
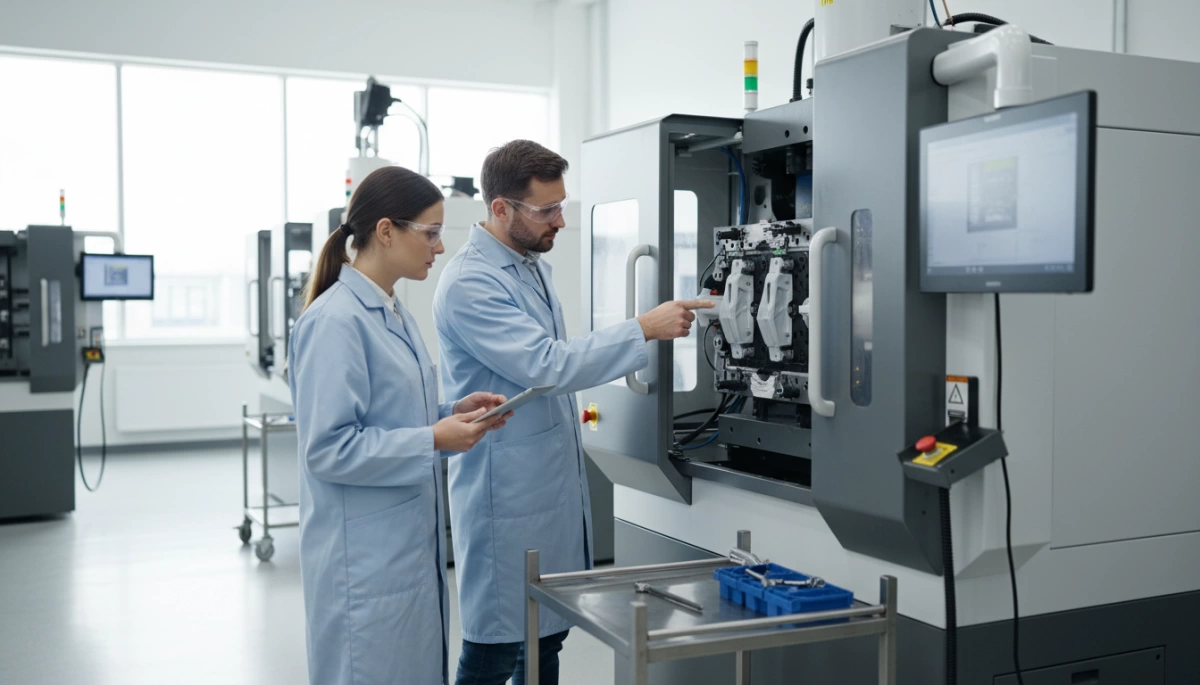
Verstehen der Hauptursachen von Defekten beim Spritzgießen
Wenn ich Fehler behebe Spritzgussfehler, Ich beginne niemals mit Vermutungen. Ich fange damit an, die vier Grundlagen zu prüfen: Rohstoff, Maschine, Form und Prozessparameter. Fast jeder häufige Formgebungsprobleme lässt sich auf eine (oder eine Mischung) dieser Ursachen zurückführen.
Schlüssel Faktoren, die die Qualität von Kunststoffteilen beeinflussen
Für stabile, fehlerfreie Teile konzentriere ich mich auf:
- Material
- Harzqualität und Chargenabweichungen
- Feuchtegehalt und Kontamination
- Thermische Stabilität und empfohlene Schmelztemperaturfenster
- Maschine
- Schussgröße vs. Teil + Runner-Volumen
- Schnecke, Zylinder und Ventilringzustand
- Antwort der Spritzgießeinheit: Druck, Geschwindigkeit, Wiederholbarkeit
- Form
- Gattyp, -größe und -lage
- Entlüftung an Teilungslinien, Rippen, Schweißnähten
- Kühlanordnung, Kanalbalance und Oberflächenbeschaffenheit
- Prozessparameter
- Schmelztemperatur, Die Formtemperatur
- Einspritzdruck und -geschwindigkeit
- Verpackungs-/Halte-Druck und Zeit
- Kühlzeit und Rückdruck
Wenn einer dieser Werte außerhalb des Bereichs liegt, sehen Sie Kurzschüsse, Verzug, Setzfehler, Verzug, Brennmale, Fließlinien, Spreiten, Hohlräume, Jetting oder Verfärbungen schnell auftreten.
Wie Materialtrocknung, Schmelztemperatur und Abkühlung Defekte antreiben
Ich behandle Materialvorbereitung als erste Verteidigungslinie in Fehlerbehebung beim Spritzgießen:
- Materialtrocknung
- Ungetrocknendes oder unzureichend getrocknetes Harz → Spreißel, Blasen, Hohlräume, Verlust an Festigkeit
- Übertrocknung → Materialabbau, Verfärbung, spröde Teile
- Maßnahme: Befolgen Sie die Trocknungsspezifikationen des Harzlieferanten (Zeit, Temperatur, Taupunkt) und verwenden Sie einen Trockner mit Trockenmittel, nicht nur einen Trichterheizer.
- Schmelztemperatur
- Zu niedrige Schmelztemperatur → Kurzschüsse, schlechte Schweißnähte, hohe Viskosität, Fließlinien
- Zu hohe Schmelztemperatur → Brandspuren, Verfärbung, Flitter, übermäßiges Sabbern, Materialabbau
- Maßnahme: Prüfen Sie das tatsächliche Schmelztemperatur mit einer Nadel, nicht nur die Zylinder-Sets.
- Kühlung und Formtemperatur
- Unzureichende Kühlung → Verzug, Sinkstellen, weiche Teile, Dimensionsabweichung
- Unterschiedliche Kühlung → Verdrehen, Biegen, lokale Verformung, innere Spannungen
- Zu kalte Form → Schlechte Oberflächenqualität, Fließlinien, unvollständige Füllung
- Maßnahme: Gleichmäßige Kühlungskanäle, Durchfluss prüfen und optimieren Kühlzeit anstatt nur den Zyklus zu dehnen.
Warum Druck, Geschwindigkeit und Halte-Druck häufige Probleme verursachen
Meist Fehlerdiagnose beim Spritzgießen Es hängt davon ab, wie die Kavität gefüllt und gepackt wird. Das wird gesteuert durch Spritzdruck, Spritzgeschwindigkeit und Halte-Druck:
- Einspritzdruck
- Zu niedrig → Kurzschüsse, unvollständige Füllung, schlechte Schweißnähte
- Zu hoch → Flitter im Spritzgießen, Formenschäden, Materialbrand durch hohe Scherung
- Maßnahme: Den Druck anhand des Teilsgewichts und des visuellen Fehler-Feedbacks anpassen, nicht durch Raten.
- Einspritzgeschwindigkeit
- Zu langsam → Fließlinien, Schweißnähte, schlechte Oberfläche, frühes Erstarren an den Toren
- Zu schnell → Jet-Fehler, Brandspuren, übermäßige Scherhitze, Überpackung an den Toren
- Maßnahme: Verwenden Sie eine Füllprofil (langsam–schnell–langsam), um die Oberflächenqualität und die Kavitätsfüllung auszugleichen.
- Verpackungs-/Haltestruck und Zeit
- Zu niedrig / zu kurz → Sinkstellen, Hohlräume, Blasen, dimensionsbedingtes Schrumpfen, Kurzschüsse in der Nähe der Angüsse
- Zu hoch / zu lang → Fließ, Überfüllung, hohe innere Spannungen, Verzug
- Maßnahme: Optimieren Haltepressure und Haltezeit durch Beobachtung, wie Teilegewicht, Setzen und Abmessungen sich stabilisieren.
Wenn ich optimiere Formgebungsprozessparameter mit dieser Denkweise, Schrottreduktion, besser Qualität des Kunststoffteils, und schneller Zyklenzeit-Optimierung folgen Sie natürlich.
Gemeinsame Defekte beim Spritzgießen und Fehlerbehebung
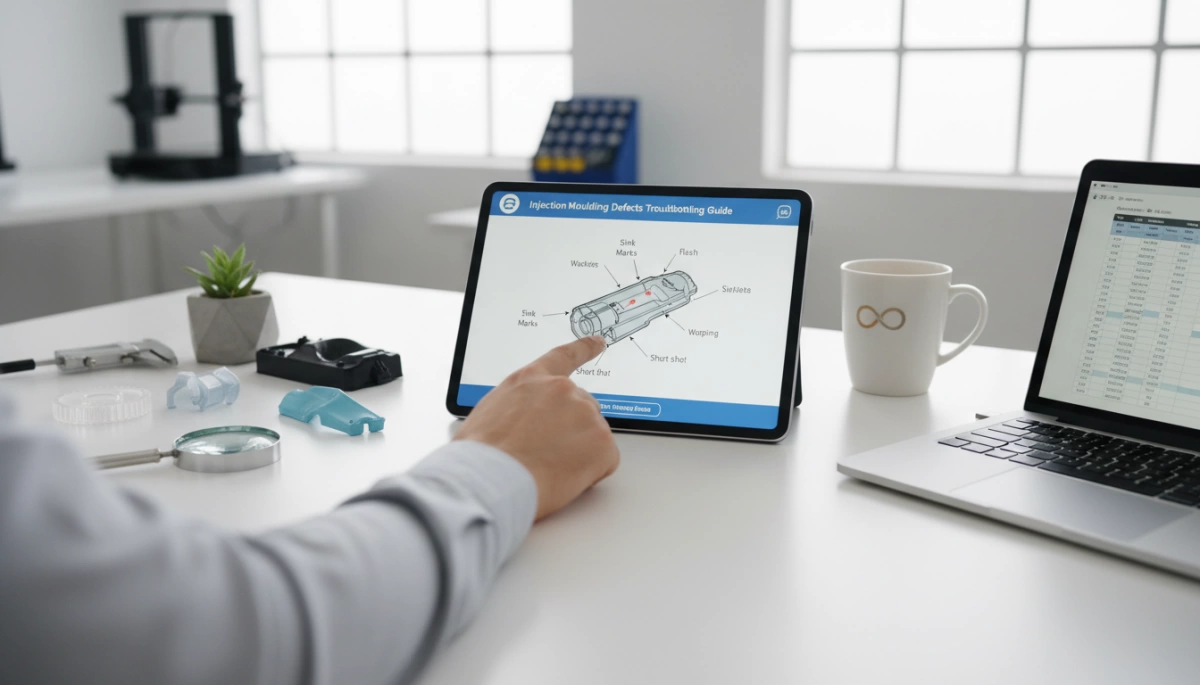
Wenn ich Spritzgießprobleme behebe, gruppiere ich Defekte nach dem, was Sie zuerst sehen können, und verknüpfe sie dann wieder mit Maschine, Form, Material und Prozesseinstellungen. So gehe ich mit den gängigsten Verformungsproblemen auf dem Shop Floor vor.
Fehlerbehebung bei kurzen Spritzen
Visuelle Anzeichen: Teile nicht vollständig gefüllt, fehlende Ecken, dünne Rippen oder unvollständige Fließwege.
Hauptursachen:
- Niedriger Einspritzdruck oder -geschwindigkeit
- Schmelz- oder Formtemperatur zu niedrig
- Schlechtes Belüften oder dünne Kavität
- Material zu viskos oder kontaminiert
Schnelle Prozessanpassungen:
- Erhöhung Einspritzdruck und Einspritzgeschwindigkeit
- Anheben Schmelztemperatur und Formtemperatur etwas
- Blockierte Kavitäten und Läufer prüfen, Belüftung verbessern
- Verwenden Sie eine größere Kavität oder bewegen Sie die Kavität in einen dickeren Bereich
Flash im Spritzgießen
Visuelle Anzeichen: Dünne Finnen oder übermäßiges Plastik entlang der Trennlinie, um Kernbolzen oder Belüfter.
Hauptursachen:
- Übermäßiger Einspritz- oder Halte Druck
- Klemmkraft zu niedrig
- Abgenutzte oder beschädigte Trennlinie, Belüftungen oder Inserts
- Formausrichtung oder schlechte Passung
Wie ich Flash repariere:
- Reduzieren Einspritzdruck und Verpackungs-/Halte-Druck
- Erhöhung Klemmkraft falls verfügbar
- Inspektion der Formausrichtung, Trennlinie und Entlüftungstiefe
- Abgenutzte Bereiche reparieren oder Unterstützung hinzufügen, wo die Form nachgibt
Schrumpfmarken in dicken Bereichen
Visuelle Anzeichen: Flache Vertiefungen, Grübchen oder glänzende Stellen in dicken oder gerippten Bereichen.
Hauptursachen:
- Unzureichende Pack- bzw. Halte- oder Verweilzeit
- Formtemperatur zu hoch oder Abkühlung unausgewogen
- Wandabschnitte zu dick oder Rippen zu schwer
Abhilfen:
- Erhöhung Verpackungsdruck und Haltezeit
- Optimieren Kühlzeit und Layout der Kühlkanäle
- Wanddicke reduzieren, dicke Bereiche ausformen, Rippen verschlanken
- Viskose Temperatur leicht senken, um Schrumpfung zu reduzieren
Verzugskontrolle beim Spritzgießen
Visuelle Anzeichen: Teile verdrehen, biegen oder nicht eben sitzen.
Hauptursachen:
- Ungleichmäßiges Abkühlen oder unausgewogene Wandstärke
- Hoher Restspannungsgrad durch hohe Einspritzgeschwindigkeit/-druck
- Materialschrumpfung nicht durch Formdesign ausgeglichen
Verzugsvorbeugung:
- Ausgleich Kühlung und eine gleichmäßige Wanddicke beibehalten
- Reduzieren Einspritzgeschwindigkeit und Druck, wenn die Spannung hoch ist
- Anpassen Formtemperatur Seiten-zu-Seite für Ebenheit
- Verbesserung des Formenbaus (Rippen, Angüsse, Kühllayout) – hier liegt der Schlüssel Spritzgussformen-Design für das Spritzgießen sich auszahlt.
Entlöten von Brandspuren
Visuelle Anzeichen: Bräunliche/schwarze Flecken, üblicherweise am Ende der Füllung oder in Bereichen der Entlüftung; manchmal brennender Geruch.
Hauptursachen:
- Gefangene Luft oder Gas, das nicht entlüftet wird
- Einspritzgeschwindigkeit zu hoch in dünnen Abschnitten
- Schmelztemperatur oder Schraubengeschwindigkeit zu hoch
Lösungen:
- Verbessern Formenentlüftung am Ende der Füllung und an Rippen
- Niedriger Einspritzgeschwindigkeit und die Schmelztemperatur leicht senken
- Rückdruck und Schraubengeschwindigkeit reduzieren, um Scherspannung zu verringern
Flusslinien und Schweißlinien
Visuelle Anzeichen: Wellige Muster (Flusslinien) oder Haarlinienmarkierungen dort, wo Flüsse aufeinandertreffen (Schweiß-/Knit-Linien).
Hauptursachen:
- Schmelz- oder Formtemperatur zu niedrig
- Schlechte Angusslage oder zu kleiner Anguss
- Langsame Einspritzgeschwindigkeit oder unausgeglichener Fluss
Wie ich den Fluss und die Schweißlinien verbessere:
- Anheben Schmelztemperatur und Formtemperatur
- Erhöhung Einspritzgeschwindigkeit für eine heißere, schnellere Front
- Optimieren Angussdesign und Angusslage – richtig Steuerungsdesign beim Spritzgießen lösung meistens dieses
- Überlauf-/Schweißnasen dort hinzufügen, wo Flüsse in kritischen Bereichen zusammentreffen
Splay-Marken (silberne Streifen)
Visuelle Anzeichen: Silberne, trübe Streifen entlang der Fließrichtung.
Hauptursachen:
- Feuchtigkeit in hygroskopischen Materialien (z. B. PA, PC, PET)
- Abbaueffekte durch hohe Scherung oder hohe Schmelztemperatur
- Verunreinigung oder inkompatibler Regrind
Trocknung bewährte Praktiken:
- Richtig Materialtrocknung (Zeit, Temperatur, Trocknerart)
- Schraubendrehzahl reduzieren und Rückdruck senken, um Scherung zu begrenzen
- Niedrigere Schmelztemperatur bei empfindlichem Material
- Material luftdicht verschlossen halten und unbekannten Regrind nicht mischen
Hohlräume und Blasen in Spritzgießteilen
Visuelle Anzeichen: Interne Löcher oder Blasen, oft sichtbar beim Schneiden oder in transparenten Teilen.
Hauptursachen:
- Gasverfrachtung oder Entgasung von Feuchtigkeit
- Unzureichende Packung in dicken Abschnitten
- Schnelle Abkühlung an der Oberfläche, heißer Kern im Inneren
Schritte zur Fehlersuche:
- Erhöhung Verpackungs-/Halte-Druck und Zeit
- Anpassen Kühlzeit Eine gleichmäßige Kühlung ermöglichen
- Formtemperatur für dicke Teile leicht erhöhen
- Entlüftung verbessern und ordnungsgemäße Materialtrocknung sicherstellen
- Erhöhung den Rückdruck mäßig für eine bessere Schmelzhomogenität
Spritzdefekt im Spritzgießen
Visuelle Anzeichen: wurmförmige, schlangenförmige Linien in der Nähe des **Tür**; raue Oberfläche, bevor sie sich glättet.
Hauptursachen:
- Kleine Kavität mit sehr hoher Einspritzgeschwindigkeit
- Schmelze schießt direkt in die Kavität, statt sich gleichmäßig zu verteilen
- Sehr niedrige Formtemperatur
So behebe ich Jetting:
- Reduziere den Anfang Einspritzgeschwindigkeit (verwende ein Geschwindigkeitsprofil)
- Kavität vergrößern oder auf eine breitere/Film-ähnliche Kavität wechseln
- Erhöhung Formtemperatur und die Schmelztemperatur leicht senken
- Lege die Kavität so um, dass die Schmelze an einer Wand trifft und sich verteilt
Verfärbungsprobleme
Visuelle Anzeichen: Gelbfärbung, dunkle Flecken, Streifen einer anderen Farbe oder allgemeine Farbabweichung.
Hauptursachen:
- Materialabbau (Überhitzung, lange Verweilzeit)
- Verunreinigung durch vorheriges Material oder schlechte Spülung
- Schlechte Farbmasterbatch-Verteilung
Verfärbungsbehebungen:
- Niedriger Schmelztemperatur und Schraubengeschwindigkeit, verkürzte Verweilzeit
- Verwenden Sie die richtige Sprache. Spülausführung Verfahren und Spülmaterialien
- Hopper, Zylinder und Heißläufer beim Farbwechsel reinigen
- Materiallagerung prüfen und das Mischen inkompatibler Materialien vermeiden
Fest, reproduzierbar Fehlerbehebung beim Spritzgießen geht darum, das Defekt zu lesen, mit dem Prozess, der Form und dem Material zu verknüpfen und dann kleine, kontrollierte Anpassungen vorzunehmen – nicht zufällige.
Systematische Fehlersuche im Spritzgießverfahren
Wenn ich Spritzgießdefekte behebe, folge ich einem festen Arbeitsablauf. So lösen wir Probleme schnell, vermeiden willkürliche Anpassungen und halten Ausschuss unter Kontrolle.
Schritt-für-Schritt-Fehlerbehebung am Fertigungsband
Wenn ein Defekt auftritt, bitte ich das Team, in dieser Reihenfolge vorzugehen:
- Defekt eindeutig bestätigen
- Definieren: Dünnfließend, Ausschuss, Warpage, Sink, Brandfleck, etc.
- Prüfen: Ist es zufällig, bei jedem Schuss, nur bei einer Kavität?
- Aktuelle Einrichtung sperren
- Die vollständige Formmischungsrezeptur speichern: Temperaturen, Geschwindigkeiten, Drücke, Zeiten.
- Werkzeugnummer, Materialcharge, Umgebungsbedingungen erfassen.
- Mit einfachen Prüfungen beginnen
- Material: richtige Sorte, ordnungsgemäß getrocknet, keine Kontamination.
- Maschine: Schrauben/Zylindergröße passt, keine Alarmmeldungen, keine offensichtliche Leckage.
- Form: saubere Kavität, Teilungslinie, Entlüftung, Ejektorm Bewegung.
- Nur eine Sache auf einmal ändern
- Eine einzelne Größe in kleinen Schritten anpassen.
- Führen Sie nach jeder Änderung mindestens 5–10 Schüsse durch und prüfen Sie die Teile.
- Ursache und Behebung dokumentieren
- Notiere: Defekt, Grundursache, Parameteränderungen, endgültige stabile Einstellung.
- Wiederkehrende Probleme in eine Fehlersammlung zur Untersuchung für Bediener.
Wenn Sie neues Personal schulen, führen Sie sie durch den Ablauf, wie ein Injektions-Spritzgießmaschine funktioniert hilft ihnen zu verstehen, warum jeder Schritt wichtig ist.
Überprüfung und Optimierung zentraler Prozessparameter im Spritzgießen
Ich überprüfe Prozessparameter immer in einer einfachen Abfolge, vom Füllen bis zum Abkühlen:
- Spritzgeschwindigkeit
- Zu langsam → Kurzschüsse, Schweißnähte, kalter Fluss.
- Zu schnell → Brandspuren, Fließ, übermäßiges Scheren.
- Hinweis: Beginnen Sie im mittleren Bereich, dann feineinstellung der Geschwindigkeit in Schritten.
- Injektionsdruck
- Zu niedrig → unvollständiges Füllen, Fließlinien, Hohlräume.
- Zu hoch → Fließ, Formschäden, Spannungen in den Teilen.
- Genug Druck verwenden, um mit der gewünschten Geschwindigkeit zu füllen.
- Verpackungs-/Haltdruck & Zeit
- Zu niedrig/kurz → Sinkstellen, Hohlräume, geringes Gewicht.
- Zu hoch/lang → Fließ, Überfüllung, hohe Spannungen.
- Ziel: stabiles Teilgewicht und minimale Sinkstellen.
- Form- und Schmelztemperatur
- Schmelze zu niedrig → schlechter Fluss, Schweißnähte, Kurzschüsse.
- Schmelze zu hoch → Brandspuren, Verfärbungen, Abbau.
- Form zu kalt → Verzug, hohe Spannungen, schlechte Oberfläche.
- Form zu heiß → langer Zyklus, mögliche Fließ, Verformung.
- Kühlzeit
- Zu kurz → Verzug, Verformung beim Entformen.
- Zu lang → verschwendete Zykluszeit ohne Qualitätssteigerung.
- Nutze Teilsteifigkeit und Entformungstemperatur als Leitfaden.
Ich konzentriere mich auf Füllen → Verpacken → Kühlen in dieser Reihenfolge statt zufälligem Drehen an den Reglern.
Inspektion von Form, Maschine und Material vor größeren Änderungen
Bevor wir den Prozess neu schreiben, möchte ich sicherstellen, dass nichts “Mechanisches” falsch ist:
- Formzustand
- Prüfen von Entlüftungen, Läufen, Kavitäten, Teilungslinie, Ejektoren, Kühlkanäle.
- Suchen Sie nach Ablagerungen, Verschleiß, Beschädigungen oder verstopften Lüftungen.
- Schlechte Belüftung, schlechtes Tor-Design oder falsche Formbauweise werden durch Einstellungen allein niemals behoben.
- Maschinenzustand
- Überprüfen Sie den Verschleiß von Schraube und Zylinder, die Funktion der Rückschlagventile, Heizbänder, Thermoelemente.
- Bestätigen Sie, dass die Größe der Einspritzeinheit mit der Schussgröße übereinstimmt (keine Über‑ oder Unterauslastung).
- Materialzustand
- Trocknung: Prüfen Sie tatsächliche Temperatur des Trockners, Zeit und Taupunkt.
- Handhabung: Vermeiden Sie Mischregrind, Kontamination, abgebautes oder altes Material.
- Bestätigen Sie Sorte und Lieferant gegenüber dem Prozessblatt.
Wenn etwas davon abweicht, behebe ich es, bevor ich das Prozessfenster in großem Stil berühre.
Unter Verwendung von Drucküberwachung, Kurzschluss-Studien und Inspektion
Für ernsthafte Fehlerbehebung im Spritzgießen vertraue ich auf Daten, nicht auf Vermutungen:
- Kavität / Injektionsdrucküberwachung
- Überwachen Sie Spitzen- und Halte-Drucktrends.
- Plötzliche Änderungen deuten oft auf Torverstopfung, Belüftungsprobleme oder Maschinen-Drift hin.
- Verwenden Sie Druckkurven, um zu sehen, ob das Teil zu wenig oder zu viel gefüllt ist.
- Kurzschluss-Studien
- Zielsicheres Stoppen des Füllens, bevor das Teil vollständig ist.
- Vergleichen Sie die gefrorene Fließfront mit dem Defektort.
- Dies zeigt genau, wo der Fluss langsamer wird, zögert oder Luft eingeschlossen ist.
- Systematische Teileinspektion
- Checklisten verwenden: Abmessungen, Gewicht, Oberfläche, Warpage, Heißkanalzone, Schweißlinien.
- Messen Sie das Part-Gewicht über die Spritzläufe hinweg, um zu sehen, ob der Prozess stabil ist.
- Untersuchen Sie mehrere Kavitäten separat, um kavitätsspezifische Probleme zu erkennen.
Dieses strukturierter Troubleshooting-Ansatz hält das Team auf Kurs, verwandelt tribal knowledge in Standardpraxis und senkt Ausschuss und Stillstände über globale Produktionslinien hinweg.
Präventive Best Practices für fehlerfreies Spritzgießen
Materialauswahl, Handhabung und Vor‑Trocknung
Wenn das Material falsch oder nass ist, werden Sie den ganzen Tag mit Fehlern kämpfen. Um Ausschuss zu reduzieren und die Qualität zu stabilisieren:
- Kombinieren Sie Harz mit dem Bauteil: Festigkeit, Hitzebeständigkeit, chemische Beständigkeit, Farbe und Finish müssen zum Endzweck passen.
- Feuchtigkeit kontrollieren: Befolgen Sie stets die Trocknungsspezifikationen des Lieferanten (Zeit, Temperatur, Taupunkt). Verwenden Sie Trichtertrockner mit ordnungsgemäßer Luftzirkulation.
- Handling standardisieren: Versiegelte Beutel, gekennzeichnete Behälter, First-In-First-Out-Prinzip und separate Zonen für Regranulat, um Kontamination zu vermeiden.
Getreide,trockene,und korrekt spezifizierte Materialien sind der schnellste Weg, Spreißel, Blasen und Verfärbungen im Plastikformen zu vermeiden.
Mold-Wartung, Reinigung und Entlüftung
Die meisten chronischen Defekte beim Spritzgießen stammen von vernachlässigten Formen, nicht von der Maschine:
- Routine maintenance: saubere Kavitäten, Läufer und Gating nach festem Zeitplan; Ausrichtung und Verschleiß prüfen.
- Ventilationsprüfungen: Ventilen offen und richtig dimensioniert halten, um Brandflecken, Kurzschüsse und eingeschlossenes Gas zu verhindern.
- Oberflächenpflege: vermeiden Sie abrasive Reinigungen, die die Kavitätstruktur verändern und Glanz oder Fließlinien beeinträchtigen.
Eine stabile, gut gewartete Form erleichtert die Fehlersuche im Spritzgießen erheblich im Vergleich zu ständiger Parameterjagd.
Zykluskonstanz, Kühlregelung und Prozessoptimierung
Konstante Zyklen erzeugen konstante Bauteile:
- Stabilen Fensterbereich festlegen: Schlüssel-Parameter des Spritzgießprozesses definieren und halten (Schmelztemperatur, Einspritzdruck, Geschwindigkeit, Füllen- und Haltepressure, Kühlzeit, Formtemperatur).
- Ausgleichende Kühlung: eine ordnungsgemäße Kanalführung, Flusswege und Temperaturkontrolle verwenden, um Verzug, Schrumpfvariationen und Sinkmarken zu begrenzen.
- Wiederholbarkeit überwachen: Zykluszeit, Atemstoß (Cushion), Spitzendruck und Bauteilgewicht verfolgen; früh reagieren, wenn Trends abweichen.
Gute Prozessoptimierung senkt nicht nur gängige Spritzgießprobleme, sondern unterstützt auch die Zykluszeitoptimierung, ohne Qualität zu opfern.
Zusammenarbeit mit erfahrenen Spritzgießpartnern
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- Früh Feedback zum Werkzeug erhalten: Beziehen Sie Ihren Verarbeiter frühzeitig in die Bauteilgestaltung, Kavitätsauswahl und Entlüftungsanordnung ein, um Defekte vor dem Ausschneiden des Stahls zu verhindern.
- Verwendung erprobter Ausrüstung: stable, well‑specified Spritzgießmaschinen mit präziser Steuerung machen Prozessfenster weiter und Troubleshooting einfacher.
- Leverage their know‑how: ein Partner, der an Ursachenanalysen in der Spritzgießfertigung gewöhnt ist, hilft Ihnen, Ausschuss zu senken, die Qualität der Kunststoffteile zu verbessern und schneller zu skalieren.



 German
 English
 French
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian