
Forstå de grunnleggende årsakene til defekter i sprøytestøping
Når jeg feilsøker sprøytestøpingsfeil, begynner jeg aldri å gjette. Jeg starter med å sjekke de fire grunnleggende forholdene: materiale, maskin, form og prosessparametere. Nesten hvert vanlige formproblemet kan spores tilbake til en av disse eller en blanding av dem.
Nøkkelfaktorer som påvirker kvaliteten på plastdelen
For stabile, feilfrie deler, fokuserer jeg på:
- Materiale
- Resin grade og variasjon i parti
- Fuktighetsinnhold og forurensning
- Termisk stabilitet og anbefalt smeltemperaturvindu
- Maskin
- Skytesett vs. del + løpevolum
- Skru, løpe og kulekransens tilstand
- Resinhetspunktets respons: trykk, hastighet, gjentakbarhet
- Eld
- Gjennomstrømnings type, størrelse og plassering
- Venting ved delingslinjer, ribber, sveisområder
- Kjøleoppsett, kanalbalanse og overflatetilstand
- Prosessparametere
- Smeltetemperatur, mold temperatur
- injeksjonstrykk og hastighet
- Pakking/holding trykk og tid
- Kjøletid og tilbake trykk
Hvis noen av disse er utenfor rekkevidde, vil du se korte sprøyter, flashing, synker, vridning, brennmerker, flyteledninger, sprut, hulrom, jetting eller misfarging oppstå raskt.
Hvordan materialtørking, smelte temperatur og kjøling driver feil
Jeg behandler alltid materialforberedelse som første forsvarslinje i feilsøking i sprøytestøping:
- Materialtørking
- Utørket eller underutært resin → splay-merker, bobler, hulrom, tap av styrke
- Overtørking → materialnedbrytning, misfarging, sprø deler
- Tiltak: Følg resinleverandørens tørkespesifikasjoner (tid, temperatur, dugpunk) og bruk en desikkanttørker, ikke bare en hoppervarmer.
- Smeltemperatur
- For lav smeltetemperatur → korte sprøyter, dårlige sveisesømmer, høy viskositet, flytespor
- For høy smelttemperatur → brennemerker, misfarging, flashing, overdreven duling, nedbrutt materiale
- Handling: Sjekk faktisk smelttemperatur med en prøve, ikke bare kvernpunkter for kvernen.
- Kjøling og formtemperatur
- Utilstrekkelig kjøling → warping, sankmerker, myke deler, dimensjonsdrift
- Ujevnt kjøling → vridning, bøyning, lokal warping, indre stress
- For kaldt form → dårlig overflatefinish, flytespor, ufullstendig utfylling
- Handling: Balanser kjølekanaler, verifiser strømning og optimaliser avkjølingstid i stedet for bare å trekke syklusen
Hvorfor trykk, hastighet og holdetrykk forårsaker vanlige problemer
De fleste defektdiagnose ved injeksjonsstøping avhenger av hvordan hulrommet fylles og pakkes. Dette styres av injeksjonstrykk, injeksjonshastighet og holdetrykk:
- Injeksjonstrykk
- For lav → korte sprøyter, ufullstendig utfylling, dårlige sveisesømmer
- For høy → flashing i injeksjonsstøping, skade på formen, materialebrann på grunn av høy skjærkraft
- Handling: Juster trykket med delvekt og visuelle feil tilbakemeldinger, ikke gjetning.
- Injeksjonshastighet
- For langsom → flytespor, sveisesømmer, dårlig overflate, tidlig frysning ved portene
- For raskt → jetting-feil, brennemerker, overdreven skjærvarme, overpakking ved portene
- Handling: Bruk en fyllingsprofil (langsom–rask–langsom) for å balansere overflatekvalitet og hulromfylling.
- Pakking / Holding-trykk og tid
- For lavt / for kort → sinkemerker, hulrom, bobler, dimensjonal krymp, korte skudd nær porter
- For høyt / for langt → sprøyteslag, overfylling, høyt indre stress, warping
- Handling: Optimaliser holding-trykket og utholdelsestid ved å se på delvekt, synker og dimensjoner som stabiliserer seg.
Når jeg optimaliserer formingsprosessparametere med denne tankegangen, avfallsreduksjon, bedre plastdelkvalitet, og raskere syklusoppnåelse følger naturlig.
Vanlige injeksjonsformingsdefekter og feilsøking
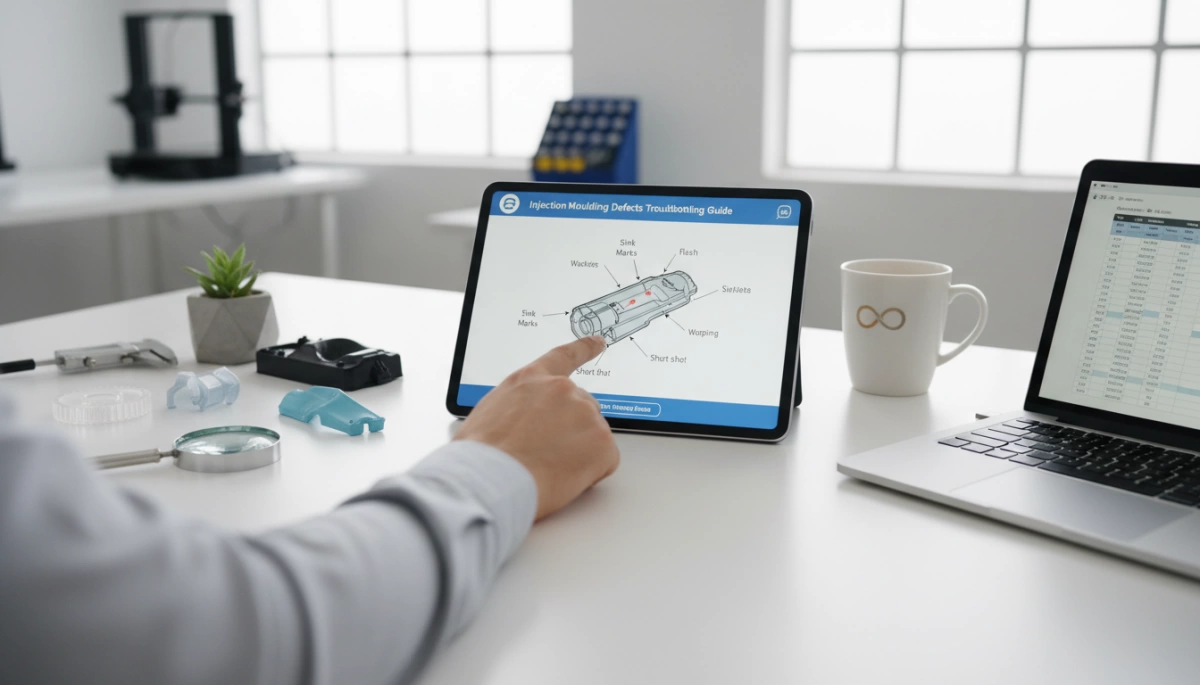
Når jeg feilsøker injeksjonsformingsproblemer, grupperer jeg defekter etter hva du kan se først, deretter knytter dem tilbake til maskin, form, materiale og innstillingsparametere for prosessen. Slik håndterer jeg de vanligste formproblemer på verkstedet.
Kortsvinnfeilsøking
Visuelle tegn: Deler som ikke er helt fylte, manglende hjørner, tynne ribber eller ufullstendige flytbaner.
Hovedårsaker:
- Lav injeksjonstrykk eller hastighet
- Smeltet eller formtemperatur for lav
- Dårlig venting eller tynne porter
- Materiale for viskøst eller forurenset
Raske prosessjusteringer:
- Øk innsprøytningstrykk og innsprøytningshastighet
- Øk smelttemperatur og formtemperatur litt
- Sjekk for blokkerte porter og løpere, forbedre venting
- Bruk en større port eller flytt porten til en tykkere seksjon
Flash i sprøytestøping
Visuelle tegn: Tynne finnene eller overflødig plast langs delelinjen, rundt sprøytestøpeverktøyets stempler, eller ventiler
Hovedårsaker:
- Overdreven innsprøying eller holdetrykk
- Klemkraft for lav
- Slitte eller skadde delelinjer, ventiler, eller innsatser
- Formmisalignering eller dårlig passform
Slik jeg fikser flash:
- Redusere innsprøytningstrykk og pakking/holdetrykk
- Øk klemmerkapasitet (tonn) hvis tilgjengelig
- Undersøk formens justering, delelinje og ventedybde
- Reparer utslitte områder eller legg til støtte der formen bøyes
Settepp mellomrom i tykke deler
Visuelle tegn: Grunne inntrykk, fordypninger, eller blanke flekker på tykke eller ribbede områder
Hovedårsaker:
- Utilstrekkelig pakking/holdetrykk eller tid
- Formtemperatur for høy eller kjøling ute av balanse
- Veggseksjoner for tykke eller ribber for tunge
Løsninger:
- Øk pakkingstrykk og utholdelsestid
- Optimalisering avkjølingstid og kjølekanallayout
- Reduser veggtykkelse, tjerne ut tykke seksjoner, tynn ut ribber
- Senke smelte-temperaturen litt for å redusere krymping
Warp-kontroll i sprøytestøping
Visuelle tegn: Deler vrir seg, bøyer seg, eller sitter ikke flatt
Hovedårsaker:
- Ujevne kjøling eller ubalansert veggtykkelse
- Høy restspenning fra høy sprøyteshastighet/trykk
- Materialkrymping som ikke matches av formdesign
Warp-forhindre:
- Balanse kjøling og hold veggtykkelsen jevn
- Redusere innsprøytningshastighet og trykk hvis spenningen er høy
- Juster formtemperatur side-til-side for flatehet
- Forbedre støpemodelldesign (ribber, porter, kjøleoppsett) – dette er hvor smart støpeformdesign for sprøytestøping lønner seg.
Sveisespor feilsøking
Visuelle tegn: Brun-/svartflekker, vanligvis nær slutten av utfylling eller ventilasjonsområder; noen ganger en brent lukt.
Hovedårsaker:
- Fanget luft eller gass som ikke ventileres
- Injeksjonshastigheten for høy i tykke seksjoner
- Smelte-temperatur eller skruhastighet for høy
Fikser:
- Forbedre formerventilasjon ved fullføringsslutt og ribber
- Lavere innsprøytningshastighet og reduser smelte-temperaturen litt
- Reduser tilbakepress og skruhastighet for å kutte skjærvarme
flyte-linjer og sveiselinjer
Visuelle tegn: Bølgende mønstre (flytelinjer) eller hårstrå-lignende merker der strømmer møtes (sveis-/strikkelinjer).
Hovedårsaker:
- Smeltet eller formtemperatur for lav
- Dårlig gategodkjenning eller for liten åpning
- Langsom injeksjonshastighet eller ubalansert strømning
Slik forbedrer jeg strøm og sveiselinjer:
- Øk smelttemperatur og formtemperatur
- Øk innsprøytningshastighet for en varmere, raskere front
- Optimalisering gategodkjenning og gateplassering – riktig design av port i sprøytestøping løser dette ofte
- Legg til overløp-/sveisetabber der strømmer møtes i kritiske områder
Spredningsmerker (sølvfargede striper)
Visuelle tegn: Sølvfargede, uklare striper langs flytretningen.
Hovedårsaker:
- Fuktighet i hygroskopiske materialer (f.eks. PA, PC, PET)
- Forringelse fra høy skjærhastighet eller høy smelttetemperatur
- Forurensning eller uforenlig resirkulering
Tørke- beste praksis:
- Korrekt materialtørking (tid, temperatur, tørker-type)
- Reduser skruens hastighet og tilbakepress for å begrense skjær
- Lavere smelletemperatur hvis materialet er sensitivt
- Hold materialet forseglet og unngå blanding av ukjent resirkulert materiale
Hull og bobler i formede deler
Visuelle tegn: Interne hull eller bobler, ofte synlige ved kutting eller i gjennomsiktige deler.
Hovedårsaker:
- gassinneslusing eller uttørking av fukt
- Utilstrekkelig pakking i tykke seksjoner
- Rask avkjøling på overflaten, varm kjerne inni
Feilsøkingstrinn:
- Øk pakking/holdetrykk og tid
- Juster avkjølingstid for å tillate jevn avkjøling
- Øk moldtemperaturen litt for tykke deler
- Forbedre ventilasjon og sikre riktig materialtørking
- Øk tilbakeslag moderat for bedre smeltets homogenitet
Jetting-defekt i sprøytestøping
Visuelle tegn: Orm-lignende, slange-linjer nær ventilen; ru overflate før den jevner seg ut.
Hovedårsaker:
- Liten ventil med svært høy sprøytehastighet
- Smeltemelag rett inn i hulrommet i stedet for å spre seg jevnt
- Veldig lav formtemperatur
Slik jeg fikser jetting:
- Redusere innledende innsprøytningshastighet (bruk en hastighetsprofil)
- Forstørre ventilen eller endre til en mer vifte-/film-lignende ventil
- Øk formtemperatur og smelttemperatur litt
- Omdiriger ventilen slik at smelten treffer en vegg og sprer seg
Misfargingproblemer
Visuelle tegn: Gulning, mørke flekker, striper av en annen farge, eller generelt fargeforskyvning.
Hovedårsaker:
- Materialforringelse (overoppheting, lang oppholdstid)
- Forurensning fra tidligere materiale eller dårlig spyling
- Dårlig farge-masterbatch-fordeling
Fiks for misfarging:
- Lavere smelttemperatur og skruehastighet, kortere oppholdstid
- Bruk riktig spyling prosedyrer og purge-materialer
- Rengjør hopper, kasse og varmt løp når du skifter farger
- Sjekk materiallagring og unngå å blande inkompatible materialer
Solid, gjentakbar feilsøking i sprøytestøping handler om å lese feilen, knytte den til prosess, form og materiale, og deretter gjøre små, kontrollerte endringer—not random ones.
Systematisk feilsøking i sprøytestøping
Når jeg feilsøker styringsfeil i sprøytestøping, følger jeg en fast arbeidsflyt. Slik løser vi problemer raskt, unngår tilfeldige justeringer, og holder avfallet under kontroll.
Trinnvis feilsøkingsarbeidsflyt på produksjonsgulvet
Når en feil viser seg, ber jeg teamet om å gå i denne rekkefølgen:
- Bekreft feilen tydelig
- Definer: kort lading, flash, warping, sink, brenning, osv.
- Sjekk: er det tilfeldig, hver støt, bare i én kopi?
- Lås den nåværende innstillingen
- Lagre full støpeoppskrift: temperaturer, hastigheter, trykk, tider.
- Registrer mold-nummer, materiale parti, omgivelsesforhold.
- Start med enkle kontroller
- Materiale: riktig grade, riktig tørket, ingen forurensning.
- Maskin: skrue/krums størrelse samsvarer, ingen alarmer, ingen åpenbar lekkasje.
- Form: ren kjerne, skilleflate, ventilasjon, ejector-bevegelse.
- Endre bare én ting av gangen
- Juster en enkelt parameter i små trinn.
- Kjør minst 5–10 skudd etter hver endring og inspiser delene.
- Dokumenter årsak og løsning
- Noter: defekt, rotårsak, parameterendringer, endelig stabilt oppsett.
- Gjøre gjentatte problemer om til en feilsøkingskart for operatører.
Hvis du trener opp nytt personale, gå gjennom hvordan en injektjonsformemaskin fungerer hjelper dem å forstå hvorfor hvert trinn er viktig.
Sjekke og optimalisere nøkkelparametere i moldingsprosessen
Jeg gjennomgår alltid prosessparametere i en enkel rekkefølge, fra fylling til avkjøling:
- Sprøytehastighet
- For langsom → korte skudd, sveiselinjer, kald flyt.
- For rask → brennemerker, sprøyteslag, overdreven skjær.
- Tips:Start i midten, og finjuster hastighetsprofilen i steg.
- Injeksjonstrykk
- For lav → ufullstendig utfylling, flytelinjer, hulrom.
- For høy → sprøyteslag, støpemaskinskade, stress i delene.
- Bruk akkurat nok trykk til å fylle ved din målhastighet.
- Pakking / holdetrykk og tid
- For lav/kort → sinkemerker, hulrom, lav vekt.
- For høy/lengre → sprøyteslag, overfylling, høyt stress.
- Mål: stabil delvekt og minimale sotete partikler.
- Form og smeltetemperatur
- Smeltetemperatur for lav → dårlig flyt, sveiselinjer, korte skudd.
- Smeltetemperatur for høy → brennemerker, misfarging, nedbrytning.
- Støpemaskin for kald → warping, høyt stress, dårlig overflate.
- Støpemaskin for varm → langt syklus, mulig sprøyteslag, deformasjon.
- Kjøletid
- For kort → warping, deformasjon ved utstøting.
- For lang → bortkastet syklustid uten kvalitetsgevinst.
- Bruk delens stivhet og demold-temperatur som din guide.
Jeg fokuserer på fylling → pakking → kjøling i denne rekkefølgen i stedet for tilfeldig vri av brytere.
Inspisere form, maskin og materiale før store endringer
Før vi begynner å omskrive prosessen, vil jeg være sikker på at ingenting “mekanisk” er galt:
- Formtilstand
- Sjekk ventiler, løp, porter, delingslinje, ejektorer, kjølekanaler.
- Se etter oppbygging, slitasje, skade eller blokkerte ventiler.
- Dårlig venting, dårlig portdesign, eller feil formkonstruksjon vil aldri bli fikset av innstillinger alene.
- Maskinforhold
- Bekreft skru- og sylinderslitasje, funksjon av tilbakeslagsventil, varmebånd, termoelementer.
- Bekreft at størrelsen på injeksjonsenheten samsvarer med skuddstørrelsen (ingen over- eller underutnyttelse).
- Materialtilstand
- Tørking: sjekk faktisk tørkerens temperatur, tid og duggpunkt.
- Håndtering: unngå blandet resirkulering, forurensing, nedbrytt eller gammelt materiale.
- Bekreft kvalitet og leverandør i forhold til prosessarket.
Hvis noen av disse er feil, fikser jeg dem før jeg berører prosessvinduet på en stor måte.
Ved å bruke trykkovervåking, kortskuddstudier og inspeksjon
For alvorlig feilsøking i sprøytestøping, stoler jeg på data, ikke gjetninger:
- Kjerne-/injeksjonstrykkovervåking
- Overvåk topper og holde trykk-trender.
- Plutselige endringer peker ofte på gjennemløpsblokkering, ventingproblemer eller maskinavdrift.
- Bruk trykkkurver for å se om delen er under- eller overpakket.
- Kortskuddstudier
- Stopp be omtrentlig fyllingen før delen er full.
- Sammenlign den frosne flytsonen med defektlokasjonen.
- Dette viser nøyaktig hvor flyten bremser, nøler eller luft blir fanget.
- Systematisk delinspeksjon
- Bruk sjekklister: dimensjoner, vekt, overflate, warpage, gjengeområde, sveiselinjer.
- Mål delvekt på turtall for å se om prosessen er stabil.
- Undersøk flere hulrom separat for å oppdage hulromspesifikke problemer.
Denne strukturert feilsøkingsmetode holder teamet i takt, gjør tribal kunnskap til standard praksis og reduserer avfall og nedetid på tvers av globale produksjonslinjer.
Forebyggende beste praksis for feilfri sprøytestøping
Materialvalg, håndtering og for-tørking
Hvis materialet er feil eller vått, vil du kjempe mot defekter hele dagen. For å redusere avfall og stabilisere kvaliteten:
- Match resin til delen: styrke, varmebestandighet, kjemikalie‑resistens, farge og finish må passe sluttbruken.
- Kontroller fuktighet: følg alltid leverandørens tørkespesifikasjon (tid, temperatur, duggpunkt). Bruk hopper-tørkere med riktig luftstrøm.
- Standardiser håndtering: forseglete poser, merkede beholdere, først-in-først-ut bruk, og separate soner for resirkulert materiale for å unngå forurensning.
Tørket, ren og korrekt spesifisert materiale er den raskeste måten å unngå splaysmerker, bobler og misfarging i plastforming.
Formvedlikehold, rengjøring og venting
De fleste kroniske feil ved injeksjonsforming kommer fra neglisjerte former, ikke maskinen:
- Rutinemessig vedlikehold: rengjør hulrom, sprøyter og gjennage i et fast oppsett; sjekk justering og slitasje.
- Ventilasjonssjekker: hold ventiler åpne og riktig størrelse for å forhindre brennmerker, korte sprut og fanget gass.
- Overflatepleie: unngå slipende rengjøring som endrer hultekstur og påvirker glans eller flytebaner.
En stabil, godt vedlikeholdt form gjør feilsøking i sprøytestøping mye enklere enn konstant parameterjakt.
Syklus-konsistens, kjølekontroll og prosessoptimalisering
Konsistente sykluser gir konsekvente deler:
- Få en stabilt vindu: definer og hold nøkkel prosessparametere for forming (smeltetemperatur, injeksjonstrykk, hastighet, pakning og holdetrykk, kjøletid, formtemperatur).
- Balanser kjøling: bruk riktig kanaloppsett, flyt og temperaturkontroll for å begrense warpage, variasjon i krymp og synke-merker.
- Overvåk gjentakbarhet: følg med på syklustid, pute, toppetrykk og delvekt; reager tidlig når trender avviker.
God prosessoptimering kutter ikke bare vanlige formingsproblemer, den støtter også syklus-tid optimering uten å ofre kvalitet.
Arbeid med erfarne sprøytestøpepartnere
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- Få verktøytilbakemelding tidlig: involver støperen din i deldesign, ventilvalg og ventlayout for å forhindre defekter før stålkutting.
- Bruk pålitelig utstyr: stable, well‑specified sprøytestøpemaskiner med nøyaktig kontroll gjør prosessvinduer bredere og feilsøking enklere.
- Leverage their know‑how: en partner vant til rotårsaksanalyse i sprøytestøping vil hjelpe deg med å redusere avfall, forbedre kontrollen av kvaliteten på plastdeler og skalere opp raskere.



 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian