
فهم الأسباب الجذرية للعيوب في قولبة الحقن
عند استكشاف الأخطاء وإصلاحها عيوب قولبة الحقن, لا أبدأ بالتخمين أبدًا. أبدأ بالتحقق من الأساسيات الأربعة: المواد، الآلة، القالب، ومعلمات العملية. تقريباً كل شيء مشكلة تشكيل شائعة يمكن تتبعه إلى واحدٍ من هذه (أو مزيج منها).
العوامل الرئيسية التي تؤثر على جودة القطع البلاستيكية
لأجزاء مستقرة وخالية من العيوب، أركز على:
- المادة
- درجة الراتنج وتفاوت الدُفعة
- رطوبة محتوى والتلوث
- ثبات حراري وتوصية مبدأية نافذة حرارة الانصهار
- آلة
- حجم اللقطة مقابل الحجم الكلي للجزء والمرشح
- حالة البرغي والبرميل وخاتم الباب؟
- استجابة وحدة الحقن: الضغط، السرعة، القابلية للتكرار
- عفن
- نوع البوابة، الحجم، والموقع
- تهوية عند خطوط الفصل، الضلوع، مناطق اللحام
- تصميم التبريد، توازن القناة، وحالة السطح
- معلمات العملية
- درجة حرارة الذوبان, درجة حرارة القالب
- ضغط الحقن وسرعته
- ضغط التعبئة/الاحتجاز والوقت
- زمن التبريد وضغط الخلفية
إذا خرج أي من هذه القيم عن النطاق، سترى أخطاء الحقن القصيرة، وجود شروخ، علامات الانكماش، تشوهات، حروق، خطوط التدفق، تشققات، فراغات، تدفق شديد، أو تغير اللون تظهر بسرعة.
كيف تؤثر عملية التجفيف للمادة ودرجة حرارة الذوبان والتبريد على العيوب
أنا دائماً أتعامل مع تحضير المادة كخط دفاع أول في التعامل مع مشاكل في قولبة الحقن:
- تجفيف المادة
- راتنج غير مجفف أو غير مجفف تمامًا → علامات التمدد، فقاعات، فراغات، فقدان القوة
- التجفيف الزائد → تدهور المادة، تغير اللون، أجزاء هشة
- الإجراء: اتبع مواصفات تجفيف مزود الراتنج (الوقت، الحرارة، نقطة الندى) واستخدم مجفف مزيل للرطوبة, ليس مجرد مُدفئ الحُوض.
- درجة حرارة الانصهار
- درجة حرارة الانصهار منخفضة جدًا → قُصُر الحقن، خطوط لحام ضعيفة، لزوجة عالية، خطوط تدفق
- درجة حرارة الانصهار مرتفعة جدًا → علامات احتراق، تغير اللون، تسرّب، إفراط في اللعاب، تدهور المادة
- الإجراء: تحقق من درجة حرارة الانصهار فعليّة باستخدام مسبار، وليس فقط نقاط الإعداد للبرميل.
- التبريد ودرجة حرارة القالب
- تبريد غير كافٍ → تشوه، علامات غوص، أجزاء لينة، انحراف الأبعاد
- تبريد غير متساوٍ → التواء، انحناء، تشوه موضعي، ضغط داخلي
- القالب/barrel بارد جدًا → تشطيب سطح ضعيف، خطوط تدفق، تعبئة غير كاملة
- الإجراء: موازنة قنوات التبريد، التحقق من التدفق، والتحسين زمن التبريد بدلاً من مجرد تمديد الدورة.
لماذا تسبب الضغط، السرعة، والضغط الثابت مشكلات شائعة
الأكثر تشخيص العيب في قولبة الحقن يعتمد الأمر على كيفية ملء وتعبئة التجويف. هذا يتحكم فيه ضغط الحقن، سرعة الحقن، والضغط الثابت:
- ضغط الحقن
- منخفض جدًا → قُصُر الحقن، تعبئة غير كاملة، خطوط لحام ضعيفة
- مرتفع جدًا → تسرّب في عملية الحقن، تلف القالب، احتراق المادة بسبب القص العالي
- الإجراء: ضبط الضغط باستخدام وزن الجزء وردود فعل العيوب البصرية، وليس التخمين.
- سرعة الحقن
- بطيئ جدًا → خطوط تدفق، خطوط لحام، سطح ضعيف، تجمد مبكر عند البوابات
- سريع جدًا → عيب النفث، علامات احتراق، تسخين مفرط بالقص، تعبئة مفرطة عند البوابات
- الإجراء: استخدم ملء الملف الشخصي (ببطء–سريع–ببطء) لتحقيق توازن بين جودة السطح وملء التجويف.
- التعبئة / الضغط والوقت
- وتيرة قليلة جدًا / قصيرة جدًا → علامات الغرق، الفراغات، الفقاعات، الانكماش الأبعادي، الشُحُوذ القصير بالقرب من البوابات
- تعبئة عالية جدًا / طويلة جدًا → الوميض، التعبئة الزائدة، الإجهاد الداخلي العالي، الالتواء
- الإجراء: تحسين الضغط الاحتياطي و مدة الاحتفاظ بمتابعة وزن القطعة، وتثبيت الغطس والأبعاد.
عندما أقوم بالتحسين معلمات عملية القولبة مع هذه العقلية،, خفض الخردة, أفضل جودة قطعة البلاستيك, وأسرع تحسين دورة الزمن يتبع بشكل طبيعي.
عيوب قولبة الحقن الشائعة وحل المشكلات
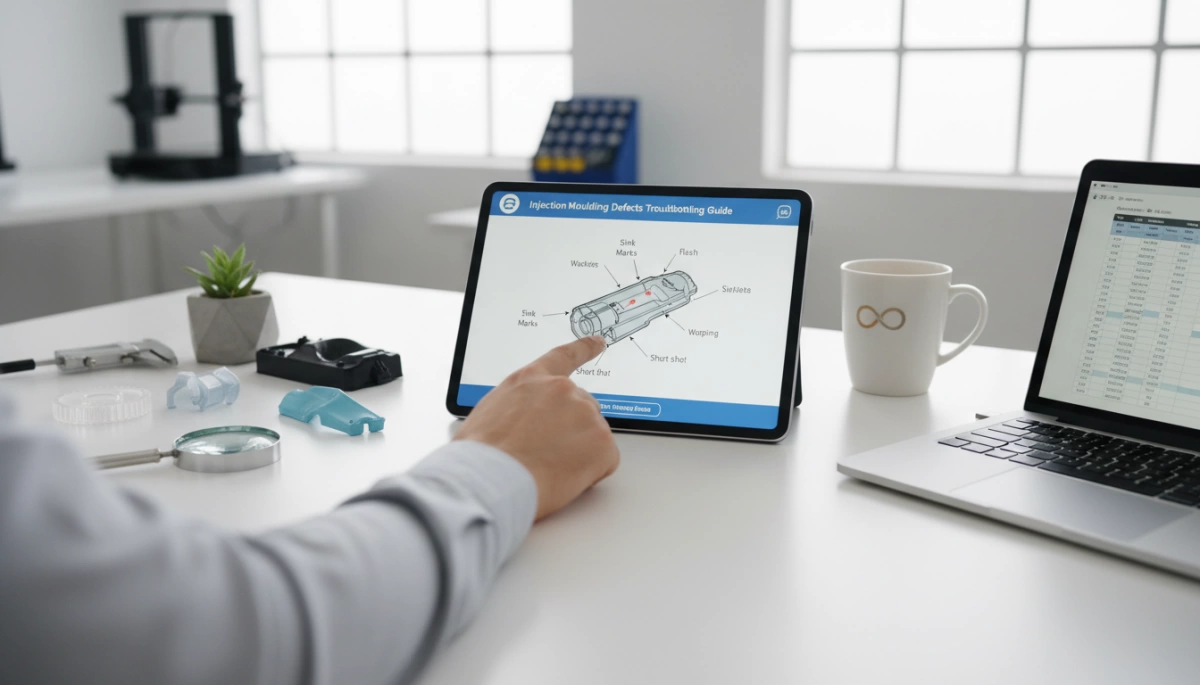
عندما أقوم باستكشاف مشكلات قولبة الحقن، أجمّع العيوب بناءً على ما يمكنك رؤيته أولاً، ثم أربطها مع إعدادات الآلة والقالب والمواد والعملية. إليك كيف أعالج أكثر مشاكل التشكيل شيوعاً في مكان العمل.
استكشاف الأخطاء Shot القصير
علامات مرئية: قطع غير مملوءة بالكامل، زوايا مفقودة، أضلاع رقيقة، أو مسارات تدفق غير مكتملة.
الأسباب الرئيسية:
- ضغط الحقن أو سرعته منخفضة
- درجة حرارة المصهور أو القالب منخفضة جداً
- تهوية غير جيدة أو بوابات رقيقة
- المادة لزجة جداً أو ملوثة
تعديلات سريعة في العملية:
- زيادة ضغط الحقن و سرعة الحقن
- رفع درجة حرارة الانصهار و درجة حرارة القالب قليل
- تفقد سدود وباقي الممرات، حسّن التهوية
- استخدم بوابة أكبر أو حرك البوابة إلى مقطع أكثر سماكة
التفريغ في قولبة الحقن
علامات مرئية: أجنحة رقيقة أو بلاستيك زائد على طول خط الفصل، حول أزرار الإخراج، أو الفتحات.
الأسباب الرئيسية:
- ضغط حقن أو احتجاز زائد
- قوة الكبس منخفضة جدًا
- خط الفصل، أو الفتحات، أو الفواصل مُهترئ أو تالف
- محاذاة القالب غير صحيحة أو تثبيت غير محكم
كيف أصلح البروز:
- خفض ضغط الحقن و ضغط التعبئة/الاحتفاظ
- زيادة قوة الكبس إذا كان متاحاً
- افحص محاذاة القالب، وخط الفصل، وعمق الفتحات
- إصلاح المناطق البالية أو إضافة دعم حيث يتأرجح القالب
بقع هبوط في أقسام سميكة
علامات مرئية: انخفاضات سطحية، نقاط غائرة، أو لمعان في المناطق السميكة أو المضلعة.
الأسباب الرئيسية:
- ضغط التعبئة/الاحتفاظ غير كافٍ أو وقت غير كافٍ
- درجة حرارة القالب عالية جدًا أو تبريد غير متوازن
- أقسام الجدار سميكة أو الأضلاع ثقيلة جدًا
التدابير:
- زيادة ضغط التعبئة و مدة الاحتفاظ
- تحسين زمن التبريد وتصميم قنوات التبريد
- تقليل سمك الجدار، حفر الأقسام السميكة، تقليل أكتاف
- خفض درجة الانصهار قليلاً لتقليل الانكماش
التحكم في التشوه أثناء حقن القولبة
علامات مرئية: تشوه القطع، الانحناء، أو عدم الاستواء.
الأسباب الرئيسية:
- التبريد غير المتكافئ أو سماكة الجدار غير المتوازنة
- إجهاد باقٍ عالٍ من سرعة/ضغط الحقن العالي
- انكماش المادة غير متطابق مع تصميم القالب
منع التشوه:
- التوازن التبريد والحفاظ على اتساق سماكة الجدار
- خفض سرعة الحقن والضغط إذا كان التوتر عالياً
- ضبط درجة حرارة القالب جانبيًا لنحو الاستواء
- تحسين تصميم القالب (الأضلاع، البوابات، توزيع التبريد) – هنا يكمن الذكاء ثمن تصميم القالب للقولبة بالحقن يؤتي ثماره.
استكشاف علامات الاحتراق
علامات مرئية: علامات بنية/سوداء، غالباً قرب نهاية الملء أو مناطق التهوية؛ أحياناً رائحة حريق.
الأسباب الرئيسية:
- هواء محبوس أو غاز غير مفرغ
- سرعة الحقن عالية جدًا في المقاطع الرقيقة
- درجة الانصهار أو سرعة المسمار عالية جدًا
الإصلاحات:
- تحسين تهوية القالب في نهاية الملء والضلائع
- أقل سرعة الحقن وتقليل درجة حرارة الانصهار قليلًا
- خفض الضغط الخلفي وسرعة المسمار لتقليل التسخين الناتج عن القص
خطوط التدفق وخطوط اللَحم
علامات مرئية: أنماط متموجة (خطوط التدفق) أو علامات شعرية حيث تلتقي التدفقات (خطوط اللحام/التزاوج).
الأسباب الرئيسية:
- درجة حرارة المصهور أو القالب منخفضة جداً
- موقع بوابة سيء أو بوابة صغيرة جدًا
- بطء سرعة الحقن أو التدفق غير المتوازن
كيف أحسن التدفق وخطوط اللحام:
- رفع درجة حرارة الانصهار و درجة حرارة القالب
- زيادة سرعة الحقن لواجهة أمامية أكثر سخونة وأسرع
- تحسين تصميم البوابة وموقعها – بشكل صحيح تصميم صمام الحقن غالبًا ما يحل هذه المشكلة
- إضافة ألسنة Overflow/لحام حيث تلتقي التدفقات في المناطق الحرجة
علامات التطريز (خطوط فضية)
علامات مرئية: خطوط فضية غائمة على طول اتجاه التدفق.
الأسباب الرئيسية:
- الرطوبة في المواد الحاجبة للامتزاز (على سبيل المثال PA، PC، PET)
- التدهور بسبب القصّ العالي أو درجة حرارة الذوبان العالية
- التلوث أو إعادة الطحن غير المتوافقة
أفضل ممارسات التجفيف:
- صحيح تجفيف المادة (الوقت، الحرارة، نوع المجفف)
- خفض سرعة المسمار والضغط الخلفي للحد من القص
- خفض درجة حرارة الذوبان إذا كانت المادة حساسة
- الحفاظ على المادة مغلقة وتجنب خلط إعادة الطحن غير المعروفة
الفجوات والفقاعات في الأجزاء المصبوبة
علامات مرئية: ثقوب داخلية أو فقاعات، غالباً ما تكون مرئية عند القطع أو في الأجزاء الشفافة.
الأسباب الرئيسية:
- حبس الغاز أو إطلاق بخار الرطوبة
- تعبئة غير كافية في المقاطع السميكة
- التبريد السريع على السطح، اللب الساخن بداخله
خطوات استكشاف الأخطاء:
- زيادة ضغط التعبئة/الاحتفاظ و الوقت
- ضبط زمن التبريد للسماح بالتبريد المنتظم
- رفع درجة حرارة القالب قليلاً للأجزاء السميكة
- تحسين التهوية والتأكد من جفاف المادة بشكل صحيح
- زيادة ضغط الخلفية بشكل معتدل لتحسين تجانس الذوبان
عطل رذاذ الحقن في القولبة بالحقن
علامات مرئية: خطوط تشبه الدودة أو الأفعى قرب البوابة؛ سطح خشن قبل أن يصبح أملسًا.
الأسباب الرئيسية:
- بوابة صغيرة بسرعة حقن عالية جدًا
- إطلاق الكتلة المصهورة مباشرة إلى التجويف بدلًا من الانتشار بشكل سلس
- درجة حرارة قالب منخفضة جدًا
كيف أصلح الرذاذ:
- قلل البداية سرعة الحقن (استخدم ملف تعريف سرعة)
- وسع البوابة أو غيرها إلى بوابة بنموذج مروحي/شريحة أقوى
- زيادة درجة حرارة القالب ودرجة حرارة المصهور قليلة التغير
- إعادة توجيه البوابة بحيث يضرب المصهور جدارًا ثم ينتشر
مشاكل تغير اللون
علامات مرئية: اصفرار، بقع داكنة، خطوط بلون آخر، أو تحوُّل اللون بشكل عام.
الأسباب الرئيسية:
- تدهور المادة (فرط التسخين، زمن إقامة طويل)
- التلوث من المادة السابقة أو التنظيف السيئ
- سيطرة ضعيفة لتشتت المزيج اللوني
إصلاحات تغير اللون:
- أقل درجة حرارة الانصهار وتقليل سرعة المسمار، تقصير زمن الإقامة
- استخدم مناسبة التنظيف الإجراءات ومواد التطهير
- نظِّف الحوض والبرميل والموصل الساخن عند تغيير الألوان
- تحقق من مخزون المواد وتجنب خلط المواد غير المتوافقة
صلب، قابل للتكرار التعامل مع مشاكل في قولبة الحقن يتعلق الأمر كله بقراءة العيب وربطه بالعملية والقوالب والمواد، ثم إجراء تغييرات صغيرة ومراقبة بعناية—وليس تغييرات عشوائية.
استكشاف الأخطاء بشكل منهجي في القوالب بحقن البلاستيك
عندما أقوم باستقصاء عيوب القوالب بالحقن، أتبع سير عمل ثابت. وبهذه الطريقة، نحل المشاكل بسرعة، نتجنب التعديلات العشوائية، ونبقي النفايات تحت السيطرة.
سير عمل استكشاف الأخطاء وإصلاحها خطوة بخطوة في أرض المصنع
عندما يظهر عيب، أطلب من الفريق أن يتحرك بهذا الترتيب:
- تأكيد العيب بوضوح
- التعريف: قص قصير، انبعاج، تشوه، هبوط، احتراق، إلخ.
- التحقق: هل هو عشوائي، في كل طلقة، فقط في تجويف واحد؟
- قفل الإعداد الحالي
- احفظ وصفة التشكيل الكاملة: درجات الحرارة، السرعات، الضغوط، الأوقات.
- تسجيل رقم القالب، دُفعات المادة، الظروف المحيطة.
- ابدأ بفحوصات بسيطة
- المواد: الدرجة الصحيحة، مجففة بشكل صحيح، بدون تلوث.
- الآلة: تطابق حجم المسمار/البرميل، لا إنذارات، لا تسرب واضح.
- القالب: تجويف نظيف، خط الفصل، التهوية، حركة الإزاحة.
- غير شيئاً واحداً فقط في كل مرة
- ضبط معلمة واحدة في خطوات صغيرة.
- تشغيل على الأقل 5–10 عمليات حقن بعد كل تغيير وفحص الأجزاء.
- توثيق السبب والحل
- دوِّن: العيب، السبب الجذري، تغييرات المعلمات، الإعداد النهائي المستقر.
- حوِّل المشكلات المتكررة إلى مخطط استقصاء الأعطال للمشغلين.
إذا كنت تدرب موظفين جدد، اشرح لهم كيف يتم ذلك آلة قول البلاستيك بالحقن يُساعدهم على فهم سبب أهمية كل خطوة.
التحقق من وتحسين معلمات عملية التشكيل الرئيسية
أراجع دائمًا معلمات العملية في تسلسل بسيط، من التعبئة إلى التبريد:
- سرعة الحقن
- بطء شديد → عمليات حقن قصيرة، خطوط اللحام، تدفق بارد.
- سريع جدًا → علامات الاحتراق، الوميض، القص المفرط.
- نصيحة: ابدأ من النطاق المتوسط، ثم اضبط ملف سرعة في مراحل.
- ضغط الحقن
- منخفض جدًا → تعبئة غير مكتملة، خطوط التدفق، الفراغات.
- مرتفع جدًا → الوميض، تلف القالب، الإجهاد في الأجزاء.
- استخدم فقط الضغط الكافي للملء عند سرعتك المستهدفة.
- ضغط الحزم / الاحتفاظ بالضغط ووقته
- منخفض/قصير جدًا → علامات الغرق، الفراغات، الوزن المنخفض.
- مرتفع/طويل جدًا → الوميض، التعبئة الزائدة، الإجهاد العالي.
- Target: stable part weight and minimal sinks.
- Mold and melt temperature
- الذوبان منخفض جدًا → تدفق ضعيف، خطوط اللحام، عمليات حقن قصيرة.
- الذوبان عالي جدًا → علامات الاحتراق، تغير اللون، التدهور.
- القالب بارد جدًا → الالتواء، الإجهاد العالي، سطح سيء.
- القالب ساخن جدًا → دورة طويلة، احتمال حدوث وميض، تشويه.
- زمن التبريد
- قصير جدًا → الالتواء، التشوه عند الإخراج.
- طويل جدًا → إهدار وقت الدورة بدون تحسين في الجودة.
- Use part rigidity and demold temperature as your guide.
I focus on الملء → التعبئة → التبريد in this order instead of randomly turning knobs.
Inspecting mold, machine, and material before big changes
قبل أن نبدأ في إعادة كتابة العملية، أريد أن أتأكد من عدم وجود شيء “ميكانيكي” خاطئ:
- Mold condition
- Check vents, runners, gates, parting line, ejectors, cooling channels.
- ابحث عن تراكم، تآكل، تلف، أو انسداد الفتحات الهوائية.
- Poor venting, bad gate design, or wrong إنشاء القوالب لن يصلح أبدًا بمجرد الإعدادات وحدها.
- حالة الآلة
- تحقق من تآكل البرغي والأنبوب، وظيفة صمام عدم الرجوع، حلقات التسخين، المقاومات الحرارية.
- أكد أن حجم وحدة الحقن يتطابق مع حجم الطلقة (بدون استغلال زائد أو ناقص).
- حالة المادة
- التجفيف: افحص درجة حرارة المجفف الفعلية، الزمن، ونقطة الندى.
- المعالجة: تجنب إعادة التدوير المختلط، التلوث، المادة المتدهورة أو القديمة.
- التأكد من درجة المادة والمورد مقابل ورقة العملية.
إذا كان أي من هذه الأمور خارج النطاق، أقوم بتصحيحها قبل لمس نافذة العملية بشكل كبير.
باستخدام مراقبة الضغط، دراسات الشوط القصير، والفحص
للتشخيص الجدي في قولبة الحقن، أعتمد على البيانات، لا التخمينات:
- مراقبة فراغ القالب وضغط الحقن
- رصد اتجاهات الضغط الذروي والاحتفاظ.
- التغيرات المفاجئة غالبًا ما تشير إلى انسداد البوابة، مشاكل تهوية، أو انحراف الآلة.
- استخدم منحنيات الضغط لمعرفة ما إذا كانت القطعة محشوة بشكل ناقص أو مفرط.
- دراسات الشوط القصير
- إيقاف التعبئة عمدًا قبل أن يمتلئ الجزء.
- قارن جبهة التدفق المجمدة مع موقع العيب.
- هذا يوضح بدقة أين يتباطأ التدفق، يتردد، أو يحبس الهواء.
- فحص النظامي للأجزاء
- استخدم قوائم التحقق: الأبعاد، الوزن، السطح، الانكماش، منطقة البوابة، خطوط اللحام.
- قِس وزن القطعة عبر الضربات لرؤية ما إذا كانت العملية مستقرة.
- افحص التجاويف المتعددة بشكل منفصل لاكتشاف المشاكل الخاصة بالتجويف.
هذا نهج منظم لمعالجة الأعطال يحافظ على توجيه الفريق، يحول المعرفة القبلية إلى ممارسة قياسية، ويقلل من النفايات وفترة التعطل عبر خطوط الإنتاج العالمية.
أفضل الممارسات الوقائية لحقن قالب خالي من العيوب
اختيار المادة، المعالجة، والتجفيف المسبق
إذا كانت المادة خاطئة أو رطبة، ستواجه عيوب طوال اليوم. لتقليل المخلفات وتحقيق استقرار الجودة:
- مطابقة الراتنج مع الجزء: القوة، ومقاومة الحرارة، والمقاومة الكيميائية، واللون، والنهائية يجب أن تتناسب مع الاستخدام النهائي.
- مراقبة الرطوبة: اتبع دائمًا مواصفات التجفيف الخاصة بالمورد (الوقت، درجة الحرارة، نقطة الندى). استخدم مجففات الحوض مع تدفق هواء مناسب.
- توحيد التعامل: أكياس مختومة، صناديق موسومة، استخدام نظام الأول داخل أول خارج، وفصل المناطق لإعادة الطحن لتجنب التلوث.
مواد مجففة ونظيفة ومحددة بالمواصفات هي أسرع طريق لتجنب آثار التمدد، الفقاعات، وتغير اللون في قولبة البلاستيك.
صيانة القوالب والتنظيف والتهوية
معظم عيوب قولبة الحقن المزمنة تأتي من قوالب مهملة، وليس من الماكينة:
- الصيانة الروتينية: تنظيف التجاويف، والرافدين، والبوابات وفق جدول محدد؛ فحص المحاذاة والتآكل.
- تهوية الفتحات: حافظ على فتحات التهوية مفتوحة وبالحجم الصحيح لمنع آثار الاحتراق والقصور والغاز المحصور.
- العناية بالسطح: تجنب التنظيف الكاشط الذي يغير نسيج التجويف ويؤثر على اللمعان أو خطوط التدفق.
قالب مستقل ومُحافظ عليه جيدًا يجعل استكشاف أخطاء الحقن أسهل كثيرًا من مطاردة المعلمات باستمرار.
اتساق الدورة، التحكم في التبريد، وتحسين العملية
الدورات المتسقة تخلق قطعاً متسقة:
- حدد نافذة مستقرة: عين واحتفظ بمعلمات عملية القولبة الأساسية (درجة حرارة الإذابة، ضغط الحقن، السرعة، ضغط التعبئة والاحتفاظ، زمن التبريد، درجة حرارة القالب).
- موازنة التبريد: استخدم تخطيط قنوات مناسب وتدفق والتحكم في الحرارة للحد من التشوه، وتفاوت الانكماش، وآثار الحفر.
- مراقبة الاتساق: تتبّع زمن الدورة، والوسادة، والضغط الأقصى، ووزن القطعة؛ وتفاعل مبكرًا عند انحراف الاتجاهات.
تحسين العملية الجيد لا يقتصر على تقليل مشاكل التشكيل الشائعة فحسب، بل يدعم أيضًا تحسين زمن الدورة دون التضحية بالجودة.
اعمل مع شركاء متخصصين في الحقن المكتسبين
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- احصل على تغذية راجعة من أدوات القالب مبكرًا: شارك مُشكِّلك في تصميم القطع، واختيار البوابة، وتخطيط الفتحات لمنع العيوب قبل قطع الفولاذ.
- استخدم معدات مُثبّتة: stable, well‑specified ماكينات قولبة الحقن مع تحكّم دقيق تجعل نافذة العملية أوسع وأسهل في التشخيص.
- Leverage their know‑how: شريك متمرس في تحليل السبب الجذري في حقن القوالب سيساعدك على تقليل الهدر وتحسين مراقبة جودة الأجزاء البلاستيكية والتوسع بسرعة.



 Arabic
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian