
Ներքին պատճառների Հասկացում խախտումների միջոցով ներարկման ձուլակուտի մեջ
երբ ես խնդիրներ հեռանում եմ injection moulding defects, Ես երբեք չեն կռահում սկզբում: Սկսում եմ ստուգելով չորս հիմնարար բաները՝ անուղեղ նյութը, մեքենան, խողովակը, և գործընթացի հոմրումը. Մոտավորապես յուրաքանչյուր հաճախ միջուկ խափանում կարող է բարդվել այս մեկի (կամ խառնուրդի) վրա.
Կեղծող գործոններ դեպի պլաստիկ մասի որանքը ազդում են
Կայուն, թերությունների բացակայությամբ մասերի համար, ես կենտրոնանում եմ՝
- Материал
- Պոլիմեր շորշառման դասը և լոտի փոփոխությունը
- Արեցի պարունակությունը և աղտոտվածությունը
- Բարդ և առաջարկված հալումների տաքության պատուհանը
- Մեքենա
- Ներկայացնեց մեծ + մասի+ ռնգի ծավալը
- Ծուղակը, պտեթիի կաղապար, և ստուգման օղակների վիճակ
- Ներարկման միավորի պատասխանազարդություն: ճնշում, արագություն, կրկնելիություն
- Մոլդ
- Դարպանակի տեսակը, չափը և տեղադրումը
- Օղակավոր գծերով արտահոսքը, սայլակներ, եռվելած տարածքներ
- Միացումների դասավորություն, գծի հավասարակշռություն, և մակերեսային վիճակ
- prozessի պարամետրեր
- Արևելքի տերմիններ, ձևավորիչ ջերմաստիճան
- Injection pressure and speed
- Packing/holding pressure and time
- Cooling time and back pressure
Եթե որևէ մեկը այս ցուցակում դուրս է սահմաններից, դուք կտեսնեք short shots, flash, sink marks, warpage, burn marks, flow lines, splay, voids, jetting, or discoloration show up fast.
How Material Drying, Melt Temperature, and Cooling Drive Defects
I always treat material preparation as the first line of defense in թվարկում հանությունը մոլդավորման մեջ:
- Material Drying
- Չորացրած կամ թեթև չորացրած ռեզին → սփլեյ նշաններ, գունդեր, դատարկություններ, ուժի կորուստ
- Անցնորք չորացում → նյութի վատթարացում, գույնի փոփոխություն, ճեղքված մասեր
- Action: Follow resin supplier drying specs (time, temperature, dew point) and use a desiccant dryer, not just a hopper heater.
- Մելտի ջերմաստիճան
- Արագությամբ melt- ի չափազանց ցածր ջերմաստիճանն է → կարճ շտապումներ, վատ ամրակցման գծեր, բարձր խտություն, հոսքի գծեր
- Շնորհակալության բարձր հալման ջերմաստիճան → այրման նշաններ, գույնի փոփոխություն, փայլ, չափազանց շատ լորձ, նյութի վատթարացում
- Քայլ: իրականը ստուգեք մաղողության ջերմաստիճան խորհրդին մի կրակոցով, ոչ միայն նյարդի սեղմվածները
- Սառեցում և խառնաշիրռի տերմպերնա
- Անբավարար սառեցումը →Warpage, սուզման նշաններ, փխրուն մասեր, չափաբաժնի տատանում
- Տարբերական սառեցում → պտույտ, թեքում, տեղական warpage, ներքին ճնշում
- Արտադրանքի շատ սառած խառը → վատ մակերեսային ավարտ, հոսքի գծեր, անպատասխան լրացում
- Քայլ: հավասարեցրեք սառեցման չանցքերը, ստուգեք հոսքը և օպտիմալացրեք սառեցման ժամանակ ճարպի շրջանագիծի փոխհրավի փոխարեն միայն ցիկլի ձգել
Ինչու Պրեսինգ, Գնացքներ և պահպանում Պრესը ընդհանուր խնդիրներ են առաջ բերում
Մեծ մասը փչացման ախտորոշում ներարկման խողովակներում այս ամենը կախված է պատյանն ինչպես է լցվում և փաթեթավորվում։ Դա վերահսկվում է Ներարկման ճնշումը, ներարկման արագությունը և պահում ճնշումը:
- Մոլդիի ճնշում
- Ցածր չափանիշ → կարճ շտապումներ, անպատասխան լրացում, վատ ամրակցման գծեր
- Ամենաշատ բարձր → փայլը, ձևավորման վնաս, նյութի այրման բարձր shear-ով
- Գործողություն: կարգավորեք ճնշումը մասի քաշով և տեսողական թերությունների հետադարձ կապով, ոչ թե ենթադրություններով։.
- Injection Speed
- դեռ շատ մեծ → հոսքի գծեր, ամրակցման գծեր, վատ մակերես, վաղ սառեցում գեյթներում
- շատ արագ → ջեթինգի թերություն, այրման նշաններ, չափազանց բարձր shear-ով տաքացում, գեյթներում ավելորդ փաթեթավորում
- Քայլ առք: Օգտագործել խալագրման պրոֆիլ (հանդարտ–արագ–հանդարտ)՝ մակերեսային որակությունն ու պատյանն ինչպես է լցվում հավասարակշռելու համար.
- Լրացնել / Կարգավորել Պարբերական և Ժամանակ
- Ավելին ցածր / կարճ → սինք նշումներ, դատարկություններ, գնդիկներ, չափման կրճատում, կարճ կրակոցներ դարպասների մոտ
- Օգտատեր բարձր / ավելի երկար → փայլ, ավելցուկային փաթեթավորում, բարձր ներքին ճնշում,Warping
- Քայլ: Օպտիմիզացնել հավկի պահպանման ճնշում և հաստատող ժամանակը տեսնելով մասի կշիռը, սայթքումը և չափերը կայանում են
Երբ ես օպտիմացնում եմ մոլդավորման գործընթացի պարամետրեր այստեղ մտածողությամբ աղտոտքի նվազեցումգերիշխող պլաստիկ մասի որակը, և արագ ցիկլի ժամանակի օպтимիզացիան հետևել բնականորեն.
Ընդհանուր ինյեկցիոն չաղմնման բավականին դեֆեկտներ և խնդիրների լուծում
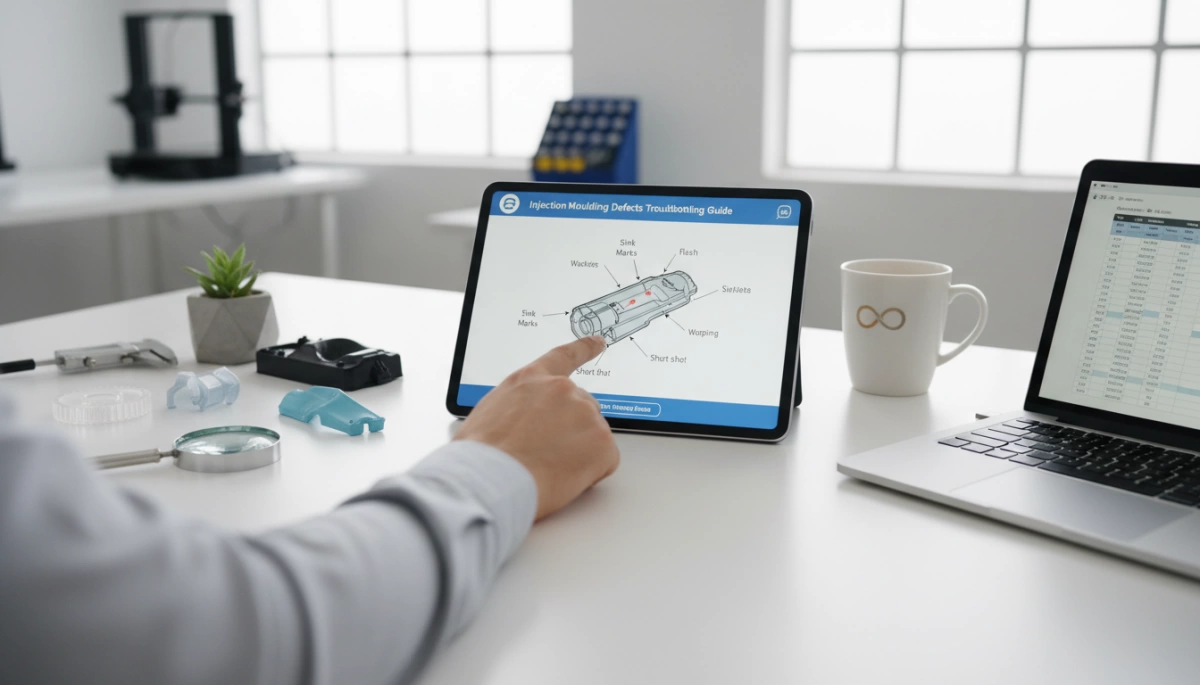
Երբ ես հիվանդանոցային մուտքագրելով խնդիրներ պատանի ինյեկցիոն ձևավորելու, ես խումբը դեֆեկտները միանգամայն առաջին տեսնում եք, հետո կապեք դրանք մեքենայի, կաղապարի, նյութի և գործընթացի կարգավորումների հետ: Եվ ահա թե ինչպես եմ ես վերլուծում ամենահաճախ հանդիպող ձևավորող խնդիրները խանութի դաշտում.
Կարճ սուտերը լուծման որոնումը
Վիզուալ նշաններ՝ Պետք է ոչ լիովին լրացված մասեր, բացակող անկյուններ, բարակ եղջերածներ կամ լրացուցիչ հոսքի ճանապարհներ:
Հիմնաբառերը:
- Նվազված ինջեցիոն ճնշում կամ արագություն
- Մելտի կամ կաղապարի ջերմաստիճանը շատ ցածր է
- Լավ արտանետում կամ բծավոր դռներ
- Материалը շատ ծավալային կամ աղտոտված է
Արագ գործընթացի փոփոխություններ՝
- ավելացնել լցոնման ճնշում և մ injectման արագություն
- Վերցնել մաղողության ջերմաստիճան և կաղապարի ջերմաստիճանը համ փոքրիկ
- Ստուգել փակված դռները և ռնգերը, բարելավել արտանետումը
- Օգտագործեք մեծ դարպիր կամ տեղափոխեք դարպիրը հաստ մասի վրա
Բաշխման քայլերը. ավելացնել ներմուծման ճնշումը → կարգավորել արագությունը → ստուգել վենթինգը → ստուգել դուռը/ռաnner.
Վիզուալ նշաններ՝ Բարակ եռացողներ կամ ավելորդ պլաստիկ բաժինները մասի սահզումագծի շուրջ, դուրս է գանգի pins-ների կամ արտազատիչների շուրջ
Հիմնաբառերը:
- Արտադրական կամ պահեստային ճնշման գերակտիվություն
- Քաշման ուժ շատ ցածր է
- Մաշված կամ վնասված մասի սահմանագիծը, արտացուցման գնդակը կամ ներդիրերը
- Կաղապարի սխալ կազմավորումը կամ վատ հարմարվածությունը
Ինչպես ես հանել եմ ֆլեշը՝
- Դիմացեք լցոնման ճնշում և հավաքում/պահման ճնշում
- ավելացնել խստացնող հզորություն կարգավորելու դեպքում
- Սպայական մասերի ռեիզ։ Inspect mould alignment, parting line, and vent depth
- Վերականգնեք worn areas or add support where the mould is flexing
Խամույթների սուզում խոշոր հատվածներում
Վիզուալ նշաններ՝ Ըստ խորը պորտերի, խնկոավորներ, կամ լույսի տեղեր խոշոր մասերում կամ ռիբների վրա
Հիմնաբառերը:
- Անշեղացարկ packing/holding pressure or time
- Մոլդի ջերմաստիճանը շատ բարձր է կամ սառեցումը անհավասարակշիռ է
- Հաստ վահանակներ կամ ռիբերը շատ հաստ են
Remedies:
- ավելացնել Premature Freeze: և հաստատող ժամանակը
- Օպտիմացնել սառեցման ժամանակ և սառեցման չանցանցի կառուցվածքը
- Բացառել հաստ հատվածների միջանկյալ պարունակությունը, ջրի խտությունը
- Սերմերի փոքր մասերը փոքրացնել
Քաշի ճնշման նվազեցում սեղմման ժամանակ
Վիզուալ նշաններ՝ Պրոֆիլային զուգահեռումի կառավարման խնդիրներ ներարկման մուլդինգում
Հիմնաբառերը:
- Տվյալներ դարձնում կամ ոչ նստում flat-ին
- Անհավասարակշիռ սառեցում կամ պատի գերազանց հաստություն
- Բարձր հետադարձ ճնշում արտահայտված բարձր ներմուծման արագությամբ/ձերբողմամբ
Материалի ճնշման անկում չի համապատասխանում մոլդի դիզայնին
- Բալանս հալելու խոշորացում Warpage prevention:
- Դիմացեք մ injectման արագություն և պահպանի պատի հաստությունը հավասար
- Փոխանջել կաղապարի ջերմաստիճանը ուղիղ հարթություն հաստոցի համապատասխանության համար
- Բարելավել ձևի մոդելի դիզայնը (ռիբեր, դարպասներ, սառեցման դասավորություն) – սա այն տեղն է, որտեղ խելացի է մոլդի դիզայն դափի ինյեկցիոն մոլդինգի համար արդյունք է դրսի.
վառման գիծերի խնդիրների լուծում
Վիզուալ նշաններ՝ Սխավար/սև նշաններ, սովորաբար լրացման վերջում կամ վենտ ոլորտներում; երբեմն այրված բուրմունք
Հիմնաբառերը:
- Երանգված օդը կամ գազը չի վենտվում
- Երկաթի արագությունը չափազանց բարձր է բարակ հատվածներում
- Եռափավորման կամ դասավորության արագությունը չափազանց բարձր է
Ելքայիններ՝
- Տարբերակել մոլդի վենթինգ լրացնելու վերջում և ռիբներում
- Արագ մ injectման արագություն և որոշակիորեն նվազեցնել ճարպային ջերմաստիճանը
- Վերականգնեք հետի ճնշումը և եռոբի արագությունը սեղմելու համար էլ պոկեք խառնողական ջերմությունը
հոսքի գիծերը և հաստ գլուխները
Վիզուալ նշաններ՝ Ուղիղ գծերի (հոսքի գիծեր) կամ մազի նման նշաններ, որտեղ հոսքերն են միանում (վելդ/knit գիծեր)
Հիմնաբառերը:
- Մելտի կամ կաղապարի ջերմաստիճանը շատ ցածր է
- Խուսախցակ դարպանի տեղաբաշխումը ცუდ է կամ դարպանը փոքր է
- Հաջողակ վենտի արագությունը դանդաղում է կամ հոսքի հավասարակշռվածությունը չէր
Ինչպես բարելավեմ հոսքը և վելդ գծերը՝
- Վերցնել մաղողության ջերմաստիճան և կաղապարի ջերմաստիճանը
- ավելացնել մ injectման արագություն հ tâmող, արագ դիմախաղի առջև
- Օպտիմացնել դարպանի դիզայնը և դարպանի տեղադրման վայրերը – ճիշտ միջոցառային դիզայնի դետոպրումներ խզման մեջ հաճախ է լուծում սա
- ավելացնել արտահոսքի/վ weld լարագծեր, որտեղ հուները խոշոր क्षेत्रों են հանդիպում
Սպայլ մարկեր (արծաթյա գծեր)
Վիզուալ նշաններ՝ Արծաթյա, անձրևային գծեր հոսքի ուղղությամբ:
Հիմնաբառերը:
- Արտադրության հիդրոսկոպիական նյութերում խոնավություն (օր., PA, PC, PET)
- Մակարդչային ջարդ՝ բարձր կտրիչ ուժով կամ բարձր հալման տաքությամբ
- Կեղտոտում կամ անհամատեղելի ռեգրինդ
Հ dryers-ի լավագույն պրակտիկաներ՝
- Ուր մնաց նավթի չորացում նյութի (ժամը, ջերմաստիճանը, չորացուցիչի տեսակը)
- Ուշադրություն կրճատել screw արագությունը և հետ ճնշումը, որպեսզի սահմանել խոշորությունը
- Արտադրանքի պարունակող հալման ջերմությունը նվազեցնելու դեպքում նյութը զգայուն է
- Կապել նյութը պատյանով և խուսափել անծանոթ ռեգրինդի խառնուրդից
Մուլտով շերտերի լցոնումներում բացեր և բաբուլներ
Վիզուալ նշաններ՝ Հաշվետվության կամ բաբուլների ներքին անցքեր, հաճախ տեսանելի են կտրման ժամանակ կամ ապակյա մասերում
Հիմնաբառերը:
- Գազի պատանդացում կամ խոնավության արտանետում
- Խոցելի փաթեթավորում հաստ հատվածներում
- Ճզզվող սառչում մակերևույթին, խորը գոլ բորբոսված է ներսում
Troubleshooting քայլեր:
- ավելացնել հավաքում/պահման ճնշում և ժամանակը
- Փոխանջել սառեցման ժամանակ հավասար զրկողային սառեցում ապահովելու համար
- վերցրեք խառնիչի տաքությունը մի փոքր ավելացնում մասերի հաստության համար
- բերել օդափոխությունը բարելավելով և ապահովելով նյութի ճիշտ զովացում
- ավելացնել վերականգնված ճնշում միջին չափով ավելի լավ մտքերի հալման հոլովի համար
ջեթինգ խրթնված դրսևորում ներմուծման խողովակում
Վիզուալ նշաններ՝ գետի հարևան վարդառան, ցեխավոր մակերես նախքան հարթվում է
Հիմնաբառերը:
- փոքր գողտրակ հետ բարձր ներդիր արագությամբ
- հալված կնիք անմիջապես խոռոչի մեջ չի տարածվում, այլ ուղղ բովանդակությամբ
- ավելի ցածր խառնիչի տաքար
Իմ տեսակավորման կարգի ձևավորումը
- հնարավոր է նվազեցնել առաջինը մ injectման արագություն (օգտագործել արագության հարթա)
- վերավերդրեք գոլորշի կամ փոխեք ավելի fan/film-ստիլ գետը
- ավելացնել կաղապարի ջերմաստիճանը և խառնուրդի տաքությունը մի փոքր
- ուղղել գետին այնպես, որ խառնուրդը խարիսխի պատին հարվածի և տարածվի
գույնի տարբերություններ
Վիզուալ նշաններ՝ դեղնաշարություն, խորը կիծեր, այլ գույնի գծեր կամ ընդհանուր գույնի փոփոխություն
Հիմնաբառերը:
- գործված նյութի քայքայում (հեռացնել ճնշումային տերմինների ավելորդ ժամանակ)
- նախորդ նյութից աղտոտում կամ ոչ լավ purge
- Պուկայ աղտոտված գունավոր masterbatch բաշխման վատագույն վիճակ
Անմաքրեցման հետևանքները՝
- Արագ մաղողության ջերմաստիճան և սկավառակի արագությունը, նվազեցնել բնակելի ժամանակը
- ՊՕՅՔԵԼԻ ՕԳՏԱԳՈՐԾՄԱՆԱԼԻՑ ԵՒ ԿԱՐՑԱՎՈՐԻՉ ԵՎՂԵՂԻՆ ՏԵՂԻՑ ՁԵՐ ԲԱԲԱՅՆԱՑՆԵՄ Ինչպես օգտագործել ճիշտ - Օգտագործեք պատշաճ կերպով, անվտանգության կանոնները պահպանելով - Մի օգտագործեք վտանգավոր կամ անչափահասների համար վնասակար նյութեր - Խորհուրդ է տրվում պաշտպանիչ համազգեստ կրելու - Ժամանակին մաքրեք սարքը, խուսափեք խոնավությունից - Եթե նկատեք խանգարումներ, դադարեցրեք օգտագործումը և դիմեք տեխնիկական ծառայությանը - Մի օգտագործեք վառելիքային նյութերի կողքին - Մի փորձեք բացել կամ թարգիլել սարքն առանց թույլտվության Պահպանման և սպասարկման խորհուրդներ - Հնարավոր է պահպանել չոր, խոնավությունից հեռու տեղում - Գործելով խիստ պայմաններում ունենալ լվացք և չորացում - Պահպանել երեխաների համար անհագ հասանելիությունից հեռու - Regular servicing պահանջվում է ժամանակին ստուգումների համար Հավելվածներ և անվտանգության նշումներ - Այրվածքներից և վնասվածքներից խուսափելու համար նախատեսված պաշտպանիչ սարքավորում կրեք - Խուսափեք կրկնակի օգտագործումից, եթե չեք վստահ վստահություն - Մի կենտրոնացրեք ուժեղ լիցքավորումները մեկ վայրում - Համոզվեք, որ հագնում եք համապատասխան կոշիկներ և ակնոցներ - Եզրագիծների տեղում օգտագործելով զգայուն սարքեր, խուսափեք դիպչումից - Եթե արտասահմանցի գործակիցներ են, ուսումնասիրեք տեղական անվտանգության կանոնները Տեխնիկական տվյալներ և արտադրության պայմաններ - Օգտագործվում է հաստատված նյութեր - Արտադրվում է ֆաբրիկայում խթանված պայմաններով - Փաթեթավորումը պահվում է երաշխավորված պայմաններում - Բարձր արդյունավետությամբ տիրույթում աշխատում է - Կառավարիչ միջոցառումներ համապատասխանում են անվտանգության կանոններին Էներգաարդյունավետություն և շրջակա միջավայր - Պահպանելով բնապահպանական չափանիշները - Կայուն էկերային նյութերի օգտագործումը - Անհրաժեշտ է վնասազերծել արտանետումները Ստեղծման վայրի բնութագրեր - կազմված է տարբեր մասերից - Ցանկացած փոփոխություն կարող է պահանջվել արտադրողի համաձայնությամբ - Մշակման ժամանակ օգտագործվում են բարձրորակ տարրեր Ամբողջական արտադրության պայմաններ - Որպեսզի ապահովվի որակ, օգտագործվում են ստուգված նյութեր - Տեղափոխություններն իրականացվում են համապատասխան միջոցներով - Գործառնական հրամաններ կարող են փոփոխվել ժամանակի ընթացքում Արտադրողի ծիրանային տեղեկություններ - Փաթեթավորման վրա նշված են բոլոր հիմնական տվյալները - Հաստատված առաքման երկու նշում - Կրեակավորումների դրույթներ համապատասխանում են համապատասխան պահանջներին պարկենը հարգած ընթացակարգեր և purge նյութերը
- Հիգիենիկ ոլորակ, խողովակ և տաք շարժիչը փոխելու ժամանակ գույնները
- Սխեմա նյութի պահպանման ստուգում և խուսափել անհամատեղելի նյութերի խառնուրդից
Աճած, կրկնվող թվարկում հանությունը մոլդավորման մեջ բոլորակն ու բարդություն է տառապում խեղաթյուրումն է, կապված գործընթացի, տուփի և նյութերի հետ, ապա փոքր, կառավարվող փոփոխություններ կատարել ոչ խճճված նմանություներով:
Սիստեմային խնդրի լուծում ներարկման ֆորմավորման մեջ
Երբ ես ներարկման ձևավորելիս խնդիրներ լուծում եմ, ես պատասխանում եմ հաստատված գործառության քայլարշավով: Այդպիսով,我们 արագ լուծում ենք խնդիրները, խուսափում ենք պատահական փոփոխություններից և պահում ենք մասերի չարաշահությունը վերահսկողության տակ:
Քայլ առ քայլ խնդիրների լուծման աշխատանքային գործընթացը գործարանում
Երբ խնդիր է առաջանում, ես թիմին խնդրում եմ հետևել այս կարգը՝
- Ստուգել խնդիրը հստակ
- Արտահայտել. կրճատված ֆիլտր, պայթեցում, warp, ձգում, այրվում և այլն
- Ստուգել. արդյո՞ք պատահական է, յուրաքանչյուր պատի վրա, միայն մեկ խոռոչի վրա?
- Կազմակերպման ընթացիկ կարգադրությունը պահել
- Պահպանել ամբողջ մոլդինգի բաղադրիչը: ջերմաստիճաններ, արագություններ, ճնշումներ, ժամանակներ:
- Դիմում ազատ մոդելի համար, նյութի խառնուրդի համար, այջային պայմաններ
- Սկսել պարզ ստուգումներից
- Մատերիալը՝ ճիշտ դաս, պատշաճորեն ոչ խոնավեցված, առանց աղտոտումների.
- Համակարգիչը՝ սեղմանելի/բերի չափի զուգակցում, առանց ազդարարման, առանց բացահայտ լիցքավորումների.
- Կոկորդը՝ մաքրած խոռոչ, բաժանման գիծ, օդափոխություն, տագնապման շարժում.
- Փոխել միայն մեկ բան միանգամից
- Օգտագործել միակ պարամետր փոքր քայլերով կարգավորել:
- Աշխատեք առնվազն 5–10 կրակոց յուրաքանչյուր փոփոխությունից հետո և ստուգեք մասերը։.
- Տեքստի պատճառը և լուծումը փաստաթղթել
- Նշել ներքև՝ խոտանում, արմատական պատճառ, պարամետրերի փոփոխություններ, վերջնական կայուն կարգավորումներ.
- Տեղափոխել կրկնվող խնդիրները դեպի խորհրդանիշային լուծումների լաբորոն հեռախոսօգտագործողներին.
Եթե դուք նոր աշխատակազմ եք ուսուցանում, նրանց ցույց տալով, թե ինչպես է դա կատարվում injection moulding machine works օգնում հասկանալու համար, թե কেন յուրաքանչյուր քայլ կարևոր է.
Ստուգել և օպտիմալացնել հիմնական ձուլման գործընթացի պարամետրերը
Ես միշտ դիտարկում եմ գործընթացի պարամետրերը պարզ հաջորդականությամբ, լրացումից դեպի սառեցում.
- Արտքի արագությունը
- Անհետաձգելի → կարճ կրակոցներ, վելդ գծեր, սառը հոսք։.
- Անհետաձգելի → այրման նշաններ, փայլ, չափազանց shear։.
- Տեղադրման խորհուրդ. սկսեք միջին մասից, ապա արագ կարգավորեք արագության գրաֆիկը փուլերով.
- Հիմնական ճնշում
- Անհետաձգելի → լրացուցիչ լրացում, հոսքի գծեր, դատարկություններ։.
- Անհետաձգելի → փայլ, ձևի վնաս, ճնշում մասերում։.
- դիմացնել միայն բավարար ճնշում ձեր նպատակային արագությամբ լրացման համար։
- Փաթեթավորում / պահեստավորող ճնշում և ժամանակը
- Անհետաձգելի/կարճ → սինք նշումներ, դատարկություններ, ցածր քաշ։.
- Անհետաձգելի/երկար → փայլ, ավելցուկային փաթեթավորում, բարձր ճնշում։.
- Նպատակ՝ կայուն մասի քաշ և նվազագույն սահքեր։
- Մոլդի և հալման ջերմաստիճան
- Հալման ցածր → վատ հոսք, վելդ գծեր, կարճ կրակոցներ։.
- Հալման բարձր → այրման նշաններ, գույնի փոփոխություն, վատթարացում։.
- Դեղձը շատ ցածր → Warpage, բարձր ճնշում, վատ մակերես։.
- Դեղձը շատ բարձր → երկար ցիկլ, հնարավոր փայլ, ձևափոխություն։.
- Cooling time
- Կարճ → Warpage, ձևափոխություն արտաքնոցում։.
- Երկար → վատնում ցիկլի ժամանակ, որակի աճ չլինելով։.
- օգտագործեք մասի կնի և դամոլդ ճնշման որպես ուղեցույց։
ես կենտրոնանում եմ լցնում → փաթեթավորում → սառեցում այրված կարգով, պատահական հրում-հարվածներ փոխելով տեղին չէ։
մոլդը, սարքը և նյութը տեսակցելով լուրջ փոփոխություններին
Նախքան վերագրած գործընթացը սկսելը, ուզում եմ համոզվել, որ ոչինչ “մեխանիկական” սխալ չկա՝
- Մոլդի վիճակը
- Ստուգեք օդանցքերը, վազքերը, դռների պատուհանները, մասի գիծը, արտացրողները, սառեցման վարդահատվածներ.
- փնտրել կուտակում, հագուստ, վնասվածք կամ փակված օդատարրեր։.
- Սպիտակ օդանցքի վատ գիծը, կամ սխալ դետալների կառուցվածքը կամ սխալ մոլդի կառուցվածքը չի կարգավորվի միայն կարգավորումների միջոցով.
- Սարքի վիճակը
- հաստատել սկավառակի և բալոնի հագուստը, անվերադարձ վակուումի գործառույթը, ջեռուցիչների գոտիները, թերմոկապելները։.
- հաստատել ներգրավման միավորի չափը համապատասխան է կրակոցի չափին (չափազանց կամ պակաս օգտագործում)։.
- Материалի վիճակը
- Օգտագործման համար՝ ստուգեք չորացնողի իրական տաքաստիճանը, ժամանակը և խոնավության կետի մակարդակը.
- Կարգավորում: խուսափել խառնուրդային զարդարանքից, պիտակավորելուց, կոտրված կամ հին նյութից.
- Հաստատի դասը և մատակարարի մասին հաստատությունը համադրեք գործընթացի թերթի հետ.
Եթե այս բոլորից որևէ մեկը սխալ է, ես դրանք կարգավորում եմ մինչ մեծ փոփոխություն գործածելու համար գործընթացի դաշտում:
Օգտագործելով ճնշման մշկումը, կարճ հարվածի ստուգումները և ինպեքցիայան
Արդյունավետ խանգարումների համապատկերության համար միջանցքում նախապես բաշխելով տվյալների վրա հիմնված եմ, ոչ գուշակություններին.
- խոռոչի / ինպեքցիոն ճնշման մոնիթորինգ
- Դիտեք բարձրագույն ճնշման երեւույթները և պահման ճնշման գրաֆիկները.
- Անհաջող փոփոխությունները հաճախ բացահայտում են դարջանման դարշոխությունը, օդանցքների խնդիրները կամ մեքենայի դուրիֆ
- օգտագործել ճնշման գծապատկերներ՝ տեսնելու համար, արդյոք մասը պակաս կամ ավելացված է։.
- Կարճ նկարագրություն նախագծերի ուսումնասիրություներ
- Կանխանցված կերպով դադարեցնել լրացումն այնքան ժամանակ, քանի դեռ մասի լրիվ է չէ
- Մաքրիր սառեցված հոսքի շերտը համադրող լեկցի տեղանիշի հետ
- Այս բա՜ր ցույց է տալիս հրապուրողը ուր հոսանքն դանդաղում է, հեծանք է ստանում, կամ օդ էր պատանդվում
- Կարգավորած մասի ստուգում
- Օգտագործեք ստուգաթերթիկներ: մատրիցներ, քաշ, մակերևույթ, warp, դարպասի տարածք, զարդանի գիծեր
- Քաշի չափում տարբեր հարվածների միջև՝ տեսնելու համար արդյո՞ք գործընթացը կայուն է
- մեկից ավելի խոռոչներ առանձին ստուգել՝ գտնելու խոռոչ-հատուկ խնդիրներ։.
Այս կարգավորած խնդրի լուծման մոտեցումը պահում է թիմը միավոր, դարձնում է ցեղային գիտելիքը ստանդարտ պրակտիկայում, և կրճատում է շինվածքի չբերումները և ժամանակի ազատությունը ամբողջ աշխարհում
Պատճառահետազատման լավագույն պրակտիկաներ՝ թերությունների բացակայությամբ ներգրավման ձևավորման համար
Բանալի ընտրություն, մշակում և նախապես չորացում
Եթե նյութը սխալ կամ թաց է, դուք ամբողջ օրը կպայքարեք թերությունների դեմ։ Որպեսզի կրճատեք թափոնները և կայունացնեք որակը՝
- Համապատասխանել ձուլվածքին մասի հետ: ուժ, ջերմությամբ դիմադրություն, քիմիական դիմադրություն, գույն և ավարտը պետք է համապատասխանեն վերջի օգտագործմանը
- Կարգավորել խոնավությունը: միշտ հետևեք մատակարարի չորացման նորմերին (ժամանակ, ջերմաստիճան, խոնավության կետ)։ Օգտագործեք հոպեր չորացուցիչներ՝ ճիշտ օդային հոսքով։.
- ստանդարտացնել վարքագիծը: փակված պայուսակներ, նշանագրված բաքեր, առաջինը մտնող-առաջին դուրս գալու սկզբունք, և առանձին գոտիներ վերամշակման համար՝ աղտոտումից խուսափելու համար։.
Կեղտառցած, մաքրած, և ճիշտ սահմանված նյութը արագակարկի մոնոլոգի միջոցով է լցվող տարրերի սեղմված պատին սեղանային տարբերանշանները, բծերը և գույնի խախտումները խուսափելիս.
Մոլդի պահպանություն, մաքրում և բացասում
Բազմաթիվ քրոնիկական ներարկման մոդելի սխալներ գալիս են անուշադրությունից զարդավորած մոլդերից, ոչ մի մեքենայից:
- Կարգավորած պահպանություն: մղոնների խոռոչները, գեղձերը, և դարպասները մի քանի սանդղակով մաքրեք; հարթեցման և հագեցման վերըշրջակվությունը ստուգեք.
- Վակտիվացումների ստուգումներ: պահեք վակտիվները բաց և ճիշտ չափերով՝ այրելքի նշանները, կարճ կրակվածներ և պատրկալված գազ խուսափելու համար.
- Սպորտային խնամք: խուսափեք խավար մաքրումից, որը փոխում է խոռոչի տպագրությունը և կամ խոնավությունը կամ հոսքի գծերը.
Միանգամից պահպանված մեխանիզմով մոլդը ավելի հեշտ է ճանաչել ներարկման ժամանակ սխալները, քան մշտական պարամետրերի եթերները.
Տեղափոխումների դասավորություն, սառեցման վերահսկում, և պրոցեսի օպտիմիզացում
Կարգավորված սերունդները ստեղծում են կայուն մասեր:
- Կապիր կայուն պատուհանը: սահմանել և պահպանել հիմնական լցման պրոցեսի պարամետրերը (մելտ ջերմաստիճան, ներարկման ճնշում, արագություն, լցման և պահման ճնշում, սառեցման ժամանակ, մոլդի ջերմաստիճան).
- խառնոցը հավասարակշիռ դարձնել: օգտագործել ճիշտ ալիքի ծրագիր, հոսք և ջերմաստիճանի վերահսկողություն՝ կասկածի գույնի և հմայելու խտրական խստացվածությանը, սեղմված շերտերի խտության փոխգործարկությունից զերծ մնալու համար.
- Տեսանելի կրկնօրինակում: հետևեք շրջակի ժամանակին, շեղվածության, գագաթի ճնշմանը և մասի կշռին; խուսափենք ռեակցիաներ ժամանակից սկսել, երբ գունաթերթերը ձգվում են.
Լավ պրոցեսի օպտիմիզացիան չի նվազեցնում ոչ միայն ընդհանուր սխալները, այլեւ աջակցում է շրջանաձև ժամանակի օպտիմիզացմանը, որ առանց որակի զոհաբերելու.
աշխատեք փորձառու ներարկման մոդելավորողների գործընկերների հետ
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- Սկզբնական ժամանակացույցով տվեք գործիքակազմի քաջալրկեղներ: ներառեք մոդուլավորողին մասի դիզայնում, դարպասն ընտրության մեջ և դարպասի տեղադրության մեջ, որպեսզի թույլ չտրվեն թերություններ կտրումից առաջ ստեղնահարների դեղաչափության ժամանակ
- Օգտագործեք ապացուցված սարքավորումներ: stable, well‑specified ինJECTION մոլդինգ մեքենաներ համակարգչային ճշգրտությամբ վերահսկելով գործում եղեք, որպեսզի գործընթացների պատուհանները լայնանան և ախտորոշումը պարզվի
- Leverage their know‑how: գործընկեր, ով խնդիրների արմատները ուսումնասիրում է ինժեքցիոն մոլդինգում, կօգնի նվազեցնել խոտակրիները, բարելավի պոլիմերային մասի որակի հսկողությունը և ավելի արագ քայլ առ քայլ զարգացնել



 Armenian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian