
理解注塑成型中缺陷的根本原因
当我排除故障时 注塑成型缺陷,我从不先凭空猜测。我先从四个基本要素着手检查: 材料、机器、模具和工艺参数。几乎所有 常见成型问题 都可以追溯到其中一种(或是它们的组合)
影响塑件质量的关键因素
For stable, defect‑free parts, I focus on:
- 材料
- 树脂等级和批次变化
- 水分含量 及污染
- 热稳定性与推荐的 熔体温度窗口
- 机器
- 射胶量与部件+流道体积
- 螺杆、筒体和止回环的状态
- 注射单元响应:压力、速度、重复性
- 模具
- 浇口类型、尺寸和位置
- 排气在分模线、肋骨、焊接区域
- 冷却布置、通道平衡及表面条件
- 工艺参数
- 熔体温度, 模具温度
- 注射压力和速度
- 打包/保持压力与时间
- 冷却时间 以及背压
If any one of these is out of range, you’ll see 短射、溢料、缩孔、翘曲、烧伤、流动线、喷溅、气孔、射流或变色 快速出现。
材料干燥、熔体温度与冷却对缺陷的驱动
我始终把 材料准备 视为防线的第一道防线 在注塑加工中排除故障:
- 材料干燥
- Undried or under‑dried resin → splay marks, bubbles, voids, loss of strength
- Over‑drying → material degradation, discoloration, brittle parts
- 行动:遵循树脂供应商的干燥规格(时间、温度、露点)并使用 干燥剂干燥机, 不只是料斗加热器。
- 熔体温度
- 熔体温度过低 → short shots, poor weld lines, high viscosity, flow lines
- 熔体温度过高 → burn marks, discoloration, flashing, excessive drool, degraded material
- 措施:实际检查 熔体温度 用探针测量,而不仅仅是筒体设定值。
- 冷却和模具温度
- 冷却不足 → warpage, sink marks, soft parts, dimensional drift
- 冷却不均 → twisting, bending, localized warpage, internal stress
- 模具过冷 → poor surface finish, flow lines, incomplete filling
- 措施:平衡冷却通道、核实流动并优化 冷却时间 而不是仅仅拉长循环周期。
为什么压力、速度和保持压力会导致常见问题
大多数 注塑成形中的缺陷诊断 comes down to how the cavity is filled and packed. That’s controlled by 注射压力、注射速度和保压:
- 注射压力
- 过低 → short shots, incomplete filling, poor weld lines
- 过高 → flash in injection moulding, mold damage, material burn due to high shear
- Action: Adjust pressure with part weight and visual–defect feedback, not guesswork.
- 注射速度
- 过慢 → flow lines, weld lines, poor surface, early freezing at gates
- 过快 → jetting defect, burn marks, excessive shear heating, over‑packing at gates
- 行动:使用一个 充填曲线 (slow–fast–slow) to balance surface quality and cavity fill.
- 充盈/保压与保压时间
- 过低/太短 → sink marks, voids, bubbles, dimensional shrink, short shots near gates
- 过高/太长 → flash, over‑packing, high internal stress, warpage
- 操作:优化 保持压力 和 保压时间 通过观察部件重量、下沉和尺寸稳定性。
当我优化 成型过程参数 以这种思维方式, 废品减少,更好 塑料件质量,并更快 循环时间优化 自然而然地跟随。
常见的注塑成型缺陷及故障排除
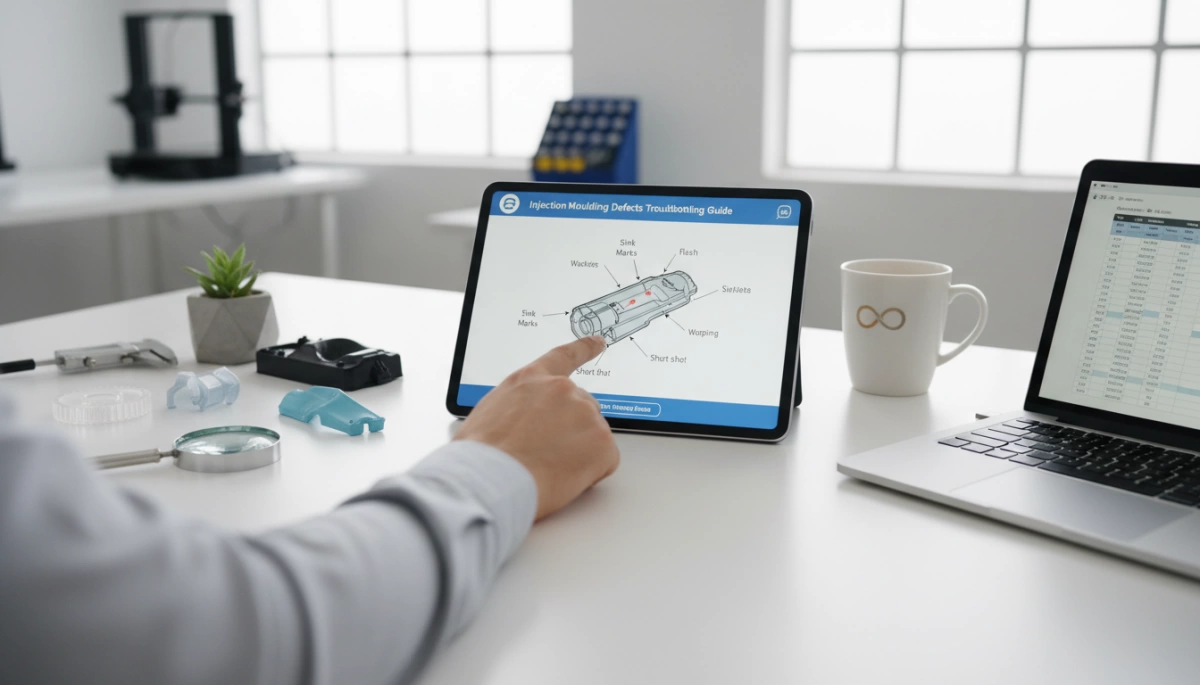
当我排除注塑成型问题时,我按先能看到的缺陷分组,然后再与机器、模具、材料和工艺参数联系起来。以下是我在车间处理最常见的成型问题的方法。
短射缺陷排除
视觉迹象: 件件未充满、角部缺失、肋条薄、或流道不完整。
主要原因:
- 注射压力或速度过低
- 熔体或模具温度过低
- 排气不良或进胶口过薄
- 材料黏稠或污染
快速工艺调整:
- 增加 注射压力 和 注射速度
- 提高 熔体温度 和 模具温度 一点点
- 检查是否有堵塞的浇口和浇道,改善排气
- 使用更大的浇口或将浇口移至较厚的部位
注塑成型中的毛边
视觉迹象: 型腔分模线、浇口、排气周围的薄片状薄鳍或多余塑料
主要原因:
- 过度注射或保压
- 夹紧力太低
- 磨损或损坏的分模线、排气或嵌件
- 模具错位或配合不良
我修整毛边的方法:
- 降低 注射压力 和 充填/保压
- 增加 合模力 若有可用
- 检查模具对中、分模线和排气深度
- 修复磨损区域或在模具发生挠曲处增设支撑
厚部位的缩痕
视觉迹象: 厚厚区域的浅凹陷、酒窩或光滑斑点。
主要原因:
- 包装/保持压力或时间不足
- 模具温度过高或冷却失衡
- 壁厚过厚或肋部过重
对策:
- 增加 充装压力 和 保压时间
- 优化 冷却时间 以及冷却通道布置
- 减小壁厚、挖空厚实部位、缩小肋厚
- 将熔体温度略微降低以减少收缩
注塑成型中的翘曲控制
视觉迹象: 部件扭曲、弯曲或不能平整就位。
主要原因:
- 冷却不均或壁厚不均衡
- 由于高注射速度/压力导致的高残留应力
- 材料收缩未被模具设计匹配
防止翘曲:
- 平衡 冷却系统 并保持壁厚均匀
- 降低 注射速度 若应力较大则采用压力控制
- 调整 模具温度 横向对平整性的控制
- Improve mould design (ribs, gates, cooling layout) – this is where smart 注塑成型的模具设计智慧 收获。
烧伤痕迹排除故障
视觉迹象: 棕色/黑色痕迹,通常出现在填充末端或排气区域附近;有时有烧焦气味。
主要原因:
- 被困的空气或气体未排出
- 在薄壁部分注射速度过高
- 熔融温度或螺杆转速过高
修复措施:
- 改进 模具排气 在填充末端和肋部
- 更低的 注射速度 略微降低熔体温度
- 降低背压和螺杆转速以减少剪切热
流动线与焊缝线
视觉迹象: 波浪状图案(流动线)或流动汇聚处的发丝状痕迹(焊接/编织线)
主要原因:
- 熔体或模具温度过低
- 门口位置不良或门太小
- 注射速度太慢或流动不平衡
我如何改进流动和焊缝线:
- 提高 熔体温度 和 模具温度
- 增加 注射速度 为更热、更快的前部
- 优化 门设计与门位置 – proper 注塑成型中的浇口设计 经常解决这个
- 在关键区域的流道交汇处添加溢出/焊接凸台
扇形划痕(银色条纹)
视觉迹象: 沿流动方向的银色、浑浊条纹。
主要原因:
- 吸湿材料中的水分(如 PA、PC、PET)
- 在高剪切或高熔体温度下的降解
- 污染或不兼容的再生料
干燥最佳实践:
- 适当 材料干燥 (时间、温度、干燥器类型)
- 降低螺杆转速和背压以限制剪切
- 若材料敏感,降低熔体温度
- 保持材料密封,避免混入未知再生料
模塑件中的空洞和气泡
视觉迹象: 内部孔洞或气泡,切割时或透明件中常可见到。
主要原因:
- 气体滞留或水分逸出
- 厚段体积压实不足
- 表面快速冷却,内部核部仍热
故障排除步骤:
- 增加 充填/保压 以及时间
- 调整 冷却时间 以实现均匀冷却
- 略微提高厚件的模具温度
- 改进排气并确保适当的材料干燥
- 增加 背压 适度以获得更好的熔体均匀性
注塑成型中的喷射缺陷
视觉迹象: 浇口附近出现蠕虫状、蛇形线条;表面先粗糙后变光滑
主要原因:
- 具有非常高射速的小型浇口
- 融料直接射入型腔而不是均匀扩散
- 模具温度非常低
我如何解决喷射问题:
- 降低初始 注射速度 (使用速度曲线)
- 增大浇口或改为更扇形/薄膜式浇口
- 增加 模具温度 并略微降低熔体温度
- 将浇口改向,使熔体击中墙面并散开
着色不均问题
视觉迹象: 发黄、黑斑、另一种颜色的条纹,或整体颜色偏色
主要原因:
- 材料降解(过热、停留时间过长)
- 来自前一材料的污染或清理不彻底
- 颜色母粒分散不良
变色修复:
- 更低的 熔体温度 以及螺丝速度,缩短停留时间
- 使用合适的 清洗排气 程序和排气材料
- 更换颜色时清洁料斗、螺杆与热流道
- 检查材料存储,避免混合不兼容材料
坚实、可重复 在注塑加工中排除故障 就是要读懂缺陷,将其与工艺、模具和材料联系起来,然后做出小而受控的改变——而不是随意改变。
注塑成型的系统性故障排除
当我排查注塑成型缺陷时,我遵循固定的工作流程。这样,我们能快速解决问题,避免随意调整,并控制废品率。
Step‑by‑step troubleshooting workflow on the shop floor
当缺陷出现时,我要求团队按以下顺序行动:
- 明确缺陷
- 定义:短射、飞边、翘曲、下陷、烧焦等。
- 检查:是否随机、每次射出、仅在一个腔部?
- 锁定当前设置
- 保存完整的成型配方:温度、速度、压力、时间。
- 记录模具编号、材料批次、环境条件。
- 从简单检查开始
- 材料:合格等级, properly dried, 无污染。
- 机器:螺杆/筒体尺寸匹配,无警报,无明显泄漏。
- 模具:腔体清洁,分型线,排气,顶出机构运动。
- 一次只改动一件事
- 在小步幅中调整单一参数。
- Run at least 5–10 shots after each change and inspect parts.
- 记录原因与修正措施
- 记下:缺陷、根本原因、参数更改、最终稳定设置。
- 将重复问题转化为 故障排除图 供操作人员使用。
If you’re training new staff, walking them through how an 注塑成形机的工作原理 有助于他们理解每一步为何重要。
检查与优化关键成形工艺参数
我总是按简单的顺序回顾工艺参数,从充填到冷却:
- 注射速度
- Too slow → short shots, weld lines, cold flow.
- Too fast → burn marks, flash, excessive shear.
- 提示:从中等范围开始,然后分阶段微调速度曲线。
- 注塑压力
- Too low → incomplete fill, flow lines, voids.
- Too high → flash, mold damage, stress in parts.
- 以目标速度填充时使用恰到好处的压力。
- 包装 / 保压压力与时间
- Too low/short → sink marks, voids, low weight.
- Too high/long → flash, overpacking, high stress.
- 目标:稳定的部件重量和最小化下沉。
- 模具温度与熔融温度
- Melt too low → poor flow, weld lines, short shots.
- Melt too high → burn marks, discoloration, degradation.
- Mold too cold → warpage, high stress, poor surface.
- Mold too hot → long cycle, possible flash, distortion.
- 冷却时间
- Too short → warpage, deformation on ejection.
- Too long → wasted cycle time with no quality gain.
- 以部件刚性和脱模温度作为指导。
我专注于 filling → packing → cooling 按这个顺序,而不是随意旋钮调整。
在大幅变更前检查模具、机器和材料
Before we start rewriting the process, I want to be sure nothing “mechanical” is wrong:
- 模具状况
- 检查通风口、流道、浇口、分型线、顶出系统、冷却通道。
- Look for build‑up, wear, damage, or blocked vents.
- 排气不足、浇口设计不良,或模具结构错误 模具结构 仅靠设定值是永远无法解决的。
- 机器状态
- Verify screw and barrel wear, non‑return valve function, heater bands, thermocouples.
- Confirm injection unit size matches the shot size (no over‑ or under‑utilization).
- 材料状况
- 干燥:检查实际干燥机温度、时间和露点。
- 处理:避免混入再生料、污染、降解或过时材料。
- 按加工工艺单确认等级和供应商。
如果这些有偏差,我在大幅调整工艺窗口前先修正它们。
使用压力监控、短射试验和检验
在注塑的严重故障排除中,我依赖数据,而非猜测:
- 腔体/注压监控
- 监测峰值与保持压力趋势。
- 突变往往指向浇口堵塞、排气问题或机器漂移。
- Use pressure curves to see if the part is under‑packed or over‑packed.
- 短期试样研究
- 特意在部件充满前停止填充。
- 将冷却流前与缺陷位置进行比较。
- 这准确显示了流动变慢、犹豫或空气被困的位置。
- 系统化部件检验
- 使用检查清单:尺寸、重量、表面、翘曲、浇口区域、焊缝线。
- 跨射击测量部件重量以观察工艺是否稳定。
- Inspect multiple cavities separately to spot cavity‑specific problems.
这 结构化的故障排除方法 使团队保持一致,将部落知识转化为标准做法,并降低全球生产线的废品和停机时间。
Preventive Best Practices for Defect‑Free Injection Moulding
Material selection, handling, and pre‑drying
If the material is wrong or wet, you’ll fight defects all day. To cut scrap and stabilise quality:
- 让树脂与部件匹配:强度、耐热性、耐化学性、颜色和表面处理必须符合最终用途。
- 控制水分: always follow the supplier’s drying spec (time, temp, dew point). Use hopper dryers with proper air flow.
- 标准化处理: sealed bags, labelled bins, first‑in‑first‑out use, and separate zones for regrind to avoid contamination.
干燥、清洁且规定正确的材料是避免塑料模具成形中出现扩散纹、气泡和变色的最快方法。
模具维护、清洁与排气
大多数慢性注塑缺陷来自被忽视的模具,而非机器:
- 例行维护: 按计划清理腔体、流道和浇口;检查对齐和磨损情况。
- 排气检查: 保持排气口开启并尺寸正确,以防烧伤、浇不满和滞留气体。
- 表面护理: 避免会改变腔体纹理、影响光泽或流线的磨料清洁。
稳定、良好维护的模具使注塑中的故障排除比持续调整参数更容易。
循环一致性、冷却控制与工艺优化
一致的循环可产生一致的部件:
- 锁定稳定区间: 确定并维持关键成型工艺参数(熔体温度、注射压力、速度、充填与保压、冷却时间、模具温度)。
- 平衡冷却: 使用合适的通道布局、流动与温控,以限制翘曲、收缩变化和缩坑。
- 监控重复性: 追踪循环时间、缓冲、峰值压力与部件重量;趋势偏离时及早做出反应。
良好的工艺优化不仅能降低常见成型问题,还有助于在不影响质量的前提下优化循环时间。
与有经验的注塑合作伙伴合作
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- 尽早获取工具反馈: 在部件设计、浇口选择和排气布置阶段让模塑厂参与,防止在钢材切割前出现缺陷。
- 使用经过验证的设备: stable, well‑specified 注塑机 通过准确控制使工艺窗口更宽,排错更简单。
- Leverage their know‑how: 熟悉注塑根本原因分析的合作伙伴将帮助你减少废品、提高塑件质量控制并实现更快的放大



 Belarusian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Armenian