
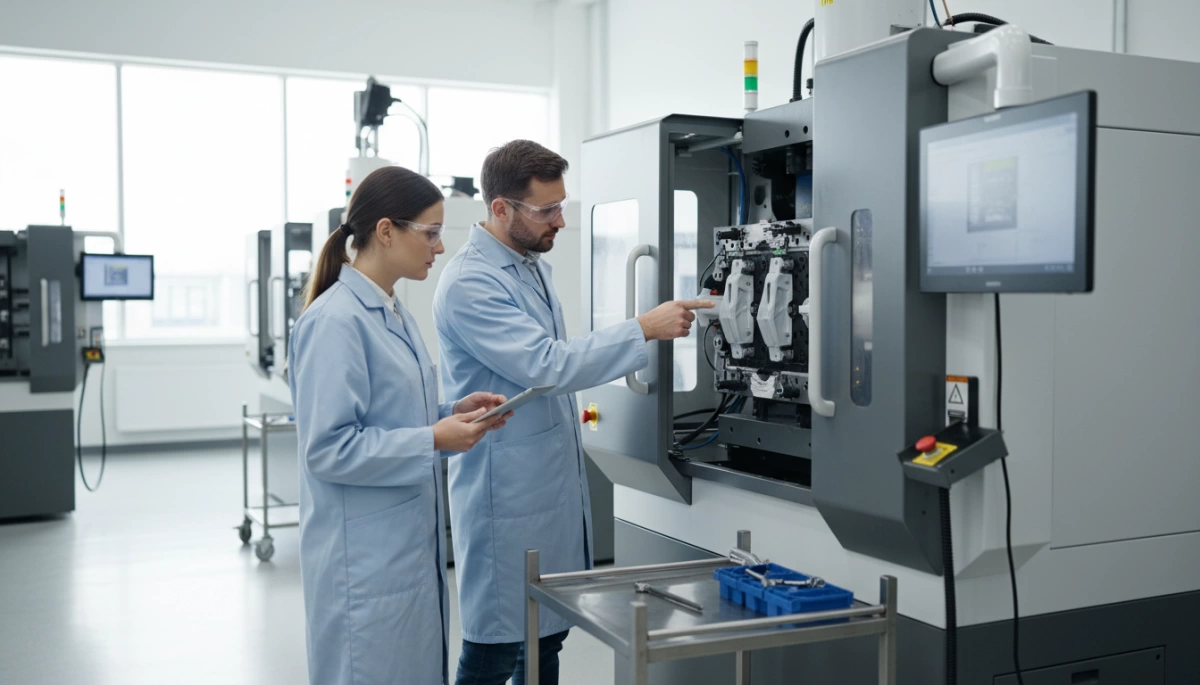
Zrozumienie przyczyn źródłowych defektów w wtrysku formierskim
Kiedy diagnozuję wtryskowe wad defektów, Nigdy nie zaczynam od zgadywania. Zaczynam od sprawdzenia czterech podstawowych elementów: materiał, maszyna, forma i parametry procesu. Prawie każdy typowy problem z formowaniem można przypisać do jednego (lub mieszanki) z tych elementów.
Kluczowe czynniki wpływające na jakość części z tworzywa
Dla stabilnych, wolnych od defektów części, skupiam się na:
- Materiał
- Rodzaj żywicy i zmienność partii
- Zawartość wilgoci i zanieczyszczenia
- Stabilność cieplna i zaleczone okienko temperatury topnienia
- Maszyna
- Rozmiar wtrysku w stosunku do objętości części + rury
- Stan śruby, cylindra i pierścienia kontrolnego
- Odpowiedź jednostki wtryskowej: ciśnienie, prędkość, powtarzalność
- Odlew
- Typ, rozmiar i lokalizacja zaworu
- Dojrzewanie przy liniach łączenia, żebrach, obszarach spawania
- Układ chłodzenia, zrównoważenie kanałów i stan powierzchni
- Parametry procesu
- Temperaturę topnienia, temperatura formy
- Ciśnienie i prędkość wtrysku
- Pakowanie/przytrzymywanie ciśnienia i czas
- Czas chłodzenia i ciśnienie zwrotne
Jeśli któraś z tych wartości jest poza zakresem, zobaczysz krótkie wtryski, wióry, pustki, odkształcenia, plamy spalania, linie przepływu, wypaczenie, puste miejsca, jetting lub przebarwienia pojawiają się szybko.
Jak suszenie materiału, temperatura topnienia i chłodzenie wpływają na defekty
Zawsze traktuję przygotowanie materiału jako pierwszą linię obrony w rozwiązywania problemów z wtryskiwaniem:
- Suszenie materiału
- Niewysuszona lub niedostatecznie wysuszona żywica → ślady rozszczepów, pęcherzyki, pustki, utrata wytrzymałości
- Przesuszenie → degradacja materiału, przebarwienia, łamliwość części
- Działanie: Postępować zgodnie z wytycznymi suszenia podmiotu żywicy (czas, temperatura, punkt rosy) i używać suszarka z sylikagelu, a nie tylko grzałki zasobnika.
- Temperatura topnienia
- Zbyt niska temperatura roztopionego tworzywa → krótkie wtryski, słabe linie zgrzewu, wysokie lepkości, linie przepływu
- Zbyt wysokia temperatura topnienia → ślady przypalenia, przebarwienia, wypływki, nadmierne wycieki, degradacja materiału
- Działanie: Sprawdź faktyczne temperatura topnienia za pomocą sondy, a nie tylko nastawy barrella.
- Chłodzenie i temperatura kaliska
- Niewystarczające chłodzenie → odkształcenia, ślady osiadania, miękkie części, odchylenia wymiarowe
- Nierówne chłodzenie → skręcanie, zginanie, lokalne odkształcenia, naprężenia wewnętrzne
- Zbyt zimny materiał wtryskowy → słabe wykończenie powierzchni, linie przepływu, niepełne wypełnienie
- Działanie: Zrównoważyć kanały chłodzenia, zweryfikować przepływ i zoptymalizować czas chłodzenia zamiast jedynie rozciągać cykl.
Dlaczego ciśnienie, prędkość i ciśnienie utrzymania powodują typowe problemy
Najwięcej diagnoza defektów w formowaniu wtryskowym zależy od tego, jak wypełniona i uszczelniona jest komora. Kontroluje się to przez ciśnienie wtrysku, prędkość wtrysku i ciśnienie utrzymania:
- Ciśnienie wtrysku
- Zbyt niskie → krótkie wtryski, niepełne wypełnienie, słabe linie zgrzewu
- Zbyt wysokie → wypływki w wtryskiwaniu, uszkodzenia formy, przypalenie materiału z powodu wysokiego tarcia
- Działanie: Dostosuj ciśnienie na podstawie masy części i informacji o defektach wizualnych, a nie zgadywania.
- Prędkość wtrysku
- Zbyt wolne → linie przepływu, linie zgrzewu, słaba powierzchnia, wczesne zamarzanie przy bramkach
- Zbyt szybkie → defekt strzału, ślady przypalenia, nadmierne nagrzewanie tarciem, nadmierne wypełnienie przy bramkach
- Działanie: Użyć profil napełniania (wolno-szybko-wolno) w celu zrównoważenia jakości powierzchni i wypełnienia komory.
- Pakowanie / Ciśnienie i czas utrzymania
- Zbyt niskie / zbyt krótkie → ślady osadów, pustki, pęcherzyki, kurczenie się wymiarowe, krótkie wtryski w pobliżu bramek
- Zbyt wysokie / zbyt długie → wypływ, przeładowanie, wysokie naprężenia wewnętrzne, odkształcenia
- Działanie: Optymalizować utrzymanie ciśnienia oraz czas utrzymania poprzez obserwowanie masy części, opadania, i stabilizację wymiarów.
Gdy optymalizuję parametry procesu wtrysku z tą mentalnością, ograniczenie odpadów, lepszą jakość części z tworzywa sztucznego, i szybciej optymalizacji czasu cyklu następuje naturalnie.
Typowe wady i problemy z formowaniem wtryskowym
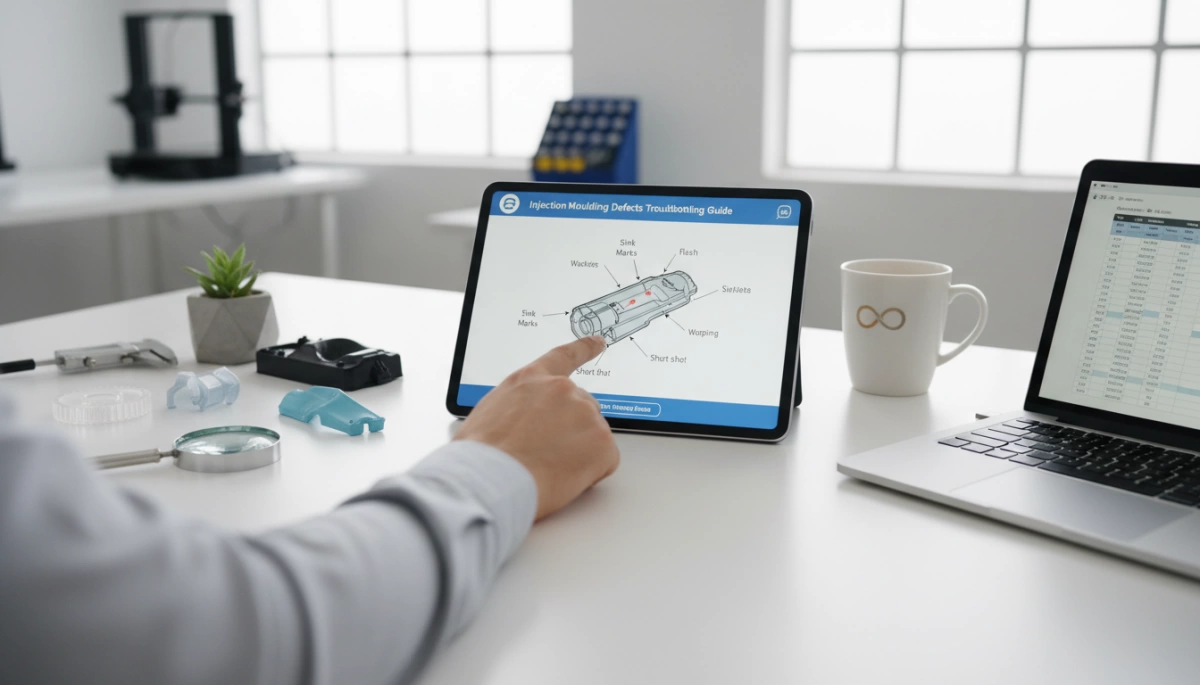
Podczas rozwiązywania problemów z wtryskiem, grupuję defekty według tego, co widać na pierwszy rzut oka, a następnie łączę je z ustawieniami maszyny, formy, materiału i procesu. Oto jak radzę sobie z najczęstszymi problemami z formowaniem na hali produkcyjnej.
Rozwiązywanie problemów z krótkimi wtryskami
Wizualne objawy: Części nie są w pełni wypełnione, braki w rogach, cienkie żebra lub niepełne ścieki przepływu.
Główne przyczyny:
- Niska ciśnienie lub prędkość wtrysku
- Temperatura topienia lub formy zbyt niska
- Słabe odpowietrzenie lub cienkie wejścia
- Materiał zbyt lepki lub zanieczyszczony
Szybkie korekty procesu:
- Zwiększyć ciśnienie wtrysku oraz prędkość wtrysku
- Podnieś temperatura topnienia oraz temperatura formy trochę
- Sprawdź zablokowane wejścia i kanały, popraw odpowietrzenie
- Użyj większego wejścia lub przesuń wejście do grubszej sekcji
Wióry w wtryskiwaniu
Wizualne objawy: Cienkie finy lub nadmiar plastiku wzdłuż linii rozdzielającej, wokół pinów wypychacza lub ventów.
Główne przyczyny:
- Nadmierny ciśnienie wtrysku lub zatrzymania
- Zbyt niskie siły zacisku
- Wytarty lub uszkodzony liniowy jaskier, venty lub wkładki
- Niedopasowanie formy lub źle dopasowana
Jak naprawiam szkło (flash):
- Redukcja ciśnienie wtrysku oraz ciśnienie pakowania/trzymania
- Zwiększyć mocowanie/ciśnienie zaciskowe jeśli dostępne
- Sprawdź ustawienie formy, linię podziału i głębokość ventów
- Napraw zużyte obszary lub dodaj wsparcie tam, gdzie forma ulega wyginaniu
Szybkozłącza w grubych przekrojach
Wizualne objawy: Płytkie wklęsłości, dołki lub błyszczące plamy na gruby lub żebrowany obszarze.
Główne przyczyny:
- Niewystarczające pakowanie/ciśnienie utrzymania lub czas
- Zbyt wysoka temperatura formy lub nierównomierne chłodzenie
- Zbyt grube sekcje ścian lub zbyt ciężkie żebra
Środki zaradcze:
- Zwiększyć ciśnienie pakowania oraz czas utrzymania
- Optymalizować czas chłodzenia i układ kanałów chłodzących
- Zmniejszyć grubość ścian, wyciąć grube sekcje, zredukować żebra
- Delikatnie obniżyć temperaturę topnienia, aby zmniejszyć kurczenie
Kontrola odkształceń podczas wtrysku
Wizualne objawy: Elementy skręcają się, wyginają lub nie leżą płasko.
Główne przyczyny:
- Nierównomierne chłodzenie lub nieregularna grubość ścian
- Wysokie residualne naprężenia wynikające z dużej prędkości/przyspieszenia wtrysku
- Kurczliwość materiału nie dopasowana do projektu formy
Zapobieganie odkształceniom:
- Równowaga chłodzenie i utrzymanie jednolitej grubości ścian
- Redukcja prędkość wtrysku i ciśnienie jeśli naprężenie jest wysokie
- Dostosować temperatura formy na boki dla płaskości
- Ulepsz projekt formy (żebra, bramki, układ chłodzenia) – to jest miejsce, gdzie mądrzy form opłaca się.
Problemy z oznakami przypaleń
Wizualne objawy: Brązowe/czarne plamy, zazwyczaj w pobliżu końca wypełniania lub obszarów wentylacyjnych; czasem zapach spalenizny.
Główne przyczyny:
- Uwięzione powietrze lub gaz, które nie są wentylowane
- Zbyt wysokie tempo wtrysku w cienkich partiach
- Temperatura topnienia lub prędkość śruby zbyt wysokie
Rozwiązania:
- Poprawić odprowadzanie formy przez wentylację na końcu wypełnienia i żebrach
- Niższy prędkość wtrysku i nieznacznie obniżyć temperaturę topnienia
- Obniżyć ciśnienie powrotne i prędkość śruby, aby ograniczyć tarcie i nagrzanie
Linie przepływu i linie spoin
Wizualne objawy: Faliste wzory (linie przepływu) lub włosowate plamy tam, gdzie przepływy się spotykają (linie spoin/knit).
Główne przyczyny:
- Temperatura topienia lub formy zbyt niska
- Złe położenie wejścia lub zbyt małe wejście
- Wolne tempo wtrysku lub niezrównoważony przepływ
Jak poprawiam przepływ i linie spoin:
- Podnieś temperatura topnienia oraz temperatura formy
- Zwiększyć prędkość wtrysku dla gorętszego, szybszego przedniego
- Optymalizować projekt i położenie wejścia – odpowiedni projekt uszczelki w wtryskiwaniu do form często rozwiązuje to
- Dodaj tablice przelewowe/spoinowe tam, gdzie przepływy spotykają się w kluczowych obszarach
Znaki splay (srebrzyste smugi)
Wizualne objawy: Srebrzyste, mgliste smugii wzdłuż kierunku przepływu.
Główne przyczyny:
- Wilgoć w materiałach higroskopijnych (np. PA, PC, PET)
- Degradacja na skutek wysokiego ścinania lub wysokiej temperatury topnienia
- Zanieczyszczenie lub niekompatybilny przędzywy wznów
Najlepsze praktyki suszenia:
- Poprawny suszenie materiałów (czas, temperatura, typ suszarki)
- Ograniczyć prędkość śruby i ciśnienie powrotne, aby ograniczyć ścinanie
- Obniżyć temperaturę topnienia, jeśli materiał jest wrażliwy
- Utrzymywać materiał szczelnie zamknięty i unikać mieszania nieznanego przędzy
Puste miejsca i bąbelki w elementach wtryskowych
Wizualne objawy: Wewnętrzne otwory lub bąbelki, często widoczne podczas cięcia lub w przezroczystych częściach.
Główne przyczyny:
- Uwięzienie gazu lub odgazowywanie wilgoci
- Niewłaściwe pakowanie w grubościachowych sekcjach
- Szybkie studzenie na powierzchni, gorące jądro w środku
Kroki rozwiązywania problemów:
- Zwiększyć ciśnienie pakowania/trzymania i czas
- Dostosować czas chłodzenia aby umożliwić równomierne schłodzenie
- Podnieś lekko temperaturę foremki dla grubych części
- Popraw wentylację i zapewnij odpowiednie osuszanie materiału
- Zwiększyć opór powrotowy umiarkowanie dla lepszej jednorodności topnienia
defekt jetting w wtryskiwaniu do formy
Wizualne objawy: Wężykowate, węgliste linie w pobliżu zaworu; chropowata powierzchnia zanim się wygładzi.
Główne przyczyny:
- Mały zawór z bardzo dużą szybkością wtrysku
- Topnienie strzela prosto do cavity zamiast rozchodzić się równomiernie
- Bardzo niska temperatura formy
Jak naprawiam jetting:
- Zmniejsz początkowe prędkość wtrysku (użyj profilu prędkości)
- Powiększ zawór lub zmień na zawór w stylu wentylatora/filmu
- Zwiększyć temperatura formy i nieco podnieś temperaturę topnienia
- Przekieruj zawór tak, aby topnienie uderzało w ścianę i się rozprowadzało
Problemy z odbarwieniem
Wizualne objawy: Żółknięcie, ciemne plamy, smugi innego koloru lub ogólna zmiana koloru.
Główne przyczyny:
- Degradacja materiału (przegrzanie, długi czas przebywania)
- Zanieczyszczenie z poprzedniego materiału lub słabe odpłukiwanie
- Słaba dyspersja barwnika matrycowego
Naprawy odbarwień:
- Niższy temperatura topnienia i prędkość śruby, skróć czas przebywania
- Używaj odpowiednich purging procedures and purge materials
- Wyrzyszanie kosza, cylindrów i gorącej ścieżki przy zmianie kolorów
- Sprawdź magazyn materiałów i unikaj mieszania niekompatybilnych materiałów
Solidny, powtarzalny rozwiązywania problemów z wtryskiwaniem wszystko polega na odczytaniu defektu, powiązaniu go z procesem, formą i materiałem, a następnie wprowadzeniu małych, kontrolowanych zmian — nie losowych.
Systematyczne rozwiązywanie problemów w wtryskiwaniu
Kiedy rozwiązuję problemy z wadami wtrysku, stosuję stały przebieg pracy. Dzięki temu szybko rozwiązujemy problemy, unikamy przypadkowych korekt i utrzymujemy odpad w ryzach.
Krok po kroku proces rozwiązywania problemów na hali produkcyjnej
Gdy pojawi się wada, proszę zespół o pracę w tym porządku:
- Potwierdź wadę jasno
- Zdefiniuj: krótki strzał, pofałdowanie, odkształcenie, zapadanie, spalanie itp.
- Sprawdź: czy to losowe, przy każdym wtrysku, tylko w jednej matrycy?
- Zablokuj bieżące ustawienia
- Zachowaj pełny przepis na wtrysk: temperatury, prędkości, ciśnienia, czasy.
- Zapisz numer formy, partia materiału, warunki otoczenia.
- Rozpocznij od prostych testów
- Materiał: właściwa klasa, odpowiednio osuszony, bez zanieczyszczeń.
- Maszyna: zgodność rozmiaru śruby/cebuli, brak alarmów, brak oczywistego wycieku.
- Forma: czysta komora, linia podziału, odpowietrzanie, ruch ejektora.
- Zmień tylko jedną rzecz na raz
- Dopasuj pojedynczy parametr w małych krokach.
- Przeprowadź co najmniej 5–10 wtrysków po każdej zmianie i sprawdź części.
- Dokumentuj przyczynę i naprawę
- Zapisz: wada, przyczyna źródłowa, zmiany parametrów, ostateczne stabilne ustawienie.
- Zamień powtarzające się problemy w schemat rozwiązywania problemów dla operatorów.
Jeśli szkolisz nowy personel, przeprowadź ich przez to, jak przyrząd do wtryskiwania tworzyw sztucznych działa pomaga im zrozumieć, dlaczego każdy krok ma znaczenie.
Sprawdzanie i optymalizacja kluczowych parametrów procesu formowania
Zawsze przeglądam parametry procesu w prostą sekwencję, od napełniania do chłodzenia:
- Prędkość wtrysku
- Za wolno → krótkie wtryski, linie spawalnicze, zimny przepływ.
- Za szybko → ślady przypaleń, wypływ, nadmierne ścinanie.
- Wskazówka: zaczynaj od średniego zakresu, a następnie dopracuj profil prędkości etapami.
- Ciśnienie injekcyjne
- Za nisko → niepełne wypełnienie, linie przepływu, pustki.
- Za wysoko → wypływ, uszkodzenia formy, naprężenia w częściach.
- Używaj wystarczającego ciśnienia, aby wypełnić przy docelowej prędkości.
- Pakowanie / utrzymanie ciśnienia i czas
- Za nisko/krótko → ślady osadów, pustki, niska masa.
- Za wysoko/długo → wypływ, przeładowanie, wysokie naprężenia.
- Cel: stabilna masa części i minimalne skazy.
- Temperatura formy i topienia
- Stopień topnienia za niski → słaby przepływ, linie spawalnicze, krótkie wtryski.
- Stopień topnienia za wysoki → ślady przypaleń, przebarwienia, degradacja.
- Forma za zimna → odkształcenia, wysokie naprężenia, słaba powierzchnia.
- Forma za gorąca → długi cykl, możliwy wypływ, odkształcenia.
- Czas chłodzenia
- Za krótkie → odkształcenia, deformacje przy wyjęciu.
- Za długie → zmarnowany czas cyklu bez poprawy jakości.
- Używaj sztywności części i temperatury demould jako wskazówek.
Skupiam się na napełnianie → pakowanie → chłodzenie w tej kolejności, zamiast przypadkowego kręcenia pokrętłami.
Inspekcja formy, maszyny i materiału przed dużymi zmianami
Zanim zaczniemy przepisywać proces, chcę się upewnić, że nic “mechanicznego” nie jest nie tak:
- Stan formy
- Sprawdź węże, kanały doprowadzające, bramy, linię oddzielającą, wypychacze, kanały chłodzenia.
- Szukaj nagromadzenia, zużycia, uszkodzeń lub zablokowanych wylotów wentylacyjnych.
- Słabe wietrzenie, zły projekt bramy lub zły konstrukcja formy nigdy nie zostanie naprawiona samymi ustawieniami.
- Stan maszyny
- Zweryfikuj zużycie śruby i cylindra, funkcję zaworu zwrotnego, opaski grzewcze, termopary.
- Potwierdź, że rozmiar jednostki wtryskowej odpowiada wielkości wtrysku (brak nad- lub niedoładowania).
- Stan materiału
- Suszenie: sprawdź rzeczywistą temperaturę suszarki, czas i punkt rosy.
- Obsługa: unikaj mieszania przetworu, zanieczyszeń, degradacji lub starego materiału.
- Potwierdź gatunek i dostawcę w porównaniu z arkuszem procesu.
Jeśli którekolwiek z tych parametrów jest nieprawidłowe, naprawiam je zanim dotknę okna procesu w dużej mierze.
Wykorzystanie monitorowania ciśnienia, badań krótkiego wtrysku oraz inspekcji
W przypadku poważnych problemów w wtryskiwaniu, polegam na danych, nie na domysłach:
- Monitorowanie ciśnienia komorowa / wtrysku
- Obserwuj trendy szczytowego i utrzymaniowego ciśnienia.
- Nagłe zmiany często wskazują na zablokowanie bramki, problemy z odpowietrzeniem lub dryf maszyny.
- Użyj krzywych ciśnienia, aby sprawdzić, czy część jest niedostatecznie lub nadmiernie napełniona.
- Badania krótkiego wtrysku
- Celowo zatrzymaj wypełnianie przed pełnym wypełnieniem części.
- Porównaj zamarzniętą granicę przepływu z lokalizacją defektu.
- To pokazuje dokładnie, gdzie przepływ zwalnia, hamuje lub gromadzi się powietrze.
- Systematyczny przegląd części
- Używaj list kontrolnych: wymiary, masa, powierzchnia, odkształcenia, obszar żebra, linie spoinowe.
- Mierz masę części w kolejnych wtryskach, aby zobaczyć, czy proces jest stabilny.
- Inspekcjonuj wiele komór osobno, aby wykryć problemy specyficzne dla danej komory.
To ustrukturyzowane podejście do rozwiązywania problemów utrzymuje zespół w zgodzie, przekształca wiedzę tribalną w praktykę standardową i redukuje odpad i przestój na liniach produkcyjnych na całym świecie.
Zalecane najlepsze praktyki zapobiegające wadliwemu wtryskowi formierskiemu
Dobór materiału, obsługa i wstępne suszenie
Jeśli materiał jest niewłaściwy lub mokry, będziesz walczył z defektami przez cały dzień. Aby zmniejszyć ilość odpadów i ustabilizować jakość:
- Dopasuj żywicę do części: wytrzymałość, odporność na ciepło, odporność chemiczna, kolor i wykończenie muszą pasować do końcowego zastosowania.
- Kontroluj wilgoć: zawsze przestrzegaj specyfikacji suszenia od dostawcy (czas, temperatura, punkt rosy). Używaj suszarek z odpowiednim przepływem powietrza.
- Standaryzuj obsługę: zamknięte worki, oznakowane pojemniki, zasada „pierwszy weszły, pierwszy wyszedł” oraz oddzielne strefy dla regranulatu, aby uniknąć zanieczyszczenia.
Suchy, czysty i prawidłowo określony materiał to najszybszy sposób, aby uniknąć smug wypryskowych, pęcherzy i odbarwień w formowaniu plastiku.
Utrzymanie formy, czyszczenie i odprowadzanie powietrza
Większość przewlekłych defektów w wtryskiwaniu pochodzi z zaniedbanych form, a nie z maszyny:
- Rutynowa konserwacja: czyść komory, kanały i wejścia według ustalonego harmonogramu; sprawdzaj wyrównanie i zużycie.
- Wentylacyjne kontrole: utrzymuj otwarte i właściwie dobrane otwory wentylacyjne, aby zapobiec przypieczeniom, krótkim wystrzale i uwięzaniu gazu.
- Pielęgnacja powierzchni: unikaj ściernych metod czyszczenia, które zmieniają teksturę wnęki i wpływają na połysk lub linie przepływu.
Stabilna, dobrze utrzymana forma ułatwia rozwiązywanie problemów w formowaniu wtryskowym znacznie bardziej niż ciągłe poszukiwanie parametrów.
Spójność cyklu, kontrola chłodzenia i optymalizacja procesu
Spójne cykle tworzą spójne elementy:
- Utrzymaj stabilne okno: zdefiniuj i utrzymuj kluczowe parametry procesu formowania (temperatura topnienia, ciśnienie wtrysku, prędkość, ciśnienie pakowania i utrzymania, czas chłodzenia, temperatura formy).
- Zrównoważone chłodzenie: używaj właściwego układu kanałów, przepływu i kontroli temperatury, aby ograniczyć odkształcenia, zmienność kurczenia i wgnieceń wynikających z opóźnień.
- Monitoruj powtarzalność: śledź czas cyklu, zapas, maksymalne ciśnienie i wagę części; reaguj wcześnie, gdy trendy się odchylają.
Dobra optymalizacja procesu nie tylko redukuje typowe problemy formowania, ale także wspiera optymalizację czasu cyklu bez utraty jakości.
Współpracuj z doświadczonymi partnerami od formowania wtryskowego
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- Zyskaj wczesny feedback narzędziowy: zaangażuj swojego przetwórcę w projektowanie części, wybór paska i układu wentylów, aby zapobiec defektom jeszcze przed obróbką stali.
- Stosuj sprawdzony sprzęt: stable, well‑specified maszyny do formowania wtryskowego z precyzyjną kontrolą poszerzaj okna procesu, a rozwiązywanie problemów stanie się prostsze.
- Leverage their know‑how: partner przyzwyczajony do analizy przyczyny źródłowej w wtryskiwaniu będzie pomagał ograniczać odpady, poprawiać kontrolę jakości elementów z tworzyw sztucznych i szybciej skalować produkcję.



 Polish
 English
 French
 German
 Spanish
 Italian
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian