
Понимание основных причин дефектов при литье под давлением
Когда я устраняю неполадки дефекты литья под давлением, Я никогда не начинаю с догадок. Я начинаю с проверки четырех основ: материал, станок, пресс-формa и параметры процесса. Почти каждый распространённый дефект литья можно связать с одной (или сочетанием) из этих факторов.
Ключевые факторы, влияющие на качество пластиковых деталей
Для стабильных, бездефектных деталей я сосредотачиваюсь на:
- Материал
- вариации grades смолы и партии
- содержание влаги и загрязнение
- Тепловая стабильность и рекомендуемое окно температуры плавления
- Машина
- Объём порции vs. объём детали + лотка
- Состояние шнека, цилиндра и уплотнительного кольца
- Реакция инжекционной единицы: давление, скорость, повторяемость
- Форма
- Тип, размер и место форсунки
- Вентиляция вдоль линий расхождения, ребер, сварных зон
- Охлаждающий контур, баланс каналов и поверхностное состояние
- Параметры процесса
- Температурой расплава, температура формы
- Давление и скорость впрыска
- Упаковка/удерживающее давление и время
- Время охлаждения и обратное давление
Если любой из этих параметров выходит за пределы нормы, вы увидите короткие продувы, всплеск, усадку, деформацию, следы обжига, линии течения, распад, пустоты, обдув, обесцвечивание появляются быстро.
Как высушивание материалов, температура расплава и охлаждение влияют на дефекты
Я всегда рассматриваю подготовка материала как первую линию защиты в устранение неисправностей в литье под давлением:
- Сушинг материалов
- Недосушенная или недостаточно высушенная смола → следы расслоения, пузырьки, пустоты, потеря прочности
- Пересушивание → деградация материала, изменение цвета, хрупкость деталей
- Действие: следуйте спецификациям по сушке смолы от поставщика (время, температура, точка росы) и используйте осушитель с абсорбентом, а не только обогреватель бункера.
- Температура расплава
- Слишком низкая температура расплава → короткие заливки, плохие сварные швы, высокая вязкость, линии течения
- Слишком высокая температура расплава → обгоревшие следы, изменение цвета, вспенивание, чрезмерное вытекание, деградированный материал
- Действие: проверьте фактическое температура расплава с зондом, а не только установленными параметрами цилиндра.
- Охлаждение и температура mold
- Недостаточное охлаждение → деформация, усадочные следы, мягкие детали, смещение размеров
- Неравномерное охлаждение → скручивание, изгиб, локализованная деформация, внутренние напряжения
- Слишком холодная форма → плохая поверхность, линии течения, неполное заполнение
- Действие: балансируйте каналы охлаждения, проверяйте поток и оптимизируйте время охлаждения вместо обычного растягивания цикла.
Почему давление, скорость и удерживающее давление вызывают распространённые проблемы
Большинство диагностика дефектов при литье под давлением зависит от того, как заполняется и упаковывается полость. Это контролируется давления впрыска, скорости впрыска и удерживающего давления:
- Давление впрыска
- Слишком низко → короткие заливки, неполное заполнение, плохие сварные швы
- Слишком высоко → вспенивание в литье под давлением, повреждение формы, обгорание материала из-за высокого сдвигового нагрева
- Действие: регулируйте давление с учетом веса детали и обратной связи по дефектам, а не догадками.
- Скорость впрыска
- Слишком медленно → линии течения, сварные швы, плохая поверхность, раннее застывание у впускных каналов
- Слишком быстро → дефект струйного напыления, следы обгорания, чрезмерный нагрев сдвигом, переупаковка у впускных каналов
- Действие: использовать профиль заполнения (медленно–быстро–медленно) для балансировки качества поверхности и заполнения полости.
- Упаковка / Время удержания давления
- Слишком низко / слишком коротко → следы усадки, пустоты, пузырьки, усадка по размерам, короткие заливки возле ворот
- Слишком высоко / слишком долго → всплеск, переупаковка, внутренние напряжения высокого уровня, деформация
- Действие: оптимизировать держание давления и время удержания наблюдая за весом детали, усадками и стабилизацией размеров.
Когда я оптимизирую параметры формования с этим подходом, сокращение количества ломов, лучше качество пластиковых деталей, и быстрее оптимизация цикла следуйте естественно.
Общая дефекты инжекции формовки и устранение неполадок
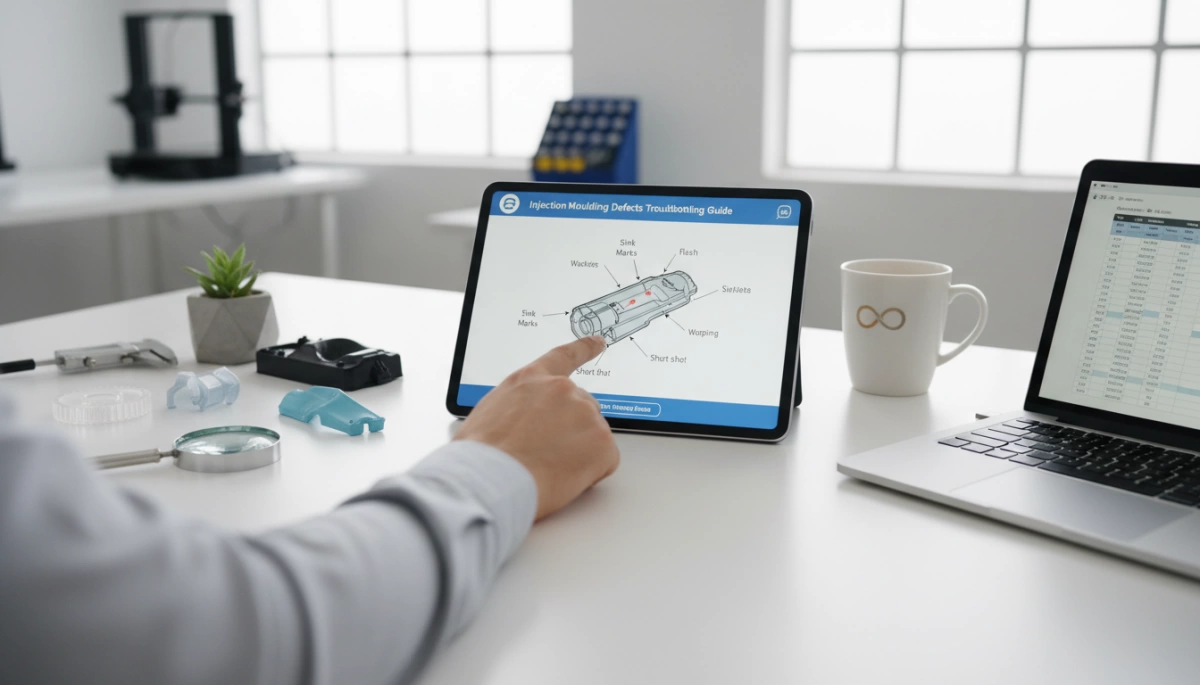
Когда я устраняю проблемы с инжекционной формовкой, я группирую дефекты по тому, что можно увидеть в первую очередь, затем связываю их с машинами, формой, материалом и настройками процесса. Вот как я решаю самые распространённые проблемы формовки на производственной площадке.
Устранение коротких порций
Визуальные признаки: Детали не заполнены полностью, углы пропущены, тонкие ребра или неполные траектории потока.
Основные причины:
- Низкое давление или скорость впрыска
- Температура расплава или формы слишком низкая
- Плохая вентиляция или узкие выходы
- Материал слишком вязкий или загрязнённый
Быстрые настройки процесса:
- Увеличение давление впрыска и скорость впрыска
- Поднять температура расплава и температура формы немного
- Проверьте забитые конвейеры и канавки, улучшите вентиляцию
- Используйте больший узел входа или переместите вход в более толстый участок
Облысение в литейной форме
Визуальные признаки: Тонкие ребра или избыток пластика вдоль стыковой линии, вокруг поршневых игл или вентиляционных каналов.
Основные причины:
- Чрезмерное давление впрыскивания или удержания
- Слишком низкое усилие зажима
- Изношенная или повреждённая стыковая линия, вентиляционные каналы или вставки
- Неправильное совмещение формы или плохое посадочное соединение
Как я устраняю вспышку:
- Снизить давление впрыска и упаковочное/удерживающее давление
- Увеличение мощность зажима если доступно
- Проверить выравнивание штамповой формы, линию раздела и глубину вентиляции
- Устранить изношенные участки или добавить опору там, где форма прогибается
Врезы усадки в толстых секциях
Визуальные признаки: Глубокие углубления, ямки или блестящие пятна на толстых или ребристых участках.
Основные причины:
- Недостаточное уплотнение/держание давления или времени
- Слишком высокая температура пресс-формы или несбалансированное охлаждение
- Толстые стенки или слишком тяжелые ребра
Решения:
- Увеличение уплотнение и время удержания
- Оптимизация время охлаждения и раскладка охлаждающих каналов
- Уменьшить толщину стенок, вычистить толстые участки, сузить ребра
- Немного снизить температуру расплава, чтобы уменьшить усадку
Контроль деформации при литье под давлением
Визуальные признаки: Детали скручиваются, изгибаются или не лежат плотно.
Основные причины:
- Неравномерное охлаждение или неуравновешенная толщина стенок
- Высокое остаточное напряжение из-за высокой скорости/давления впрыска
- Усадка материала не согласована с конструкцией формы
Профилактика деформации:
- Баланс охлаждение и поддерживать однородную толщину стенок
- Снизить скорость впрыска и давление, если напряжение высоко
- Настраивайте температура формы с боковой стороны к боковой стороне для проверки плоскостности
- Улучшайте конструкцию формы (ребра, ворота, систему охлаждения) – именно здесь умные проект литья под давлением окупается.
Устранение дефектов обжига
Визуальные признаки: Коричневые/черные следы, обычно около конца заполнения или возле выпускных зон; иногда слышится запах горелого.
Основные причины:
- Задержанный воздух или газ, который не выпускается
- Скорость подачи слишком высокая в тонких поперечных сечения
- Температура расплава или скорость шнека слишком высокие
Исправления:
- Улучшайте выпуск формы в конце заполнения и вокруг ребер
- снижения скорость впрыска и слегка снизить температуру расплава
- Сократить обратное давление и скорость шнека, чтобы уменьшить сдвиговое нагревание
Потоки и сварочные линии
Визуальные признаки: Волнистые узоры (линии течения) или волосатые следы там, где встречаются потоки (сварочные/плетеные линии).
Основные причины:
- Температура расплава или формы слишком низкая
- Плохое место подачи или слишком маленькая форсунка
- Медленная скорость впрыска или несбалансированное распределение потока
Как я улучшаю поток и сварочные линии:
- Поднять температура расплава и температура формы
- Увеличение скорость впрыска для более горячего, быстрого фронта
- Оптимизация конструкция и расположение форсунки – правильные Конструкция распашки в литейном формовании часто решает этот вопрос
- Добавьте перегородки/сварочные вкладки там, где потоки встречаются в критических областях
Марки сплайса (серебристые полосы)
Визуальные признаки: Серебристые, мутные полосы вдоль направления потока.
Основные причины:
- Влага в гигроскопичных материалах (например, PA, PC, PET)
- Деградация от высокого сечения или высокой температуры расплава
- Загрязнение или несовместимый переработанный лом
Лучшие практики сушки:
- Правильный сушка материала (время, температура, тип сушилки)
- Уменьшите скорость шнека и обратное давление, чтобы ограничить срез
- Снизьте температуру расплава, если материал чувствителен
- Храните материал в запечатанном виде и избегайте смешивания неизвестного лом
Пустоты и пузырьки в формованных деталях
Визуальные признаки: Внутренние отверстия или пузырьки, часто заметны при распиле или в прозрачных деталях.
Основные причины:
- Закупорка газа или испарение влаги
- Недостаточная упакованность в толстых секциях
- Быстрое охлаждение поверхности, горячий ядро внутри
Шаги устранения неполадок:
- Увеличение упаковочное/удерживающее давление и время
- Настраивайте время охлаждения обеспечить равномерное охлаждение
- Повысить температуру формовочного блока немного для толстых деталей
- улучшить venting и обеспечить надлежащую сушку материала
- Увеличение обратное давление умеренно для лучшей однородности расплава
дефект струйного впрыска в литье под давлением
Визуальные признаки: червеобразные, змееподобные линии возле сливного упора; шероховатая поверхность до выравнивания.
Основные причины:
- невысокий размер лезвия впрыска с Very высокий скоростью впрыска
- расплав попадает прямо в полость вместо плавного распределения
- очень низкая температура формы
как я исправляю струйность:
- уменьшить начальную скорость впрыска (использовать профиль скорости)
- увеличить размер залива или изменить на более вентиля/фильмоподобный впуск
- Увеличение температура формы и температуру расплава немного
- перенаправить впуск так, чтобы расплав ударялся о стенку и распределялся
проблемы с обесцвечиванием
Визуальные признаки: желтизна, темные пятна, полосы другого цвета или общее изменение цвета.
Основные причины:
- разложение материала (перегрев, длительный прямой контакт)
- Загрязнение от предыдущего материала или неполная прочистка
- плохая дисперсия мастербатча цвета
Устранение дисколоризации:
- снижения температура расплава и скорость резьбы, сокращение времени пребывания
- Используйте правильное использование. промывка процедуры и материалы для промывки
- Очистить загрузчик, цилиндр и горячий канал при смене цветов
- Проверяйте хранение материалов и избегайте смешивания несовместимых материалов
Твердый, повторяемый устранение неисправностей в литье под давлением всё дело в чтении дефекта, связывании его с процессом, пресс-формой и материалом, а затем внесении небольших, контролируемых изменений — а не случайных.
Систематический поиск причин поломок в литье под давлением
Когда я устраняю дефекты литья под давлением, я следую фиксированному рабочему процессу. Так мы быстро решаем проблемы, избегаем случайных настроек и держим брак под контролем.
Пошаговая схема устранения неисправностей на производственной площадке
Когда появляется дефект, я прошу команду двигаться в таком порядке:
- Подтвердить дефект ясно
- Определить: недозарез, облягание, коробление, усадка, обгорание и т. д.
- Проверить: случайно ли, каждый цикл, только в одной полости?
- Зафиксировать текущую настройку
- Сохранить полный рецепт формования: температуры, скорости, давления, времена.
- Записать номер штампа, партию материала, условия окружающей среды.
- Начать с простых проверок
- Материал: нужная марка, правильно высушен, без загрязнений.
- Машина: соответствие размеров резьбы/шнека, тревог нет, явных утечек нет.
- Формовочная камера: чистая полость, зазор между половинками, вентиляция, движение эjектора.
- Меняйте только одну вещь за раз
- Настройте единственный параметр малыми шагами.
- Проведите не менее 5–10 заливок после каждого изменения и осмотрите детали.
- Документируйте причину и исправление
- Запишите: дефект, коренная причина, изменения параметров, итоговую стабильную настройку.
- Преобразуйте повторяющиеся проблемы в пошаговую карту устранения неполадок для операторов.
Если вы обучаете новых сотрудников, объясняйте им, как именно станок для литья под давлением помогает понять, почему каждый шаг важен.
Проверка и оптимизация ключевых параметров процесса формования
Я всегда просматриваю параметры процесса в простой последовательности: от заполнения до охлаждения:
- Скорость впрыска
- Слишком медленно → короткие заливки, сварочные швы, холодный поток.
- Слишком быстро → обгоревшие следы, всплеск, избыточное сдвиговое напряжение.
- Подсказка: начинайте со среднего значения, затем точная настройка профиля скорости по этапам.
- Давление впрыска
- Слишком низко → неполное заполнение, линии течения, пустоты.
- Слишком высоко → всплеск, повреждение формы, напряжения в деталях.
- Используйте достаточно легкое давление, чтобы достигнуть нужной скорости заполнения.
- Упаковка / удержание давления и времени
- Слишком низко/коротко → следы усадки, пустоты, низкий вес.
- Слишком высоко/долго → всплеск, переупаковка, высокие напряжения.
- Цель: стабильный вес детали и минимальное образование впадин.
- Формовочная и плавильная температура
- Температура расплава слишком низкая → плохой поток, сварочные швы, короткие заливки.
- Температура расплава слишком высокая → обгоревшие следы, изменение цвета, деградация.
- Температура формы слишком низкая → деформация, высокие напряжения, плохая поверхность.
- Температура формы слишком высокая → длительный цикл, возможный всплеск, искажения.
- Время охлаждения
- Слишком коротко → деформация, деформация при извлечении.
- Слишком долго → потеря времени цикла без улучшения качества.
- Используйте жесткость детали и температуру деминдалирования как ориентир.
Я сосредотачиваюсь на заполнение → упаковка → охлаждение в таком порядке, а не произвольному повороту регуляторов.
Осмотр mold, машины и материала перед большими изменениями
Прежде чем начать переписывать процесс, я хочу убедиться, что ничего “механического” не неисправно:
- Состояние формы
- Проверяйте корпуса, каналы охлаждения, вставки, разделительную линию, эксцентриковые шплинты, охлаждающие каналы.
- Проверьте накопление, износ, повреждения или засорённые вентиляционные отверстия.
- Плохая вентиляция, неправильная конструкция затвора или неверно моделирование будут исправлены не только настройками.
- Состояние машины
- Проверьте износ винта и цилиндра, работу обратного клапана, нагревательные кольца, термопары.
- Подтвердите, что размер инжекционной установки соответствует объёму порции (без перерасхода или недоиспользования).
- Состояние материала
- Сушение: проверьте фактическую температуру сушилки, время и точку росы.
- Обработка: избегайте смешивания повторно переработанного материала, загрязнений, деградированного или старого материала.
- Подтвердите марку и поставщика в соответствии с процессной документацией.
Если что-то из этого не так, я исправлю это до того, как сильно будет трогать окно процесса.
Использование мониторинга давления, изучения короткого заливки и инспекции
Для серьезного устранения неполадок в литье под давлением я полагаюсь на данные, а не догадки:
- Мониторинг камеры / инжекционного давления
- Следите за пиками и трендами удержания давления.
- Внезапные изменения часто указывают на закупорку затвора, проблемы с вентиляцией или дрейф машины.
- Используйте кривые давления, чтобы определить, запакована ли деталь недостаточно или чрезмерно.
- Исследования короткой заливки
- Преднамеренно остановите заполнение до полного заполнения детали.
- Сравните передний фронт замороженного потока с местом дефекта.
- Это точно показывает, где поток замедляется, задерживается или застревает воздух.
- Систематическая инспекция деталей
- Используйте контрольные списки: размеры, вес, поверхность, коробление, область впускного шильда, шов сварки.
- Измеряйте вес детали в разных порциях, чтобы понять, стабильна ли процесс.
- Осмотрите несколько полостей отдельно, чтобы выявить проблемы, характерные для каждой полости.
Этот структурированный подход к поиску неисправностей помогает команде оставаться в единстве, превращает коллективные знания в стандартную практику и сокращает брак и простои на глобальных производственных линиях.
Лучшие профилактические практики для бездефектного литья под давлением
Выбор материала, его обработка и предварительная сушка
Если материал неправильный или влажный, вы будете бороться с дефектами весь день. Чтобы снизить количество отходов и стабилизировать качество:
- Соответствие смолы детали: прочность, термостойкость, химустойчивость, цвет и отделка должны соответствовать сфере использования.
- Контроль влаги: всегда следуйте рекомендациям поставщика по сушке (время, температура, точка росы). Используйте сушилки для бункеров с правильным воздушным потоком.
- Стандартизируйте обращение: герметичные мешки, маркированные контейнеры, использование по принципу «первым пришёл — первым обслужен», а также отдельные зоны для реgrind, чтобы избежать загрязнения.
Сухой, чистый и правильно специфицированный материал — самый быстрый способ избежать расслоения, пузырьков и обесцвечивания в пластмассовом формовании.
Обслуживание, очистка и вентиляция формы
Большинство хронических дефектов литья под давлением возникают из-за пренебрежения формами, а не из-за машины:
- Рутинное обслуживание: чистка полостей, ходов и стержней по графику; проверка выравнивания и износа.
- Проверки вентиляции: держать вентиляционные отверстия открытыми и правильного размера, чтобы предотвратить ожоги, короткие воспламенения и захвачённый газ.
- Уход за поверхностью: избегайте абразивной чистки, которая изменяет текстуру полости и влияет на блеск или следы потока.
Стабильная, хорошо обслуживаемая форма упрощает устранение неполадок в литье под давлением по сравнению с постоянным подбором параметров.
Стабильность цикла, контроль охлаждения и оптимизация процесса
Последовательные циклы дают однородные изделия:
- Зафиксируйте стабильное окно: определяйте и поддерживайте ключевые параметры процесса литья (температура расплава, давление впрыска, скорость, давление упаковки и удержания, время охлаждения, температура формы).
- Балансировка охлаждения: используйте надлежащую компоновку каналов, поток и контроль температуры, чтобы ограничитьWarpage, вариацию усадки и следы усадки.
- Контроль повторяемости: отслеживайте время цикла, зазор, пиковое давление и массу детали; реагируйте ранно при дрейфах тенденций.
Хорошая оптимизация процесса не только снижает общие проблемы формовки, но и поддерживает оптимизацию времени цикла без снижения качества.
Работайте с опытными партнёрами по литью под давлением
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- Получайте отзывы по оснастке на раннем этапе: привлекайте формовщика к дизайну детали, выбору витка и раскладки вентиляций, чтобы предотвратить дефекты до резки стали.
- Используйте проверенное оборудование: stable, well‑specified инъекционные формовочные машины с точным контролем масштаб производственных окон становится шире, а устранение неполадок — проще.
- Leverage their know‑how: партнер, привыкший к анализу первопричин в инъекционном формовании, поможет снизить количество брака, улучшить контроль качества пластиковых изделий и быстрее выводить производство на масштаб.



 Russian
 English
 French
 German
 Spanish
 Italian
 Polish
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian