
Comprendre les causes profondes des défauts dans l’injection plastique
Lorsque je dépanne défauts de moulage par injection, Je ne commence jamais par deviner. Je commence par vérifier les quatre fondamentaux : matière, machine, moule et paramètres du procédé. presque tout problème courant de moulage peut être retracé vers l’un (ou un mélange) de ceux-ci.
Facteurs clés affectant la qualité des pièces en plastique
Pour obtenir des pièces stables et sans défaut, je me concentre sur :
- Matériau
- Classe de résine et variation de lot
- Teneur en humidité et contamination
- Stabilité thermique et recommandée fenêtre de température de fusion
- Machine
- Taille du tir vs. volume de pièce + coulant
- État de la vis, du barillet et de l’anneau de contrôle
- Réponse de l’unité d’injection : pression, vitesse, répétabilité
- Moule
- Type de porte, taille et emplacement
- Évents sur les lignes de séparation, les nervures, les zones de soudure
- Disposition de refroidissement, équilibre des canaux et état de la surface
- Paramètres du procédé
- Température de fusion, température du moule
- Pression et vitesse d'injection
- Pression de conditionnement/congélation et durée
- Temps de refroidissement et contre-pression
Si l'un d'entre eux est hors limites, vous observerez des éclats courts, des flashs, des marques de retrait, des gaufrages, des marques de brûlure, des lignes de flux, des splay, des cavités, des jets ou une décoloration apparaître rapidement.
Comment le séchage du matériau, la température de fusion et le refroidissement entraînent des défauts
Je considère toujours la préparation du matériau comme la première ligne de défense dans le dépannage en moulage par injection:
- Séchage du matériau
- Résine non séchée ou insuffisamment séchée → marques d'argenture, bulles, retassures internes, perte de résistance
- Sur-séchage → dégradation de la matière, décoloration, pièces cassantes
- Action : suivre les spécifications de séchage du fournisseur de résine (temps, température, point de rosée) et utiliser un sécheur à dessiccant, pas seulement un chauffe-bouilleur.
- Température de fusion
- Température de fusion trop basse → pièces incomplètes (short shots), mauvaise liaison des lignes de soudure, viscosité élevée, lignes d'écoulement
- Température de fusion trop élevée → traces de brûlure, décoloration, bavures, bave excessive, matière dégradée
- Action : Vérifier l'état réel température de fusion avec une sonde, et non seulement les points de consigne du.barillet.
- Refroidissement et température du moule
- Refroidissement insuffisant → gauchissement, retassures, pièces molles, dérive dimensionnelle
- Refroidissement inégal → torsion, flexion, gauchissement localisé, contrainte interne
- Moule trop froid → mauvais état de surface, lignes d'écoulement, remplissage incomplet
- Action: équilibrer les canaux de refroidissement, vérifier le flux et optimiser temps de refroidissement au lieu de simplement étirer le cycle.
Pourquoi la Pression, la Vitesse et la Pression de Maintien causent des problèmes courants
La plupart diagnostic de défaut dans le moulage par injection dépend de la manière dont l'empreinte est remplie et compactée. C'est contrôlé par la pression d'injection, la vitesse d'injection et la pression de maintien:
- Pression d'injection
- Trop bas → pièces incomplètes, remplissage incomplet, mauvaises lignes de soudure
- Trop élevé → bavures en moulage par injection, dommage au moule, brûlure de la matière due à un cisaillement élevé
- Action : Ajustez la pression en fonction du poids de la pièce et des retours visuels sur les défauts, et non au pifomètre.
- Vitesse d'injection
- Trop lent → lignes d'écoulement, lignes de soudure, mauvaise surface, solidification précoce aux seuils
- Trop vite → défaut de jetting (jet d'eau), traces de brûlure, échauffement par cisaillement excessif, sur-compactage aux seuils
- Action : Utiliser une profil de remplissage (lent-rapide-lent) pour équilibrer la qualité de surface et le remplissage de l'empreinte.
- Resserrement / Pression et Temps de maintien
- Trop faible / trop court → marques d'enfoncement, voids, bulles, retrait dimensionnel, tirs courts près des portes
- Trop élevé / trop long → éclat, sur-remplissage, contraintes internes élevées, déformation
- Action : Optimiser pression de maintien et temps de maintien en surveillant le poids des pièces, les rafraîchissements et la stabilisation des dimensions.
Lorsque j’optimise les paramètres du processus de moulage avec cet état d’esprit, réduction des rebuts, meilleure qualité des pièces plastiques, et plus rapide optimisation du temps de cycle suivre naturellement.
Défauts courants de moulage par injection et dépistage des problèmes
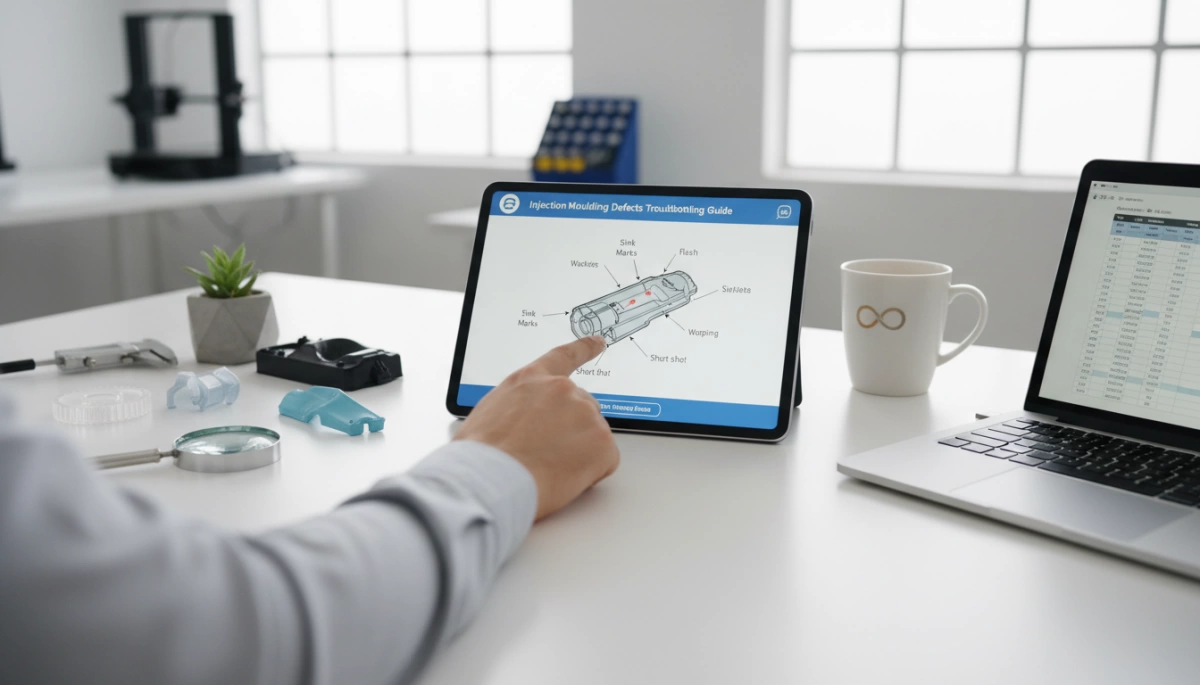
Lorsque je dépanne des problèmes de moulage par injection, je regroupe les défauts selon ce que vous voyez en premier, puis je les relie aux réglages de la machine, du moule, du matériau et du procédé. Voici comment je gère les problèmes de moulage les plus courants sur le poste de travail.
Dépannage des défectueux à tir court
Signes visuels : Pièces pas entièrement remplies, coins manquants, nervures fines ou chemins d'écoulement incomplets.
Principales causes :
- Pression ou vitesse d'injection trop faibles
- Température de fusion ou de moule trop basse
- Évacuation insuffisante ou buses trop fines
- Matériau trop visqueux ou contaminé
Astuces rapides de procédé :
- Augmenter pression d'injection et vitesse d'injection
- Augmentez température de fusion et température du moule un peu
- Vérifier les buses et les perfusions obstruées, améliorer l'évacuation
- Utiliser une buse plus large ou déplacer la buse vers une section plus épaisse
Éclair dans le moulage par injection
Signes visuels : Faces fines ou plastique en excès le long de la ligne de séparation, autour des pivots d'éjection, ou des évents.
Principales causes :
- Pression d'injection ou de maintien excessive
- Force de serrage trop faible
- Ligne de séparation usée ou endommagée, évents ou inserts
- Mauvaise alignement du moule ou mauvaise adaptation
Comment je fixe le flash :
- Réduire pression d'injection et pression de serrage/maintenance
- Augmenter tonnage de serre si disponible
- Inspect mould alignment, parting line, and vent depth
- Repair worn areas or add support where the mould is flexing
Sink marks in thick sections
Signes visuels : Shallow depressions, dimples, or glossy spots on thick or ribbed areas.
Principales causes :
- Inadequate packing/holding pressure or time
- Mould temperature too high or cooling unbalanced
- Wall sections too thick or ribs too heavy
Remedies:
- Augmenter packing pressure et temps de maintien
- Optimiser temps de refroidissement and cooling channel layout
- Reduce wall thickness, core out thick sections, slim down ribs
- Lower melt temperature slightly to reduce shrinkage
Warpage control in injection moulding
Signes visuels : Parts twisting, bending, or not sitting flat.
Principales causes :
- Uneven cooling or unbalanced wall thickness
- High residual stress from high injection speed/pressure
- Material shrinkage not matched by mould design
Warpage prevention:
- Équilibrer le refroidissement and keep wall thickness uniform
- Réduire vitesse d'injection and pressure if stress is high
- Ajuster température du moule de côté à côté pour la planéité
- Améliorer la conception du moule ( nervures, portes, disposition du refroidissement) – c'est là que l'intelligence conception de moules pour le moulage par injection porte ses fruits.
Dépannage des marques de brûlure
Signes visuels : Marques brun foncé/noir, généralement près de la fin du remplissage ou des zones de ventilation; parfois une odeur de brûlé.
Principales causes :
- Air ou gaz piégé non évacué
- Vitesse d'injection trop élevée dans les sections fines
- Température de fusion ou vitesse de vis trop élevées
Correctifs :
- Améliorer ventilation du moule à la fin-du-remplissage et sur les nervures
- Plus faible vitesse d'injection et réduire légèrement la température de fusion
- Réduire la contre-pression et la vitesse de vis pour limiter le chauffage par cisaillement
Tracés de flux et tracés de soudure
Signes visuels : Motifs ondulés (lignes de flux) ou traces fines là où les flux se rencontrent (lignes de soudure/knit).
Principales causes :
- Température de fusion ou de moule trop basse
- Mauvaise localisation du canal d'alimentation ou canal d'alimentation trop petit
- Vitesse d'injection lente ou flux déséquilibré
Comment j'améliore le flux et les lignes de soudure :
- Augmentez température de fusion et température du moule
- Augmenter vitesse d'injection pour un avant plus chaud et plus rapide
- Optimiser conception et localisation du canal – appropriée Conception de la porte dans l'injection plastique résout souvent ceci
- Ajouter des onglets de débordement/ soudure là où les flux se rencontrent dans les zones critiques
marques d’écartement (traînées argentées)
Signes visuels : Traînées argentées, nimbées d’un gris clair le long de la direction du flux.
Principales causes :
- Humidité dans les matériaux hygroscopiques (par ex. PA, PC, PET)
- Dégradation due à une cisaille élevée ou à une température de fusion élevée
- Contamination ou Regrind incompatibles
Bonnes pratiques de séchage :
- Une conception appropriée séchage du matériau (temps, température, type de sécheur)
- Réduire la vitesse de la vis et la contre-pression pour limiter la cisaille
- Abaisser la température de fusion si le matériau est sensible
- Garder le matériau scellé et éviter de mélanger des regrinds inconnus
Voids et bulles dans les pièces moulées
Signes visuels : Orifices internes ou bulles, souvent visibles lors de la coupe ou dans les pièces transparentes.
Principales causes :
- Emprisonnement de gaz ou dégazage de l’humidité
- Emballage insuffisant dans les sections épaisses
- Refroidissement rapide en surface, noyau chaud à l’intérieur
Étapes de dépannage :
- Augmenter pression de serrage/maintenance et le temps
- Ajuster temps de refroidissement pour permettre un refroidissement uniforme
- Élever légèrement la température du moule pour les pièces épaisses
- Améliorer le dégazage et assurer un séchage approprié du matériau
- Augmenter la contre-pression modérément pour une meilleure homogénéité du mélange
défaut de jet dans le moulage par injection
Signes visuels : Lignes ressemblant à des vers près de la porte; surface rugueuse avant de se lisser.
Principales causes :
- Petite goulotte avec une vitesse d'injection très élevée
- Flux de matière projeté directement dans la cavité au lieu de se répartir en douceur
- Very low mould temperature
Comment je répare le jet :
- Réduire l'initial vitesse d'injection (utiliser un profil de vitesse)
- Agrandir la porte ou changer pour une porte de style évent/feuillet
- Augmenter température du moule et légèrement la température du melt
- Rediriger la porte afin que le melt frappe un mur et se répartisse
Problèmes de décoloration
Signes visuels : Jaunissement, taches sombres, stries d'une autre couleur ou décalage de couleur général.
Principales causes :
- Dégradation du matériau (surchauffe, longue durée de résidence)
- Contamination par le matériau précédent ou purge insuffisante
- Mauvaise dispersion du maître-batch de couleur
Corrections de décoloration :
- Plus faible température de fusion et la vitesse de vis, raccourcir le temps de séjour
- Utilisez une utilisation appropriée purge procédures et matériaux de purge
- Nettoyer l'entonnoir, le barillet et le système de canal chaud lors du changement de couleurs
- Vérifier le stockage des matériaux et éviter de mélanger des matériaux incompatibles
Solide, reproductible le dépannage en moulage par injection il s'agit de lire le défaut, de le relier au procédé, au moule et au matériau, puis d'apporter de petits changements contrôlés—pas des ajustements aléatoires.
Dépannage systématique dans le moulage parInjection
Quand je dépanne des défauts de moulage par injection, je suis un flux de travail fixe. De cette façon, nous résolvons les problèmes rapidement, évitons des ajustements aléatoires et maîtrisons les rebuts.
Flux de travail de dépannage étape par étape sur le site de production
Lorsqu'un défaut apparaît, je demande à l'équipe de procéder dans cet ordre :
- Confirmer clairement le défaut
- Définir : tir court, bavure, warpage, cavité sink, brûlure, etc.
- Vérifier : est-ce aléatoire, à chaque tir, seulement sur une cavité ?
- Verrouiller le montage actuel
- Enregistrer la recette complète de moulage : températures, vitesses, pressions, temps.
- Enregistrer le numéro du moule, le lot de matière, les conditions ambiantes.
- Commencer par des vérifications simples
- Matière : grade correct, correctement séchée, sans contamination.
- Machine: correspondance taille vis/visière, pas d'alarmes, pas de fuite apparente.
- Moule: cavité propre, joint de coupe, ventilation, déplacement de l'éjecteur.
- Changer une seule chose à la fois
- Ajuster un seul paramètre par petites étapes.
- Effectuer au moins 5 à 10 tirs après chaque modification et inspecter les pièces.
- Documenter la cause et la réparation
- Noter: défaut, cause racine, modifications de paramètres, configuration finale stable.
- Transformer les problèmes répétés en un graphe de dépannage pour les opérateurs.
Si vous formez du nouveau personnel, leur expliquer comment un machine à injection fonctionne aide à comprendre pourquoi chaque étape compte.
Vérifier et optimiser les paramètres clés du procédé de moulage
J'examine toujours les paramètres du processus dans une séquence simple, du remplissage au refroidissement :
- Vitesse d'injection
- Trop lent → tirs courts, lignes de soudure, flux froid.
- Trop rapide → marques de brûlure, éclats, cisaillement excessif.
- Astuce : commencer à mi-chemin, puis affiner le profil de vitesse par étapes.
- Pression d’injection
- Trop faible → remplissage incomplet, lignes de flux, voids.
- Trop élevé → éclats, dommages au moule, contraintes dans les pièces.
- Utilisez juste assez de pression pour remplir à votre vitesse cible.
- Pression et temps de remplissage / maintien
- Trop faible / court → marques d'enfoncement, voids, poids faible.
- Trop élevé / long → éclats, sur-remplissage, contraintes élevées.
- Objectif : poids de pièce stable et retraits minimes.
- Température du moule et de fusion
- Fusion trop faible → mauvais flux, lignes de soudure, tirs courts.
- Fusion trop élevée → marques de brûlure, décoloration, dégradation.
- Moule trop froid → déformation, contraintes élevées, mauvaise finition de surface.
- Moule trop chaud → cycle long, éclats possibles, déformation.
- Temps de refroidissement
- Trop court → déformation, déformation lors de l’éjection.
- Trop long → cycle gaspillé sans gain de qualité.
- Utilisez la rigidité de la pièce et la température de démoulage comme guide.
Je me concentre sur remplissage → compactage → refroidissement dans cet ordre plutôt que de tourner les boutons au hasard.
Inspection du moule, de la machine et du matériau avant les gros changements
Avant de commencer à réécrire le processus, je veux m'assurer qu'aucun problème “ mécanique ” n'est présent :
- État du moule
- Vérifier les évents, les canaux, les buses, la jonction de division, les éjecteurs, les canaux de refroidissement.
- Recherchez l'accumulation de résidus, l'usure, les dommages ou les orifices de ventilation obstrués.
- Mauvaise ventilation, mauvaise conception de la porte ou mauvais construction du moule ne sera jamais corrigé uniquement par les réglages.
- État de la machine
- Vérifiez l'usure de la vis et du fourreau, le fonctionnement du clapet anti-retour, les colliers chauffants et les thermocouples.
- Confirmez que la taille de l'unité d'injection correspond à la taille de la dose (pas de surutilisation ou de sous-utilisation).
- Condition du matériau
- Séchage : vérifier la température réelle du séchoir, le temps et le point de rosée.
- Manutention : éviter le régrinage mélangé, la contamination, le matériau dégradé ou ancien.
- Confirmer la gamme et le fournisseur par rapport à la fiche de procédé.
Si l’un de ces points est inadéquat, je les corrige avant d’approcher la fenêtre de procédé de manière importante.
Utiliser la surveillance de pression, des études de tir court et l’inspection
Pour un dépannage sérieux en moulage par injection, je m’appuie sur les données, pas sur des suppositions :
- Surveillance de la cavité / pression d’injection
- Surveiller les tendances de pression maximale et maintenue.
- Des changements soudains indiquent souvent un blocage de puits, des problèmes de ventilation ou un dérive de la machine.
- Utilisez les courbes de pression pour voir si la pièce est sous-compactée ou surcompactée.
- Études de tir court
- Arrêter intentionnellement le remplissage avant que la pièce ne soit complète.
- Compare the frozen flow front with the defect location.
- This shows exactly where the flow is slowing, hesitating, or air is trapped.
- Systematic part inspection
- Use checklists: dimensions, weight, surface, warpage, gate area, weld lines.
- Measure part weight across shots to see if the process is stable.
- Inspectez plusieurs empreintes séparément pour repérer les problèmes spécifiques à une empreinte.
Cette structured troubleshooting approach keeps the team aligned, turns tribal knowledge into standard practice, and cuts down scrap and downtime across global production lines.
Bonnes pratiques préventives pour le moulage par injection sans défaut
Sélection, manipulation et séchage préalable des matières
Si la matière est incorrecte ou humide, vous lutterez contre les défauts toute la journée. Pour réduire les rebuts et stabiliser la qualité :
- Match resin to the part: strength, heat resistance, chemical resistance, colour, and finish must fit the end-use.
- Control moisture: suivez toujours les spécifications de séchage du fournisseur (temps, température, point de rosée). Utilisez des sécheurs sur trémie dotés d'un débit d'air adéquat.
- Standardise handling: sacs scellés, bacs étiquetés, utilisation selon la méthode premier entré, premier sorti, et zones séparées pour la matière broyée afin d'éviter toute contamination.
Dry, clean, and correctly specified material is the fastest way to avoid splay marks, bubbles, and discoloration in plastic molding.
Mold maintenance, cleaning, and venting
Most chronic injection molding defects come from neglected moulds, not the machine:
- Entretien de routine: nettoyer les cavités, les ronces et les portes selon un programme; vérifier l'alignement et l'usure.
- Vérifications de ventilation: laisser les évents ouverts et dimensionnés correctement pour prévenir les traces de brûlure, les démarrages manqués et les gaz emprisonnés.
- Entretien de la surface: éviter les nettoyages abrasifs qui modifient la texture de la cavité et affectent la brillance ou les lignes de flux.
Un moule stable et bien entretenu facilite grandement le dépannage dans l’injection-moulage par rapport à une chasse constante des paramètres.
Cohérence du cycle, contrôle du refroidissement et optimisation du processus
Des cycles cohérents créent des pièces cohérentes :
- Fixer une fenêtre stable: définir et maintenir les paramètres clés du processus de moulage (temp. de fusion, pression d'injection, vitesse, pression de remplissage et de maintien, temps de refroidissement, température du moule).
- Équilibrer le refroidissement: utiliser une disposition de canaux appropriée, un bon débit et un contrôle de la température pour limiter la déformation, la variation de retrécissement et les traces de sillage.
- Surveillance de la répétabilité: suivre le temps de cycle, le coussin, la pression de pointe et le poids des pièces; réagir tôt lorsque les tendances dérivent.
Une bonne optimisation du processus non seulement réduit les problèmes de moulage courants, mais soutient également l'optimisation du temps de cycle sans sacrifier la qualité.
Travailler avec des partenaires expérimentés en injection-moulage
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- Obtenir des retours sur l’outillage rapidement: impliquez votre mouleur dans la conception des pièces, le choix de la porte d’entrée et la disposition des évents pour prévenir les défauts avant la coupe de l’acier.
- Utiliser un équipement éprouvé: stable, well‑specified machines d'injection avec un contrôle précis, faire les fenêtres de process plus larges et résoudre les problèmes plus facilement.
- Leverage their know‑how: un partenaire habitué à l'analyse de la cause première dans l'injection plastique vous aidera à réduire les rebuts, à améliorer le contrôle qualité des pièces plastiques et à accélérer l'échelle.



 French
 English
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian