

Avez-vous des difficultés avec des défauts, des déformations ou des finitions troubles dans votre série de production ?
Mastering Moulage par injection de PC est notoirement difficile—sa viscosité de fusion élevée et sa fenêtre de traitement étroite ne laissent aucune marge d'erreur.
Après avoir passé des années à optimiser les plastiques d'ingénierie sur le site de production, je sais exactement ce qu'il faut pour obtenir des pièces en polycarbonate de haute précision et parfaitement transparentes. Dans ce guide, vous apprendrez les réglages de température précis, les principes de conception des moules et les astuces de dépannage nécessaires pour éliminer les défauts et rationaliser votre processus de fabrication.
Allons-y.
Pourquoi le PC est difficile à mouler
Le polycarbonate offre une clarté optique inégalée et une résilience structurelle, mais c'est l'une des résines les plus impitoyables à traiter sur le site de production. En tant que fabricant et fournisseur professionnel de moulage par injection, nous savons de première main que le traitement du PC nécessite une fenêtre d'exploitation étroite. Si vous manquez vos chiffres d'un rien, vous rencontrerez de graves défauts esthétiques ou des défaillances structurelles avant que la pièce ne quitte le moule.
Haute viscosité de fusion et résistance à l'écoulement
Contrairement aux polymères semi-cristallins comme le polypropylène ou le nylon, le polycarbonate possède une structure moléculaire amorphe avec des chaînes polymères rigides. Cette structure crée une résistance interne massive lors de l'écoulement.
- Sensibilité à la cisaillement faible : Le PC maintient une viscosité de fusion élevée même à des vitesses d'injection agressives. Augmenter le taux de cisaillement ne fait guère que diluer légèrement le matériau.
- Exigence de pression élevée : Le remplissage de parois fines ou de longues trajectoires d'écoulement nécessite des pressions d'injection nettement plus élevées et une force de serrage de la machine rigide pour éviter les courts-circuits et le gel prématuré.
- Sensibilité thermique : Forcer une résine visqueuse à travers des portes restrictives provoque un échauffement frictionnel localisé, dégradant instantanément la matrice polymère.
Nature hygroscopique et sensibilité à l'humidité
Le polycarbonate absorbe rapidement l'humidité ambiante directement à partir du sac ou de la trémie.
- Risque d'hydrolyse : Le PC réagit avec l'humidité à des températures de fusion supérieures à 260°C (500°F). Les molécules d'eau clivent les liaisons carbonate dans les chaînes polymères.
- Dégradation irréversible : L'humidité ne cause pas seulement des stries argentées esthétiques ; elle entraîne une dégradation chimique qui réduit définitivement la masse moléculaire et la résistance mécanique.
- Tolérance stricte : Les granulés doivent maintenir une teneur en humidité inférieure à 0.02% (idéalement en dessous de 0,015%) avant d'entrer dans la gorge d'alimentation.
Résistance à l'impact élevée vs. Sensibilité à la fissure
Le PC est célèbre pour être pratiquement incassable, mais les pièces se fissurent fréquemment sur le terrain en raison de la sensibilité aux fissures.
| Facteur de propriété | Réalité en atelier | Règle de conception et de traitement |
|---|---|---|
| Résistance à l'impact en vrac | Absorption d'énergie exceptionnelle dans des parois uniformes. | Maintenir des transitions de paroi cohérentes sur toute la pièce. |
| Sensibilité à la fissure | Les coins pointus concentrent le stress et provoquent une rupture fragile catastrophique. | Appliquer un rayon de coin intérieur égal à au moins 50% à 60% de l'épaisseur de la paroi. |
| Stress intégré lors du moulage | Le refroidissement rapide laisse des contraintes résiduelles élevées autour des portes et des bossages. | Utilisez des températures de moule élevées pour minimiser l'orientation moléculaire. |
Pré-séchage de la résine polycarbonate pour le moulage par injection de PC
L'humidité est le principal ennemi du polycarbonate sur le site de production. Sauter ou précipiter le cycle de séchage compromet directement l'intégrité et l'esthétique de vos pièces avant même que la résine n'atteigne la vis.
Pourquoi l'humidité ruine les pièces en PC
Le polycarbonate est intrinsèquement hygroscopique. Lorsqu'une résine humide entre dans un cylindre chauffé, les molécules d'eau réagissent avec la chaîne polymère fondue dans un processus appelé hydrolyse dans le moulage du PC.
- Cisaillement de la chaîne : La chaleur et l'eau décomposent la squelette polymère, réduisant drastiquement la poids moléculaire.
- Perte de ténacité : La résistance à l'impact chute en flèche. Les pièces deviennent cassantes et se fissurent sous une charge minimale.
- Défaillance esthétique : L'eau vaporisée crée des éclaboussures, de la brume et des stries argentées sur des surfaces transparentes.
- Dommages irréversibles : Contrairement aux défauts cosmétiques simples en surface, le PC hydrolysé ne peut pas être récupéré ou refondu en pièces de haute qualité.
Collaborer avec un fournisseur de résine pour moulage par injection assure que vous recevez la matière première emballée dans des sacs barrière à l'humidité, mais une manipulation correcte au sol reste essentielle.
Températures de séchage recommandées et points de rosée
Pour éviter la dégradation thermique et garantir la résistance à l'impact, visez une teneur en humidité finale inférieure à 0.02% (idéalement en dessous de 0,015% pour les grades optiques). Les fours à air chaud standard ne fonctionneront pas ; utilisez toujours un dessiccant ou un sécheur à vide.
| Paramètre | Réglage recommandé |
|---|---|
| Température de séchage de la résine PC | 120°C – 125°C (248°F – 257°F) |
| Temps de séchage | 3 à 4 heures (minimum) |
| Point de rosée de l'air | -40°C (-40°F) ou inférieur |
| Temps maximal de résidence dans le baril | < 15 minutes à la chaleur de traitement |
Ne pas trop sécher au-dessus de 130°C lors de longues périodes, car cela décolore la résine naturelle et provoque l'agglomération des pellets dans la trémie du sécheur.
Signes de résine sous-dosée sur le sol de l'atelier
Repérer tôt le matériau humide permet d'économiser des heures de purge et d'éviter les piles de rebuts lors de l'injection de résine cycles :
- Flaque de purge moussante : Lorsque vous effectuez un coup d'air, la flaque de purge mousse, crépite ou éclate avec des bulles visibles qui éclatent.
- Rayures argentées et écaillage : Des traînées en forme d'éventail apparaissent en rayonnant depuis la porte d'injection.
- Salivation au niveau de la buse : La viscosité de la matière fondue diminue de façon inattendue, entraînant un excès de filaments et de salivation de la buse entre les cycles.
- Éclats semblables à de la mica : La surface de la pièce présente des éclats brillants et délaminés sous un éclairage d'inspection intense.
Règles de conception pour les moules et outils pour l'injection de PC
Le polycarbonate est notoirement rigide et impitoyable à l'intérieur d'un outil. Lors de la découpe de l'acier pour l'injection de PC, la conception de notre moule doit prendre en compte le moulage de plastiques à haute viscosité, des pressions de remplissage élevées et des surfaces optiques sensibles. Négliger les angles de tirage, les canaux ou les évents conduit directement à des pièces rejetées, des écaillages et des contraintes internes.
Exigences d'angle de tirage pour les pièces transparentes
Les surfaces optiques polies adhèrent fortement aux parois du moule. Sans angle de tirage adéquat, les broches d'éjection laisseront des marques visibles sur la pièce, ou vous rayerez la surface lors du démoulage.
- Surfaces transparentes polies standard : Minimum 1,5° à 2° par côté.
- Zones optiques à profondeur élevée : Utilisez 2° à 3° pour assurer une sortie propre sans lignes de dragage.
- Faces texturées : Ajouter un supplémentaire 1° de tirage pour chaque 0,025 mm (0,001 po) de profondeur de texture.
- Faces/tringles et bossages : Utiliser au moins 1° à 1,5° pour éviter le collage, en maintenant l'épaisseur de la nervure à 40% à 50% de l'épaisseur de paroi nominale afin d'éviter les marques de retrait.
Dimensionnement de la porte et types de canaux pour résine à haute viscosité
Le PC résiste au flux, donc de petites portes pointues bloquent le remplissage et créent une contrainte massive induite par la cisaillement.
- Conception du système de canaux : Spécifier toujours des canaux ronds complets avec un diamètre compris entre 6 mm et 10 mm. Évitez les coureurs à mi-ronde ; ils restreignent l'écoulement et provoquent un gel prématuré.
- Épaisseur de la porte : Dimensionnez les portes à 60% à 70% de l'épaisseur de paroi nominale. Les portes à onglet, les portes à éventail et les portes de bord fonctionnent mieux.
- Canaux chauds : Les canaux chauds chauffés en interne fonctionnent bien, mais vous avez besoin de pointes de soupape précises avec des boucles de température PID individuelles. Lors de l'utilisation d'outils à haute cavitation, associez votre outil à un système rigide à haute pression machine de injection à vendre ce qui garantit que vous fournissez les hautes pressions d'injection requises par PC sans faire éclater la ligne de séparation.
Profondeur de ventilation appropriée pour éviter les marques de brûlure et les gaz piégés
Parce que PC nécessite des vitesses d'injection rapides et des températures de fusion élevées, l'air piégé s'enflamme rapidement, provoquant des brûlures de diesel et des tirs courts.
- Profondeur de ventilation : Liez les zones de ventilation de la machine à 0,038 mm à 0,050 mm (0,0015" à 0,0020"). Le PC a une viscosité de fusion élevée, il ne flash pas à cette profondeur.
- Longueur de la zone de ventilation : Gardez la zone de ventilation courte à 1,2 mm à 1,5 mm, puis déchargez directement dans un canal de décharge ventilé à l'atmosphère qui fait au moins 0,8 mm à 1,0 mm profond.
- Placement des évents : Placez les évents autour de tout le périmètre, directement en face des portes, et à l'extrémité de chaque ligne de soudure et nervure aveugle.
Placement du canal de refroidissement pour un retrait uniforme
Le polycarbonate a un taux de retrait du moule relativement faible (0,5% à 0,7%), mais un refroidissement inégal crée d'énormes contraintes résiduelles intégrées, ce qui entraîne des fissures après le moulage.
- Pas et profondeur : Placez les lignes de refroidissement 1,5 à 2 fois le diamètre du canal à distance de la surface de la cavité, avec un espacement de pas de 2 à 3 diamètres.
- Équilibre du noyau et de la cavité : Exécutez des circuits de refroidissement dédiés pour les moitiés du noyau et de la cavité. Le côté du noyau nécessite généralement des débits plus élevés ou des températures de liquide de refroidissement légèrement plus élevées pour équilibrer l'extraction de chaleur et éviter la déformation de la pièce après l'éjection.
- Flux turbulent : Maintenez un nombre de Reynolds supérieur à 4 000 dans tous les canaux pour assurer un échange de chaleur rapide et uniforme.
| Paramètre de l'outil | Spécification recommandée | Défaut principal évité |
|---|---|---|
| Départ clair de la pièce | Minimum 1,5° – 2,0° | Marques de glissement, voile, distortion à l'éjection |
| Longueur de la zone de porte | 0,75 mm – 1,0 mm | Contrainte de cisaillement excessive, trace de brûlure au seuil |
| Profondeur du canal d'alimentation | 0,038 mm – 0,050 mm | Effet Diesel, remplissages incomplets, bords brûlés |
| Diamètre du canal d'alimentation | 6,0 mm – 10,0 mm (Plein Rond) | Perte de charge élevée, masselottes froides |
| Distance des canaux de refroidissement | 1,5x – 2,0x le diamètre du canal par rapport à l'empreinte | Retrait inégal, gauchissement de la pièce |
Réglage des paramètres de la machine pour le moulage par injection de PC
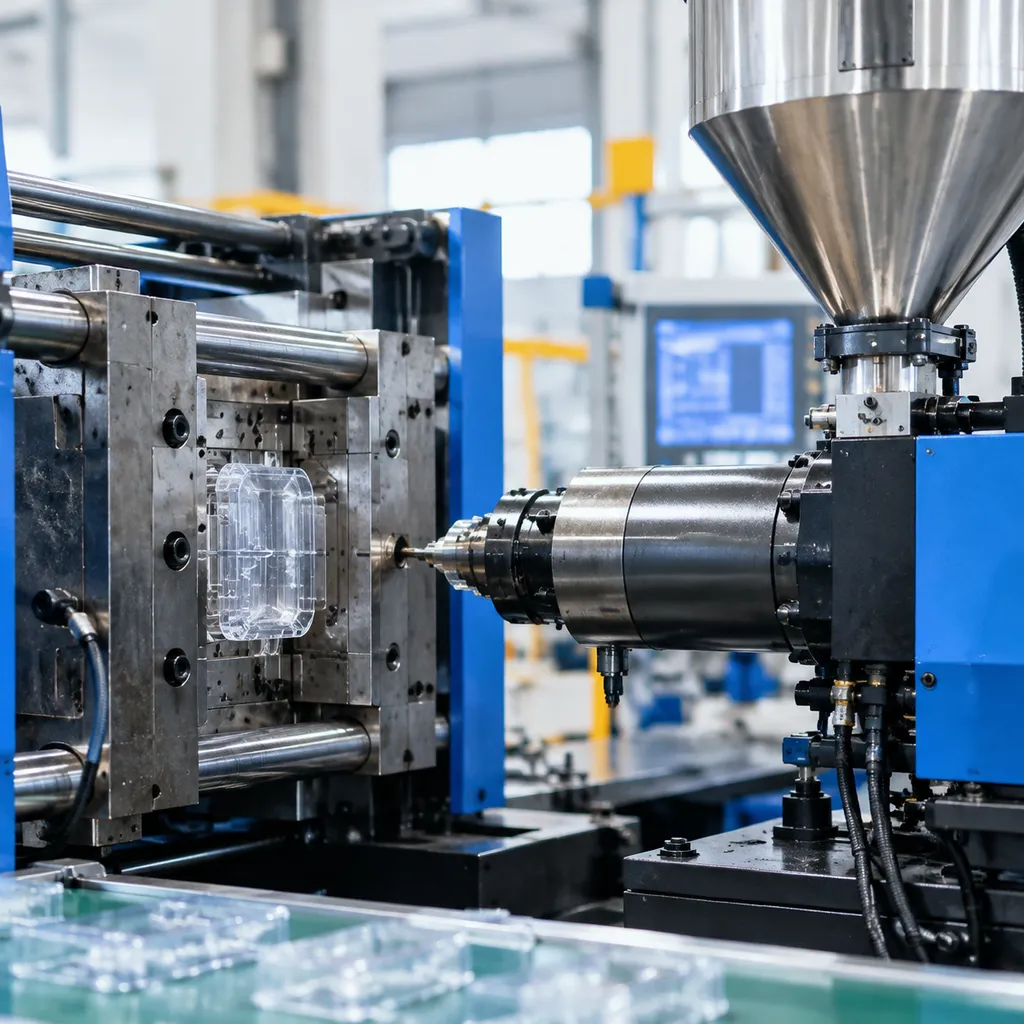
Le réglage d'une presse pour le polycarbonate ne laisse aucune place à l'approximation. En raison de sa fluidité rigide et de sa sensibilité à la chaleur, une production stable Moulage par injection de PC nécessite un profil thermique équilibré, un emballage cohérent et un cisaillement contrôlé. Ajuster vos paramètres de processus dès le départ protège les pièces contre les contraintes internes, les fissures prématurées et la défaillance structurelle.
| Zone de paramètre | Plage recommandée | Objectif |
|---|---|---|
| Zone arrière (Alimentation) | 260°C – 280°C (500°F – 535°F) | Prévient la fusion prématurée et le pontage de la vis |
| Zones du milieu / avant | 280°C – 310°C (535°F – 590°F) | Établit une viscosité de fusion uniforme |
| Pointe de buse | 275°C – 305°C (525°F – 580°F) | Arrête de couler tout en empêchant les bouchons froids |
| Température du moule | 80°C – 120°C (175°F – 250°F) | Minimise les contraintes intégrées et améliore la finition |
| Pression de maintien | 50 % – 70 % de la pression d'injection | Compresse la fusion pour éviter les marques d'affaissement |
| Contre-pression | 0,5 – 1,0 MPa (70 – 145 psi) | Assure une homogénéisation de la fusion sans chauffage par cisaillement |
Zones de température du baril et réglage de la buse
Nous visons toujours un profil de chaleur plat à croissant le long du baril. Le polycarbonate nécessite beaucoup d'énergie pour fondre, mais laisser le matériau cuire dans le baril entraîne une dégradation thermique sévère.
- Contrôle de la buse : Maintenez la buse environ 5°C à 10°C plus froide que la zone avant pour éliminer le bavement. Utilisez toujours des buses à conicité inversée ou à obturation si le filage persiste.
- Temps de résidence : Maintenez des cycles courts pour que la résine ne reste pas dans le baril plus de 5 à 8 minutes. La fusion stagnante se dégrade, perd de la masse moléculaire et diminue la résistance à l'impact.
Contrôle de la température du moule pour l'intégrité structurelle
Les outils froids sont l'ennemi des pièces en polycarbonate solides. Lorsque le PC touche une surface de moule froide, la peau extérieure gèle instantanément, bloquant d'énormes contraintes résiduelles à l'intérieur des parois de la pièce.
- Utilisez de l'eau chaude ou des unités d'huile pour maintenir le moule entre 85°C et 115°C.
- Des températures élevées de l'outil favorisent une relaxation correcte des cristaux, renforcent la brillance de la surface et éliminent les défaillances prématurées de la ligne de soudure.
- Des températures déséquilibrées entre les moitiés du noyau et du moule provoqueront une déformation immédiate de la pièce, car les sections épaisses refroidissent de manière inégale.
Vitesse d'injection et phases de maintien à haute pression
Le polycarbonate se solidifie rapidement, donc la vitesse d'injection doit être suffisamment agressive pour remplir le moule avant le gel de la porte, tout en étant soigneusement profilée pour éviter les brûlures par cisaillement.
- Profilage de la vitesse : Commencez par une vitesse d'injection modérée à travers la porte pour éviter la projection, augmentez jusqu'à une vitesse élevée à travers le corps principal du moule, puis réduisez juste avant le point de changement pour éviter la formation de bavures.
- Serrage et maintien : Passez au maintien à 95 % du remplissage de la cavite. Appliquez une pression de maintien solide, généralement 60% à 80 MPa— pour compenser le retrait volumétrique. Des transitions incorrectes déclenchent souvent des défauts esthétiques et structurels ; les détecter tôt nécessite de comprendre les défauts dans le moulage par injection et leur dépannage pour stabiliser rapidement la production.
Vitesse de récupération de la vis et réglages de la contre-pression
Une sur-traitance du PC lors de la plastification génère une chaleur de friction excessive, détruisant la clarté optique et dégradant les chaînes polymères.
- Vitesse de la vis (tr/min) : Maintenez la vitesse périphérique de la vis en dessous de 0,2 m/s (environ 30 à 60 tr/min selon le diamètre de la vis). Une rotation lente et régulière maintient la fusion uniforme.
- Contre-pression : Utilisez une contre-pression faible à modérée. Réglez-la juste assez pour assurer un poids de tirage cohérent et éliminer l'air emprisonné dans la fusion. Une contre-pression excessive crée des points chauds de friction qui conduisent directement au jaunissement et aux marques de splay.
Dépannage des défauts courants de moulage par injection de PC
Lors de la transformation du polycarbonate, rencontrer des défauts est une partie du quotidien. En tant que fabricant et fournisseur professionnel de moulage par injection, nous voyons ces problèmes constamment sur le terrain. La plupart des problèmes proviennent de variations de viscosité, de gaz emprisonnés ou de dégradation thermique. Voici comment nous diagnostiquons et résolvons ces problèmes en production en temps réel. Vous pouvez consulter notre guide plus complet sur défauts dans le moulage par injection et leur dépannage pour les routines de base des machines.
Correction des stries argentées et du splay d'humidité
Les stries argentées indiquent généralement l'une des deux causes : l'humidité emprisonnée ou la surchauffe par cisaillement.
- Splay d'humidité : Ressemble à des traînées semblables à des plumes sur la surface. Vérifiez immédiatement le séchoir de la trémie. Le polycarbonate nécessite une teneur en humidité inférieure à 0.02%. Assurez-vous que votre séchoir atteint 120°C (250°F) avec un point de rosée de -40°C.
- Splay par cisaillement : Apparaît près des portes d'injection. Réduisez la vitesse d'injection dans la zone d'entrée de la porte, diminuez la contre-pression, et agrandissez les buses restrictives ou les orifices de la buse pour réduire la friction de cisaillement.
Élimination des bulles, vides et marques d'enfoncement
Les pièces en PC à paroi épaisse se rétractent de manière inégale, créant des vides à l'intérieur ou des marques d'affaissement à l'extérieur.
- Vides à vide (pièces transparentes) : Augmentez la pression de maintien et prolongez le temps de fermeture du moule. Augmentez la taille du coussin pour 3–5 mm assurer que la pression soit complètement transférée à travers la porte avant le gel.
- Bulles de gaz : Les bulles d'air emprisonnées dans la matière fondue signifient que la décompression (retrait) est trop élevée, ce qui tire l'air au-delà de la pointe de la buse. Réduisez la distance et la vitesse de retrait.
- Marques d'affaissement : Baissez légèrement la température de la matière fondue, augmentez la taille des portes pour éviter un gel prématuré, et abaissez la température du moule du côté non visible.
Prévenir les marques de flux et le jetage
Le polycarbonate gèle rapidement en raison de sa haute viscosité de fusion. Si le front de flux se bloque ou s'élance sans contrôle dans la cavité, des défauts visuels apparaissent immédiatement.
| Défaut | Cause principale | Solution pratique sur le terrain |
|---|---|---|
| Marques de flux / Halo | Hésitation du front de fusion froid | Augmentez la température du moule de 10–15°C, augmentez la vitesse d'injection principale, et optimisez la chaleur de la buse du système de canaux chauds. |
| Jetage | La matière fondue jaillit à travers la porte sans contact avec la paroi | Utilisez une vitesse d'injection profilée (transition lente-rapide), changez pour une porte à bord ou en éventail, ou inclinez la porte vers une broche ou une paroi de cavité. |
Prévenir les fissures prématurées causées par des contraintes intégrées
Le polycarbonate présente une sensibilité notoire aux encoches et conserve un stress interne élevé s'il est emballé trop fortement ou refroidi de manière inégale. Cela conduit à des fissures lors de l'assemblage, en cas d'exposition à des solvants ou lors de la manipulation générale.
- Réduire l'emballage excessif : Diminuer les pressions d'emballage et de maintien au minimum nécessaire pour éviter les affaissements.
- Augmenter la température du moule : Températures de moulage comprises entre 85°C et 120°C permettent aux chaînes de polymère de se détendre naturellement, réduisant considérablement le stress résiduel.
- Arrondir les angles vifs : Les angles internes vifs agissent comme des concentrateurs de stress directs. Ajouter un rayon minimum de 0,5 mm à 0,6 fois l'épaisseur de la paroi sur toutes les transitions.
Résoudre le jaunissement et la dégradation thermique
Des teintes jaunes et des bords fragiles signifient que la résine de PC est restée trop chaude trop longtemps à l'intérieur du cylindre, ce qui dégrade les chaînes polymères.
- Abaissez les températures du cylindre : Maintenez les températures strictement dans la 280°C à 310°C fenêtre, selon la qualité.
- Ajustez la capacité de tirage à la bonne taille : Le poids du tirage doit utiliser 35% à 65% de la capacité totale du baril de la machine. Si le baril est surdimensionné, le temps de résidence de la résine dépasse la limite de sécurité de 5 minutes, ce qui entraîne directement une décoloration et une réduction de la résistance à l’impact.
- Nettoyage des circuits chauds : Éliminez la résine dégradée et l’accumulation carbonisée en purgeant avec un acrylice de haute viscosité ou un composé de purge dédié au polycarbonate.
Recuit et soulagement des contraintes après moulage
Les contraintes internes sont une réalité inévitable dans le moulage par injection de PC. Une viscosité de fusion élevée combinée à un refroidissement rapide du moule bloque une orientation moléculaire sévère dans la pièce. Si elles ne sont pas contrôlées, ces contraintes figées entraînent un déformation retardée, des micro-craquelures et des fissures catastrophiques sous des charges quotidiennes ou une exposition chimique.
Lorsque vos pièces en PC ont besoin de recuit
Nous ne recuisons pas chaque pièce qui quitte nos presses, mais certains designs de pièces et conditions de service rendent le soulagement des contraintes indispensable :
- Sections épaisses ou inégales : Les composants à parois épaisses refroidissent de manière non uniforme, concentrant la contrainte au niveau de la frontière entre le noyau et la surface.
- Opérations secondaires : Pièces nécessitant le perçage, le taraudage, la soudure ultrasonique ou des assemblages à clip.
- Exposition à un environnement chimique : Composants exposés aux huiles, graisses, agents de nettoyage ou adhésifs de collage.
- Lentilles optiquement critiques : Pièces transparentes où la biréfringence intégrée lors du moulage distord le trajet de la lumière.
Même en sourcing fiable granulés plastiques en vrac pour moulage par injection, des vitesses d'injection agressives et des pressions de emballage élevées peuvent verrouiller des contraintes extrêmes dans le noyau. Le recuit donne à ces chaînes de polymère la mobilité thermique dont elles ont besoin pour se détendre.
Cycles de température du four et taux de refroidissement
Le recuit du polycarbonate nécessite une discipline thermique stricte. Chauffer trop rapidement provoque une déformation de la pièce, tandis que refroidir trop rapidement réintroduit simplement le stress exact que vous essayez d’éliminer.
| Étape | Objectif du processus | Lignes directrices |
|---|---|---|
| Préchauffage | Augmenter progressivement | Augmenter jusqu'à la température à 10°C à 15°C par heure pour éviter le choc thermique. |
| Température de trempage | 120°C – 130°C (248°F – 266°F) | Maintenez-la environ 10°C à 15°C en dessous de la température de déflexion à la chaleur (HDT) pour éviter que les pièces ne s'affaissent. |
| Temps de trempage | 1 heure par 5 mm d'épaisseur de paroi | Démarrez le minuteur uniquement après que la chambre du four entière et le noyau de la pièce atteignent la température réglée. Trempage minimum : 2 heures. |
| Cycle de refroidissement | Refroidissement lent et uniforme | Refroidir à l'intérieur du four à un rythme de 8°C à 10°C par heure jusqu'à ce que les pièces descendent en dessous de 60°C (140°F) avant le retrait. |
Tests rapides de trempage dans un solvant pour l'inspection des contraintes résiduelles
Vous ne pouvez pas détecter les contraintes verrouillées par une vérification visuelle sous un éclairage normal de la pièce. Nous utilisons des tests simples de trempage dans un solvant en atelier pour vérifier les niveaux de contrainte en quelques minutes :
- Préparer le réactif : Mélanger une solution standard de 1:1 n-propanol et toluène, ou utiliser de l'acétate d'éthyle pur pour une évaluation agressive.
- Submerger le composant : Immerger la moule en PC propre et à température ambiante dans le bain pendant 1 à 3 minutes.
- Vérifier la craquelure : Retirer, rincer soigneusement, et vérifier immédiatement le composant sous un éclairage LED focalisé.
- Réussite : La surface reste lisse, claire et sans fissures.
- Échec : Une opacité instantanée, des micro-fissures visibles ou une craquelure profonde autour des entrées de porte, des nervures et des bosses de vis indiquent un stress intégré dangereux qui nécessite un recuit au four immédiat ou un réglage de l'outil.
Conseils sur la sélection des matériaux et le coût de production dans le moulage par injection de PC
L'équilibre entre la performance de la pièce, les coûts de résine et les temps de cycle de la presse contrôle directement vos marges. Nous produisons des millions de composants en polycarbonate chaque année, et maîtriser les coûts de production revient toujours à choisir la bonne qualité de résine, gérer proprement la réutilisation de matière et réduire de quelques secondes les sections épaisses. En tant qu'établissement acroît la capacité de production de moulage, nous utilisons ces lignes directrices éprouvées sur le terrain pour maintenir un rendement élevé et des coûts unitaires compétitifs.
Grades de PC standard vs. optique vs. retardateur de flamme
Choisir le mauvais grade de résine augmente instantanément les temps de cycle et le taux de rebuts. Nous évaluons les grades en fonction du taux de flux de fusion (MFR), des exigences de transparence et de conformité aux normes :
| Grade de PC | Taux de flux de fusion typique (g/10 min) | Caractéristiques principales | Applications courantes |
|---|---|---|---|
| Standard / Usage général | 6 – 15 | Résistance élevée aux chocs, rigidité équilibrée, bonne stabilité dimensionnelle. | Encoches, cadres structurels, couvercles industriels |
| De qualité optique | 10 – 30 | Fusion ultra-pure, variation moléculaire minimale, transmittance lumineuse >89%, faible brume. | Lentilles LED, conduits lumineux, fenêtres de capteur, lunettes |
| Ignifuge (UL94 V-0) | 5 – 12 | Formulé avec des additifs sans halogènes ou bromés ; réduit légèrement l'impact en encoche. | Boîtiers électriques, boîtes de jonction, composants pour véhicules électriques |
Limites de régrind et règles de mélange sans perte de clarté
Le polycarbonate subit une dégradation thermique et hydrolytique à chaque passage dans le baril. Pour protéger la résistance mécanique et la transparence :
- Composants optiques et transparents: Limiter la régrind à 0% à 5%. Tout ce qui dépasse 5% introduit une teinte jaune, des micro-gels et une opacité qui ruinent la transmission lumineuse.
- Pièces opaques et noires: Mélanger jusqu'à 15% à 20% de régrind avec de la résine vierge. Assurez-vous que la régrind a subi une seule histoire thermique.
- L'extraction de poussière est obligatoire: Filtrer la poussière fine et les flocons de régrind irréguliers. Des tailles de flocons inégales provoquent des récupérations de vis erratiques et des pools de fusion incohérents.
- Re-sécher soigneusement: Traiter la régrind comme une résine saturée. La sécher à 120°C (250°F) pendant au moins 4 heures avant de la mélanger avec des pellets vierges séchés.
Stratégies de réduction du temps de cycle pour les pièces à paroi épaisse
Les sections à parois épaisses en moulage par injection de PC retiennent obstinément la chaleur, ce qui prolonge souvent les temps de cycle au-delà de 60 à 90 secondes. Nous appliquons ces tactiques d'atelier pour réduire les temps de cycle sans provoquer de retassures ni de vides :
- Évider les parois épaisses: Redessiner les bossages et nervures épais en parois nominales uniformes (idéalement de 2,5 mm à 3,5 mm) à l'aide de broches d'évidement.
- Installer des inserts à haute conductivité: Remplacer l'acier à outil dans les zones de noyaux chauds par du cuivre au béryllium ou des alliages AMPCO pour transférer la chaleur vers les canaux de refroidissement 3 à 4 fois plus rapidement.
- Profiler la pression de maintien par étapes: Appliquer une pression de compactage initiale élevée pour comprimer la matière fondue, puis réduire la pression de 30 % à 40 % au moment où le seuil gèle, afin de raccourcir le temps de maintien sans provoquer de retassures.
- Assurer un flux d'eau de refroidissement turbulent: Utiliser des refroidisseurs à haut débit pour maintenir un nombre de Reynolds supérieur à 4 000 dans les circuits de votre moule. Une eau en mouvement rapide évacue la chaleur de manière beaucoup plus agressive qu'une eau froide et stagnante.
FAQ sur le moulage par injection de PC
L'utilisation de polycarbonate en atelier soulève souvent des défis récurrents liés à la chaleur, à la clarté et à la fatigue structurelle. En tant que fabricant et fournisseur professionnel de moulage par injection, nous rencontrons constamment ces questions sur les lignes de production du monde entier. Voici des réponses directes fondées sur une expérience quotidienne de transformation en atelier.
Quelle est la température idéale du moule pour le PC ?
Pour les pièces Moulage par injection de PC, standard , la température cible du moule se situe généralement entre.
- 80 °C et 120 °C (176 °F à 248 °F) Pièces à parois minces ou techniques standard : Maintenir entre 85 °C et 95 °C.
- Fortes épaisseurs, composants optiques ou pièces fortement sollicitées : Augmenter à 100°C à 120°C à l'aide d'un thermorégulateur à huile ou d'un appareil à eau pressurisée.
Utiliser l'outillage à froid fige prématurément la matière en fusion à haute viscosité, créant de fortes contraintes résiduelles et des états de surface ternes. Si vous mettez à niveau votre configuration d'outillage ou recherchez des équipements de production fiables, associer le bon régulateur de moule à un machine de moulage par injection plastique d'occasion à vendre contribue à maintenir la rigidité de serrage et la stabilité thermique nécessaires pour les résines techniques exigeantes.
Pourquoi mes pièces en PC transparent ont-elles un aspect trouble ?
Le voile ou l'opacité dans les pièces en polycarbonate transparent provient généralement de trois causes principales :
- Piégeage d'humidité (hydrolyse) : Une résine insuffisamment séchée provoque un micro-moussage et une dégradation chimique de la matière fondue. Toujours sécher les granulés vierges à un taux d'humidité inférieur à 0.02% en utilisant un sécheur à déshydratation.
- Basse température de surface du moule : Si la paroi de la empreinte est trop froide, la peau se fige instantanément sans reproduire le fini hautement poli de la empreinte, ce qui diffuse la lumière.
- Dégradation ou contamination par fusion : La contamination par des résines incompatibles (comme l'acrylique ou le polystyrène universel) ou un temps de séjour excessif dans le fourreau rompt les chaînes polymères, entraînant un aspect laiteux ou un jaunissement.
Puis-je utiliser du polycarbonate rebroyé pour des pièces optiques ?
Nous déconseillons fortement l'utilisation de matière rebroyée pour les lentilles, les guides de lumière, les diffuseurs de lumière ou les boîtiers médicaux nécessitant une stricte clarté optique en moulage par injection normes.
- L'historique thermique provoque une dégradation thermique à chaque passage de la résine dans la vis, ce qui réduit le poids moléculaire.
- Le rebroyé introduit de la poussière microscopique, des granulés de taille irrégulière et des carbonisations localisées qui diffusent la lumière et réduisent la transmission lumineuse globale.
- Pour les boîtiers non critiques, opaques ou noirs, un mélange propre de rebroyé de 10 % à 15 % peut être géré, mais les productions de qualité optique doivent rester à 100 % en résine vierge.
Comment empêcher les pièces en PC de se fissurer sous contrainte autour des bossages de vis ?
Les bossages de vis sont des zones privilégiées pour la fissuration sous contrainte du polycarbonate en raison des angles vif, des lignes de soudure et des contraintes de cerclage exercées par les fixations. Pour éliminer les fissures dans ces zones :
- Augmenter les rayons à la base : Ajoutez toujours des raccordements généreux (au moins 25 % à 50 % de l'épaisseur de la paroi) à la base du bossage pour éviter la propagation de fissures sensibles aux effets d'entaille.
- Ajuster l'épaisseur de la paroi : Conserver la paroi du boss autour 60% de l'épaisseur de paroi nominale pour éviter les marques de retrait, les voids et les contraintes localisées lors du moulage.
- Augmenter la température du moule : L'utilisation d'un outil plus chaud permet aux molécules de se détendre lorsque l'outil se remplit, réduisant considérablement les contraintes résiduelles près des lignes de couture.
- Changer de type de fixation : Évitez les vis auto-taraudeuses standard pour tôles. Utilisez des vis à formation de filets conçues spécifiquement pour les plastiques, ou passez aux inserts en laiton ultrasoniques pour éliminer les contraintes de cerclage continues.


 French
 English
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian