

Hai problemi con difetti, deformazioni o finiture torbide nella tua produzione?
Padroneggiare stampaggio a iniezione di PC è notoriamente difficile—la sua alta viscosità di fusione e la finestra di lavorazione ristretta non lasciano spazio per errori.
Dopo aver trascorso anni a ottimizzare le plastiche ingegneristiche sul campo, so esattamente cosa serve per ottenere componenti in policarbonato di alta precisione e cristallina. In questa guida, imparerai le impostazioni di temperatura precise, i principi di progettazione degli stampi e i consigli per la risoluzione dei problemi necessari per eliminare i difetti e semplificare il tuo processo di produzione.
Iniziamo subito.
Perché il PC è difficile da stampare
Il policarbonato offre una chiarezza ottica senza pari e una resilienza strutturale, ma è facilmente uno dei resine più implacabili da lavorare sul campo di produzione. Come produttore e fornitore professionale di stampaggio a iniezione, sappiamo in prima persona che la lavorazione del PC richiede una finestra operativa ristretta. Se sbagli i tuoi parametri di poco, incontrerai gravi difetti estetici o fallimenti strutturali prima che il pezzo lasci lo stampo.
Alta viscosità di fusione e resistenza al flusso
A differenza di polimeri semicristallini come il polipropilene o il nylon, il policarbonato ha una struttura molecolare amorfa con scheletri polimerici rigidi. Questa struttura crea una resistenza interna enorme durante il flusso.
- Sensibilità bassa allo shear: Il PC mantiene un'alta viscosità di fusione anche a velocità di iniezione aggressive. Aumentare la velocità di shear praticamente non assottiglia il materiale.
- Elevata richiesta di pressione: Riempire pareti sottili o percorsi di flusso lunghi richiede pressioni di iniezione significativamente più alte e una forza di bloccaggio della macchina rigida per prevenire shot brevi e congelamenti prematuri.
- Sensibilità termica: Costringere la resina viscosa attraverso gate restrittivi provoca un surriscaldamento localizzato per attrito, degradando istantaneamente la matrice polimerica.
Natura igroscopica e sensibilità all'umidità
Il policarbonato assorbe rapidamente l'umidità ambientale direttamente dalla confezione o dall'imbuto.
- Rischio di idrolisi: Il PC reagisce con l'umidità a temperature di fusione superiori a 260°C (500°F). Le molecole d'acqua scindono i legami carbonato nelle catene polimeriche.
- Degradazione irreversibile: L'umidità non causa solo striature argentate estetiche; provoca una degradazione chimica che riduce permanentemente il peso molecolare e la resistenza meccanica.
- Tolleranza rigorosa: Le pellet devono mantenere un contenuto di umidità inferiore a 0.02% (idealmente sotto 0,015%) prima di entrare nel condotto di alimentazione.
Elevata resistenza all'impatto vs. sensibilità alle tacche
Il PC è famoso per essere praticamente infrangibile, tuttavia i pezzi spesso si crepano sul campo a causa della sensibilità alle tacche.
| Fattore di proprietà | Realità sul campo di lavoro | Regola di progettazione e lavorazione |
|---|---|---|
| Resistenza all'impatto in massa | Assorbimento di energia eccezionale in pareti uniformi. | Mantenere transizioni di parete coerenti in tutta la parte. |
| Sensibilità alle tacche | Gli angoli acuti concentrano lo stress e causano un fallimento catastrofico fragile. | Applicare un raggio interno dell'angolo uguale a spessore della parete di almeno 50% a 60%. |
| Stress incorporato | Il congelamento rapido lascia stress residui elevati intorno a cancelli e bossi. | Utilizzare temperature elevate dello stampo per minimizzare l'orientamento molecolare. |
Pre-essiccazione della resina policarbonato per lo stampaggio ad iniezione di PC
L'umidità è il principale nemico del policarbonato in officina. Saltare o accelerare il ciclo di essiccazione compromette direttamente l'integrità e l'estetica dei tuoi pezzi prima che la resina raggiunga anche l'estrusore.
Perché l'umidità rovina i pezzi in PC
Il policarbonato è intrinsecamente igroscopico. Quando la resina umida entra in un cilindro riscaldato, le molecole d'acqua reagiscono con la catena polimerica fusa in un processo chiamato idrolisi nella pressofusione di PC.
- Scissione della catena: Calore e acqua degradano la spina dorsale del polimero, riducendo drasticamente il peso molecolare.
- Perdita di robustezza: La resistenza agli urti crolla. I componenti diventano fragili e si fessurano sotto carichi minimi.
- Cedimento estetico: L'acqua vaporizzata crea striature, opacità e strisce argentate sulle superfici trasparenti.
- Danno irreversibile: A differenza dei semplici difetti estetici superficiali, il PC idrolizzato non può essere recuperato o ripellettizzato per ottenere componenti di alta qualità.
Collaborare con un fornitore di resine per stampaggio ad iniezione garantisce che riceviate la materia prima confezionata in sacchetti barriera contro l'umidità, ma una corretta gestione in officina rimane fondamentale.
Temperature di essiccazione e punti di rugiada raccomandati
Per prevenire la degradazione termica e garantire la resistenza agli urti, mirare a un'umidità residua finale inferiore a 0.02% (idealmente inferiore allo 0,015% per i gradi ottici). I normali forni ad aria calda non funzionano; utilizzare sempre un essiccatore a disessiccante o sottovuoto.
| Parametro | Impostazione consigliata |
|---|---|
| Temperatura di essiccazione della resina PC | 120°C – 125°C (248°F – 257°F) |
| Tempo di essiccazione | Da 3 a 4 ore (minimo) |
| Punto di Rugiada dell'Aria | -40°C (-40°F) o inferiore |
| Tempo di permanenza massimo nel cilindro | < 15 minuti alla temperatura di lavorazione |
Non asciugare eccessivamente sopra i 130°C per turni prolungati, poiché questo scolora la resina naturale e causa agglomeramenti di pellet nel caricatore dell'asciugatrice.
Segni di resina poco essiccata sul pavimento del reparto
Rilevare precocemente il materiale umido permette di risparmiare ore di purga e di evitare pile di scarti durante le iniezione di resina produzioni:
- Pozza di purga schiumosa: Quando si esegue un colpo d'aria, la pozza di purga schiuma, produce schiuma o crepita con bolle visibili che scoppiano.
- Striature d'argento e splay: Appaiono strisce a forma di ventaglio che si irradiano dal cancello.
- Eccesso di fuoriuscita dal ugello: La viscosità del fusibile diminuisce inaspettatamente, portando a un'eccessiva formazione di filamenti e fuoriuscite dall'ugello tra i cicli.
- Scaglie simili a mica: La superficie del pezzo mostra scaglie lucide e delaminanti sotto un'illuminazione di ispezione brillante.
Regole di progettazione di stampi e utensili per lo stampaggio ad iniezione di PC
Il policarbonato è notoriamente rigido e poco tollerante all'interno di uno stampo. Quando si taglia l'acciaio per lo stampaggio ad iniezione di PC, il nostro progetto di stampo deve considerare la formatura di plastica ad alta viscosità, alte pressioni di riempimento e superfici ottiche sensibili. Risparmiare sugli angoli di spinta, i canali di alimentazione o i sistemi di ventilazione porta direttamente a pezzi scartati, splay e stress interno.
Requisiti di angolo di spinta per parti trasparenti
Le superfici ottiche lucidate si attaccano saldamente alle pareti dello stampo. Senza un angolo di spinta adeguato, i perni di eiezione lasceranno segni di testimonianza sul pezzo, o si graffierà la superficie durante il rilascio.
- Superfici trasparenti lucidate standard: Minimo 1,5° a 2° per lato.
- Aree ottiche di profondità elevata: Usa 2° a 3° per garantire un rilascio pulito senza linee di trascinamento.
- Facce testurizzate: Aggiungi un extra 1° di bozza ogni 0,025 mm (0,001 in) di profondità della texture.
- Mantieni le pareti uniformi e comprese tra 1,5 e 4 mm per evitare deformazioni e garantire un raffreddamento uniforme. Usa almeno 1° a 1,5° per evitare che si attacchino, mantenendo lo spessore delle nervature tra 40% e 50% rispetto allo spessore nominale per evitare segni di assorbimento.
Dimensionamento del cancello e tipi di canali per resina ad alta viscosità
Il PC resiste al flusso, quindi i cancelli puntiformi di piccole dimensioni ostruiscono il riempimento e creano stress massicci indotti da taglio.
- Design del canale: Specifica sempre canali rotondi completi con un diametro tra 6 mm e 10 mm. Evitare canali a metà rotonda; restringono il flusso e causano un congelamento prematuro.
- Spessore del cancello: Dimensionare i cancelli a 60% a 70% dello spessore nominale della parete. I cancelli a linguetta, i cancelli a ventaglio e i cancelli ai bordi funzionano meglio.
- Runners caldi: I runners caldi riscaldati internamente funzionano bene, ma è necessario utilizzare punte di valvola precise con loop di temperatura PID individuali. Quando si utilizzano strumenti ad alta cavità, abbinare lo strumento a un sistema rigido ad alta pressione macchina per stampaggio a iniezione in vendita garantisce di fornire le alte pressioni di iniezione richieste dal PC senza danneggiare la linea di separazione.
Profondità di sfiato corretta per evitare segni di bruciatura e gas intrappolati
Poiché il PC richiede velocità di iniezione rapide e alte temperature di fusione, l'aria intrappolata si incendia rapidamente, causando bruciature di diesel e colpi brevi.
- Profondità di sfiato: Terreno di sfiato verso 0,038 mm a 0,050 mm (0,0015" a 0,0020"). Il PC ha una viscosità di fusione elevata, quindi non si formerà flash a questa profondità.
- Lunghezza del terreno di sfiato: Mantieni il terreno di sfiato breve a 1,2 mm a 1,5 mm, quindi scarica direttamente in un canale di scarico ventilato all'atmosfera che è almeno 0,8 mm a 1,0 mm profondo.
- Posizionamento degli sfiati: Posiziona gli sfiati lungo l'intero perimetro, direttamente opposti alle porte, e alla fine di ogni linea di saldatura e nervo cieco.
Posizionamento del canale di raffreddamento per una contrazione uniforme
Il policarbonato ha un tasso di contrazione dello stampo relativamente basso (0,5% a 0,7%), ma un raffreddamento disomogeneo crea immense tensioni residue incorporate nello stampo che portano a crepe post-stampaggio.
- Passo e profondità: Posiziona le linee di raffreddamento 1,5 a 2 volte il diametro del canale a distanza dalla superficie della cavità, con una spaziatura tra i passi di 2 a 3 diametri.
- Bilanciamento del nucleo e della cavità: Esegui circuiti di raffreddamento dedicati per le metà del nucleo e della cavità. Il lato del nucleo di solito richiede portate più elevate o temperature di raffreddamento leggermente più alte per bilanciare l'estrazione di calore e prevenire il rigonfiamento del pezzo dopo l'espulsione.
- Flusso turbolento: Mantenere un numero di Reynolds superiore a 4.000 in tutti i canali per garantire uno scambio termico rapido e uniforme.
| Parametro di attrezzatura | Specifiche Raccomandate | Difetto primario prevenuto |
|---|---|---|
| Chiarezza del disegno del pezzo | 1,5° – 2,0° minimo | Segni di trascinamento, foschia, deformazioni durante l'espulsione |
| Lunghezza di terra di valvola | 0,75 mm – 1,0 mm | Stress di taglio eccessivo, rossore alla valvola |
| Profondità di ventilazione | 0,038 mm – 0,050 mm | Dieseling, colpi corti, bordi bruciati |
| Diametro del canale di alimentazione | 6,0 mm – 10,0 mm (Completo rotondo) | Dramma di pressione elevata, colpi freddi |
| Distanza della linea di raffreddamento | 1,5x – 2,0x diametro del canale dalla cavità | Ritiro irregolare, deformazioni del pezzo |
Regolazione delle impostazioni della macchina per stampaggio ad iniezione PC
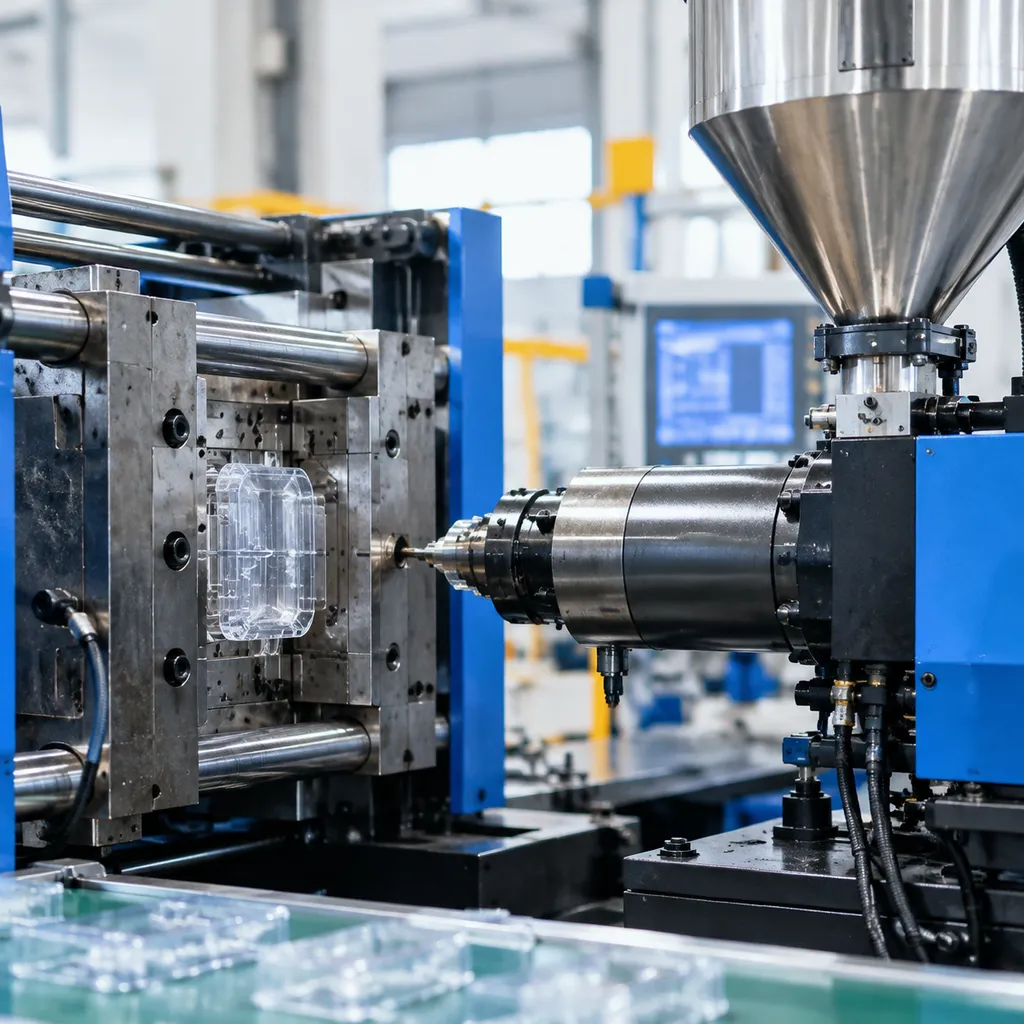
Configurare una pressa per il policarbonato non lascia spazio all'errore. A causa della sua fluida rigida e sensibilità al calore, il funzionamento stabile stampaggio a iniezione di PC richiede un profilo termico equilibrato, un confezionamento coerente e una shear controllata. Regolare i parametri del processo fin dall'inizio protegge i pezzi da stress interno, crepe premature e fallimenti strutturali.
| Zona dei parametri | Gamma raccomandata | Scopo |
|---|---|---|
| Zona posteriore (alimentazione) | 260°C – 280°C (500°F – 535°F) | Previene la fusione prematura e il ponte del filo |
| Zone centrale / anteriore | 280°C – 310°C (535°F – 590°F) | Stabilisce una viscosità di fusione uniforme |
| Punta dell'ugello | 275°C – 305°C (525°F – 580°F) | Ferma la fuoriuscita di materiale e previene i colpi freddi |
| Temperatura dello stampo | 80°C – 120°C (175°F – 250°F) | Riduce lo stress incorporato e migliora la finitura |
| Pressione di mantenimento | 50% – 70% di pressione di iniezione | I compressi si sciolgono per prevenire i segni di assestamento |
| Pressione di ritorno | 0,5 – 1,0 MPa (70 – 145 psi) | Garantisce l'omogeneizzazione del fusione senza riscaldamento per shear |
Zone di temperatura del cilindro e configurazione dell'ugello
Puntiamo sempre a un profilo di calore piatto-incrementale lungo il cilindro. Il policarbonato richiede molta energia per fondersi, ma lasciare il materiale in forno nel cilindro porta a grave degradazione termica.
- Controllo dell'ugello: Mantieni l'ugello circa 5°C a 10°C più fresco rispetto alla zona frontale per eliminare il gocciolamento. Usa sempre ugelli a taper inverso o a chiusura se il problema di stringing persiste.
- Tempo di permanenza: Mantieni i cicli stretti in modo che la resina non rimanga nel cilindro per più di 5-8 minuti. Il fusione stagnante si degrada, perde peso molecolare e diminuisce la resistenza agli urti.
Controllo della temperatura dello stampo per l'integrità strutturale
Gli strumenti freddi sono nemici di parti in policarbonato resistenti. Quando il PC entra in contatto con una superficie di stampo fredda, la pelle esterna si congela istantaneamente, bloccando enormi tensioni residue all'interno delle pareti della parte.
- Utilizza acqua calda o unità di olio per mantenere lo stampo tra 85°C e 115°C.
- Le alte temperature dello stampo favoriscono un rilassamento cristallino corretto, aumentano la lucentezza superficiale e eliminano il fallimento prematuro delle linee di saldatura.
- Temperature sbilanciate tra le metà del nucleo e della cavità causeranno immediatamente deformazioni della parte mentre le sezioni più spesse si raffreddano in modo disomogeneo.
Velocità di iniezione e fasi di mantenimento ad alta pressione
Il policarbonato si solidifica rapidamente, quindi la velocità di iniezione deve essere abbastanza aggressiva da riempire la cavità prima che il cancello si solidifichi, ma profilata attentamente per evitare bruciature per shear.
- Profilatura della velocità: Inizia con una velocità di iniezione moderata attraverso il cancello per prevenire il jetting, aumenta fino a una velocità elevata attraverso il corpo principale della cavità e diminuisci appena prima del punto di commutazione per evitare flash.
- Imballaggio e mantenimento: Passa a mantenere a 95% durante il riempimento della cavità. Applica una pressione di mantenimento solida—tipicamente 60% a 80 MPa—per compensare il restringimento volumetrico. Transizioni errate spesso causano difetti estetici e strutturali; individuarle precocemente richiede la comprensione dei difetti nello stampaggio ad iniezione e la loro gestione dei problemi per stabilizzare rapidamente la produzione.
Velocità di recupero della vite e impostazioni di contropressione
Sovrashearing del PC durante la plastificazione genera calore di attrito eccessivo, distruggendo la chiarezza ottica e degradando le catene polimeriche.
- Velocità dell'elica (RPM): Mantenere la velocità periferica della vite sotto 0,2 m/s (circa 30 a 60 RPM a seconda del diametro della vite). Una rotazione lenta e costante mantiene il fusione uniforme.
- Contropressione: Utilizzare una contropressione bassa o moderata. Impostare una pressione sufficiente a garantire un peso di colata costante ed eliminare l'aria intrappolata nel fusione. Una contropressione eccessiva crea punti caldi di attrito che portano direttamente a ingiallimento e segni di splay.
Risoluzione dei difetti comuni nell'iniezione di PC
Quando si lavora con il policarbonato, incontrare difetti cosmetici o strutturali fa parte del quotidiano. Come produttore e fornitore professionale di stampaggio ad iniezione, vediamo costantemente questi problemi in produzione. La maggior parte delle problematiche deriva da variazioni di viscosità, gas intrappolati o degradazione termica. Ecco come diagnostichiamo e risolviamo questi problemi in produzione in tempo reale. Puoi consultare la nostra guida più ampia su difetti nello stampaggio ad iniezione e la loro gestione dei problemi per routine di base delle macchine.
Correzione di Silver Streaks e Spalleggiatura di Umidità
Le strisce argentate di solito indicano uno di due colpevoli: umidità intrappolata o surriscaldamento per shear.
- Spalleggiatura di umidità: Sembra tracce simili a piume sulla superficie. Controlla immediatamente l'essiccatore a tramoggia. Il policarbonato necessita di un contenuto di umidità inferiore a 0.02%. Assicurati che il tuo essiccatore raggiunga 120°C (250°F) con un punto di rugiada di -40°C.
- Disposizione del taglio: Appare vicino alle porte. Riduci la velocità di iniezione nella zona di ingresso alla porta, diminuisci la contropressione e ingrandisci gli ugelli restrittivi o gli orifizi del sprue per facilitare l'attrito di taglio.
Eliminazione di bolle, vuoti e segni di assestamento
I pezzi in policarbonato con pareti spesse si restringono in modo disomogeneo, creando vuoti di vuoto interno o segni di assestamento esterni.
- Vuoti di vuoto (pezzi trasparenti): Aumenta la pressione di mantenimento e prolungare il tempo di confezionamento. Aumenta la dimensione del cuscino di 3–5 mm per garantire che la pressione si trasferisca completamente attraverso la porta prima del congelamento.
- Bolle di gas: Le bolle d'aria intrappolate all'interno del fusione indicano che la decompressione (ritiro) è troppo alta, tirando aria oltre la punta dell'ugello. Riduci la distanza e la velocità di ritirata.
- Segni di restringimento: Riduci leggermente la temperatura della fusione, aumenta le dimensioni della porta per prevenire il congelamento precoce della porta e abbassa la temperatura dello stampo sul lato non visibile.
Prevenzione di segni di flusso e jetting
Il policarbonato si congela rapidamente a causa dell'alta viscosità della fusione. Se il fronte di flusso si ferma o si muove incontrollato nella cavità, appaiono immediatamente difetti visivi.
| Difetto | Cause principali | Soluzione pratica sul campo |
|---|---|---|
| Segni di flusso / Halos | Incertezza sulla fronte di fusione a freddo | Aumentare la temperatura dello stampo di 10–15°C, aumentare la velocità di iniezione primaria e ottimizzare il riscaldamento della punta del canale caldo. |
| Jetting | Il materiale di fusione passa attraverso il cancello senza contatto con la parete | Usare una velocità di iniezione profilata (transizione lenta-veloce), passare a un cancello a spigolo o a ventaglio, o inclinare il cancello verso un perno o una parete della cavità. |
Interrompere le crepe premature causate da stress incorporato
Il policarbonato è noto per la sensibilità alle tacche e trattiene elevati stress interni se compattato troppo forte o raffreddato in modo non uniforme. Ciò porta a crepe durante l'assemblaggio, esposizione a solventi o manipolazione generale.
- Ridurre il riempimento eccessivo: Ridurre le pressioni di riempimento e mantenimento al livello minimo necessario per prevenire i cedimenti.
- Aumentare la temperatura dello stampo: Temperatura dello stampo in funzione tra 85°C e 120°C consente alle catene polimeriche di rilassarsi naturalmente, riducendo drasticamente le tensioni residue.
- Raggio angoli acuti: Gli angoli interni acuti agiscono come punti di concentrazione dello stress. Aggiungi un raggio minimo di 0,5 mm fino a 0,6 volte lo spessore della parete su tutte le transizioni.
Correzione del ingiallimento e degradazione termica
Le tonalità gialle e i bordi fragili indicano che la resina PC è rimasta troppo calda troppo a lungo all’interno della tramoggia, degradando le catene polimeriche.
- Temperatura della tramoggia più bassa: Mantieni le temperature rigorosamente all’interno della finestra di 280°C a 310°C a seconda della qualità.
- Dimensiona correttamente la capacità di iniezione: Il peso del colpo dovrebbe utilizzare 35% fino a 65% della capacità totale della tramoggia della macchina. Se la tramoggia è sovradimensionata, il tempo di residenza della resina supera il limite sicuro di 5 minuti, portando direttamente a scolorimento e riduzione della resistenza all’impatto.
- Pulizia dei canali caldi: Rimuovi la resina degradata e l’accumulo carbonizzato tramite purga con acrilico ad alta viscosità o con un apposito composto di purga per policarbonato.
Ricottura e rilascio delle tensioni post-stampo
Le tensioni interne sono una realtà inevitabile nella pressofusione di PC. L'elevata viscosità del fusibile combinata con un rapido raffreddamento dello stampo blocca una severa orientazione molecolare nel pezzo. Se non controllate, queste tensioni congelate portano a deformazioni ritardate, micro-crazing e crepe catastrofiche sotto carichi quotidiani o esposizione chimica.
Quando i tuoi componenti in PC necessitano di annealing
Non anneghiamo ogni pezzo che esce dalle nostre presse, ma specifici design dei pezzi e condizioni di servizio rendono il rilascio delle tensioni non negoziabile:
- Sezioni con pareti pesanti o irregolari: Componenti con pareti spesse si raffreddano in modo non uniforme, concentrando le tensioni proprio al confine tra il nucleo e la superficie.
- Operazioni secondarie: Componenti che richiedono foratura, filettatura, saldatura ad ultrasuoni o assemblaggi a scatto.
- Esposizione a ambienti chimici: Componenti esposti a oli, grassi, agenti pulenti o adesivi di incollaggio.
- Lenti critiche otticamente: Componenti trasparenti in cui la birefringenza incorporata distorce i percorsi della luce.
Anche quando si acquista da fornitori affidabili pellet plastici sfusi per stampaggio a iniezione, velocità di iniezione aggressive e alte pressioni di riempimento possono bloccare tensioni estreme nel nucleo. L'annealing dà a quelle catene polimeriche la mobilità termica di cui hanno bisogno per rilassarsi.
Cicli di temperatura del forno e velocità di raffreddamento
L'annealing del policarbonato richiede una disciplina termica rigorosa. Riscaldare troppo rapidamente causa deformazioni del pezzo, mentre raffreddare troppo in fretta reintroduce esattamente le tensioni che si cerca di eliminare.
| Fase | Obiettivo del processo | Linee guida |
|---|---|---|
| Pre-riscaldamento | Incrementare gradualmente | Raggiungi la temperatura a 10°C a 15°C all'ora per evitare shock termici. |
| Temperatura di ammollo | 120°C – 130°C (248°F – 266°F) | Mantienilo circa 10°C a 15°C sotto la temperatura di deflessione termica (HDT) per evitare che i pezzi si deformino. |
| Tempo di ammollo | 1 ora per ogni 5 mm di spessore della parete | Inizia il timer solo dopo che l'intera camera del forno e il nucleo del pezzo raggiungono la temperatura impostata. Ammollo minimo: 2 ore. |
| Ciclo di raffreddamento | Raffreddamento lento e uniforme | Raffredda all'interno del forno a una velocità di 8°C a 10°C all'ora fino a quando le parti non scendono sotto 60°C (140°F) prima della rimozione. |
Test rapidi di immersione solvente per l'ispezione delle tensioni residue
Non è possibile rilevare tensioni bloccate con un controllo visivo sotto illuminazione normale. Utilizziamo semplici test di immersione solvente sul pavimento per verificare i livelli di tensione in pochi minuti:
- Preparare il reagente: Mescolare una soluzione standard di 1:1 n-propanolo e toluene, o usare acetato di etile puro per una valutazione aggressiva.
- Immergere il componente: Immergere la stampata in PC, pulita e a temperatura ambiente, nel bagno per 1 a 3 minuti.
- Ispezionare per crepe: Rimuovere, risciacquare accuratamente e controllare immediatamente il componente sotto illuminazione LED focalizzata.
- Superato: La superficie rimane liscia, trasparente e senza crepe.
- Non superato: Immediatamente si evidenziano opacità, microcracks visibili o crepe profonde intorno alle entrate dello stampo, nervature e bossoli delle viti, indicando tensioni di stampaggio pericolose che richiedono un'annealing in forno immediato o una regolazione dello stampo.
Consigli sulla selezione dei materiali e sui costi di produzione nella pressofusione a iniezione di PC
Equilibrare le prestazioni delle parti con le spese per la resina e i tempi di ciclo della pressa controlla direttamente i tuoi margini. Gestiamo milioni di componenti in policarbonato ogni anno, e controllare i costi di produzione si riduce sempre alla scelta della corretta qualità di resina, alla gestione pulita del regrind e al risparmio di secondi critici su sezioni spesse. Come nostra struttura espande la capacità di produzione di stampaggio, utilizziamo queste linee guida testate sul campo per mantenere alta la resa e i costi unitari competitivi.
Qualità standard vs. ottica vs. resina PC ignifuga
Selezionare la qualità sbagliata di resina aumenta istantaneamente i tempi di ciclo e i tassi di scarto. Valutiamo le qualità in base al tasso di flusso di fusione (MFR), ai requisiti di trasparenza e alla conformità alle normative:
| Qualità PC | Tasso di flusso di fusione tipico (g/10 min) | Caratteristiche principali | Applicazioni comuni |
|---|---|---|---|
| Standard / Uso generale | 6 – 15 | Elevata resistenza agli urti, rigidità equilibrata, buona stabilità dimensionale. | Custodie, telai strutturali, coperture industriali |
| Qualità ottica | 10 – 30 | Fusione ultra-pura, minima variazione molecolare, >89% trasmittanza luminosa, bassa foschia. | Lenti LED, tubi luminosi, finestre sensore, occhiali |
| Resina ignifuga (UL94 V-0) | 5 – 12 | Formulata con additivi non alogenati o bromurati; riduce leggermente l'impatto a taglio. | Custodie elettriche, scatole di giunzione, componenti per veicoli elettrici |
Limiti di riciclo e regole di miscelazione senza perdere chiarezza
Il policarbonato subisce degradazione termica e idrolitica ogni volta che passa attraverso la tramoggia. Per proteggere la resistenza meccanica e la trasparenza:
- Componenti ottici e trasparenti: Limita il riciclo a 0% a 5%. Oltre i 5% si introduce una tonalità gialla, micro-gel e opacità che rovinano la trasmissione della luce.
- Parti opache e nere: Mischia fino a 15% a 20% di riciclo con resina vergine. Assicurarsi che il riciclo abbia subito una sola storia termica.
- L'estrazione della polvere è obbligatoria: Filtra polvere fine e scaglie di riciclo irregolari. Dimensioni irregolari delle scaglie causano recupero della vite irregolare e piscine di fusione incoerenti.
- Rifrigere accuratamente: Treat regrind as saturated resin. Dry it at 120°C (250°F) for at least 4 hours before blending with dried virgin pellets.
Strategie di riduzione del tempo di ciclo per parti con pareti spesse
Le sezioni con pareti spesse nella pressofusione di PC trattengono il calore in modo ostinato, spesso protraendo i tempi di ciclo oltre i 60-90 secondi. Applichiamo queste tattiche di officina per ridurre i tempi di ciclo senza causare vuoti o segni di assestamento:
- Rimuovi le pareti pesanti: Riprogetta boss e nervature spesse in pareti nominali uniformi (idealmente 2,5 mm a 3,5 mm) con spine di coring.
- Installa inserti ad alta conducibilità: Sostituisci l'acciaio per utensili nelle aree di nucleo caldo con rame al berillio o leghe AMPCO per trasferire il calore ai canali di raffreddamento 3-4 volte più velocemente.
- Pressione di tenuta del profilo in fasi: Applicare una pressione iniziale elevata sul pacco per comprimere la fusione, quindi ridurre la pressione di passo di 30% a 40% mentre il cancello si solidifica per ridurre il tempo di mantenimento senza causare segni di ritiro.
- Garantire un flusso turbolento dell'acqua di raffreddamento: Utilizzare refrigeratori ad alto flusso per mantenere un numero di Reynolds superiore a 4.000 nei circuiti dello stampo. L'acqua in movimento rapido rimuove il calore molto più efficacemente rispetto all'acqua fredda e stagnante.
Domande frequenti sulla pressofusione di PC
L'uso del policarbonato in produzione spesso solleva sfide ricorrenti legate a calore, trasparenza e affaticamento strutturale. Come produttore e fornitore professionale di stampi ad iniezione, vediamo queste domande molto spesso nelle linee di produzione di tutto il mondo. Ecco risposte dirette basate sull'esperienza quotidiana sul campo.
Qual è la temperatura ideale dello stampo per il PC?
Per standard stampaggio a iniezione di PC, la temperatura target dello stampo generalmente varia tra 80°C and 120°C (176°F to 248°F).
- Per parti sottili o tecniche standard: Operare tra 85°C and 95°C per bilanciare il tempo di ciclo e il corretto riempimento dello stampo.
- Sezioni spesse, componenti ottici o parti soggette a stress elevato: Aumentare a 100°C to 120°C utilizzando un riscaldatore a olio o un'unità di acqua pressurizzata.
Eseguire lo stampo freddo congela prematuramente la fusione ad alta viscosità, creando stress residui severi e finiture superficiali opache. Se si sta aggiornando il setup degli stampi o si cercano attrezzature di produzione affidabili, abbinare il riscaldatore dello stampo giusto con un elemento rigido macchina per stampaggio a iniezione di plastica usata in vendita aiuta a mantenere la rigidità della pinza e la stabilità termica necessarie per resine ingegneristiche resistenti.
Perché i miei pezzi trasparenti in PC sembrano opachi?
Nebbia o opacità nei pezzi in policarbonato trasparente derivano tipicamente da tre cause principali:
- Intrappolamento di umidità (Idrolisi): La resina sottoposta a essiccazione insufficiente provoca micro-foam e degradazione chimica nel fusione. Asciuga sempre le pellet grezze a un livello di umidità inferiore a 0.02% utilizzando un essiccatore disidratante.
- Bassa temperatura della superficie dello stampo: Se la parete della cavità è troppo fredda, la pelle si solidifica istantaneamente senza replicare la finitura ad alto lucido della cavità, diffondendo la luce.
- Degradazione o contaminazione della fusione: La contaminazione da resine incompatibili (come acrilico o polistirene ad uso generale) o un tempo di permanenza eccessivo nel cilindro rompe le catene polimeriche, risultando in opacità o ingiallimento.
Posso usare il regrind di policarbonato per parti ottiche?
Consigliamo vivamente di evitare l'uso del regrind per lenti, guide luminose, diffusori di luce o involucri medici che richiedono una rigorosa trasparenza ottica nello stampaggio ad iniezione standard.
- La storia termica provoca degradazione termica ogni volta che la resina passa attraverso la vite, riducendo il peso molecolare.
- Il regrind introduce polvere microscopica, dimensioni irregolari dei pellet e carbonizzazione localizzata che disperde la luce e riduce la trasmissione complessiva della luce.
- Per involucri non critici, opachi o neri, una miscela di regrind pulito di 10% a 15% può essere gestita, ma le produzioni di qualità ottica dovrebbero rimanere con resina vergine 100%.
Come posso evitare che le parti in PC si creino crepe da stress intorno ai bossoli delle viti?
I bossoli delle viti sono zone prime per crepe da stress nel policarbonato a causa di angoli acuti, linee di tessitura e tensioni a cerchio dovute ai fissaggi. Per eliminare le crepe in queste aree:
- Aumentare i raggi di radice: Aggiungi sempre raccordi generosi (almeno 25% a 50% dello spessore della parete) alla base del bossolo per prevenire la propagazione di crepe sensibili alle tacche.
- Regolare lo spessore della parete: Mantieni lo spessore della parete del bossolo intorno a 60% dello spessore nominale della parete per prevenire segni di ritrazione, vuoti e stress localizzati durante la modellatura.
- Aumentare la temperatura dello stampo: Eseguire l'utensile a temperature più alte permette alle molecole di rilassarsi mentre l'utensile si compatta, riducendo significativamente lo stress residuo vicino alle linee di tessitura.
- Cambiare tipo di fissaggio: Evitare viti autofilettanti standard per lamiera. Utilizzare viti a formatura del filetto progettate specificamente per le plastiche, o passare a inserti in ottone ad ultrasuoni per eliminare lo stress circolare continuo.


 Italian
 English
 French
 German
 Spanish
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian