

Haben Sie Schwierigkeiten mit Defekten, Verformungen oder trüben Oberflächen in Ihrer Produktionsserie?
Mastering PC-Injektionsformen ist notorisch schwierig—seine hohe Schmelzviskosität und das enge Verarbeitungsfenster lassen keinen Spielraum für Fehler.
Nachdem ich Jahre damit verbracht habe, technische Kunststoffe in der Produktion zu optimieren, weiß ich genau, was erforderlich ist, um hochpräzise, kristallklare Polycarbonat-Teile zu erreichen. In diesem Leitfaden lernen Sie die genauen Temperatureinstellungen, Designprinzipien für Formen und Fehlerbehebungstipps, um Defekte zu beseitigen und Ihren Herstellungsprozess zu optimieren.
Legen wir los.
Warum ist PC schwer zu formen
Polycarbonat bietet unvergleichliche optische Klarheit und strukturelle Widerstandsfähigkeit, aber es ist leicht einer der anspruchsvollsten Harze in der Produktion. Als professioneller Hersteller und Lieferant von Spritzgießteilen wissen wir aus erster Hand, dass die Verarbeitung von PC ein enges Betriebsfenster erfordert. Wenn Sie Ihre Werte nur um einen Bruchteil verfehlen, können schwere kosmetische Mängel oder strukturelle Ausfälle auftreten, bevor das Teil die Form verlässt.
Hohe Schmelzviskosität und Fließwiderstand
Im Gegensatz zu halbkristallinen Polymeren wie Polypropylen oder Nylon hat Polycarbonat eine amorphe Molekularstruktur mit steifen Polymerrückgraten. Diese Struktur erzeugt enormen inneren Widerstand während des Fließens.
- Geringe Scherempfindlichkeit: PC hält eine hohe Schmelzviskosität auch bei aggressiven Einspritzgeschwindigkeiten aufrecht. Die Erhöhung der Scherrate verdünnt das Material kaum.
- Hoher Druckbedarf: Das Füllen dünner Wände oder langer Fließwege erfordert deutlich höhere Einspritzdrücke und eine starre Maschinenklemmkraft, um Kurzschüsse und vorzeitiges Erstarren zu verhindern.
- Thermische Empfindlichkeit: Das Erzwingen viskoser Harze durch enge Angüsse verursacht lokale Reibungsüberhitzung, die die Polymermatrix sofort degradiert.
Hygroskopische Natur und Feuchtigkeitsempfindlichkeit
Polycarbonat absorbiert schnell Feuchtigkeit aus der Umgebung direkt aus Beutel oder Trichter.
- Hydrolyserisiko: PC reagiert mit Feuchtigkeit bei Schmelztemperaturen über 260°C (500°F). Wassermoleküle spalten die Carbonatbindungen in den Polymerketten.
- Irreversible Verschlechterung: Feuchtigkeit verursacht nicht nur kosmetische Silberstreifen; sie führt zu chemischer Zersetzung, die die Molekularmasse und mechanische Zähigkeit dauerhaft reduziert.
- Strenge Toleranz: Pellets müssen einen Feuchtigkeitsgehalt unterhalten 0.02% (idealerweise unter 0,015%), bevor sie in den Zuführtrichter gelangen.
Hohe Schlagfestigkeit vs. Kerbempfindlichkeit
PC ist bekannt dafür, nahezu unzerbrechlich zu sein, doch Teile reißen häufig im Einsatz aufgrund von Kerbempfindlichkeit.
| Eigenschaftsfaktor | Fertigungsebene Realität | Design- & Verarbeitungsregel |
|---|---|---|
| Schlagfestigkeit im Volumen | Hervorragende Energieaufnahme in gleichmäßigen Wänden. | Behalten Sie konsistente Wandübergänge im gesamten Bauteil bei. |
| Kerbempfindlichkeit | Scharfe Ecken konzentrieren die Spannung und verursachen katastrophalen spröden Bruch. | Wenden Sie einen Inneneckenradius an, der gleich ist mindestens 50% bis 60% Wanddicke. |
| Eingebetteter Spannungszustand | Schnelles Einfrieren hinterlässt hohe Restspannungen um Spritzgießkavitäten und Anschlüsse. | Verwenden Sie erhöhte Werkzeugtemperaturen, um die molekulare Orientierung zu minimieren. |
Vorkonditionierung von Polycarbonat-Harz für PC-Spritzgießen
Feuchtigkeit ist der Hauptfeind von Polycarbonat auf der Fertigungsstraße. Das Überspringen oder Überstürzen des Trocknungszyklus beeinträchtigt direkt die Integrität und Ästhetik Ihrer Teile, noch bevor das Harz in die Schnecke gelangt.
Warum Feuchtigkeit PC-Teile ruiniert
Polycarbonat ist von Natur aus hygroskopisch. Wenn feuchtes Harz in eine erhitzte Schnecke gelangt, reagieren Wassermoleküle mit der geschmolzenen Polymerkette in einem Prozess namens Hydrolyse bei der PC-Verarbeitung.
- Kettenschnitt: Hitze und Wasser zersetzen das Polymergerüst, was die Molekularmasse drastisch reduziert.
- Verlust der Zähigkeit: Aufprallfestigkeit sinkt drastisch. Teile werden spröde und reißen bei minimaler Belastung.
- Kosmetischer Defekt: Verdampftes Wasser verursacht Spreizung, Trübung und silberne Streifen auf klaren Oberflächen.
- Irreversibler Schaden: Im Gegensatz zu einfachen kosmetischen Oberflächenfehlern können hydrolysiertes PC nicht gerettet oder in hochwertige Teile wiederpelletiert werden.
Die Zusammenarbeit mit einem erfahrenen Lieferant von Spritzgießharz Stellt sicher, dass Sie Rohmaterial in Feuchtigkeitsbarrierebeuteln verpackt erhalten, aber eine ordnungsgemäße Handhabung im Werk bleibt entscheidend.
Empfohlene Trocknungstemperaturen und Taupunkte
Um thermische Zersetzung zu verhindern und die Schlagfestigkeit zu garantieren, sollte eine Endfeuchte unter 0.02% (idealerweise unter 0,015% für optische Qualitäten) angestrebt werden. Standard-Heißluftöfen sind ungeeignet; verwenden Sie stets einen Trockenmittel- oder Vakuumtrockner.
| Parameter | Empfohlene Einstellung |
|---|---|
| Trocknungstemperatur für PC-Harz | 120°C – 125°C (248°F – 257°F) |
| Trocknungszeit | 3 bis 4 Stunden (mindestens) |
| Taupunkt der Luft | -40°C (-40°F) oder niedriger |
| Maximale Verweilzeit im Extruder | < 15 Minuten bei Verarbeitungstemperatur |
Nicht über 130°C zu lange trocknen, da dies natürlichen Harz verfärbt und Pelletklumpen im Trocknerbehälter verursacht.
Anzeichen von unzureichend getrocknetem Harz auf dem Werkstattboden
Frühes Erkennen von nassem Material spart Stunden beim Spülen und verhindert Schrottansammlungen während Harzspritzgießen Läufen:
- Schaumende Spülpfütze: Wenn Sie einen Luftstoß durchführen, schäumt die Spülpfütze, schäumt oder knistert mit sichtbaren Blasen, die platzen.
- Silberstreifen und Spreizung: Deutliche fächerförmige Streifen erscheinen, die vom Einlass ausstrahlen.
- Sabbern an der Düse: Schmelzviskosität sinkt unerwartet, was zu übermäßiger Fadenziehung und Düsensabbern zwischen den Zyklen führt.
- Mica-ähnliche Flocken: Die Oberflächen des Teils zeigen glänzende, delaminierte Flecken unter hellem Inspektionslicht.
Form- und Werkzeugdesign-Regeln für PC-Spritzguss
Polycarbonat ist bekanntlich steif und unnachgiebig im Werkzeug. Wenn wir Stahl für den PC-Spritzguss schneiden, muss unser Formdesign hohe Viskosität des Kunststoffs, hohe Fülldrucke und empfindliche optische Oberflächen berücksichtigen. Auf Draft-Winkel, Kanäle oder Lüftungsschlitze zu verzichten, führt direkt zu Ausschuss, Spreizung und inneren Spannungen.
Draft-Winkel-Anforderungen für klare Teile
Polierte optische Oberflächen haften fest an den Werkzeugwänden. Ohne ausreichenden Draft werden Auswerferstifte Abdrücke direkt durch das Teil drücken oder die Oberfläche beim Freigeben zerkratzen.
- Standard polierte klare Oberflächen: Minimal 1,5° bis 2° pro Seite.
- Optische Bereiche mit hoher Tiefe: Verwenden 2° bis 3° um eine saubere Freigabe ohne Fließlinien zu gewährleisten.
- Texturierte Flächen: Fügen Sie eine zusätzliche 1° Schräge für jeweils 0,025 mm (0,001 Zoll) hinzu Texturtiefe.
- Rippen und Führungen: Verwenden Sie mindestens 1° bis 1,5° um ein Anhaften zu vermeiden, wobei die Rippenstärke bei 40% bis 50% der Nennwandstärke gehalten wird, um Einsenkungen zu vermeiden.
Angussgrößen und Kanäusetypen für hochviskosen Harz
PC widersteht dem Fluss, daher verstopfen kleine Punktangüsse die Füllung und erzeugen massive scherstressbedingte Spannungen.
- Anguss-Design: Geben Sie immer vollundige Angusskanäle (Full-Round Runners) mit einem Durchmesser zwischen 6 mm und 10 mm. an. Vermeiden Sie halbrunde Angusskanäle; diese behindern den Fluss und führen zu einem vorzeitigen Erstarren.
- Angussdicken: Dimensionieren Sie die Angüsse auf 60 % bis 70 % der nominalen Wandstärke. Laschenangüsse, Fächerangüsse und Seitenangüsse eignen sich am besten.
- Heißkanäle: Intern beheizte Heißkanäle funktionieren gut, aber Sie benötigen präzise Nadelverschluss-Spitzen (Valve-Gate-Tips) mit individuellen PID-Temperaturregelkreisen. Beim Betrieb von Werkzeugen mit hoher Kavitätenzahl sorgt die Kombination Ihres Werkzeugs mit einem starren Hochdrucksystem Injektionsspritzmaschine zu verkaufen dafür, dass Sie die von PC benötigten hohen Einspritzdrücke bereitstellen können, ohne dass die Trennebene aufgedrückt wird.
Richtige Entlüftungstiefe zur Vermeidung von Brandflecken und eingeschlossenem Gas
Da PC hohe Einspritzgeschwindigkeiten und hohe Schmelztemperaturen erfordert, entzündet sich eingeschlossene Luft schnell, was zu Dieseleffekten (Verbrennungen) und unvollständigen Spritzgussteilen (Short Shots) führt.
- Entlüftungstiefe: Arbeiten Sie Entlüftungskanäle ein auf 0,038 mm bis 0,050 mm (0,0015" bis 0,0020"). PC hat eine hohe Schmelzeviskosität und neigt daher bei dieser Tiefe nicht zum Gratanfall (Flash).
- Länge des Entlüftungsstegs: Halten Sie den Entlüftungssteg kurz mit 1,2 mm bis 1,5 mm, dann direkt in einen Entlastungskanal ablassen, der an die Atmosphäre ventiliert ist und mindestens 0,8 mm bis 1,0 mm tief.
- Lüftungsplatzierung: Platzieren Sie Lüftungen entlang des gesamten Umfangs, direkt gegenüber den Toren und am Ende jeder Schweißlinie und Blindrippe.
Platzierung der Kühlkanäle für gleichmäßiges Schrumpfen
Polycarbonat hat eine relativ niedrige Formeinschwindungsrate (0,5% bis 0,7%), aber ungleichmäßiges Abkühlen erzeugt enorme in der Form verbleibende Restspannungen, die zu Nachrissbildung führen.
- Teilung und Tiefe: Platzieren Sie Kühlleitungen 1,5 bis 2 Mal Durchmesser des Kanals von der Kavitätoberfläche entfernt, mit einem Teilungsabstand von 2 bis 3 Durchmessern.
- Kern- und Kavitätsbalance: Führen Sie dedizierte Kühlkreise für die Kern- und Kavitätshälften. Die Kernseite erfordert in der Regel höhere Durchflussraten oder leicht höhere Kühlmitteltemperaturen, um die Wärmeabfuhr auszugleichen und Verformungen nach dem Entformen zu verhindern.
- Turbulente Strömung: Halten Sie eine Reynolds-Zahl über 4.000 in allen Kanälen aufrecht, um einen schnellen, gleichmäßigen Wärmeaustausch zu gewährleisten.
| Werkzeugparameter | Empfohlene Spezifikation | Primärer Fehler Verhindert |
|---|---|---|
| Klare Teilentwurf | 1,5° – 2,0° Minimum | Zugmarken, Dunst, Ausstoßverzerrung |
| Gatterlandlänge | 0,75 mm – 1,0 mm | Übermäßige Scherspannung, Gatterblush |
| Entlüftungstiefe | 0,038 mm – 0,050 mm | Dieseln, Kurzschüsse, verbrannte Kanten |
| Kanal-Durchmesser | 6,0 mm – 10,0 mm (Vollrund) | Hoher Druckverlust, kalte Schläuche |
| Kühllinienabstand | 1,5x – 2,0x Kanaldurchmesser aus der Kavität | Ungleichmäßiges Schrumpfen, Bauteilverzug |
Einstellung der Maschinenparameter für PC-Spritzgießen
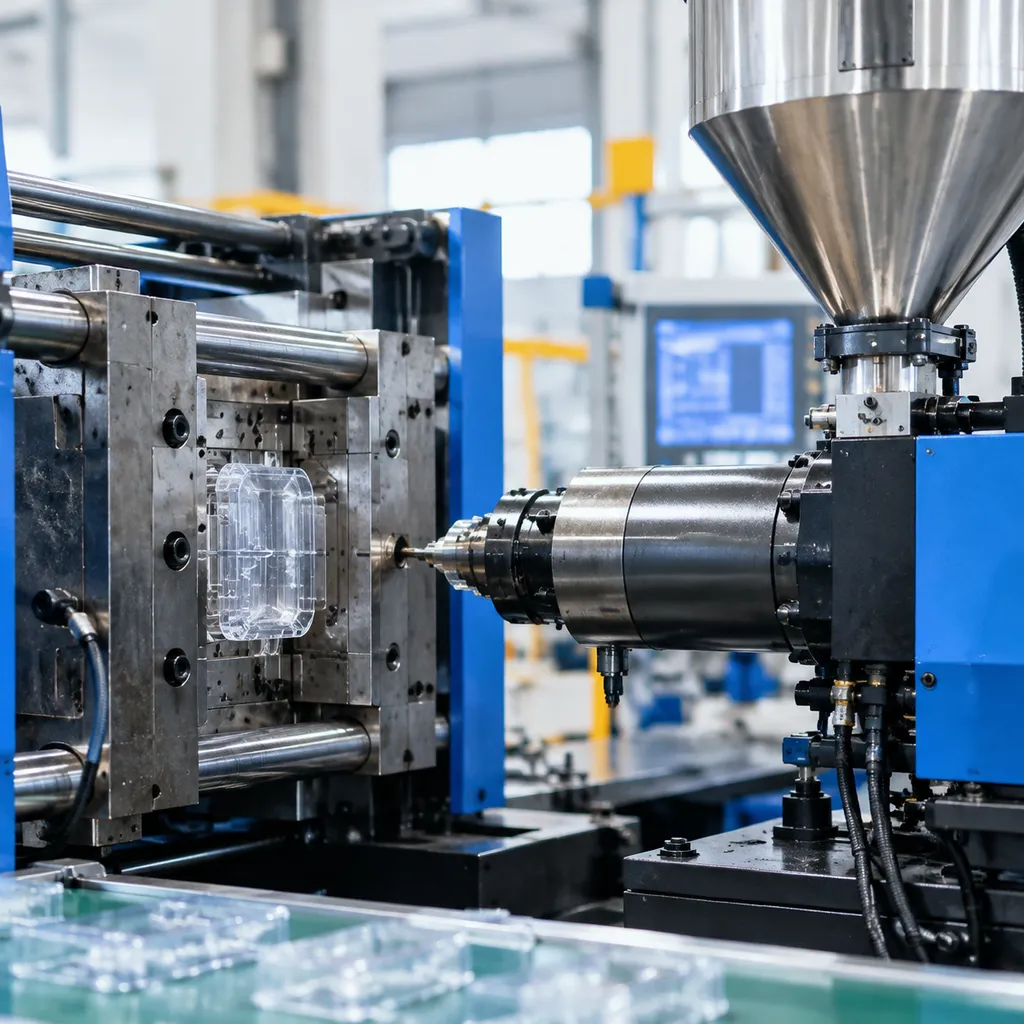
Das Einrichten einer Presse für Polycarbonat lässt keinen Spielraum für Vermutungen. Aufgrund seines steifen Fließverhaltens und seiner Empfindlichkeit gegenüber Hitze erfordert ein stabiler Betrieb PC-Injektionsformen ein ausgewogenes thermisches Profil, eine konstante Füllung und kontrollierten Scherungsgrad. Das richtige Einstellen Ihrer Prozessparameter von Anfang an schützt Teile vor inneren Spannungen, vorzeitigem Rissbildung und strukturellen Ausfällen.
| Parameterbereich | Empfohlener Bereich | Zweck |
|---|---|---|
| Hintere Zone (Zuführung) | 260°C – 280°C (500°F – 535°F) | Verhindert vorzeitiges Schmelzen und Schraubenbrücken |
| Mittel- / Vorderzonen | 280°C – 310°C (535°F – 590°F) | Stellt eine gleichmäßige Schmelzviskosität her |
| Düsenende | 275°C – 305°C (525°F – 580°F) | Verhindert Tropfenbildung und kalte Klumpenbildung |
| Formtemperatur | 80°C – 120°C (175°F – 250°F) | Minimiert eingearbeiteten Stress und verbessert die Oberflächenqualität |
| Haltekraft | 50% – 70% Einspritzdruck | Komprimiert die Schmelze, um Setzstellen zu verhindern |
| Rückdruck | 0,5 – 1,0 MPa (70 – 145 psi) | Sichert die Homogenisierung der Schmelze ohne Scherhitze |
Zonen der Zylinder-Temperatur und Düsenkonfiguration
Wir streben stets ein flaches bis ansteigendes Temperaturprofil entlang des Zylinders an. Polycarbonat benötigt viel Energie zum Schmelzen, aber das längere Verweilen im Zylinder führt zu starker thermischer Zersetzung.
- Düsensteuerung: Halten Sie die Düse etwa 5°C bis 10°C kühler als die vordere Zone, um Tropfen zu vermeiden. Verwenden Sie immer Rückwärts-Taper- oder Absperrdüsen, wenn Strangbildung besteht.
- Verweilzeit: Halten Sie die Zykluszeiten kurz, damit das Harz nicht länger als 5 bis 8 Minuten im Zylinder verbleibt. Stagnierende Schmelze verschlechtert sich, verliert Molekulargewicht und verringert die Schlagzähigkeit.
Temperaturkontrolle des Formeins für die strukturelle Integrität
Kalte Werkzeuge sind der Feind starker Polycarbonatteile. Wenn PC auf eine kalte Formoberfläche trifft, friert die äußere Schicht sofort ein, wodurch massive Restspannungen in den Wandungen des Teils eingeschlossen werden.
- Benutzen Sie heißes Wasser oder Öleinheiten, um die Form zwischen 85°C und 115°C.
- Hohe Werkzeugtemperaturen fördern eine ordnungsgemäße Kristallrelaxation, erhöhen den Oberflächenglanz und verhindern vorzeitigen Versagen der Schweißnahtlinien.
- Ungleichgewichtige Temperaturen zwischen Kern- und Hohlraumhälften verursachen sofort Verformungen des Teils, da dicke Abschnitte ungleichmäßig abkühlen.
Einspritzgeschwindigkeit und Hochdruck-Haltephasen
Polycarbonat friert schnell ein, daher muss die Einspritzgeschwindigkeit aggressiv genug sein, um die Kavität vor dem Einfrieren des Gatters zu füllen, aber sorgfältig profiliert, um Scherbrand zu vermeiden.
- Geschwindigkeitsprofilierung: Beginnen Sie mit einer moderaten Einspritzgeschwindigkeit durch das Gatter, um Jetting zu verhindern, erhöhen Sie auf hohe Geschwindigkeit durch den Hauptkavitätenkörper und reduzieren Sie kurz vor dem Umschaltpunkt, um Flaschenbildung zu vermeiden.
- Verpackung und Halten: Wechseln Sie auf Haltephase bei 95% der Kavitätsfüllung. Wenden Sie festen Halte-Druck an – typischerweise 60% auf 80 MPa—zur Steuerung der volumetrischen Schrumpfung. Falsche Übergänge führen häufig zu kosmetischen und strukturellen Fehlern; das frühzeitige Erkennen erfordert das Verständnis gängiger Defekten im Spritzgießen zu identifizieren und deren Fehlersuche zur schnellen Stabilisierung der Produktion.
Schrauben-Wiederherstellungsgeschwindigkeit und Rückdruckeinstellungen
Übermäßiges Scherung von PC während des Plastifizierens erzeugt übermäßige Reibungswärme, die die optische Klarheit zerstört und die Polymerketten degradiert.
- Schneckendrehzahl (U/min): Halten Sie die periphere Schraubengeschwindigkeit unter 0,2 m/s (ungefähr 30 bis 60 U/min, abhängig vom Schraubendurchmesser). Langsame, gleichmäßige Drehung hält die Schmelze einheitlich.
- Staudruck: Verwenden Sie niedrigen bis moderaten Rückdruck. Stellen Sie nur so viel Druck ein, dass das gleichmäßige Schussgewicht gewährleistet ist und eingeschlossene Luft in der Schmelze vermieden wird. Zu hoher Rückdruck erzeugt Reibungshotspots, die direkt zu Vergilbung und Splay-Spuren führen.
Fehlerbehebung bei häufigen PC-Formteilfehlern
Beim Verarbeiten von Polycarbonat gehören kosmetische oder strukturelle Fehler zum Alltag. Als professioneller Spritzgießhersteller und -lieferant sehen wir diese Probleme ständig auf der Produktionslinie. Die meisten Probleme entstehen durch Viskositätsänderungen, eingeschlossene Gase oder thermischen Abbau. Hier erklären wir, wie wir diese Probleme in der Echtzeitproduktion diagnostizieren und beheben. Sie können unsere umfassendere Anleitung zu Defekten im Spritzgießen zu identifizieren und deren Fehlersuche für grundlegende Maschinenroutinen durchsehen.
Silver Streaks und Feuchtigkeits-Splay beheben
Silberstreifen deuten meist auf zwei Ursachen hin: eingeschlossene Feuchtigkeit oder Scherhitze.
- Feuchtigkeits-Splay: Erscheint wie federartige Spuren auf der Oberfläche. Überprüfen Sie sofort den Hopper-Trockner. Polycarbonat benötigt einen Feuchtigkeitsgehalt unter 0.02%. Stellen Sie sicher, dass Ihr Trockner 120°C (250°F) mit einem Taupunkt von -40°C.
- Scherspalte: Erscheint in der Nähe der Tore. Verringern Sie die Einspritzgeschwindigkeit im Tor-Eintrittsbereich, reduzieren Sie den Rückdruck und vergrößern Sie die einschränkenden Düsen oder Spritzkanäle, um die Scherspannung zu verringern.
Blasen, Hohlräume und Setzstellen eliminieren
Dickwandige PC-Teile schrumpfen ungleichmäßig, wodurch innere Vakuumhohlräume oder äußere Setzstellen entstehen.
- Vakuumhohlräume (klare Teile): Erhöhen Sie den Halte-Druck und verlängern Sie die Packzeit. Erhöhen Sie die Polstergröße auf 3–5 mm um sicherzustellen, dass der Druck vollständig durch das Tor übertragen wird, bevor es einfriert.
- Gasknollen: Eingeschlossene Luftblasen im Schmelzmaterial bedeuten, dass die Entspannung (Saug-Rück) zu hoch ist, wodurch Luft an die Düse gezogen wird. Reduzieren Sie die Saug-Rück-Distanz und -Geschwindigkeit.
- Schwindrückstände: Erwärmen Sie die Schmelztemperatur leicht, vergrößern Sie die Torgrößen, um ein frühes Einfrieren des Tors zu verhindern, und senken Sie die Temperatur des Werkzeugs auf der Nicht-Aussehensseite.
Verhinderung von Fließspuren und Jetting
Polycarbonat friert aufgrund der hohen Schmelzviskosität schnell ein. Wenn die Flussfront stockt oder unkontrolliert in die Kavität schießt, treten sofort sichtbare Mängel auf.
| Fehler | Ursache | Praktischer Fix auf der Werkstattseite |
|---|---|---|
| Fließspuren / Halo-Effekte | Zögerliche kalte Schmelzfront | Erhöhen Sie die Temperatur des Werkzeugs um 10–15°C, Erhöhung der Primärinjektionstempo und Optimierung der Heißkanal-Düsen-Spitzentemperatur. |
| Blow-Out | Schmelze schießt durch das Spritzgusswerkzeug ohne Wandkontakt | Verwenden Sie eine profilierten Einspritzgeschwindigkeit (langsam-schnell Übergang), wechseln Sie zu einem Kanten- oder Fächeranschnitt oder neigen Sie das Werkzeug in Richtung eines Kavitätenstifts oder einer Wand. |
Verhinderung vorzeitiger Rissbildung durch eingebrachten Spannungen
Polycarbonat ist bekannt für seine Kerbempfindlichkeit und behält hohe innere Spannungen, wenn es zu fest gepackt oder ungleichmäßig gekühlt wird. Dies führt zu Rissen während der Montage, bei Lösungsmittelkontakt oder allgemeiner Handhabung.
- Reduzieren Sie übermäßiges Packen: Verringern Sie Pack- und Haltekräfte auf das Minimum, das notwendig ist, um Schrumpfstellen zu verhindern.
- Erhöhen Sie die Temperatur des Werkzeugs: Betriebstemperaturen des Werkzeugs zwischen 85°C und 120°C ermöglichen es Polymerketten, sich natürlich zu entspannen, wodurch die Restspannungen erheblich reduziert werden.
- Schärfen Sie scharfe Ecken: Scharfe innere Ecken wirken als direkte Spannungsrisiken. Fügen Sie einen Mindestradius von 0,5 mm bis 0,6 Mal Wandstärke an allen Übergängen hinzu.
Behebung von Gelbfärbung und thermischer Degradation
Gelbe Tönungen und spröde Kanten bedeuten, dass das PC-Harz zu lange zu heiß im Inneren der Schnecke blieb und die Polymerketten abgebaut wurden.
- Niedrigere Barrel-Temperaturen: Halten Sie die Temperaturen strikt innerhalb des 280°C bis 310°C Fensters, abhängig von der Sorte.
- Die Spritzkapazität richtig dimensionieren: Das Spritzgewicht sollte 35% bis 65% der gesamten Barrel-Kapazität der Maschine nutzen. Wenn die Barrel zu groß ist, überschreitet die Harzaufenthaltszeit die sichere Grenze von 5 Minuten, was direkt zu Verfärbungen und verringerter Schlagfestigkeit führt.
- Reinigen Sie heiße Läufer: Entfernen Sie degradiertes Harz und verkohlte Ablagerungen durch Spülen mit hochviskoser Acryl- oder einer speziellen Polycarbonat-Spülmasse.
Anlassen und Nach-Form-Spannungsentlastung
Innere Spannungen sind eine unvermeidliche Realität beim PC-Spritzgießen. Hohe Schmelzviskosität in Kombination mit schnellem Werkzeugkühlung führt dazu, dass starke molekulare Orientierung im Teil eingeschlossen wird. Wenn diese nicht kontrolliert werden, führen diese eingefrorenen Spannungen zu verzögertem Verziehen, Mikrorissen und katastrophalem Bruch unter alltäglichen Belastungen oder chemischer Exposition.
Wenn Ihre PC-Teile eine Anlasstherapie benötigen
Wir lassen nicht jedes Teil, das unsere Pressen verlässt, anlassen, aber bestimmte Bauteil-Designs und Einsatzbedingungen machen Spannungsentlastung unerlässlich:
- Schwere oder ungleichmäßige Wandabschnitte: Wandstarke Komponenten kühlen ungleichmäßig ab, wodurch Spannungen direkt an der Grenzfläche zwischen Kern und Oberfläche konzentriert werden.
- Sekundäroperationen: Teile, die Bohren, Gewindeschneiden, Ultraschallschweißen oder Schnappbefestigungen erfordern.
- Chemische Umwelteinwirkung: Komponenten, die Öl, Fette, Reinigungsmittel oder Klebstoffe ausgesetzt sind.
- Optisch kritische Linsen: Transparente Teile, bei denen eingegossene Birefringen die Lichtwege verzerren.
Selbst bei zuverlässiger Beschaffung Massenkunststoff-Granulat für das Spritzgießen, aggressive Einspritzgeschwindigkeiten und hohe Packdrücke können extreme Spannungen im Kern einschließen. Das Tempern verleiht den Polymerketten die thermische Mobilität, die sie benötigen, um sich zu entspannen.
Ofentemperaturzyklen und Abkühlraten
Das Tempern von Polycarbonat erfordert eine strenge thermische Disziplin. Zu schnelles Erhitzen verursacht Verformungen, während zu schnelles Abkühlen genau die Spannungen wieder einführt, die Sie zu eliminieren versuchen.
| Phase | Prozessziel | Richtlinien |
|---|---|---|
| Vorkühlen | Allmählich steigern | Auf Temperatur ansteigen bei 10°C bis 15°C pro Stunde um thermischen Schock zu vermeiden. |
| Einweichtemperatur | 120°C – 130°C (248°F – 266°F) | Halten Sie es etwa 10°C bis 15°C unter der Wärmedehnungstemperatur (HDT), um das Durchhängen der Teile zu verhindern. |
| Einweichzeit | 1 Stunde pro 5 mm Wandstärke | Starten Sie den Timer erst, nachdem die gesamte Ofenkammer und der Kern des Teils die eingestellte Temperatur erreicht haben. Mindest-Einweichzeit: 2 Stunden. |
| Abkühlzyklus | Langsame, gleichmäßige Abkühlung | Abkühlen im Inneren des Ofens mit einer Rate von 8°C bis 10°C pro Stunde bis die Teile unter 60°C (140°F) vor der Entfernung. |
Schnelle Lösungsmittel-Tauchtests zur Inspektion von Restspannungen
Sie können eingekapselte Spannungen bei einer visuellen Kontrolle unter normaler Raumbeleuchtung nicht erkennen. Wir verwenden einfache Lösungsmittel-Tauchtests auf der Werkstatt, um die Spannungsniveaus innerhalb von Minuten zu überprüfen:
- Bereiten Sie das Reagenz vor: Mischen Sie eine Standardlösung aus 1:1 N-Propanol und Toluol, oder verwenden Sie reines Ethylacetat für eine aggressive Bewertung.
- Tauchen Sie das Bauteil ein: Tauchen Sie die saubere, raumtemperierte Spritzgussteile in das Bad für 1 bis 3 Minuten.
- Auf Rissbildung prüfen: Entnehmen Sie das Bauteil, spülen Sie es gründlich ab und überprüfen Sie es sofort unter fokussiertem LED-Licht.
- Bestanden: Die Oberfläche bleibt glatt, klar und rissfrei.
- Nicht bestanden: Sofortige Trübung, sichtbare Mikrorisse oder tiefe Rissbildungen um Angüsse, Rippen und Schraubenaufnahmen deuten auf gefährliche eingekapselte Spannungen hin, die sofortiges Ofen-Glühen oder Werkzeugabstimmung erfordern.
Tipps zur Materialauswahl und Produktionskosten im PC-Spritzgießen
Das Gleichgewicht zwischen Bauteilleistung, Harzaufwand und Presszykluszeiten steuert direkt Ihre Gewinnmargen. Wir produzieren jährlich Millionen von Polycarbonat-Komponenten, und die Kontrolle der Produktionskosten hängt stets davon ab, die richtige Harzqualität zu wählen, Regranulat sauber zu verwalten und kritische Sekunden bei dicken Abschnitten einzusparen. Als unsere Anlage erhöht sich die Produktionskapazität der Formgebung, verwenden wir diese bewährten Richtlinien, um die Ausbeute hoch und die Stückkosten wettbewerbsfähig zu halten.
Standard- vs. Optische vs. Flammhemmende PC-Qualitäten
Die falsche Harzqualität zu wählen, erhöht sofort die Zykluszeiten und Ausschussraten. Wir bewerten Qualitäten anhand der Schmelzflussrate (MFR), Transparenzanforderungen und behördliche Vorgaben:
| PC-Qualität | Typische Schmelzflussrate (g/10 min) | Hauptmerkmale | Häufige Anwendungen |
|---|---|---|---|
| Standard / Allzweck | 6 – 15 | Hohe Schlagfestigkeit, ausgewogene Steifigkeit, gute Dimensionsstabilität. | Gehäuse, Tragrahmen, Industrieabdeckungen |
| Optische Qualität | 10 – 30 | Ultra-reines Schmelzmaterial, minimale molekulare Variation, >89% Lichtdurchlässigkeit, geringer Trübung. | LED-Linsen, Lichtleiter, Sensorgläser, Brillengestelle |
| Flammhemmend (UL94 V-0) | 5 – 12 | Formuliert mit halogenfreien oder bromierten Additiven; verringert die Kerbenimpactkraft leicht. | Elektrische Gehäuse, Anschlusskästen, EV-Komponenten |
Regrind-Grenzwerte und Mischregeln ohne Verlust der Klarheit
Polycarbonat leidet bei jedem Durchlauf durch die Schnecke an thermischer und hydrolytischer Abbau. Zum Schutz der mechanischen Festigkeit und Transparenz:
- Optische und klare Komponenten: Begrenze Regrind auf 0% bis 5%. Alles darüber hinaus bei 5% führt zu Gelbstich, Mikro-Gelen und Trübung, die die Lichtdurchlässigkeit beeinträchtigen.
- Undurchsichtige und schwarze Teile: Mische bis zu 15% bis 20% Regrind mit Virgin-Rohstoff. Stelle sicher, dass der Regrind nur einmal durch die Hitze geführt wurde.
- Staubabsaugung ist Pflicht: Entferne feinen Staub und unregelmäßige Regrind-Flocken. Ungleichmäßige Flockengrößen verursachen unregelmäßige Schraubenrückführung und inkonsistente Schmelzbecken.
- Gründlich erneut trocknen: Behandeln Sie Regranulat wie gesättigten Harz. Trocknen Sie es mindestens 4 Stunden bei 120°C (250°F), bevor Sie es mit getrockneten Virgin-Pellets mischen.
Strategien zur Zykluszeitreduzierung für dickwandige Teile
Dickwandige Bereiche beim PC-Spritzgießen halten die Wärme hartnäckig, was die Zykluszeiten oft auf über 60 bis 90 Sekunden verlängert. Wir wenden diese Werkstatt-Taktiken an, um die Zykluszeiten zu verkürzen, ohne Blasen oder Schrumpfmarken zu verursachen:
- Schwere Wände auskern: Redesignen Sie dicke Bossen und Rippen in einheitliche Nennwände (idealerweise 2,5 mm bis 3,5 mm) mit Kernstiften.
- Installieren Sie hochleitfähige Einsätze: Tauschen Sie Werkzeugstahl in heißen Kernbereichen gegen Beryllium-Kupfer oder AMPCO-Legierungen aus, um die Wärme 3 bis 4 Mal schneller an die Kühlkanäle abzuleiten.
- Profilieren Sie den Halte-Druck in Stufen: Wenden Sie hohen Anfangsdruck an, um die Schmelze zu komprimieren, und reduzieren Sie den Druck schrittweise um 30% bis 40%, wenn das Tor einfriert, um die Haltezeit zu verkürzen, ohne Schrumpfmarken zu verursachen.
- Sorgen Sie für turbulenten Kühlwasserfluss: Betreiben Sie Hochdurchfluss-Kühler, um einen Reynolds-Zahl über 4.000 in Ihren Formen zu gewährleisten. Schnell fließendes Wasser entzieht die Wärme viel aggressiver als kaltes, stehendes Wasser.
Häufig gestellte Fragen zum PC-Spritzgießen
Der Betrieb von Polycarbonat in der Werkstatt bringt oft wiederkehrende Herausforderungen in Bezug auf Wärme, Klarheit und strukturelle Ermüdung mit sich. Als professioneller Hersteller und Lieferant von Spritzgießteilen sehen wir diese Fragen ständig auf Produktionslinien weltweit. Hier sind direkte Antworten basierend auf täglichen Erfahrungen im Werkstattbetrieb.
Was ist die ideale Formtemperatur für PC?
Für Standard PC-Injektionsformen, liegt die Ziel-Formtemperatur in der Regel zwischen 80°C und 120°C (176°F bis 248°F).
- Dünnwandige oder standardtechnische Teile: Zwischen 85°C und 95°C um die Zykluszeit und die richtige Formfüllung auszugleichen.
- Dicke Abschnitte, optische Komponenten oder hochbelastete Teile: Erhöhen auf 100°C bis 120°C mithilfe eines Ölheizers oder eines druckbeaufschlagten Wassergeräts.
Das kalte Betreiben des Werkzeugs friert die hochviskose Schmelze vorzeitig ein, was zu erheblichen Restspannungen und stumpfen Oberflächen führt. Wenn Sie Ihre Werkzeugausstattung aufrüsten oder zuverlässige Produktionsausrüstung suchen, ist die Kombination des richtigen Formheizers mit einer starren gebrauchten Kunststoff-Spritzgießmaschine zum Verkauf suchen hilft, die Klemmrigidität und thermische Stabilität aufrechtzuerhalten, die für robuste technische Harze erforderlich sind.
Warum sehen meine transparenten PC-Teile trüb aus?
Trübung oder Bewölkung in klaren Polycarbonat-Teilen resultiert typischerweise aus drei Hauptursachen:
- Feuchtigkeitsentrapung (Hydrolyse): Unzureichend getrocknertes Harz verursacht Mikroschaum und chemischen Abbau im Schmelzbad. Trocknen Sie Rohpellets stets auf einen Feuchtigkeitsgehalt unter 0.02% mit einem Trockner mit Trockenmittel.
- Niedrige Oberflächentemperatur der Form: Wenn die Kavitätenwand zu kalt ist, friert die Oberfläche sofort ein, ohne das hochglänzende Finish der Kavität zu reproduzieren, was Licht streut.
- Schmelzabbau oder Kontamination: Kontamination durch inkompatible Harze (wie Acryl oder Allzweck-Polystyrol) oder zu lange Verweilzeit im Extruder zerbrechen die Polymerketten, was Milchigkeit oder Gelbfärbung zur Folge hat.
Kann ich Regranulat aus Polycarbonat für optische Bauteile verwenden?
Wir raten dringend davon ab, Regranulat für Linsen, Lichtleiter, Lichtdiffusoren oder medizinische Gehäuse zu verwenden, die eine strenge optische Klarheit beim Spritzgießen erfordern Standards zu erfüllen.
- Thermische Vorgeschichte verursacht bei jedem Durchlauf durch die Schnecke thermischen Abbau, was die Molekularmasse verringert.
- Regranulat führt mikroskopischen Staub, ungleichmäßige Pelletgrößen und lokale Verkohlung ein, die Licht streuen und die Gesamtlichtdurchlässigkeit verringern.
- Für nicht kritische, opake oder schwarze Gehäuse kann eine saubere Regranulatmischung aus 10% bis 15% verwendet werden, aber optische Qualität sollte bei 100% Virginharz bleiben.
Wie verhindere ich, dass PC-Teile um Schraubenaufnahmen herum Rissbildung durch Spannungen zeigen?
Schraubenaufnahmen sind primäre Zonen für Spannungsrissbildung bei Polycarbonat aufgrund scharfer Ecken, Knotenlinien und Biegebeanspruchung durch Befestigungselemente. Um Rissbildung in diesen Bereichen zu vermeiden:
- Erhöhen Sie die Grundradius: Fügen Sie immer großzügige Fasen an (mindestens 25% bis 50% der Wandstärke) an der Basis des Bosses hinzu, um rissempfindliche Rissausbreitung zu verhindern.
- Wandstärke anpassen: Behalten Sie die Bosswand um 60% der Nennwandstärke um Schrumpfmarken, Hohlräume und lokal eingedrückte Spannungen zu vermeiden.
- Erhöhen Sie die Temperatur des Werkzeugs: Das Erwärmen des Werkzeugs ermöglicht es den Molekülen, sich zu entspannen, während das Werkzeug packt, was die Restspannungen in der Nähe der Knotenlinien erheblich reduziert.
- Wechseln Sie den Befestigungstyp: Vermeiden Sie Standard-Schrauben für Blechschrauben. Verwenden Sie gewindebildende Schrauben, die speziell für Kunststoffe entwickelt wurden, oder wechseln Sie zu Ultraschall-Bronze-Einsätzen, um dauerhafte Zuggurtspannungen zu eliminieren.


 German
 English
 French
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian