

Auf der Suche nach einer langlebigen, attraktiven Lösung für komplexe Kunststoffteile? ABS+SAN Spritzgießen kombiniert Stärke, Oberflächenqualität und Designflexibilität in einem zuverlässigen Verfahren.
In diesem Leitfaden erfahren Sie, wie ABS+SAN-Materialien performen, wo sie eingesetzt werden und worauf Sie bei der Auswahl der richtigen Spritzgießlösung für Ihr Produkt achten sollten.
bis hin zu den Gehaltsvorstellungen für 2026, hier ist alles.
Verstehen von ABS- und SAN-Blendstoffen im Spritzgießen
Auf unserer Produktionsfläche fällt Standard-ABS manchmal ab, wenn ein Projekt höhere Kratzfestigkeit, verbesserte Oberflächenklarheit oder engere Maßstabilität unter Belastung erfordert. Hier wird das Mischen von Acrylnitril-Butadien-Styrol (ABS) mit Styrol-Acrylnitril-Copolymer (SAN) zum Game-Changer.
Als Spritzgießhersteller verwenden wir ABS+SAN-Formulierungen, um den genauen Sweet Spot zwischen struktureller Robustheit und hochwertigem ästhetischem Finish zu treffen, ohne auf deutlich teurere technische Harze umzusteigen.
Wie SAN-Copolymer die ABS-Matrix modifiziert
Standard-ABS ist natürlicherweise ein Zweiphasen-Terpolymer: eine kontinuierliche SAN-Matrix, die auf dispergierte Polybutadien-Gummiteilchen graftet ist. Das Gummi sorgt für Schlagfestigkeit, während die SAN-Phase Steifigkeit, Chemikalienbeständigkeit und thermische Stabilität bietet.
Wenn wir eine ABS-Formulierung durch das Beimischen von zusätzlichem SAN-Copolymer modifizieren:
Erhöht die Matrixhärte: Zusätzliches SAN erweitert die kontinuierliche starre Phase, erhöht die Oberflächenhärte und Kratzfestigkeit mit Bleistift.
Verbessert den Schmelzfluss: Der höhere Schmelzflussindex (MFI) von SAN erleichtert das Füllen von Dünnwandteilen und reduziert die Anforderungen an den Einspritzdruck.
Steigert die Chemikalienbeständigkeit: Hinzugefügtes SAN erhöht die Beständigkeit gegen Haushaltsöle, leichte Säuren und Reinigungsmittel.
Schärft die Formdetails: Niedrigere Viskosität ermöglicht es, die Schmelze komplexe Texturen und hochglanzpolierte Werkzeughülsen mit minimalem Sinkern auszufüllen.
Auswirkung des SAN-Verhältnisses auf Steifigkeit, Glanz und Schlagzähigkeit
Die Feinabstimmung des SAN-zu-Gummi-Verhältnisses bestimmt direkt die Endleistung Ihres Bauteils. Eine Erhöhung des SAN-Anteils bringt klare Verarbeitungskompromisse mit sich:
- Steifigkeit & Elastizitätsmodul: Steigt. Hoch-SAN- Mischungen zeigen deutlich weniger Flexibilität unter mechanischer Belastung, was sie ideal für Strukturgehäuse und Rahmen macht.
- Oberflächen-Glanz: Steigt erheblich. Die Teile werden direkt nach dem Auswerfen mit einem ultra-hochglänzenden, spiegelähnlichen Glanz aus poliertem Hülsenschliffstahl geliefert.
- Wärmeverformungstemperatur (HDT): Erhöht sich schrittweise und sorgt für eine bessere Dimensionsstabilität bei erhöhten Umgebungstemperaturen.
- Schlagfestigkeit: Sinkt proportional. Mit abnehmendem Gummianteil im Vergleich zu SAN fallen die Izod-Schlagwerte. Überladung mit SAN wandelt ductiles Verhalten in sprödes Bruchverhalten bei Stoßbelastungen um.
Eigenschaftsvergleich: Reines ABS vs. ABS+SAN-Compound
| Mechanische & Thermische Eigenschaften | Standard-Form-ABS | ABS + SAN-Blend (70/30) | Hoch-SAN-Compound (50/50) |
|---|---|---|---|
| Zugmodul (MPa) | 2,100 – 2,300 | 2,500 – 2,800 | 2,900 – 3,200 |
| Biegefestigkeit (MPa) | 65 – 75 | 80 – 92 | 95 – 110 |
| Kerb-Izod-Schlagfestigkeit (kJ/m²) | 18 – 25 | 10 – 14 | 5 – 8 |
| Rockwell-Härte (R-Skala) | 103 – 108 | 110 – 115 | 116 – 122 |
| HDT bei 1,8 MPa (°C) | 82 – 86 | 88 – 93 | 92 – 97 |
| Oberflächen-Glanz (60° Gardner) | 75 – 85% | 90 – 95% | > 95% |
| Schmelzflussindex (g/10 min) | 15 – 20 | 22 – 30 | 28 – 38 |
Materialvorbereitung und Vor-Trocknung für ABS+SAN
Feuchtigkeit ist der schnellste Weg, um eine ABS+SAN Spritzgießen Lauf zu ruinieren. Sowohl Acrylnitril-Butadien-Styrol als auch Styrol-Acrylnitril-Copolymerharz sind von Natur aus hygroskopisch. Wenn Pellets in einer offenen Anlagenumgebung stehen, ziehen sie Feuchtigkeit direkt aus der Umgebungsluft.
Wenn feines Harz in die Schnecke eingespeist wird, kocht das eingeschlossene Wasser sofort bei Verarbeitungstemperaturen. Der Dampf dehnt sich durch den Schmelzfluss aus, bläst die Oberflächenbeschaffenheit weg, verursacht silberne Streifen und zerstört die mechanische Verbindung zwischen der SAN-Phase und dem Gummikern. Beim Verarbeiten von hochglänzenden oder transparenten ästhetischen Teilen garantiert das Überspringen der richtigen Trocknung abgelehnte Teile.
Empfohlene Trocknungsparameter
Wir führen unsere Mischungen durch eine geschlossene Trocknung mit Trockenmittel-Behälter System, bevor das Material die Zuführung erreicht. Standard-Hot-Air-Öfen zirkulieren einfach die Umgebungshumidität wieder auf die Pellets.
| Trocknungsparameter | Zielsetzung |
|---|---|
| Trocknerart | Trockner mit Trockenmittel-Behälter |
| Trocknungstemperatur | 80°C – 85°C (176°F – 185°F) |
| Verweilzeit | 2 bis 4 Stunden |
| Taupunkt der Luft | -40°C (-40°F) oder niedriger |
| Maximaler Feuchtigkeitsgehalt | < 0,02% (Maximal 0,05% für nicht-kosmetische Teile) |
Hinweis: Während des Vor-Trocknens 90°C nicht überschreiten. Übermäßige Hitze verstopft den Trichter des Trichters, indem sie die SAN-Komponente erweicht, was zu Pelletbrücken und Unterbrechungen bei der Zuführung führt.
Unterscheidung zwischen Feuchtigkeits-Splay und Scher-Degradation
Unterscheidung zwischen Wasserkontamination und Scherdehitzung-Degradation auf der Fertigungsebene spart Stunden an blindem Feinabstimmen. Beide verursachen silberne oder dunkle Streifen auf der Oberflächen des Teils, aber ihre Ursachen erfordern völlig unterschiedliche Lösungen.
- Feuchtigkeits-Splay (Schmelzhydrolyse):
- Visuelle Hinweise: Trübe, silbrige Streifen in U-Form, die sich vom Tor durch den Flussweg ausbreiten.
- Reinigungstest: Ein Schuss in die offene Luft ohne Einspritzdruck reinigen. Wenn die Pfütze schäumt, Blasen bildet, platzt oder Dampf abgibt, ist das Harz noch feucht.
- Die Lösung: Trocknungszeit verlängern oder Trocknerregenerationsbetten überprüfen.
- Scherdegradation (Thermischer Abbau):
- Visuelle Hinweise: Gelbliche oder braune verkohlte Streifen entlang scharfer Ecken, Knotenlinien oder einschränkender Tore.
- Reinigungstest: Reinigung in offener Luft erscheint glatt und glänzend, ohne Blasenbildung, aber Teile zeigen verbrannte Spuren in der Nähe von Hochgeschwindigkeitszonen.
- Die Lösung: Einspritzgeschwindigkeit verringern, die Torflächen öffnen oder den Schraubenrückdruck anpassen.
Für eine vertiefte Analyse der Prozess-induzierten Fehler im Vergleich zu Resin-Problemen konsultieren Sie unseren Leitfaden zu Defekten im Spritzgießen zu identifizieren und deren Fehlersuche um Ihre Pressen sauber laufen zu lassen.
Parameter für Spritzgießmaschinen für ABS+SAN
Das Einstellen des Prozessfensters für eine ABS- und Styrol-Acrylnitril-Copolymer-Mischung erfordert ausgewogene Steuerung. Wenn die Barrel zu heiß läuft, verschlechtert sich die Gummi-Phase; läuft sie zu kalt, entstehen matte Stellen und schwache Vernähungslinien. Als professioneller Hersteller und Lieferant von Spritzgießmaschinen empfehlen wir, mit den untenstehenden Basiseinstellungen auf einer zuverlässigen Injektionsspritzmaschine zu verkaufen um Teile starr, glänzend und dimensional stabil zu halten.
Empfohlenes Verarbeitungsfenster für ABS+SAN
| Parametergruppe | Empfohlener Bereich für die Produktion | Notizen & Ziele |
|---|---|---|
| Hintere Zone (Zuführung) | 190°C – 210°C (374°F – 410°F) | Verhindert vorzeitiges Brückenbildung am Zuführtrichter |
| Mittlere Zonen | 210°C – 235°C (410°F – 455°F) | Allmähliche Plastifizierung ohne Materialscherung |
| Vorne & Düse | 225°C – 245°C (437°F – 473°F) | Entspricht dem tatsächlichen Schmelztemperaturziel |
| Tatsächliche Schmelztemperatur | 220°C – 240°C (428°F – 464°F) | Unter 255°C halten, um Polymerverbrennung zu vermeiden |
| Formtemperatur | 50°C – 80°C (122°F – 176°F) | Höhere Temperaturen erhöhen den Oberflächenglanz und den Fluss |
| Einspritzdruck | 70 – 120 MPa (700 – 1200 bar) | Füllt dünnwandige Rippen sauber aus |
| Haltekraft | 40% – 60% Einspritzdruck | Packen bis zum Schließpunkt der Schmelze, um Setzmarken zu vermeiden |
| Rückdruck | 0,5 – 1,5 MPa (5 – 15 bar) | Stabiles Plastifizieren ohne Scherung der SAN-Ketten |
| Schraubendrehzahl | 40 – 70 U/min | Verhindert lokale Scherhitze- und Abbaudegradation |
Schmelztemperaturprofile in den Zonen des Extrusionskessels
Während der Verarbeitung von Acrylnitril-Butadien-Styrol mit hinzugefügtem SAN niemals zu früh die Heizung im hinteren Bereich hochfahren. Halten Sie die Zuführzone relativ kühl, um den positiven Schraubenbiss aufrechtzuerhalten. Übergang sanft durch die mittleren Zonen, mit einem Höchstwert an der Düse bei ungefähr 230°C bis 240°C. Wenn Ihr Zyklus unerwartet stoppt, senken Sie die Heizungen sofort – stagnierende Schmelze verfärbt sich innerhalb von fünf Minuten gelblich und spröde.
Werkzeugtemperaturoptimierung für Oberflächen-Glanz und Zyklus-Effizienz
Die Werkzeugtemperatur bestimmt direkt das kosmetische Finish und die Zykluszeitoptimierung:
- Hochglanzteile (Klasse-A-Oberflächen): Führen Sie das Werkzeug bei 65°C bis 80°C. Der heißere Werkzeugoberfläche ermöglicht es, die SAN-reiche äußere Schicht die Textur des Werkzeugstahls vor dem Erstarren nachzuahmen.
- Schnellzyklus-Teile: Führen Sie es näher an 50°C bis 60°C wenn Teile matte Oberflächen oder sekundäre Texturen erhalten sollen.
- Ausgleichsakt: Halten Sie den Differenzialdruck zwischen Kern und Hohlraum unter 5°C um nach dem Entformen Differentialzug und Verzug zu verhindern.
Druckregelung: Einspritz-, Pack- und Schraubenrückdruck
ABS+SAN-Harze zeigen eine mäßige Viskosität, die scharf auf Druckanpassungen reagiert:
- Erste-Phase-Injektion: Füllen Sie auf ein Volumen von 95% mit gestuften Geschwindigkeitsprofilen—langsam über die Angussöffnung, um Jetting zu vermeiden, schnell durch die Hauptwände und langsam am Ende der Füllung. Ein Echtzeit-Hohlraumdrucksensor hilft, Kurzschüsse zu erkennen, bevor das Packen beginnt.
- Packen und Halten: Halten Sie konstant bei 50% des Spitzeninjektionsdrucks bis die Angüsse einfrieren. Überpacken in der Nähe des Angusses erhöht die lokale Spannung und führt während der nachfolgenden Montage zu Rissen.
- Rückdruck: Führen Sie nur so viel Rückdruck aus (5 bis 12 bar) um einen gleichmäßigen, blasenfreien Schmelzpool zu erhalten. Übermäßiger Rückdruck schneidet die SAN-Polymerkette ab und ruiniert die Zähigkeit.
Kühlphasenanpassungen zur Minimierung der verbleibenden Formspannungen
Steife SAN-Ketten machen die Mischung anfällig für eingeklemmte molekulare Orientierung. Verwenden Sie diese praktischen Kühlregeln:
- Abkühlzeit: Stellen Sie die Kühlung so ein, dass die Teile vor dem Entformen unter die Wärmedehnungstemperatur (HDT) fallen — typischerweise 1,2 bis 1,8 Sekunden pro Millimeter der nominalen Wandstärke.
- Gleichmäßige Kühllinien: Sorgen Sie für turbulenten Wasserdurchfluss (Reynolds-Zahl > 4.000) in allen Kreisläufen. Ungleichmäßige Abkühlraten zwischen Kern und Kavität führen direkt zu verbleibenden Formspannungen und verdrehten Gehäusen.
- Sanfte Entformung: Optimieren Sie die Geschwindigkeit und den Hub des Entformers, um weiße Spannungsmarkierungen an tiefen Rippen und Bossen zu vermeiden.
Form- und Werkzeugkonstruktionsspezifikationen für ABS+SAN
Werkzeugbau für ABS+SAN-Spritzgießen erfordert strenge Beachtung von Steifigkeit, thermischer Balance und Entlüftung. Da das Hinzufügen von SAN die Schmelzviskosität und die Kerbempfindlichkeit im Vergleich zu Standard-ABS erhöht, führen schlechte Werkzeugauswahlen schnell zu Blush-Marken, Jetting oder eingeschlossenen Gasbränden.
Verständnis der Vorteil und Nachteil des Spritzgießens Werkzeugkonfigurationen helfen uns, Formen zu entwickeln, die Ästhetik der Teile mit hoher Werkzeuglebensdauer im Volumenbetrieb ausbalancieren.
Kantenauswahl: Kante, Unterkante und Heißkanalspitzen
Die richtige Kanalanordnung und Geometrie hält die Scherhitze niedrig und sorgt für eine gleichmäßige Füllung bei dicken und dünnen Wänden.
- Seitenanschnitte: Unsere Standardwahl für flache, strukturelle Platten. Die Tiefe des Kanals auf 50%–75% der nominalen Wandstärke dimensionieren. Halten Sie das Land kurz (unter 1,0 mm), um Druckverluste und Erstarrung vor vollständiger Füllung zu vermeiden.
- Sub-Tore (Tunnel-Tore): Perfekt für automatisierte Hochgeschwindigkeitsläufe. Verwenden Sie einen Winkel zwischen 30° und 45° mit einem minimalen Durchmesser von 1,2 mm bis 1,8 mm. Jeder kleinere Durchmesser und hohe Scherkräfte verursachen lokale Materialverschlechterung und Gate-Blush.
- Heißkanal-Systeme: Intern beheizte Düsen können Materialstagnation und schwarze Flecken verursachen. Wir empfehlen Ventilgates-Heißkanäle mit direkter Spitzenheizung, um Tropfenbildung zu verhindern, Fäden zu eliminieren und Zykluszeiten zu verkürzen.
Entlüftungstiefe und -position
SAN-Copolymere erzeugen flüchtige Stoffe bei hohen Einspritzgeschwindigkeiten. Wenn eingeschlossene Luft nicht entweichen kann, ruiniert die Dieselverbrennung die kosmetische Oberfläche.
- Primäre Entlüftungslinien: Tiefe von 0,025 mm bis 0,040 mm (0,001" bis 0,0015"), mit einer Landbreite von 1,5 mm, die durch Blindtaschen & Rippenenden wieder an die Atmosphäre entlüftet werden. 0,8 mm bis 1,0 mm.
- Schweißlinien-Übergänge: Fügen Sie Entlüftungsspritzstifte oder poröse Stahl-Einsätze am Ende der Füllpfade hinzu.
- Schweißlinien-Übergänge: Immer dort auslüften, wo Fließfronten zusammenlaufen, um optische Sichtlinien zu reduzieren und die Schweißnahtintegrität zu verbessern.
Werkzeugschrumpfungsraten und Ausgleichsfaktoren
ABS+SAN ist eine amorphe Polymermischung, was bedeutet, dass die Schrumpfung in beiden Fließ- und Querrichtungen niedrig und isotrop ist.
| Materialmatrix | Durchschnittliche Mold-Schrumpfungsrate | Querrichtungs-Schrumpfung | Einschlussbereichsausgleich |
|---|---|---|---|
| Standard unbefülltes ABS | 0.45% – 0.70% | 0.50% – 0.75% | +0,05% in der Nähe des Angusses |
| High-SAN-ABS-Mischung | 0.35% – 0.55% | 0.40% – 0.60% | Basis |
| Glasverstärkter ABS+SAN | 0.15% – 0.30% | 0.30% – 0.50% | Direktwerkzeugbearbeitung nach Spezifikation |
Ausgleichsregel: Für enge Toleranzgehäuse, halten Sie Stahl durch Bearbeitung der inneren Kerne größer und der äußeren Hohlräume kleiner um 0,05 mm bei kritischen Passungsmaßen.
Entlüftungswinkel, Oberflächenfinishs und Entformung
SAN erhöht die Steifigkeit des Teils, wodurch die Teile beim Entformen weniger nachgiebig sind. Unzureichende Entlüftung verursacht starke Spuren durch Reibung und hohe Entformungskräfte, die verbleibenden Formspannungen verstärken.
- Entwurfwinkel: Wenden Sie eine Neigung von mindestens 1,0° bis 1,5° bei Kernabschlüssen und glatten Hohlraumwänden. Für strukturierte Oberflächen (SPI oder Mold-Tech), hinzufügen 1,0° Tauchtiefe pro 0,025 mm (0,001") Oberflächenstruktur-Tiefe.
- Kern- & Hohlraumfinish: Für hochglänzende kosmetische Rahmen polieren Sie den Hohlraum bis zu SPI-A2 (Diamantpaste-Politur). Behandeln Sie Kerne mit SPI-B1 oder SPI-C1; ein leicht mikrotexturierter Kern verhindert Vakuumverriegelung und hält Teile während des Werkzeugöffnens am beweglichen Teil fest.
- Ablage für Entformungstifte: Verwenden Sie breite, flache Entformungsschieber oder Hülsenentformung unter Perimeterwänden und tiefen Rippen anstelle kleiner Durchmesserstifte. Dies verhindert Durchschlagen, Stressspuren durch Stiftspuren oder Weißfärbung am fertigen Teil.
Fehlerbehebung bei häufig auftretenden ABS+SAN-Formteilfehlern
Der Betrieb eines ABS+SAN-Blendes kann auf der Produktionslinie schwierig sein. Wenn Sie Styrol-Acrylonitril-Copolymer zu einer ABS-Basis hinzufügen, gewinnen Sie an Steifigkeit und Oberflächen-Glanz, aber Sie verkürzen Ihr Verarbeitungsfenster. Wenn Ihre Drücke, Temperaturen oder Angusskonfigurationen auch nur um einen kleinen Wert abweichen, treten sofort Oberflächenfehler und strukturelle Ausfälle auf. Als ein kundenspezifischer Formenbauer, der diese Harze täglich verarbeitet, verwenden wir gezielte Lösungen, um die Zykluszeiten kurz zu halten und die Ausschussraten auf nahezu null zu reduzieren.
Behebung von Silberstreifen, Feuchtigkeits-Splays und Luftbrandstellen
Wenn Silberstreifen auf dem Teil erscheinen, bestimmen wir zunächst, ob die Ursache in eingeschlossener Feuchtigkeit oder Scherzerfall liegt:
- Feuchtigkeits-Splays: SAN nimmt Feuchtigkeit schnell auf. Wenn Ihr Feuchtigkeitsgehalt über 0,05% liegt, verlaufen U-förmige Splay-Spuren entlang der Fließrichtung. Wir überprüfen sofort das Trocknungssystem des Desiccant-Hoppers, um sicherzustellen, dass die Taupunkttemperatur bei -40°F (-40°C) liegt und das Material mindestens 2 bis 4 Stunden bei 175°F bis 185°F (80°C bis 85°C) gekocht wird.
- Scherscherzerwärmung und -zerfall: Wenn Splays auch bei trockenem Harz auftreten, überhitzt das Material im Zylinder oder schert durch den Anguss. Wir reduzieren die Schraubenrotationsgeschwindigkeit, senken den Rückdruck auf 50–100 psi und radiusieren den Angusseintritt.
- Luftbrandstellen (Dieseln): Dunkelbraune oder schwarze Brandspuren am Ende des Fließpfades entstehen, wenn eingeschlossene Luft nicht schnell genug entweichen kann. Wir reinigen verstopfte Werkzeugbelüftungen und schneiden die Teilungslinien auf eine Standard-Tiefe von 0,0015 Zoll (0,038 mm) neu zu.
Vermeidung von Verzug, unterschiedlicher Schrumpfung und Setzstellen an Rippen
SAN erhöht die Steifigkeit der Matrix, aber ungleichmäßiges Abkühlen erzeugt hohe Restspannungen im Formteil, die das Teil nach dem Entformen verdrehen.
- Verzug & Dimensionsänderung: Ungleichmäßige Kern- und Kavitätstemperaturen ziehen das Teil aus der Toleranz. Wir balancieren die Wasserkreisläufe, sodass die Temperaturdifferenz auf der Formoberfläche innerhalb von 5°F (3°C) bleibt.
- Setzstellen an Rippen: Da ABS+SAN eine Formschrumpfrate von etwa 0,4% bis 0,7% aufweist, ziehen dicke Rippen-Wand-Übergänge beim Aushärten Kunststoff an. Wir reduzieren die nominalen Wand-Rippen-Verhältnisse auf 40–50TP3T, erhöhen den Halte-Druck und verlängern die Packphase, bis der Anguss vollständig erstarrt ist.
Weld Lines verstärken und Knit Lines auf sichtbaren Oberflächen verbergen
Ein großes Problem beim Spritzgießen von ABS+SAN sind schwache Schweißnähte. Der hohe SAN-Gehalt verringert die molekulare Verflechtung an der Schmelzfront-Interface.
- Erhöhen Sie die Temperatur an der Schmelzfront: Kalte Schmelzfronten stoßen einfach aneinander, ohne zu verschmelzen. Wir heben die Düsen- und Frontzylinder-Temperaturen um 10°F bis 15°F an und erhöhen die Werkzeughohlraumtemperaturen.
- Einspritzgeschwindigkeit anpassen: Beschleunigen Sie die Einspritzgeschwindigkeit kurz vor dem Zusammenlaufen der Fließfronten, um vorzeitiges Abkrusten zu reduzieren, und reduzieren Sie dann den Druck leicht, um Jetting zu vermeiden.
- Gates neu positionieren: Wenn mechanischer Stress direkt auf eine Nählinie wirkt, ändern wir die Angussstellen oder fügen Fließlaschen hinzu, um die Schweißlinie in nicht kritische, versteckte Bereiche zu verschieben.
Behebung von Sprödigkeit, Delamination und Kurzschüssen bei Teilen
Wenn Teile beim Entformen brechen oder sich wie eine Zwiebel schälen, liegt das Problem typischerweise an Verarbeitungs-Scherrissen oder Melt-Flow-Mismatch. Für eine detaillierte Analyse gängiger Probleme auf der Werkbank bietet unser vollständiger Leitfaden Defekten im Spritzgießen zu identifizieren und deren Fehlersuche zusätzliche Grundschritte.
- Delamination: Haut-Kern-Trennung tritt auf, wenn inkompatibler Regranulatstrom eintritt oder übermäßige Scherkräfte die SAN-reiche Phase vom Polybutadien-Gummikern abtragen. Wir reduzieren die Einspritzgeschwindigkeit und stellen sicher, dass die Mischungsverhältnisse von Neuware zu Regranulat streng kontrolliert werden.
- Kurzfüllungen: Hochviskose Mischungen widerstehen dem Füllen dünner Wände. Wir optimieren das Schmelztemperaturprofil, erhöhen den Einspritzdruck in der ersten Stufe und vergrößern die Fließkanaldurchmesser, um übermäßigen Fließwiderstand zu beseitigen.
- Bruchfestigkeit des Teils: Verringerung der Verweilzeit im Zylinder vermeidet thermischen Abbau der SAN-Polymerketten. Wir dimensionieren die Schussgröße so, dass sie innerhalb von 35% bis 65% der gesamten Zylinderkapazität liegt.
Schnelle ABS+SAN-Fehlerbehebungstabelle
| Beobachteter Fehler | Primäre Ursache auf der Werkstatt | Korrekte Maschinenanpassung |
|---|---|---|
| Silber-Splay | Hohe Feuchtigkeit / übermäßige Scherung | Trockner mit Trockenmittel prüfen; Schrauben-Drehzahl und Rückdruck reduzieren |
| End-of-Fill-Air-Burn | Schlechtes Werkzeuglüften / schnelles Füllen am Ende | Lüftungen reinigen; Einspritzgeschwindigkeit profilieren, um bei 95% Füllung zu verlangsamen |
| Sinkstellen | Kurze Packzeit / niedriger Halte-Druck | Halte-Druck erhöhen; Gating-Frost-Studie durchführen, um die Haltezeit festzulegen |
| Schwache Schweißnähte: | Kalter Schmelzfront / unzureichendes Packen | Erhöhen Sie die Formtemperatur um 10°F–20°F; erhöhen Sie die Barrel-Temperatur in der Vorderzone |
| Delamination | Schwerwiegende Scherbelastung / Kontamination | Vergrößern Sie die Angussgrößen; senken Sie die primäre Einspritzgeschwindigkeit |
Sekundäre Nachbearbeitung und Montage für ABS+SAN-Injektionsformen
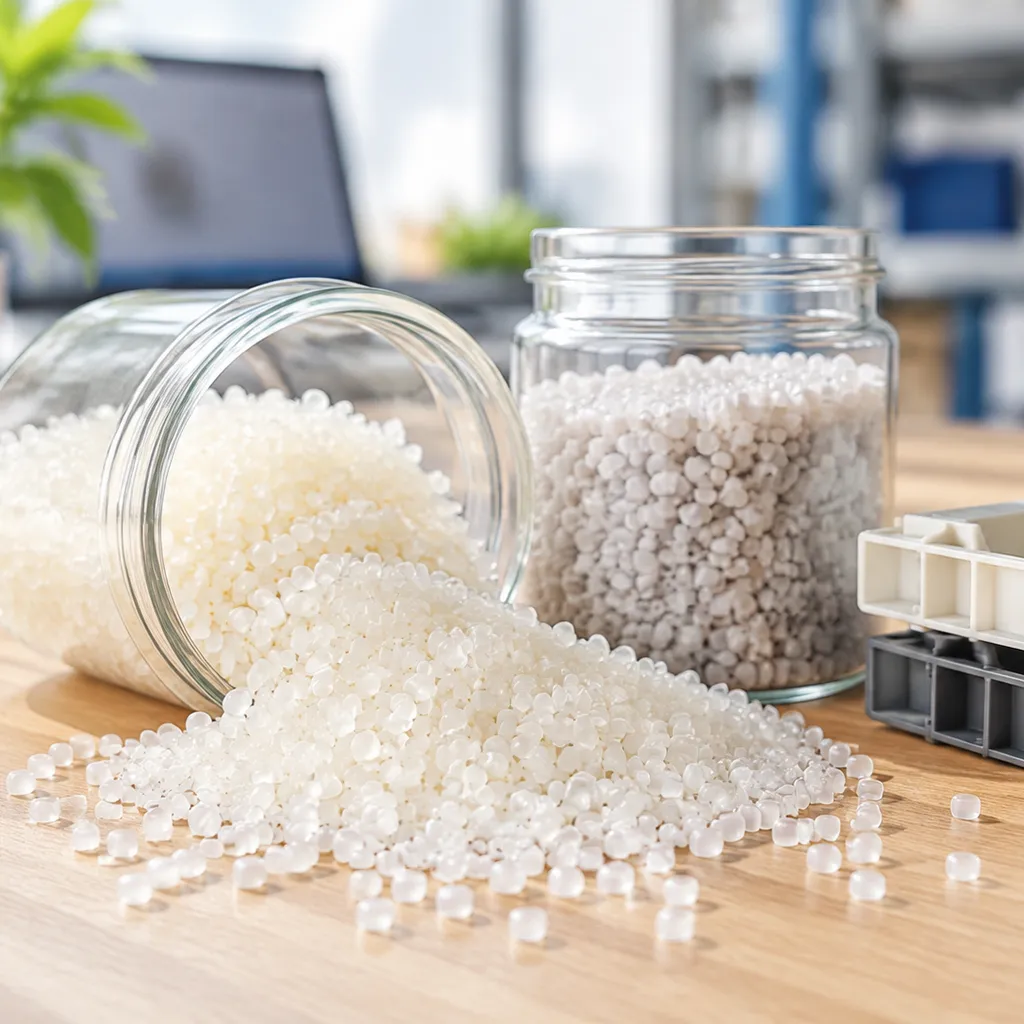
Einen formgefertigten Teil aus der Presse zu nehmen ist nur die Hälfte der Aufgabe. Beim Spritzgießen von ABS+SAN sorgt der höhere Styrol-Acrylnitril-Gehalt für außergewöhnliche Oberflächenhärte und Klarheit der Teile, verändert aber auch, wie das Material auf Beschichtungschemikalien, Montageflüssigkeiten und mechanische Belastungen reagiert.
Oberflächenbereitschaft für Lackierung, Galvanisierung und Vakuummetallisierung
SAN erhöht die chemische Beständigkeit und Kratzfestigkeit, aber die Änderung des Gummi-zu-Copolymer-Verhältnisses wirkt sich direkt auf nachgelagerte Galvanikbäder aus:
- Überlegungen zur Galvanisierung: Standard-ABS mit Galvanikqualität basiert auf Chromsäureätzen, um Butadien-Gummenkugeln aufzulösen und Ankerpunkte für unedel Nickel zu schaffen. Da SAN das starre Matrixvolumen ohne Butadienstellen hinzufügt, sind die Ätzfenster schmaler. Wir kontrollieren die Ätzbadzeiten genau, um Unterätzung (schlechte Haftung) oder Überätzung (Oberflächenpitting) zu vermeiden.
- Lackierung und Vakuummetallisierung: Der natürliche Hochglanz von SAN erzeugt eine makellose Spiegeloberfläche für physikalische Gasphasenabscheidung (PVD). Allerdings zerstören Trennmittel die Haftung. Wir verwenden nach Möglichkeit trockene Formen. Beim Lackieren verwenden wir lösemittelarme Beschichtungen oder UV-härtende Systeme, um Oberflächenrisse durch aggressive Lackverdünner, die die starren Styrolketten angreifen, zu verhindern.
Ultraschweißung, Lösungsmittelverklebung und Schnappverschluss-Design
Die zusätzliche Steifigkeit von SAN verändert die Montage der fertigen Teile:
| Montagemethode | Wichtiger technischer Parameter | Regel am Arbeitsplatz |
|---|---|---|
| Ultraschweißung | Amplitude: 25–35 µm; Scherfugen-Design | SAN überträgt akustische Energie besser als weicher Gummi; Schweißzeiten sind 15–20 % schneller als bei reinem ABS. |
| Lösungsmittelverklebung | Lösungsmittel: MEK, Aceton oder Dichlorethan | Fährt fast sofort aus. Tragen Sie das Lösungsmittel sparsam auf, um Spannungsrisse entlang der Fuge zu vermeiden. |
| Schnappverschlussverbindungen | Maximale Spannungsgrenze: ≤ 1,2% bis 1,5% | SAN verringert die Bruchdehnung. Konstruieren Sie dickere Wurzeln mit großzügigen Radien (R ≥ 0,5 × Wandstärke) um abgebrochene Laschen zu vermeiden. |
Um engere Montage toleranzen bei Hochvolumenautomobil- und Elektronikserien zu unterstützen, nutzt unsere erweiterte Formmassenproduktion automatisierte Montagevorrichtungen und Präzisions-Ultraschallpressen, um eine fehlerfreie Produktion sicherzustellen.
Thermisches Glühen zur Entlastung von Restspannungen nach dem Formen
Hochsteife ABS+SAN-Teile behalten höhere eingegossene Spannungen als Standard-ABS, was sie anfällig für Umweltschlagrisse (ESC) macht, wenn sie Reinigungsmitteln, Schmierstoffen oder Lösungsmitteln ausgesetzt werden.
- Zielt Temperatur: Stellen Sie Ihren Glühofen zwischen 70°C und 85°C (158°F–185°F), ungefähr 10°C unter der Wärmedehnungstemperatur (HDT).
- Einweichzeit: Aufrechterhalten 1 Stunde pro 1 mm (0,040 Zoll) maximale Wandstärke des Teils.
- Kontrollierte Abkühlung: Ziehen Sie heiße Teile niemals direkt in die Umgebungsluft der Werkstatt. Reduzieren Sie die Ofentemperatur langsam mit einer Rate von höchstens 10°C bis 15°C pro Stunde bis die Teile unter 40°C fallen. Schnelles Abschrecken rekonstruiert die sehr Oberflächenspannungen, die beim Glühen beseitigt werden sollen.
Gewerbliche und technische Anwendungen für ABS+SAN Spritzgießen
Wir verwenden ABS+SAN- Mischungen, wann immer ein Kunde die hohe Schlagzähigkeit von Standard-ABS zusammen mit der Oberflächenhärte, dem Glanz und der chemischen Beständigkeit von Styrol-Acrylnitril-Copolymer benötigt. Durch die Anpassung des Mischungsverhältnisses in der Presse erfüllen wir strenge strukturelle und kosmetische Anforderungen in den wichtigsten globalen Fertigungssektoren.
Automobil-Innenverkleidungen, Instrumentencluster und Luftauslässe
Automobil-Innenräume beanspruchen weiche Kunststoffe. UV-Belastung, Hitzeentwicklung im Armaturenbrett und alltäglicher Kontakt erfordern Materialien, die nicht verziehen, zerkratzen oder knarren.
- Instrumentencluster: SAN-Zusätze erhöhen den Zugmodul und die Klarheit, verhindern Lens-Trübung und gewährleisten eine enge Passform gegen Vibrationen.
- A/C-Lüftungsschlitze und Luftauslässe: Der höhere Wärmeverformungstemperatur (HDT) verhindert, dass dünne Lüftungsschlitze unter kontinuierlichen heißen Luftzyklen durchhängen.
- Dekorative Zierblenden: Gemischte Verbindungen akzeptieren sekundäre metallische Beschichtungen sauber und dienen als zuverlässige Alternative zu Standard Elektrolytbeschichtungs-Grad-ABS.
Gehäuse für Unterhaltungselektronik, Zierblenden und Gehäuse für intelligente Geräte
Gehäuse für Elektronik benötigen stabile Seitenwände, klare Kanten und minimale Wandstärken, um das Gesamtgewicht zu reduzieren.
- Monitorrahmen und Tablet-Gestelle: Die verbesserte Schmelzflussindex (MFI) füllt dünnwandige Geometrien gleichmäßig aus, ohne übermäßigen verbleibenden Formgedankenstress zu verursachen.
- Smart-Home-Schnittstellen: SAN erhöht die Oberflächenhärte und reduziert sichtbare Mikrokratzer auf polierten Touchpanels.
- Präzise Gehäusetoleranzen: Ähnlich wie unser Ansatz bei hochpräzisen medizinischen Gerätedruckgussmarkt Gehäusen sorgt unser ABS+SAN-Spritzguss dafür, dass Montage-Snap-Fits bei hohen Produktionsvolumina ausgerichtet bleiben.
| Anwendungstyp | Hauptvorteil der Mischung | Kernverarbeitungsanforderung |
|---|---|---|
| Instrumentenrahmen | Hohe Oberflächenhärte, Kratzfestigkeit | Hohe Formtemperatur für tiefen Glanz |
| Intelligente Geräterahmen | Dimensionalstabilität, Dünnwandfluss | Ausgewogener Einspritzgeschwindigkeit zur Reduzierung der Scherung |
| Gerätefronten | Chemikalien- und Waschmittelbeständigkeit | Konstanter Packdruck zur Vermeidung von Sinkstellen |
Haushaltsgeräte-Fronten und ästhetische Teile
Küchen- und Wäschereigeräte sind täglich Ozon, Waschmitteln und Reinigungsmitteln ausgesetzt, die Spannungsrisse in Standardpolymeren verursachen.
- Frontblenden für Frontlader-Waschmaschinen: SAN bietet den chemischen Schutz gegen konzentrierte Waschmittel und Parfüms.
- Vorderseiten der Kaffeemaschinen: Liefert erstklassige Farbtiefe, Klavierlack-Glanz und Dampfwiderstand rund um die Ausgabeköpfe.
- Transparente und getönte ästhetische Abdeckungen: Die Formulierung mit klaren SAN-Qualitäten ermöglicht es uns, translucent Anzeigefenster und Indikatorlinsen direkt in die Gehäusearchitektur zu integrieren, was auf dem Fabrikboden echte Zyklenzeit-Optimierung Freigaben ermöglicht.
Häufig gestellte Fragen zum ABS+SAN-Spritzgießen
Können Sie SAN-Regranulat direkt in reines ABS an der Presse mischen?
Wir empfehlen nicht, Scrap-SAN trocken direkt in reines ABS im Presseneinfülltrichter zu mischen. Obwohl beide zur Styrolfamilie gehören, kann eine einfache Mischung durch Drehung nicht die hochschersche Verteilmischung bieten, die erforderlich ist, um die Phasen richtig zu verbinden.
Ohne Zweischnecken-Schmelzextrusion erzeugt die Salz- und Pfeffer-Pressenmischung:
Schmelzflussvariationen: Unvorhersehbare Viskositätsspitzen, die die Hohlraumfüllung destabilisieren.
Oberflächenablösung: Abplatzungen und Mica-Spuren in der Nähe der Angüsse aufgrund schlechter Phasenkompatibilität.
Stoßverlust: Unvollständige Einbindung der Butadienkautschukphase, wodurch das Formteil spröde bleibt.
Wenn Sie Material recyceln müssen, begrenzen Sie sauberes, ordnungsgemäß getrocknetes Regranulat auf weniger als 15% in vorgefertigten Chargen, anstatt rohes SAN-Spritzgießen Regranulat direkt in den Zuführtrichter zu geben.
Wie wirkt sich ein höherer SAN-Gehalt auf die Zykluszeiten und die Fließfähigkeit aus?
Die Zugabe von SAN-Copolymer steigert sowohl die Verarbeitungsgeschwindigkeit als auch das Fließverhalten im Vergleich zu Standardverbindungen deutlich: ABS-Spritzguss Verbindungen:
- Verbesserte Fließraten: SAN senkt die Gesamtschmelzeviskosität und ergibt einen höheren Schmelzindex (MFI). Dies ermöglicht das Füllen dünnwandiger Abschnitte bei geringeren Einspritzdrücken.
- Schnellere Erstarrung: SAN erhöht die Wärmeformbeständigkeit (HDT) und das Strukturmodul der Verbindung. Da das Bauteil bei höheren Temperaturen seine Entformungssteifigkeit erreicht, sinken die Zykluszeiten im Werkzeug um 10% bis 20%, wodurch die Gesamtzykluszeiten sinken.
| Eigenschaftsänderung | High-ABS-Mischung | High-SAN-Mischung | Produktionseinfluss |
|---|---|---|---|
| Schmelzeviskosität | Höher | Niedriger | Leichteres Fließen durch dünnwandige Rippen |
| Entformungstemperatur | Niedriger | Höher | Kürzere erforderliche Kühlzeit |
| Bauteilsteifigkeit | Mäßig | Hoch | Schnellere Zykluszeit ohne Auswerferstiftmarkierungen |
Was ist die ideale Verweilzeit im Zylinder, bevor thermischer Abbau auftritt?
Für stabile ABS+SAN-Injektionsformteile halten Sie eine Verweilzeit im Zylinder zwischen 2 und 4 Minuten. ein. Das absolute Maximallimit ist 6 Minuten bei einem Standard-Schmelzbereich von 220°C bis 240°C (428°F bis 464°F).
Das Überschreiten dieses Fensters löst zwei unterschiedliche Abbaumodi aus:
Die Styrol-Acrylnitril-Matrix verfärbt sich schnell gelb und setzt flüchtiges Gas frei, was Streifenbildung verursacht.
Die Polybutadien-Gummiphase im ABS quervernetzt, bildet harte schwarze Flecken und zerstört die Schlagzähigkeit.
Wenn Unterbrechungen im Zyklus länger als 5 Minuten dauern, reinigen Sie den Zylinder sofort mit normalem HDPE oder einer speziellen Reinigungsmasse.
Warum zeigen ABS+SAN-Teile während der Nachbearbeitung Rissbildung unter Spannung?
Post-Mold-Stressrisse entstehen typischerweise durch die inhärente Kerbempfindlichkeit von SAN in Kombination mit hoch eingelagerten Restspannungen und Chemikalien bei der Montage. SAN bietet eine außergewöhnliche Oberflächenoptik und Härte, reduziert jedoch die Dehnung bei Bruch des Materials.
Um Spannungsrisse zu vermeiden:
Reduzieren Sie den Halte-Druck: Verpacken Sie das Teil nur so viel, dass keine Sinkstellen entstehen. Überverpackung führt zu einer Ansammlung intensiver Druck- und Zugspannungen in der Nähe des Angusses.
Erhöhen Sie die Werkzeugtemperaturen: Betreiben Sie Ihren Formstahl zwischen 50°C und 70°C (122°F bis 158°F). Wärmere Kavitäten ermöglichen es Polymerketten, sich während des Füllvorgangs zu entspannen, anstatt in hochscherspezifischen Orientierungen einzufrieren.
Überprüfen Sie die chemische Exposition: Vermeiden Sie Kontakt mit lösungsmittelbasierten Gewindesicherungsklebern, aggressiven Entfettungsmitteln oder esterbasierten Schmierstoffen während der Montage, da SAN-Matrizen anfällig für Umweltspannungsrisse (ESC) sind, wenn sie belastet werden.
Erhöhen Sie die Radien der Boss-Teile: Stellen Sie sicher, dass die Montage-Schrauben-Bossen und Schnappbefestigungen einen Grundradius von mindestens 25% bis 50% der angrenzenden Wandstärke aufweisen, um mechanische Belastungen gleichmäßig zu verteilen.
Verwandte Quellen
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Luran_Processing_Guide.pdf
- https://xometry.com/resources/injection-molding/abs-injection-molding/
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Terluran_Processing_Guide.pdf
- https://omnexus.specialchem.com/selection-guide/styrene-acrylonitrile-san-plastic


 German
 English
 French
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian