

Leter du etter en holdbar, attraktiv løsning for komplekse plastdeler? ABS+SAN injeksjonsstøping kombinerer styrke, overflatekvalitet og designfleksibilitet i én pålitelig prosess.
I denne veiledningen vil du oppdage hvordan ABS+SAN-materialer fungerer, hvor de brukes, og hva du bør vurdere når du velger riktig injeksjonsstøpeløsning for produktet ditt.
La oss komme i gang.
Forståelse av ABS- og SAN-blandinger i injeksjonsstøping
På produksjonsgulvet vårt faller standard ABS noen ganger kort når et prosjekt krever høyere ripes motstand, forbedret overflateklarhet eller strammere dimensjonsstabilitet under belastning. Det er her blanding av akrylonitril-butadien-styren (ABS) med styren-akrylonitril-kopolymer (SAN) blir en game-changer.
Som en produsent av injeksjonsstøping bruker vi ABS+SAN-formuleringer for å treffe den nøyaktige balansen mellom strukturell seighet og førsteklasses estetisk finish uten å bytte til langt dyrere ingeniørharpikser.
Hvordan SAN-kopolymer endrer ABS-matrisen
Standard ABS er naturlig en to-faset terpolymer: kontinuerlig SAN-matrise som er graftet på dispergerte polybutadien-gummipartikler. Gummiet gir slagmotstand, mens SAN-fasen gir stivhet, kjemisk motstand og termisk stabilitet.
Når vi modifiserer en ABS-formulering ved å blande inn ekstra SAN-kopolymer:
Øker matrisehardheten: Ekstra SAN utvider den kontinuerlige stive fasen, noe som øker overflateshardhet og motstand mot blyantskrubbing.
Forbedrer smelteflyt: Den høyere smelteflytindeksen (MFI) til SAN letter fylling av tynne vegger og reduserer injeksjonstrykkkravene.
Øker kjemisk motstand: Tilsatt SAN øker motstanden mot husholdningsoljer, lette syrer og rengjøringsmidler.
Skjerper mold-detaljer: Lavere viskositet gjør at smelten kan fylle ut komplekse teksturer og høypolerte verktøykavities med minimal synking.
Påvirkning av SAN-forholdet på stivhet, glans og slagfasthet
Justering av SAN-til-gummi-forholdet bestemmer direkte ytelsen til sluttproduktet. Økning av SAN-prosentandelen gir klare prosesseringstrade-offs:
- Stivhet & Modul: Øker. Høy-SAN-blandinger viser betydelig mindre fleks under mekanisk belastning, noe som gjør dem ideelle for strukturelle hus og rammer.
- Overflateglans: Øker dramatisk. Delene støtes ut med en ultra-høy, speilaktig glans direkte fra polert hulromsstål.
- Varmefleksjonstemperatur (HDT): Øker gradvis, noe som gir delene bedre dimensjonsmotstand ved forhøyede omgivelsestemperaturer.
- Slagmotstand: Faller proporsjonalt. Etter hvert som gummiinholdet reduseres i forhold til SAN, faller Izod slagverdiene. Overbelastning av SAN forvandler ductil utbytte til sprø bruddatferd under støtbelastninger.
Egenskapsjämförelse: Ren ABS vs. ABS+SAN-tilsetninger
| Mekaniske & Termiske Egenskaper | Standard Støpe-ABS | ABS + SAN Blandning (70/30) | Høy-SAN Kjemi (50/50) |
|---|---|---|---|
| Strekkmodul (MPa) | 2,100 – 2,300 | 2,500 – 2,800 | 2,900 – 3,200 |
| Bøyestyrke (MPa) | 65 – 75 | 80 – 92 | 95 – 110 |
| Notched Izod Slagfasthet (kJ/m²) | 18 – 25 | 10 – 14 | 5 – 8 |
| Rockwell Hardhet (R-skala) | 103 – 108 | 110 – 115 | 116 – 122 |
| HDT ved 1,8 MPa (°C) | 82 – 86 | 88 – 93 | 92 – 97 |
| Overflateglans (60° Gardner) | 75 – 85% | 90 – 95% | > 95 % |
| Smelteindeks (g/10 min) | 15 – 20 | 22 – 30 | 28 – 38 |
Materialforberedelse og tørking før formpressing for ABS+SAN
Fuktighet er den raskeste måten å ødelegge en ABS+SAN injeksjonsstøping produksjonssyklus på. Både akrylnitril-butadien-styren og styren-akrylnitril-samopolymerharpiks er naturlig hygroskopiske. Når pellets ligger i et åpent fabrikkmiljø, trekker de til seg fuktighet rett ut fra omgivelsene.
Hvis du mater våt harpiks inn i sylinderen, koker det innelukkede vannet umiddelbart ved prosesstemperaturer. Dampen utvider seg gjennom smelteflyten, ødelegger overflatefinishen, skaper sølvfargede striper og ødelegger den mekaniske bindingen mellom SAN-fasen og gummikjernen. Ved bearbeiding av høyglansede eller transparente estetiske deler, garanterer det kasserte deler hvis du hopper over riktig tørking.
Anbefalte tørkeparametere
Vi kjører blandingene våre gjennom et lukket tørketrommelsystem med tørkemiddel før noe materiale treffer mateåpningen. Standard varmluftsovner sirkulerer ganske enkelt omgivelsesfuktigheten tilbake på pelletene.
| Tørkeparameter | Målverdi |
|---|---|
| Tørketype | Tørketrommel med tørkemiddel |
| Tørketemperatur | 80 °C – 85 °C (176 °F – 185 °F) |
| Oppholdstid | 2 til 4 timer |
| Duggpunkt for luft | -40 °C (-40 °F) eller lavere |
| Maks. fuktinnhold | < 0.02% (Maks 0.05% for ikke-kosmetiske deler) |
Merk: Ikke overskrid 90°C under forhåndstørking. Overdreven varme tetter hopperens hals ved å myke opp SAN-komponenten, noe som forårsaker pelletbro og avbrudd i mateprosessen.
Identifisere fuktighetsspredning vs. skjæregenskaper
Skille mellom vannforurensning og skjæregenskaper varmeutvikling på produksjonsgulvet sparer timer med blindjustering. Begge etterlater sølv- eller mørke striper over delens overflate, men årsakene krever helt motsatte løsninger.
- Fuktighetsspredning (Smelt Hydrolyse):
- Visuelle tegn: Tåkete, sølvaktige striper formet som U-mønstre som sprer seg fra porten over flytetrassen.
- Rensetest: Rens en skudd ut i åpen luft uten injeksjonstrykk. Hvis pølsen skummer, bobler, sprekker eller avgir damp, er resinen fortsatt våt.
- Løsningen: Øk tørketiden eller verifiser tørkerens regenereringssenger.
- Skjæregenskaper (Termisk nedbrytning):
- Visuelle tegn: Gulaktige eller brune brente striper langs skarpe hjørner, strikkelinjer eller restriktive porter.
- Rensetest: Åpen luft rens ser glatt og blank ut, uten bobler, men deler viser brente spor nær høyhastighetssoner.
- Løsningen: Senke injeksjonshastigheten, åpne portene, eller juster skruens tilbakepress.
For en dypere forståelse av å skille prosessinduserte feil fra resinproblemer, henvises til vår guide for defekter i sprøytestøping og deres feilsøking for å holde dine maskiner i god stand.
Nøkkelparametere for injeksjonsformeringsmaskiner for ABS+SAN
Dra inn prosessvinduet for en ABS- og styrene-akrylonitril-copolymerblanding krever balansert kontroll. Hvis sylinderen kjører for varmt, forringes gummifasen; kjører den for kaldt, får du matte flekker og svake sammenføyningslinjer. Som en profesjonell produsent og leverandør av støpeformer, anbefaler vi å starte fra basisinnstillingene nedenfor på en pålitelig sprøytestøpemaskin til salgs for å holde deler stive, glansfulle og dimensjonsstabile.
Anbefalt prosessvindu for ABS+SAN
| Parametergruppe | Anbefalt verkstedområde | Notater & mål |
|---|---|---|
| Bakre sone (Mate) | 190°C – 210°C (374°F – 410°F) | Forhindrer tidlig brodannelse ved mateinngangen |
| Midtsoner | 210°C – 235°C (410°F – 455°F) | Gradvis plastifisering uten materialshearing |
| Front & Dyse | 225°C – 245°C (437°F – 473°F) | Matcher faktisk smeltetemperaturmål |
| Faktisk smeltetemperatur | 220°C – 240°C (428°F – 464°F) | Hold under 255°C for å unngå polymerbrenning |
| Gemittemperatur | 50°C – 80°C (122°F – 176°F) | Høyere temperaturer øker overflateglans og flyt |
| Injeksjonstrykk | 70 – 120 MPa (700 – 1200 bar) | Fyller tynne veggribber rent |
| Holdetrykk | 40% – 60% av injeksjonstrykk | Pakking til portfrys for å stoppe synkemerker |
| Baktrykk | 0,5 – 1,5 MPa (5 – 15 bar) | Stabil plastifisering uten shearing av SAN-kjeder |
| Skruhastighet | 40 – 70 RPM | Forhindrer lokal shear-varmeforringelse |
Smeltetemperaturprofiler på tvers av sylinderzoner
Under prosessering av akrylonitril-butadien-styren med tilsatt SAN, aldri øk varmen for tidlig i bakre sone. Hold matezonen relativt kjølig for å opprettholde positiv skruetaking. Overgang jevnt gjennom midtsonene, med toppunkt ved dysen på omtrent 230°C til 240°C. Hvis syklusen din stopper uventet, senk varmen umiddelbart—stagnert smeltet blir gulaktig og sprø på under fem minutter.
Optimalisering av moldtemperatur for overflateglans og syklustid:
Moldtemperatur bestemmer direkte kosmetisk finish og optimalisering av syklustid:
- Høyglansdeler (klasse-A-overflater): Kjør verktøyet på 65°C til 80°C. Den varmere overflaten på verktøyet gjør at den SAN-rike ytre skallet kan replikere moldstålteksturen før frysing.
- Rask sykliske deler: Kjør nærmere 50°C til 60°C hvis deler skal ha matte overflater eller sekundær teksturering.
- Balansekunst: Hold differansen mellom kjerne og hulrom under 5°C for å forhindre differensial trekk og deformasjon etter utstøting.
Trykkontroll: Injeksjon, pakking og skruebaktrykk
ABS+SAN-varer viser moderat viskositet som reagerer kraftig på trykkjusteringer:
- Første trinn - injeksjon: Fyll til 95%-volum ved bruk av trinnvise hastighetsprofiler—langsomt over porten for å forhindre jetting, raskt gjennom hovedveggene, og sakte ved slutten av utfyllingen. En sanntids sensor for hulromtrykk hjelper med å oppdage korte støt før pakking.
- Pakking og hold: Hold jevnt på 50% av toppinjeksjonstrykk inntil portene fryser. Overpakking nær porten øker lokal stress og fører til sprekker under etterfølgende montering.
- Tilbakeslagstrykk: Kjør bare nok tilbakepress (5 til 12 bar) for å oppnå en jevn, boblefri smeltemasse. For mye tilbakepress kutter SAN-polymerkjeder og ødelegger seigheten.
Kjølefasetilpasninger for å minimere residual formet stress
Stive SAN-kjeder gjør blandingen utsatt for låst molekylær orientering. Bruk disse praktiske kjølereglene:
- Kjøle tid: Still inn kjølingen slik at delene faller under varmebøyningstemperaturen (HDT) før pinnutkast—vanligvis 1,2 til 1,8 sekunder per millimeter av nominell veggtykkelse.
- Jevne kjøleløsninger: Sørg for turbulent vannstrøm (Reynolds-tall > 4 000) gjennom alle kretser. Ujevne kjølehastigheter mellom kjerne og hulrom oversettes direkte til residual formet stress og vridde hus.
- Jeven utkast: Optimaliser utstøterhastighet og slaglengde for å unngå hvite stressmerker på dype ribber og bossar.
Mølle- og verktøydesignspesifikasjoner for ABS+SAN
Verktøy for ABS+SAN-sprøytestøping krever streng oppmerksomhet på stivhet, termisk balanse og utlufting. Fordi tilsetning av SAN øker smeltetettheten og hakkfølsomheten sammenlignet med standard ABS, vil dårlige verktøyvalg raskt føre til blussmerker, jetting eller fanget gassbrenning.
Forståelsen av fordel og ulempe ved injeksjonsforming verktøykonfigurasjoner hjelper oss med å utvikle former som balanserer delens estetikk med høykapasitets verktøyliv.
Gatesvalg: Kant, Under-Gate og Hot Runner-tupper
Riktig løper- og portgeometri holder skjærvarmen lav samtidig som den gir jevn pakking over tykke og tynne vegger.
- Kantdører: Vår standardvalg for flate, strukturelle paneler. Størrelse portdybden til 50%–75% av den nominelle veggtykkelsen. Hold landen kort (under 1,0 mm) for å unngå trykkfall og frysepunkt før full pakking.
- Underporter (Tunnellporter): Perfekt for automatiserte høyhastighetskjøringer. Bruk en vinkel mellom 30° og 45° med en minimum diameter på 1,2 mm til 1,8 mm. Mindre enn dette vil høy skjærkraft forårsake lokal materialnedbrytning og portblush.
- Hot runner systemer: Internt oppvarmede dyser kan forårsake materialstagnasjon og svarte prikker. Vi anbefaler ventilport varme kanaler med direkte spissoppvarming for å forhindre drypp, eliminere strengdannelse og redusere syklustidene.
Ventilasjonsdybde og plassering
SAN-kopolymere genererer flyktige stoffer under høye injeksjonshastigheter. Hvis fanget luft ikke kan slippe ut, vil dieselbrenning ødelegge det kosmetiske overflatesnittet.
- Primære delingslinjeventiler: Dybde av 0,025 mm til 0,040 mm (0,001" til 0,0015"), med en landbredde på 1,5 mm, frigjort tilbake til atmosfæren av 0,8 mm til 1,0 mm.
- Lukkede lommer og ribbeender: Legg til ventileringsutstøttere eller porøse stålinnsatser på slutten av fyllingsbanene.
- Sveiseskjøtlinjeinterseksjoner: Vent alltid der flytfrontene møtes for å redusere optiske vitnesbyrdlinjer og forbedre sveiseskjøtlinjens integritet.
Verktøy krympingshastigheter og kompensasjonsfaktorer
ABS+SAN er en amorf polymerblanding, noe som betyr lav, isotrop krymping på tvers av både flyte- og tverrflytretninger.
| Materialmatrise | Gjennomsnittlig formkrympingshastighet | Tverrflyt krymping | Kompensering for inngangsareal |
|---|---|---|---|
| Standard ufylt ABS | 0.45% – 0.70% | 0.50% – 0.75% | +0.05% nær inngang |
| High-SAN ABS-blanding | 0.35% – 0.55% | 0.40% – 0.60% | Grunnlinje |
| Glassforsterket ABS+SAN | 0.15% – 0.30% | 0.30% – 0.50% | Direkte verktøykutting i henhold til spesifikasjon |
Kompensasjonsregel: For tett toleranse innkapslinger, hold stål trygt ved å maskinere indre kjerner større og ytre hulromvegger mindre med 0,05 mm på kritiske sammenføyningsdimensjoner.
Kastvinkler, overflatebehandlinger og utstøting
SAN øker delens stivhet, noe som gjør delene mindre tilgivende under utstøting. Utilstrekkelig kastvinkel forårsaker kraftige dragmerker og høye utstøtingskrefter som øker resterende støpte spenninger.
- Utviklingsvinkler: Påfør minst 1,0° til 1,5° på kjerneavslutninger og jevne hulromvegger. For teksturerte overflater (SPI eller Mold-Tech), legg til 1,0° kastvinkel per 0,025 mm (0,001") teksturdybde.
- Kjerne- og hulromsfinish: For høyglistiske kosmetiske rammer, poler hulrommet opp til SPI-A2 (diamantpasta-polering). Behandle kjerner med SPI-B1 eller SPI-C1; en lett mikroteksturert kjerne forhindrer vakuumlås og holder delene festet til den bevegelige siden under verktøysåpning.
- Utstøtingspinneoppsett: Bruk brede, flate utstøtingsblader eller skaftutstøtere under perimetervegger og dype ribber i stedet for små-diameter pinner. Dette forhindrer gjennomslag, pinnevitne-spenningsmerker eller hvitning på den endelige støpte delen.
Feilsøking av vanlige ABS+SAN-formingsfeil
Kjøring av en ABS+SAN-blanding kan være utfordrende på verkstedet. Når du legger til styrene acrylonitril-kopolymer til en ABS-base, oppnår du stivhet og overflateglans, men du reduserer prosessvinduet ditt. Hvis trykk, temperaturer eller portkonfigurasjoner er avvikende med selv en liten margin, vises overflatefeil og strukturelle svikt umiddelbart. Som en tilpasset støper som kjører disse harpiksene daglig, bruker vi målrettede løsninger for å holde syklustidene stramme og avfallsraten nær null.
Fikse sølvstriper, fuktighets-spredning og luftbrenning
Når sølvstriper vises på delen, bestemmer vi først om årsaken er fanget fuktighet eller shear-nedbrytning:
- Fuktighets-spredning: SAN absorberer fuktighet raskt. Hvis fuktighetsinnholdet ditt er over 0,05%, går U-formede spredningsmerker langs flytebanen. Vi inspiserer umiddelbart tørkesystemet for desikant-hopperen for å sikre at dugpunktene ligger på -40°F (-40°C) og materialet kokes ved 175°F til 185°F (80°C til 85°C) i minst 2 til 4 timer.
- Shear-varme nedbrytning: Hvis spredningene vises selv når harpiksen er tørr, overopphetes materialet i sylinderen eller skjæres gjennom porten. Vi reduserer skruens rotasjonshastighet, senker tilbakepresset til 50–100 psi, og avrunder portinngangen.
- Luftbrenning (Dieseling): Mørkebrune eller svarte brennmerker ved enden av flytebanen oppstår når fanget luft ikke kan unnslippe raskt nok. Vi rengjør tilstoppede verktøyventiler og kutter om delingslinjene til en standard ventedybde på 0,0015 tommer (0,038 mm).
Forebygge krumming, differensial krymping og synkemerker på ribber
SAN øker stivheten i matrisen, men ujevn avkjøling skaper høye residuale støttestress som vrir delene etter utstøting.
- Krumming & dimensjonsendring: Ujevn kjern- og hulromtemperatur trekker delen ut av toleranse. Vi balanserer vannlinjesystemer slik at temperaturvariasjonen over moldens overflate holder seg innenfor 5°F (3°C).
- Synkemerker på ribber: Fordi ABS+SAN har en formkrympingsrate på omtrent 0,4% til 0,7%, trekker tykke ribbe-til-vegg-overganger inn plasten når de stivner. Vi reduserer nominelle forhold mellom vegg og ribbe til 40–50TP3T, øker holdetrykket, og forlenger pakkefasen til porten er helt frosset.
Styrke sveiseskjøter og skjule garnlinjer på synlige overflater
En stor utfordring med ABS+SAN-injeksjonsforming er svake sveiseskjøter. Den høye SAN-innholdet reduserer molekylær sammenfiltring ved smeltefronten.
- Øk smeltefronttemperaturen: Kaltemeltfrontene støter bare sammen uten å fusjonere. Vi hever dyse- og frontløpssonetemperaturene med 10°F til 15°F og øker verktøykavitetemperaturene.
- Juster injeksjonshastighet: Øk injeksjonshastigheten rett før flytfrontene smelter sammen for å redusere tidlig dannelse av skorpe, og reduser deretter trykket litt for å unngå jetting.
- Flytt gaten. Hvis mekanisk stress ligger direkte på en søm, endrer vi portplasseringer eller legger til flytetabber for å flytte sveiselinjen til ikke-kritiske, skjulte områder.
Løsning av sprøhet, delaminering og korte støt på deler
Når deler sprekker ved utstøting eller flasser som en løk, skyldes problemet vanligvis prosessering av skjær eller mismatch i smeltevæskeflyt. For en grundig gjennomgang av standard problemer på verkstedet, tilbyr vår komplette guide til defekter i sprøytestøping og deres feilsøking ytterligere grunnleggende trinn.
- Delaminering: Skinn-kjerne separasjon oppstår når inkompatibel resirkulert materiale kommer inn i strømmen eller når overdreven skjærbelastning fjerner SAN-rik fase fra polybutadien gummikjernen. Vi reduserer injeksjonshastigheter og sørger for at blandingsforholdet mellom virgin- og resirkulert materiale er strengt kontrollert.
- Korte sprøyter: Høy-viskositetsblandinger motstår utfylling av tynne vegger. Vi optimaliserer smeltemperaturprofilen, øker første trinns injeksjonstrykk, og forstørrer løperdiameterne for å eliminere overdreven flytmotstand.
- Del Brittleness: Redusere barrelens oppholdstider unngår termisk nedbrytning av SAN-polymerkjeder. Vi dimensjonerer støtstørrelsen til å falle innenfor 35% til 65% av den totale barrellkapasiteten.
Rask ABS+SAN Defekt Feilsøkingsmatrise
| Defekt observert | Primær årsak på verkstedet | Korrektiv maskinjustering |
|---|---|---|
| Sølvspredning | Høy fuktighet / overdreven skjærkraft | Sjekk tørkedesikant; reduser skruens turtall og tilbaketrykk |
| Slutt på fyllingsluftbrenning | Dårlig verktøventilasjon / rask fylling på slutten | Rengjør ventiler; juster injeksjonshastigheten for å bremse ned ved 95% fylling |
| Senkemerker | Kort pakketid / lav holdetrykk | Øk holdetrykket; kjør studiet av portfrys for å sette holdetid |
| Svake sveiselinjer | Kald smeltemellom / utilstrekkelig pakking | Øk moldtemperaturen med 10°F–20°F; øk front-sonens barrettemperatur |
| Delaminering | Alvorlig skjærbelastning / forurensning | Forstør gate-størrelser; senk primær injeksjonshastighet |
Sekundær etterbehandling og montering for ABS+SAN injeksjonsstøping
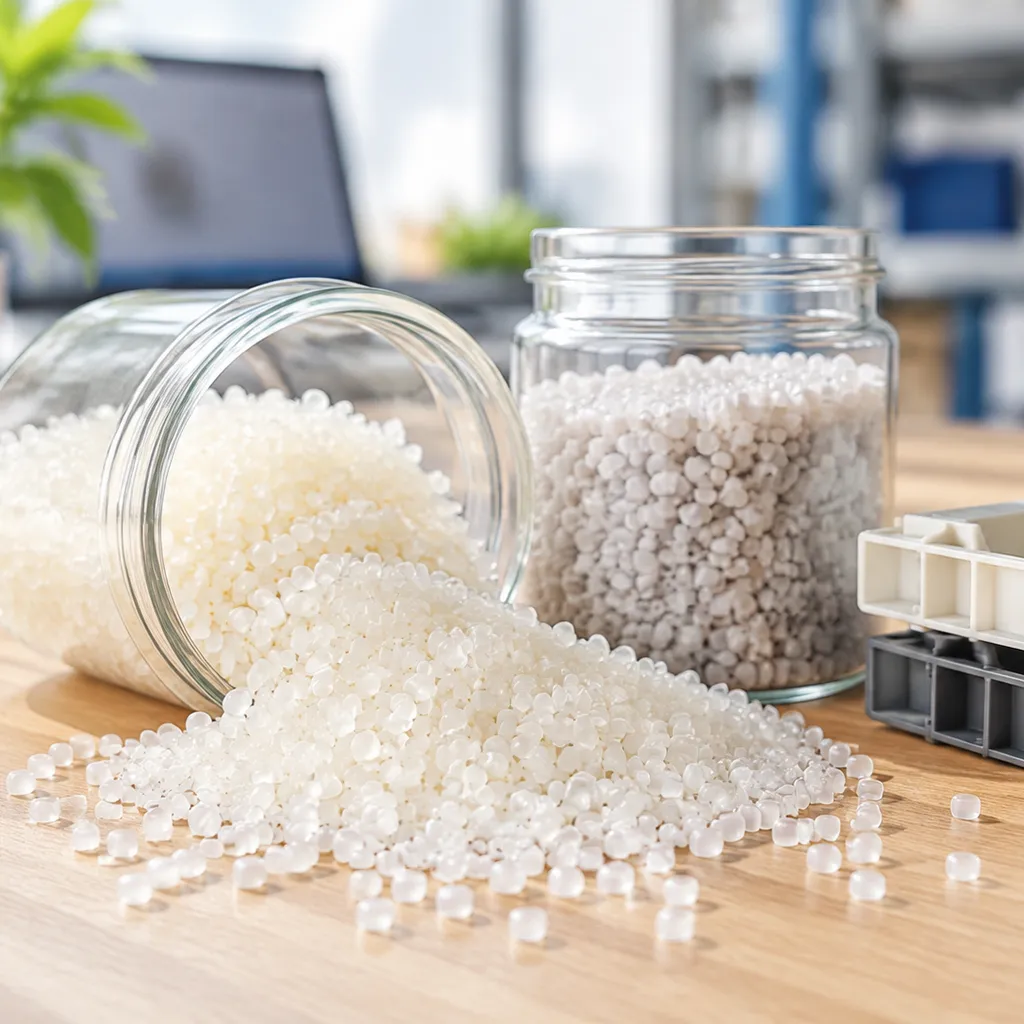
Å få ut en formet del av pressen er bare halve kampen. Når du kjører ABS+SAN injeksjonsstøping, gir det høyere styrene-akrylonitrilinnholdet deler enestående overflatthårdhet og klarhet, men det påvirker også hvordan materialet reagerer på platingkjemikalier, monteringsvæsker og mekaniske belastninger.
Overflatetilstand for maling, elektroplettering og vakuummetallisering
SAN øker kjemisk motstand og skrapemotstand, men endring av gummi-til-kopolymer-forholdet påvirker direkte etterfølgende platingbad:
- Vurderinger for elektroplettering: Standard elektropletteringsgrad ABS er avhengig av kromsyreangering for å løse opp butadiengummesfærer, og skaper forankringspunkter for nikkellegering uten elektrisk strøm. Fordi SAN legger til rigid matrisevolum uten butadiensteder, er etsingsvinduene smalere. Vi kontrollerer etsingsbadets tid nøye for å forhindre under-etsing (dårlig vedheft) eller over-etsing (overflatepitting).
- Maling og vakuummetallisering: Den naturlige høye glansen til SAN skaper en perfekt speiloverflate for fysisk dampdeposisjon (PVD). Imidlertid vil frigjøringsmidler fra former ødelegge vedheften. Vi kjører former tørre så ofte som mulig. Når vi maler, bruker vi lav-løsemiddelbelegg eller UV-herdede systemer for å forhindre overflatekrypning forårsaket av aggressive malingsfortynnere som angriper de stive styrenkjedene.
Ultralydsveising, løsemiddel-liming og snap-fit design
Den ekstra stivheten til SAN endrer hvordan vi monterer ferdige deler:
| Monteringsmetode | Nøkkelingeniørparameter | Verkstedsregel |
|---|---|---|
| Ultralydsveising | Amplitude: 25–35 µm; Skjærforbindelsesdesign | SAN overfører akustisk energi bedre enn myk gummi; sveisetidene er 15–20% ganger raskere enn rent ABS. |
| Løsemiddel-liming | Løsemidler: MEK, aceton eller dikloroetan | Setter seg nesten umiddelbart. Påfør løsemiddel sparsommelig for å forhindre stresssprekker og sprekkdannelse langs skjøtlinjen. |
| Snap-Fit-ledd | Maksimum belastningsgrense: ≤ 1.2% til 1.5% | SAN reduserer strekk ved brudd. Design tykkere røtter med generøse radius (R ≥ 0,5 × veggtykkelse) for å unngå brudd på lugs. |
For å støtte tettere monteringstoleranser i høyt volum innen bil- og elektronikkproduksjon, bruker vår utvidede støpemengdekapasitet automatiserte monteringsfester og presise ultralydpress for å opprettholde null-feil produksjon.
Termisk annealing for å lindre residual støpestress
Høy-rigide ABS+SAN-deler beholder høyere støpede innstøpte spenninger enn standard ABS, noe som gjør dem sårbare for miljøspenningssprekker (ESC) når de utsettes for rengjøringsmidler, smøremidler eller løsemidler.
- Måltemperatur: Still inn din herdeovn mellom 70°C og 85°C (158°F–185°F), omtrent 10°C under varmebøyningstemperaturen (HDT).
- Bløtleggingstid: Opprettholde 1 time per 1 mm (0,040 tommer) av maksimal veggtykkelse på delen.
- Kontrollert avkjøling: Trekk aldri varme deler direkte inn i omgivelsesluften på verkstedet. Reduser ovnen sakte med en hastighet som ikke overstiger 10°C til 15°C per time til delene faller under 40°C. Rask herding gjenskaper de overflatespenningsmomentene som herding er ment å eliminere.
Kommerciell og ingeniørmessig bruk for ABS+SAN sprøytestøping
Vi bruker ABS+SAN-blandinger når en kunde trenger den høye slagstyrken til standard ABS sammen med overflatehardhet, glans og kjemisk motstandskraft til styren-akrylonitril-kopolymer. Ved å tilpasse blandingsforholdet i pressen, oppfyller vi strenge strukturelle og kosmetiske krav på tvers av store globale produksjonssektorer.
Bilinteriørlister, instrumentklynger og luftventiler
Bilinteriør krever harde plastmaterialer. UV-eksponering, varmeoppbygging i dashbordet og daglig kontakt krever materialer som ikke vil deformeres, ripe eller knirke.
- Instrumentklynger: SAN-tilsetninger øker strekkmodul og klarhet, og forhindrer tåke på linser og opprettholder en tett passform mot vibrasjoner.
- A/C-ventiler og luftventiler: Den høyere varmebøyningstemperaturen (HDT) forhindrer at tynne ventilblad synker sammen under kontinuerlige varme luftsykluser.
- Dekorative listemontasjer: Blandet forbindelser aksepterer sekundære metalliske belegg rent, og fungerer som et pålitelig alternativ til standard elektroplettering av ABS-kvalitet.
Forbrukerelektronikkhus, rammer og smartenhetskapslinger
Elektronikkhus trenger stive sidevegger, skarpe kanter og minimal veggtykkelse for å redusere totalvekten.
- Monitorrammer og nettbrettrammer: Den forbedrede smeltegrenseindeks (MFI) fyller tynne vegggeometrier jevnt uten å forårsake overdreven residual formet stress.
- Smart hjem-grensesnitt: SAN forbedrer overflatehardheten, og reduserer synlige mikro-riper på polerte berøringspaneler.
- Presisjonstoleranse for innkapsling: Likt vår tilnærming til høypresisjons sprøytestøping for medisinsk utstyrsmarked innkapslinger, holder vår ABS+SAN-sprøytestøping monteringsklikkene justert over høykapasitets produksjonsserier.
| Søknadstype | Primærblandingsfordel | Kjernebehandlingskrav |
|---|---|---|
| Instrumentrammer | Høy overflatehardhet, ripebestandighet | Høy moldtemperatur for dyb gloss |
| Smart enhetsrammer | Dimensjonal stabilitet, tynnveggsstrøm | Balansert injeksjonshastighet for å redusere skjærekrefter |
| Apparatfasader | Kjemisk og såperesistent | Konsistent pakketrykk for å eliminere synkemerker |
Husholdningsapparatpaneler og estetiske deler
Kjøkken- og vaskemaskinfasader utsettes daglig for olje, vaskemidler og rengjøringsmidler som forårsaker sprekker i standard polymerer.
- Fasader for frontlastende vaskemaskiner: SAN gir det kjemiske skjoldet mot konsentrerte vaskemidler og parfymer.
- Frontpaneler for kaffemaskiner: Leverer førsteklasses fargedybde, piano-svart glans og dampmotstand rundt utløpshoder.
- Gjennomsiktige og tonede estetiske deksler: Formulering med klare SAN-graders gjør at vi kan støpe gjennomskinnelige utstillingsvinduer og indikatorlinser direkte inn i kroppens arkitektur, og låser opp ekte syklusoppnåelse on the factory floor.
Ofte stilte spørsmål om ABS+SAN injeksjonsstøping
Kan du blande SAN-regrind direkte inn i rent ABS i pressen?
Vi anbefaler ikke tørrblanding av skrap-SAN direkte inn i rent ABS i pressens matehull. Selv om begge tilhører styrenfamilien, kan enkel tumbling-blanding ikke gi den høyslepe-distribuerende blandingen som kreves for å binde fasene ordentlig.
Uten twin-skrue smeltemiksing, skaper salt-og-pepper-pressblanding:
Smeltestrømsvariasjoner: Uforutsigbare viskositetsøkninger som destabiliserer hulromfyllingen.
Overflateavflassing: Flassing og mika-merker nær portene på grunn av dårlig fasekompatibilitet.
Impact tap: Ufullstendig innlemmelse av butadien gummi-fasen, noe som gjør den støpte delen sprø.
Hvis du må gjenvinne materiale, begrens ren, riktig tørket regrind til under 15% i forhåndsblandede partier i stedet for å mate rå SAN injeksjonsstøping regrind direkte inn i matehullet.
Hvordan påvirker høyere SAN-innhold syklustider og flytbarhet?
Tilsetning av SAN-kopolymer øker betydelig både prosesshastigheten og flytegenskapene sammenlignet med å kjøre standard ABS-sprøytestøping blandinger:
- Forbedrede flytshastigheter: SAN reduserer den totale smelteviskositeten, noe som gir en høyere smelteflytindeks (MFI). Dette gjør at vi kan fylle tynne veggseksjoner ved lavere injeksjonstrykk.
- Raskere herding: SAN øker stoffets varmebøyningstemperatur (HDT) og strukturell modulus. Fordi delen når utkastingsstivhet ved høyere temperaturer, reduseres avkjølingstiden i formen med 10% til 20%, noe som reduserer totale syklustider.
| Egenskapsendring | Høy-ABS-blanding | Høy-SAN-blanding | Produksjonspåvirkning |
|---|---|---|---|
| Smelteviskositet | Høyere | Lavere | Enklere flyt gjennom tynne veggforsterkninger |
| Utkastningstemperatur | Lavere | Høyere | Kortere nødvendig avkjølingstid |
| Delenes stivhet | Moderat | Høy | Raskere syklustid uten merkbare utstøtingsmerker |
Hva er den ideelle oppholdstiden i sylinderen før termisk nedbrytning oppstår?
For stabil injeksjonsforming av ABS+SAN, oppretthold en oppholdstid i sylinderen mellom 2 og 4 minutter. Den absolutte maksimale grensen er 6 minutter ved et standard smelteområde på 220°C til 240°C (428°F til 464°F).
Overskridelse av dette vinduet utløser to ulike nedbrytingsmoduser:
Styre-styren-akrylonitril-matrisen gulner raskt og frigjør flyktig gass, noe som skaper spredningsmerker.
Polybutadien-gummifasen i ABS kryssbinder, danner harde svarte prikker og ødelegger støtmotstanden.
Når syklusavbrudd varer lenger enn 5 minutter, rens umiddelbart sylinderen med standard HDPE eller en dedikert rensingsmiddel.
Hvorfor viser ABS+SAN-deler sprekker under etterformingsmontering?
Etterformingssprekking skyldes vanligvis SANs iboende nottsensitivitet som samhandler med høye innstøpte residualspenninger og monteringskjemikalier. SAN gir enestående overflateglans og hardhet, men reduserer materialets strekkforlengelse ved brudd.
For å eliminere sprekker:
Reduser Holdetrykk: Pakk delen akkurat nok til å forhindre synkemerker. Overpakking fanger opp intense kompressive og strekkspenninger nær porten.
Øk verktøytemperaturene: Kjør støpejern mellom 50°C og 70°C (122°F til 158°F). Varme hulrom gjør at polymerkjeder kan slappe av under utfylling i stedet for å fryse i høy-skjæringsretninger.
Sjekk kjemisk eksponering: Unngå kontakt med løsemiddelbaserte gjenge-låser, aggressive avfettinger eller esterbaserte smøremidler under montering, da SAN-matriser er utsatt for miljøspenningssprekker (ESC) når de utsettes for stress.
Øk bossradiusene: Sørg for at monteringsskruer og snap-fit-bossene har en grunnradius på minst 25% til 50% av den tilstøtende veggtykkelsen for å spre mekaniske belastninger jevnt.
Relaterte kilder
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Luran_Processing_Guide.pdf
- https://xometry.com/resources/injection-molding/abs-injection-molding/
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Terluran_Processing_Guide.pdf
- https://omnexus.specialchem.com/selection-guide/styrene-acrylonitrile-san-plastic


 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian