

Hva er injeksjonsformgiving?
Sprøytestøping er en produksjonsprosess hvor smeltet plast injiseres i en metallformkavitet, avkjøles og deretter utdrives som en fast del—forestiller deg en presis “fyll og form” syklus som kan animeres som plast som flyter inn i en formet mold før den herder. Denne metoden er svært effektiv for å gjøre rå polymerpellets om til detaljerte, konsekvente komponenter.
De mest vanlige materialene som brukes inkluderer polypropylen (PP), akrylonitril-butadien-styren (ABS), polykarbonat (PC), polyoksymetylén (POM) og termoplastisk polyuretan (TPU). Disse ingeniørklasse-plastene tilbyr en rekke styrke, fleksibilitet og holdbarhetsalternativer tilpasset ulike bruksområder.
Du vil finne sprøytestøpte deler overalt—fra hverdagslige objekter som mobiltelefon-etuier, flaskehalsringer og leker til bilens instrumentpanelkomponenter og medisinske enhetskapsler. Disse kjente objektene fremhever allsidigheten og utbredt bruk av sprøytestøping i industrier du har daglig kontakt med.
Nøkkelfordeler ved sprøytestøping
Sprøytestøping skiller seg ut for sin eksepsjonelle produksjonshastighet og skalerbarhet, og håndterer lett kjøp fra tusenvis til millioner av deler uten å gå på bekostning av kvalitet. Den leverer høyeste gjentakbarhet med stramme toleranser så presise som ±0,02 mm, noe som sikrer at hver del møter eksakte spesifikasjoner. Prosessen gir også overlegne overflatefinish og et bredt spekter av estetiske alternativer rett ut av verktøyet—ingen ekstra polering nødvendig.
Et viktig fordels.Prisen er materialets allsidighet. Fra holdbare ingeniørklasse-plaster som PP, ABS og TPU til spesialkomponenter, støtter sprøytestøping høyytelsesapplikasjoner. Denne allsidigheten, kombinert med storskalaproduksjon, driver lavest kostnad per del blant produksjonsmetoder.
Kompiserte design er heller ikke noe problem. Sprøytestøping kan produsere intrikate geometrier, inkludert undercut, takket være avanserte mold-funksjoner som skuffer og løftere. Sammenlignet med CNC-maskinering produserer sprøytestøping minimalt materialavfall, noe som gjør det mer effektivt og kostnadseffektivt.
Til slutt er det svært automatiseringsvennlig. Automatiserte systemer opprettholder konsekvent kvalitet mens de reduserer arbeidskostnader, noe som gjør sprøytestøping ideelt for høyvolums, presisjonsdelerproduksjon. For mer om fordelene og bruksområdene, sjekk vår detaljerte guide om fordelene med sprøytestøping.
Realiteter og begrensninger ved sprøytestøping
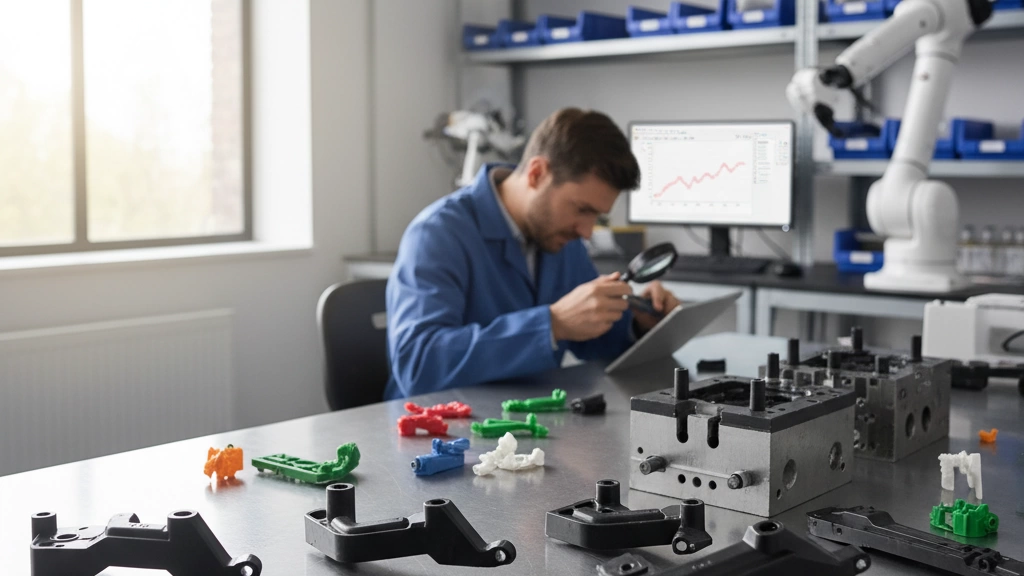
Sprøytestøping har flere reelle begrensninger som du må vurdere før du velger det for prosjektet ditt. Først og fremst er den initiale verktøyingskostnaden svært høy—formene kan koste alt fra $5,000 til over $150,000 avhengig av kompleksitet og størrelse. Denne kostnaden er en betydelig barriere for små kjøp eller oppstartsselskaper. I tillegg tar det vanligvis 4 til 12 uker å produsere nye former, noe som betyr lange leveringstider før du i det hele tatt begynner å lage deler.
På grunn av disse oppstartskostnadene og forsinkelsene, er sprøytestøping ikke kostnadseffektivt for lavvolumsproduksjon, generelt noe under 500 til 1 000 enheter. Det finnes også betydelige designbegrensninger, som behov for avstivningsvinkler, opprettholdelse av jevn veggtykkelse og hensyntagen til sprøytepunktsmerker, noe som kan begrense hvordan delene ser ut og fungerer.
Hvis du trenger å gjøre endringer etter at former er skjært, må du være klar for dyre ingeniørr- revisjoner. I tillegg har sprøytestøymaskiner størrelsesbegrensninger, hvor de fleste maks ut rundt 1 500 til 2 000 tonn klemmekraft, noe som begrenser hvor store eller komplekse delene dine kan være.
Prosessproblemer som sprø, synkemerker eller vridning kan forekomme hvis støpeparametrene ikke er riktig innstilt, noe som påvirker delkvaliteten. Til slutt forblir miljøbekymringer på grunn av bruken av fossile polymerer og den energikrevende naturen til prosessen, selv om resirkulerte og biobaserte harpiksalternativer blir stadig mer tilgjengelige for å bidra til å redusere fotavtrykket.
For tips om hvordan du navigerer noen av disse utfordringene, inkludert å håndtere verktøyingskostnader og designregler, se vår detaljerte guide om plastinjeksjonsskjemaketoring.
Når sprøytestøping er det BESTE valget
Sprøytestøping skinner i industrier hvor høyvolumsproduksjon, presisjon og holdbarhet er essensielt. Den er ideell for medisinske enheter, bilistiske deler, forbrukerelektronikk, og mange husholdningsvarer. Disse sektorene drar nytte av sprøytestøpeings gjentakbarhet og dens evne til å produsere komplekse, høy-kvalitets deler effektivt.
Her er en rask oversikt over ideelle applikasjoner:
| Industri | Typiske anvendelser | Hvorfor sprøytestøping fungerer best |
|---|---|---|
| Medisinske enheter | Solegler, kirurgiske verktøy | Tette toleranser, steril produksjon, materialmangfold |
| Bilindustri | Dashbordskomponenter, klips | Høy holdbarhet, komplekse former, stor volum |
| Forbrukerelektronikk | Smarttelefonhus, kontakter | Fint detaljer, jevn finish, rask produksjon |
| emballasje | Kapsler, beholdere | Kostnadseffektivt for masseproduksjon |
| Leker & Husholdning | Holdbare deler, fargerike design | Allsidighet i materialer og farger |
Brek-even volum: Injeksjon som støping vs andre prosesser
Injeksjonssåing har høye verktøyomkostninger, så det er vanligvis ikke kostnadseffektivt for små partier. Her er en enkel break-even-sammenligning for å hjelpe deg med å avgjøre når injeksjonssvie er bedre enn alternativer som CNC-frøming, 3D-printing eller vakuumforming:
| Produksjonsvolum | Beste produksjonsmetode |
|---|---|
| 1 – 100 enheter | 3D-printing eller CNC-frøming |
| 100 – 1,000 enheter | CNC-frøming eller vakuumforming |
| 1,000+ enheter | Injeksjonsforming |
For mange prosjekter ligger brytningsvolumet for sprøytestøping starter rundt 500 til 1 000 deler, avhengig av kompleksitet og delstørrelse. Utenfor dette punktet synker enhetskostnaden betydelig, noe som gjør sprøytestøping til den klare vinneren for storskala produksjon. For å bedre forstå om sprøytestøping passer for prosjektet ditt, vurder faktorer som volum, materialbehov og delkompleksitet.
For en detaljert titt på hvordan sprøytestøping passer inn i medisinsk produksjon, sjekk ut vår side om hvordan injeksjonsforming brukes i medisinsk industri. Denne ressursen viser nøyaktig hvorfor det er den foretrukne metoden for presise, pålitelige plastdeler.
Hvordan ledende produsenter minimerer ulempene
Ledende sprøytestøpeprodusenter som Jino Injection Moulding takler vanlige utfordringer med smarte, kostnadsbesparende strategier:
- Gratis DFM-analyse og støpeflyt-simulering: Før man kutter verktøystål, tilbyr Jino design-for-produksjon-evalueringer og detaljerte støpeflytsimuleringer. Dette hjelper med å avdekke potensielle problemer tidlig, redusere kostbare revisjoner og forbedre delkvaliteten.
- Rask prototyping og broverktøysalternativer: For å korte ned ledetider tilbyr Jino rask prototyping og broverktøy som lar deg teste deler og prosesser før full produksjon. Dette reduserer risiko og hjelper med å finjustere designene underveis.
- Multi-kammer familieformeskrin og automasjon: Bruk av fler-kammerformer som produserer flere deler samtidig sammen med automasjon øker produksjonshastigheten og senker enhetskostnadene — kritisk for høyvolums plastproduksjon.
- Eget verktøyrom for raske modifikasjoner: Å ha et verksted på stedet gjør at Jino raskt kan justere former eller rette feil uten lange forsinkelser, noe som sparer deg tid og penger.
- Overmolding- og innsatsstøpingsekspertise: Disse avanserte teknikkene gjør at Jino kan bygge komplekse deler med integrerte komponenter eller flere materialer, redusere monteringstrinn og forbedre produktets ytelse.
- Bruk av resirkulerte og bio-baserte resiner: Når man tar bærekraft på alvor, bruker Jino resirkulerte plasttyper og biobaserte polymerer, noe som bidrar til redusert miljøpåvirkning samtidig som materialytelsen oppfylles.
Ved å kombinere disse tilnærmingene hjelper Jino Injection Moulding kundene med å unngå vanlige begrensninger ved innsprøytningsmåling som høye verktøykostnader, lange leveringstider og designbegrensninger. For et tydeligere bilde av deres fulle kapasitet, se deres dedikerte plastinjeksjonsmålemaskin produsent side for flere detaljer.
Kostnadsfordeling: Verktøy vs. Per-del pris i 2025
Når man vurderer injeksjonsstøping i 2025, er den største kostnadsfaktoren upfront fortsatt verktøy. Formenpriser varierer mye avhengig av kompleksitet, størrelse og region:
- Kina: $3,000 til $50,000
- Europa: $20,000 til $100,000
- USA: $30,000 til $150,000+
Disse kostnadene reflekterer forskjeller i arbeid, materialer og overhead. Selv om den første investeringen kan virke høy, faller prisen per del betydelig etter hvert som produksjonsvolumet øker. For store volumsordrer (tusenvis eller mer) kan kostnaden per del være så lav som noen få øre til et par dollar.
Hvorfor ROI er viktig
En enkel ROI-kalkulator hjelper deg å forstå ved hvilken mengde injeksjonsstøping blir kostnadseffektiv sammenlignet med alternativer som CNC-bearbeiding eller 3D-utskrift. Vanligvis starter bryte-even-volumer rundt 500 til 1 000 enheter, avhengig av faktorer som delens kompleksitet og materiale.
- Lavere volumer? Den dyre verktøykosten fordeles på færre deler, noe som gjør disse alternativene mindre økonomiske.
- Større volumer? Injeksjonsstøping skinner med sin uutslåelige skala og kostnadseffektivitet.
For mer innsikt i materialer og verktøyalternativer skreddersydd for det norske markedet, kan du utforske hvordan plastinjeksjonforming tjenester optimaliserer kostnader og produksjonseffektivitet for å passe ulike prosjektstørrelser.
Alternativer til injeksjonsstøping (Rask sammenligningstabell)
Her er en rask oversikt over vanlige alternativer til injeksjonsstøping, med nøkkelpunkter om kostnad, volum, kompleksitet og overflatefinish for å hjelpe deg med å velge det beste alternativet for prosjektet ditt.
| Metode | Beste for | Volumområde | Kostnad per del | Kompleksitet og detaljeringsgrad | Overflatefinish | Ledetid |
|---|---|---|---|---|---|---|
| 3D-utskrift | Prototyper, lavvolumsdeler | 1–1 000 enheter | Moderat til høy | Høy kompleksitet | Varierer; vanligvis grovt | Raskt (dager til uker) |
| CNC-Frøsing | Lav–mellomvolum, sterke deler | 1–10 000 enheter | Moderat | Høy presisjon | Utmerket; kan poleres | Moderat (uker) |
| Termoforming | Store, enkle deler | 1,000+ enheter | Lav | Enkelt utforming | Bra; mindre detaljert | Moderat |
| Trykksprøyte | Metaldele, høyt volum | 10 000+ enheter | Lav ved volum | Bra kompleksitet | glatt metallfinish | Langt (uker til måneder) |
| Blåsing av kompositt | Hule plastdeler | 5 000+ enheter | Lav | Begrenset til hule former | Jevn, glatt | Moderat |
- 3D-printing er flott for raske prototyper eller lavvolum-kustomdeler, men kan bli dyrt for store produksjonsserier.
- CNC-maskinering tilbyr utmerket finish og styrke, men kaster bort mer materiale og koster mer per del sammenlignet med sprøytestøping ved stort volum.
- Termoforming passer til enkle former og store deler, men matcher ikke detaljnivået og presisjonen til sprøytestøping.
- Trykkstøping er ideell for metalldeler når sprøytestøping av plast ikke er alternativet.
- Blåsemasking håndterer flasker og hulromsdeler, men kan ikke lage solide eller komplekse geometrier.
Hvis du er usikker, utforsk alternativer som 3D-printing eller CNC-maskinering sammen med sprøytestøping kan hjelpe deg med å finne den mest kostnadseffektive metoden basert på volum og designbehov.
For skreddersydd rådgivning og for å forstå hvordan sprøytestøping står seg mot disse alternativene, sjekk ut vår tilpassede plastinjeksjonsformings tjenester.
Miljøpåvirkning og bærekraftige sprøytestøpetrender 2025
Sprøytestøping har tradisjonelt vært avhengig av fossile polymerer og energi-intensive prosesser, noe som reiser miljøvurderinger. Men industrien gjør fremskritt mot bærekraft med flere lovende trender i 2025.
- Resirkulerte og havplast-sammensetninger blir vanlige når produsenter søker miljøvennlige materialer uten å ofre ytelse. Å bruke resirkulerte plastplaster reduserer avhengigheten av ny harpiks og bidrar til å redusere plastavfall i hav og losseplasser.
- Energieffektive elektriske maskiner erstatter eldre hydrauliske støpepressere, og kutter strømforbruket med opptil 50% og forbedrer prosessnøyaktigheten. Dette skiftet senker ikke bare karbonavtrykket, men reduserer også driftskostnader for høyvolums produksjon.
- Mange fabrikker adopterer nå closed-loop recycling systems å gjenbruke avfallspolymerer og støpeværktøy direkte på stedet. Denne tilnærmingen minimerer avfall som sendes til deponi og reduserer videre råvarebehov.
 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian