

射出成形とは?
射出成形は、溶融したプラスチックを金型のキャビティに射出し、冷却して固体部品として取り出す製造プロセスです。形の整った“充填と成形”のサイクルを、プラスチックが型に流れ込んで固まる様子として想像してください。この方法は原料ポリマー粒を詳細で一貫した部品へと効率的に変換するのに非常に適しています。.
使用される最も一般的な材料には、ポリプロピレン(PP)、アクリロニトリルブタジエンスチレン(ABS)、ポリカーボネート(PC)、ポリオキシメチレン(POM)、熱可塑性ポリウレタン(TPU)が含まれます。これらのエンジニアリンググレードのプラスチックは、さまざまな用途に適した強度、柔軟性、耐久性のオプションを提供します。.
射出成形部品は至る所で見られます――スマートフォンケース、ボトルキャップ、玩具といった日用品から、自動車用ダッシュボード部品や医療機器ハウジングに至るまで。これらの身近な物は、産業界での射出成形の多様性と広範な利用を示しています。.
射出成形の主な利点
射出成形は、卓越した生産速度とスケーラビリティで際立っており、品質を損なうことなく千単位から百万単位の生産にも容易に対応します。±0.02 mm程度の厳密な公差で最高の再現性を提供し、すべての部品が正確な仕様を満たすようにします。さらに、高品質な表面仕上げと、ツールから直接得られる多様な美観オプションを提供し、追加の磨き作業は不要です。.
もう一つの大きな利点は材料の多様性です。PP、ABS、TPUのような耐久性のあるエンジニアリンググレードのプラスチックから、特殊配合材料まで、射出成形は高性能な用途をサポートします。この多様性と大規模生産性を組み合わせることで、部品あたりのコストを製造方法の中で最も低く抑えることができます。.
複雑な設計も問題ありません。射出成形は、スライドやリフターなどの高度な金型機構のおかげで、アンダーカットを含む複雑な幾何形状を作ることができます。CNC加工と比べて材料廃棄物が最小であり、より効率的でコスト効果の高い工程です。.
最後に、非常に自動化に適しています。自動化システムは品質を一定に保ちつつ労働コストを削減し、高量产・高精度部品の製造に最適です。利点と適用について詳しくは、私たちの詳細ガイドをご覧ください。 射出成形の利点.
射出成形の現実的な欠点と制限
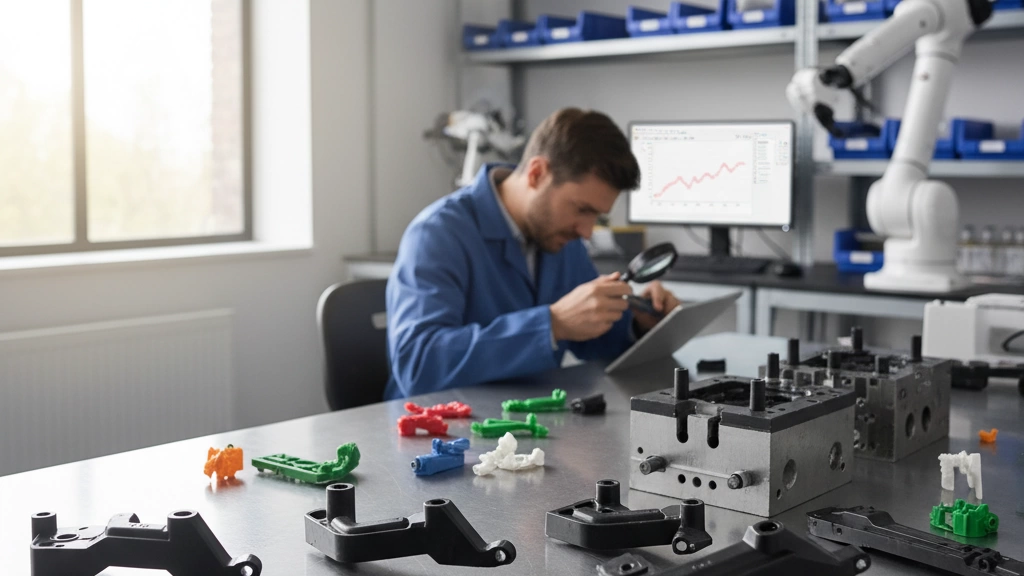
射出成形には、プロジェクトを選ぶ前に考慮すべきいくつかの現実的な制限があります。まず初期の金型コストが非常に高い点です――金型は複雑さとサイズに応じて$5,000から$150,000を超えることがあります。このコストは小ロットやスタートアップにとって大きな障壁となります。さらに、新しい金型の製作には通常4~12週間かかるため、部品を作り始める前に長いリードタイムが生じます。.
これらの upfront コストと遅延のため、射出成形は低ボリューム生産には費用対効果が低く、一般的には500~1,000単位未満の生産に適していません。Draft角、均一な壁厚の維持、射出ピン痕の考慮など、部品の見た目や機能を制限する設計上の制約も多くあります。.
金型を切った後に変更が必要になった場合、高額なエンジニアリングの改訂を覚悟する必要があります。さらに、射出成形機にはサイズの制限があり、クランプ力が概ね1,500〜2,000トン程度が上限であることが多く、部品の大きさや複雑さを制限します。.
目に見えるまぶしさ、沈殿痕、反りなどの成形時の問題が、成形条件が正しく設定されていないと発生し、部品の品質に影響を与えることがあります。最後に、化石由来のポリマーとエネルギー集約的なプロセスであることから環境面の懸念が残りますが、リサイクル・生物由来樹脂の選択肢は増加しており、環境負荷軽減に役立ちます。.
これらの課題のいくつかを克服するためのヒント、 tooling コストの管理や設計ルールを含む詳細ガイドは、私たちの「塑料射出成形 tooling」ガイドをご覧ください。 塑料射出成形 tooling.
射出成形が最良の選択となるとき
射出成形は、高ボリューム生産、精度、耐久性が重要な産業で輝きます。最適なのは 医療機器, 自動車部品, 家電製品, 、そして多くの家庭用品。これらのセクターは射出成形の再現性と、複雑で高品質な部品を効率的に生産できる特性の恩恵を受けています。.
理想的な用途の概要を簡単にご紹介します:
| 産業 | 典型的な用途 | 射出成形が最も適している理由 |
|---|---|---|
| 医療機器 | 注射器、手術用具 | 厳密な公差、滅菌生産、材料の多様性 |
| 自動車 | ダッシュボード部品、クリップ | 高耐久性、複雑な形状、大量生産 |
| 家電 | スマートフォン筐体、コネクター | 細部までの表現、滑らかな仕上げ、迅速な生産 |
| パッケージング | キャップ、容器 | 大量生産に適したコスト効率 |
| おもちゃと家庭用品 | 丈夫な部品、カラフルなデザイン | 材料と色の多様性 |
ブレークイーブン・ボリューム:射出成形 vs その他のプロセス
射出成形は初期 tooling コストが高いため、小ロットには通常費用対効果が低いです。以下は、射出成形がCNC加工、3Dプリント、あるいは真空成形と比較していつ有利になるかを判断するための簡単なブレークイーブン比較です:
| 生産量 | 最良の製造方法 |
|---|---|
| 1 – 100 個 | 3DプリントまたはCNC加工 |
| 100 – 1,000 個 | CNC加工または真空成形 |
| 1,000+ 個 | 射出成形 |
多くのプロジェクトにおいて、 ブレークイーブン・ボリューム 射出成形のブレークイーブン量は、複雑さと部品サイズによりおおよそ500~1,000個から始まります。その点を超えると、 1個あたりのコストが大幅に低下, するため、射出成形は大規模生産の明らかな勝者となります。射出成形があなたのプロジェクトに適しているかをよりよく理解するには、ボリューム、材料ニーズ、部品の複雑さといった要因を検討してください。.
医療製造における射出成形の適用を詳しく見るには、当社のページを参照してください 医療業界における射出成形の利用方法. このリソースは、正確で信頼性のあるプラスチック部品のための最適な方法である理由を正確に示しています。.
トップメーカーが欠点を最小化する方法
Jino Injection Moulding のような主要な射出成形メーカーは、スマートでコストを節約する戦略で一般的な課題に対処します:
- 無料のDFM分析と金型流動解析: 工具鋼を切削する前に、Jinoは設計の製造適合性レビューと詳細な金型流動シミュレーションを提供します。これにより潜在的な問題を早期に発見し、修正コストを削減し部品品質を向上させます。.
- 迅速なプロトタイピングとブリッジ tooling オプション: リードタイムを短縮するために、Jinoは迅速なプロトタイピングとブリッジツールを提供し、本生産に移る前に部品と工程をテストできます。これによりリスクが低減し、設計をその場で微調整できます。.
- マルチキャビティファミリ―モールドと自動化: 複数の部品を同時に生産するマルチキャビティモールドと自動化を組み合わせることで生産性が向上し、1個あたりのコストを抑えることができます。大量生産のプラスチック製造にとって重要です。.
- 現場のツールルームによる迅速な修正: ツールルームを現場に置くことで、Jinoは型を迅速に調整したり欠陥を修正したりでき、長い遅延を避けて時間と費用を節約します。.
- オーバーモルディングとインサート成形の専門知識: これらの高度な技術により、Jinoは組み込み部品や複数材料を統合した複雑な部品を作成でき、組立工程を削減し、製品性能を高めます。.
- リサイクル樹脂とバイオベース樹脂の使用: 持続可能性に対応するため、Jinoはリサイクル樹脂とバイオベースポリマーを取り入れ、材料性能を満たしつつ環境負荷を低減します。.
これらのアプローチを組み合わせることで、Jino Injection Moulding は高額な tooling コスト、長いリードタイム、設計制限といった射出成形の一般的な制約を回避するのに役立ちます。彼らの全機能をより明確に把握するには、専用の プラスチック射出成形メーカー ページを詳しくご覧ください。.
費用の内訳:2025年の tooling 対 1部あたり価格
2025年の射出成形を検討する際、最も大きな upfront のコスト要因は依然として tooling です。型の価格は、複雑さ、サイズ、地域によって大きく異なります:
- 中国: $3,000 から $50,000
- ヨーロッパ: $20,000 から $100,000
- USA: $30,000 から $150,000+
これらのコストは労働、材料、間接費の差を反映しています。初期投資は高く見えるかもしれませんが、部品あたりの価格は生産量が増えるほど著しく低下します。大量発注(数千個以上)の場合、1個あたりのコストは数セントから数ドル程度まで低下することがあります。.
ROI が重要な理由
シンプルな ROI計算機 は、注射成形が CNC加工や 3Dプリンティングなどの代替手段と比較して、どの数量で費用対効果が高くなるかを理解するのに役立ちます。通常、ブレークイーブンとなる量は部品の複雑さや材料などの要因により、500〜1,000個程度から始まります。.
- 低ボリュームでは? toolingコストが部品数が少ないために分散され、これらの選択肢は経済的でなくなります。.
- 高ボリュームでは? 射出成形はその圧倒的な規模の利点とコスト効率で輝きます。.
米国市場向けの材料および金型オプションに関するより詳しい情報については、次のように探ることができます プラスチック射出成形 サービスはコストと生産効率を最適化し、さまざまなプロジェクト規模に合わせて適応します。.
射出成形の代替案(クイック比較表)
射出成形の一般的な代替案を簡単にご紹介します。コスト、ボリューム、複雑さ、表面仕上げの要点を押さえ、プロジェクトに最適な選択を支援します。.
| 方法 | 最適な用途 | Volume Range | Cost per Part | Complexity & Detail | Surface Finish | Lead Time |
|---|---|---|---|---|---|---|
| 3Dプリンティング | Prototypes, low volume parts | 1–1,000 units | Moderate to high | High complexity | Varies; usually rough | Fast (days to weeks) |
| CNC加工 | Low-mid volume, strong parts | 1–10,000 units | Moderate | High precision | Excellent; can be polished | Moderate (weeks) |
| Thermoforming | 大きく、単純な部品 | 1,000+ 個 | 低 | 単純化された形状 | 良い;詳細度が低い | Moderate |
| ダイカスト | 金属部品、量産 | 10,000以上の units | 小ロット時は低コスト | 良い複雑さ | 滑らかな金属仕上げ | 長い(数週から数か月) |
| ブローモールディング | 中空のプラスチック部品 | 5,000以上の units | 低 | 中空形状に限定 | 滑らかで均一 | Moderate |
- 3Dプリント クイックプロトタイプや低-volumeのカスタム部品に最適ですが、大量生産にはコストが高くなることがあります。.
- CNC加工 優れた仕上げと強度を提供しますが、射出成形と比較して材料の無駄が多く、1部品あたりのコストが高くなることがあります。.
- Thermoforming fits simple shapes and large parts but doesn’t match injection moulding’s detail and precision.
- ダイキャスト は、射出成形のプラスチックが選択肢でない場合の金属部品に最適です。.
- ブロー成形 はボトルや中空部品に対応しますが、実体や複雑な幾何学形状を作ることはできません。.
自信がない場合は、次のような選択肢を検討してみてください 3DプリントまたはCNC加工 を射出成形と並べて検討することで、量と設計ニーズに基づいて最もコスト効率の高い方法を見つけるのに役立ちます。.
個別のアドバイスを得て、射出成形がこれらの代替案に対してどのように優れているかを理解するには、私たちの カスタムプラスチック射出成形サービス.
環境影響と持続可能な射出成形トレンド2025
を確認してください。.
- 射出成形は従来、化石資源由来の高分子とエネルギー集約的なプロセスに依存しており、環境面の懸念を引き起こしてきました。しかし、業界は2025年に向けていくつかの有望なトレンドで持続可能性へと進んでいます。 リサイクル材料および海洋プラスチック化合物.
- が一般的になりつつあり、メーカーは性能を損なうことなく環境に優しい材料を求めています。リサイクルプラスチックを使用することで新規樹脂への依存を減らし、海洋や埋立処理場のプラスチックごみを削減する手助けとなります。 エネルギー効率の高い全電動機.
- は旧式の油圧成形プレスを置換し、電力消費を最大で50%削減し、工程の精度を向上させます。この変化はカーボンフットプリントを低減させるだけでなく、大量生産の運用コストも削減します。 多くの工場は now adopt クローズド・ループのリサイクルシステム.
 Japanese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian