

什么是注塑成型?
注塑成型是一种制造过程,将熔融塑料注入金属模腔中,冷却后再作为实体部件脱模——可以把这看作一个精确的“填充与成形”循环,塑料在变硬前流入成型模具的过程可被生动地描述。此方法在将原始聚合物颗粒快速转化为细节丰富、尺寸一致的部件方面效率极高。
最常用的材料包括聚丙烯(PP)、丙烯腈-丁二烯-苯乙烯共聚物(ABS)、聚碳酸酯(PC)、聚甲酸甲酯(POM)和热塑性聚氨酯(TPU)。这些工程级塑料提供从强度、柔韧性到耐用性等多种选项,适用于各种应用。
你会在各处看到注塑成型的部件——从日常用品如手机外壳、瓶盖和玩具,到汽车仪表板部件和医疗器械外壳。这些熟悉的物品凸显了注塑成型在你日常接触的行业中的多功能性和广泛应用。
注塑成型的主要优点
注塑成型以其卓越的生产速度和可扩展性脱颖而出,轻松处理从数千到数百万个部件的批量而不牺牲质量。它提供最高的重复性和紧密公差,精度高达±0.02毫米,确保每个部件都符合严格规格。该工艺还具有优越的表面处理效果和出模即成的广泛美观选项——无需额外打磨。
一个重要的好处是材料的多样性。无论是像PP、ABS和TPU等耐用的工程塑料,还是专用配方,注塑成型都支持高性能应用。凭借这种多样性以及大规模生产,推动了单位件成本在制造方法中最低的水平。
复杂设计也不成问题。注塑成型能够生产复杂几何结构,包括倒角、斜坡和纳入联动机构等,得益于滑块、升降等模具高级功能。与数控加工相比,注塑成型产生的材料废料极少,更高效、成本更低。
最后,它高度适合自动化。自动化系统在保持稳定质量的同时降低人工成本,使注塑成型非常适合大批量、高精度部件的制造。若想了解更多其优点和应用,请参考我们关于的详细指南。 注塑成型的优点.
注塑成型的真实缺点与局限性
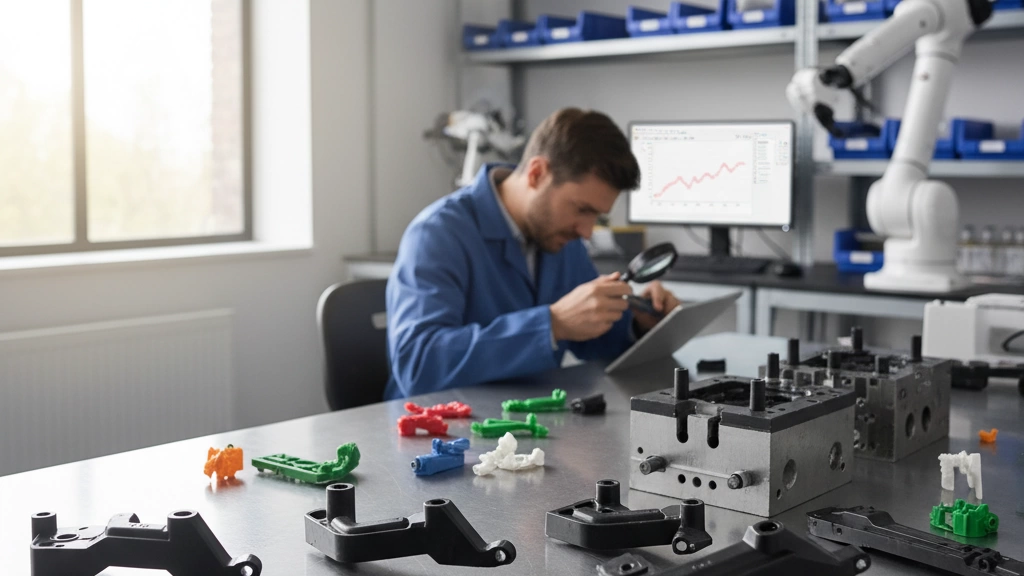
在选择注塑成型用于项目之前,需要考虑若干现实局限性。首先,初始工具成本非常高——模具成本因复杂度和尺寸不同,可能在数十万至数百万人民币之间。这一成本对小批量或初创企业来说是一个重大障碍。更何况,新模具通常需要4至12周才能生产出来,这意味着在开始制造部件之前就会有较长的前置时间。
由于前期成本和延迟,注塑成型对于低产量生产通常并不具成本效益,通常低于500到1000单位的生产量。还存在显著的设计限制,如需要前倾角、维持均匀壁厚以及考虑顶出针痕迹等,这些都会限制部件的外观和功能。
如果在模具切割后需要进行修改,需准备进行昂贵的工程修订。此外,注塑机的尺寸也有局限,大多数峰值夹紧力约在1500到2000吨,限制了部件的尺寸和复杂度。
如模具参数未正确设定,可能出现毛刺、收缩痕迹或翘曲等加工问题,影响部件质量。最后,尽管可通过再生和生物基树脂选项来帮助降低环境足迹,使用化石基聚合物和能源密集型生产过程仍然存在环境方面的担忧。
如需了解如何应对这些挑战,包括管理模具成本和设计规则,请查看我们的详细指南。 cURL Too many subrequests..
何时注塑成型是最佳选择
注塑成型在高产量、需要精度和耐用性的行业中表现出色。它非常适合 医疗设备, 汽车部件, 消费电子以及许多家用商品。这些行业受益于注塑成型的重复性以及高效生产复杂高质量部件的能力。
下面是理想应用的快速概览:
| 行业 | 典型应用 | 为什么注射成型最有效 |
|---|---|---|
| 医疗设备 | 注射器、外科工具 | 严格公差、无菌生产、材料多样性 |
| 汽车 | 仪表板组件、夹子 | 高耐用性、复杂形状、大批量 |
| 消费电子 | 智能手机外壳、连接件 | 精细细节、表面光滑、快速生产 |
| 包装 | 盖子、容器 | 大规模生产的性价比 |
| 玩具与家居用品 | 耐用部件、丰富颜色设计 | 材料与颜色的多样性 |
断点产量:注射成型与其他工艺的对比
注射成型前期模具成本较高,因此通常不适合小批量生产。以下是一个简单的盈亏平衡对比,帮助判断何时注射成型优于 CNC 加工、3D 打印或真空成型:
| 产量 | 最佳制造方法 |
|---|---|
| 1 – 100 单位 | 3D 打印或 CNC 加工 |
| 100 – 1,000 个单位 | CNC 加工或真空成型 |
| 1,000+ 件 | 注塑成型 |
对许多项目而言, 盈亏平衡体积 注塑成型的起始量大约为 500 至 1,000 件,取决于复杂性和部件尺寸。超过这一点, 每件成本显著下降,使注塑成型在大规模生产中成为显而易见的赢家。为了更好地判断注塑成型是否适合您的项目,请考虑产量、材料需求和部件复杂性等因素。
要了解注塑成型在医疗制造中的应用,请查看我们关于 注射成型在医疗行业中的应用的页面。本资源准确展示了为何它是实现高精度、可靠塑料部件的首选方法。
顶级制造商如何最小化缺点
像 Jino 注塑成型这样的领先注塑成型制造商通过聪明且成本节约的策略来解决常见挑战:
- 免费的 DFM 分析与模流仿真: 在切削任何工具钢之前,Jino 提供设计为制造而设计的评审和详细的模流仿真。这有助于及早发现潜在问题,减少代价高昂的返工并提高部件质量。
- 快速原型与桥梁工具选项: 为缩短交付时间,Jino 提供快速原型和桥梁工具,使您在投产前测试部件和工艺。这降低了风险,帮助在现场调整设计。
- 多腔家族模具与自动化: 使用能一次性生产多件的多腔模具并结合自动化,可提升产能并降低单件成本——对高产量塑料制造至关重要。
- 内部工具室快速修改: 现场具备工具室意味着 Jino 可以快速调整模具或修复缺陷,避免长期延误,为您节省时间和资金。
- 覆盖模具成型与嵌件成型的专业技术: 这些先进技术使 Jino 能够制造具有集成部件或多材料的复杂部件,减少装配步骤并提升产品性能。
- 使用回收和生物基树脂: 为实现可持续发展,Jino 融入回收塑料和生物基聚合物,在满足材料性能需求的同时帮助降低环境影响。
通过结合这些方法,Jino 注塑成型帮助客户避免典型的注塑成型局限,如高模具成本、长交货时间和设计限制。要更清楚地了解他们的全部能力,请查看他们的专门页面以获取更多细节。 塑料注塑模具制造商 获取更多详情。
成本分解:2025 年模具成本 vs 按件成本
在考虑 2025 年的注塑成型时, upfront 最大的成本因素仍然是模具。模具价格因复杂性、尺寸和区域而差异很大:
- 中国: $3,000 至 $50,000
- 欧洲: $20,000 至 $100,000
- 美国: $30,000 至 $150,000+
这些成本反映了劳动力、材料和管理费用的差异。虽然初始投资可能看起来很高,但随着生产量的增加,每件成本显著下降。对于大批量订单(数千件或更多),每件成本可能只有几美分到几美元。
为何 ROI 重要
一个简单的 ROI 计算器 帮助您了解在何种数量下注塑成型相对于 CNC 加工或 3D 打印等替代方案变得具有成本效益。通常,损益平衡量产量约在 500 至 1,000 件之间,具体取决于部件复杂度和材料等因素。
- 较低产量?昂贵的模具成本在较少的部件上分摊,使这些选项的经济性降低。
- 产量较高?注塑成型以其无与伦比的规模经济和成本效益而脱颖而出。
欲了解针对美国市场的材料和模具选项的更多见解,您可以探索如何 塑料注塑成型 服务优化成本和生产效率,以适应不同项目规模。
注塑成型替代方案(快速对比表)
以下是常见的注塑成型替代方案的快速查看,重点比较成本、产量、复杂性和表面处理等要点,帮助您为项目选择最合适的方案。
| 方法 | 适用对象 | 产量范围 | 每件成本 | 复杂性与细节 | 表面处理 | 交货周期 |
|---|---|---|---|---|---|---|
| 3D 打印 | 原型,低产量零件 | 1–1,000 单位 | 中等到高 | 高复杂性 | 变化;通常较粗略 | 快速(天到周) |
| 数控加工 | 低到中等产量,强件 | 1–10,000 单位 | 中等 | 高精度 | 优秀;可打磨 | 中等(周) |
| 热成型 | 大型、简单部件 | 1,000+ 件 | 低 | 简化形状 | 良好;细节较少 | 中等 |
| 压铸 | 金属部件,产量高 | 10,000+ 单位 | 产量低时成本低 | 良好复杂性 | 光滑金属表面 | 较长(周到月) |
| 吹塑成型 | 中空塑料部件 | 5,000+ 单位 | 低 | 仅限空心形状 | 平滑、均匀 | 中等 |
- 3D 打印 适合快速原型或低产量定制部件,但大批量生产时成本可能较高。
- CNC 加工 提供优异的表面加工与强度,但相比大规模注塑在材料浪费和单位部件成本方面更高。
- 热成型 适合简单形状和大件部品,但无法匹配注塑的细节与精度。
- 冲压铸造 当注塑塑料不可选时,金属部件的理想选择。
- 吹塑成型 可处理瓶子和空心部件,但不能制造实心或复杂几何形状。
如果不确定,探索如 3D 打印或数控加工 以及注塑成形并用的结合方法,能帮助你根据产量和设计需求找到成本效益最高的方法。
如需获取定制化建议并了解注塑成形与这些替代方案的对比,请查看我们的 定制塑料注塑成型服务.
《2025 环境影响与可持续注塑成形趋势》
注塑成形传统上依赖化石基聚合物与高能耗工艺,带来环境担忧。但行业正在向可持续发展迈进,2025 年有若干有前景的趋势。
- 回收与海洋塑料化合物 正变得越来越普遍,制造商在寻求环保材料且不牺牲性能。使用回收塑料可降低对原生树脂的依赖,帮助减少海洋与填埋场的塑料废弃物。
- 高效能的全电动机 取代旧型液压成形机,降低高达 50% 的能耗并提升工艺精度。这一转变不仅降低碳足迹,也降低大批量生产的运营成本。
- 许多工厂如今采用 闭环回收系统 在现场重复利用废料塑料和流道材料。这种做法可将送往填埋场的废物降至最低,进一步减少原材料需求。
 Belarusian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Armenian