

Hva er SAN-resin? Sammensetning og grunnleggende egenskaper
Styrene Acrylo nitril (SAN) er en høytytende kopolymer som fungerer som en viktig bro mellom standard General Purpose Polystyrene (GPPS) og tøffere ingeniørtermoplaster som ABS. Vi klassifiserer råmateriale SAN som en «spesialitet-styrenisk» fordi det beholder bearbeidbarheten som finnes i styren mens det leverer overlegen kjemisk resistens og termisk stabilitet.
Kjemisk sammensetning og struktur
Materialet får sine egenskaper fra en polymerisering av to monomerer:
- Styren (70-80%): Gir enestående optisk klarhet, høy overflateglans og stivhet.
- Akrilonitril (20-30%): forbedrer kjemisk resistens, varmebestandighet og overflatestivhet.
SAN har en amorf struktur, noe som er en betydelig fordel i sprøytestøping. I motsetning til halvkrystallinske plasttyper, viser amorfe resin en lav og jevn krympingshastighet. Denne egenskapen sørger for at deler opprettholder utmerket dimensjonal stabilitet og presise toleranser etter kjøling, noe som reduserer risikoen for warpage i flate, gjennomsiktige komponenter.
Nøkkel fysiske egenskaper ved SAN
For å hjelpe deg med å vurdere om SAN passer for prosjektkravene dine, har vi samlet de typiske egenskapsområdene for standard sprøytestøpegrader.
| Egenskap | Typisk verdi | Fordel |
|---|---|---|
| Spesifikk vekt | 1.06 – 1.08 | Lette deler sammenlignet med glass eller metall. |
| Tensile styrke | 60 – 80 MPa | Høy stivhet og motstand mot deformasjon under belastning. |
| Flexural moduls | 3.0 – 3.9 GPa | Utmerket stivhet, egnet for strukturelle husingsenheter. |
| Varmedefleksjonstemperatur (HDT) | 95°C – 105°C (ved 0.45 MPa) | Tåler høyere service temperaturer enn standard PS. |
| Lysgjennomgang | ~87 – 90% | Høy klarhet for optiske applikasjoner og skjermer. |
Why It Is a "Specialty Styrenic"
Vi anbefaler ofte SAN fremfor standard polystyren når miljømessig stresstøt er en bekymring. Mens GPPS er sprø og sårbar for fett, oljer og vaskemidler, forbedres acrylonitrileinnholdet i SAN plast egenskaper drastisk forbedrer motstandsdyktigheten mot disse agenser. Dette gjør det til materialet som velges for transparente applikasjoner som krever holdbarhet uten den høyere kostnaden forbundet med Polykarbonat (PC).
Nøkkelfordeler med SAN for injeksjonsforming
Når resiner velges til produksjon, råmateriale SAN–injeksjonsforming skjærer ut som et førsteklasses valg for deler som krever en balanse mellom optisk klarhet og fysisk holdbarhet. Styren-Acrylonitril (SAN) bygger bro mellom standard handelsplast og høytytende tekniske resiner, og tilbyr klare fordeler for både rask prototyping og lavvolums produksjon.
Vi anbefaler konsekvent SAN for dets allsidige egenskapsprofil:
- Eksepsjonell gjennomsiktighet og glans: SAN er naturlig klart og tar imot høypolert overflatefinish (opptil SPI-A2). Dette gjør det ideelt for transparent plastinjeksjonsforming applikasjoner der visuell appell er kritisk, som utstillingsskap eller kosmetikkpakninger.
- Overlegen kjemisk motstand: En stor fordel i forhold til General Purpose Polystyrene (GPPS) er kjemisk motstand SAN tilbyr. Det tåler eksponering for oljer, fett og husholdningsrenholdsprodukter, og hindrer stresskrakering som ofte ses i mindre styrenes.
- Dimensjonell stabilitet: Materialet viser lave og konsistente krympningsrater. Denne stabiliteten gjør at vi kan holde stramme toleranser (vanligvis ±0,003 in.) og opprettholde delgeometri, noe som er essensielt for montering av komponenter.
- Stivhet og flyt: SAN er stivt med høy strekkstyrke. Dess sine utmerkede flytsegenskaper under forming gjør det mulig å lage tyntveggede deler og komplekse funksjoner uten å kompromittere strukturell integritet.
Ved å bruke våre tilpasset plastinjeksjonssmolding tjenester, kan du utnytte disse materialfordelene til å skape kostnadseffektive alternativer til dyre klare plasttyper som Polykarbonat (PC), uten å ofre den høykvalitetsfinishen som produktet ditt krever.
Begrensninger og avveininger ved SAN-materiale
Selv om råmateriale SAN gir ekstraordinær stivhet og kostnadseffektiv klarhet, men det er ikke en universell løsning for hver applikasjon. Vi rådfører alltid ingeniører til å vurdere de spesifikke mekaniske kravene opp mot de iboende begrensningene av Styrene Acrylo nitril-styrene resin før designet avsluttes.
- Sårbarhet mot sprøhet vs. slagkraft: I et direkte SAN vs ABS sammenligning, SAN viser seg å være mindre motstandsdyktig mot tøffhet. Den er betydelig sprøere enn ABS eller polykarbonat. Hvis komponenten din må tåle fall, kraftige støt eller høy dreiemoment, er SAN utsatt for sprekkdannelser eller knusing.
- Miljømessig belastning og UV: Standard SAN-koder er utsatt for UV-gulning når de utsettes for direkte sollys over tid. Materialet er også utsatt for miljøstresssprekking, spesielt hvis støpeformen har skarpe hjørner i stedet for avrundede kanter.
- Termiske begrensninger: SAN er brennbart og avgir røyk ved forbrenning. Det har vanligvis lavere varmebøyetemperatur sammenlignet med tekniske termoplastiske materialer, noe som gjør det upassende for miljøer med høy varme.
Når man bør unngå SAN
Du bør unngå styren-akrylonitril copolymer hvis produktet ditt krever langvarig utendørs værbestandighet eller høy slagmotstand. For disse krevende applikasjonene er forståelse hvilke plastmaterialer som brukes til støping av sprøytestøping avgjørende for å velge et mer holdbart alternativ, som polykarbonat (PC) for styrke eller ASA for UV-stabilitet.
SAN vs andre klare plasttyper: Sammenligning side om side
Å velge riktig gjennomsiktig resin kommer ofte ned til en balanse mellom optisk klarhet, holdbarhet og budsjett. Mens råmateriale SAN–injeksjonsforming gir et spesifikt sett av fordeler, er det viktig å forstå hvordan det står i forhold til vanlige alternativer som ABS, PMMA (akryl) og polystyren (PS).
Materialytelsesmatrise
Vi bruker følgende sammenligning for å hjelpe ingeniører med å avgjøre om SAN er riktig valg for deres spesifikke bruksbegrensninger versus andre handels- og ingeniørresiner.
| Funksjon | SAN (Styren-Acrylonitril) | ABS (Acrylonitrile Butadiene Styrene) | PMMA (Akryl) | -Styrent Polystyren (GPPS) |
|---|---|---|---|---|
| Gjennomsiktighet | Høy (Litt gulaktig nyanse mulig) | Ugjennomsiktig (Standard) / Semitransparent (Spesialgrader) | Utmerket (Optikk-kvalitet) | Høy (Glassaktig) |
| Impact og styrke | Lav til moderat (Sprø) | Høy (Utmerket seighet) | Lav (skjør) | Veldig lav |
| Kjemisk motstand | Bra (motstandsdyktig mot olje/fett) | Moderat | Dårlig (Følsom for løsemidler) | Dårlig |
| Varmebestandighet | Moderat (~100°C) | Moderat (~80-100°C) | Lav til moderat | Lav |
| Kostnadseffektivitet | Low - Medium | Mellom | Medium - Høy | Lav |
| Bearbeidbarhet | Utmerket flyt | God flyt | Moderat | Utmerket flyt |
Detaljerte avveininger
- SAN vs. ABS: Standard ABS er det foretrukne valget for slitestyrke og støtbestandighet, men det mangler gjennomsiktighet. Hvis delen din krever klarhet, er SAN det bedre valget, selv om det ofrer støtstyrken som finnes i ABS-sprøytestøping.
- SAN vs. PMMA: PMMA offers superior optical clarity and UV stability for outdoor use. However, SAN is generally more cost-effective and easier to process for high-volume household goods where "glass-like" perfection isn't strictly necessary.
- SAN vs. Polystyren (PS): Mens Generell Bruks Polystyren (GPPS) er billigere, sprekker den lett og tåler varme dårlig. SAN gir en betydelig oppgradering i termisk stabilitet og kjemisk resistance, noe som gjør det egnet for kjøkkenutstyr som kommer i kontakt med matoljer.
Beslutningsveiledning: Når du skal velge SAN
Velg -Styren-akrylonitril- når prosjektet ditt krever:
- Høy klarhet: Du trenger gjennomsiktige komponenter som vannkaraffler eller kosmetiske saker.
- Kjemisk holdbarhet: Delen må tåle kontakt med lipider, oppvaskmidler eller svette uten å sprekkdannelse.
- Kostnadskontroll: Du trenger bedre ytelse enn Polystyren, men kan ikke rettferdiggjøre den høyere prisen til Polykarbonat (PC) eller PMMA.
For prosjekter som krever ekstrem holdbarhet eller støtabsorpsjon, anbefaler vi vanligvis å utforske andre materialer, men for stive, klare og kostnadseffektive hus, forblir SAN en toppkandidat i transparent plastinjeksjonsforming.
Nødvendige prosesseringsretningslinjer for SAN-sprøytestøping
For å oppnå høy klarhet i deler med råmateriale SAN–injeksjonsforming, presisjon i produksjonsprosessen er ikke til å forhandle om. Siden SAN (styren acrylonitrile) ofte velges for sine optiske egenskaper, kan enhver avvik i bearbeidingsparametrene føre til synlige feil som tåke eller gulning. Vi fokuserer på strenge prosesskontroller for å opprettholde materialets stivhet og gjennomsiktighet.
Materialforberedelse og tørking
SAN er hygroskopisk, noe som betyr at det absorberer fuktighet fra luften. Hvis det ikke behandles riktig, blir denne fuktigheten til damp under støping, noe som forårsaker “splitt” eller sølvflekker på den ferdige delen.
- Tørking: Følge strenge tørkevilkår for sprøytestøping av SAN er kritisk. Vi sørger vanligvis for at resinen tørkes grundig for å oppnå et fuktighetsinnhold under 0,1% før bearbeiding.
- Håndtering: Korrekt lagring og håndtering av resinen forhindrer forurensning, noe som er avgjørende for klare deler hvor selv en støvkorn er synlig.
Optimalisering av temperatur og trykk
Balansen mellom varme og trykk bestemmer delens strukturelle integritet og utseende.
- Smelte- og formtemperaturer: Vi opprettholder nøyaktig temperaturkontroll. Hvis smelte-temperaturen er for høy, kan SAN brytes ned og gulne; hvis den er for lav, resulterer det i dårlig flyt og synlige sveiselinjer.
- Injektionsparametere: SAN-sprøytestøpematerialparametere må justeres til den spesifikke geometrien til delen. Vi bruker optimaliserte sprøytehastigheter for å fylle formen raskt uten å forårsake jetting eller brennmerker.
- Trykk: Tilstrekkelig holdetrykk påføres for å pakke formen og kompensere for materialets naturlige volumreduksjon under kjøling.
Håndtering av krymp og verktøy
Forståelse av oppførselen til plaststoffer for injeksjonsforming er nøkkelen til dimensjonær nøyaktighet.
- Krymp: The SAN-krympingshastighet er generelt lav og forutsigbar (vanligvis rundt 0,2% til 0,6%), noe som tillater stramme toleranser. Imidlertid kreves ensartet veggtykkelse for å forhindre differensiell krymping som fører til warpage.
- Verktøyhensyn: For optisk klarhet anbefaler vi høyglansformer i formene (slik som SPI-A2). I tillegg er det essensielt å inkorporere tilstrekkelige nedfelte vinkler for å forhindre dra-merker ved utskyting, ettersom SAN er stivt og skjørt.
Feilsøking av vanlige defekter
- Sølgestriper/Silver Streaks: Årsaken er vanligvis utilstrekkelig tørking.
- Vacuum-porer/ bobler: Ofte et resultat av utilstrekkelig pakkingstrykk eller tykke veggseksjoner.
- Disse kan vises når deler kjøler seg ujevnt eller har tykke seksjoner. Vi takler dette ved å optimalisere ribdesign for å tilføre styrke uten ekstra bulk, pluss presis kontroll av moldtemperatur for å sikre jevn kjøling. Disse trinnene minimerer forvrengning og overflateskjeletthet. Kan avbøtes ved å optimalisere utskyvningshastighet og sikre riktige nedfelte vinkler i designfasen.
Typiske bruksområder for SAN-sveisede deler
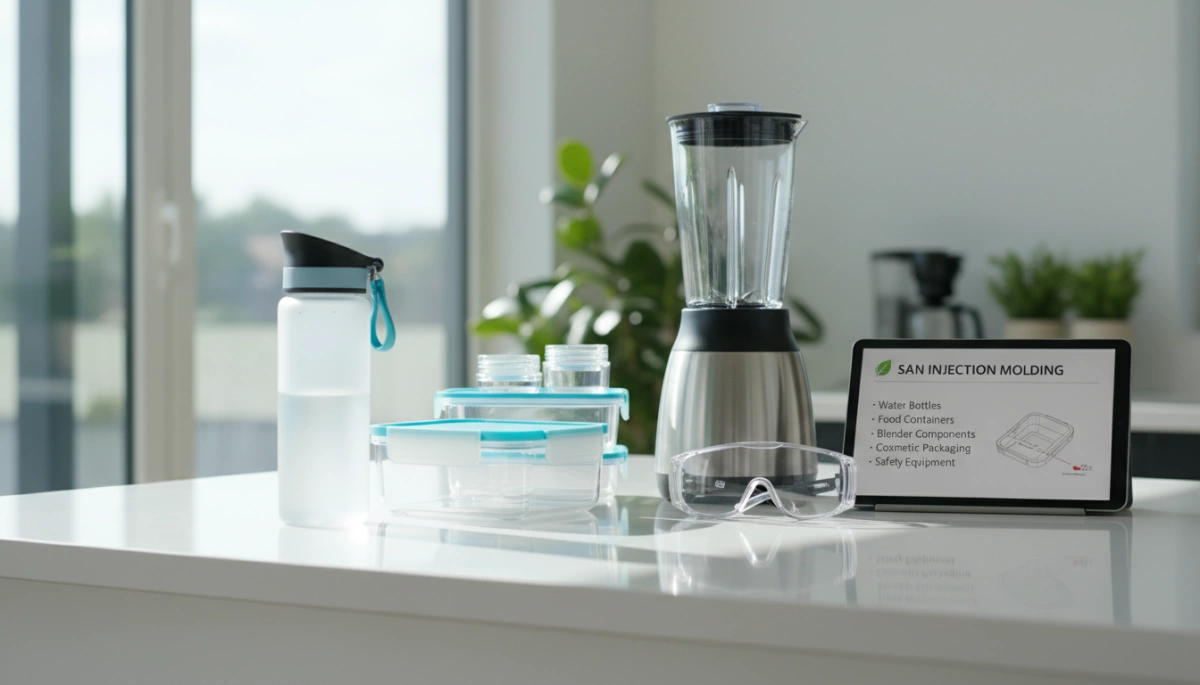
Vi bruker ofte råmateriale SAN–injeksjonsforming på tvers av bransjer som krever en balanse mellom optisk klarhet, stivhet og kjemisk tålighet. Fordi SAN motstår fett, oljer og rengjøringsmidler betydelig bedre enn generell polystyren, har det blitt et grunnmateriale for holdbare forbruker- og industrivarer. Vår digitale produksjonsprosess sikrer at disse transparente komponentene oppfyller strenge dimensjonale toleranser samtidig som de beholder sin estetiske appell.
Felles bruksområder i industrien
- Hus og kjøkkenutstyr:
SAN-applikasjoner husholdning produkter er blant de mest vanlige bruksområdene på grunn av materialets sikkerhet og holdbarhet. Viformer deler som blenderglass, mikseskåler og kjøleskapsdører fordi de må tåle gjentatt vasking og eksponering for mat-syrer uten crazing eller uklarhet. - Medisinske komponenter:
For ikke-implanterbare enheter er klarhet kritisk for å overvåke væskenivåer. Vi produserer komponenter som dialyseskjaller, væskekoblinger og sprøyter hvor gjennomsiktighet og motstand mot lipider eller steriliseringskjemikalier er påkrevd. Våre spesialiserte medisinsk injeksjonstøping kapasiteter sikrer at disse delene oppfyller strenge kvalitetsstandarder ved hjelp av automatisert inspeksjon. - Elektronikk- og batterihus:
SAN gir utmerkede elektriske isolerende egenskaper og dimensjonsstabilitet. Det brukes bredt til batterihus og målerdeksel fordi det motstår angrep fra batterisyre og miljøforurensninger bedre enn standard akryl. - Kosmetisk emballasje:
Merker velger SAN forparfyme topper, kompaktskebet og leppestiftbeholdere for å oppnå et premium, glasslignende utseende. Ved å bruke høyglans formverkfinish (som SPI-A2), leverer vi transparent plastinjeksjonsforming resultater som tilbyr luksusestetikk til en brøkdel av vekten og kostnaden av glass. - Automotive Interiors:
Materialets hardhet og flyteeegenskaper gjør det egnet for interiøroverflater, brytere og instrumentlinsen som krever ripesikkerhet og langsiktig optisk stabilitet.
Inngåelse av råmateriale SAN: Grader og leverandører
Når man planlegger for råmateriale SAN–injeksjonsforming, å velge riktig harpiksgrad er like kritisk som formedesignet selv. Ikke all-Styren Acrylonitrile er skapt likt; den spesifikke formuleringen bestemmer hvordan materialet flyter, motstår varme, og presterer i det endelige miljøet. Vi samarbeider med et utvalg kommersielle grader tilpasset spesifikke bransjekrav.
Populære kommersielle grader
Vi kategoriserer vanligvis SAN-thermoresiner i tre hovedytelsesgrupper for å matche prosjektbehov:
- Høyflytgrader: Disse har en høy smelteflytindeks (MFI), noe som gjør dem ideelle for tynne vegger eller komplekse geometrier der utfylling av formen raskt er avgjørende.
- Høyvarmegrader: Utviklet med høyere molekylvekter for å tåle høye temperaturer, ofte brukt i bilens interiør eller belysning.
- Matkontakt-godkjent: Formuleringer som overholder FDA- eller EU-forskrifter for kjøkkenutstyr, som miksegråter og kjøleskapstallerkener.
Nøkkel globale produsenter
Pålitelig produksjon avhenger av en stabil forsyningskjede. Vi skaffer SAN-harpiks fra etablerte globale ledere for å sikre batch-til-batch konsistens. Hovedaktører i stilren-jernmarkedet inkluderer Ineos Styrolution, Trinseo, og LG Chem. Disse produsentene tilbyr robuste tekniske datablader og konsekvent kvalitet, noe som er viktig for å opprettholde stramme toleranser i høyvolums produksjon.
Faktorer for materialvalg
Å velge riktig SAN-råvareleverandører innebærer mer enn bare pris. Du må evaluere tekniske parametere for å forhindre defekter under bearbeiding.
- Smelteflyteindeks (MFI): En høyere MFI hjelper med komplekse former, men kan redusere slagseigheten litt.
- UV-stabilitet: Standard SAN har en tendens til å gulne under UV-eksponering. For utendørsapplikasjoner anbefaler vi grader med tilsatte UV-stabilisatorer.
- Tilsetninger: Antistatiske midler eller smakløsningsmidler kan forhåndssammensettes for å forbedre bearbeidings-effektiviteten.
Hvis du har erfaring med råmateriale PS-sprøytestøping, vil du finne anskaffelsesprosessen for SAN veldig lik, selv om SAN krever strengere oppmerksomhet til fuktighetskontroll og spesifikasjoner for kjemisk resistens. Å sikre en konsekvent leverandørkabel tidlig i utviklingsfasen sikrer at overgangen fra prototyp til masseproduksjon forblir sømløs.
Hvordan Jino Injection Molding håndterer SAN-prosjekter
Hos Jino Injection Molding forenkler vi den råmateriale SAN–injeksjonsforming prosessen for å levere høyklarhet deler med hastighet og presisjon. Vi forstår at Styren-acrylonitril krever spesifikk håndtering for å opprettholde gjennomsiktigheten og kjemisk resistens. Vi tilbyr fleksibilitet i materialanskaffelse, og lar deg velge mellom våre lagrede resiner eller bruke vår Kunde-levert Resin program hvis prosjektet ditt krever en spesifikk proprietær grade.
Design for Manufacturability (DFM) for klare deler
Gjennomsiktige materialer som SAN er uforsonlige når det gjelder kosmetiske feil. Vårt ingeniørteam gir detaljert DFM-tilbakemelding for å optimalisere utformingen før første støt blir formet. Vi legger stor vekt på:
- Ensartet veggtykkelse: Avgjørende for å forhindre sink-merker og interne spenninger som gjør partiet uklart.
- Innsats av portplassering: Strategisk plassering av støttestråler for å skjule restmerker og sikre glatt flyt.
- Utviklingsvinkler: Sikre tilstrekkelig trekk (vanligvis 1° per tomme dybde) for å forhindre dragsmerker ved uttrekking.
Forstå fundamenta i hva sprøytestøping er er kritisk her, ettersom prosessparametrene direkte påvirker den optiske kvaliteten til den endelige SAN-komponenten.
Overflatefinish-muligheter
For å oppnå glassaktig klarhet må selve formverktøyet være feilfritt. Enhver ufullkommenhet på delen av en sprøytestøpeform hulrommet vil bli overført til SAN-delen. Vi anbefaler og tilbyr:
- SPI-A2 High Gloss Finish: Ideell for kosmetiske deler som krever maksimal klarhet.
- SPI-A3: En standard glatt finish som passer for funksjonelle klare deler.
- Teksturering: Tilgjengelig hvis du trenger å diffundere lys eller skjule fingeravtrykk på spesifikke områder.
Fra prototype til lavvolum produksjon
Vi støtter produktets livssyklus fra den aller første prototypen til produksjonsserier på 10 000+ deler. Våre verktøyalternativer muliggjør rask omstilling, og leverer ofte formede SAN-deler så raskt som 1 til 15 dager. Enten du trenger et enkelt broverktøy eller en flerromsløsning, skalerer vi med etterspørselen uten å pålegge høye minsteordrelast (MOQ).
Klar til å komme i gang? Last opp CAD-filen din i dag for et omfattende tilbud og DFM-analyse på ditt neste SAN-sprøytestøpeprosjekt.
Ofte stilte spørsmål om SAN-sprøytestøping
Er SAN-plast trygt for mat?
Ja, mange kommersielle varianter av styren-akrylonitril (SAN) er FDA-kompatible og godkjent for matkontakt. Dette gjør materialet til et standardvalg for husholdningsartikler som kjøleskaps-skuffer, wassekopper og blenderkrukker. Imidlertid bærer ikke alle varianter denne sertifiseringen, så det er essensielt å bekrefte den spesifikke SAN-materialdatasheet for å sikre at den oppfyller regulatoriske standarder for din tiltens forstått anvendelse.
Hva er den typiske tørketiden for SAN-resin?
Siden SAN er hygroskopisk, absorberer den fuktighet fra luften som kan ødelegge det visuelle kvalitetsnivået på delen. For å forhindre feil som sølvstreker eller bobler, anbefaler vi å tørke resinen i 2 til 4 timer ved 160°F – 180°F (71°C – 82°C). Oppnåelse av fuktinnhold under 0,1% er kritisk for å opprettholde den høyklarhet plastpressingen resultater som SAN er kjent for.
Hvordan sammenlignes SAN med akryl (PMMA) når det gjelder kostnad?
SAN er vanligvis rimeligere enn akryl (PMMA) og betydelig billigere enn polykarbonat (PC). Den gir en praktisk balanse mellom klarhet og stivhet for budsjettreduverte prosjekter. Mens PMMA tilbyr overlegen optisk transmisjon og UV-stabilitet, er SAN det foretrukne valget for kostnadsfølsomme interne komponenter eller forbrukerprodukter. Materialvalg er en viktig faktor i hvordan plastinjeksjonforming kostnader bestemmes, spesielt for store volumer.
Kan SAN gjenvinnes?
Ja, SAN er en termoplast og kan smeltes ned og omprosesseres. I en produksjonsinnstilling kan vi ofte gjenvinne løper og spruer for å blande med ny materiale, noe som reduserer avfall og materialkostnader. For post-konsumsjon gjenvinning, faller SAN vanligvis inn under kategorien “Annet” (Kode 7), så resirkulerbarhet avhenger av kapasitetene til lokale anlegg.
 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian