

SAN樹脂とは?組成と基本特性
スチレン系アクリロニトリル(SAN) は、標準的な汎用スチロール樹脂(GPPS)とより堅牢なエンジニアリング熱可塑性樹脂のようなABSの間の重要な橋渡しを果たす高性能共重合体です。原材料SANを「特殊スチレン系」分類とします。これは、スチレンに見られる加工の容易さを維持しつつ、優れた耐薬品性と熱安定性を提供するためです。
化学組成と構造
この材料は、二つのモノマーの重合体からその性質が派生します:
- スチレン(70-80%): 優れた光学的透明性、高い表面光沢、剛性を提供します。
- アクリロニトリル(20-30%): 耐薬品性、耐熱性、表面硬度を高めます。
SANは 非晶質構造射出成形において重要な利点となる。半結晶性プラスチックとは異なり、非晶性樹脂は低く均一な収縮率を示す。この特性により、部品は冷却後も優れた 寸法安定性 および厳密な公差を維持し、平坦で透明な部品の歪みリスクを低減する。
SANの主要物理特性
あなたのプロジェクト要件にSANが適合するかどうかを評価するのに役立つよう、標準的な射出成形グレードの典型的な特性範囲をまとめました。
| 特性 | 典型値 | 利点 |
|---|---|---|
| 比重 | 1.06 – 1.08 | ガラスまたは金属に比べて軽量の部品。 |
| 引張強度 | 60 – 80 MPa | 高剛性と荷重下での変形抵抗。 |
| 曲げ弾性 modulus | 3.0 – 3.9 GPa | 優れた剛性、構造ハウジングに適した |
| 耐熱変形温度(HDT) | 95°C – 105°C(0.45 MPa条件) | 標準PSより高い使用温度範囲に耐える。 |
| 光透過率 | 約87 – 90% | 光学用途やディスプレイに適した高い透明性。 |
Why It Is a "Specialty Styrenic"
環境応力割れが懸念される場合、標準ポリスチレンよりSANを推奨することがよくあります。GPPSは脆く、脂肪・油脂・洗剤に対して脆弱ですが、アクリロニトリル含有量が SAN樹脂の特性 これらのエージェントに対する耐性を劇的に向上させます。これはポリカーボネート(PC)に伴う高コストなしで耐久性を求める透明アプリケーションの材料としての選択肢を提供します。
射出成形におけるSANの主な利点
生産用樹脂を選択する際には、 原材料SAN射出成形 光学的透明性と物理的耐久性のバランスを必要とする部品において一流の選択肢として際立っています。スタイレン系アクリロニトリル共ポリマー(SAN)は、標準的なコモディティプラスチックと高性能エンジニアリング樹脂の間のギャップを埋め、迅速な試作と小ロット生産の両方に明確な利点を提供します。
SANの多用途特性プロファイルを一貫して推奨します:
- 卓越した透明性と光沢: SANは自然に透明で高研磨表面仕上げ(SPI-A2まで)を受け付けます。これは次のような用途に最適です 透明プラスチック射出成形 表示ケースや化粧品パッケージなど、視覚的魅力が重要なアプリケーションに適しています。
- 優れた耐薬性: 汎用ポリスチレン(GPPS)に対する大きな利点は、 SANの耐薬性 です。オイル、脂肪、および家庭用洗浄剤への曝露に耐え、劣化度の高いスタイレン系でよく見られる応力亀裂を防ぎます。
- 寸法安定性: 材料は収縮率が低く、一貫しています。この安定性により厳密な公差(通常±0.003インチ)を維持し、部品の形状を保つことができ、組み立て部品に不可欠です。
- 剛性と流動性: SANは高い引張強度を持つ剛性材料です。成形プロセス中の優れた流動特性により、薄肉部品や複雑な形状を、構造的統合性を損なうことなく作成できます。
私たちの カスタムプラスチック射出成形 サービスを活用することで、これらの材料利点を活かし、ポリカーボネート(PC)などの高価な透明プラス plasticsのコストに対する費用対効果の高い代替品を作成できますが、製品が要求する高品質な仕上がりを損なうことはありません。
SAN材料の制限とトレードオフ
一方で 原材料 SAN 卓越した剛性と費用対効果の高い明瞭さを提供しますが、すべての用途に普遍的な解決策というわけではありません。私たちは常に、特定の機械的要件を固有の制約と比較検討するようエンジニアに助言します。 スチレン系アクリロニトリル樹脂 設計を確定する前に
- 脆性と衝撃性: 直接的に SANとABSの比較SANは頑丈さに欠ける。ABSやポリカーボネートよりも大幅に脆い。部品が落下・大きな衝撃・高いトルクに耐える必要がある場合、SANはひび割れや粉砕を起こしやすい。
- 環境ストレスとUV(紫外線) 標準SANグレードは、直射日光に長時間さらされるとUVの黄変を起こしやすい。材料は環境応力割れを起こしやすく、特に金型設計が角ばった角を持つ場合には丸みを帯びたエッジよりも割れやすい。
- 熱的制約: SAN は燃えやすく、燃焼時に煙を発生します。一般にエンジニアリング熱可塑性の熱変形温度より低く、高温環境には適していません。
避けるべき時期
あなたは避けるべきです スチレン-アクリロニトリル共重合体 製品が長期の屋外耐候性や高い耐衝撃性を必要とする場合。これらの demanding applications では、理解することが重要です 成形加工に使用される樹脂の基本的な概要から始めるとよいでしょう より耐久性のある代替品を選ぶ際には、強度のためにポリカーボネート(PC)やUV安定性のためにASAが重要です。
SANとその他の透明プラスチック:並べて比較する
透明樹脂を選ぶ際は、光学的透明度と耐久性・予算とのバランスが鍵になることが多い。なお、 原材料SAN射出成形 特定の利点を提供する場合、それがABS、PMMA(アクリル)、およびポリスチレン(PS)などの一般的な代替品とどのように比較されるかを理解することが重要です。
材料パフォーマンスマトリクス
エンジニアがSANが特定のアプリケーション要件に適しているかどうかを、他の一般的・工学用樹脂と比較して判断するのに役立つ以下の比較を使用します。
| 特長 | SAN(スチレンアクリロニトリル) | ABS(アクリロニトリルブタジエンスチレン) | PMMA(アクリル) | ポリスチレン(GPPS) |
|---|---|---|---|---|
| 透明性 | 高い(わずかな黄みがかかる場合あり) | 不透明(標準)/ 半透明(特殊グレード) | 優秀(光学グレード) | 高い(ガラスのよう) |
| 衝撃強度 | 低〜中程度(脆い) | 高い(優れた靭性) | 低い(脆い) | 非常に低い |
| 耐薬品性 | 良好(油脂に耐性あり) | Moderate | 不良(溶剤に敏感) | 不良 |
| 耐熱性 | 中程度(約100°C) | 中程度(約80-100°C) | 低~中程度 | 低 |
| コスト効率 | Low - Medium | 中 | 中 - 高 | 低 |
| 加工性 | 優れた流動性 | 良好な流動性 | Moderate | 優れた流動性 |
詳細なトレードオフ
- SAN対ABS: Standard ABS is the go-to for toughness and impact resistance, but it lacks transparency. If your part requires clarity, SAN is the better choice, though it sacrifices the impact strength found in ABS射出成形.
- SAN vs. PMMA: PMMA offers superior optical clarity and UV stability for outdoor use. However, SAN is generally more cost-effective and easier to process for high-volume household goods where "glass-like" perfection isn't strictly necessary.
- SAN vs. Polystyrene (PS): While General Purpose Polystyrene (GPPS) is cheaper, it cracks easily and handles heat poorly. SAN provides a significant upgrade in thermal stability and chemical resistance, making it suitable for kitchenware that contacts food oils.
Decision Guide: When to Choose SAN
Opt for Styrene Acrylonitrile when your project demands:
- High Clarity: You need see-through components like water pitchers or cosmetic cases.
- Chemical Durability: The part must withstand contact with lipids, detergents, or perspiration without crazing.
- Cost Control: You need better performance than Polystyrene but cannot justify the higher price tag of Polycarbonate (PC) or PMMA.
For projects requiring extreme durability or impact absorption, we typically recommend exploring other materials, but for rigid, clear, and cost-effective housings, SAN remains a top contender in 透明プラスチック射出成形.
Essential Processing Guidelines for SAN Injection Molding
To achieve high-clarity parts with 原材料SAN射出成形, precision in the manufacturing process is non-negotiable. Since SAN (Styrene Acrylonitrile) is often chosen for its optical properties, any lapse in processing parameters can lead to visible defects like haze or yellowing. We focus on strict process controls to maintain the material’s rigidity and transparency.
材料の準備と乾燥
SAN is hygroscopic, meaning it absorbs moisture from the air. If not treated correctly, this moisture turns into steam during molding, causing “splay” or silver streaks on the finished part.
- 乾燥: 厳格な SANの射出成形乾燥条件 これは重要です。通常、加工前に樹脂を完全に乾燥させ、水分含有量を0.1%未満にするようにします。
- 取り扱い: 樹脂の適切な保管と取り扱いは汚染を防ぎ、微粒子のほこりが見えるほど透明な部品のために極めて重要です。
温度と圧力の最適化
熱と圧力のバランスは部品の構造的完全性と外観を決定します。
- 溶解・成形温度: 私たちは正確な温度管理を維持します。融点温度が高すぎるとSANは劣化して黄変します;低すぎると流動性が低下し、ウェルドラインが目立ちます。
- 射出パラメータ: SAN射出成形パラメータ 部品の具体的な形状に合わせて調整する必要があります。ジェット現象や焼き痕を生じさせずに金型を速く充填するために、最適化された射出速度を使用します。
- 圧力: 適切な保持圧力を加えて型を詰め、冷却時の材料の自然な体積減少を補償します。
収縮とツール設計の管理
挙動を理解することが 射出成形用プラスチック 寸法精度の鍵です。
- 収縮: The SANの収縮率 は一般に低く予測可能で(通常0.2%〜0.6%程度)、厳しい公差を可能にします。ただし、異なる壁厚による不均一な収縮を防ぐためには均一な壁厚が必要です。
- ツール設計の考慮点: 光学的透明度のために、ハイグロスの成形表面仕上げ(SPI-A2など)を推奨します。さらに、ドラフト角を十分に設けることが、SANが硬く脆い性質であるため、射出時のドラッグ痕を防ぐ上で不可欠です。
一般的な欠陥のトラブルシューティング
- シルバーストリーク: 通常は乾燥不足が原因です。
- 真空空隙/泡 しばしば充填圧力不足または厚い壁部の結果として生じる。
- ストレス割れ: 設計段階で射出速度を最適化し、適切なドラフト角度を確保することで緩和できます。
サン注射成形部品の代表的な用途
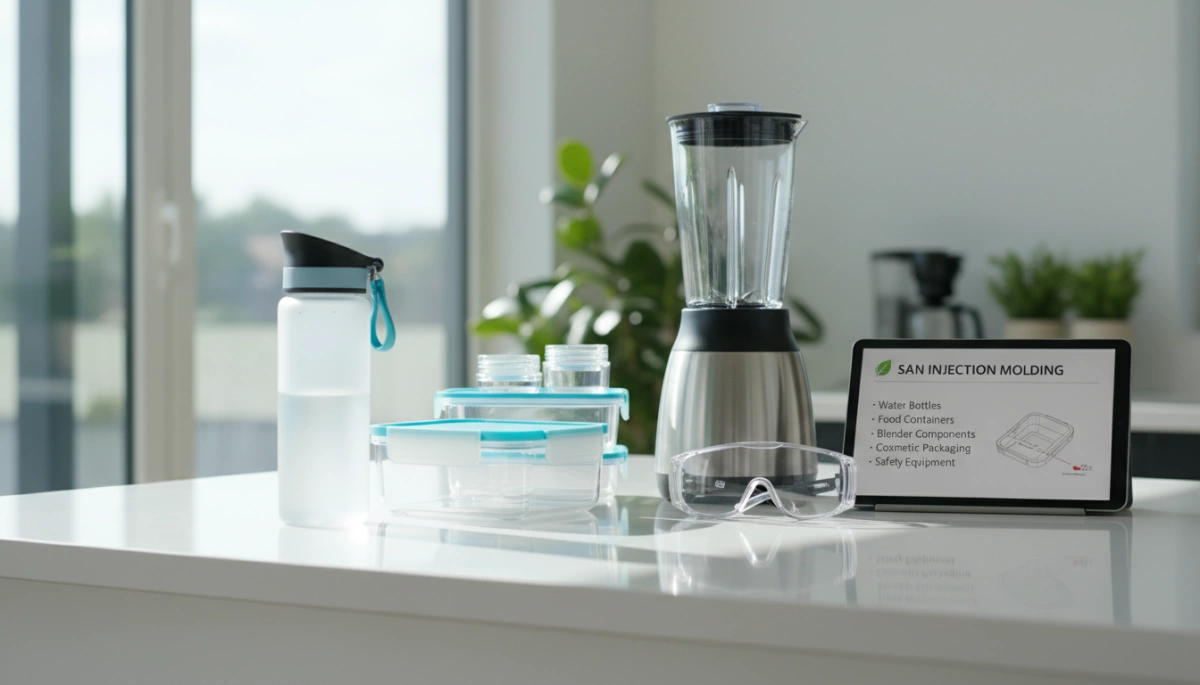
私たちは頻繁に使用します 原材料SAN射出成形 光学的透明性、剛性、化学的耐性のバランスを必要とする業界全体にわたって。SANは一般用途のポリスチレンより油脂、油、洗浄剤に対する耐性が顕著に高いため、耐久性のある消費財および産業財の定番素材となっています。私たちのデジタル製造プロセスは、透明部品が厳格な寸法公差を満たしつつ、見た目の美しさを維持することを保証します。
共通の業界別ユースケース
- 家庭用品・キッチン用品
SAN アプリケーションの家庭用提供 材料の安全性と耐久性から、最も一般的な用途のひとつです。私たちはブレンダージャー、ミキサーボウル、冷蔵庫の引き出しなどの部品を成形します。これらは繰り返しの洗浄や食品酸への暴露に耐え、ひび割れや白濁を起こさないようにしなければならないからです。 - 医療部品:
非植込み型機器では、液体レベルの監視において透明性が極めて重要です。私たちは、透明性および脂質や滅菌化学薬品への耐性が求められる透析シェル、液体接続部、シリンジなどの部品を製造しています。私たちの専門分野は 医療用射出成形 これらの部品は自動検査を用いて厳格な品質基準を満たすことを保証します。 - エレクトロニクスとバッテリーハウジングズ
SANは優れた電気絶縁特性と寸法安定性を提供します。標準アクリルよりもバッテリー酸および環境汚染物質の侵入に対する耐性が高いため、電池ケースや計器カバーに広く使用されています。 - 化粧品パッケージング:
ブランドは香水キャップ、コンパクトケース、リップスティックチューブに SAN を選択し、プレミアムでガラスのような外観を実現します。高光沢の型成形仕上げ(SPI-A2 など)を活用することで、私たちは提供します 透明プラスチック射出成形 ガラスの重量とコストのごく一部で、ラグジュアリーな美学を提供する結果。 - 自動車内装:
素材の硬度と流動特性により、傷に強く長期的な光学安定性を要する内装部材、ノブ、楽器用レンズなどに適しています。
原材料調達 SAN:グレードと供給業者
計画を立てる際には 原材料SAN射出成形、正しい樹脂グレードを選ぶことは、型設計自体と同じくらい重要です。すべてのスタイレン系アクリロニトリル樹脂(SAN)が同じではなく、特定の配合は素材の流動性、耐熱性、最終環境での性能を左右します。私たちは特定の業界要件に合わせたさまざまな商業グレードを取り扱っています。
人気の商業グレード
プロジェクトのニーズに合わせてSAN樹脂を主に3つの性能グループに分類します:
- 高流動グレード: これらは溶融指示(MFI)が高く、薄肉部品や複雑な形状で型を速く充填することが不可欠な場合に最適です。
- 高温グレード: 高温に耐えるために分子量を高く設計され、自動車内装や照明用途でよく使用されます。
- 食品接触適合: FDAまたはEU規制に準拠したキッチン用品の処方、ミキサージャグや冷蔵トレイなど。
主要グローバルメーカー
安定した供給を支えるためには信頼できるサプライチェーンが不可欠です。私たちは SAN樹脂 を、バッチ間の一貫性を確保するために確立されたグローバルリーダーから仕入れます。スタイレニック市場の主要プレーヤーには Ineos Styrolution, Trinseo, 、と LG Chemなどが含まれます。これらのメーカーは堅牢な技術データシートと一貫した品質を提供しており、大量生産での厳密な公差を維持するために重要です。
材料選択の要因
適切な選択 SAN樹脂サプライヤー は価格だけで判断できません。処理中の欠陥を防ぐために技術的パラメータを評価する必要があります。
- 溶融流動指数(MFI): 高い MFI は複雑な型に役立ちますが、引張強度をわずかに低下させる可能性があります。
- UV 安定性: 標準の SAN は紫外線曝露下で黄変しやすいです。屋外での用途には、UV 安定剤を含有するグレードをお勧めします。
- 添加剤: 帯電防止剤や金型離型添加剤は、加工効率を改善するために前混合されることがあります。
経験がある場合 raw material PS injection molding、SAN の調達プロセスは非常に類似していますが、SAN は水分管理と耐薬品性の仕様により厳格な注意を要します。開発段階の早い段階で安定した供給ラインを確保することで、プロトタイプから量産への移行をスムーズに保つことができます。
Jino Injection Molding が SAN プロジェクトをどのように扱うか
Jino Injection Molding では、 原材料SAN射出成形 プロセスを合理化し、速度と精度を両立した高透明部品を提供します。スタイレン系アクリロニトリル(SAN)は透明性と耐薬品性を維持するために特定の取り扱いが必要であることを理解しています。 stock 樹脂の選択肢を提供するほか、必要に応じて 顧客提供樹脂 プログラムを利用して、特定の独自グレードを求めるプロジェクトにも対応します。
クリア部品の設計製造性(DFM)
SAN のような透明材料は外観欠陥を許容しません。初回成形前に設計を最適化するための詳細な DFM フィードバックを engineering チームが提供します。私たちは特に以下に重点を置きます:
- 均一な肉厚: しわ寄せや内部応力による部品の曇りを防ぐために不可欠。
- ゲート配置: ベスティージマークを隠し、スムーズな流れを確保するためのゲートの戦略的配置。
- ドラフト角度: 取り出し時のドラッグマークを防ぐため、十分な抜き勾配(深さ1インチあたり通常1°)を確保。
以下の原理を理解することが重要です what is injection molding ここでは、工程パラメータが最終的な SAN 部品の光学品質に直接影響します。
表面仕上げオプション
透明性をガラスのように達成するには、型工具自体が完璧でなければならない。キャビティ上の任意の不均一はSAN部品に転写される。 射出成形の一部 推奨し、以下を提供します:
- SPI-A2 高光沢仕上げ: 最大の透明度を必要とする化粧部品に最適。
- SPI-A3: 機能的なクリア部品に適した標準的な滑らかな仕上げ。
- テクスチャ設定: 特定のエリアで光を拡散させたい場合や指紋を目立たなくしたい場合に利用可能。
プロトタイプから量産まで
最初のプロトタイプから10,000点以上の部品の生産ロットまで、製品ライフサイクルをサポートします。当社の tooling オプションは迅速なターンアラウンドを可能にし、通常は1日から15日程度で成形SAN部品をお届けします。単一ブリッジツールでもマルチキャビティのソリューションでも、MOQを高く設定せずに需要に合わせて拡張します。
始める準備はできていますか? 次のSAN成形プロジェクトの包括的な見積りとDFM分析のために、今日 CAD ファイルをアップロードしてください。
SAN射出成形に関するよくある質問
SAN樹脂は食品安全ですか?
はい。多くの商用グレードのスチレンアクリロニトリル(SAN)はFDA適合で食品接触が認可されています。これは冷蔵庫の引き出し、タンブラー、ブレンジャー容器などの家庭用品の標準的な選択肢となっています。ただし、すべてのグレードがこの認証を有するわけではないため、特定の SAN材料データシート が、意図した用途の規制基準を満たすことを確認してください。
SAN樹脂の一般的な乾燥時間はどのくらいですか?
SANは吸湿性があるため空気中の水分を吸収し、部品の外観品質を損なう可能性があります。銀ストリークや気泡などの欠陥を防ぐため、樹脂を乾燥させることを推奨します。 160°F – 180°F(71°C – 82°C)で2〜4時間. 0.1%未満の含水率を達成することは、 高い透明性のプラスチック成形を維持するために重要です SANが知られている結果。
SANはコストの点でアクリル樹脂(PMMA)とどのように比較されますか?
SANは通常、アクリル樹脂(PMMA)より手頃で、ポリカーボネート(PC)よりはかなり安価です。透明性と剛性の実用的なバランスを提供し、予算重視のプロジェクトに適しています。PMMAは優れた光透過とUV安定性を提供しますが、SANはコストを重視する内部部品や消費財に最適です。材料選択は、特に大量生産の際に プラスチック射出成形のコストを決定する大きな要因です。 高容量ランで。
SANはリサイクルできますか?
はい、SANは熱可塑性樹脂であり、再融解して再加工できます。製造現場では、ランナーやスプリングを粉砕して新しい原料と混ぜ、廃棄物と材料コストを削減することが多いです。使用後のリサイクルについては、SANは通常「その他」(コード7)のカテゴリーに該当するため、リサイクル可能性は地元の施設の能力次第です。
 Japanese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian