

Qu’est-ce que la résine SAN ? Composition et caractéristiques de base
Styrène-acrylonitrile (SAN) est un copolymère haute performance qui agit comme un pont crucial entre le polystyrène général standard (GPPS) et les thermoplastiques d’ingénierie plus résistants comme l’ABS. Nous classons la SAN matière première comme « spécialité styrénique » car elle conserve la facilité de traitement du styrène tout en offrant une résistance chimique et une stabilité thermique supérieures.
Composition chimique et structure
Le matériau tire ses propriétés d’une polymérisation de deux monomères :
- Styrène (70-80%) : Offre une clarté optique exceptionnelle, une brillance de surface élevée et de la rigidité.
- Acrylonitrile (20-30%) : renforce la résistance chimique, la stabilité thermique et la dureté de la surface.
SAN possède une structure amorphe, ce qui constitue un avantage important en moulage par injection. Contrairement aux plastiques semi-cristallins, les résines amorphes présentent des taux de retrait faibles et uniformes. Cette caractéristique assure que les pièces conservent une excellente stabilité dimensionnelle et des tolérances serrées après le refroidissement, réduisant le risque de warpage dans les composants plats et transparents.
Principales propriétés physiques du SAN
Pour vous aider à évaluer si le SAN correspond aux exigences de votre projet, nous avons compilé les gammes de propriétés typiques pour les grades standard de moulage par injection.
| Propriété | Valeur Typique | Avantage |
|---|---|---|
| Densité relative | 1,06 – 1,08 | Pièces légères par rapport au verre ou au métal. |
| Résistance à la traction | 60 – 80 MPa | Rigidité élevée et résistance à la déformation sous charge. |
| Module de flexion | 3,0 – 3,9 GPa | Excellente rigidité, adaptée aux boîtiers structurels. |
| Température de flexion à la chaleur (HDT) | 95°C – 105°C (à 0,45 MPa) | Résiste à des températures de service plus élevées que le PS standard. |
| Transmission lumineuse | ~87 – 90% | Clarté élevée pour les applications optiques et les écrans. |
Why It Is a "Specialty Styrenic"
Nous recommandons souvent le SAN plutôt que le polystyrène standard lorsque le fissurage par stress environnemental est une préoccupation. Alors que le GPPS est cassant et vulnérable face aux graisses, huiles et détergents, la teneur en acrylonitrile dans Propriétés du SAN plastique réduit drastiquement la résistance à ces agents. Cela en fait le matériau de choix pour les applications transparentes qui nécessitent une durabilité sans le coût plus élevé associé au polycarbonate (PC).
Avantages clés du SAN pour le moulage par injection
Lors du choix des résines pour la production, l’injection de matière première SAN se démarque comme un choix de premier plan pour les pièces nécessitant un équilibre entre clarté optique et durabilité physique. Le styréno-acrylonitrile (SAN) comble le fossé entre les plastiques de base standard et les résines d’ingénierie haute performance, offrant des avantages distincts pour la prototypage rapide et la production à faible volume.
Nous recommandons systématiquement le SAN pour son profil de propriétés polyvalent :
- Transparence et brillance exceptionnelles : Le SAN est naturellement clair et accepte des finitions de surface à haute brillance (jusqu’à SPI-A2). Cela le rend idéal pour les applications de moulage par injection de plastiques transparents où l’attrait visuel est crucial, comme les vitrines ou les emballages cosmétiques.
- Résistance chimique supérieure : Un avantage majeur par rapport au polystyrène général (GPPS) est la résistance chimique du SAN qu’il offre. Il résiste à l’exposition aux huiles, aux graisses et aux agents de nettoyage domestiques, évitant les fissurations de tension souvent observées dans les styrènes de moindre qualité.
- Stabilité dimensionnelle : Le matériau présente des taux de contraction faibles et constants. Cette stabilité nous permet de maintenir des tolérances serrées (typiquement ±0,003 po) et de préserver la géométrie des pièces, ce qui est essentiel pour les composants d’assemblage.
- Régidité et flux : Le SAN est rigide avec une grande résistance à la traction. Ses excellentes caractéristiques de flux pendant le processus de moulage permettent la création de pièces à parois minces et de caractéristiques complexes sans compromettre l’intégrité structurelle.
En utilisant nos moulage par injection plastique personnalisé services, vous pouvez exploiter ces avantages matériels pour créer des alternatives rentables aux plastiques transparents coûteux comme le polycarbonate (PC), sans sacrifier la finition de haute qualité que votre produit requiert.
Limitations et compromis du matériau SAN
Pendant que matière première SAN offre une rigidité exceptionnelle et une clarté économique, ce n’est pas une solution universelle pour chaque application. Nous conseillons toujours aux ingénieurs de peser les exigences mécaniques spécifiques face aux contraintes inhérentes de la résine styrène-acrylonitrile avant de finaliser un design.
- Fragilité vs. Impact : Dans un direct SAN vs ABS comparaison, SAN est moins robuste. Il est nettement plus fragile que l’ABS ou le polycarbonate. Si votre composant doit résister à des chutes, des impacts lourds ou des couples élevés, SAN est sujet à des fissures ou à l’éclatement.
- Stress environnemental et UV : Les grades standards de SAN sont sensibles au jaunissement sous UV lorsqu’ils sont exposés au soleil direct sur une longue période. Le matériau est également sujet au craquement dû au stress environnemental, en particulier si le design du moule présente des arêtes nettes plutôt que des bords radiés.
- Limitations thermiques : Le SAN est inflammable et génère de la fumée lors de la combustion. Il a généralement une température de déformation thermique inférieure par rapport aux thermodurables d’ingénierie, ce qui le rend inadapté à des environnements à haute chaleur.
Quand éviter le SAN
Vous devriez éviter copolymère styrène-acrylonitrile si votre produit exige une durabilité météorologique à long terme ou une résistance élevée aux chocs. Pour ces applications exigeantes, comprendre les plastiques utilisés pour le moulage par injection est crucial pour choisir une alternative plus durable, telle que le polycarbonate (PC) pour la résistance ou l’ASA pour la stabilité UV.
SAN vs autres plastiques transparents : comparaison côte à côte
Le choix du bon résin transparent se résume souvent à l’équilibre entre clarté optique, durabilité et budget. Alors que l’injection de matière première SAN offre un ensemble spécifique d’avantages, il est crucial de comprendre comment il se compare aux alternatives courantes telles que l’ABS, le PMMA (Acrylique) et le polystyrène (PS).
Matrice de performance des matériaux
Nous utilisons la comparaison suivante pour aider les ingénieurs à déterminer si SAN convient ou non à leurs exigences d’application spécifiques par rapport à d’autres résines de base et d’ingénierie.
| Caractéristique | SAN (Styrène‑acrylonitrile) | ABS (Acrylonitrile Butadiène Styrène) | PMMA (Acrylique) | Polystyrène (GPPS) |
|---|---|---|---|---|
| Transparence | Élevé (ta tache légèrement jaune possible) | Opaque (Standard) / Translucide (grades spéciaux) | Excellente (qualité optique) | Élevé (semblable au verre) |
| Résistance à l'Impact | Faible à modéré (Fragile) | Élevé (excellente résistance à la ténacité) | Faible (Cassant) | Très faible |
| Résistance chimique | Bon (Résiste aux huiles/graisses) | Modéré | Pauvre (Sensible aux solvants) | Mauvais |
| Résistance à la Chaleur | Modéré (~100°C) | Modéré (~80-100°C) | Faible à Modéré | Faible |
| Efficacité des coûts | Low - Medium | Moyen | Moyen - Élevé | Faible |
| Élaboration/traitement | Excellente coulée | Bonne coulée | Modéré | Excellente coulée |
Équilibres détaillés
- SAN vs. ABS: L'ABS standard est la référence pour la robustesse et la résistance aux chocs, mais il manque de transparence. Si votre pièce nécessite de la clarté, le SAN est le meilleur choix, bien qu'il sacrifie la résistance aux chocs présente dans Moulage par injection ABS.
- SAN vs. PMMA : PMMA offers superior optical clarity and UV stability for outdoor use. However, SAN is generally more cost-effective and easier to process for high-volume household goods where "glass-like" perfection isn't strictly necessary.
- SAN vs. Polystyrène (PS) : Alors que le polystyrène généraliste (GPPS) est moins cher, il se fissure facilement et supporte mal la chaleur. Le SAN offre une amélioration significative de la stabilité thermique et de la résistance chimique, le rendant adapté à la vaisselle qui est en contact avec des huiles alimentaires.
Guide de décision : Quand choisir le SAN
Optez pour Styrene Acrylonitrile lorsque votre projet exige :
- Clarté élevée : Vous avez besoin de composants transparents comme des pichet d’eau ou des boîtiers cosmétiques.
- Durabilité chimique : La pièce doit résister au contact avec des lipides, des détergents ou de la sueur sans craquelure.
- Maîtrise des coûts : Vous avez besoin de meilleures performances que le PS mais vous ne pouvez pas justifier le prix plus élevé du Polycarbonate (PC) ou du PMMA.
Pour les projets nécessitant une durabilité ou une absorption des chocs extrêmes, nous recommandons généralement d’explorer d’autres matériaux, mais pour des boîtiers rigides, clairs et économiques, le SAN reste un candidat de choix dans les applications de moulage par injection de plastiques transparents.
Directives de traitement essentielles pour le moulage par injection SAN
Pour obtenir des pièces à haute clarté avec l’injection de matière première SAN, la précision du processus de fabrication est non négociable. Puisque le SAN (Styrene Acrylonitrile) est souvent choisi pour ses propriétés optiques, toute défaillance des paramètres de traitement peut entraîner des défauts visibles tels que la brume ou le jaunissement. Nous nous concentrons sur des contrôles de processus stricts pour maintenir la rigidité et la transparence du matériau.
Préparation du matériau et séchage
Le SAN est hygroscopique, ce qui signifie qu'il absorbe l'humidité de l'air. S'il est mal traité, cette humidité se transforme en vapeur lors du moulage, provoquant des « splay » ou des stries argentées sur la pièce finie.
- Séchage : Respecter des conditions de séchage du moulage par injection pour SAN est critiques. Nous veillons généralement à ce que la résine soit séchée complètement pour atteindre un taux d'humidité inférieur à 0,1% avant le traitement.
- Manipulation : Un stockage et une manipulation appropriés de la résine préviennent la contamination, ce qui est vital pour obtenir des pièces claires où même une poussière est visible.
Optimisation de la température et de la pression
Équilibrer la chaleur et la pression détermine l'intégrité structurelle et l'apparence de la pièce.
- Températures de fusion et de moulage : Nous maintenons un contrôle précis de la température. Si la température de fusion est trop élevée, le SAN peut se dégrader et jaunir; si elle est trop basse, cela entraîne une mauvaise fluidité et des lignes de soudure visibles.
- Paramètres d'injection : Paramètres de moulage par injection SAN doivent être ajustés à la géométrie spécifique de la pièce. Nous utilisons des vitesses d'injection optimisées pour remplir rapidement le moule sans provoquer de jetting ou de marques de brûlure.
- Pression : Une pression de maintien adéquate est appliquée pour empaquer le moule et compenser la réduction de volume naturelle du matériau lors du refroidissement.
Gestion du retrait et de l'outillage
Comprendre le comportement de plastique pour l'injection est essentiel pour la précision dimensionnelle.
- Retrait : Le Taux de retrait SAN est généralement faible et prévisible (typiquement autour de 0,2% à 0,6%), ce qui permet des tolérances serrées. Cependant, une épaisseur de paroi uniforme est nécessaire pour prévenir le retrait différentiel qui conduit à des déformations.
- Considérations d'outillage : Pour une clarté optique, nous recommandons des finitions de moule à haut brillant (comme SPI-A2). De plus, intégrer des angles de tir suffisants est essentiel pour prévenir les marques de traînée lors de l'éjection, car le SAN est rigide et cassant.
Dépannage des défauts courants
- Rayures argentées : Généralement causées par un séchage insuffisant.
- poches/—bulles sous vide : Souvent le résultat d'une pression de moulage insuffisante ou de sections murales épaisses.
- Fissuration sous contrainte : Cela peut être atténué en optimisant la vitesse d'éjection et en assurant des angles de tir correctement conçus dès la phase de conception.
Applications typiques des pièces moulées par injection SAN
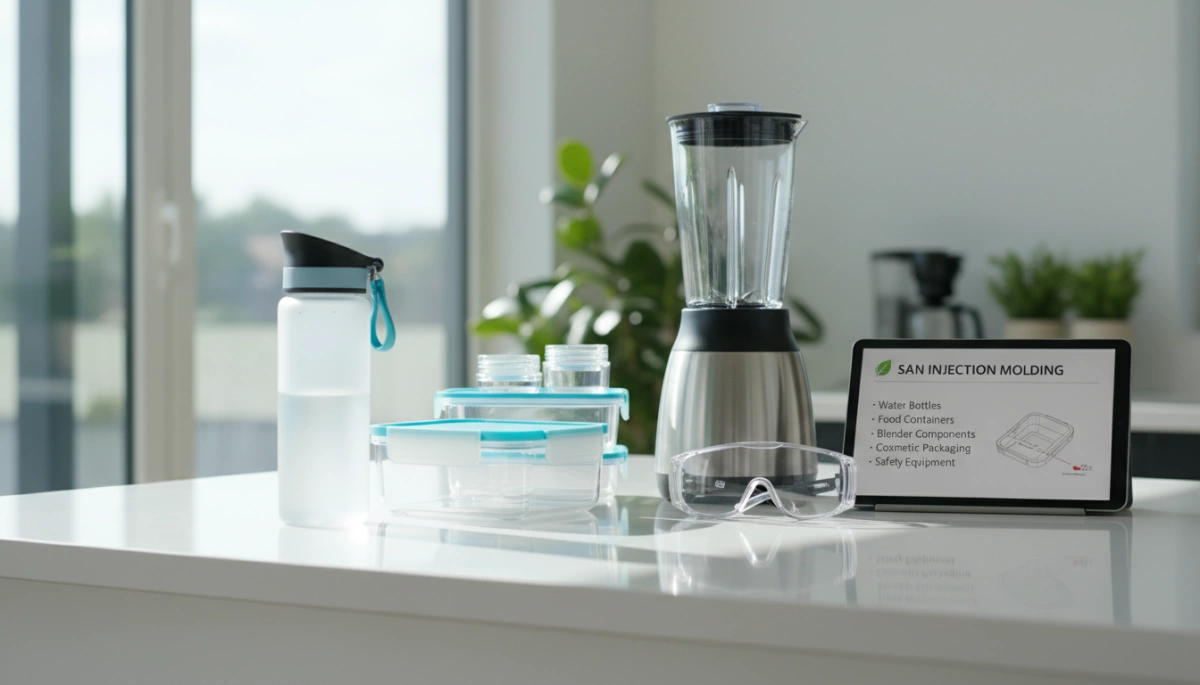
Nous utilisons fréquemment l’injection de matière première SAN à travers les industries qui exigent un équilibre entre clarté optique, rigidité et résistance chimique. Comme le SAN résiste nettement mieux aux graisses, huiles et agents de nettoyage que le polystyrène polyvalent, il est devenu un matériau de base pour les biens de consommation et industriels durables. Notre processus de fabrication numérique garantit que ces composants transparents satisfont des tolérances dimensionnelles strictes tout en conservant leur attrait esthétique.
Cas d'utilisation courants dans l'industrie
- Produits ménagers et vaisselle:
applications SAN ménagères les articles figurent parmi les usages les plus courants en raison de la sécurité et de la durabilité du matériau. Nous moulons des pièces comme des bocaux de mixeur, des bols de mixeur et des tiroirs de réfrigérateur car elles doivent résister à des lavages répétés et à l'exposition à des acides alimentaires sans crazing ni opacification. - Composants médicaux :
Pour les dispositifs non implantables, la clarté est cruciale pour surveiller les niveaux de fluides. Nous produisons des composants tels que des coques d'hémodialyse, des connecteurs de fluide et des seringues où la transparence et la résistance aux lipides ou aux produits chimiques de stérilisation sont requises. Nos capacités spécialisées moulage par injection médicale garantissent que ces pièces respectent des normes de qualité rigoureuses grâce à une inspection automatisée. - Boîtiers électroniques et de batteries:
Le SAN offre d'excellentes propriétés isolantes électriques et une stabilité dimensionnelle. Il est largement utilisé pour les boîtiers de batteries et les couvercles de compteurs car il résiste mieux à l'attaque des acides de batterie et des contaminants environnementaux que les acryliques standards. - Emballage cosmétique:
Les marques choisissent le SAN pour les bouchons de parfum, les boîtiers de poudrier et les tubes de rouge à lèvres afin d'obtenir une apparence premium, semblable au verre. En utilisant des finitions de moule à high-gloss (comme SPI-A2), nous livrons les applications de moulage par injection de plastiques transparents des résultats qui offrent une esthétique luxueuse à une fraction du poids et du coût du verre. - Intérieurs automobiles:
La dureté du matériau et ses propriétés d'écoulement en font un choix adapté pour les garnitures intérieures, les boutons et les lentilles d'instruments nécessitant une résistance aux rayures et une stabilité optique à long terme.
Approvisionnement en matière première SAN: grades et fournisseurs
Lors de la planification pour l’injection de matière première SAN, choisir le bon grade de résine est aussi crucial que la conception du moule elle-même. Tous les SAN ne se valent pas; la formulation spécifique détermine comment le matériau s'écoule, résiste à la chaleur et se comporte dans l'environnement final. Nous travaillons avec une variété de grades commerciaux adaptés aux exigences spécifiques de l'industrie.
Grades commerciaux populaires
Nous classons généralement les résines SAN en trois principaux groupes de performance pour répondre aux besoins du projet :
- Grades à flux élevé : Celles-ci présentent un indice de flux de fusion (MFI) élevé, ce qui les rend idéales pour les pièces à parois fines ou les géométries complexes où le remplissage du moule rapidement est essentiel.
- Grades haute température : Conçus avec des poids moléculaires plus élevés pour résister à des températures élevées, souvent utilisés dans les intérieurs automobiles ou l’éclairage.
- Approuvé pour le contact alimentaire : Des formulations conformes aux réglementations FDA ou UE pour les ustensiles de cuisine, tels que les pichet mixeurs et les plateaux réfrigérateurs.
Principaux fabricants mondiaux
La production fiable dépend d'une chaîne d'approvisionnement stable. Nous nous approvisionnons résine SAN par des leaders mondiaux établis afin de garantir une cohérence d’un lot à l’autre. Les acteurs majeurs du marché styrenique incluent Ineos Styrolution, Trinseo, et LG Chem. Ces fabricants offrent des fiches techniques solides et une qualité constante, ce qui est essentiel pour maintenir des tolérances strictes en production à haut volume.
Facteurs de sélection des matériaux
Choisir le bon fournisseurs de résine SAN impliquent plus que le prix. Vous devez évaluer les paramètres techniques pour prévenir les défauts lors du traitement.
- Indice de fluidité de fusion (MFI) : Un MFI plus élevé aide pour les moules complexes mais peut légèrement réduire la résistance à l’impact.
- Stabilité UV: Le SAN standard a tendance à jaunir sous l’exposition aux UV. Pour les applications en extérieur, nous recommandons des grades dotés d’ stabilisateurs UV.
- Additifs : Des agents antistatiques ou des additifs de démoulage peuvent être pré-mélangés pour améliorer l’efficacité du traitement.
Si vous avez de l’expérience avec du matériau brut PS pour l’injection, vous trouverez le processus d’approvisionnement en SAN très similaire, bien que le SAN exige une attention plus stricte au contrôle d’humidité et aux spécifications de résistance chimique. Assurer une chaîne d’approvisionnement constante dès les premières phases de développement garantit que votre transition du prototype à la production en série reste sans encombre.
Comment Jino Injection Molding gère les projets SAN
Chez Jino Injection Molding, nous rationalisons le l’injection de matière première SAN processus pour livrer des pièces à haute clarté avec rapidité et précision. Nous comprenons que le styrène/acrylonitrile nécessite une manipulation spécifique pour maintenir sa transparence et sa résistance chimique. Nous offrons une flexibilité dans l’approvisionnement en matériaux, vous permettant de choisir parmi nos résines en stock ou d’utiliser notre Résine fournie par le client programme si votre projet exige une grade propriétaire spécifique.
Conception pour la Fabrication (DFM) pour des pièces transparentes
Les matériaux transparents comme le SAN ne pardonnent pas les défauts esthétiques. Notre équipe d’ingénierie fournit des retours DFM détaillés pour optimiser votre design avant la première pièce moulée. Nous mettons fortement l’accent sur :
- Épaisseur de paroi uniforme : Essentiel pour prévenir les retassures et les tensions internes qui brouillent la pièce.
- Placement du moule : Positionner stratégiquement les joints pour dissimuler les marques résiduelles et assurer un flux homogène.
- Angles de tirage : Assurer un débattement suffisant (typiquement 1° par pouce de profondeur) pour prévenir les traces d’arrachage lors de l’éjection.
Comprendre les fondamentaux de qu’est-ce que le moulage par injection est crucial ici, car les paramètres du procédé influencent directement la qualité optique du composant SAN final.
Options de Finition de Surface
Pour atteindre une transparence semblable au verre, l’outil de moulage lui-même doit être impeccable. Toute imperfection sur le partie d'un moule d'injection cavité sera transférée sur la pièce SAN. Nous recommandons et fournissons :
- SPI-A2 Finition haute brillance : Idéal pour les pièces cosmétiques nécessitant une clarté maximale.
- SPI-A3 : Une finition lisse standard adaptée aux pièces transparentes fonctionnelles.
- Texture : Disponible si vous avez besoin de diffuser la lumière ou de dissimuler les empreintes sur des zones spécifiques.
Du prototype à la production en petites séries
Nous accompagnons le cycle de vie de votre produit dès le tout premier prototype jusqu’aux séries de production de 10 000 pièces et plus. Nos options d’outillage permettent des délais rapides, livrant souvent des pièces en SAN moulé en 1 à 15 jours. Que vous ayez besoin d’un seul outil pont ou d’une solution multi-cavités, nous adaptons l’échelle à votre demande sans imposer des Quantités Minimum de Commande élevées (MOQ).
Prêt à commencer ? Téléchargez votre fichier CAD dès aujourd’hui pour obtenir un devis complet et une analyse DFM sur votre prochain projet de moulage SAN.
Questions fréquemment posées sur le moulage par injection SAN
Le plastique SAN est-il sûr pour les aliments ?
Oui, de nombreuses grades commerciales de Styrene Acrylonitrile (SAN) sont conformes à la FDA et approuvées pour le contact alimentaire. Cela fait du matériau un choix standard pour des articles ménagers comme les tiroirs de réfrigérateur, les gobelets et les bocaux de mixeur. Cependant, toutes les grades ne portent pas cette certification, il est donc essentiel de vérifier le précis fiche technique du matériau SAN pour s’assurer qu’il répond aux normes réglementaires pour l’application souhaitée.
Quel est le temps de séchage typique du résin SAN ?
Comme le SAN est hygroscopique, il absorbe l’humidité de l’air, ce qui peut ruiner la qualité visuelle de la pièce. Pour prévenir les défauts comme les stries argentées ou les bulles, nous recommandons de sécher la résine pendant 2 à 4 heures à 160°F – 180°F (71°C – 82°C). Obtenir une teneur en humidité inférieure à 0,11 TP3T est essentiel pour maintenir le haut niveau de clarté du moulage plastique résultats pour lesquels SAN est reconnu.
Comment SAN se compare-t-il à l'Acrylique (PMMA) en ce qui concerne le coût ?
SAN est généralement plus abordable que l'Acrylique (PMMA) et nettement moins cher que le Polycarbonate (PC). Il offre un équilibre pratique entre transparence et rigidité pour les projets soucieux du budget. Bien que le PMMA offre une meilleure transmission optique et une stabilité UV, SAN est le choix privilégié pour les composants internes sensibles au coût ou les biens de consommation. Le choix des matériaux est un facteur majeur dans la détermination des coûts de l'injection plastique et des séries à haut volume.
Le SAN peut-il être recyclé ?
Oui, le SAN est thermoplastique et peut être fondu et reprocessé. Dans un cadre industriel, nous pouvons souvent recycler les gouttières et les coulees pour les mélanger avec du matériau vierge, ce qui réduit les déchets et les coûts de matériau. Pour le recyclage post-consommation, le SAN retombe généralement sous la catégorie « Autre » (Code 7), donc la recyclabilité dépend des capacités des installations locales.
 French
 English
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian