

Что такое SAN-стружка? Состав и базовые характеристики
Стирол acrylonitrile (SAN) является высокопроизводительным сополимером, который служит важным мостом между обычным полистиролом общего назначения (GPPS) и более прочными инженерными термопластами, такими как ABS. Мы классифицируем сырьё SAN как «специализированный стиреновый» материал, потому что он сохраняет легкость обработки, характерную для стирола, при обеспечении превосходной химической стойкости и термической стабильности.
Химический состав и структура
Материал получает свои свойства в результате полимеризации двух мономеров:
- Стирол (70-80%): Обеспечивает выдающуюся оптическую прозрачность, высокий блеск поверхности и твердость.
- Акрилонитрил (20-30%): повышает химическую стойкость, термостойкость и твердость поверхности.
SAN обладает чем-то до тех пор, пока не станет одним. аморфная структура, что является значительным преимуществом в литье под давлением. В отличие от полимеров с поликристаллической структурой, аморфные смолы демонстрируют низкие и однородные коэффициенты усадки. Эта характеристика обеспечивает сохранение деталей в отличном состоянии размерный стабильность и узкие допуски после охлаждения, снижающие риск деформаций плоских прозрачных компонентов.
Ключевые физические свойства SAN
Чтобы помочь вам оценить, соответствует ли SAN требованиям вашего проекта, мы собрали типичные диапазоны свойств для стандартных grade инжекционного литья.
| Свойство | Типичное значение | Преимущество |
|---|---|---|
| Плотность относительная | 1.06 – 1.08 | Лёгкие детали по сравнению с стеклом или металлом. |
| Упрочнение на растяжение | 60 – 80 МПа | Высокая жесткость и сопротивление деформации под нагрузкой. |
| Гибкость модуля | 3,0 – 3,9 ГПа | Отличная жесткость, подходит для структурных корпусов. |
| Температура изгиба при перегреве (HDT) | 95°C – 105°C (при 0.45 МПа) | withstands higher service temperatures than standard PS. |
| Передача света | ~87 – 90% | Высокая четкость для оптических применений и дисплеев. |
Why It Is a "Specialty Styrenic"
Мы часто рекомендуем SAN вместо обычного полистирола, когда опасения вызывают механические напряжения от окружающей среды. В то время как GPPS хрупок и уязвим к жирам, маселam и моющим средствам, содержание акрилонитрила в свойствах пластика SAN кардинально повышает устойчивость к этим агентам. Это делает его материалом выбора для прозрачных применений, требующих долговечности без более высокой стоимости, связанной с поликарбонатом (PC).
Ключевые преимущества SAN для литья под давлением
При выборе смол для производства raw material SAN injection molding выделяется как первоклассный выбор для деталей, требующих баланса оптической ясности и физической прочности. Стирол acrylonitrile (SAN) заполняет пробел между обычными промышленными пластиковами и высокопроизводительными инженерными смолами, предлагая явные преимущества как для быстрого прототипирования, так и для маломасштабного производства.
Мы постоянно рекомендуем SAN за его универсальный профиль свойств:
- Исключительная прозрачность и блеск: SAN естественно прозрачен и принимает высокополированные поверхности (до SPI-A2). Это делает его идеальным для прозрачной пластиковой литья под давлением применений, где визуальная привлекательность критична, например витрины или косметическая упаковка.
- Высокая химическая стойкость: Ключевым преимуществом перед General Purpose Polystyrene (GPPS) является химическая стойкость SAN к которой он устойчив к маслам, жирам и бытовым чистящим средствам, предотвращая напряженное растрескивание, часто наблюдаемое у менее стойких сополимеров стирола.
- Размерная стабильность: Материал обладает низкими и стабильными коэффициентами усадки. Эта стабильность позволяет поддерживать строгие допуски (обычно ±0.003 дюйма) и сохранять геометрию деталей, что важно для сборочных компонентов.
- Жесткость и текучесть: SAN жестокий с высоким пределом прочности на разрыв. Его отличная текучесть во время формования позволяет создавать тонкостенные детали и сложные элементы без ущерба для прочности конструкции.
Путем использования нашего кастомное пластиковое литье под давлением услуги, вы можете использовать эти материальные преимущества для создания экономичных альтернатив дорогим прозрачным пластикам, таким как поликарбонат (PC), не жертвуя высоким качеством отделки, которое требует ваш продукт.
Ограничения и компромиссы материала SAN
В то время как сырые материалы SAN обладает выдающейся жесткостью и экономичной прозрачностью, но не является универсальным решением для каждого применения. Мы всегда рекомендуем инженерам сопоставлять конкретные механические требования с присущими ограничениями Styrene Acrylonitrile resin перед окончательным проектированием.
- Хрупкость против ударостойкости: В прямом Сравнение SAN и ABS, SAN уступает по прочности. Он заметно хрупче ABS или поликарбоната. Если вашему компоненту требуется выдерживать падения, сильные удары или высокую крутящую моменту, SAN склонен к трещинам или разрушению.
- Экологическое напряжение и УФ: Стандартные grades SAN подвержены пожелтению под воздействием УФ-излучения при длительном воздействии прямого солнечного света. Материал также подвержен климатическим трещинам, особенно если форма пресс-формы имеет острые углы, а не радиусные кромки.
- Тепловые ограничения: SAN воспламеняем и образует дым при горении. Обычно имеет более низкую температуру теплового изгиба по сравнению с инженерными термопластами, что делает его непригодным для высокотемпературных условий.
Когда избегать SAN
Вы должны избегать кополимер стирол acrylonitrile если ваш продукт требует долговременной наружной устойчивости к погодным условиям или высокой ударной прочности. Для таких требовательных применений критически важно понять какие пластики используются для литья под давлением при выборе более долговечного альтернативы, такой как поликарбонат (PC) для прочности или ASA для УФ-стойкости.
САН против других прозрачных пластмасс: покадровое сравнение
Выбор подходящей прозрачной смолы часто сводится к балансу оптической прозрачности и долговечности с бюджетом. В то время как raw material SAN injection molding предлагает набор конкретных преимуществ, поэтому крайне важно понять, как он сравнивается с обычными альтернативами, такими как ABS, PMMA (акрил) и полистирол (PS).
Матрица характеристик материалов
Мы используем следующую сверку, чтобы помочь инженерам определить, подходит ли SAN для их конкретных требований к применению по отношению к другим товарным и инженерным смолам.
| Особенность | SAN (Styrene Acrylonitrile) | ABS (Акрилонитрилбутадиенстирол) | PMMA (Акрил) | Полистирол (GPPS) |
|---|---|---|---|---|
| Прозрачность | Высокая (возможно легкое пожелтение) | Непрозрачный (Стандарт) / Полупрозрачный (Специальные grades) | Отлично (Оптического класса) | Высокая (Стекловидная) |
| Ударная вязкость | Низко–средний (Хрупкость) | Высокая (Отличная прочность) | Низкая (хрупкая) | Очень низкий |
| Химическая стойкость | Хороший (Устойчив к маслам/жирами) | Умеренная | Плохо (Чувствителен к растворителям) | Плохое |
| Теплостойкость | Умеренная (~100°C) | Умеренная (~80-100°C) | Низко-умеренный | Низкий |
| Экономическая эффективность | Low - Medium | Средний | Средний - высокий | Низкий |
| Processability | Отличная текучесть | Хорошая текучесть | Умеренная | Отличная текучесть |
Детальные компромиссы
- SAN против ABS: Стандартный ABS является выбором по умолчанию для прочности и сопротивления ударам, но он не прозрачен. Если ваша деталь требует прозрачности, SAN — лучший выбор, хотя он жертвуйте прочностью удара, присущей Литье ABS.
- SAN против PMMA: PMMA offers superior optical clarity and UV stability for outdoor use. However, SAN is generally more cost-effective and easier to process for high-volume household goods where "glass-like" perfection isn't strictly necessary.
- SAN против полистирола (PS): Хотя общепромышленный полистирол (GPPS) дешевле, он легко трескается и плохо переносит тепло. SAN обеспечивает значительное улучшение термостойкости и химической стойкости, что делает его пригодным для кухонной посуды, контактирующей с пищевыми маслами.
Руководство по принятию решений: когда выбирать SAN
Выбирайте Стирол-акрилонитрил когда ваш проект требует:
- Высокая прозрачность: Вам нужны прозрачные компоненты, например кувшины для воды или косметические футляры.
- Химическая устойчивость: Деталь должна выдерживать контакт с липидами, моющими средствами или потом без появления сеточек.
- Контроль затрат: Вам нужна лучшая производительность, чем у полистирола, но не можете обосновать более высокую цену поликарбоната (PC) или PMMA.
Для проектов, требующих экстремальной прочности или поглощения ударов, обычно рекомендуем рассмотреть другие материалы, но для жестких, прозрачных и экономичных корпусов SAN остается основным претендентом в прозрачной пластиковой литья под давлением.
Основные методы обработки для литья SAN
Для достижения деталей с высокой прозрачностью raw material SAN injection molding, точность в производственном процессе безоговорочно необходима. Поскольку SAN (Styrene Acrylonitrile) часто выбирается за свои оптические свойства, любой промах в параметрах обработки может привести к видимым дефектам, таким как помутнение или пожелтение. Мы уделяем внимание строгим контролям процессов для сохранения жесткости и прозрачности материала.
Подготовка материала и сушка
SAN гигроскопичен, то есть поглощает влагу из воздуха. Если не обработать его должным образом, эта влага превращается в пар во время формования, вызывая «расслоение» или серебристые прожилки на готовой детали.
- Сушка: Соблюдение строгих условия сушки при литейном формовании при SAN критически важны. Обычно мы обеспечиваем полную просушку смолы до содержания влаги ниже 0,11 TP3T перед обработкой.
- Обработка: Правильное хранение и обращение с смолой предотвращает загрязнение, что жизненно важно для прозрачных деталей, где даже одна пылинка видна.
Оптимизация температуры и давления
Баланс тепла и давления определяет структурную целостность и внешний вид детали.
- Температуры плавления и формования: Мы поддерживаем точный контроль температуры. Если температура расплава слишком высока, SAN может деградировать и пожелтеть; если слишком низка, это приводит к плохому filling и заметным сварочным швам.
- Параметры впрыска: Параметры впрыска SAN должны настраиваться под конкретную геометрию детали. Мы используем оптимизированные скорости впрыска для быстрого заполнения формы без jetting и следов burn.
- Давление: Достаточное удерживающее давление применяется для уплотнения формы и компенсации естественного снижения объема материала во время охлаждения.
Управление усадкой и инструментарием
Понимание поведения пластиках для литья под давлением является ключом к размерной точности.
- Усадка: Это Усадка SAN как правило, невелика и предсказуема (обычно около 0,2% до 0,6%), что позволяет держать тесные допуски. Однако необходима однородная толщина стенки, чтобы предотвратить дифференциальную усадку, приводящую к деформациям.
- Учет инструментов: Для оптической ясности мы рекомендуем поверхности формования с высоким блеском (такие как SPI-A2). Кроме того, наличие достаточных расклонений углов съемки является необходимым для предотвращения следов трения во время извлечения, так как SAN жесток и хрупок.
Устранение неполадок и дефектов
- Серебристые прожилки: Обычно вызываются недостаточной сушкой.
- Пустоты/пузыри вакуума: Чаще всего результат недостаточного давления упаковки или толстых стенок.
- Трещины от напряжений: Можно снизить риск, оптимизировав скорость извлечения и обеспечив правильные углы наклона в стадии проектирования.
Типичные применения деталей из SAN, формованных способом литья под давлением
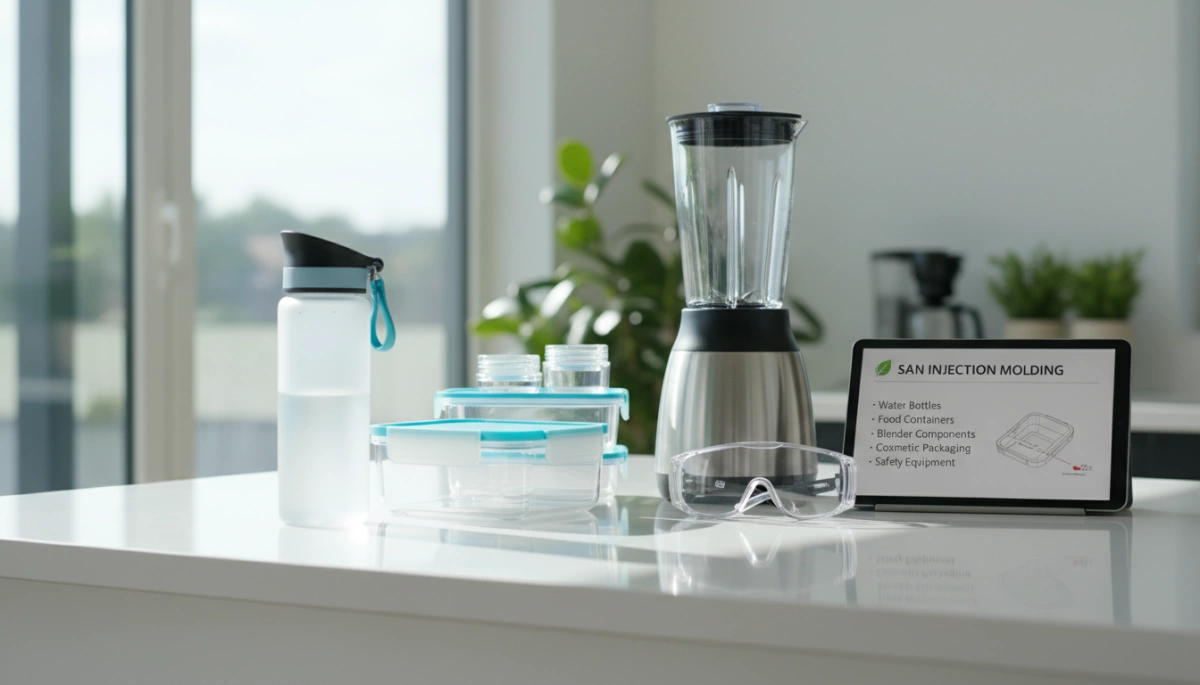
Мы часто используем raw material SAN injection molding во всех отраслях, где требуется баланс оптической прозрачности, жесткости и химической стойкости. Поскольку SAN значительно лучше чем общепромышленный полистирол противостоят жирам, маслам и чистящим веществам, он стал основным материалом для долговечных потребительских и промышленных изделий. Наш процесс цифрового изготовления обеспечивает соответствие этих прозрачных компонентов严格м tolerances при сохранении их эстетического вида.
Распространённые случаи использования в отрасли
- Бытовые изделия и кухонная утварь:
Применение SAN в бытовых изделиях предметы из этого материала являются одними из самых распространённых из-за безопасности и долговечности материала. Мы формуем такие детали, как банки для блендеров, чаши для миксеров и выдвижные ящики холодильника, потому что они должны выдерживать повторную стирку и контакт с пищевыми кислотами без растрескивания или помутнения. - Медицинские компоненты:
Для неимплантируемых устройств ясность критична для мониторинга уровней жидкостей. Мы изготавливаем такие компоненты, как оболочки диализатов, соединители жидкостей и шприцы, где требуется прозрачность и стойкость к липидам или стерилизационным химикам. Наши специализированные медицинское литьё под давлением возможности обеспечивают соответствие этих деталей строгим стандартам качества с использованием автоматизированной инспекции. - Электронные устройства и корпуса для батарей:
SAN обеспечивает отличные электроизоляционные свойства и размерную стабильность. Он широко используется для корпусов батарей и крышек счётчиков, поскольку он противостоит воздействию кислот батарей и загрязнителей окружающей среды лучше, чем стандартные акрилы. - Косметическая упаковка:
Бренды выбирают SAN для крышек духов, компакт-дисков и тюбиков помад, чтобы достичь премиального, стеклоподобного вида. Используя высокоглянцевые формы (такие как SPI-A2), мы обеспечиваем прозрачной пластиковой литья под давлением результаты, которые предлагают роскошную эстетику при заметно меньшей массе и стоимости по сравнению со стеклом. - Автомобильные интерьеры:
Твердость материала и его текучесть делают его пригодным для внутренних отделок, ручек и линз приборов, требующих устойчивости к царапинам и долгосрочной оптической стабильности.
Сырьевые материалы SAN: классы и поставщики
При планировании raw material SAN injection molding, выбор правильной серии смолы так же важен, как и дизайн формы. Не всяStyrene Acrylonitrile создается одинаковой; конкретная формула определяет, как материал течет, сопротивляется теплу и ведет себя в конечной среде. Мы работаем с различными коммерческими марками, адаптированными к требованиям конкретной отрасли.
Популярные коммерческие марки
Мы обычно разделяем SAN-смолы на три основные группы по характеристикам, чтобы соответствовать потребностям проекта:
- Марки с высокой текучестью: Они обладают высоким индексом расплава (MFI), что делает их идеальными для тонкостенных деталей или сложной геометрии, где заполнение формы быстрое важно.
- Марки с высокой стойкостью к нагреву: Разработаны с более высокими молекулярными весами для выдерживания повышенных температур, часто используются в автомобильных интерьерах или освещении.
- Допускаются для контакта с пищевыми продуктами: Формулы соответствуют требованиям FDA или регуляций ЕС для кухонной утвари, например, кувшины для миксирования и полки холодильников.
Ключевые глобальные производители
Надежное производство зависит от устойчивой цепочки поставок. Мы закупаем SAN-струму от устоявшихся мировых лидеров, чтобы обеспечить однородность партии к партии. Основные игроки на рынке стиреновых материалов включают Ineos Styrolution, Trinseo, и LG Chem. Эти производители предлагают прочные технические паспортные данные и стабильное качество, что имеет решающее значение для поддержания строгих допусков в условиях массового производства.
Факторы выбора материалов
Выбор правильного Поставщики SAN-лактов involves more than just price. You must evaluate technical parameters to prevent defects during processing.
- Индекс текучести расплава (MFI): Higher MFI helps with complex molds but may slightly reduce impact strength.
- UV Stability: Standard SAN tends to yellow under UV exposure. For outdoor applications, we recommend grades with added UV stabilizers.
- Additives: Anti-static agents or mold release additives can be pre-compounded to improve processing efficiency.
If you have experience with сырое сырье PS литье под давлением, you will find the sourcing process for SAN very similar, though SAN requires stricter attention to moisture control and chemical resistance specifications. Securing a consistent supply line early in the development phase ensures that your transition from prototype to mass production remains seamless.
Как Jino Injection Molding работает с проектами SAN
В Jino Injection Molding мы упрощаем raw material SAN injection molding процесс до высокой скорости и точности. Мы понимаем, что Styrene Acrylonitrile требует особого обращения, чтобы сохранить его прозрачность и химическую стойкость. Мы предлагаем гибкость в выборе материалов, позволяя вам выбирать из наших запасов смол или использовать нашу программу Resin, предоставленную клиентом если ваш проект требует конкретной проприетарной марки.
Design for Manufacturability (DFM) for Clear Parts
Прозрачные материалы, такие как SAN, безжалостны к косметическим дефектам. Наша инженерная команда предоставляет подробную обратную связь по DFM для оптимизации вашего дизайна до первого литья. Мы сосредотачиваемся на:
- Однородная толщина стенок: Необходимо предотвратить провалы и внутренние напряжения, которые затемняют деталь.
- Размещение ворот: Стратегическое расположение ворот для сокрытия следов vestige и обеспечения плавного потока.
- Уклоны для снятия с формы: Обеспечение достаточной продувки (обычно 1° на дюйм глубины) чтобы предотвратить следы сопротивления во время выброса.
Понимание основ что такое инжекционное литье является критически важным здесь, так как параметры процесса прямо влияют на оптическое качество готового компонента SAN.
Варианты отделки поверхности
Чтобы добиться стекловидной прозрачности, сам формовочный инструмент должен быть безупречен. Любое несовершенство на часть формы для литья под давлением полости будет перенесено на деталь SAN. Мы рекомендуем и предлагаем:
- SPI-A2 High Gloss Finish: Идеально подходит для косметических деталей, требующих максимальной ясности.
- SPI-A3: Стандартная гладкая отделка, подходящая для функционально прозрачных деталей.
- Текстурирование: Доступно, если вам нужно рассеивать свет или скрыть отпечатки пальцев на конкретных участках.
От прототипа к серийному производству небольших партий
Мы поддерживаем жизненный цикл вашего продукта от самого первого прототипа до производственных серий свыше 10 000 деталей. Наши варианты инструментов позволяют быстро выполнять заказы, часто поставляя формованные детали SAN за 1–15 дней. Независимо от того, нужен ли вам одиночный мостовой инструмент или многоформное решение, мы масштабируемся в соответствии с вашим спросом без высоких минимальных объемов заказа (MOQ).
Готовы начать? Загрузите ваш CAD-файл сегодня для комплексного предложения и анализа DFM по вашему следующему проекту литья SAN.
Часто задаваемые вопросы о литье SAN
Является ли SAN пластик безопасным для пищевых продуктов?
Да, многие коммерческие сорта стирального акрилонитрил-стирола (SAN) соответствуют требованиям FDA и одобрены для контакта с пищевыми продуктами. Это делает материал стандартным выбором для бытовых изделий, таких как выдвижные ящики холодильников, стаканы и чаши-блендеры. Однако не каждый сорт имеет эту сертификацию, поэтому важно проверить конкретный datasheet материала SAN чтобы убедиться, что он соответствует нормативным требованиям для вашей целевой области применения.
Каково типичное время сушки смолы SAN?
Поскольку SAN гигроскопичен, он впитывает влагу из воздуха, что может испортить внешний вид детали. Чтобы предотвратить дефекты, такие как серебристые полосы или пузырьки, мы рекомендуем сушку смолы в течение 2–4 часов при 160°F – 180°F (71°C – 82°C). Достижение содержания влаги ниже 0.1% критично для поддержания высокой прозрачности пластикового формования результатов, которыми славится SAN.
Как SAN compare с Acrylic (PMMA) по стоимости?
SAN обычно дешевле Acrylic (PMMA) и существенно дешевле Polycarbonate (PC). Он обеспечивает практичный баланс прозрачности и жесткости для проектов с ограниченным бюджетом. В то время как PMMA предлагает превосходную оптическую пропускность и стабильность к ультрафиолету, SAN — это выбор для бюджетно-чувствительных внутренних компонентов или потребительских товаров. Выбор материала — важный фактор в стоимости литья пластиковых изделий для каждого, особенно для проектов с высоким объемом производства.
Можно ли переработать SAN?
Да, SAN является термопластом и может плавиться и перерабатываться повторно. В условиях производства мы часто возвращаем к переработке канавки и подрезы, чтобы смешать с первичным материалом, уменьшая отходы и затраты на материал. Для переработки после потребления SAN обычно относится к категории «Другое» (Код 7), поэтому пригодность для переработки зависит от возможностей местных предприятий.
 Russian
 English
 French
 German
 Spanish
 Italian
 Polish
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian