

Czym jest żywica SAN? Skład i podstawowe cechy
Styrene Acrylonitrile (SAN) to wydajny kopolimer pełniący rolę ważnego mostka między standardową polistyreną ogólnego przeznaczenia (GPPS) a twardszymi termoplastami inżynieryjnymi, takimi jak ABS. Klasyfikujemy SAN jako „specjalistyczny styren” ponieważ zachowuje łatwość przetwarzania właściwą styrenowi, jednocześnie zapewniając doskonałą odporność chemiczną i stabilność termiczną.
Skład chemiczny i struktura
Materiał czerpie swoje właściwości z polimeryzacji dwóch monomerów:
- Styren (70-80%): Zapewnia wyjątkową przejrzystość optyczną, wysoką błyszczącą powierzchnię i sztywność.
- Akrilonitryl (20-30%): zwiększa odporność chemiczną, stabilność cieplną i twardość powierzchni.
SAN posiada amorficzną strukturę, co stanowi znaczącą zaletę w wtryskiwaniu. W przeciwieństwie do tworzyw półkrystalicznych, żywice amorficzne wykazują niskie i stałe współczynniki skurczu. Ta cecha zapewnia, że elementy zachowują doskonałe stabilność wymiarowa i ściśle tolerancje po schłodzeniu, zmniejszając ryzyko odkształceń w płaskich, przezroczystych komponentach.
Główne właściwości fizyczne SAN
Aby pomóc ocenić, czy SAN pasuje do wymagań Twojego projektu, zebraliśmy typowe zakresy właściwości dla standardowych gatunków do wtrysku.
| Właściwość | Typowa wartość | Korzyść |
|---|---|---|
| Gęstość właściwa | 1,06 – 1,08 | Lekkie części w porównaniu z szkłem lub metalem. |
| Wytrzymałość na rozciąganie | 60 – 80 MPa | Wysoka sztywność i odporność na odkształcenia pod obciążeniem. |
| Moduł sprężysty | 3,0 – 3,9 GPa | Doskonała sztywność, odpowiednia na obudowy konstrukcyjne. |
| Temperatura odkształcenia cieplnego (HDT) | 95°C – 105°C (przy 0,45 MPa) | Znosi wyższe temperatury pracy niż standardowy PS. |
| Przepuszczalność światła | ~87 – 90% | Wysoka przejrzystość do zastosowań optycznych i wyświetlaczy. |
Why It Is a "Specialty Styrenic"
Często zalecamy SAN zamiast standardowego polistyrenu, gdy istotne jest chronienie przed pękaniem wywołanym naprężeniami środowiskowymi. Podczas gdy GPPS jest kruchy i podatny na tłuszcze, oleje i detergenty, zawartość akrylono nitrylu w właściwościach plastiku SAN drastycznie poprawia odporność na te środki. Dzięki temu jest to materiał wyboru dla aplikacji przezroczystych, które wymagają trwałości, bez wyższych kosztów związanych z poliwęglanem (PC).
Kluczowe zalety SAN do formowania wtryskowego
Przy doborze żywic do produkcji wtryskiwanie SAN z surowca wyróżnia się jako pierwszorzędny wybór dla części wymagających równowagi między przezroczystością optyczną a trwałością fizyczną. Styrenowy Akrylonitryl (SAN) wypełnia lukę między standardowymi plastikami towarowymi a wysokowydajnymi żywicami inżynieryjnymi, oferując wyraźne korzyści zarówno dla szybkiego prototypowania, jak i produkcji o niskim wolumenie.
Stale polecamy SAN ze względu na wszechstronny profil właściwości:
- Nadzwyczajna przejrzystość i połysk: SAN jest naturalnie klarowny i przyjmuje wysokopołyskowe wykończenia (do SPI-A2). Dzięki temu jest idealny dla zastosowań wtrysku plastiku przezroczystego gdzie kluczowy jest wygląd wizualny, takich jak witryny wystawowe lub opakowania kosmetyków.
- Wyjątkowa odporność chemiczna: Główną zaletą w porównaniu z ogólnym polistyrenem (GPPS) jest odporność SAN na chemikalia to oferuje. Wytrzymuje kontakt z olejami, tłuszczami i środkami czystości domowej, zapobiegając pękaniu wywołanemu naprężeniom, które często występuje w słabszych styrenach.
- Stabilność wymiarowa: Materiał wykazuje niskie i stałe współczynniki kurczenia. Ta stabilność pozwala nam utrzymać ścisłe tolerancje (zwykle ±0,003 cala) i zachować geometrię części, co jest kluczowe dla elementów złożeniowych.
- Sztywność i przepływ: SAN jest sztywny o wysokiej wytrzymałości na rozciąganie. Doskonałe cechy przepływu podczas procesu wtrysku umożliwiają tworzenie cienkościennych części i złożonych cech bez utraty integralności strukturalnej.
Poprzez wykorzystanie naszych niestandardowego wtrysku tworzyw sztucznych możesz wykorzystać te materialne atuty, aby stworzyć kosztowo efektywne alternatywy dla drogich przezroczystych tworzyw takich jak poliwęglan (PC), nie tracąc wysokiej jakości wykończenia, którego wymaga twój produkt.
Ograniczenia i kompromisy materiału SAN
Podczas gdy surowy materiał SAN oferuje wyjątkową sztywność i opłacalną przezroczystość, nie jest jednak uniwersalnym rozwiązaniem do każdej aplikacji. Zawsze doradzamy inżynierom, aby zważyli specyficzne wymagania mechaniczne w zestawieniu z inherentnymi ograniczeniami żywica Styrene Acrylonitrile przed ostatecznym zatwierdzeniem projektu.
- Kruchość vs. Uderzenie: W bezpośrednim SAN vs ABS porównanie, SAN nie dorasta wytrzymałości na odporność na uderzenia. Jest znacznie bardziej kruchy niż ABS lub poliwęglan. Jeśli Twój element musi wytrzymać upadki, duże uderzenia lub duży moment obrotowy, SAN łatwo pęka lub rozbija się na kawałki.
- Środowiskowe napięcie i UV: Standardowe gatunki SAN podatne są na żółknięcie pod wpływem UV podczas długotrwałej ekspozycji na światło słoneczne. Materiał jest również podatny na pękanie pod wpływem środowiska, szczególnie jeśli projekt formy zawiera ostre rogi zamiast zaokrąglonych krawędzi.
- Ograniczenia termiczne: SAN jest łatwopalny i wydziela dym podczas spalania. Zwykle ma niższą temperaturę odkształcenia przy obciążeniu termicznym w porównaniu do inżynierskich termoplastów, co czyni go nieodpowiednim do środowisk wysokotemperaturowych.
Kiedy unikać SAN
Powinieneś unikać kopolimer styrenu z ugierulą cyklopropanową jeżeli Twój produkt wymaga długotrwałej odporności na warunki atmosferyczne na zewnątrz lub wysokiej odporności na uderzenia. Dla tych wymagających zastosowań kluczowe jest zrozumienie jakie tworzywa sztuczne są używane do wtrysku dla wybrania trwalszej alternatywy, takiej jak Polycarbonate (PC) dla wytrzymałości lub ASA dla stabilności UV.
SAN vs Inne przezroczyste tworzywa: Porównanie na równi
Wybór odpowiedniej przezroczystej żywicy często sprowadza się do zrównoważenia klarowności optycznej z trwałością i budżetem. Podczas gdy wtryskiwanie SAN z surowca oferując określony zestaw zalet, kluczowe jest zrozumienie, jak wypada na tle powszechnych alternatyw, takich jak ABS, PMMA (akryl) i polistyren (PS).
Macierz Wydajności Materiału
Używamy następującego porównania, aby pomóc inżynierom określić, czy SAN jest odpowiednim dopasowaniem do ich konkretnych wymagań aplikacyjnych w porównaniu z innymi żywicami towarowymi i inżynieryjnymi.
| Funkcja | SAN (Styren: akrylonitryl) | ABS (akrylonitryl-butadien-styren) | PMMA (akryl) | Polistyren (GPPS) |
|---|---|---|---|---|
| Przezroczystość | Wysoka (możliwe lekkie zabarwienie na żółto) | Nieprzezroczysty (Standard) / Przezroczysty (specjalne gatunki) | Doskonały (klasa optyczna) | Wysoka (jak szkło) |
| Wytrzymałość na uderzenia | Niska do umiarkowanej (kruchy) | Wysoka (Doskonała wytrzymałość) | Niskie (Łamliwe) | Bardzo niskie |
| Odporność chemiczna | Dobra (odporna na oleje/tłuszcze) | Umiarkowany | Słaby (wrażliwy na rozpuszczalniki) | Słabe |
| Odporność na ciepło | Umiarkowana (~100°C) | Umiarkowana (~80-100°C) | Niskie do umiarkowane | Niskie |
| Efektywność kosztowa | Low - Medium | Średni | Średni - wysoki | Niskie |
| Przetwarzalność | Doskonały przepływ | Dobry przepływ | Umiarkowany | Doskonały przepływ |
Szczegółowe kompromisy
- SAN vs. ABS: Standardowy ABS to wybór na wytrzymałość i odporność na uderzenia, ale brakuje mu przezroczystości. Jeśli Twoja część wymaga klarowności, SAN jest lepszym wyborem, chociaż poświęca wytrzymałość na uderzenia, która występuje w wtryskiwania ABS.
- SAN vs. PMMA: PMMA offers superior optical clarity and UV stability for outdoor use. However, SAN is generally more cost-effective and easier to process for high-volume household goods where "glass-like" perfection isn't strictly necessary.
- SAN vs. Polistyren (PS): Chociaż ogólnego przeznaczenia Polistyren (GPPS) jest tańszy, łatwo pęka i źle znosi wysokie temperatury. SAN stanowi znaczącą poprawę w stabilności termicznej i odporności chemicznej, co czyni go odpowiednim do naczyń kuchennych, które mają kontakt z olejami spożywczymi.
Przewodnik podejmowania decyzji: Kiedy wybrać SAN
Wybierz Styren- acrylonitril gdy Twój projekt wymaga:
- Wysoka przejrzystość: Potrzebujesz przezroczystych elementów, takich jak dzbanki do wody lub kosmetyczne przypadki.
- Odporność chemiczna: Część musi wytrzymać kontakt z lipidami, detergentami lub potliwością bez efektu krakingu.
- Kontrola kosztów: Potrzebujesz lepszej wydajności niż Polistyren, ale nie możesz uzasadnić wyższej ceny Poliwęglanu (PC) lub PMMA.
W projektach wymagających ekstremalnej trwałości lub pochłaniania udaru zwykle zalecamy eksplorację innych materiałów, ale dla sztywnych, przezroczystych i ekonomicznych obudów SAN pozostaje czołowym konkurentem w zastosowań wtrysku plastiku przezroczystego.
Podstawowe wytyczne przetwarzania do wtryskiwania SAN
Aby uzyskać części o wysokiej klarowności z wtryskiwanie SAN z surowcaprecyzja w procesie wytwarzania jest niezaprzeczalna. Ponieważ SAN (styrenowy kopolimer akrylonitrylowy) jest często wybierany ze względu na właściwości optyczne, każde odchylenie od parametrów przetwarzania może prowadzić do widocznych defektów, takich jak mętnienie lub żółknięcie. Skupiamy się na ścisłej kontroli procesu, aby utrzymać sztywność i przezroczystość materiału.
Przygotowanie materiału i suszenie
SAN jest higroskopijny, co oznacza, że pochłania wilgoć z powietrza. Nieprawidłowe traktowanie powoduje, że wilgoć zamienia się w parę podczas formowania, powodując „wady” lub srebrne paski na gotowym elemencie.
- Suszenie: Działanie zgodnie z rygorystycznymi warunki suszenia do wtryskowego przetwórstwa SAN są kluczowe. Zwykle zapewniamy, że żywica jest dobrze wysuszona, aby osiągnąć wilgotność poniżej 0,11% przed przetwarzaniem.
- Obsługa: Prawidłowe składowanie i obsługa żywicy zapobiegają zanieczyszczeniom, co ma kluczowe znaczenie dla przezroczystych elementów, gdzie nawet drobny pył jest widoczny.
Optymalizacja temperatury i ciśnienia
Równoważenie ciepła i ciśnienia decyduje o integralności strukturalnej i wyglądzie części.
- Temperatury topnienia i formowania: Utrzymujemy precyzyjną kontrolę temperatury. Jeśli temperatura topnienia jest zbyt wysoka, SAN może ulec pogorszeniu i żółknięiu; jeśli zbyt niska, prowadzi do złej płynności i widocznych spoin.
- Parametry wtrysku: Parametry wtryskiwania SAN muszą być dostosowane do konkretnej geometrii części. Stosujemy zoptymalizowane prędkości wtrysku, aby wypełnić formę szybko bez powodowania jetowania lub przebarwień.
- Ciśnienie: Stosuje się wystarczające ciśnienie utrzymujące, aby zynamoć formę i zrekompensować naturalne zmniejszenie objętości materiału podczas chłodzenia.
Zarządzanie skurczem i narzędziami
Zrozumienie zachowania materiału plastików do wtryskowego formowania jest kluczowe dla dokładności wymiarowej.
- Skurcz: Etap Współczynnik skurczu SAN zwykle jest niski i przewidywalny (zwykle około 0,21% do 0,61%), co umożliwia wąskie tolerancje. Jednak wymagana jest jednorodna grubość ścian, aby zapobiec różnicom skurczu prowadzącym do odkształceń.
- Rozważania dotyczące narzędzi: Dla przejrzystości optycznej zalecamy wykończenia form o wysokim połysku (takie jak SPI-A2). Ponadto ważne jest uwzględnienie wystarczających kątów pochylenia, aby zapobiec śladom przeciągania podczas wyrzutu, ponieważ SAN jest sztywny i kruchy.
Rozwiązywanie typowych defektów
- Srebrzyste smugowanie: Zwykle spowodowane zbyt krótkim osuszaniem.
- Puste miejsca/watywy próżniowe: Często wynika z niedostatecznego nacisku pakowania lub grubszych sekcji ścian.
- Pęknięcia pod wpływem naprężeń: Może być zminimalizowane poprzez optymalizację prędkości wyrzutu i zapewnienie odpowiednich kątów pochylenia na etapie projektowania.
Typowe zastosowania części formowanych wtryskowo z SAN
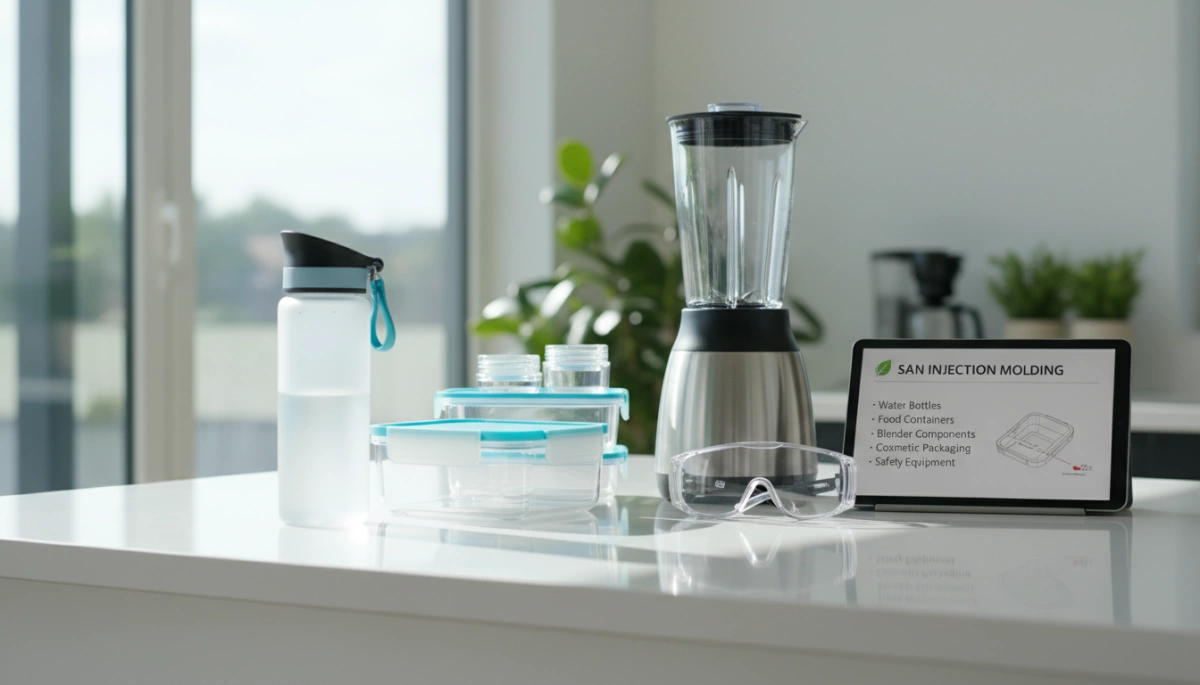
Często wykorzystujemy wtryskiwanie SAN z surowca w różnych branżach, które wymagają równowagi między przejrzystością optyczną, sztywnością a odpornością chemiczną. Ponieważ SAN znacznie lepiej niż ogólnego przeznaczenia polistyren opiera się tłuszczom, olejom i środkom czyszczącym, stał się podstawowym materiałem dla trwałych dóbr konsumpcyjnych i przemysłowych. Nasz cyfrowy proces wytwarzania zapewnia, że te przezroczyste elementy spełniają rygorystyczne tolerancje wymiarowe przy jednoczesnym zachowaniu estetyki.
Typowe przypadki użycia w przemyśle
- Gospodarka domowa i sprzęt kuchenny:
Zastosowania SAN w gospodarstwach domowych elementy należą do najczęstszych zastosowań ze względu na bezpieczeństwo i trwałość materiału. Odlewamy części takich jak słoiki blenderów, miski miksera i szuflady lodówki, ponieważ muszą wytrzymać powtarzane mycie i kontakt z kwasami pokarmowymi bez kruszenia lub mętnienia. - Komponenty medyczne:
Dla urządzeń nieimplantacyjnych klarowność jest kluczowa do monitorowania poziomu płynów. Wytwarzamy elementy takie jak osłony dializ, złącza płynów i strzykawki, gdzie wymagana jest przezroczystość i odporność na lipidy lub chemikalia sterilizacyjne. Nasze specjalistyczne tłoczenie medyczne z formowania wtryskowego możliwości zapewniają, że te części spełniają rygorystyczne normy jakości przy użyciu zautomatyzowanej inspekcji. - Obudowy elektroniki i baterii:
SAN zapewnia doskonałe właściwości izolacyjne elektrycznie i stabilność wymiarową. Jest szeroko wykorzystywany do obudów baterii i pokryw mierników, ponieważ lepiej niż standardowe akryle opiera się działaniu kwasów baterii i zanieczyszczeniom środowiskowym. - Opakowania kosmetyków:
Marki wybierają SAN na nakrętki perfum, pudełka kompaktowe i tubki do szminek, aby uzyskać wysokiej jakości, szkło-podobny wygląd. Dzięki wykorzystaniu wykończeń formowanych o wysokim połysku (takich jak SPI-A2) dostarczamy zastosowań wtrysku plastiku przezroczystego wyniki oferujące luksusową estetykę przy ułamku wagi i kosztu szkła. - Wnętrza samochodowe:
Twardość materiału i jego właściwości przepływu czynią go odpowiednim do elementów wykończeniowych wnętrza, pokręteł oraz soczewek instrumentów, które wymagają odporności na zarysowania i długoterminowej stabilności optycznej.
Pozyskiwanie surowca SAN: klasy i dostawcy
Podczas planowania dla wtryskiwanie SAN z surowca, wybór odpowiedniej klasy żywicy jest równie kluczowy jak projekt formy. Nie każdy styren-akrylonitryl jest równy; konkretna formulacja określa, jak materiał przepływa, jak opiera się na wysokiej temperaturze i jak zachowuje się w ostatecznym środowisku. Pracujemy z różnymi klasami komercyjnymi dopasowanymi do konkretnych wymagań branży.
Popularne klasy komercyjne
Zwykle dzielimy żywice SAN na trzy główne grupy wydajności, aby dopasować do potrzeb projektu:
- Klasy wysokiego przepływu: Charakteryzują się wysokim indeksem przepływu topionego (MFI), dzięki czemu nadają się doskonale do cienkościennych elementów lub złożonych geometrii, gdzie szybkie wypełnienie formy jest istotne.
- Klasy wysokotemperaturowe: Projektowane z wyższymi masami cząsteczkowymi, aby wytrzymać podwyższone temperatury, często używane w wykończeniach wnętrz samochodów lub oświetleniu.
- Zatwierdzone do kontaktu z żywnością: Formulacje zgodne z przepisami FDA lub UE na naczynia kuchenne, takie jak dzbanki miksera i tacki do lodówek.
Kluczowi globalni producenci
Niezawodna produkcja zależy od stabilnego łańcucha dostaw. Pozyskujemy żywic SAN od uznanych liderów globalnych, aby zapewnić spójność partii. Główni gracze na rynku styrenowym to Ineos Styrolution, Trinseo, oraz LG Chem. Ci producenci oferują solidne zestawy danych technicznych i spójną jakość, co ma kluczowe znaczenie dla utrzymania ścisłych tolerancji przy wysokowydajnej produkcji.
Czynniki wyboru materiału
Wybór odpowiedniego Dostawcy żywicy SAN to więcej niż tylko cena. Należy ocenić parametry techniczne, aby zapobiec defektom podczas przetwarzania.
- Wskaźnik płynięcia topnika (MFI): Wyższa MFI pomaga w skomplikowanych formach, ale może nieco obniżyć udarność.
- Stabilność UV: Standardowy SAN ma tendencję do żółknięcia pod wpływem UV. Do zastosowań zewnętrznych zalecamy gatunki z dodatkowymi stabilizatorami UV.
- Dodatki: Przeciwstatyczne środki lub dodatki umożliwiające wypinanie formy mogą być wstępnie złączone, aby poprawić wydajność przetwarzania.
Jeśli masz doświadczenie z o surowej polistyrenowej wtryskiwarce, proces zaopatrzenia SAN będzie bardzo podobny, chociaż SAN wymaga surowszej kontroli wilgotności i specyfikacji odporności chemicznej. Zapewnienie stałego źródła na wczesnym etapie rozwoju zapewnia, że przejście od prototypu do masowej produkcji pozostanie bezproblemowe.
Jak Jino Injection Molding obsługuje projekty SAN
W Jino Injection Molding upraszczamy wtryskiwanie SAN z surowca proces, aby dostarczać części o wysokiej przejrzystości z szybkością i precyzją. Rozumiemy, że Styrene Acrylonitrile wymaga specjalnego podejścia, aby utrzymać jego przezroczystość i odporność chemiczną. Oferujemy elastyczność w zaopatrzeniu materiałowym, umożliwiając wybór spośród naszych zmagazynowanych żywic lub skorzystanie z naszego Programu żywicy dostarczanej przez klienta jeśli projekt wymaga określonej, zastrzeżonej klasy materiałowej.
Projektowanie pod wytwarzalność (DFM) dla przezroczystych części
Przezroczyste materiały, takie jak SAN, są bezlitośne wobec defektów estetycznych. Nasz zespół inżynierski dostarcza szczegółowe uwagi DFM, aby zoptymalizować projekt przed pierwszym odlewem. Skupiamy się w szczególności na:
- Jednolita grubość ścian: Niezbędne, aby zapobiegać zarysowaniom i wewnętrznym naprężeniom, które zaciemniają część.
- Ustawienie żebrowania wejścia: Strategicznie lokalizowanie bramek w celu ukrycia śladów vestige i zapewnienie płynnego przepływu.
- Kąty odchylenia: Zapewnienie wystarczającej dawki (zwykle 1° na każdy cal głębokości), aby zapobiec smarowaniu podczas wyrzutu.
Zrozumienie fundamentów czym jest wtrysk tworzyw sztucznych jest tu kluczowe, ponieważ parametry procesu bezpośrednio wpływają na jakość optyczną końcowego komponentu SAN.
Opcje wykończenia powierzchni
Aby osiągnąć przezroczystość podobną do szkła, sam narzędzie formujące musi być nienaganne. Jakakolwiek niedoskonałość w część formy wtryskowej gniazdach zostanie przeniesiona na część SAN. Rekomendujemy i zapewniamy:
- SPI-A2 High Gloss Finish: Idealne do części kosmetycznych wymagających maksymalnej klarowności.
- SPI-A3: Standardowe, gładkie wykończenie odpowiednie dla funkcjonalnych przezroczystych części.
- Teksturowanie: Dostępne, jeśli potrzebujesz rozpraszać światło lub ukryć odciski palców na określonych obszarach.
Od prototypu do produkcji niskoseryjnej
Wspieramy cykl życia produktu od pierwszego prototypu po partie produkcyjne 10 000+ części. Nasze opcje narzędziowe umożliwiają szybki czas realizacji, często dostarczając formowane części SAN w zaledwie od 1 do 15 dni. Niezależnie od tego, czy potrzebujesz jednego mostowego narzędzia, czy wielokomorowego rozwiązania, dopasujemy się do Twojego zapotrzebowania bez narzucania wysokich minimalnych ilości zamówienia (MOQ).
Gotowy, aby zacząć? Prześlij dziś swój plik CAD, aby otrzymać kompleksową wycenę i analizę DFM dla Twojego następnego projektu formowania SAN.
Najczęściej zadawane pytania dotyczące wtryskiwania SAN
Czy plastik SAN jest bezpieczny do kontaktu z żywnością?
Tak, wiele handlowych klas Styrene Acrylonitrile (SAN) spełnia FDA i jest dopuszczonych do kontaktu z żywnością. Czyni to materiał standardowym wyborem dla artykułów gospodarstwa domowego, takich jak szuflady w lodówce, kubki, pojemniki blendera. Jednak nie każda klasa posiada to oznaczenie, dlatego niezbędne jest zweryfikowanie konkretnej Dane techniczne materiału SAN aby zapewnić zgodność z przepisami dla zamierzonej aplikacji.
Jaki jest typowy czas suszenia żywicy SAN?
Ponieważ SAN jest higroskopijny, pochłania wilgoć z powietrza, co może zepsuć wizualną jakość części. Aby zapobiec defektom, takim jak srebrne smug, bąbelki, zalecamy suszenie żywicy przez 2 do 4 godzin w 160°F – 180°F (71°C – 82°C). Osiągnięcie wilgotności poniżej 0,11 TP3T jest kluczowe dla utrzymania wysokiej przezroczystości wytłaczania plastiku rezultatów, z których SAN jest znany.
Jak SAN wypada w porównaniu z Acrylic (PMMA) pod kątem kosztów?
SAN jest zazwyczaj tańszy niż Acrylic (PMMA) i znacząco tańszy niż Politzylor (PC). Zapewnia praktyczną równowagę między przezroczystością a sztywnością dla projektów budżetowych. Podczas gdy PMMA oferuje lepsze wyniki transmisji optycznej i stabilności UV, SAN jest wyborem dla kosztowo wrażliwych elementów wewnętrznych lub dóbr konsumpcyjnych. Wybór materiału jest kluczowym czynnikiem w kosztach wtrysku plastiku szczególnie dla dużych serii.
Czy SAN można poddać recyklingowi?
Tak, SAN jest termoplastem i można go stopić ponownie przetworzyć. W środowisku produkcyjnym często możemy ponownie zmielić rynny i wyloty, aby wymieszać z materiałem virgin, redukując odpady i koszty materiałów. W recyklingu pochodzącym z gospodarstw domowych SAN zwykle należy do kategorii „Inne” (Kod 7), więc recykowalność zależy od możliwości lokalnych instalacji.
 Polish
 English
 French
 German
 Spanish
 Italian
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian