

O que é a resina SAN? Composição e características básicas
Styrene Acrylonitrile (SAN) é um copolímero de alto desempenho que serve como uma ponte crítica entre o poliestireno de uso geral padrão (GPPS) e termoplásticos de engenharia mais resistentes, como o ABS. Classificamos a SAN de matéria-prima como uma “estirénica especializada” porque mantém a facilidade de processamento encontrada no estireno, ao mesmo tempo que oferece maior resistência química e estabilidade térmica.
Composição Química e Estrutura
O material deve as suas propriedades à polimerização de dois monómeros:
- Estireno (70-80%): Proporciona clareza óptica excecional, alto brilho de superfície e rigidez.
- Cianeto de acrilonitrila (20-30%): reforça a resistência química, estabilidade térmica e dureza de superfície.
A SAN possui uma estrutura amorfa, o que é uma vantagem significativa na moldagem por injeção. Ao contrário de plásticos semicristalinos, as resinas amorfas exibem taxas de encolhimento baixas e uniformes. Esta característica garante que as peças mantenham excelente estabilidade dimensional e tolerâncias apertadas após o arrefecimento, reduzindo o risco de empenamento em componentes planos e transparentes.
Principais Propriedades Físicas do SAN
Para o ajudar a avaliar se o SAN se ajusta aos requisitos do seu projeto, compilámos os faixas de propriedades típicas para grades padrão de moldagem por injeção.
| Propriedade | Valor Típico | Benefício |
|---|---|---|
| Densidade Específica | 1.06 – 1.08 | Peças ligeiras em comparação com vidro ou metal. |
| Resistência à Tração | 60 – 80 MPa | Alta rigidez e resistência à deformação sob carregamento. |
| Módulo de Flexão | 3.0 – 3.9 GPa | Excelente rigidez, adequada para carcaças estruturais. |
| Temperatura de Deformação Térmica (HDT) | 95°C – 105°C (em 0.45 MPa) | Resiste a temperaturas de serviço mais altas do que o PS padrão. |
| Transmissão de Luz | ~87 – 90% | Clareza elevada para aplicações ópticas e monitores. |
Why It Is a "Specialty Styrenic"
Frequentemente recomendamos SAN em vez de poliestireno padrão quando é uma preocupação a fissura por stress ambiental. Enquanto o GPPS é frágil e vulnerável a gorduras, óleos e detergentes, o conteúdo de acrilonitrilo em Propriedades físicas do SAN demonstra drasticamente resistência a estes agentes. Isto faz dele o material de eleição para aplicações transparentes que requerem durabilidade sem o custo mais elevado associado ao Policarbonato (PC).
Vantagens-chave do SAN para moldagem por injeção
Ao selecionar resinas para produção, a moldagem por injecção de SAN de matéria-prima destaca-se como uma opção de primeira linha para peças que exigem um equilíbrio entre clareza óptica e durabilidade física. O Estireno Acrilonitrilo (SAN) preenche a lacuna entre os plásticos de uso comum e as resinas de engenharia de alto desempenho, oferecendo benefícios distintos tanto para prototipagem rápida quanto para produção em baixo volume.
Recomendamos consistentemente o SAN pela sua versatilidade de perfil de propriedades:
- Excepcional Transparência e Brilho: O SAN é naturalmente claro e admite acabamentos de superfície de alto polimento (até SPI-A2). Isto o torna ideal para aplicações de moldagem por injecção de plástico transparente onde a atratividade visual é crítica, como vitrinas ou embalagens cosméticas.
- Resistência química superior: Uma grande vantagem sobre o Poliestireno de Uso Geral (GPPS) é a resistência química do SAN que oferece. Resiste à exposição a óleos, gorduras e agentes de limpeza domésticos, evitando o fenómeno de fissuração por esforço frequentemente visto em estirenos inferiores.
- Estabilidade Dimensional: O material apresenta taxas de contração baixas e estáveis. Esta estabilidade permite manter tolerâncias apertadas (tipicamente ±0,003 pol.) e preservar a geometria da peça, o que é essencial para componentes de montagem.
- Rigidez e Fluidez: O SAN é rígido, com alta resistência à tração. As suas excelentes características de fluxo durante o processo de moldagem permitem a criação de peças de parede fina e características complexas sem comprometer a integridade estrutural.
Ao utilizar os nossos a moldagem por injecção de plástico personalizada serviços, pode tirar partido destas vantagens do material para criar alternativas custo-eficazes a plásticos transparentes caros como o Policarbonato (PC), sem sacrificar o acabamento de alta qualidade que o seu produto requer.
Limitações e compromissos do material SAN
Enquanto matéria-prima SAN oferece rigidez excecional e clareza económica, não é uma solução universal para todas as aplicações. Sempre aconselhamos os engenheiros a pesar os requisitos mecânicos específicos contra as limitações inerentes de a resina de Estireno Acrilonitrila antes de finalizar o projeto.
- Fragilidade vs. Impacto: Numa comparação direta SAN vs ABS, o SAN fica aquém na resistência à torção. É significativamente mais frágil que o ABS ou o Policarbonato. Se o seu componente precisa de suportar quedas, impacto intenso ou torque elevado, o SAN é propenso a rachar ou estilhaçar.
- Tensão ambiental e UV: As categorias padrão de SAN são suscetíveis ao amarelamento por UV quando expostas à luz solar direta ao longo do tempo. O material também é propenso a rachaduras por tensão ambiental, sobretudo se o design do molde apresentar cantos agudos em vez de bordas com raio.
- Limitações térmicas: O SAN é inflamável e gera fumo durante a combustão. Geralmente tem uma temperatura de deflexão ao calor mais baixa em comparação com termoplásticos de engenharia, tornando-o inadequado para ambientes de altas temperaturas.
Quandod evitar SAN
Deve evitar copolímero de estireno e acrilonitrila se o seu produto exigir durabilidade climática a longo prazo ou alta resistência ao impacto. Para estas aplicações exigentes, compreender quais plásticos são usados na injeção de moldagem é crítica para selecionar uma alternativa mais durável, como o Policarbonato (PC) para resistência ou ASA para estabilidade UV.
SAN vs Outras Plásticas Transparentes: Comparação Lado a Lado
Selecionar a resina transparente certa muitas vezes resume-se a equilibrar clareza óptica frente à durabilidade e ao orçamento. Embora a moldagem por injecção de SAN de matéria-prima ofereça um conjunto específico de vantagens, é crucial compreender como se compara a alternativas comuns como ABS, PMMA (Acrílico) e Poliestireno (PS).
Matriz de Desempenho do Material
Usamos a seguinte comparação para ajudar os engenheiros a determinar se o SAN é o ajuste correto para os requisitos de aplicação específicos, em comparação com outras resinas commodities e de engenharia.
| Recurso | SAN (Styrene Acrylonitrile) | ABS (Acrilonitrila butadieno estireno) | PMMA (Acrílico) | Poliestireno (GPPS) |
|---|---|---|---|---|
| Transparência | Alto (Tintura amarela ligeira possível) | Opaco (Padrão) / Translúcido (graus especiais) | Excelente (grau óptico) | Alto (Parede de vidro) |
| Impact Strength | Baixo a Moderado (Frágil) | Alto (Excelente resistência-ressalva) | Baixo (Frágil) | Muito baixo |
| Resistência Química | Bom (Resiste a óleos/ Gorduras) | Moderado | Pobre ( Sensível a solventes ) | Pobre |
| Resistência ao calor | Moderado (~100°C) | Moderado (~80-100°C) | Baixo a Moderado | Baixo |
| Eficiência de Custos | Low - Medium | Médio | Médio - Alto | Baixo |
| Processabilidade | Fluxo Excelente | Bom Fluxo | Moderado | Fluxo Excelente |
Trocas detalhadas
- SAN vs. ABS: O ABS padrão é a escolha principal para resistência e resistência a impactos, mas não é transparente. Se a sua peça exigir claridade, o SAN é a melhor opção, embora sacrifique a resistência a impactos encontrada em moldabilidade por injecção de ABS.
- SAN vs. PMMA: PMMA offers superior optical clarity and UV stability for outdoor use. However, SAN is generally more cost-effective and easier to process for high-volume household goods where "glass-like" perfection isn't strictly necessary.
- SAN vs. Poliestireno (PS): Embora o Poliestireno de Uso Geral (GPPS) seja mais barato, ele racha facilmente e suporta o calor de forma pobre. O SAN proporciona uma melhoria significativa na estabilidade térmica e resistência química, tornando-o adequado para utensílios de cozinha que contactam óleos alimentares.
Guia de Decisão: Quando escolher SAN
Opte por Styrene Acrylonitrile quando o seu projeto exigir:
- Alta Claridade: Precisa de componentes translúcidos como jarras de água ou estojos cosméticos.
- Durabilidade Química: A peça deve suportar contacto com lípidos, detergentes ou suor sem craquelamento.
- Controlo de Custos: Precisa de melhor desempenho do que o Poliestireno, mas não pode justificar o preço mais elevado do Policarbonato (PC) ou PMMA.
Para projetos que exigem durabilidade extrema ou absorção de impacto, normalmente recomendamos explorar outros materiais, mas para alojamentos rígidos, transparentes e de custo eficaz, o SAN continua a ser uma opção de topo em aplicações de moldagem por injecção de plástico transparente.
Diretrizes Essenciais de Processamento para Injeção de SAN
Para obter peças de alta claridade com a moldagem por injecção de SAN de matéria-prima, a precisão no processo de fabrico não é negociável. Como o SAN (Styrene Acrylonitrile) é frequentemente escolhido pelas suas propriedades ópticas, qualquer falha nos parâmetros de processamento pode levar a defeitos visíveis como névoa ou amarelecimento. Concentramo-nos em controlo rigoroso do processo para manter a rigidez e a transparência do material.
Preparação e Secagem de Materiais
SAN é higroscópico, o que significa que absorve humidade do ar. Se não for tratado corretamente, essa humidade transforma-se em vapor durante a moldagem, causando “splay” ou riscas prateadas na peça acabada.
- Secagem: Adotar estritos condições de secagem para moldagem por injeção de SAN é crítico. Normalmente asseguramos que a resina seja devidamente seca para atingir um teor de humidade abaixo de 0,1% antes do processamento.
- Manuseamento: O armazenamento e manuseamento adequados da resina previnem a contaminação, o que é vital para peças transparentes onde até mesmo um grão de pó é visível.
Otimização de Temperatura e Pressão
O equilíbrio entre calor e pressão determina a integridade estrutural e o aspeto da peça.
- Temperaturas de Fusão e Moldagem: Mantemos um controlo preciso da temperatura. Se a temperatura de fusão for demasiado alta, o SAN pode degradar-se e amarelar; se for demasiado baixa, resulta em fluxo fraco e linhas de solda visíveis.
- Parâmetros de Injeção: parâmetros de moldagem por injeção de SAN devem ser ajustados à geometria específica da peça. Utilizamos velocidades de injeção otimizadas para encher o moldam rapidamente sem provocar jateamento ou marcas de queima.
- Pressão: É aplicada uma pressão de retenção adequada para encher o molde e compensar a redução natural do volume do material durante o arrefecimento.
Gestão de Encolhimento e Ferramental
Compreender o comportamento de plásticos para moldagem por injeção é fundamental para a precisão dimensional.
- Encolhimento: O taxa de encolhimento do SAN é geralmente baixa e previsível (tipicamente em torno de 0,2% a 0,6%), o que permite tolerâncias estritas. No entanto, é necessária uma espessura de parede uniforme para impedir encolhimento diferencial que leve a empenamento.
- Considerações sobre ferramentas Para clareza ótica, recomendamos acabamentos de molde de alto brilho (como SPI-A2). Além disso, incorporar ângulos de inclinação suficientes é essencial para evitar marcas de arraste durante a ejeção, uma vez que o SAN é rígido e frágil.
Solução de Problemas de Defeitos Comuns
- Raios prateados Normalmente causado por secagem insuficiente.
- Vácuo Vãos/Buracos: Frequentemente resulta de pressão de embalagem inadequada ou de secções de parede espessas.
- Rachaduras por esforço: Pode ser mitigado otimizando a velocidade de ejeção e assegurando ângulos de desmoldagem adequados na fase de projeto.
Aplicações Típicas de Peças Injetadas em SAN
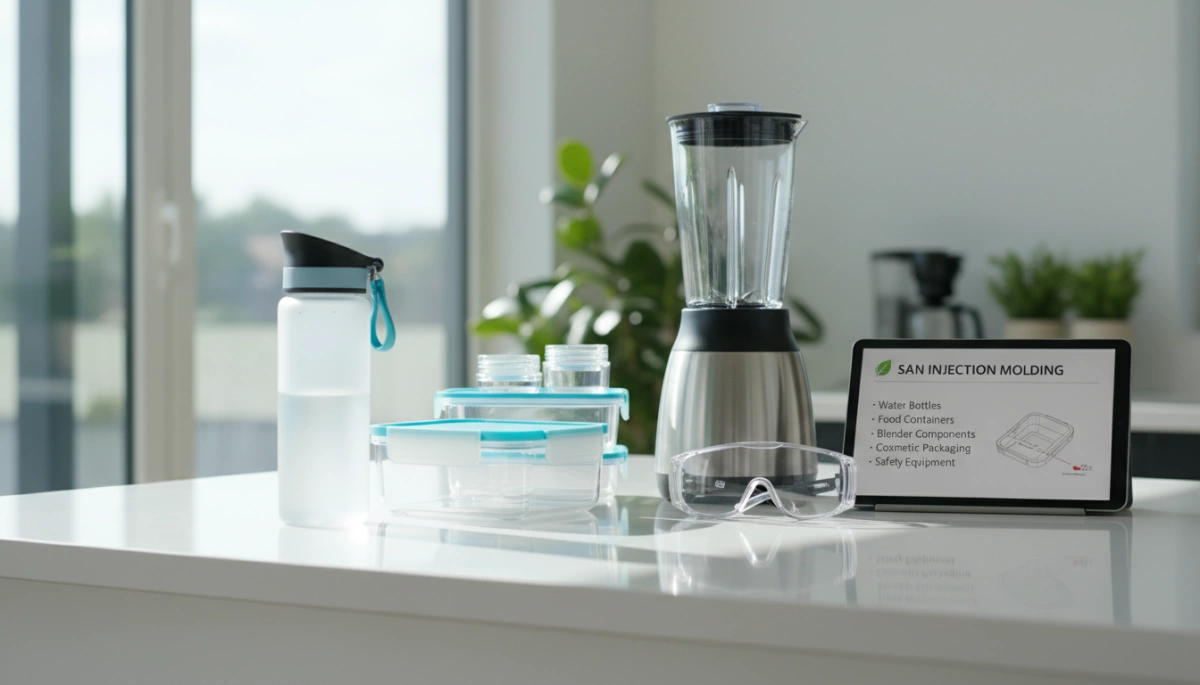
Frequentemente utilizamos a moldagem por injecção de SAN de matéria-prima através de indústrias que exigem um equilíbrio entre clareza ótica, rigidez e resistência química. Como o SAN resiste significativamente a gorduras, óleos e agentes de limpeza melhor do que o poliestireno de uso geral, tornou-se num material básico para bens de consumo duráveis e industriais. O nosso processo de manufatura digital assegura que estes componentes transparentes cumpram tolerâncias dimensionais estritas, mantendo o seu apelo estético.
Casos de Uso Comuns da Indústria
- Utensílios domésticos & Cozinha:
Aplicações SAN domésticas _items are among the most common uses due to the material’s safety and durability. We mold parts like blender jars, mixer bowls, and refrigerator drawers because they must withstand repeated washing and exposure to food acids without crazing or clouding._ Os itens estão entre os usos mais comuns devido à segurança e durabilidade do material. Moldamos peças como copos de liquidificador, taças de misturar e gavetas de refrigerador porque devem resistir à lavagem repetida e à exposição a ácidos alimentares sem riscar ou turvar. - Componentes médicos:
Para dispositivos não implantáveis, a clareza é crucial para monitorizar os níveis de fluido. Produzimos componentes tais como cascas de diálise, conectores de fluido e seringas onde é necessária transparência e resistência a lipídios ou químicos de esterilização. Os nossos especializados moldagem por injecção médica capabilities garantem que estas peças cumpram padrões rigorosos de qualidade através de inspeção automatizada. - Gabinetes para Eletrónica & Baterias:
A SAN oferece excelentes propriedades de isolamento elétrico e estabilidade dimensional. É amplamente utilizado para caixas de bateria e tampas de medidores, pois resiste melhor ao ataque de ácidos de bateria e a contaminantes ambientais do que os acrílicos padrão. - Embalagem Cosmética:
As marcas escolhem a SAN para tampas de perfume, caixas de cartão-forno e tubos de batom para alcançar uma aparência premium, semelhante ao vidro. Ao utilizar acabamentos de moldes de alto brilho (como SPI-A2), fornecemos aplicações de moldagem por injecção de plástico transparente resultados que oferecem uma estética de luxo a uma fração do peso e do custo do vidro. - Interior de Automóvel:
A dureza do material e as suas propriedades de fluxo o tornam adequado para acabamentos interiores, botões e lentes de instrumentos que requerem resistência a riscos e estabilidade óptica a longo prazo.
Aquisição de Matéria-Prima SAN: Graus e Fornecedores
Ao planear a moldagem por injecção de SAN de matéria-prima, selecionar o grau de resin correto é tão crítico quanto o próprio design do molde. Nem todo o Estireno Acrilonitrila é criado igual; a formulação específica dita como o material flui, resiste ao calor e funciona no ambiente final. Trabalhamos com vários graus comerciais adaptados a requisitos específicos da indústria.
Graus Comerciais Populares
Normalmente categorizamos as resinas SAN em três grupos de desempenho principais para corresponder às necessidades do projeto:
- Graus de Alto Fluxo: Estes possuem um índice de fluxo de fusão (MFI) alto, tornando-os ideais para peças de paredes finas ou geometrias complexas onde é essencial preencher o molde rapidamente.
- Graus de Alto Calor: Proporcionados com pesos moleculares mais elevados para suportar temperaturas elevadas, frequentemente usados em interiores automotivos ou iluminação.
- Aprovado para Contato Alimentar: Formulações que cumprem regulamentos da FDA ou da UE para utensílios de cozinha, como taças de batedeira e bandejas de frigorífico.
Principais Fabricantes Globais
A produção fiável depende de uma cadeia de abastecimento estável. Nós fornecemos resina SAN a partir de líderes globais estabelecidos para assegurar consistência entre lotes. Principais players no mercado estirênico incluem Ineos Styrolution, Trinseo, e LG Chem. Estas fabricantes oferecem fichas técnicas robustas e qualidade consistente, o que é vital para manter tolerâncias apertadas na produção de alto volume.
Fatores para a Seleção de Materiais
A escolha certa fornecedores de resina SAN envolve mais do que apenas o preço. Deve avaliar parâmetros técnicos para evitar defeitos durante o processamento.
- Índice de Fluidez de Fusão (MFI): Uma MFI mais alta ajuda com moldes complexos, mas pode reduzir ligeiramente a resistência ao impacto.
- Estabilidade UV: O SAN padrão tende a amarelar sob exposição UV. Para aplicações externas, recomendamos graus com estabilizadores de UV adicionados.
- Aditivos: Agentes antiestáticos ou aditivos de desmoldagem podem ser pré-compostos para melhorar a eficiência do processamento.
Se tem experiência com matéria-prima PS para injeção, encontrará o processo de aquisição de SAN muito semelhante, embora o SAN exija uma atenção mais rigorosa ao controlo de humidade e às especificações de resistência química. Garantir uma fonte de fornecimento estável cedo na fase de desenvolvimento assegura que a sua transição de protótipo para produção em massa permaneça suave.
Como a Jino Injection Molding gerencia projetos SAN
Na Jino Injection Molding, simplificamos o a moldagem por injecção de SAN de matéria-prima processo para entregar peças de elevada claridade com velocidade e precisão. Percebemos que o Estireno Acrilonitrila requer um manuseamento específico para manter a sua transparência e resistência química. Oferecemos flexibilidade na aquisição de material, permitindo que escolha entre as nossas resinas em stock ou utilize o nosso Resina Fornecida pelo Cliente programa se o seu projeto exigir uma norma proprietária específica.
Concepção para Manufacturabilidade (DFM) para Peças Transparentes
Materiais transparentes como SAN não perdoam defeitos cosméticos. A nossa equipa de engenharia fornece feedback detalhado de DFM para otimizar o seu design antes da primeira peça ser moldada. Enfocamo-nos fortemente em:
- Espessura Uniforme das Paredes: Essencial para evitar marcas de afundamento e tensões internas que turvam a peça.
- Colocação da Porta de Ingresso: Locais estrategicamente posicionados para as gates para ocultar marcas de vestígio e assegurar um fluxo suave.
- Ângulos de Rebaixo (Draft Angles): Garantir folga suficiente (tipicamente 1° por cada polegada de profundidade) para evitar marcas de arrasto durante a ejeção.
Compreender os fundamentos de o que é moldagem por injeção é crucial aqui, pois os parâmetros do processo influenciam diretamente a qualidade ótica do componente SAN final.
Opções de Acabamento de Superfície
Para alcançar transparência semelhante ao vidro, a ferramenta de moldagem em si deve ser impecável. Qualquer imperfeção no parte de um molde de injecção cavidade será transferida para a peça SAN. Recomendamos e fornecemos:
- Acabamento de Alto Brilho SPI-A2: Ideal para peças cosméticas que requerem máxima clareza.
- SPI-A3: Um acabamento suave padrão adequado para peças funcionais transparentes.
- Texturização: Disponível se precisar difundir a luz ou ocultar impressões digitais em áreas específicas.
Do Protótipo à Produção de Baixa Volume
Apoiamos o ciclo de vida do seu produto desde o primeiro protótipo até às séries de produção de 10 000+ peças. As nossas opções de ferramentaria permitem um rápido turnaround, entregando frequentemente peças SAN moldadas em 1 a 15 dias. Quer precise de uma única ferramenta de ponte ou de uma solução multicanal, escalamos com a sua procura sem impor Quantidades Mínimas de Encomenda (MOQ).
Pronto para começar? Faça o upload do seu ficheiro CAD hoje para um orçamento completo e análise de DFM no seu próximo projeto de moldagem SAN.
Perguntas Frequentes Sobre Moldagem por Injeção de SAN
O plástico SAN é seguro para alimentos?
Sim, muitos graus comerciais de Styrene Acrylonitrile (SAN) são compatíveis com FDA e aprovados para contacto com alimentos. Isto faz do material uma escolha padrão para itens domésticos como gavetas de frigorífico, copos de beber e frascos de liquidificadores. No entanto, nem todos os graus possuem esta certificação, pelo que é essencial verificar a(s) especificação(ões) de ficha técnica do material SAN para assegurar que cumpre os padrões regulamentares para a sua aplicação pretendida.
Qual é o tempo típico de secagem para a resina SAN?
Como o SAN é higroscópico, ele absorve humidade do ar, o que pode estragar a qualidade visual da peça. Para evitar defeitos como riscas prateadas ou bolhas, recomendamos secar a resina por 2 a 4 horas a 160°F – 180°F (71°C – 82°C). Alcançar um teor de humidade abaixo de 0,1% é crucial para manter a alta clareza na moldagem plástica pelas quais o SAN é conhecido.
Como o SAN se compara ao Acrílico (PMMA) em termos de custo?
O SAN é tipicamente mais acessível que o Acrílico (PMMA) e significativamente mais barato que o Policarbonato (PC). Oferece um equilíbrio prático entre clareza e rigidez para projetos com orçamento limitado. Enquanto o PMMA oferece uma transmissão óptica superior e estabilidade UV, o SAN é a opção preferida para componentes internos de custo sensível ou bens de consumo. A seleção do material é um fator central em como os custos de moldagem por injeção de plástico são determinados, especialmente para tiragens de alto volume.
O SAN pode ser reciclado?
Sim, o SAN é um termoplástico e pode ser derretido e reprocessado. Em ambiente de fabricação, muitas vezes podemos triturar canais e escoras para misturar com material virgem, reduzindo desperdícios e custos de material. Para reciclagem pós-consumo, o SAN geralmente enquadra-se na categoria “Outros” (Código 7), pelo que a reciclabilidade depende das capacidades das instalações locais.
 Portuguese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Swedish
 Norwegian
 Belarusian
 Armenian