

Vad är SAN-Resin? Sammansättning och grundläggande egenskaper
Styrenacrylonitril (SAN) är en högpresterande kopolymer som utgör en viktig brygga mellan standard General Purpose Polystyren (GPPS) och tuffare ingenjörstermoplaster som ABS. Vi klassificerar råmaterial SAN som en “specialstyrenisk” produkt eftersom den behåller bearbetbarhet som finns i styrén samtidigt som den levererar överlägset kemiskt motstånd och termisk stabilitet.
Kemisk sammansättning och struktur
Materialet härleds sina egenskaper från en polymerisation av två monomerer:
- Styren (70-80%): Ger en exceptionell optisk klarhet, hög yta—glans och rigiditet.
- Akrylnitril (20-30%): förbättrar kemiskt motstånd, värmestabilitet och ythårdhet.
SAN har en amorf struktur, vilket är en betydande fördel vid formsprutning. Till skillnad från halvkristallina plaster uppvisar amorfa hartser låga och jämna krympningshastigheter. Denna egenskap säkerställer att delar behåller utmärkt dimensionell stabilitet och tighta toleranser efter kylning, vilket minskar risken för avböjning i plana, genomskinliga komponenter.
Viktiga fysiska egenskaper hos SAN
För att hjälpa dig bedöma om SAN passar dina projektkrav har vi sammanställt de typiska egenskapsintervallen för standardgrader för formsprutning.
| Egenskap | Typiskt värde | Nyttotydning |
|---|---|---|
| Specifik densitet | 1.06 – 1.08 | Lättviktsdelar jämfört med glas eller metall. |
| Draghållfasthet | 60 – 80 MPa | Hög styvhet och motstånd mot deformation under belastning. |
| Flexural Modulus | 3.0 – 3.9 GPa | Utmärkt styvhet, lämplig för strukturella höljen. |
| Höjd deflectionstemperatur (HDT) | 95°C – 105°C (vid 0.45 MPa) | Tåligare än standard PS vid högre service-temperaturer. |
| Ljusgenomsläppning | ~87 – 90% | Hög tydlighet för optiska applikationer och displayer. |
Why It Is a "Specialty Styrenic"
Vi rekommenderar ofta SAN framför standardpolystyren när miljömässig sprickbildning är en oro. Medan GPPS är spröd och känslig för fetter, oljor och detergenter, förbättrar akrylonitrilinnehållet i SAN:s plastegenskaper drastiskt motstånd mot dessa ämnen. Detta gör det till materialet att välja för transparenta tillämpningar som kräver hållbarhet utan den högre kostnaden som är förknippad med polykarbonat (PC).
Viktiga fördelar med SAN för formsprutning
När resiner väljs för produktion råmaterial SAN-formsprutning står som ett förstklassigt val för delar som kräver en balans mellan optisk klarhet och fysisk hållbarhet. Styrenakrylonitril (SAN) överbryggar klyftan mellan standardvarupartier och högpresterande tekniska hartser, och erbjuder tydliga fördelar för både snabb prototyping och lågvolymproduktion.
Vi rekommenderar konsekvent SAN för dess mångsidiga egenskapsprofil:
- exceptionell genomskinlighet och glans: SAN är naturligt klart och tar högpolerade ytfinishar (upp till SPI-A2). Detta gör det idealiskt för transparent plastikformsprutning tillämpningar där visuellt intryck är kritiskt, som visningsskåp eller kosmetikförpackningar.
- Överlägset kemisk motstånd: Ett stort fördel jämfört med allmän polystyren (GPPS) är SAN:s kemiska motstånd som det erbjuder. Det tål exponering för oljor, fetter och hushålls rengöringsmedel, vilket förhindrar den sprickbildning under stress som ofta ses i mindre styrener.
- Dimensionell stabilitet: Materialet uppvisar låga och konsekventa krympnivåer. Denna stabilitet gör att vi kan hålla tight toleranser (vanligtvis ±0,003 tum) och bibehålla delarnas geometri, vilket är avgörande för sammanfogningskomponenter.
- Rigiditet och flöde: SAN är styvt med hög draghållfasthet. Dess utmärkta flödesegenskaper under formgivningsprocessen möjliggör skapandet av tuntvåliga delar och komplexa egenskaper utan att kompromissa med den strukturella integriteten.
Genom att använda vår anpassad plastinjektionsformning tjänsterna kan du utnyttja dessa materiella förmåner för att skapa kostnadseffektiva alternativ till dyrt klarskikt som polykarbonat (PC), utan att kompromissa med den höga kvalitetsfinishen som din produkt kräver.
Begränsningar och kompromisser för SAN-material
Under tiden råmaterial SAN sågbeständlighet och kostnadseffektiv klarhet erbjuder det, det är inte en universallösning för varje applikation. Vi råder alltid ingenjörer att väga de specifika mekaniska kraven mot de inneboende begränsningarna hos Styrenacrylonitril (SAN)-resin innan slutgiltig design.
- Sprödhet kontra slagmotstånd: I en direkt SAN vs ABS jämförelse, SAN uppvisar sämre styrka. Det är betydligt sprödare än ABS eller polykarbonat. Om din komponent behöver tåla fall, kraftiga slag eller hög moment, är SAN benäget att spricka eller krossas.
- Miljömässigt stress och UV: Standard SAN-klassningar är mottagliga för UV-gulning när de utsätts för direkt solljus över tid. Materialet är också benäget för miljöstress-krackling, särskilt om formens design har skarpa hörn snarare än radiused kanter.
- Termiska begränsningar: SAN är flamhänt och bildar rök vid förbränning. Den har vanligtvis lägre värmeavhävningstemperatur jämfört med ingenjörs-termoplaster, vilket gör den olämplig för högvärme miljöer.
När man bör undvika SAN
Du bör undvika Styren-akrylonitril-copolymer om din produkt kräver långsiktig väderbeständighet utomhus eller hög slaghållfasthet. För dessa krävande tillämpningar är förståelsen vilka plaster används för formblåsning avgörande för att välja ett mer hållbart alternativ, såsom Polykarbonat (PC) för styrka eller ASA för UV-stabilitet.
SAN vs Andra klara plaster: Sida-vid sida-jämförelse
Att välja rätt transparent resin handlar ofta om att balansera optisk klarhet mot hållbarhet och budget. Medan råmaterial SAN-formsprutning erbjuder ett specifikt fördelssätt är det viktigt att förstå hur det står sig mot vanliga alternativ som ABS, PMMA (acryl) och polystyren (PS).
Materialets prestationsmatris
Vi använder följande jämförelse för att hjälpa ingenjörer att avgöra om SAN är rätt val för deras specifika applikationskrav jämfört med andra råvaror och tekniska hartser.
| Funktion | SAN (styren-akrylonitril) | ABS (Acrylonitrile Butadiene Styrene) | PMMA (Acryl) | Polystyren (GPPS) |
|---|---|---|---|---|
| Genomskinlighet | Hög (möjlig liten gul nyans) | Omgjort (Standard) / Genomskinligt (Specialkvaliteter) | Utmärkt (Optisk kvalitet) | Hög (Glaslik) |
| Fogningsmotstånd | Låg till måttlig (Spröd) | Hög (Utmärkt tålighet) | Lågt (spröd) | Mycket låg |
| Kemisk resistens | Bra (Motstår oljor/fetter) | Måttlig | Dålig (Känslig för lösningsmedel) | Dålig |
| Värmebeständighet | Måttlig (~100°C) | Måttlig (~80-100°C) | Låg till måttlig | Låg |
| Kostnadseffektivitet | Low - Medium | Medium | Medium - Hög | Låg |
| Bearbetbarhet | Utmärkt flöde | Bra flöde | Måttlig | Utmärkt flöde |
Detaljerade avvägningar
- SAN vs. ABS: Standard-ABS är förstahandsvalet när det gäller hållbarhet och slagmotstånd, men det saknar transparens. Om din del kräver klarhet är SAN ett bättre val, även om det kompromissar med den slagstyrka som finns i ABS-sprutning.
- SAN vs. PMMA: PMMA offers superior optical clarity and UV stability for outdoor use. However, SAN is generally more cost-effective and easier to process for high-volume household goods where "glass-like" perfection isn't strictly necessary.
- SAN vs. Polystyren (PS): Medan allmänt polystyren (GPPS) är billigare spricker det lätt och hanterar värme dåligt. SAN ger en betydande uppgradering i termisk stabilitet och kemisk resistens, vilket gör det lämpligt för köksredskap som kommer i kontakt med livsmedelsoljor.
Beslutsguide: När man väljer SAN
Välj Styrkelsyrabonstyren (Styrene Acrylonitrile) när ditt projekt kräver:
- Hög klarhet: Du behöver genomskinliga komponenter som vattenkannor eller kosmetikaskar.
- Kemisk hållbarhet: Delens yta måste klara kontakt med lipider, rengöringsmedel eller svett utan sprickbildning.
- Kostnadskontroll: Du behöver bättre prestanda än polystyren men kan inte motivera den högre prislappen för polykarbonat (PC) eller PMMA.
För projekt som kräver extrem hållbarhet eller stötdämpning rekommenderar vi vanligtvis att utforska andra material, men för styva, klara och kostnadseffektiva höljen är SAN fortfarande en stark kandidat i transparent plastikformsprutning.
Viktiga bearbetningsriktlinjer för SAN-sprutning
För att uppnå högklarparts med råmaterial SAN-formsprutning, precision i tillverkningsprocessen är icke förhandlingsbart. Eftersom SAN (Styren-Akrilonitril) ofta väljs för sina optiska egenskaper kan ett felsteg i bearbetningsparametrarna leda till synliga defekter som dimma eller gulning. Vi fokuserar på strikta prosesstyrningar för att bibehålla materialets styvhet och transparens.
Materialförberedelse och torkning
SAN är hygroskopiskt, vilket betyder att det absorberar fukt från luften. Om det inte behandlas korrekt förvandlas denna fukt till ånga under formpressningen, vilket orsakar ”splay” eller silverstreck på den färdiga delen.
- Torkning: Att följa strikta torkningsförhållanden för SAN vid sprutformning är avgörande. Vi ser vanligtvis till att resin torkar ordentligt för att uppnå ett fuktinnehåll under 0,11 TP3T innan bearbetning.
- Hantering: Korrekt lagring och hantering av hartsen förhindrar kontaminering, vilket är avgörande för klara delar där även en damkorn är synlig.
Optimering av temperatur och tryck
Balansen mellan värme och tryck avgör den strukturella integriteten och utseendet på delen.
- Smält- och forms temperaturer: Vi upprätthåller exakt temperaturkontroll. Om smältetemperaturen är för hög kan SAN brytas ner och gulnas; om den är för låg resulterar det i dålig flyt och synliga svetslinjer.
- Sprutparametrar: SAN-sprutningsparametrar måste justeras efter den specifika geometrin hos delen. Vi använder optimerade sprutningshastigheter för att fylla formen snabbt utan att orsaka jetting eller brännmärken.
- Tryck: Tillräckligt bibehållande tryck tillämpas för att packa formen och kompensera materialets naturliga volymminskning under nedkylning.
Hantera krympning och verktyg
Förstå beteendet hos plastmaterial för sprutformning är nyckeln till geometrisk noggrannhet.
- Krympning: Den SAN-krympningshastighet är vanligtvis låg och förutsägbar (vanligtvis omkring 0,2% till 0,6%), vilket möjliggör snäva toleranser. Dock krävs jämn väggtjocklek för att förebygga differentierad krympning som leder till warping.
- Verktygsöverväganden: För optisk klarhet rekommenderar vi högblanka formytor (såsom SPI-A2). Dessutom är tillräckliga dragvinklar väsentliga för att förebygga dragmärken vid utstötning, eftersom SAN är styv och spröd.
Felsökning av vanliga defekter
- Silvriga repor: Orsakas vanligtvis av otillräcklig torkning.
- Vacuum-hål/ Bubblor: Sällan ett resultat av otillräckligt packtryck eller tjocka väggsektioner.
- Spänningssprickor: Kan minimeras genom att optimera utstötningens hastighet och säkerställa korrekta dragvinklar i designfasen.
Typiska tillämpningar av SAN-sprutformade delar
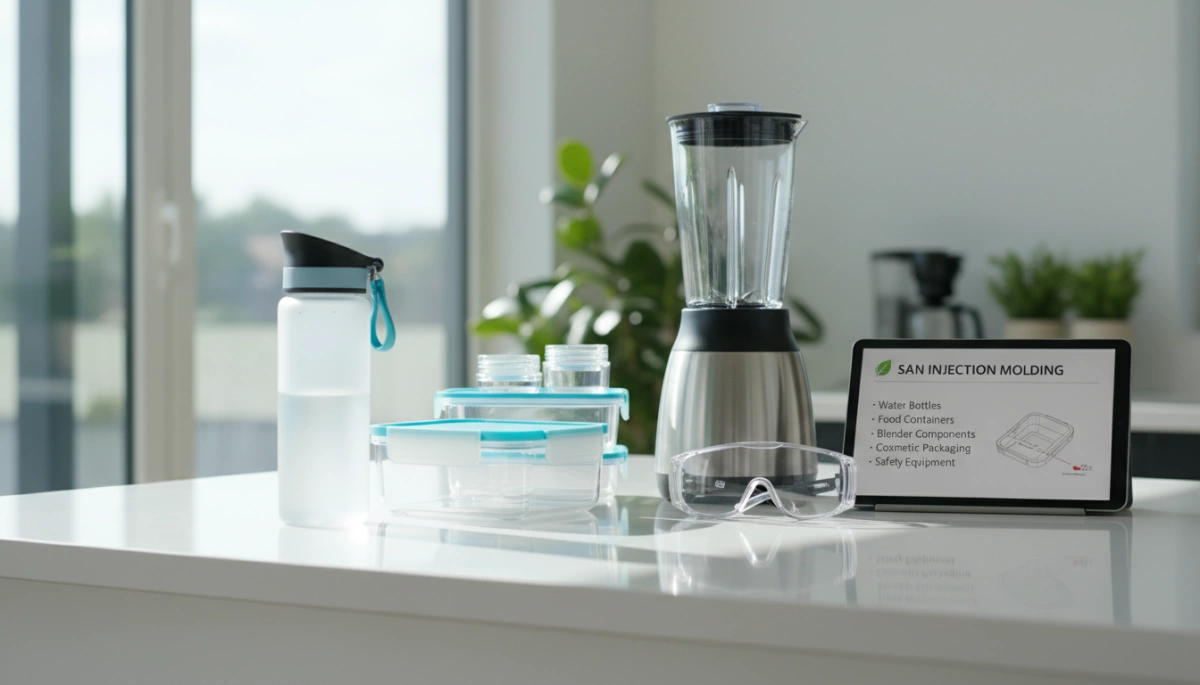
Vi använder ofta råmaterial SAN-formsprutning över industrier som kräver en balans mellan optisk klarhet, styvhet och kemisk hållbarhet. Eftersom SAN motstår fetter, oljor och rengöringsmedel betydligt bättre än allmän polystyren har det blivit ett standardmaterial för hållbara konsument- och industrivaror. Vår digitala tillverkningsprocess säkerställer att dessa transparenta komponenter uppfyller strikta geometriska toleranser samtidigt som deras estetiska tilltal behålls.
Vanliga branschfall
- Hushålls- och köksartiklar:
SAN-applikationer hushåll artiklar är bland de vanligaste användningarna på grund av materialets säkerhet och hållbarhet. Vi formar delar som blenderkärl, blandarens skålar och kylskåpslådor eftersom de måste tåla upprepad tvätt och exponering för livsmedelscyror utan att spricka eller grumlas. - Medicinska komponenter:
För icke-implantabla enheter är tydlighet avgörande för övervakning av vätskenivåer. Vi tillverkar komponenter såsom dialyskalskal, vätskeförbindelser och sprutor där transparens och motstånd mot lipider eller sterilisationskemikalier krävs. Våra specialiserade medicinsk injektionsformning kapaciteter säkerställer att dessa delar möter stränga kvalitetsstandarder med hjälp av automatiserad inspektion. - Elektronik- och batterihus:
SAN ger utmärkta elektriska isoleringsegenskaper och dimensionsstabilitet. Det används i stor utsträckning för batteriförpackningar och mätarkåpor eftersom det bättre än standardakryl motstår angrepp från batterisyra och miljöföroreningar. - Kosmetisk förpackning:
Varumärken väljer SAN för parfymkapslar, sminkboxar och läppstiftstuber för att uppnå ett premium, glasliknande utseende. Genom att använda högblanksformningsfogar (såsom SPI-A2) levererar vi transparent plastikformsprutning resultat som erbjuder lyxig estetik till en bråkdel av vikt och kostnad jämfört med glas. - Bilinredning:
Materialets hårdhet och flytegenskaper gör det lämpligt för interiört band, vred och instrumentlinser som kräver rep- och långsiktig optisk stabilitet.
Inköp av råmaterial SAN: Klassningar och leverantörer
När man planerar för råmaterial SAN-formsprutning, är rätt hartsgradering lika kritisk som formen av formen i sig. Inte all Styrene‑ackrylonitril är lika; den specifika formuleringen avgör hur materialet flyter, motstår värme och presterar i slutmiljön. Vi arbetar med en rad kommersiella grader anpassade till specifika branschkrav.
Populära kommersiella grader
Vi brukar dela upp SAN-rajser i tre huvudprestandagrupper för att matcha projektbehoven:
- Hög-flödesgrader: Dessa har en hög smältflödesindex (MFI), vilket gör dem idealiska för tunna väggar eller komplexa geometrier där fyllningen av formen snabbt är avgörande.
- Högeffektgrader: Företagspressad med högre molekylvikter för att stå emot höga temperaturer, ofta använd i bilinredning eller belysning.
- Livsmedelskontakt Godkänd: Formuleringar som följer FDA- eller EU-regler för köksprodukter, såsom mixerkannor och kylskåpsbrickor.
Viktiga globala tillverkare
Pålitlig produktion beror på en stabil leveranskedja. Vi köper SAN-resin från etablerade globala ledare för att säkerställa konsekvens mellan batcher. Huvudaktörer inom styreniska marknaden inkluderar Ineos Styrolution, Trinseo, och LG Chem. Dessa tillverkare erbjuder robusta tekniska datablad och konsekvent kvalitet, vilket är avgörande för att upprätthålla snäva toleranser i högvolymproduktion.
Faktorer för materialval
Att välja rätt SAN-resinleverantörer innebär mer än bara pris. Du måste utvärdera tekniska parametrar för att förhindra defekter under bearbetning.
- Smältflödesindex (MFI): Ett högre MFI underlättar med komplexa formar men kan minska slagseghet något.
- UV-stabilitet: Standard SAN tenderar att gulna vid UV-exponering. För utomhusapplikationer rekommenderar vi sorter med tillagd UV-stabilisator.
- Tillsatser: Antistatiska medel eller formsprutningsfrigörare kan förkompunderas för att förbättra bearbetningseffektiviteten.
Om du har erfarenhet av råmaterial PS-sprutformning, kommer du att märka att inköpsprocessen för SAN är mycket lik, även om SAN kräver strängare uppmärksamhet på fuktkontroll och kemisk resistensspecifikationer. Att säkra en konsekvent leveranskedja tidigt i utvecklingsfasen säkerställer att din övergång från prototyp till massproduktion förblir sömlös.
Hur Jino-sprutformning Hanterar SAN-projekt
På Jino-sprutformning förenklar vi råmaterial SAN-formsprutning processen för att leverera delar med hög klarhet med snabbhet och precision. Vi förstår att Styren-Akrilonitril kräver särskild hantering för att bibehålla dess genomskinlighet och kemikalieresistens. Vi erbjuder flexibilitet i materialanskaffning, så att du kan välja bland vårt lagersåger eller använda vår Kund tillhandahållen Resin program om ditt projekt kräver en specifik proprietär kvalitet.
Design för tillverkbarhet (DFM) för klara delar
Genomskinliga material som SAN är obarmhärtiga när det gäller kosmetiska defekter. Vårt ingenjörsteam ger detaljerad DFM-återkoppling för att optimera din design före den första detaljen formas. Vi fokuserar starkt på:
- Enhetlig väggtjocklek: Avgörande för att förhindra sänkmärken och interna spänningar som gör delen otydlig.
- Gångplacering: Strategiskt placera delar för att dölja rester och säkerställa jämn flöde.
- Draftvinkel Säkerställa tillräcklig dragning (vanligtvis 1° per tum djup) för att förhindra dragmärken vid utstötning.
Att förstå grunderna i vad är formsprutning är avgörande här, eftersom processparametrarna direkt påverkar den optiska kvaliteten hos den slutliga SAN-komponenten.
Ytfinishalternativ
För att uppnå glaslik genomskinlighet måste själva formverktyget vara felfritt. Varje oegentlighet i del av en sprutform kaviteten kommer att överföras till SAN-delen. Vi rekommenderar och tillhandahåller:
- SPI-A2 högglansfinish: Idealisk för kosmetiska delar som kräver maximal klarhet.
- SPI-A3: En standard slät yta som är lämplig för funktionella klara delar.
- Texturering: Finns om du behöver diffusa ljuset eller dölja fingeravtryck på specifika områden.
Från prototyp till småvolymsproduktion
Vi stödjer din produktlivscykel från första prototypen upp till produktionsomgångar på 10 000+ delar. Våra verktygsmöjligheter möjliggör snabb omvandling, ofta levereras formade SAN-delar på så lite som 1 till 15 dagar. Oavsett om du behöver ett enda brygverktyg eller en flerkamarslösning anpassar vi oss efter din efterfrågan utan att införa höga minimumordervolymer (MOQ).
Redo att börja? Ladda upp din CAD-fil idag för en omfattande offert och DFM-analys för ditt nästa SAN-sprutformningsprojekt.
Vanliga frågor om SAN-sprutning
Är SAN-plast livsmedelssäker?
Ja, många kommersiella kvaliteter av styrenakrylont (SAN) uppfyller FDA-krav och är godkända för livsmedelskontakt. Detta gör materialet till ett standardval för hushållsprodukter som kylskåpslådor, dryckeskupor och mixerglas. Men inte varje kategori har denna certifiering, så det är viktigt att verifiera den specifika SAN-materialets datablad för att säkerställa att det uppfyller reglerna för din avsedda användning.
Vad är den typiska torktiden för SAN-resin?
Eftersom SAN är hygroskopiskt absorberar det fukt från luften vilket kan förstöra delens visuella kvalitet. För att undvika defekter som silverspår eller bubblor rekommenderar vi att torka resinet i 2 till 4 timmar vid 160°F – 180°F (71°C – 82°C). Att uppnå en fuktighet under 0,1% är avgörande för att bibehålla den höga klarhetsplastformningen resultat som SAN är känt för.
Hur jämför SAN med akryl (PMMA) när det gäller kostnad?
SAN är vanligtvis mer prisvärt än Akryl (PMMA) och betydligt billigare än Polykarbonat (PC). Det erbjuder en praktisk balans mellan klarhet och styvhet för budgetmedvetna projekt. Medan PMMA erbjuder överlägsen ljustransmission och UV-stabilitet är SAN den självklara lösningen för kostnadsmedvetna interna komponenter eller konsumentvaror. Materialval är en viktig faktor i hur priset för plastsprutning bestäms, särskilt för högvolymsproduktion.
Kan SAN återvinnas?
Ja, SAN är en termoplast och kan smältas ned och återprocesseras. I en tillverkningsmiljö kan vi ofta återgröda körkanter och sprue för att blanda med jungfruligt material, vilket minskar avfall och materialkostnader. För efterkonsumentåtervinning faller SAN vanligtvis under kategorin “Övrigt” (Kod 7), så återvinningsbarheten beror på funktionerna hos lokala anläggningar.
 Swedish
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Norwegian
 Belarusian
 Armenian