

SAN树脂是什么?组成与基本特性
苯乙烯-丙烯腈共聚物(SAN) 是一种高性能共聚物,是普通通用聚苯乙烯(GPPS)与更坚固的工程热塑性塑料如ABS之间的关键桥梁。我们将原材料SAN归类为“特种苯乙烯系”,因为它保持了苯乙烯的易加工性,同时具备更优的耐化学性和热稳定性。
化学组成与结构
该材料的特性来自于两种单体的聚合:
- 苯乙烯(70-80%): 提供卓越的光学清晰度、表面光泽及刚性。
- 丙烯腈(20-30%): 提高耐化学性、耐热性和表面硬度。
SAN具有一个 非晶态结构,这在注塑成型中具有显著优势。与半晶体塑料不同,非晶态树脂表现出低且均匀的收缩率。这一特性确保部件在冷却后保持优秀 尺寸稳定性 以及紧密公差,降低平整、透明元件的翘曲风险。
SAN 的关键物理特性
为帮助您评估 SAN 是否符合您的项目需求,我们汇编了标准注塑级别的典型特性范围。
| 特性 | 典型值 | 利益 |
|---|---|---|
| 比重 | 1.06 – 1.08 | 与玻璃或金属相比,部件更轻。 |
| 抗拉强度 | 60 – 80 MPa | 在载荷下具有高刚性和抗变形能力。 |
| 抗弯模量 | 3.0 – 3.9 GPa | 优秀的刚性,适用于结构外壳。 |
| 热变形温度(HDT) | 95°C – 105°C(在 0.45 MPa 下) | 承受比标准 PS 更高的使用温度。 |
| 透光率 | 约 87 – 90% | 在光学应用和显示领域具有高清晰度。 |
为什么它是“特殊苯乙烯类”
当环境应力开裂是关注点时,我们通常建议选择 SAN 而非标准聚苯乙烯。虽然 GPPS 脆性大,易受脂肪、油脂和洗涤剂的影响,且在 SAN 的塑料性能 中,丙烯腈含量大幅提升对这些物质的耐性。这使其成为需要耐用性且成本低于聚碳酸酯(PC)的透明应用的首选材料。
注塑成型中 SAN 的关键优点
在选择生产用树脂时, 原材料SAN注塑 SAN 脱颖而出,成为需要兼顾光学透明度和物理耐久性的零件的首选。苯乙烯丙烯腈共聚物(SAN)在标准商品塑料与高性能工程树脂之间架起桥梁,为快速原型制作和小批量生产提供了明确的优势。
我们始终推荐 SAN,因其多功能的性能特性:
- 卓越的透明度与光泽: SAN 自然清澈,表面可高抛光处理(最高 SPI-A2)。这使其成为 对视觉外观要求极高的透明塑料注塑成型 应用的理想选择,例如展示柜或化妆品包装。
- 优越的耐化学性: 与通用聚苯乙烯(GPPS)相比的一大优点在于 SAN 的耐化学性 。它能耐受油脂、脂肪和家用清洁剂的侵蚀,避免在较差的苯乙烯材料中常见的应力开裂。
- 尺寸稳定性: 材料显示出低而稳定的收缩率。这种稳定性使我们能够保持紧公差(通常±0.003 英寸)并保持零件几何形状,这对装配组件至关重要。
- 刚性与流动性: SAN 具有刚性和高抗拉强度。在成型过程中的出色流动性使得可以制造薄壁部件和复杂特征,而不会损害结构完整性。
通过利用我们的 定制塑料注塑成型的理想区间 通过这些材料优势,您可以创造出成本效益高的替代品,替代昂贵的透明塑料如聚碳酸酯(PC),同时不牺牲您的产品所需的高质量表面处理。
SAN材料的局限性与权衡
与此同时 原材料 SAN 坚定的刚性与经济实惠的清晰度,它并非适用于每一个应用的通用解决方案。我们始终建议工程师在最终确定设计前,权衡具体的机械要求与固有约束 苯乙烯-丙烯腈共聚物树脂 在最终确定设计前。
- 脆性与耐撞击性: 在直接 SAN 与 ABS 对比,SAN 在韧性方面不足。它比 ABS 或聚碳酸酯明显更脆。如果您的部件需要承受跌落、强烈冲击或高扭矩,SAN 容易开裂或粉碎。
- 环境应力与紫外线: 标准 SAN 品级暴露在阳光下长时间会发生黄变。该材料也易受环境应力开裂,尤其当模具设计具有尖角而非圆角边缘时。
- 热限制: SAN 易燃,燃烧时产生烟雾。相比工程热塑性材料,其热变形温度通常较低,不适用于高温环境。
何时避免 SAN
您应避免 苯乙烯丙烯腈共聚物 如果您的产品需要长期耐候性或高耐冲击性。对于这些苛刻的应用,理解 用于注塑成型的塑料材料的深刻理解 对于选择更耐用的替代材料至关重要,例如用于强度的聚碳酸酯(PC)或用于紫外稳定性的 ASA。
SAN 与其他透明塑料的对比:并排比较
选择合适的透明树脂往往取决于在光学清晰度、耐用性与预算之间的权衡。尽管 原材料SAN注塑 在具备一系列具体优势的同时,务必了解它与常见替代材料如 ABS、PMMA(丙烯酸樹脂)和聚苯乙烯(PS)的对比情况。
材料性能矩阵
我们使用以下对比,帮助工程师判断 SAN 是否适合其特定应用需求,相对于其他通用和工程级树脂。
| 特征 | SAN(苯乙烯-丙烯腈共聚物) | ABS(丙烯腈-丁二烯-苯乙烯共聚物) | PMMA(丙烯酸树脂) | 聚苯乙烯(GPPS) |
|---|---|---|---|---|
| 透明度 | 高(可能略带微黄调) | 不透明(标准)/ 半透明(特殊等级) | 优秀(光学级) | 高(如玻璃般) |
| 冲击强度 | 低到中等(易脆) | 高(优秀韧性) | 低(脆性) | 非常低 |
| 耐化学性 | 良好(耐油脂) | 中等 | 差(对溶剂敏感) | 冷却 |
| 耐热性 | 中等(约100°C) | 中等(约80-100°C) | Low to Moderate | 低 |
| 成本效益 | 低到中等 | 中等 | 中等到高 | 低 |
| 加工性 | 流动性优秀 | 良好流动 | 中等 | 流动性优秀 |
详细权衡
- SAN 与 ABS: 标准 ABS 在耐用性和抗冲击方面是首选,但它缺乏透明性。如果你的部件需要清晰度,SAN 是更好的选择,尽管它牺牲了在中的冲击强度 ABS 注塑成形.
- SAN 与 PMMA: PMMA 提供卓越的光学清晰度和户外紫外线稳定性。然而,SAN 通常更具成本效益,且在高产量家用用品的加工更容易,只要对“玻璃般”完美度不是严格必要的情况
- SAN 与聚苯乙烯(PS): 虽然通用聚苯乙烯(GPPS)便宜,但容易龟裂并且耐热差。SAN 在热稳定性和耐化学性方面提供显著提升,适用于接触食品油的厨房用品
决策指南:何时选择 SAN
选择 苯乙烯丙烯腈共聚物 当你的项目需求为:
- 高透明度: 你需要透明部件,如水壶或化妆品盒。
- 化学耐久性: 部件必须能够承受脂肪、清洁剂或汗液的接触而不出现龟裂。
- 成本控制: 你需要比聚苯乙烯更好的性能,但不能证明聚碳酸酯(PC)或 PMMA 的更高价格合理性。
对于需要极端耐久性或抗冲击吸收的项目,我们通常建议探索其他材料,但对于刚性、透明且具性价比的外壳,SAN 仍是中国市场的热门选择 对视觉外观要求极高的透明塑料注塑成型.
SAN 注射成型的基本加工指南
为了实现具有高清晰度的部件 原材料SAN注塑在制造过程中的精度是不可谈判的。由于常以对光学性能友好而选择SAN(苯乙烯-甲缩丁烯-苯乙烯共聚物,Styrene Acrylonitrile)材料,任何工艺参数的疏忽都可能导致可见缺陷,如雾化或发黄。我们着重进行严格的工艺控制,以维持材料的刚性和透明性。
材料准备与干燥
SAN 是吸湿性的,意味着它会从空气中吸收水分。如果处理不当,这些水分在成型过程中会变成蒸汽,导致成品上出现“水纹”或银色条纹。
- 干燥: 遵循严格的 SAN 注塑干燥条件 至关重要。我们通常确保树脂在加工前彻底干燥,使含水率低于0.1%。
- 处理: 对树脂进行妥善的储存和处理,以防止污染;这对于需要清晰部件的情况尤为重要,因为连一粒尘埃都可能被看到。
优化温度与压力
平衡热量与压力决定零件的结构完整性与外观。
- 熔体与模具温度: 我们保持严格的温度控制。如果熔融温度过高,SAN 可能降解并发黄;如果过低,则流动性差且可见焊缝。
- 注射参数: SAN 注塑参数 必须根据零件的具体几何形状进行调校。我们使用优化的注射速度在不产生喷射痕迹或烧痕的情况下快速充填模具。
- 压力: 在冷却过程中对模具施加充足的保持压力,以弥补材料体积收缩的自然现象。
管理收缩与模具化处理
理解行为 用于注塑成型的塑料 是保持尺寸精度的关键。
- 收缩: The SAN 收缩率 通常较低且可预测(通常在0.2%至0.6%之间),这使得可以实现严格公差。然而,需要均匀的壁厚以防止因收缩不均导致的翘曲。
- 工具考虑因素: 为获得更清晰的外观,我们建议使用高光泽模具表面处理(如 SPI-A2)。此外,适当的冷却斜度也很重要,以防止在脱模时产生拖痕,因为 SAN 材料较硬且易脆。
常见故障排除
- 银色条纹 通常是由干燥不足引起的。
- 真空空隙/气泡: 通常是由于打包压力不足或厚壁截面所致。
- 应力开裂: 可以通过在设计阶段优化喷射速度并确保适当的流线角度来缓解。
SAN 注塑件的典型应用
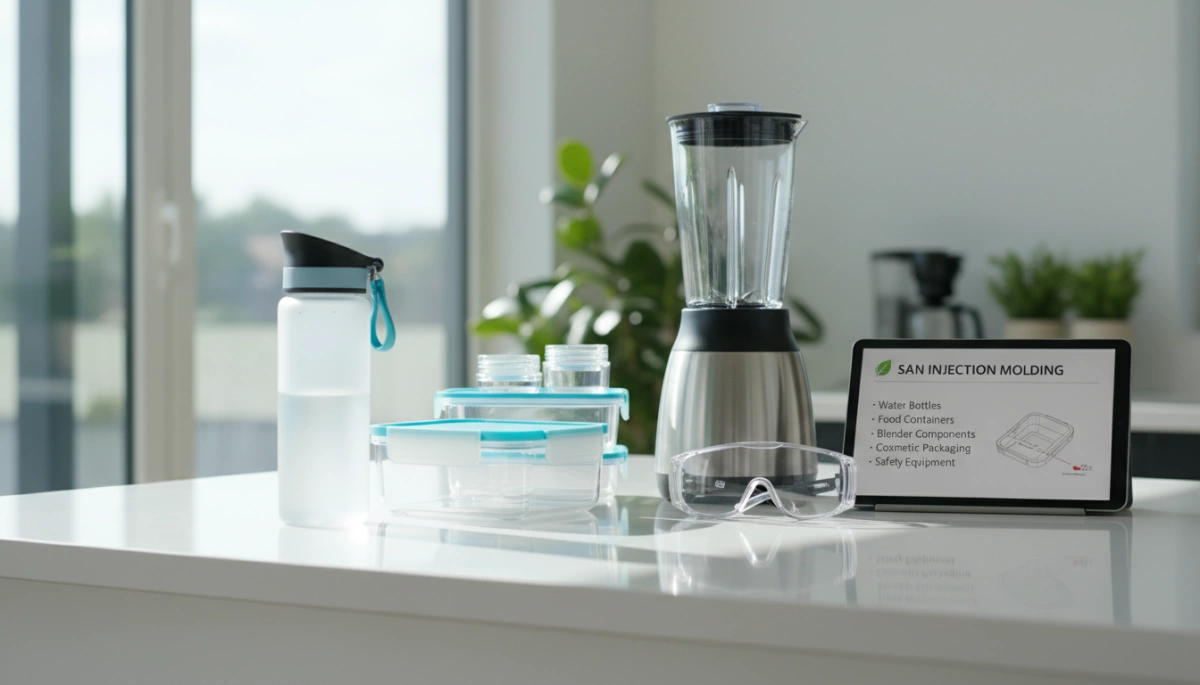
我们经常使用 原材料SAN注塑 横跨需要兼顾光学清晰度、硬度和化学耐受性的行业。由于 SAN 对脂肪、油脂和清洁剂的抗性显著优于通用聚苯乙烯,因此已成为耐用消费品和工业用品的主要材料。我们的数字制造过程确保这些透明组件在保持美观的同时,符合严格的尺寸公差。
常见行业使用场景
- 家居与厨房用品
SAN 应用家庭 这些物品是最常见的用例之一,因为该材料的安全性和耐用性。我们模塑部件,如搅拌机罐、搅拌碗和冰箱抽屉,因为它们必须能够承受反复清洗以及接触食品酸性物质而不产生龟裂或混浊。 - 医疗组件:
对于非植入式设备,清晰度对于监测液体水平至关重要。我们生产需要透明性以及对脂质或灭菌化学品具有耐受性的部件,如透析壳体、液体连接件和注射器。我们专门的 医用注塑成型 能力确保这些部件通过自动化检测达到严格的质量标准。 - 电子设备与电池外壳:
SAN 具备优异的电绝缘性和尺寸稳定性。由于其对电池酸及环境污染物的耐受性胜于标准丙烯酸,因此被广泛用于电池盒和计量表盖。 - 化妆品包装:
品牌选择 SAN 用于香水盖、化妆盒和口红筒,以实现高端、玻璃般的外观。通过使用高光模具表面处理(如 SPI-A2),我们提供 对视觉外观要求极高的透明塑料注塑成型 提供豪华美学、重量与玻璃相比大幅降低且成本更低的结果。 - 汽车内饰:
该材料的硬度和流动性特性使其适用于内饰饰件、旋钮和仪表镜片等需要耐刮擦和长期光学稳定性的部件。
原材料SAN采购:等级与供应商
在规划时 原材料SAN注塑,选择正确的树脂等级与模具设计本身同样关键。并非所有苯乙烯-丙烯腈共聚物都一律相同;具体配方决定材料的流动性、耐热性以及在最终环境中的表现。我们与多种商业等级合作,以满足特定行业需求。
常用商业等级
我们通常将SAN树脂分为三大性能组,以匹配项目需求:
- 高流动等级: 这些具有较高的熔体流动指数(MFI),非常适合薄壁件或复杂几何形状,需要快速充模的场景。
- 耐高温等级: 通过较高分子量设计以承受较高温度,常用于汽车内饰或照明领域。
- 食品接触认证: 配方符合FDA或EU法规的厨房用品,如搅拌容器和冰箱托盘。
全球主要制造商
可靠的生产依赖于稳定的供应链。我们采购 SAN树脂 来自全球知名企业,以确保批次之间的一致性。苯乙烯类市场的主要参与者包括 Ineos Styrolution, Trinseo,以及 LG化学。这些制造商提供稳健的技术数据表和稳定的质量,对高产量生产中的严格公差维护至关重要。
材料选择因素
选择正确的 SAN树脂供应商 不仅仅涉及价格。您必须评估技术参数,以防止加工过程中的缺陷。
- 熔体流动速率(MFI): 更高的MFI有助于复杂模具,但可能会略微降低冲击强度。
- UV稳定性: 标准SAN在紫外线照射下容易发黄。对于户外应用,我们建议使用添加了UV稳定剂的等级。
- 添加剂: 防静电剂或模具分离添加剂可以预混,以提高加工效率。
如果您有 原料PS注塑,您会发现SAN的采购过程非常相似,尽管SAN对湿度控制和耐化学性规格要求更严格。开发阶段尽早确保稳定的供应链,确保从原型到大规模生产的过渡保持顺畅。
Jino注塑如何处理SAN项目
在Jino注塑,我们简化了 原材料SAN注塑 工艺,以快速而精准地交付高透明度的零件。我们理解苯乙烯-丙烯腈共聚物需要特定的处理以保持其透明性和耐化学性。我们在材料采购上提供灵活性,允许您从我们的库存树脂中选择,或在项目需要特定专利级别时使用我们的 客户自供树脂 计划。
用于透明部件的可制造性设计(DFM)
像SAN这样的透明材料在外观缺陷方面是毫不宽容的。我们的工程团队提供详细的DFM反馈,在首次模塑前优化您的设计。我们重点关注:
- 均匀壁厚: 防止下沉痕和内部应力使部件变暗的要点。
- 浇口位置: 策略性地定位浇口以隐藏痕迹并确保流动顺畅。
- 拔模斜度: 确保足够的拔模角度(通常深度每英寸1°)以防止脱模时出现拖痕。
理解基础知识 什么是注塑成型 在这里至关重要,因为工艺参数直接影响最终 SAN 组件的光学质量。
表面处理选项
为实现玻璃般的透明度,模具工具本身必须完美无缺。任何瑕疵都会在随后的成品中显现。 注塑模具的一部分 腔体将被转移至 SAN 部分。我们推荐并提供:
- SPI-A2 高光泽涂层: 非常适合需要最大清晰度的化妆品部件。
- SPI-A3: 适用于功能性透明部件的标准光滑表面处理。
- 纹理处理: 如果你需要扩散光线或在特定区域隐藏指纹,则可使用。
从原型到低量产
我们支持您的产品生命周期,从最初的原型到超过10,000个部件的生产批次。我们的模具选项实现快速周转,通常在1到15天内即可交付成型的SAN部件。无论您需要单一桥模工具还是多腔解决方案,我们都能根据需求扩展规模,并且不设定高最低订购量(MOQ)。
准备开始吗? 今天上传您的 CAD 文件,获取全面报价与 DFM 分析,助力您下一次 SAN 成型项目。
关于 SAN 注塑的常见问题解答
SAN塑料是否食品级?
是的,许多商业级的苯乙烯丙烯腈共聚物(SAN)符合FDA标准并获批用于食品接触。这使该材料成为冰箱抽屉、杯子和搅拌机罐等家用物品的标准选择。然而,并非每种等级都具备此认证,因此必须核实具体信息。 SAN 材料数据表 以确保符合您拟应用的法规标准。
SAN树脂的典型干燥时间是多少?
因为 SAN 易吸水,因此会从空气中吸收水分,这会破坏零件的外观质量。为防止银纹或气泡等缺陷,我们建议将树脂干燥 2 至 4 小时,温度 160°F – 180°F(71°C – 82°C)。达到低于 0.1% 的水分含量对于维持 高透明塑料成型 的效果至关重要,这是 SAN 所著称的
清晰度。
就成本而言,SAN 与丙烯酸(PMMA)相比如何? SAN 通常比丙烯酸(PMMA)更实惠,且明显比聚碳酸酯(PC)便宜。它在成本敏感的项目中提供了清晰度与刚性之间的实用平衡。虽然 PMMA 提供更优的光学透射性和紫外线稳定性,但对于注重成本的内部组件或消费品,SAN 是首选。材料选择是 塑料注塑成本
的一个重要因素,尤其是在大批量生产中。
SAN 可以回收吗?
 Belarusian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Armenian