

¿Qué es la resina SAN? Composición y características básicas
Estireno Acrilonitrilo (SAN) es un copolímero de alto rendimiento que sirve como puente crítico entre el Estireno General Propósito estándar (GPPS) y termoplásticos de ingeniería más contundentes como ABS. Clasificamos la SAN de materia prima como un “estirénico especial” porque mantiene la facilidad de procesamiento que se encuentra en el estireno mientras ofrece mayor resistencia química y estabilidad térmica.
Composición química y estructura
El material deriva sus propiedades de la polimerización de dos monómeros:
- Estireno (70-80%): Proporciona una claridad óptica excepcional, alto brillo superficial y rigidez.
- Acrilonitrilo (20-30%): incrementa la resistencia química, la estabilidad térmica y la dureza de la superficie.
SAN posee una estructura amorfa, lo cual es una ventaja significativa en el moldeo por inyección. A diferencia de los plásticos semicristalinos, las resinas amorfas exhiben tasas de contracción bajas y uniformes. Esta característica garantiza que las piezas mantengan una excelente estabilidad dimensional y tolerancias ajustadas tras el enfriamiento, reduciendo el riesgo de warping en componentes planos y transparentes.
Propiedades físicas clave del SAN
Para ayudarle a evaluar si el SAN se ajusta a los requisitos de su proyecto, hemos reunido los rangos típicos de propiedades para grados estándar de moldeo por inyección.
| Propiedad | Valor típico | Beneficio |
|---|---|---|
| Densidad específica | 1,06 – 1,08 | Piezas ligeras en comparación con el vidrio o el metal. |
| Resistencia a la Tracción | 60 – 80 MPa | Alta rigidez y resistencia a la deformación bajo carga. |
| Módulo de Flexión | 3,0 – 3,9 GPa | Excelente rigidez, adecuada para carcasas estructurales. |
| Temperatura de Deflexión por Calor (HDT) | 95°C – 105°C (a 0,45 MPa) | Soporta temperaturas de servicio más altas que el PS estándar. |
| Transmisión de Luz | ~87 – 90% | Gran claridad para aplicaciones ópticas y pantallas. |
Why It Is a "Specialty Styrenic"
A menudo recomendamos SAN sobre el poliestireno estándar cuando preocupa el agrietamiento por estrés ambiental. Mientras que GPPS es frágil y vulnerable a grasas, aceites y detergentes, el contenido de acrilonitrilo en Propiedades del SAN drásticamente mejora la resistencia a estos agentes. Esto lo convierte en el material preferente para aplicaciones transparentes que requieren durabilidad sin el costo más alto asociado con el policarbonato (PC).
Ventajas clave del SAN para el moldeo por inyección
Al seleccionar resinas para la producción, moldeo por inyección de SAN de materia prima se destaca como una opción principal para piezas que requieren un equilibrio entre claridad óptica y durabilidad física. El Estireno acrilonitrilo (SAN) cierra la brecha entre plásticos de uso general y resinas de ingeniería de alto rendimiento, ofreciendo beneficios distintos tanto para prototipado rápido como para producción de bajo volumen.
Recomendamos constantemente el SAN por su perfil de propiedades versátil:
- Excepcional claridad y brillo: El SAN es naturalmente claro y admite acabados superficiales de alto pulido (hasta SPI-A2). Esto lo hace ideal para aplicaciones de moldeo por inyección de plástico transparente donde el atractivo visual es crucial, como vitrinas o envases cosméticos.
- Resistencia química superior: Una gran ventaja frente al poliestireno de uso general (GPPS) es la resistencia química que ofrece el SAN ante exposiciones a aceites, grasas y agentes de limpieza del hogar, evitando las grietas por estrés que suelen verse en estirenos de menor calidad.
- Estabilidad dimensional: El material exhibe tasas de contracción bajas y consistentes. Esta estabilidad nos permite mantener tolerancias ajustadas (típicamente ±0.003 pulg.) y conservar la geometría de las piezas, lo cual es esencial para componentes de ensamblaje.
- Rigidez y flujo: El SAN es rígido con alta resistencia a la tracción. Sus excelentes características de flujo durante el proceso de moldeo permiten la creación de piezas de paredes delgadas y características complejas sin comprometer la integridad estructural.
Al utilizar nuestros moldeo por inyección de plástico personalizado servicios, puedes aprovechar estas ventajas del material para crear alternativas rentables a plásticos transparentes costosos como el policarbonato (PC), sin sacrificar el acabado de alta calidad que requiere tu producto.
Limitaciones y compensaciones del material SAN
Si bien materia prima SAN ofrece una rigidez excepcional y claridad rentable, no es una solución universal para cada aplicación. Siempre aconsejamos a los ingenieros que sopesen los requisitos mecánicos específicos frente a las limitaciones inherentes de resina Estireno Acrilonitrilo antes de finalizar un diseño.
- Frágil vs. Impacto: En un directo SAN vs ABS comparación, SAN queda corto en dureza. Es significativamente más frágil que ABS o Policarbonato. Si su componente necesita soportar caídas, impactos fuertes o alto par, SAN es propenso a agrietarse o estrellarse.
- Estrés ambiental y UV: Los grados estándar de SAN son susceptibles a amarillamiento por UV cuando se exponen a la luz solar directa con el paso del tiempo. El material también es propenso al agrietamiento por estrés ambiental, particularmente si el diseño del molde presenta esquinas afiladas en lugar de aristas redondeadas.
- Limitaciones térmicas: SAN es inflamable y genera humo durante la combustión. Típicamente tiene una temperatura de deflexión térmica más baja en comparación con termoplásticos de ingeniería, lo que lo hace inadecuado para entornos de altas temperaturas.
Cuándo evitar SAN
Debes evitar copolímero de estireno acrilonitrilo si tu producto requiere durabilidad al desgaste ambiental a largo plazo o alta resistencia a impactos. Para estas aplicaciones exigentes, entender para qué se utilizan los plásticos en el moldeo por inyección es fundamental para seleccionar una alternativa más duradera, como Policaronato (PC) para resistencia o ASA para estabilidad UV.
SAN vs Otros Plásticos Transparentes: comparación lado a lado
Seleccionar la resina transparente adecuada a menudo se reduce a equilibrar la claridad óptica frente a la durabilidad y el presupuesto. Mientras que moldeo por inyección de SAN de materia prima ofrece un conjunto específico de ventajas, es crucial entender cómo se compara con alternativas comunes como ABS, PMMA (Acrílico) y Poliestireno (PS).
Matriz de Rendimiento de Materiales
Utilizamos la siguiente comparación para ayudar a los ingenieros a determinar si SAN es la opción adecuada para sus requisitos de aplicación específicos frente a otros resinas de uso general y de ingeniería.
| Característica | SAN (Estireno Acrilonitrilo) | ABS (Acrilonitrilo Butadieno Estireno) | PMMA (Acrílico) | Poliestireno (GPPS) |
|---|---|---|---|---|
| Transparencia | Alto (posible ligero tinte amarillento) | Opaco (Estándar) / Translúcido (Grados especiales) | Excelente (grado óptico) | Alto (Similar al vidrio) |
| Resistencia al Impacto | Bajo a Moderado (Frágil) | Alto (Excelente resistencia) | Bajo (Frágil) | Muy bajo |
| Resistencia Química | Bueno (Resiste aceites/grasas) | Moderado | Pobre (Sensíble a disolventes) | Malo |
| Resistencia al Calor | Moderado (~100°C) | Moderado (~80-100°C) | Bajo a Moderado | Bajo |
| Eficiencia en Costes | Low - Medium | Medio | Medio - Alto | Bajo |
| Procesabilidad | Excelente Flujo | Buen Flujo | Moderado | Excelente Flujo |
Posibles Compensaciones Detalladas
- SAN vs. ABS: El ABS estándar es la opción preferente para robustez y resistencia a impactos, pero carece de transparencia. Si su pieza requiere claridad, el SAN es la mejor elección, aunque sacrifica la resistencia al impacto que se encuentra en inyección de ABS.
- SAN vs. PMMA: PMMA offers superior optical clarity and UV stability for outdoor use. However, SAN is generally more cost-effective and easier to process for high-volume household goods where "glass-like" perfection isn't strictly necessary.
- SAN vs. Poliestireno (PS): Aunque el Poliestireno de Propósito General (GPPS) es más barato, se agrieta fácilmente y soporta mal el calor. El SAN ofrece una mejora significativa en estabilidad térmica y resistencia química, lo que lo hace adecuado para utensilios de cocina que están en contacto con aceites alimentarios.
Guía de Decisión: Cuándo Elegir SAN
Optar por Estireno Acrilonitrilo cuando su proyecto exija:
- Alta Claridad: Necesita componentes transparentes como jarras de agua o estuches cosméticos.
- Durabilidad Química: La pieza debe soportar el contacto con lípidos, detergentes o sudor sin que aparezcan microfisuras.
- Control de Costes: Necesita un mejor rendimiento que el Poliestireno pero no puede justificar el precio más alto del Policarbonato (PC) o PMMA.
Para proyectos que requieren durabilidad extrema o absorción de impactos, normalmente recomendamos explorar otros materiales, pero para carcasas rígidas, transparentes y rentables, el SAN sigue siendo un candidato destacado en aplicaciones de moldeo por inyección de plástico transparente.
Directrices Esenciales de Procesado para Inyección de SAN
Para lograr piezas de alta claridad con moldeo por inyección de SAN de materia prima, la precisión en el proceso de fabricación no es negociable. Dado que el SAN (Estireno Acrilonitrilo) se elige a menudo por sus propiedades ópticas, cualquier fallo en los parámetros de procesamiento puede provocar defectos visibles como neblina o amarilleo. Nos centramos en controles de proceso estrictos para mantener la rigidez y la transparencia del material.
Preparación y Secado del Material
El SAN es higroscópico, lo que significa que absorbe humedad del aire. Si no se trata correctamente, esta humedad se convierte en vapor durante el moldeo, causando “alabeo” o vetas plateadas en la pieza terminada.
- Secado: Cumplir con estrictos Moldeo por inyección condiciones de secado para SAN es crítico. Normalmente nos aseguramos de que la resina esté seca en su totalidad para alcanzar un contenido de humedad por debajo de 0.1% antes de procesarla.
- Manejo: El almacenamiento y manejo adecuados de la resina previenen la contaminación, lo cual es vital para piezas transparentes donde incluso una mota de polvo es visible.
Optimización de la Temperatura y la Presión
El equilibrio entre calor y presión determina la integridad estructural y la apariencia de la pieza.
- Temperaturas de fusión y moldeo: Mantener un control preciso de la temperatura. Si la temperatura de fusión es demasiado alta, el SAN puede degradarse y amarillearse; si es demasiado baja, se obtiene un mal flujo y líneas de soldadura visibles.
- Parámetros de Inyección: parámetros de moldeo por inyección de SAN deben ajustarse a la geometría específica de la pieza. Utilizamos velocidades de inyección optimizadas para rellenar el molde rápidamente sin provocar chorro o marcas de quemado.
- Presión: Se aplica una presión de sujeción adecuada para empaquetar el molde y compensar la reducción natural de volumen del material durante el enfriamiento.
Gestión del Contracción y del Mecanizado
Entender el comportamiento de plásticos para moldeo por inyección es clave para la precisión dimensional.
- Contracción: El tasa de contracción del SAN generalmente es baja y predecible (típicamente alrededor de 0.2% a 0.6%), lo que permite tolerancias estrechas. Sin embargo, se requiere espesor de pared uniforme para evitar contracción diferencial que lleve a warpage.
- Consideraciones deHerramental: Para claridad óptica, recomendamos acabados de molde de alto brillo (como SPI-A2). Además, incorporar ángulos de desmoldeo suficientes es esencial para evitar marcas de arrastre durante el desmoldeo, ya que el SAN es rígido y frágil.
Soluciones de Defectos Comunes
- Rayas Plateadas: Generalmente causadas por un secado insuficiente.
- Vacuo/Burbujas: A menudo es el resultado de una presión de embalaje inadecuada o de secciones de pared gruesas.
- Grietas por estrés: Se puede mitigar optimizando la velocidad de eyección y asegurando ángulos de cizallado adecuados en la fase de diseño.
Aplicaciones típicas de piezas moldeadas por inyección SAN
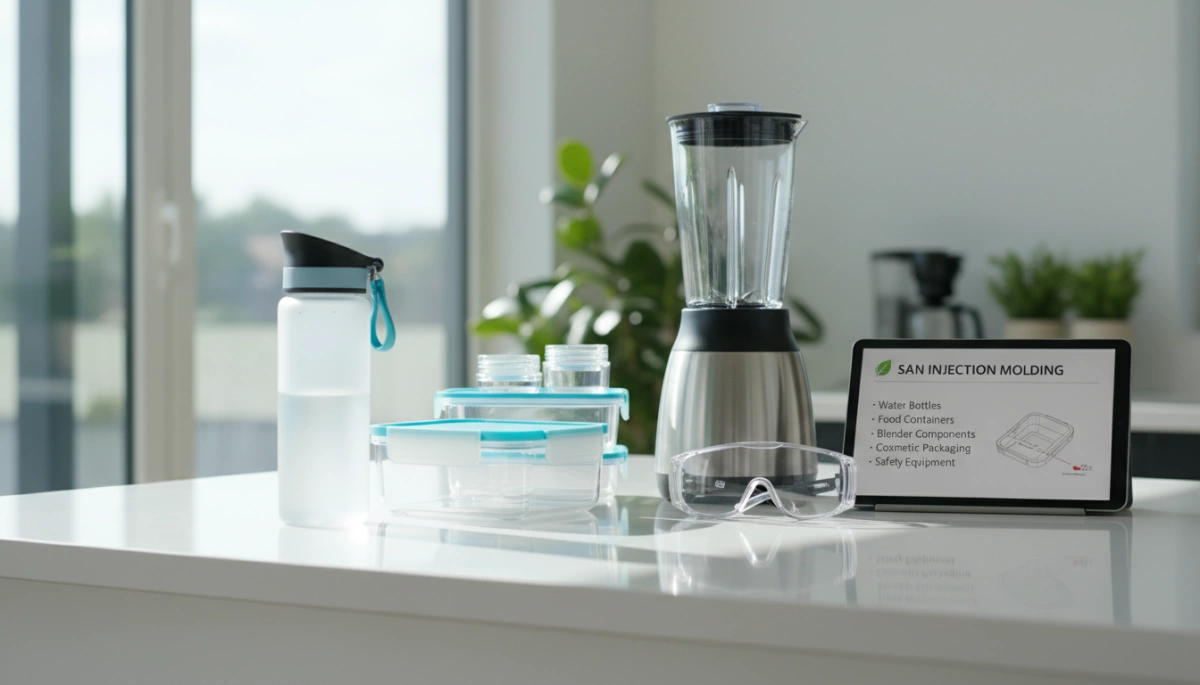
Frecuentemente utilizamos moldeo por inyección de SAN de materia prima a través de industrias que exigen un equilibrio entre claridad óptica, rigidez y resistencia química. Como SAN resiste significativamente mejor las grasas, aceites y agentes de limpieza que el poliestireno de uso general, se ha convertido en un material básico para bienes duraderos de consumo e industriales. Nuestro proceso de fabricación digital garantiza que estos componentes transparentes cumplan tolerancias dimensionales estrictas manteniendo su atractivo estético.
Casos de uso comunes de la industria
- Hogar y Cocina:
aplicaciones SAN para el hogar Los artículos están entre los usos más comunes debido a la seguridad y durabilidad del material. Moldeamos piezas como jarras de licuadora, cuencos de batidora y cajones de refrigerador porque deben soportar lavados repetidos y exposición a ácidos de los alimentos sin crazing ni opacarse. - Componentes médicos:
Para dispositivos no implantables, la claridad es fundamental para supervisar los niveles de líquido. Producimos componentes como cáscaras de diálisis, conectores de líquido y jeringas donde se requieren transparencia y resistencia a los lípidos o a los químicos de esterilización. Nuestros especializados moldeo por inyección médico capabilities aseguran que estas piezas cumplan con rigurosos estándares de calidad mediante inspección automática. - Carcasas de electrónica y baterías:
SAN proporciona excelentes propiedades aislantes eléctricas y estabilidad dimensional. Se utiliza ampliamente para carcasas de baterías y cubiertas de medidores porque resiste mejor el ataque de ácidos de batería y contaminantes ambientales que los acrílicos estándar. - Embalaje cosmético:
Las marcas eligen SAN para tapas de perfume, estuches compactos y tubos de barra de labios para lograr una apariencia premium similar al cristal. Al utilizar acabados de molde de alto brillo (como SPI-A2), entregamos aplicaciones de moldeo por inyección de plástico transparente resultados que ofrecen estéticas de lujo a una fracción del peso y costo del vidrio. - Interiores automotrices:
La dureza y las propiedades de flujo del material lo hacen adecuado para molduras interiores, perillas y lentes de instrumentos que requieren resistencia a rayaduras y estabilidad óptica a largo plazo.
Adquisición de materia prima SAN: Calidades y proveedores
Al planificar para moldeo por inyección de SAN de materia prima, seleccionar la graduación de resina correcta es tan crucial como el diseño del molde en sí. No toda la estireno acrilonitrilo se fabrica igual; la formulación específica dicta cómo fluye el material, resiste el calor y se desempeña en el entorno final. Trabajamos con una variedad de grados comerciales adaptados a requisitos específicos de la industria.
Grados Comerciales Populares
Generalmente clasificamos las resinas SAN en tres grupos principales de rendimiento para adaptar las necesidades del proyecto:
- Grados de Alto Flujo: Estos poseen un índice de flujo de mitad (MFI) alto, lo que los hace ideales para piezas de paredes delgadas o geometrías complejas donde es esencial llenar el molde rápidamente.
- Grados de Alto Calor: Diseñados con pesos moleculares más altos para soportar temperaturas elevadas, a menudo utilizados en interiores automotrices o iluminación.
- Aprobados para Contacto Alimentario: Formulaciones compatibles con regulaciones de la FDA o la UE para utensilios de cocina, como jarras de batidora y bandejas para refrigerador.
Principales Fabricantes Globales
La producción confiable depende de una cadena de suministro estable. Fuente resina SAN de líderes globales establecidos para garantizar la consistencia de lote a lote. Los actores principales en el mercado estirénico incluyen Ineos Styrolution, Trinseoy LG Chem. Estos fabricantes ofrecen hojas de datos técnicos robustas y una calidad constante, lo cual es vital para mantener tolerancias estrictas en una producción de alto volumen.
Factores para la Selección de Material
Elegir lo correcto Proveedores de resina SAN involucra más que solo el precio. Debe evaluarse parámetros técnicos para evitar defectos durante el procesamiento.
- Índice de flujo de fusión (MFI): Un MFI más alto ayuda con moldes complejos pero puede reducir ligeramente la resistencia al impacto.
- Estabilidad UV: El SAN estándar tiende a amarillear bajo exposición a UV. Para aplicaciones exteriores, recomendamos grados con aditivos estabilizadores UV.
- Aditivos: Los agentes antiestáticos o aditivos desmoldeantes pueden ser pre-mezclados para mejorar la eficiencia del procesamiento.
Si tiene experiencia con material crudo PS para moldeo por inyección, encontrará que el proceso de abastecimiento del SAN es muy similar, aunque el SAN requiere una atención más estricta al control de humedad y a las especificaciones de resistencia química. Garantizar una línea de suministro consistente temprano en la fase de desarrollo asegura que su transición de prototipo a producción en masa permanezca sin problemas.
Cómo maneja Jino Injection Molding los proyectos de SAN
En Jino Injection Molding, optimizamos moldeo por inyección de SAN de materia prima el proceso para entregar piezas de alta claridad con velocidad y precisión. Entendemos que el estireno acrilonitrilo requiere un manejo específico para mantener su transparencia y resistencia química. Ofrecemos flexibilidad en la adquisición de materiales, permitiéndole elegir entre nuestras resinas en stock o utilizar nuestro Resina suministrada por el cliente programa si su proyecto demanda una gradación propietaria específica.
Diseño para la Manufacturabilidad (DFM) para piezas transparentes
Los materiales transparentes como el SAN no perdonan los defectos cosméticos. Nuestro equipo de ingeniería proporciona comentarios detallados de DFM para optimizar su diseño antes de la primera prueba de moldeo. Nos centramos mucho en:
- Grosor de pared uniforme: Esencial para prevenir hundimientos y tensiones internas que opacan la pieza.
- Colocación de compuertas: Ubicar estratégicamente las compuertas para ocultar marcas residuales y asegurar un flujo suave.
- Ángulos de desmoldeo: Asegurar una holgura suficiente (típicamente 1° por cada pulgada de profundidad) para evitar marcas de arrastre durante el desmoldeo.
Comprender los fundamentos de qué es el moldeo por inyección es crucial aquí, ya que los parámetros del proceso influyen directamente en la calidad óptica del componente final de SAN.
Opciones de acabado superficial
Para lograr una transparencia similar al vidrio, la herramienta de molde en sí debe ser impecable. Cualquier imperfección en la parte de un molde de inyección cavidad se transferirá a la pieza de SAN. Recomendamos y proporcionamos:
- Acabado de alto brillo SPI-A2: Ideal para piezas cosméticas que requieren la máxima claridad.
- SPI-A3: Un acabado suave estándar adecuado para piezas claras funcionales.
- Texturizado: Disponible si necesitas difuminar la luz o disimular huellas dactilares en áreas específicas.
Del prototipo a la producción de bajo volumen
Apoyamos el ciclo de vida de tu producto desde el primer prototipo hasta tiradas de producción de 10,000+ piezas. Nuestras opciones de tooling permiten una rápida entrega, a menudo proporcionando piezas de SAN moldeadas en tan solo 1 a 15 días. Ya sea que necesites una sola herramienta puente o una solución de múltiples cavidades, escalamos con tu demanda sin imponer altos MOQ.
¿Listo para empezar? Carga tu archivo CAD hoy para obtener una cotización completa y un análisis DFM en tu próximo proyecto de moldeo de SAN.
Preguntas Frecuentes sobre el moldeo por inyección de SAN
¿El plástico SAN es apto para alimentos?
Sí, muchos grados comerciales de Estireno Acrilonitrilo (SAN) cumplen con la FDA y están aprobados para contacto con alimentos. Esto convierte al material en una opción estándar para productos del hogar como cajones de refrigerador, vasos tipo tumbler y frascos de licuadora. Sin embargo, no todos los grados llevan esta certificación, por lo que es esencial verificar el hoja de datos del material SAN para asegurar que cumpla con las normas regulatorias para la aplicación prevista.
¿Cuál es el tiempo típico de secado de la resina SAN?
Como el SAN es higroscópico, absorbe humedad del aire, lo que puede arruinar la calidad visual de la pieza. Para prevenir defectos como vetas plateadas o burburas, recomendamos secar la resina por 2 a 4 horas a 160°F – 180°F (71°C – 82°C). Alcanzar un contenido de humedad por debajo de 0.1% es fundamental para mantener la moldeado plástico de alta claridad resultados por los que SAN es conocido.
¿Cómo se compara SAN con Acrílico (PMMA) en cuanto a costo?
SAN suele ser más asequible que Acrílico (PMMA) y significativamente más barato que el Policarbonato (PC). Proporciona un equilibrio práctico entre claridad y rigidez para proyectos con presupuesto limitado. Aunque PMMA ofrece una transmisión óptica superior y estabilidad UV, SAN es la opción preferred para componentes internos o bienes de consumo sensibles al costo. La selección de material es un factor importante en cómo se determinan los costos de moldeo por inyección de plástico especialmente para lotes de alto volumen.
¿Se puede reciclar SAN?
Sí, el SAN es un termoplástico y puede fundirse y reprocesarse. En un entorno de fabricación, a menudo podemos reprocesar canales y indeed sprues para mezclar con material virgen, reduciendo residuos y costos de material. Para el reciclaje postconsumo, el SAN suele figurar en la categoría “Other” (Código 7), por lo que la reciclabilidad depende de las capacidades de las instalaciones locales.
 Spanish
 English
 French
 German
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian