

Heb je moeite met defecten, vervormingen of troebele afwerkingen in je productieproces?
Mastering PC-injectiegieten staat bekend als bijzonder moeilijk—de hoge smeltt viscositeit en het strakke verwerkingsvenster laten geen ruimte voor fouten.
Na jaren het optimaliseren van technische kunststoffen op de werkvloer te hebben doorgebracht, weet ik precies wat er nodig is om hoogprecisie, kristalheldere polycarbonaatonderdelen te bereiken. In deze gids leer je de exacte temperatuurinstellingen, ontwerpprincipes voor mallen en troubleshooting-tips die nodig zijn om defecten te elimineren en je productieproces te stroomlijnen.
Laten we meteen beginnen.
Waarom PC moeilijk te spuiten is
Polycarbonaat biedt ongeëvenaarde optische helderheid en structurele veerkracht, maar het is gemakkelijk een van de meest onverbiddelijke harsen om op de productievloer te verwerken. Als professionele fabrikant en leverancier van spuitgietproducten weten we uit eerste hand dat het verwerken van PC een smal bedieningsvenster vereist. Miss je je cijfers met een fractie, dan krijg je ernstige cosmetische gebreken of structurele falen voordat het onderdeel de mal verlaat.
Hoge smeltt viscositeit en stroomweerstand
In tegenstelling tot semicristallijne polymeren zoals polypropyleen of nylon, heeft polycarbonaat een amorfe moleculaire structuur met stijve polymeerbackbones. Deze structuur creëert enorme interne weerstand tijdens de stroom.
- Lage shear-sensitiviteit: PC behoudt een hoge smeltt viscositeit, zelfs onder agressieve injectiesnelheden. Het verhogen van de shear-snelheid verdunt het materiaal nauwelijks.
- Hoge drukvereiste: Het vullen van dunne wanden of lange stroompaden vereist aanzienlijk hogere injectiedrukken en een rigide machineklemkracht om korte scheuren en voortijdige bevriezing te voorkomen.
- Thermische gevoeligheid: Het forceren van viscose hars door restrictieve poorten veroorzaakt lokale wrijvingswarmte, wat het polymeer-matrix onmiddellijk afbreekt.
Hygroscopische aard en vochtgevoeligheid
Polycarbonaat absorbeert snel omgevingsvocht direct uit de zak of hopper.
- Hydrolyserisico: PC reageert op vocht bij smelttemperaturen boven 260°C (500°F). Watermoleculen breken de carbonaatverbindingen in de polymeerketens af.
- Onomkeerbare afbraak: Vocht veroorzaakt niet alleen cosmetische zilverstrepen; het veroorzaakt chemische afbraak die de moleculaire massa en mechanische taaiheid permanent vermindert.
- Strikte toleranties: Korrels moeten een vochtgehalte onder houden 0.02% (bij voorkeur onder 0,015%) voordat ze de toevoeropening ingaan.
Hoge slagvastheid versus inkepinggevoeligheid
PC staat bekend om zijn vrijwel onbreekbaarheid, maar onderdelen barsten vaak in het veld door inkepinggevoeligheid.
| Eigenschapfactor | Werkvloerrealiteit | Ontwerp- en verwerkingsregel |
|---|---|---|
| Bulk Impact Resistance | Uitstekende energieabsorptie in uniforme wanden. | Houd consistente wandovergangen aan in het hele onderdeel. |
| Inkepegevoeligheid | Scherpe hoeken concentreren spanning en veroorzaken catastrofale brosse breuk. | Pas een binnenhoekradius toe gelijk aan minimaal 50% tot 60% van wanddikte. |
| Gevormde stress | Snelle bevriezing laat hoge restspanningen achter rond poorten en bosses. | Gebruik verhoogde maltemperaturen om moleculaire oriëntatie te minimaliseren. |
Voorbehandeling van polycarbonaatresin voor PC-injectiespuitgieten
Vocht is de belangrijkste vijand van polycarbonaat op de werkvloer. Het overslaan of haasten van de droogcyclus ondermijnt direct de integriteit en esthetiek van uw onderdelen voordat de resin zelfs de schroef bereikt.
Waarom vocht PC-onderdelen verpest
Polycarbonaat is van nature hygroscopisch. Wanneer natte resin in een verwarmde cilinder komt, reageren watermoleculen met de gesmolten polymeerketen in een proces dat hydrolyse in PC-mallen.
- Ketensplitsing: Hitte en water breken de polymeer backbone af, waardoor de moleculaire massa drastisch wordt verminderd.
- Verlies van taaiheid: Impactbestendigheid daalt sterk. Onderdelen worden bros en barsten onder minimale belasting.
- Cosmetisch falen: Verdamppt water creëert spleten, troebelheid en zilveren strepen over heldere oppervlakken.
- Onomkeerbare schade: In tegenstelling tot eenvoudige cosmetische defecten op het oppervlak, kan gehydrolyseerd PC niet worden gered of opnieuw geperst tot hoogwaardige onderdelen.
Samenwerken met een ervaren injectie giet harsleverancier zorgt ervoor dat u grondstoffen ontvangt verpakt in vochtbarrièrezakken, maar correct vloerbeheer blijft cruciaal.
Aanbevolen droogtemperaturen en dauwpuntwaarden
Om thermische degradatie te voorkomen en de slagvastheid te garanderen, streef naar een eindvochtgehalte onder 0.02% (bij voorkeur onder 0.015% voor optische kwaliteiten). Standaard hete-luchtovens werken niet; gebruik altijd een ontvochtiger of vacuümdroger.
| Parameter | Aanbevolen instelling |
|---|---|
| Droogtemperatuur voor PC-hars | 120°C – 125°C (248°F – 257°F) |
| Droogtijd | 3 tot 4 uur (minimaal) |
| Dauwpunt van de lucht | -40°C (-40°F) of lager |
| Maximaal verblijftijd in de cilinder | < 15 minuten bij verwerkingstemperatuur |
Droog niet te lang boven 130°C uit, vooral niet bij lange werktijden, omdat dit de natuurlijke hars verkleurt en pelletklonten in de droogkamer veroorzaakt.
Tekenen van ondergedroogde hars op de werkvloer
Vroegtijdig herkennen van nat materiaal bespaart uren spoelen en voorkomt afvalbergen tijdens resin injection molding runs:
- Frothende spoelplas: Wanneer je een luchtstoot geeft, schuimt de spoelplas, vormt schuim of knispert met zichtbare knallende bellen.
- Zilveren strepen en spleten: Duidelijke waaiervormige strepen verschijnen die uitstralen vanuit de poort.
- Overvloei bij de nozzle: De smelttikstof daalt onverwacht, wat leidt tot overmatige stringing en overvloei bij de nozzle tussen cycli.
- Mica-achtige vlokken: Het oppervlak van het onderdeel vertoont glanzende, delaminatievlekken onder helder inspectieverlichting.
Regels voor mal- en gereedschapsontwerp voor PC-injectiegieten
Polycarbonaat is berucht om zijn stijfheid en onbuigzaamheid binnen een gereedschap. Wanneer we staal snijden voor PC-injectiegieten, moet ons malontwerp rekening houden met hoge viscositeit van het plastic, hoge vuldrukken en gevoelige optische oppervlakken. Bezuinigen op afschuining, lopers of ventilatie leidt direct tot afvalonderdelen, spleten en interne spanningen.
Vereisten voor afschuiningshoeken bij heldere onderdelen
Polijste optische oppervlakken hechten zich stevig aan de malwanden. Zonder voldoende afschuining zullen ejectorstiften afdrukken achterlaten op het onderdeel, of je zult het oppervlak beschadigen bij het losmaken.
- Standaard gepolijste heldere oppervlakken: Minimum 1,5° tot 2° per zijde.
- Optische gebieden met grote diepte: Gebruik 2° tot 3° om een schone release zonder drag lines te garanderen.
- Gestructureerde gezichten: Voeg een extra 1° van draft voor elke 0,025 mm (0,001 in) textuurdiepte.
- Ribben en bosses: Gebruik minimaal 1° tot 1,5° om vastkleven te voorkomen, houd de ribdikte op 40% tot 50% van de nominale wand om sink marks te voorkomen.
Poortgrootte en type lopers voor hoog-viscositeit hars
PC weerstaat stroom, dus kleine pinpoint-poorten verstikken de vulling en creëren enorme shear-geïnduceerde stress.
- Loperontwerp: Specificeer altijd volledig ronde lopers met een diameter tussen 6 mm en 10 mm. Vermijd halve ronde lopers; ze beperken de stroom en veroorzaken voortijdige bevriezing.
- De dikte van de poort: Grootte poorten op 60% tot 70% van de nominale wanddikte. Tab-poorten, waaierpoorten en randpoorten werken het beste.
- Hete lopers: Intern verwarmde hete lopers werken goed, maar je hebt nauwkeurige klep-gatpunten nodig met individuele PID-temperatuurregelaars. Bij het gebruik van hoog-cavitatie gereedschappen, combineer je je gereedschap met een stijve, hoge-druk injectiegietmachine te koop zorgt ervoor dat je de hoge injectiedrukken levert die PC vereist zonder de scheidingslijn te laten barsten.
Juiste ventilatiediepte om brandmerken en opgesloten gas te voorkomen
Omdat PC snelle injectiesnelheden en hoge smelttemperaturen vereist, ontbrandt opgesloten lucht snel, wat dieselbrandplekken en korte spuitgaten veroorzaakt.
- Ventilatiediepte: Machine vent-locaties naar 0,038 mm tot 0,050 mm (0,0015" tot 0,0020"). PC heeft een hoge smeltt viscositeit, dus het zal niet flashen op deze diepte.
- Vent-lengte: Houd de vent-locatie kort op 1,2 mm tot 1,5 mm, en dump dan recht in een ontlastkanaal dat geventileerd is naar de atmosfeer en minstens 0,8 mm tot 1,0 mm diep is.
- Ventilatierooster plaatsing: Plaats ventilatieopeningen rondom de gehele omtrek, recht tegenover de aanspuitingen, en aan het einde van elke laslijn en blinde rib.
Plaatsing van koelkanalen voor een gelijkmatige krimp
Polycarbonaat heeft een relatief lage krimpsnelheid (0,5% tot 0,7%), maar ongelijkmatige koeling veroorzaakt enorme ingesloten restspanningen die leiden tot scheurvorming na het spuitgieten.
- Steek en diepte: Plaats koelkanalen 1,5 tot 2 keer de kanaaldiameter uit de buurt van het caviteitsoppervlak, met een steekafstand van 2 tot 3 diameters.
- Balans tussen kerf en caviteit: Gebruik afzonderlijke koelcircuits voor de kern- en caviteitshelft. De kernzijde vereist meestal een hoger debiet of iets hogere koelvloeistoftemperaturen om de warmte-afvoer te balanceren en kromtrekken van het product na het uitwerpen te voorkomen.
- Turbulente stroming: Handhaaf een Reynolds-getal boven 4.000 in alle kanalen om een snelle, gelijkmatige warmtewisseling te garanderen.
| Gereedschapsparameter | Aanbevolen specificatie | Primair voorkomen defect |
|---|---|---|
| Lossing van doorzichtige onderdelen | 1,5° – 2,0° minimum | Sleepstrepen, waas, vervorming bij uitwerpen |
| Aanspruitlengte | 0,75 mm – 1,0 mm | Buitensporige afschuifspanning, aanspuitvlek |
| Ventilatiediepte | 0,038 mm – 0,050 mm | Dieselen, korte shots, verbrande randen |
| Gietersdiameter | 6,0 mm – 10,0 mm (Volledig rond) | Hoge drukval, koude slugs |
| Koelleidingafstand | 1,5x – 2,0x kanaaldiameter vanaf de mal | Ongelijk krimp, vervorming van het onderdeel |
Instellen van machine-instellingen voor PC-injectiespuitgieten
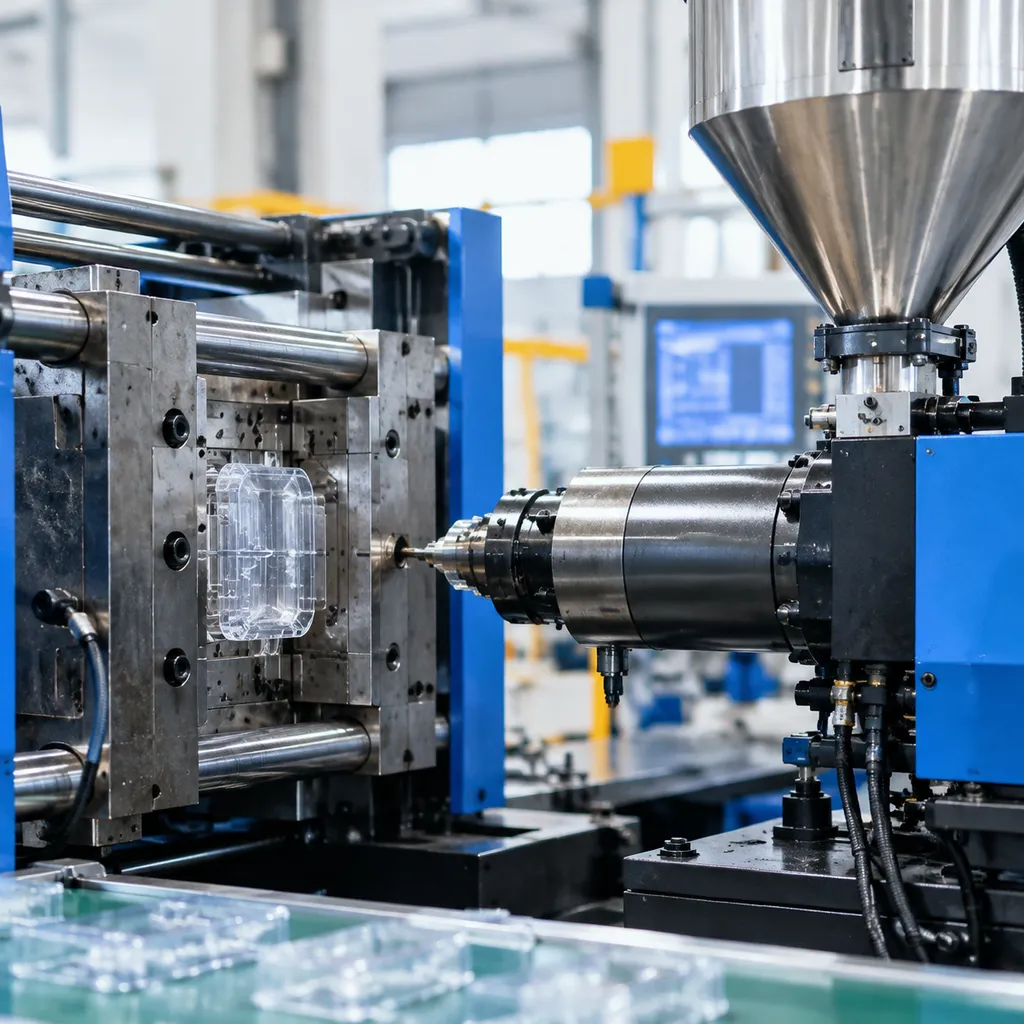
Het instellen van een pers voor polycarbonaat laat geen ruimte voor giswerk. Vanwege de stijve stroming en gevoeligheid voor warmte, stabiel draaien PC-injectiegieten vereist een gebalanceerd thermisch profiel, consistente vulling en gecontroleerde shear. Het vanaf het begin afstellen van je procesparameters beschermt onderdelen tegen interne spanningen, voortijdige scheurvorming en structurele falen.
| Parameterzone | Aanbevolen bereik | Doel |
|---|---|---|
| Achterzone (Voeding) | 260°C – 280°C (500°F – 535°F) | Voorkomt voortijdig smelten en schroefbruggen |
| Midden / Voorzones | 280°C – 310°C (535°F – 590°F) | Stelt een uniforme smeltt viscositeit vast |
| Nozzle Tip | 275°C – 305°C (525°F – 580°F) | Stoppt het druipen en voorkomt koude slugs |
| Maaltemperatuur | 80°C – 120°C (175°F – 250°F) | Minimaliseert gevormde spanningen en verbetert de afwerking |
| Houdingsdruk | 50% – 70% of injectiedruk | Drukt het smeltgoed samen om verzakkingsplekken te voorkomen |
| Back Pressure | 0,5 – 1,0 MPa (70 – 145 psi) | Zorgt voor homogenisatie van het smeltgoed zonder schuireadhting |
Zones voor de cilindertemperatuur en nozzle-instelling
We streven altijd naar een vlakke tot oplopende temperatuurprofiel langs de cilinder. Polycarbonaat vereist veel energie om te smelten, maar het laten bakken van het materiaal in de cilinder leidt tot ernstige thermische achteruitgang.
- Nozzlecontrole: Houd de spuitmond ongeveer 5°C tot 10°C koeler dan de voorzone om druipen te voorkomen. Gebruik altijd omgekeerde taps of afsluitspuiten als stringing aanhoudt.
- Verblijftijd: Houd de cyclustijden kort zodat het hars niet langer dan 5 tot 8 minuten in de cilinder blijft. Stagnerend smeltgoed degradeert, verliest moleculaire gewicht en vermindert slagvastheid.
Temperatuurregeling van de mal voor structurele integriteit
Koude gereedschappen zijn de vijand van sterke polycarbonaatonderdelen. Wanneer PC een koud maloppervlak raakt, bevriest de buitenste huid onmiddellijk, waardoor enorme restspanningen in de wand van het onderdeel worden vastgezet.
- Gebruik warm water of olie-units om de mal tussen 85°C en 115°C.
- Hoge gereedschapstemperaturen bevorderen een goede kristalrelaxatie, verhogen de glans van het oppervlak en voorkomen voortijdige scheurvorming bij de laslijn.
- Onevenwichtige temperaturen tussen de kern en de holte veroorzaken onmiddellijk vervorming van het onderdeel doordat dikke secties ongelijk afkoelen.
Injectiesnelheid en stages voor het vasthouden van hoge druk
Polycarbonaat bevriest snel af, dus de injectiesnelheid moet agressief genoeg zijn om de holte te vullen voordat de poort bevriest, maar zorgvuldig worden geprofileerd om shear burns te voorkomen.
- Snelheidsprofilering: Begin met een gematigde injectiesnelheid door de poort om jetting te voorkomen, verhoog naar hoge snelheid door het hoofdholte lichaam, en verlaag net voor het omschakelpunt om flash te voorkomen.
- Verpakken en vasthouden: Schakel over naar vasthouden bij 95% van de malvulling. Breng een stevige vasthouddruk aan—meestal 60% tot 80 MPa—om volumetrische krimp te compenseren. Onjuiste overgangen veroorzaken vaak cosmetische en structurele gebreken; het vroegtijdig herkennen hiervan vereist inzicht in veelvoorkomende defecten in injectiegieten en hun troubleshooting om de productie snel te stabiliseren.
Screw Recovery Speed en Back Pressure-instellingen
Over-shearing van PC tijdens het plastificeren genereert overmatige wrijvingswarmte, waardoor de optische helderheid verloren gaat en de polymeerketens worden aangetast.
- Schroefsnelheid (RPM): Houd de perifere schroefsnelheid onder 0.2 m/s (ongeveer 30 tot 60 RPM afhankelijk van schroefdraaddiameter). Langzame, gelijkmatige rotatie houdt de smeltdraad uniform.
- Tegendruk: Gebruik lage tot matige terugdruk. Stel net genoeg druk in om een consistente spuitgewicht te garanderen en ingesloten lucht in de smeltdraad te elimineren. Overmatige terugdruk creëert wrijvingshotspots die direct leiden tot verkleuring en spuitmarkeringen.
Probleemoplossing van veelvoorkomende PC-injectievormfouten
Bij het verwerken van polycarbonaat is het tegenkomen van cosmetische of structurele gebreken onderdeel van de dagelijkse werkzaamheden. Als professionele fabrikant en leverancier van spuitgietproducten zien we deze problemen voortdurend op de werkvloer. De meeste problemen ontstaan door viscositeitsveranderingen, ingesloten gassen of thermische afbraak. Hier leest u hoe we deze problemen in realtime productie diagnosticeren en oplossen. U kunt onze bredere gids bekijken over defecten in injectiegieten en hun troubleshooting voor basis machine routines.
Silver Streaks en Vochtige Splay oplossen
Silver streaks wijzen meestal op een van twee schuldigen: ingesloten vocht of shear-oververhitting.
- Vochtige splay: Lijkt op veerachtige sporen over het oppervlak. Controleer onmiddellijk de hopperdroger. Polycarbonaat heeft een vochtgehalte onder 0.02%. Zorg dat uw droger bereikt 120°C (250°F) met een dauwpunt van -40°C.
- Shear splay: Verschijnt nabij poorten. Verlaag de injectiesnelheid in de poortinlaatzone, verminder de terugdruk en vergroot restrictieve nozzles of sprue-openingen om shear-frictie te verminderen.
Bellen, holtes en sink marks elimineren
Dikwandige PC-onderdelen krimpen ongelijkmatig, waardoor interne vacuümholtes of externe sink marks ontstaan.
- Vacuumholtes (heldere onderdelen): Verhoog de hold druk en verleng de pack-tijd. Verhoog de kussenmaat om 3–5 mm om ervoor te zorgen dat druk volledig wordt overgedragen door de poort voordat het bevriezen plaatsvindt.
- Gasbellen: Vastzittende luchtbellen in de smelttemperatuur betekenen dat decompressie (zuig-back) te hoog is, waardoor lucht langs de spuitmond wordt gezogen. Verminder de zuig-back afstand en snelheid.
- Inzakkingen: Verlaag de smelttemperatuur licht, vergroot de poortgroottes om vroege poortbevriezing te voorkomen, en verlaag de matrijs temperatuur aan de niet-verschijningszijde.
Voorkomen van stroommarkeringen en jetting
Polycarbonaat bevriest snel vanwege de hoge smeltt viscositeit. Als de stroomfront stopt of oncontroleerbaar in de holte schiet, ontstaan onmiddellijk visuele onvolkomenheden.
| Defect | oorzaak | Praktische oplossing op de werkvloer |
|---|---|---|
| Stroommarkeringen / Halo's | Hesitatie bij koud smelttfront | Verhoog de matrijs temperatuur met 10–15°C, verhoog de primaire injectiesnelheid en optimaliseer de warmte van de hot runner spuitmondpunt. |
| Jetting | Smelt schiet door de poort zonder contact met de wand | Gebruik een geprofileerde injectiesnelheid (langzaam-snel overgang), verander naar een rand- of waaierpoort, of kantel de poort naar een holtepin of wand. |
Voorkomen van voortijdige scheurvorming veroorzaakt door ingesloten spanning
Polycarbonaat heeft beruchte inkepinggevoeligheid en houdt hoge interne spanningen vast als het te hard wordt verpakt of ongelijk wordt gekoeld. Dit leidt tot scheuren tijdens montage, blootstelling aan oplosmiddelen of algemeen hanteren.
- Verlaag overmatige packing: Verminder de pack- en holddrukken tot het minimale niveau dat nodig is om sinks te voorkomen.
- Verhoog de maltemperatuur: Stel de maltemperaturen in tussen 85°C en 120°C waardoor polymeerketens zich natuurlijk kunnen ontspannen, waardoor restspanningen aanzienlijk worden verminderd.
- Radius scherpe hoeken: Scherpe interne hoeken fungeren als directe spanningsconcentraties. Voeg een minimale radius toe van 0,5 mm tot 0,6 keer de wanddikte bij alle overgangen.
Verhelpen van vergeling en thermische degradatie
Gele tinten en bros randjes betekenen dat de PC-hars te lang te heet bleef in de cilinder, waardoor de polymeerketens afbraken.
- Verlaag de cilinder temperaturen: Houd de temperaturen strikt binnen de 280°C tot 310°C raam, afhankelijk van de kwaliteit.
- Pas de capaciteit van de shot aan: De shotgewicht moet gebruiken 35% tot 65% van de totale buiscapaciteit van de machine. Als de buis te groot is, overschrijdt de harsresidëntijd de veilige limiet van 5 minuten, wat direct leidt tot verkleuring en verminderde slagvastheid.
- Reinig hete lopers: Verwijder afgebroken hars en aangebrande ophoping door te spoelen met hoogviskeuze acryl of een speciale polycarbonaat-spoelmiddel.
Nabestraling en Stressverlichting na het spuitgieten
Interne spanningen zijn een onvermijdelijk feit bij PC-injectie. Hoge smeltt viscositeit in combinatie met snelle matrijskoeling vergrendelt ernstige moleculaire oriëntatie in het onderdeel. Als deze niet worden aangepakt, leiden deze bevroren spanningen tot vertraagde vervorming, micro-krasvorming en catastrofale scheuren onder alledaagse belasting of chemische blootstelling.
Wanneer uw PC-onderdelen moeten worden nabehandeld
We nabehandelen niet elk onderdeel dat onze persen verlaat, maar specifieke ontwerp- en servicecondities maken spanningsverlichting onmisbaar:
- Zware of ongelijke wandsecties: Dikwandige componenten koelen niet gelijkmatig, waardoor de spanning zich concentreert precies bij de kern- en huidgrens.
- Secundaire bewerkingen: Onderdelen die boren, tappen, ultrasoon lassen of snap-fit assemblages vereisen.
- Chemische omgeving blootstelling: Componenten die worden blootgesteld aan oliën, vetten, reinigingsmiddelen of lijmstoffen.
- Optisch kritische lenzen: Transparante delen waar ingegoten bifasische breking de lichtbanen verstoort.
Zelfs bij het zoeken naar betrouwbare bulk plastic poeder voor spuitgieten, agressieve injectiesnelheden en hoge verpakkingsdrukken kunnen extreme spanningen in de kern vastzetten. Annealing geeft die polymeerketens de thermische mobiliteit die ze nodig hebben om te ontspannen.
Oventemperatuurcycli en koelsnelheden
Annealing van polycarbonaat vereist strikte thermische discipline. Te snel verwarmen veroorzaakt vervorming van het onderdeel, terwijl te snel afkoelen eenvoudigweg de exacte spanning opnieuw introduceert die u probeert te elimineren.
| Fase | Procesdoel | Richtlijnen |
|---|---|---|
| Voorverwarmen | Geleidelijk verhogen | Verhoog de temperatuur tot 10°C tot 15°C per uur om thermische schok te voorkomen. |
| Inweektijd | 120°C – 130°C (248°F – 266°F) | Houd het ongeveer 10°C tot 15°C onder de warmte-afbuigtemperatuur (HDT) om vervorming van onderdelen te voorkomen. |
| Inweektijd | 1 uur per 5 mm wanddikte | Start de timer pas nadat de hele ovenkamer en de kern van het onderdeel de ingestelde temperatuur hebben bereikt. Minimale inwerktijd: 2 uur. |
| Koelcyclus | Langzaam, gelijkmatig afkoelen | Koel binnen de oven op een snelheid van 8°C tot 10°C per uur totdat onderdelen onder 60°C (140°F) vallen voordat ze worden verwijderd. |
Snelle oplosmiddel-diptesten voor inspectie van restspanning
U kunt geen opgesloten spanning detecteren met een visuele controle onder normaal kamerlamplicht. We gebruiken eenvoudige oplosmiddel-diptesten op de werkvloer om spanningsniveaus binnen enkele minuten te verifiëren:
- Bereid het reagent: Meng een standaardoplossing van 1:1 n-propanol en tolueen, of gebruik zuivere ethylacetaat voor een agressieve evaluatie.
- Dompel het onderdeel onder: Dompel de schone, kamertemperatuur PC-mallen in het bad voor 1 tot 3 minuten.
- Inspecteer op Craquelé: Verwijder, spoel grondig af en controleer onmiddellijk het onderdeel onder gerichte LED-verlichting.
- Geslaagd: Het oppervlak blijft glad, helder en barstvrij.
- Gefaald: Directe troebelheid, zichtbare micro-cracks of diepe craquelé rond poortingen, ribben en schroefbossen wijzen op gevaarlijke geïnjecteerde spanningen die onmiddellijke oven-annealing of gereedschapsafstelling vereisen.
Materialenselectie en productiekostentips in PC-injectiegieten
Het in balans brengen van onderdeelprestatie met harskosten en perscyclusduur bepaalt direct uw marges. Wij produceren miljoenen polycarbonaatonderdelen per jaar, en het beheersen van productiekosten komt altijd neer op het kiezen van de juiste harsgrade, het netjes beheren van gerecycleerd materiaal en het besparen van kritieke seconden op dikke secties. Als onze faciliteit de productiecapaciteit voor mallen uitbreidt, gebruiken wij deze veldgeteste richtlijnen om de opbrengst hoog en de eenheidskosten concurrerend te houden.
Standaard versus Optisch versus Vlamvertragende PC-grades
Het kiezen van de verkeerde harsgrade verhoogt onmiddellijk de cyclustijd en het afvalpercentage. Wij beoordelen grades op basis van smeltstroom (MFR), transparantie-eisen en naleving van regelgeving:
| PC-Grade | Typische Smeltstroom (g/10 min) | Primaire Kenmerken | Gemeenschappelijke toepassingen |
|---|---|---|---|
| Standaard / Algemeen Doel | 6 – 15 | Hoge slagvastheid, gebalanceerde stijfheid, goede dimensionale stabiliteit. | Behuizingen, structurele frames, industriële afdekkingen |
| Optische kwaliteit | 10 – 30 | Ultrapuur gesmolten materiaal, minimale moleculaire variatie, >89% lichttransmissie, lage waas. | LED-lenzen, lichtgeleiders, sensorvensters, brillen |
| Vlamvertragend (UL94 V-0) | 5 – 12 | Geformuleerd met niet-halogene of broomhoudende additieven; verlaagt de krasvastheid licht. | Elektrische behuizingen, verdeeldozen, EV-onderdelen |
Regrind-limieten en mengregels zonder verlies van helderheid
Polycarbonaat ondergaat elke keer dat het door de spuitmond gaat thermische en hydrolytische degradatie. Om mechanische sterkte en transparantie te beschermen:
- Optische en heldere componenten: Beperk hergranulaat tot 0% tot 5%. Alles boven 5% introduceert een gele tint, micro-gels en troebelheid die de lichttransmissie verpesten.
- Opaak en zwarte onderdelen: Meng tot 15% tot 20% hergranulaat met virgin resin. Zorg ervoor dat het hergranulaat slechts één keer door een warmtecyclus is gegaan.
- Stofafzuiging is verplicht: Filter fijn stof en onregelmatige hergranulaatvlokken eruit. Ongelijke vlokgrootte veroorzaakt onregelmatige schroefherstel en inconsistente smeltbaden.
- Her-drogen grondig: Behandel hergranulaat als verzadigde hars. Droog het op 120°C (250°F) gedurende minimaal 4 uur voordat je het mengt met gedroogde virgin pellets.
Strategieën voor het verminderen van cyclustijd voor dikwandige onderdelen
Dikwandige secties in PC-injectiespuitgieten houden warmte hardnekkig vast, waardoor cyclustijden vaak meer dan 60 tot 90 seconden worden. We passen deze praktijkgerichte tactieken toe om cyclustijden te verkorten zonder holtes of sink marks te veroorzaken:
- Verwijder zware wanden: Herontwerp dikke bosses en ribben in uniforme nominale wanden (bij voorkeur 2,5 mm tot 3,5 mm) met kernpennen.
- Installeer hooggeleidingsinserts: Vervang gereedschapsstaal in hete kerngebieden door berylliumkoper of AMPCO-legeringen om de warmte 3 tot 4 keer sneller naar koelkanalen te transporteren.
- Profileer de houddruk in fasen: Pas hoge initiële pakdruk toe om de smelt te comprimeren, en verlaag vervolgens de druk met 30% tot 40% terwijl de poort bevriest om de holdtijd te verkorten zonder sink marks te veroorzaken.
- Zorg voor turbulente koelwaterstroom: Gebruik hoog-doorstroom koelers om een Reynolds-getal boven de 4.000 in uw malcircuits te behouden. Snelle stromend water onttrekt warmte veel agressiever dan koud, stilstaand water.
Veelgestelde vragen over PC-injicteermallen
Het werken met polycarbonaat op de werkvloer brengt vaak terugkerende uitdagingen met zich mee op het gebied van warmte, helderheid en structurele vermoeidheid. Als professionele fabrikant en leverancier van spuitgietproducten zien we deze vragen voortdurend op productielijnen wereldwijd. Hier zijn directe antwoorden gebaseerd op dagelijkse ervaring op de werkvloer.
Wat is de ideale maltemperatuur voor PC?
Voor standaard PC-injectiegieten, ligt de doel-malt temperatuur meestal tussen 80°C en 120°C (176°F tot 248°F).
- Dunne-wandige of standaard technische onderdelen: Run tussen 85°C en 95°C om de cyclustijd en een goede malvulling in balans te houden.
- Dikke secties, optische componenten of onderdelen onder hoge stress: Verhoog naar 100°C tot 120°C met behulp van een olieverwarmer of geperst water unit.
Het koud laten lopen van de mal bevriest de hoge-viscositeit smelt te vroeg, wat leidt tot ernstige residuële spanningen en doffe oppervlakken. Als u uw gereedschapsopstelling aan het upgraden bent of betrouwbare productiemiddelen zoekt, helpt het combineren van de juiste malverwarmer met een stevige gebruikte kunststof injectie gietmachine te koop het klemvermogen en thermische stabiliteit te behouden die nodig zijn voor stevige engineeringharsen.
Waarom zien mijn transparante PC-onderdelen er wazig uit?
Mist of troebelheid in heldere polycarbonaatonderdelen ontstaat meestal door drie hoofdoorzaken:
- Vochtinsluiting (Hydrolyse): Onvoldoende gedroogde hars veroorzaakt micro-foamvorming en chemische afbraak in de smelttemperatuur. Droog altijd ruwe pellets tot een vochtgehalte onder 0.02% met behulp van een ontvochtigde droger.
- Lage temperatuur van het maloppervlak: Als de holtewand te koud is, bevriest de huid onmiddellijk zonder de hoogglansafwerking van de holte te reproduceren, waardoor het licht verstrooit.
- Smeltafbraak of contaminatie: Contaminatie door incompatibele harsen (zoals acryl of algemeen polystyreen) of overmatige verblijftijd in de extruder breekt de polymeerketens af, wat resulteert in melkachtig of geelachtig worden.
Kan ik gerecyclede polycarbonaat gebruiken voor optische onderdelen?
We raden sterk af om gerecyclede materialen te gebruiken voor lenzen, lichtgeleiders, lichtdiffusers of medische behuizingen die strikte optische helderheid vereisen bij spuitgieten normen.
- Thermische geschiedenis veroorzaakt thermische degradatie elke keer dat de hars door de schroef gaat, waardoor het molecuulgewicht afneemt.
- Regrind introduceert microscopisch stof, ongelijke pelletgrootte en lokale koolstofvorming die licht verstrooit en de algehele lichttransmissie vermindert.
- Voor niet-kritieke, ondoorzichtige of zwarte behuizingen kan een schone regrind-mix van 10% tot 15% worden beheerd, maar optische kwaliteit runs moeten 100% zuivere hars blijven gebruiken.
Hoe voorkom ik dat PC-onderdelen stressscheuren krijgen rond schroefbossen?
Schroefbossen zijn belangrijke zones voor stressscheuren in polycarbonaat door scherpe hoeken, knit lines en boogspanningen van bevestigingsmiddelen. Om scheuren in deze gebieden te elimineren:
- Verhoog de basisradius: Voeg altijd royale fillets toe (minimaal 25% tot 50% van de wanddikte) aan de basis van de boss om scheurvorming door insnijdingen te voorkomen.
- Pas de wanddikte aan: Houd de wand rond de boss ongeveer 60% van de nominale wanddikte om verzakkingen, holtes en lokale ingespoten spanningen te voorkomen.
- Verhoog de maltemperatuur: Het warmer laten draaien van de mal stelt de moleculen in staat te ontspannen terwijl de mal zich vult, wat de restspanning nabij knit lines aanzienlijk vermindert.
- Verander het type bevestigingsmiddel: Vermijd standaard zelftappende plaatmetaal schroeven. Gebruik schroeven die speciaal ontworpen zijn voor kunststoffen, of schakel over op ultrasone messing inlegstukken om voortdurende boogspanning te elimineren.


 Dutch
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian