

هل تواجه صعوبة مع العيوب أو الالتواء أو التشطيبات الضبابية في عملية الإنتاج الخاصة بك؟
Mastering حقن البولي كربونات معروف بصعوبة معروفة—نظرًا لارتفاع لزوجة الذوبان ونافذة المعالجة الضيقة، لا يوجد مجال للخطأ.
بعد قضاء سنوات في تحسين البلاستيك الهندسي في خط الإنتاج، أعلم تمامًا ما يتطلبه الأمر لتحقيق أجزاء بولي كربونات عالية الدقة وشفافة كالكريستال. في هذا الدليل، ستتعلم إعدادات درجة الحرارة الدقيقة، ومبادئ تصميم القوالب، ونصائح استكشاف الأخطاء وإصلاحها اللازمة للقضاء على العيوب وتسهيل عملية التصنيع الخاصة بك.
لنبدأ مباشرة.
لماذا يصعب تشكيل البولي كربونات
يقدم البولي كربونات وضوحًا بصريًا لا مثيل له ومرونة هيكلية، لكنه من بين الراتنجات الأكثر قسوة في التشغيل على خط الإنتاج. كصانع ومورد محترف لحقن البلاستيك، نعلم من التجربة أن معالجة البولي كربونات تتطلب نافذة تشغيل ضيقة. إذا أخطأت في الأرقام بنسبة صغيرة، ستواجه عيوب تجميلية خطيرة أو فشل هيكلي قبل مغادرة القطعة للقالب.
ارتفاع لزوجة الذوبان ومقاومة التدفق
على عكس البوليمرات شبه البلورية مثل البولي بروبلين أو النايلون، يمتلك البولي كربونات بنية جزيئية غير متبلورة مع هياكل بوليمر صلبة. تخلق هذه البنية مقاومة داخلية هائلة أثناء التدفق.
- حساسية منخفضة للقص: يحافظ البولي كربونات على لزوجة ذوبان عالية حتى تحت سرعات حقن عالية. زيادة معدل القص بالكاد يخفف المادة.
- متطلبات ضغط عالية: ملء الجدران الرقيقة أو مسارات التدفق الطويلة يتطلب ضغوط حقن أعلى بشكل كبير وقوة تثبيت آلة صلبة لمنع الشوائب القصيرة والتجمد المبكر.
- حساسية حرارية: إجبار الراتنج اللزج عبر بوابات مقيدة يسبب احتكاكًا محليًا وارتفاع درجة الحرارة، مما يؤدي إلى تدهور مصفوفة البوليمر على الفور.
الطبيعة القابلة للامتصاص للرطوبة وحساسية الرطوبة
يمتص البوليكربونات الرطوبة المحيطة بسرعة مباشرة من الكيس أو الخزان.
- خطر التحلل المائي: يتفاعل البوليكربونات مع الرطوبة عند درجات حرارة الذوبان فوق 260°C (500°F). تقوم جزيئات الماء بكسر روابط الكربونات في سلاسل البوليمر.
- تدهور غير قابل للعكس: لا تسبب الرطوبة مجرد خطوط فضية تجميلية؛ بل تتسبب في تدهور كيميائي يقلل بشكل دائم من الوزن الجزيئي والمتانة الميكانيكية.
- تحمل صارم: يجب أن تحافظ الحبيبات على محتوى رطوبة أقل من 0.02% (مثالي تحت 0.015%) قبل دخول مجرى التغذية.
مقاومة الصدمة العالية مقابل حساسية الشقوق
البوليكربونات مشهورة بأنها غير قابلة للكسر تقريبًا، ومع ذلك تتشقق الأجزاء غالبًا في الميدان بسبب حساسية الشقوق.
| عامل الخاصية | واقع على أرض المصنع | قاعدة التصميم والمعالجة |
|---|---|---|
| مقاومة الصدمة بالجملة | امتصاص طاقة ممتاز في الجدران الموحدة. | الحفاظ على انتقالات الجدران المتسقة عبر الجزء بأكمله. |
| حساسية الشقوق | الزوايا الحادة تركز الإجهاد وتسبب فشل هش كارثي. | تطبيق نصف قطر زاوية داخلية يساوي سمك الجدار على الأقل 50% إلى 60%. |
| إجهاد مدمج في القالب | التجميد السريع يترك إجهادًا متبقيًا عاليًا حول البوابات والرؤوس. | استخدام درجات حرارة عالية للقالب لتقليل التوجيه الجزيئي. |
التحضير المسبق لجفاف راتنج البوليكربونات لتشكيل حقن البوليكربونات
الرطوبة هي العدو الرئيسي للبوليكربونات على أرض المصنع. تخطي أو التعجيل بدورة التجفيف يضر بشكل مباشر بسلامة وجمالية الأجزاء قبل أن يصل الراتنج إلى المسمار.
لماذا تتلف الرطوبة أجزاء البوليكربونات
البوليكربونات بطبيعته ماص للرطوبة. عندما يدخل الراتنج الرطب إلى أسطوانة مسخنة، تتفاعل جزيئات الماء مع سلسلة البوليمر المنصهرة في عملية تسمى التحلل المائي في تشكيل البوليكربونات.
- تكسير السلسلة: الحرارة والماء يكسران العمود الفقري للبوليمر، مما يقلل بشكل كبير من الوزن الجزيئي.
- فقدان الصلابة: انخفض مقاومة الصدمة بشكل كبير. تصبح الأجزاء هشة وتتصدع تحت أقل حمولة.
- فشل تجميلي: الماء المتبخر يخلق تموجات، وضبابية، وخطوط فضية عبر الأسطح الشفافة.
- ضرر لا يمكن عكسه: على عكس العيوب السطحية التجميلية البسيطة، لا يمكن إنقاذ البولي كربونات المهدرجة أو إعادة تدويرها إلى أجزاء عالية الجودة.
التعاون مع محترف ذو خبرة مورد راتنجات قولبة بالحقن يضمن لك استلام المادة الخام معبأة في أكياس حاجبة للرطوبة، لكن التعامل الصحيح على الأرض لا يزال ضروريًا.
درجات التجفيف الموصى بها ونقاط الندى
لمنع التحلل الحراري وضمان قوة الصدمة، استهدف محتوى رطوبة نهائي أقل من 0.02% (يفضل أقل من 0.015% للدرجات البصرية). الأفران الهوائية الساخنة القياسية لن تعمل؛ دائمًا استخدم مجفف مزيل للرطوبة أو فراغ.
| المعامل | الإعداد الموصى به |
|---|---|
| درجة تجفيف راتنج البولي كربونات | 120°C – 125°C (248°F – 257°F) |
| مدة التجفيف | 3 إلى 4 ساعات (الحد الأدنى) |
| نقطة الندى في الهواء | -40°C (-40°F) أو أدنى |
| الحد الأقصى لوقت الإقامة في البرميل | < 15 دقيقة عند حرارة المعالجة |
لا تفرط في التجفيف فوق 130 درجة مئوية لفترات طويلة، لأن ذلك يغير لون الراتنج الطبيعي ويسبب تكتل الحبيبات في قمع المجفف.
علامات الراتنج غير الجاف تماماً في ورشة العمل
اكتشاف المواد الرطبة مبكراً يوفر ساعات من التنظيف ويمنع تراكم الهالك أثناء قولبة الحقن بالراتنج التشغيل:
- بركة التنظيف الرغوية: عند إجراء حقنة هوائية، تترغى بركة التنظيف أو ترتفع فقاعات مرئية وتفرقع.
- الخطوط الفضية والتجاعيد: تظهر خطوط مميزة على شكل مروحة تنبعث إلى الخارج من البوابة.
- اللسان أو التقطير عند الفوهة: تنخفض لزوجة المصهور بشكل غير متوقع، مما يؤدي إلى التمخيط المفرط وتقطير الفوهة بين دورات الحقن.
- رقائق تشبه الميكا: يظهر سطح الجزء بقع لامعة ومقشرة تحت إضاءة الفحص الساطع.
قواعد تصميم القوالب والأدوات لقولبة البولي碳酸 (PC) بالحقن
يُعرف البولي كربونات بصلابته وعدم تسامحه داخل القالب. عند حفر الصلب لقولبة البولي كربونات بالحقن، يجب أن يأخذ تصميم القالب في الاعتبار اللزوجة العالية للبلاستيك، وضغوط الحمل العالية، والأسطح البصرية الحساسة. التهاون في زوايا السحب، أو المجاري، أو الفتحات يؤدي مباشرة إلى أجزاء هالكة، وتجاعيد، وإجهاد داخلي.
متطلبات زاوية السحب للأجزاء الشفافة
تلتصق الأسطح البصرية المصقولة بقوة بجدران القالب. بدون زاوية سحب كافية، ستترك دبابيس الطرد علامات واضحة عبر الجزء، أو ستتخدش السطح عند إخراجه.
- الأسطح الشفافة المصقولة القياسية: الحد الأدنى 1.5° إلى 2° لكل جانب.
- مناطق البصريات ذات العمق العالي: استخدم 2° إلى 3° لضمان إطلاق نظيف بدون خطوط سحب.
- وجوه ذات نسيج: أضف إضافي 1° من الميل لكل 0.025 مم (0.001 إنش) من عمق النسيج.
- الأضلاع والرؤوس: استخدم على الأقل 1° إلى 1.5° لتجنب الالتصاق، مع الحفاظ على سمك الضلع عند 40% إلى 50% من الجدار الاسمي لتجنب علامات الانكماش.
حجم البوابة وأنواع المجاري للراتنج عالي اللزوجة
مقاومة البولي كربونات لتدفق، لذلك البوابات الصغيرة الدقيقة تعيق التعبئة وتخلق إجهادًا كبيرًا ناتجًا عن القص.
- تصميم الممر: دائمًا حدد الممرات الكاملة المستديرة بقطر يتراوح بين 6 مم و10 مم. تجنب الممرات نصف المستديرة؛ فهي تقيد التدفق وتسبب تجمد مبكر.
- سمك البوابة: قم بحجم البوابات إلى 60% إلى 70% من سمك الجدار الاسمي. تعمل البوابات التاب، والمراوح، والحدود بشكل أفضل.
- الممرات الساخنة: تعمل الممرات الساخنة المدفأة داخليًا بشكل جيد، ولكنك بحاجة إلى رؤوس صمامات دقيقة مع حلقات PID فردية لدرجة الحرارة. عند تشغيل أدوات ذات تكوين عالي من التجويف، فإن ربط أداتك بمسمار عالي الضغط ومرن آلة حقن صب塑形 للبيع يضمن لك توصيل ضغطات الحقن العالية التي يتطلبها PC دون انفجار خط الفصل.
عمق التهوية الصحيح لتجنب علامات الاحتراق والغاز المحتجز
نظرًا لأن PC يتطلب سرعات حقن عالية ودرجات حرارة انصهار مرتفعة، فإن الهواء المحتجز يشتعل بسرعة، مما يسبب حروق الديزل وطلبيات قصيرة.
- عمق التهوية: قم بتوجيه أراضي التهوية إلى 0.038 مم إلى 0.050 مم (0.0015" إلى 0.0020"). يتمتع PC بلزوجة انصهار عالية، لذلك لن يتعرض للتوهج عند هذا العمق.
- طول أرض التهوية: احتفظ بأرض التهوية قصيرة عند 1.2 مم إلى 1.5 مم, ، ثم يُصب مباشرة في قناة تصريف مريحة مهوّاة إلى الغلاف الجوي وتكون على الأقل 0.8 مم إلى 1.0 مم عميق.
- موضع التهوية: ضع فتحات التهوية حول المحيط بأكمله، مقابل البوابات مباشرة، وعند نهاية كل خط لحام وقضيب أعمى.
وضع قناة التبريد للتقلص المنتظم
البولي كربونات لديه معدل انكماش قالب منخفض نسبياً (0.5% إلى 0.7%)، لكن التبريد غير المتساوي يخلق إجهاد متبقي هائل داخل القالب يؤدي إلى تشققات بعد القالب.
- الخطوة والعمق: ضع خطوط التبريد 1.5 إلى 2 مرة قطر القناة بعيدًا عن سطح التجويف، مع تباعد بين الخطوط بمقدار 2 إلى 3 أقطار.
- توازن النواة والتجويف: قم بتشغيل دوائر تبريد مخصصة لنصف النواة والتجويف. عادةً ما يتطلب جانب النواة معدلات تدفق أعلى أو درجات حرارة مبرد أعلى قليلاً لموازنة استخراج الحرارة ومنع انحناء الأجزاء بعد الإخراج.
- التيارات المضطربة: حافظ على رقم رينولدز فوق 4,000 عبر جميع القنوات لضمان تبادل حراري سريع ومتساوٍ.
| معامل الأدوات | المواصفات الموصى بها | العيب الرئيسي الذي يتم منعه |
|---|---|---|
| إزالة القالب بوضوح | الحد الأدنى 1.5° – 2.0° | علامات السحب، الضباب، تشويه الإطلاق |
| طول أرض البوابة | 0.75 مم – 1.0 مم | إجهاد القص المفرط، احمرار البوابة |
| عمق التهوية | 0.038 مم – 0.050 مم | الاحتراق الداخلي، الشوط القصير، حواف محترقة |
| قطر المجري | 6.0 مم – 10.0 مم (دائري كامل) | انخفاض ضغط عالي، الكتل الباردة |
| مسافة خط التبريد | 1.5 إلى 2.0 ضعف قطر القناة من التجويف | انكماش غير متساوی، وتشوّه الجزء |
ضبط إعدادات آلة قولبة حقن البولي碳 (PC)
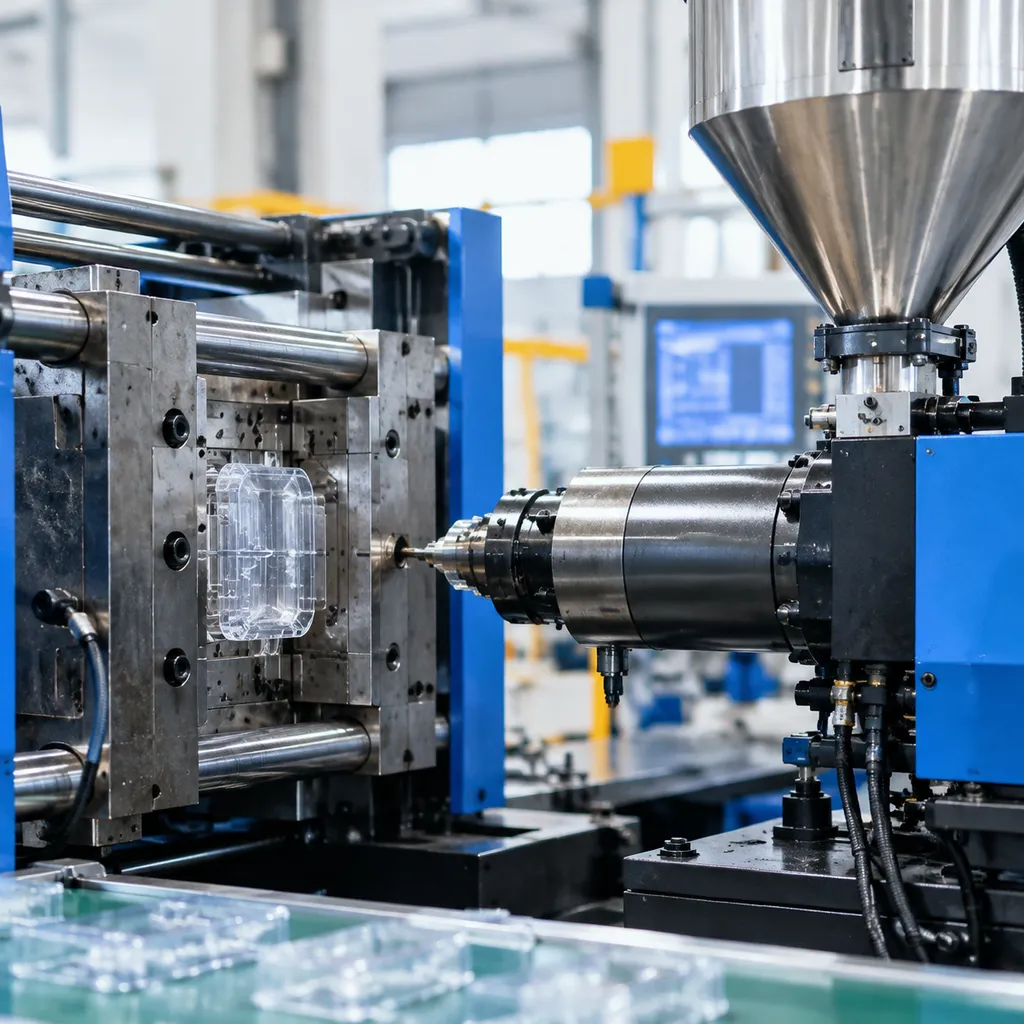
إن إعداد المكبس للبولي碳 لا يترك مجالاً للتخمين. ونظراً لتدفقه الصلب وحساسيته للحرارة، فإن التشغيل المستقر حقن البولي كربونات يتطلب ملفاً حرارياً متوازناً، وحشداً متسقاً، وقصّاً متحكماً فيه. إن ضبط بارامترات العمليات الخاصة بك منذ البداية يحمي الأجزاء من الإجهاد الداخلي، والتشقق المبكر، والفشل الهيكلي.
| منطقة البارامترات | النطاق الموصى به | الغرض |
|---|---|---|
| المنطقة الخلفية (التغذية) | 260°C – 280°C (500°F – 535°F) | يمنع الانصهار المبكر وتجسير البرغي |
| المناطق الوسطى / الأمامية | 280°C – 310°C (535°F – 590°F) | يؤسس لزوجة انصهار موحدة |
| رأس الفوهة | 275°C – 305°C (525°F – 580°F) | يوقف السيلان مع منع الكتل الباردة |
| درجة حرارة القالب | 80°C – 120°C (175°F – 250°F) | يقلل الإجهاد المقولب ويحسن التشطيب |
| ضغط الاحتجاز | 50% – 70% من ضغط الحقن | يضغط المادة المنصهرة لمنع علامات الانكماش |
| ضغط خلفي | 0.5 - 1.0 ميجاباسكال (70 - 145 رطل لكل بوصة مربعة) | يضمن تجانس الانصهار دون تسخين القص |
مناطق درجات حرارة الأسطوانة وإعداد الفوهة
نستهدف دائمًا نمط حرارة مسطحًا إلى تصاعدي على طول الأسطوانة. يتطلب البولي كربونات طاقة عالية للانصهار، ولكن ترك المادة تحترق في الأسطوانة يؤدي إلى تدهور حراري شديد.
- تحكم الفوهة: حافظ على أن تكون الفوهة أبرد بنحو 5 درجات مئوية إلى 10 درجات مئوية من المنطقة الأمامية للتخلص من التسييل. احرص دائمًا على استخدام فوهات ذات استدقاق عكسي أو فوهات إغلاق إذا استمر تكوين الخيوط.
- وقت الإقامة: حافظ على أوقات دورات قصيرة حتى لا تبقى الراتنجات في الأسطوانة لأكثر من 5 إلى 8 دقائق. الانصهار الراكد يتدهور، يفقد الوزن الجزيئي، ويقلل من مقاومة الصدمات.
التحكم في درجة حرارة القالب السلامة الهيكلية
القوالب الباردة هي عدوة أجزاء البولي كربونات القوية. عندما يصطدم البولي كربونات سطح قالب بارد، تتجمد القشرة الخارجية على الفور، مما يحبس إجهادات متبقية هائلة داخل جدران القطع.
- قم بتشغيل وحدات الماء الساخن أو الزيت للحفاظ على القالب بين 85 درجة مئوية و115 درجة مئوية.
- درجات حرارة الأداة المرتفعة تعزز استرخاء البلورات بشكل صحيح، وتعزز لمعان السطح، وتزيل الفشل المبكر لخطوط اللحام.
- درجات الحرارة غير المتوازنة بين نصفي القلب والتجويف ستسبب التواءً فوريًا للقطع برود الأقسام السميكة بشكل غير متساوٍ.
سرعة الحقن ومراحل التثبيت بالضغط العالي
يتجمد البولي كربونات بسرعة، لذا يجب أن تكون سرعة الحقن عدوانية بما يكفي لملء التجويف قبل تجمد البوابة، ومع ذلك يجب توجيهها بعناية لتجنب حروق القص.
- توجيه السرعة: ابدأ بسرعة حقن معتدلة عبر البوابة لمنع التدفق النفاث، ثم زدها إلى سرعة عالية عبر جسم التجويف الرئيسي، وانخفض تمامًا قبل نقطة التبديل لتجنب الوميض.
- التعبئة والتثبيت: الانتقال إلى وضع التثبيت عند 95% من ملء التجويف. طبق ضغط تثبيت صلباً—عادة من 60 إلى 80 ميغاباسكال—لتعويض الانكماش الحجمي. وغالباً ما تؤدي الانتقالات غير الصحيحة إلى عيوب شكلية وهيكلية؛ لذا فإن اكتشافها مبكراً يتطلب فهم المشكلات الشائعة العيوب في قولبة الحقن وأسلوب حلها لتثبيت الإنتاج بسرعة.
إعدادات سرعة استرجاع اللولب الضغط الخلفي
إن القص المفرط للبولي كربونات (PC) أثناء التلدين يولد حرارة احتكاكية مفرطة، مما يدمر الوضوح البصري ويهدِّك سلاسل البوليمر.
- سرعة المسمار (دورات في الدقيقة): حافظ على سرعة اللولب المحيطية أقل من 0.2 متر/ثانية (حوالي 30 إلى 60 لفة في الدقيقة اعتماداً على قطر اللولب). الدوران البطيء والمستقر يحافظ على تجانس المصهور.
- الضغط الخلفي: استخدم ضغظاً خلفياً منخفضاً إلى معتدل. اضبط ضغطاً كافياً فقط لضمان وزن حقنة متسق وإزالة الهواء المحبوس في المصهور. الضغط الخلفي المفرط يخلق نقاط سخونة احتكاكية تؤدي مباشرة إلى الاصفرار وعلامات التدفق.
استكشاف عيوب حقن البولي كربونات الشائعة وإصلاحها
عند معالجة البولي كربونات، تعد مواجهة العيوب الشكلية أو الهيكلية جزءاً من العمل اليومي. بصفتنا شركة تصنيع ومورداً محترفاً لقولبة الحقن، فإننا نرى هذه المشكلات باستمرار في ورشة الإنتاج. تنشأ معظم المشكلات من تحولات اللزوجة، أو الغازات المحبوسة، أو الانهيار الحراري. إليك كيف نقوم بتشخيص هذه المشكلات وإصلاحها في الإنتاج الفعلي. يمكنك مراجعة دليلنا الأوسع حول العيوب في قولبة الحقن وأسلوب حلها لروتينات الآلات الأساسية.
تصحيح الخطوط الفضية والتشوه الرطوبي
عادةً ما تشير الخطوط الفضية إلى أحد سببين: الرطوبة المحتجزة أو ارتفاع درجة الحرارة الناتج عن القص.
- التشوه الرطوبي: يبدو كمسارات تشبه الريش عبر السطح. افحص مجفف الخزان على الفور. البولي كربونات يحتاج إلى محتوى رطوبة أقل من 0.02%. تأكد من أن مجففك يصل إلى 120°C (250°F) مع نقطة الندى -40°C.
- التشوه الناتج عن القص: يظهر بالقرب من البوابات. قم بخفض سرعة الحقن عبر منطقة دخول البوابة، قلل من الضغط العكسي، وزد حجم الفتحات المقيدة أو الفتحات أو الثقوب في السدادة لتسهيل احتكاك القص.
القضاء على الفقاعات والفراغات وعلامات الانكماش
قطع البولي كربونات ذات الجدران السميكة تنكمش بشكل غير متساوٍ، مما يخلق فراغات داخلية أو علامات انكماش خارجية.
- الفراغات الناتجة عن الفراغ (الأجزاء الشفافة): زد ضغط الحجز وامتد زمن التعبئة. زِد حجم الوسادة إلى 3–5 مم لضمان انتقال الضغط بشكل كامل عبر البوابة قبل التجميد.
- فقاعات الغاز: الفقاعات الهوائية المحتجزة داخل الذائب تعني أن تقليل الضغط (السحب للخلف) مرتفع جدًا، مما يسحب الهواء عبر طرف الفوهة. قلل من مسافة وسرعة السحب للخلف.
- آثار السقوط (Sink marks): خفض درجة حرارة الذوبان قليلاً، وزيادة حجم البوابات لمنع تجمد البوابة المبكر، وخفض درجة حرارة القالب على الجانب غير الظاهر.
منع علامات التدفق والرش
يتجمد البولي كربونات بسرعة بسبب لزوجة الذوبان العالية. إذا توقف جبهة التدفق أو انطلقت بشكل غير مراقب إلى التجويف، تظهر العيوب البصرية على الفور.
| العيب | السبب الجذري | تصحيح عملي على أرض المصنع |
|---|---|---|
| علامات التدفق / الهالات | تردد جبهة الذوبان الباردة | رفع درجة حرارة القالب بـ 10–15°C, ، زيادة سرعة الحقن الأساسية، وتحسين حرارة طرف فوهة الممر الساخن. |
| النفث / الدفع الحاد | يطلق الذوبان من خلال البوابة دون اتصال بالجدار | استخدام سرعة حقن ذات ملف تعريف (انتقال بطيء-سريع)، التغيير إلى بوابة حافة أو مروحة، أو توجيه البوابة نحو دبوس تجويف أو جدار. |
إيقاف التشقق المبكر الناتج عن الإجهاد المدمج في القالب
يُعرف البولي كربونات بحساسيته الشديدة للشقوق ويحتفظ بإجهاد داخلي عالي إذا تم تعبئته بقوة أو تبريده بشكل غير متساوٍ. يؤدي ذلك إلى التشقق أثناء التجميع، أو التعرض للمذيبات، أو التعامل العام.
- خفض التعبئة المفرطة: قلل من ضغوط التعبئة والاحتجاز إلى الحد الأدنى المطلوب لمنع الانكماشات.
- رفع درجة حرارة القالب: تشغيل درجات حرارة القالب بين 85°C و120°C يسمح لسلاسل البوليمر بالاسترخاء بشكل طبيعي، مما يقلل بشكل كبير من الإجهاد المتبقي.
- نصف قطر الزوايا الحادة: الزوايا الداخلية الحادة تعمل كمحددات مباشرة للإجهاد. أضف نصف قطر لا يقل عن 0.5 مم إلى 0.6 مرة سمك الجدار على جميع التحولات.
تصحيح الاصفرار والتدهور الحراري
اللون الأصفر والحواف الهشة تعني أن راتنج الـ PC بقي ساخنًا جدًا لفترة طويلة داخل الأسطوانة، مما أدى إلى تحلل سلاسل البوليمر.
- خفض درجات حرارة الأسطوانة: حافظ على درجات الحرارة ضمن 280°C إلى 310°C حسب نوع المادة.
- تحديد سعة الطلقة بشكل مناسب: يجب أن يستخدم وزن الطلقة 35% إلى 65% من إجمالي سعة البرميل للآلة. إذا كان البرميل كبير الحجم، فإن وقت إقامة الراتنج يتجاوز الحد الآمن البالغ 5 دقائق، مما يؤدي مباشرة إلى تغير اللون وتقليل مقاومة الصدمة.
- تنظيف المشغلات الساخنة: إزالة الراتنج المتدهور والتراكم المحترق عن طريق التنظيف باستخدام أكريليك عالي اللزوجة أو مركب تنظيف خاص بالبولي كربونات.
التمهيد وتخفيف الإجهاد بعد القالب
الإجهادات الداخلية هي حقيقة لا مفر منها في حقن البولي كربونات. لزوجة الذوبان العالية مع تبريد القالب السريع يثبتان التوجيه الجزيئي الشديد في القطعة. إذا تُركت دون مراقبة، تؤدي هذه الإجهادات المجمدة إلى التواء متأخر، وتشققات دقيقة، وتصدعات كارثية تحت الأحمال اليومية أو التعرض للمواد الكيميائية.
عندما تحتاج أجزاء البولي كربونات إلى التمهد
نحن لا نتمهد كل قطعة تخرج من مكابسنا، لكن تصميمات الأجزاء وظروف الخدمة المحددة تجعل تخفيف الإجهاد أمرًا لا بد منه:
- الأقسام السميكة أو غير المتساوية للجدران: تبرد المكونات ذات الجدران السميكة بشكل غير متساوٍ، مركزة الإجهاد مباشرة عند حد التماس بين القلب والسطح.
- العمليات الثانوية: الأجزاء التي تتطلب الحفر أو التنصيب أو اللحام بالموجات فوق الصوتية أو التجميع بواسطة التثبيت القابل للانفصال.
- التعرض للبيئة الكيميائية: المكونات المعرضة للزيوت والشحوم ومواد التنظيف أو مواد اللصق.
- العدسات الحرجة بصريًا: الأجزاء الشفافة التي يسبب فيها التباين المدمج تشويه مسارات الضوء.
حتى عند الاعتماد على مصادر موثوقة pellet البلاستيكية للجودة العالية للتشكيل بالحقن, يمكن أن تؤدي سرعات الحقن العدوانية وضغوط التعبئة العالية إلى حبس الإجهادات القصوى داخل القلب. يمنح التلدين تلك السلاسل البوليمرية القدرة الحرارية للاسترخاء.
دورات درجة حرارة الفرن ومعدلات التبريد
يتطلب تلدين البولي كربونات انضباطًا حراريًا صارمًا. التدفئة بسرعة كبيرة تتسبب في تشويه الجزء، في حين أن التبريد بسرعة كبيرة يعيد ببساطة نفس الإجهاد الذي تحاول التخلص منه.
| المرحلة | هدف العملية | إرشادات |
|---|---|---|
| ما قبل التسخين | زيادة التدريج تدريجيًا | زيادة درجة الحرارة إلى من 10°C إلى 15°C في الساعة لمنع الصدمة الحرارية. |
| درجة حرارة النقع | من 120°C إلى 130°C (248°F إلى 266°F) | احتفظ بها تقريبًا بين 10°C إلى 15°C أقل من درجة حرارة انحراف الحرارة (HDT) لمنع تشوه الأجزاء. |
| وقت النقع | ساعة واحدة لكل 5 مم من سمك الجدار | ابدأ المؤقت فقط بعد أن تصل حجرة الفرن بالكامل ونواة الجزء إلى درجة الحرارة المحددة. الحد الأدنى للنقع: ساعتان. |
| دورة التبريد | تبريد ببطء وتوحيد | تبريد داخل الفرن بمعدل من 8°C إلى 10°C في الساعة حتى تنخفض الأجزاء إلى أقل من 60°C (140°F) قبل الإزالة. |
اختبارات غمس المذيب السريع لفحص الإجهاد المتبقي
لا يمكنك اكتشاف الإجهاد المترسب من خلال فحص بصري تحت إضاءة الغرفة العادية. نستخدم اختبارات غمس المذيب البسيطة في مكان العمل للتحقق من مستويات الإجهاد خلال دقائق:
- تحضير المادة الكيميائية: امزج محلولًا قياسيًا من 1:1 ن-برابانول وتولوين, أو استخدم الأسيتات الإيثيقي النقي لتقييم عدواني.
- غمر المكون: انقع قالب البولي كربونات النظيف في درجة حرارة الغرفة في الحمام لمدة 1 إلى 3 دقائق.
- فحص التشقق: أزل، اشطف جيدًا، وافحص المكون على الفور تحت إضاءة LED مركزة.
- نجح: تظل السطح ناعمًا وواضحًا وخاليًا من الشقوق.
- فشل: الغيوم الفورية، الشقوق الدقيقة المرئية، أو التشقق العميق حول مداخل البوابة، والأضلاع، وأذرع البراغي تشير إلى إجهاد مدمج خطير يتطلب تلدينًا فوريًا في الفرن أو تعديل الأداة.
نصائح اختيار المادة وتكلفة الإنتاج في حقن البولي كربونات
موازنة أداء الجزء مع نفقات الراتنج وأوقات دورة الضغط تتحكم مباشرة في هوامشك. نحن ننتج ملايين من مكونات البولي كربونات سنويًا، والسيطرة على تكاليف الإنتاج دائمًا تعتمد على اختيار درجة الراتنج الصحيحة، إدارة إعادة الطحن بشكل نظيف، وتقليل الثواني الحرجة في الأقسام السميكة. كمرفقنا تزيد من قدرة إنتاج القولبة, نستخدم هذه الإرشادات المختبرة ميدانيًا للحفاظ على ارتفاع العائد وتنافسية تكاليف الوحدة.
درجات البولي كربونات القياسية مقابل البصرية مقابل مقاومة اللهب
اختيار درجة الراتنج الخاطئة يزيد من أوقات الدورة ومعدلات المخلفات على الفور. نقيم الدرجات بناءً على معدل تدفق الذوبان (MFR)، ومتطلبات الشفافية، والامتثال للوكالة:
| درجة البولي كربونات | معدل تدفق الذوبان النموذجي (جم/10 دقائق) | الخصائص الأساسية | التطبيقات الشائعة |
|---|---|---|---|
| عادي / للاستخدام العام | 6 – 15 | مقاومة عالية للصدمات، صلابة متوازنة، استقرار أبعاد جيد. | العبوات، الأطر الهيكلية، الأغطية الصناعية |
| درجة بصرية | 10 – 30 | صهر نقي للغاية، تباين جزيئي أدنى، نفاذية الضوء >89%، ضبابية منخفضة. | عدسات LED، أنابيب الضوء، نوافذ المستشعر، نظارات واقية |
| مقاوم للاشتعال (UL94 V-0) | 5 – 12 | مُصنع بمواد غير هالوجينية أو مضافة برومينية؛ يقلل من تأثير الصدمة عند النقش قليلاً. | مساكن الكهرباء، صناديق التوصيل، مكونات السيارات الكهربائية |
حدود إعادة الطحن وقواعد المزج بدون فقدان الوضوح
يعاني البولي كربونات من تدهور حراري وهايدروليتي في كل مرة يمر عبر البرميل. لحماية القوة الميكانيكية والشفافية:
- مكونات بصرية وشفافة: الحد من إعادة الطحن إلى 0% إلى 5%. أي شيء يتجاوز 5% يضيف لون أصفر، جيلات صغيرة، وضبابية تفسد مرور الضوء.
- قطع غير شفافة وسوداء: امزج حتى 15% إلى 20% من إعادة الطحن مع الراتنج النقي. تأكد من أن إعادة الطحن مر عبر دورة حرارية واحدة فقط.
- استخراج الغبار إلزامي: تصفية الغبار الناعم وقطع إعادة الطحن غير المنتظمة. أحجام الرقائق غير المتساوية تسبب استرداد برغي غير منتظم وبرك ذوبان غير متناسقة.
- إعادة التجفيف بشكل كامل: اعتبر إعادة الطحن كراتين مشبعة. جففها عند 120°C (250°F) لمدة لا تقل عن 4 ساعات قبل خلطها مع الحبيبات الأصلية المجففة.
استراتيجيات تقليل زمن الدورة للأجزاء ذات الجدران السميكة
تمسك الأقسام ذات الجدران السميكة في قولبة الحقن بالبولي كربونات بالحرارة بشكل عنيد، وغالبًا ما تدفع أوقات الدورة إلى ما بعد 60 إلى 90 ثانية. نطبق هذه الأساليب في المصنع لتقليل أوقات الدورة دون التسبب في فراغات أو علامات غرق:
- إفراغ الجدران الثقيلة: إعادة تصميم الأزرار والأضلاع السميكة إلى جدران اسمية موحدة (يفضل أن تكون بين 2.5 مم إلى 3.5 مم) باستخدام دبابيس النواة.
- تركيب إدخالات عالية التوصيل: استبدل فولاذ الأدوات في المناطق الساخنة للنواة بالكرومبيوم النحاس أو سبائك AMPCO لنقل الحرارة إلى قنوات التبريد بسرعة 3 إلى 4 مرات أكثر.
- تحديد ضغط التثبيت في المراحل: طبق ضغط تعبئة عالي مبدئي لضغط الصهر، ثم خفض الضغط تدريجيًا بمقدار 30% إلى 40% مع تجمد البوابة لتقصير زمن التثبيت دون تحفيز علامات الانكماش.
- ضمان تدفق مياه التبريد المضطربة: استخدم مبردات ذات تدفق عالي للحفاظ على رقم رينولدز فوق 4000 في دوائر القالب الخاصة بك. الماء المتحرك بسرعة يسحب الحرارة بشكل أكثر فاعلية من الماء البارد والراكد.
الأسئلة الشائعة حول قولبة البوليكربونات بالحقن
غالبًا ما يثير تشغيل البوليكربونات في المصنع تحديات متكررة تتعلق بالحرارة والوضوح والإرهاق الهيكلي. كصانع ومورد محترف لقولبة الحقن، نرى هذه الأسئلة دائمًا عبر خطوط الإنتاج حول العالم. إليك إجابات مباشرة استنادًا إلى خبرة المعالجة اليومية في المصنع.
ما هو درجة حرارة القالب المثالية للبوليكربونات؟
للمنتجات القياسية حقن البولي كربونات, تتراوح درجة حرارة القالب المستهدفة عادة بين 80°C و120°C (176°F إلى 248°F).
- للأجزاء ذات الجدران الرقيقة أو التقنية القياسية: تشغيل بين 85°C و95°C لتحقيق توازن بين زمن الدورة وملء القالب بشكل صحيح.
- الأجزاء ذات الأقسام السميكة، أو المكونات البصرية، أو الأجزاء ذات الإجهاد العالي: زيادة إلى من 100°C إلى 120°C باستخدام سخان زيت أو وحدة مياه مضغوطة.
يؤدي تشغيل الأداة وهي باردة إلى تجميد المادة المصهورة عالية اللزوجة قبل الأوان، مما يخلق إجهاداً متبقياً شديداً وتشطيبات سطحية باهتة. إذا كنت تقوم ترقية إعداد أدواتك أو تبحث عن معدات إنتاج موثوقة، فإن إقران سخان القالب المناسب مع قالب صلصال آلة حقن بلاستيكية مستخدمة للبيع يساعد في الحفاظ على صلابة وحدة التثبيت والاستقرار الحراري اللازمين لراتنجات الهندسة الصعبة.
لماذا تبدو أجزاء البولي كربونات (PC) الشفاف الخاصة بي ضبابية؟
ينبع الضباب أو الغشاوة في أجزاء البولي كربونات الشفافة عادةً من ثلاثة أسباب رئيسية:
- حبس الرطوبة (التحلل المائي): يتسبب الراتنج غير المجفف جيداً في حدوث رغوة دقيقة وانهيار كيميائي في المادة المصهورة. احرص دائماً على تجفيف الحبيبات الخام إلى مستوى رطوبة أقل من 0.02% باستخدام مجفف مجفف بمادة مجففة.
- درجة حرارة سطح القالب المنخفضة: إذا كانت جدار تجويف القالب باردة جداً، تتجمد الطبقة الخارجية فوراً دون تكرار التشطيب عالي اللمعان للتجويف، مما يتسبب في تشتت الضوء.
- تحلل المادة المصهورة أو التلوث: التلوث الناتج عن راتنجات غير متوافقة (مثل الأكريليك أو بولي ستيرين الاستخدام العام) أو وقت المكوث المفرط في الاسطوانة يؤدي إلى كسر سلاسل البوليمر، مما ينتج عنه عكارة أو اصفرار.
هل يمكنني استخدام بولي كربونات المعاد تدويره للأجزاء البصرية؟
ننصح بشدة بعدم استخدام المعاد تدويره للعدسات، أدلة الضوء، موزعات الضوء، أو أغلفة الأجهزة الطبية التي تتطلب وضوح بصري صارم حقن القوالب ذات الوضوح البصري معايير.
- التاريخ الحراري يسبب تدهور حراري في كل مرة يمر فيها الراتنج عبر المسمار، مما يقلل من الوزن الجزيئي.
- المعاد تدويره يُدخل غبارًا دقيقًا، وتوحيد حجم الحبيبات، واحتراق موضعي يشتت الضوء ويقلل من إجمالي نفاذية الضوء.
- بالنسبة للأغلفة غير الحرجة، غير الشفافة، أو السوداء، يمكن إدارة مزيج المعاد تدويره النظيف من 10% إلى 15% لكن يجب أن تظل عمليات الإنتاج ذات الجودة البصرية باستخدام راتنج خام 100%.
كيف أوقف تشقق الإجهاد في أجزاء البولي كربونات حول رؤوس البراغي؟
رؤوس البراغي هي المناطق الرئيسية لـ تشقق الإجهاد في البولي كربونات بسبب الزوايا الحادة، خطوط النسج، والإجهاد الحلقي من المثبتات. لإزالة التشقق في هذه المناطق:
- زيادة نصف قطر الجذر: دائمًا أضف حوافًا مريحة (على الأقل 25% إلى 50% من سمك الجدار) عند قاعدة الرأس لمنع انتشار التشققات الحساسة للشقوق.
- تعديل سمك الجدار: حافظ على جدار الرأس حوالي 60% من سمك الجدار الاسمي للوقاية من علامات الغرق، والفراغات، والإجهاد الموجه داخل القالب بشكل محلي.
- رفع درجة حرارة القالب: تشغيل الأداة بدرجة حرارة أعلى يسمح للجزيئات بالاسترخاء مع تعبئة الأداة، مما يقلل بشكل كبير من الإجهاد المتبقي بالقرب من خطوط النسج.
- تغيير أنواع المشابك: تجنب براغي الصفيح ذاتية الحفر القياسية. استخدم براغي تشكيل الخيوط المصممة خصيصًا للبلاستيك، أو الانتقال إلى إدخالات النحاس بالموجات فوق الصوتية للقضاء على الإجهاد الحلقوي المستمر.


 Arabic
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian