

Está a ter dificuldades com defeitos, deformações ou acabamentos turvos na sua produção?
Mastering injeção de PC é notoriamente difícil—a sua alta viscosidade de fusão e janela de processamento restrita deixam zero margem para erro.
Depois de anos a otimizar plásticos de engenharia no chão de fábrica, sei exatamente o que é preciso para obter peças de policarbonato de alta precisão e cristalinas. Neste guia, aprenderá as configurações de temperatura precisas, princípios de design de moldes e dicas de resolução de problemas necessárias para eliminar defeitos e otimizar o seu processo de fabricação.
Vamos começar.
Por que o PC é difícil de moldar
O policarbonato oferece uma claridade óptica incomparável e resiliência estrutural, mas é facilmente uma das resinas mais exigentes de processar na linha de produção. Como fabricante e fornecedor profissional de moldagem por injeção, sabemos em primeira mão que o processamento de PC requer uma janela de operação estreita. Erre por uma fracção, e enfrentará falhas cosméticas graves ou falhas estruturais antes da peça sair da ferramenta.
Alta viscosidade de fusão e resistência ao fluxo
Ao contrário de polímeros semicristalinos como o polipropileno ou nylon, o policarbonato possui uma estrutura molecular amorfa com esqueletos poliméricos rígidos. Esta estrutura cria uma resistência interna massiva durante o fluxo.
- Baixa sensibilidade ao cisalhamento: O PC mantém uma alta viscosidade de fusão mesmo sob velocidades agressivas de injeção. Aumentar a taxa de cisalhamento mal afiniza o material.
- Alta exigência de pressão: Preencher paredes finas ou trajetos de fluxo longos exige pressões de injeção substancialmente mais altas e força de fixação rígida na máquina para evitar injeções incompletas e congelamento prematuro.
- Sensibilidade térmica: Forçar resina viscosa através de portões restritivos causa aquecimento localizado por fricção, degradando instantaneamente a matriz do polímero.
Natureza higroscópica e sensibilidade à humidade
Policarbonato absorve humidade ambiente rapidamente, diretamente da embalagem ou funil.
- Risco de hidrólise: O PC reage com humidade a temperaturas de fusão acima de 260°C (500°F). As moléculas de água rompem as ligações de carbonato nas cadeias poliméricas.
- Degradação irreversível: A humidade não causa apenas riscas prateadas cosméticas; provoca degradação química que reduz permanentemente o peso molecular e a resistência mecânica.
- Tolerância rigorosa: Os pellets devem manter um conteúdo de humidade abaixo de 0.02% (idealmente abaixo de 0,015%) antes de entrarem na garganta de alimentação.
Alta resistência ao impacto vs. sensibilidade a entalhes
O PC é famoso por ser praticamente indestrutível, mas as peças frequentemente racham no campo devido à sensibilidade a entalhes.
| Fator de propriedade | Realidade na fábrica | Regra de design e processamento |
|---|---|---|
| Resistência ao impacto em massa | Absorção de energia excecional em paredes uniformes. | Manter transições de parede consistentes em toda a peça. |
| Sensibilidade a entalhes | Cantos agudos concentram tensão e causam falhas catastróficas frágeis. | Aplicar um raio de canto interno igual a espessura de parede de pelo menos 50% a 60%. |
| Tensão Incorporada | O congelamento rápido deixa alta tensão residual ao redor de portas e bosses. | Use temperaturas elevadas do molde para minimizar a orientação molecular. |
Pré-secagem de resina de policarbonato para moldagem por injeção de PC
A humidade é o principal inimigo do policarbonato na fábrica. Pular ou apressar o ciclo de secagem compromete diretamente a integridade e a estética das suas peças antes mesmo da resina atingir a rosca.
Por que a humidade arruína peças de PC
O policarbonato é inerentemente higroscópico. Quando a resina molhada entra em um cilindro aquecido, as moléculas de água reagem com a cadeia de polímero fundido num processo chamado hidrólise na moldagem de PC.
- Cissura da cadeia: Calor e água degradam a espinha dorsal do polímero, reduzindo drasticamente o peso molecular.
- Perda de resistência: A resistência ao impacto cai drasticamente. As peças tornam-se frágeis e racham sob carga mínima.
- Falha Cosmética: Água vaporizada cria dispersões, turvação e riscas prateadas em superfícies transparentes.
- Dano Irreversível: Ao contrário de defeitos cosméticos superficiais simples, o PC hidrolisado não pode ser recuperado nem reprocessado em peças de alta qualidade.
Parceirar com um fornecedor de resina de moldagem por injeção garante que receba matéria-prima embalada em sacos com barreira de humidade, mas a manipulação adequada no chão continua a ser fundamental.
Temperaturas de Secagem Recomendadas e Pontos de Orvalho
Para evitar degradação térmica e garantir a resistência ao impacto, o conteúdo final de humidade deve estar abaixo de 0.02% (idealmente abaixo de 0,015% para graus ópticos). Fornos de ar quente padrão não funcionam; utilize sempre um dessecante ou secador a vácuo.
| Parâmetro | Configuração Recomendada |
|---|---|
| Temperatura de Secagem da Resina de PC | 120°C – 125°C (248°F – 257°F) |
| Tempo de Secagem | 3 a 4 horas (mínimo) |
| Ponto de Orvalho do Ar | -40°C (-40°F) ou inferior |
| Tempo Máximo de Residência no Barril | < 15 minutos a processar calor |
Não secar em excesso acima de 130°C por períodos prolongados, pois isso descolore a resina natural e causa aglomerados de pellet no funil do secador.
Sinais de Resina Subsecada no Piso de Fábrica
Detectar material molhado cedo economiza horas de purga e evita pilhas de desperdício durante moldagem por injecção de resina corridas:
- Poça de Purga com Espuma: Quando realiza um disparo de ar, a poça de purga espuma, faz bolhas ou estala com bolhas visíveis a saltar.
- Manchas Prateadas e Espalhamento: Manchas distintas em forma de leque aparecem irradiando a partir do portão.
- Salivação na Bocal: A viscosidade do fusível diminui inesperadamente, levando a um excesso de filamentos e saliva no bocal entre ciclos.
- Flocos Semelhantes a Mica: A superfície da peça apresenta manchas brilhantes e delaminadas sob iluminação de inspeção intensa.
Regras de Design de Moldes e Ferramentas para Injeção de PC
O policarbonato é notoriamente rígido e implacável dentro de uma ferramenta. Quando cortamos aço para moldagem por injeção de PC, o design do molde deve levar em conta moldagem de plástico de alta viscosidade, altas pressões de enchimento e superfícies ópticas sensíveis. Economizar em ângulos de escorva, corredores ou respiradouros leva diretamente a peças rejeitadas, espalhamento e tensões internas.
Requisitos de Ângulo de Escorva para Peças Transparentes
Superfícies ópticas polidas aderem fortemente às paredes do molde. Sem um escorva adequado, os pinos de ejeção deixarão marcas visíveis na peça, ou você riscará a superfície na liberação.
- Superfícies transparentes polidas padrão: Mínimo 1,5° a 2° por lado.
- Áreas ópticas de alta profundidade: Utilize 2° a 3° para garantir uma libertação limpa sem linhas de arrasto.
- Faces texturizadas: Adicione um extra 1° de inclinação para cada 0,025 mm (0,001 pol) 1° a 1,5° para cada 0,025 mm (0,001 polegada)
- Nervuras e bosses: Use pelo menos 1° a 1,5° para evitar aderência, mantendo a espessura da nervura em 40% a 50% da parede nominal para evitar marcas de encolhimento.
Dimensionamento de portões e tipos de corredores para resina de alta viscosidade
O PC resiste ao fluxo, por isso portões pequenos e pontuais entopem o enchimento e criam tensões massivas induzidas por cisalhamento.
- Design do canal de injeção: Especifique sempre canais de injeção totalmente redondos com um diâmetro entre 6 mm e 10 mm. Evite canais semi-redondos; eles restringem o fluxo e causam o arrefecimento prematuro.
- Espessura do ponto de injeção (gate): Dimensione os pontos de injeção para 60% a 70% da espessura nominal da parede. Os pontos de injeção em aba, em leque e laterais funcionam melhor.
- Canais quentes: Os canais quentes aquecidos internamente funcionam bem, mas são necessárias pontas de obturadores de válvula precisas com loops de temperatura PID individuais. Ao utilizar moldes de alta cavitação, emparelhar o seu molde com um sistema rígido e de alta pressão máquina de moldagem por injeção à venda garante que fornece as elevadas pressões de injeção que o PC exige sem provocar o descarregamento na linha de partição.
Profundidade de ventilação adequada para evitar marcas de queimadura e gás retido
Como o PC exige velocidades de injeção rápidas e temperaturas de fusão elevadas, o ar retido inflama-se rapidamente, causando queimaduras de diesel e injeções incompletas (short shots).
- Profundidade da ventilação: Mecanize as superfícies de ventilação para 0,038 mm a 0,050 mm (0,0015" a 0,0020"). O PC tem uma elevada viscosidade de fusão, pelo que não sofrerá rebarbas a esta profundidade.
- Comprimento da superfície de ventilação: Mantenha o comprimento da superfície de ventilação curto em 1,2 mm a 1,5 mm, depois despeje diretamente num canal de alívio ventilado para a atmosfera que tenha pelo menos 0,8 mm a 1,0 mm profundo.
- Posicionamento de ventilação: Coloque saídas de ar ao redor de todo o perímetro, diretamente opostas às portas, e no final de cada linha de solda e nervura cega.
Posicionamento do canal de arrefecimento para contração uniforme
O policarbonato tem uma taxa de encolhimento do molde relativamente baixa (0,5% a 0,7%), mas o arrefecimento desigual cria uma tensão residual enorme incorporada no molde que leva a fissuras após a moldagem.
- Passo e profundidade: Coloque linhas de arrefecimento 1,5 a 2 vezes o diâmetro do canal distantes da superfície da cavidade, com um espaçamento de passo de 2 a 3 diâmetros.
- Equilíbrio do núcleo e da cavidade: Execute circuitos de arrefecimento dedicados para as metades do núcleo e da cavidade. O lado do núcleo geralmente requer taxas de fluxo mais altas ou temperaturas de refrigerante ligeiramente mais altas para equilibrar a extração de calor e evitar a deformação da peça após a ejeção.
- Fluxo turbulento: Mantenha um número de Reynolds acima de 4.000 em todos os canais para garantir uma troca de calor rápida e uniforme.
| Parâmetro da ferramenta | Especificação Recomendada | Defeito primário prevenido |
|---|---|---|
| Descarte claro da peça | 1,5° – 2,0° mínimo | Marcas de arrasto, névoa, distorção de ejeção |
| Comprimento do terraço da porta | 0,75 mm – 1,0 mm | Tensão de cisalhamento excessiva, blush na porta |
| Profundidade do respirador | 0,038 mm – 0,050 mm | Dielétrico, tiros curtos, bordas queimadas |
| Diâmetro do corredor | 6,0 mm – 10,0 mm (Totalmente redondo) | Queda de pressão elevada, blocos frios |
| Distância da linha de refrigeração | 1,5x – 2,0x o diâmetro do canal a partir da cavidade | Encolhimento irregular, deformação da peça |
Ajuste das configurações da máquina para moldagem por injeção de PC
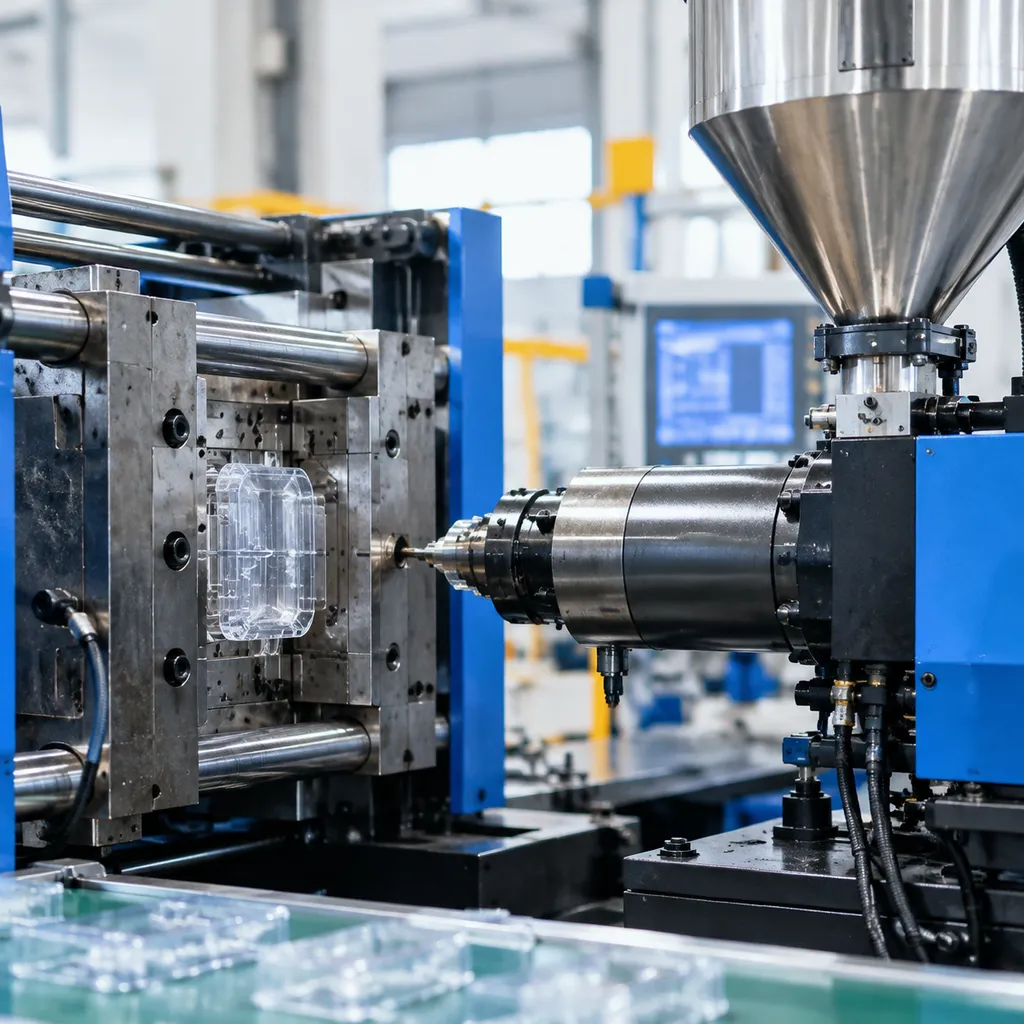
Configurar uma prensa para policarbonato não deixa margem para erros. Por causa do seu fluxo rígido e sensibilidade ao calor, operar de forma estável injeção de PC requer um perfil térmico equilibrado, enchimento consistente e cisalhamento controlado. Ajustar os parâmetros do seu processo desde o início protege as peças contra tensões internas, fissuras precoces e falhas estruturais.
| Zona de Parâmetros | Faixa Recomendada | Propósito |
|---|---|---|
| Zona Traseira (Alimentação) | 260°C – 280°C (500°F – 535°F) | Previne o derretimento prematuro e a formação de ponte na rosca |
| Zonas do Meio / Frontal | 280°C – 310°C (535°F – 590°F) | Estabelece viscosidade de fusão uniforme |
| Ponta da Bocal | 275°C – 305°C (525°F – 580°F) | Para de gotejar enquanto evita blocos frios |
| Temperatura do Molde | 80°C – 120°C (175°F – 250°F) | Minimiza tensões incorporadas e melhora o acabamento |
| Pressão de Colagem | 50% – 70% da pressão de injeção | Comprime a fusão para prevenir marcas de encolhimento |
| Contra-pressão | 0,5 – 1,0 MPa (70 – 145 psi) | Assegura a homogeneização da fusão sem aquecimento por cisalhamento |
Zonas de Temperatura do Barril e Configuração do Bocal
Sempre buscamos um perfil de calor plano a ascendente ao longo do barril. O policarbonato requer muita energia para derreter, mas deixar o material assar no barril leva a uma degradação térmica severa.
- Controle do bocal: Mantenha o bico aproximadamente 5°C a 10°C mais frio do que a zona frontal para eliminar o babamento. Utilize sempre bicos de cone invertido ou de fecho se a formação de fios persistir.
- Tempo de residência: Mantenha os tempos de ciclo apertados para que a resina não fique no barril por mais de 5 a 8 minutos. O fusão estagnada degrada-se, perde peso molecular e reduz a resistência ao impacto.
Controle de Temperatura do Molde para Integridade Estrutural
Ferramentas frias são o inimigo de peças de policarbonato resistentes. Quando o PC entra em contato com uma superfície de molde fria, a camada exterior congela instantaneamente, bloqueando tensões residuais massivas dentro das paredes da peça.
- Utilize água quente ou unidades de óleo para manter o molde entre 85°C e 115°C.
- Temperaturas elevadas da ferramenta promovem uma relaxação adequada dos cristais, aumentam o brilho superficial e eliminam falhas prematuras na linha de solda.
- Temperaturas desequilibradas entre as metades do núcleo e da cavidade causarão deformações imediatas na peça, pois secções grossas arrefecem de forma desigual.
Velocidade de injeção e fases de retenção de alta pressão
O policarbonato congela rapidamente, portanto a velocidade de injeção deve ser suficientemente agressiva para preencher a cavidade antes do congelamento do gargalo, mas cuidadosamente perfilada para evitar queimaduras por cisalhamento.
- Perfil de velocidade: Comece com uma velocidade de injeção moderada através do gargalo para evitar jateamento, aumente até uma velocidade elevada através do corpo principal da cavidade e reduza pouco antes do ponto de mudança para evitar rebarbas.
- Enchimento e retenção: Mude para a pressão de manutenção a 95% do preenchimento da cavidade. Aplique uma pressão de manutenção sólida — tipicamente 60% a 80 MPa—para compensar a contração volumétrica. Transições incorretas frequentemente provocam defeitos cosméticos e estruturais; detectar estes precocemente requer compreensão comum defeitos na moldagem por injeção e a sua resolução de problemas para estabilizar a produção rapidamente.
Velocidade de Recuperação da Rosca e Configurações de Pressão de Retorno
Superalimentar o PC durante a plastificação gera calor de atrito excessivo, destruindo a claridade óptica e degradando as cadeias do polímero.
- Velocidade da espinha (RPM): Mantenha a velocidade periférica da rosca abaixo de 0,2 m/s (aproximadamente 30 a 60 RPM dependendo do diâmetro da rosca). Uma rotação lenta e constante mantém o fundido uniforme.
- Pressão de retorno: Use pressão de retorno baixa a moderada. Ajuste apenas a pressão suficiente para garantir peso de tiro consistente e eliminar ar preso no fundido. Pressão de retorno excessiva cria pontos quentes de atrito que levam diretamente ao amarelamento e marcas de splay.
Resolução de Problemas Comuns em Defeitos de Injeção de Policarbonato
Ao processar policarbonato, encontrar defeitos cosméticos ou estruturais faz parte do dia a dia. Como fabricante e fornecedor profissional de moldagem por injeção, vemos esses problemas constantemente na linha de produção. A maioria dos problemas decorre de mudanças na viscosidade, gases presos ou degradação térmica. Aqui está como diagnosticamos e resolvemos esses problemas em produção em tempo real. Pode consultar o nosso guia mais amplo sobre defeitos na moldagem por injeção e a sua resolução de problemas para rotinas básicas de máquinas.
Correção de Manchas Prateadas e Splay por Humidade
Manchas prateadas geralmente indicam um de dois culpados: humidade presa ou superaquecimento por cisalhamento.
- Splay por humidade: Parece trilhas semelhantes a penas na superfície. Verifique imediatamente o secador do funil. O policarbonato necessita de um teor de humidade abaixo de 0.02%. Certifique-se de que o seu secador atinja 120°C (250°F) com um ponto de orvalho de -40°C.
- Splay de corte: Aparece perto das portas. Reduza a velocidade de injeção na zona de entrada da porta, diminua a pressão de retorno e aumente os bicos restritivos ou orifícios do canal de alimentação para facilitar o atrito de corte.
Eliminação de Bolhas, Vácuos e Marcas de Encolhimento
Peças de PC de parede espessa encolhem de forma desigual, criando vácuos internos ou marcas de encolhimento externas.
- Vácuos de vácuo (peças transparentes): Aumente a pressão de retenção e prolongue o tempo de enchimento. Aumente o tamanho da almofada para 3–5 mm para garantir que a pressão seja transferida completamente através da porta antes do congelamento.
- Bolhas de gás: Bolhas de ar presas dentro do fundido significam que a descompressão (sucção para trás) está demasiado alta, puxando ar além da ponta do bico. Reduza a distância e a velocidade de sucção para trás.
- Marcas de recalque: Reduza ligeiramente a temperatura do fundido, aumente os tamanhos da porta para evitar o congelamento precoce da porta e diminua a temperatura do molde no lado sem aparência.
Prevenção de Marcas de Fluxo e Jateamento
O policarbonato congela rapidamente devido à alta viscosidade do fundido. Se a frente do fluxo parar ou disparar descontroladamente na cavidade, aparecem imperfeições visuais imediatamente.
| Defeito | Causa Raiz | Correção prática na fábrica |
|---|---|---|
| Marcas de fluxo / Halos | Hesitação na frente do fundido frio | Aumente a temperatura do molde em 10–15°C, aumente a velocidade de injeção primária e otimize o calor do bico do corredor quente. |
| Jateamento | Melt dispara através do molde sem contato com a parede | Utilize uma velocidade de injeção perfilada (transição lenta-rápida), mude para um canal de aresta ou leque, ou incline o canal em direção a um pino de cavidade ou parede. |
Detenção de rachaduras prematuras causadas por tensão incorporada
O policarbonato tem uma sensibilidade notória a entalhes e mantém uma alta tensão interna se for empacotado demasiado forte ou resfriado de forma desigual. Isso leva a rachaduras durante a montagem, exposição a solventes ou manuseio geral.
- Reduza o enchimento excessivo: Diminua as pressões de enchimento e manutenção ao nível mínimo necessário para evitar encolhimentos.
- Aumente a temperatura do molde: Operar temperaturas do molde entre 85°C e 120°C permite que as cadeias poliméricas relaxem naturalmente, reduzindo drasticamente a tensão residual.
- Arredonde cantos agudos: Cantos internos agudos atuam como fatores de risco de tensão direta. Adicione um raio mínimo de 0,5 mm a 0,6 vezes a espessura da parede em todas as transições.
Correção do Amarelamento e Degradação Térmica
Tons amarelados e bordas frágeis indicam que a resina de PC permaneceu demasiado quente dentro do cilindro, degradando as cadeias poliméricas.
- Temperaturas do cilindro mais baixas: Mantenha as temperaturas estritamente dentro do 280°C a 310°C janela, dependendo da graduação.
- Ajuste o tamanho da capacidade de injeção: O peso do disparo deve utilizar 35% a 65% da capacidade total do cilindro da máquina. Se o cilindro for demasiado grande, o tempo de residência da resina excede o limite seguro de 5 minutos, levando diretamente ao descoloração e à redução da resistência ao impacto.
- Limpeza de canais quentes: Remova a resina degradada e o acúmulo carbonizado através de purga com acrílico de alta viscosidade ou um composto de purga dedicado ao policarbonato.
Anelamento e Alívio de Tensão Pós-Moldagem
As tensões internas são uma realidade inevitável na moldagem por injeção de PC. A alta viscosidade do fusão combinada com o resfriamento rápido do molde fixa uma orientação molecular severa na peça. Se não forem controladas, essas tensões congeladas levam a deformações tardias, microfissuras e rachaduras catastróficas sob cargas do dia a dia ou exposição química.
Quando as suas Peças de PC Precisam de Anelamento
Não fazemos anelamento de todas as peças que saem das nossas máquinas, mas certos desenhos de peças e condições de serviço tornam o alívio de tensões imprescindível:
- Secções de parede pesadas ou desiguais: Componentes de parede espessa resfriam de forma não uniforme, concentrando tensões exatamente na fronteira entre o núcleo e a pele.
- Operações secundárias: Peças que requerem perfuração, roscagem, soldagem ultrassónica ou montagens por encaixe.
- Exposição a ambientes químicos: Componentes expostos a óleos, graxas, agentes de limpeza ou adesivos de colagem.
- Lentes de importância óptica: Peças transparentes onde a birefringência moldada distorce os trajetos da luz.
Mesmo ao procurar fontes confiáveis grânulo plástico a granel para moldagem por injeção, velocidades agressivas de injeção e altas pressões de enchimento podem prender tensões extremas no núcleo. O recozimento proporciona às cadeias poliméricas a mobilidade térmica de que precisam para relaxar.
Ciclos de temperatura do forno e taxas de arrefecimento
Recristalização de policarbonato requer disciplina térmica rigorosa. Aquecer demasiado rápido causa distorção na peça, enquanto arrefecer demasiado rápido simplesmente reintroduz a tensão exata que se tenta eliminar.
| Etapa | Objetivo do processo | Diretrizes |
|---|---|---|
| Pré-aquecimento | Aumentar gradualmente | Aumentar até à temperatura a 10°C a 15°C por hora para evitar choque térmico. |
| Temperatura de imersão | 120°C – 130°C (248°F – 266°F) | Mantenha-o aproximadamente 10°C a 15°C abaixo da temperatura de deflexão térmica (HDT) para evitar que as peças deformem. |
| Tempo de Imersão | 1 hora por cada 5 mm de espessura da parede | Inicie o temporizador somente após toda a câmara do forno e o núcleo da peça atingirem a temperatura definida. Imersão mínima: 2 horas. |
| Ciclo de Resfriamento | Resfriamento lento e uniforme | Resfrie dentro do forno a uma taxa de 8°C a 10°C por hora até que as peças fiquem abaixo de 60°C (140°F) antes de remover. |
Testes rápidos de imersão em solvente para inspeção de tensões residuais
Não é possível detectar tensões encravadas com uma verificação visual sob iluminação normal de sala. Utilizamos testes simples de imersão em solvente no chão de fábrica para verificar os níveis de tensão em minutos:
- Preparar o Reagente: Misture uma solução padrão de 1:1 n-propanol e tolueno, ou utilize acetato de etilo puro para uma avaliação agressiva.
- Submergir o Componente: Imersa a moldagem de PC limpa à temperatura ambiente na solução por 1 a 3 minutos.
- Inspecionar por Crazing: Remover, enxaguar cuidadosamente e verificar imediatamente o componente sob iluminação LED focalizada.
- Aprovado: A superfície permanece lisa, transparente e sem fissuras.
- Rejeitado: Nublado instantâneo, microfissuras visíveis ou craquelamento profundo ao redor das entradas de porta, nervuras e bosses de parafuso indicam tensões perigosas encravadas na moldagem que exigem recozimento imediato no forno ou ajuste da ferramenta.
Dicas de Seleção de Material e Custos de Produção na Moldagem por Injeção de PC
Equilibrar o desempenho da peça com os custos do resina e os tempos de ciclo da prensa controla diretamente as suas margens. Nós produzimos milhões de componentes de policarbonato por ano, e controlar os custos de produção sempre passa por escolher a resina correta, gerir a regranulação de forma limpa e reduzir segundos críticos em secções espessas. Como a nossa instalação expande a capacidade de produção de moldagem, usamos estas diretrizes testadas em campo para manter o rendimento elevado e os custos unitários competitivos.
Grau padrão vs. Óptico vs. Ignífugo de PC
Selecionar a classificação de resina errada aumenta instantaneamente os tempos de ciclo e as taxas de desperdício. Avaliamos as classificações com base na taxa de fluxo de fusão (MFR), requisitos de transparência e conformidade com as agências:
| Grau de PC | Taxa de fluxo de fusão típica (g/10 min) | Características principais | Aplicações Comuns |
|---|---|---|---|
| Padrão / Uso geral | 6 – 15 | Alta resistência ao impacto, rigidez equilibrada, boa estabilidade dimensional. | Carcaças, estruturas, coberturas industriais |
| Grau Óptico | 10 – 30 | Fundido de ultra-pureza, variação molecular mínima, >89% de transmissão de luz, baixa névoa. | Lentes LED, condutores de luz, janelas de sensores, óculos |
| Ignífugo (UL94 V-0) | 5 – 12 | Formulado com aditivos não halogénicos ou bromados; reduz ligeiramente a resistência ao impacto com entalhe. | Invólucros elétricos, caixas de junção, componentes para veículos elétricos |
Limites de reprocessado e regras de mistura sem perder a transparência
O policarbonato sofre degradação térmica e hidrolítica sempre que passa pelo canhão. Para proteger a resistência mecânica e a transparência:
- Componentes óticos e transparentes: Limitar o reprocessado a 0% a 5%. Qualquer valor acima de 5% introduz uma tonalidade amarelada, microgéis e opacidade que arruínam a transmissão de luz.
- Peças opacas e pretas: Misturar até 15% a 20% de reprocessado com resina virgem. Certifique-se de que o reprocessado passou apenas por um histórico térmico.
- A extração de poeiras é obrigatória: Elimine o pó fino e as escamas de reprocessado irregulares. Tamanhos de escama irregulares causam uma recuperação do fuso instável e banhos de fusão inconsistentes.
- Voltar a secar minuciosamente: Trate o regranulado como resina saturada. Seque-o a 120°C (248°F) durante pelo menos 4 horas antes de misturar com pellets virgens secos.
Estratégias de Redução do Tempo de Ciclo para Peças de Parede Grossa
Seções de parede grossa na moldagem por injeção de PC retêm o calor de forma teimosa, muitas vezes prolongando os tempos de ciclo para além de 60 a 90 segundos. Aplicamos estas táticas no chão de fábrica para reduzir os tempos de ciclo sem causar vazios ou marcas de afundamento:
- Remova as paredes pesadas: Redesenhe bosses e nervuras grossas em paredes nominais uniformes (idealmente de 2,5 mm a 3,5 mm) com pinos de núcleo.
- Instale inserts de alta condutividade: Substitua o aço ferramenta em áreas de núcleo quente por cobre berílio ou ligas AMPCO para transferir o calor para canais de resfriamento 3 a 4 vezes mais rápido.
- Ajuste a pressão de retenção em etapas: Aplique uma alta pressão de enchimento inicial para comprimir a fusão, depois reduza a pressão em etapas de 30 a 40 segundos à medida que a porta congela, para encurtar o tempo de retenção sem provocar marcas de afundamento.
- Garanta fluxo turbulento de água de resfriamento: Utilize refrigeradores de alto fluxo para manter um número de Reynolds acima de 4.000 nos circuitos do molde. Água de movimento rápido retira o calor de forma muito mais eficiente do que água fria e estagnada.
Perguntas Frequentes Sobre Moldagem por Injeção de PC
Operar policarbonato na linha de produção frequentemente traz desafios recorrentes relacionados ao calor, transparência e fadiga estrutural. Como fabricante e fornecedor profissional de moldagem por injeção, vemos essas questões o tempo todo em linhas de produção em todo o mundo. Aqui estão respostas diretas baseadas na experiência diária de processamento no chão de fábrica.
Qual é a temperatura ideal do molde para PC?
Para padrão injeção de PC, a temperatura alvo do molde geralmente varia entre 80°C e 120°C (176°F a 248°F).
- Peças de parede fina ou peças técnicas padrão: Execute entre 85°C e 95°C para equilibrar o tempo de ciclo e o enchimento adequado do molde.
- Secções espessas, componentes ópticos ou peças de alta tensão: Aumentar para 100°C a 120°C usando um aquecedor de óleo ou uma unidade de água pressurizada.
Executar a ferramenta fria congela o material de alta viscosidade prematuramente, criando tensões residuais severas e acabamentos de superfície opacos. Se estiver a atualizar o seu conjunto de ferramentas ou a procurar equipamento de produção fiável, combinar o aquecedor de molde adequado com um máquina de moldagem por injeção de plástico usada à venda ajuda a manter a rigidez do aperto e a estabilidade térmica necessárias para resinas de engenharia difíceis.
Por que as minhas peças transparentes de PC parecem opacas?
Névoa ou opacidade em peças de policarbonato transparente geralmente resulta de três causas principais:
- Entrapamento de humidade (Hidrólise): A resina pouco seca causa micro-espuma e degradação química no fundido. Sempre seque as pérolas brutas para um nível de humidade abaixo de 0.02% utilizando um secador de dessecante.
- Temperatura superficial do molde baixa: Se a parede da cavidade estiver demasiado fria, a camada exterior solidifica instantaneamente sem replicar o acabamento de alto polimento da cavidade, dispersando a luz.
- Degradação do fundido ou contaminação: A contaminação por resinas incompatíveis (como acrílico ou poliestireno de uso geral) ou o tempo de residência excessivo no canhão quebram as cadeias poliméricas, resultando num aspeto leitoso ou amarelado.
Posso utilizar policarbonato reciclado (regrind) para peças ópticas?
Aconselhamos vivamente a não utilizar material reutilizado (regrind) para lentes, guias de luz, difusores de luz ou caixas médicas que exijam rigor moldação por injeção de transparência óptica normas.
- O historial térmico causa degradação térmica sempre que a resina passa através do fuso, diminuindo o peso molecular.
- O material reutilizado introduz pó microscópico, tamanhos de grânulos irregulares e carbonização localizada que dispersam a luz e reduzem a transmissão total da luz.
- Para caixas não críticas, opacas ou pretas, uma mistura limpa de aparas de 10% a 15% pode ser gerida, mas as produções de grau óptico devem utilizar 100% de resina virgem.
Como evitar que as peças de PC fissurem devido a tensão em redor das bossas dos parafusos?
As bossas dos parafusos são zonas principais para fissuração por stress em policarbonato devido a cantos agudos, linhas de malha e esforços de anel provenientes de fixadores. Para eliminar fissuras nessas áreas:
- Aumentar raios de raiz: Sempre adicionar filetes generosos (pelo menos 25% a 50% da espessura da parede) na base do boss para evitar propagação de fissuras sensíveis a entalhes.
- Ajustar a espessura da parede: Manter a parede do boss em torno de 60% da espessura nominal da parede para evitar marcas de afundamento, vazios e tensões moldadas localizadas.
- Aumente a temperatura do molde: Operar a ferramenta a uma temperatura mais alta permite que as moléculas relaxem à medida que a ferramenta compacta, reduzindo significativamente a tensão residual perto das linhas de malha.
- Alterar tipos de fixadores: Evitar parafusos de chapa auto-roscantes padrão. Utilizar parafusos que formam rosca especificamente desenhados para plásticos, ou transitar para inserts de latão ultrassônicos para eliminar a tensão contínua do anel.


 Portuguese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Swedish
 Norwegian
 Belarusian
 Armenian