

¿Estás teniendo problemas con defectos, deformaciones o acabados nublados en tu producción?
Mastering Moldeo por inyección de PC es notoriamente difícil—su alta viscosidad de fusión y su estrecho rango de procesamiento dejan cero margen de error.
Después de años optimizando plásticos de ingeniería en la planta de producción, sé exactamente qué se necesita para lograr piezas de policarbonato de alta precisión y claridad cristalina. En esta guía, aprenderás las configuraciones de temperatura precisas, los principios de diseño de moldes y los consejos para solucionar problemas necesarios para eliminar defectos y optimizar tu proceso de fabricación.
Vamos a ello.
Por qué el PC es difícil de moldear
El policarbonato ofrece una claridad óptica inigualable y resistencia estructural, pero es fácilmente una de las resinas más exigentes para procesar en la planta de producción. Como fabricante y proveedor profesional de moldeo por inyección, sabemos de primera mano que procesar PC requiere una ventana de operación estrecha. Si fallas en tus números por una fracción, te enfrentarás a defectos cosméticos severos o fallos estructurales antes de que la pieza salga de la herramienta.
Alta viscosidad de fusión y resistencia al flujo
A diferencia de los polímeros semicristalinos como el polipropileno o el nylon, el policarbonato tiene una estructura molecular amorfa con cadenas poliméricas rígidas. Esta estructura crea una resistencia interna enorme durante el flujo.
- Alta sensibilidad al cizallamiento: El PC mantiene una alta viscosidad de fusión incluso bajo velocidades agresivas de inyección. Aumentar la tasa de cizallamiento apenas adelgaza el material.
- Alta demanda de presión: Llenar paredes delgadas o caminos de flujo largos requiere presiones de inyección sustancialmente mayores y una fuerza de cierre rígida en la máquina para evitar disparos cortos y congelación prematura.
- Sensibilidad térmica: Forzar la resina viscosa a través de boquillas restrictivas provoca un sobrecalentamiento por fricción localizado, degradando instantáneamente la matriz del polímero.
Naturaleza higroscópica y sensibilidad a la humedad
El policarbonato absorbe humedad ambiental rápidamente directamente de la bolsa o tolva.
- Riesgo de hidrólisis: El PC reacciona con la humedad a temperaturas de fusión superiores a 260°C (500°F). Las moléculas de agua rompen los enlaces de carbonato en las cadenas poliméricas.
- Degradación irreversible: La humedad no solo causa vetas plateadas cosméticas; provoca una degradación química que reduce permanentemente el peso molecular y la resistencia mecánica.
- Tolerancia estricta: Las pellets deben mantener un contenido de humedad por debajo de 0.02% (idealmente por debajo de 0.015%) antes de ingresar a la garganta de alimentación.
Alta resistencia al impacto vs. sensibilidad a muescas
El PC es famoso por ser prácticamente irrompible, sin embargo, las piezas frecuentemente se agrietan en campo debido a la sensibilidad a muescas.
| Factor de propiedad | Realidad en el taller | Regla de diseño y procesamiento |
|---|---|---|
| Resistencia al impacto en masa | Absorción de energía sobresaliente en paredes uniformes. | Mantener transiciones de pared consistentes en toda la pieza. |
| Sensibilidad a muescas | Las esquinas afiladas concentran el estrés y causan fallos frágiles catastróficos. | Aplicar un radio en la esquina interior igual a al menos 50% a 60% de grosor de pared. |
| Tensión incorporada | La congelación rápida deja una alta tensión residual alrededor de las compuertas y salientes. | Utilice temperaturas elevadas del molde para minimizar la orientación molecular. |
Presecado de resina de policarbonato para moldeo por inyección de PC
La humedad es el principal enemigo del policarbonato en la planta de producción. Omitir o apresurar el ciclo de secado compromete directamente la integridad y estética de sus piezas antes de que la resina llegue a la espiral.
Por qué la humedad arruina las piezas de PC
El policarbonato es inherentemente higroscópico. Cuando la resina húmeda entra en un cilindro calentado, las moléculas de agua reaccionan con la cadena de polímero fundido en un proceso llamado Hidrólisis en el moldeo de PC.
- Escisión de la cadena: El calor y el agua descomponen la columna vertebral del polímero, reduciendo drásticamente el peso molecular.
- Pérdida de resistencia: La resistencia al impacto cae drásticamente. Las piezas se vuelven frágiles y se agrietan con cargas mínimas.
- Fallo cosmético: El agua vaporizada crea dispersión, opacidad y vetas plateadas en superficies transparentes.
- Daño irreversible: A diferencia de defectos cosméticos superficiales simples, el PC hidrolizado no puede ser salvado ni reprocesado en piezas de alta calidad.
Colaborar con un proveedor de resinas para moldeo por inyección garantiza que reciba materia prima en bolsas con barrera contra la humedad, pero el manejo adecuado en planta sigue siendo fundamental.
Temperaturas de secado recomendadas y puntos de rocío
Para prevenir la degradación térmica y garantizar la resistencia al impacto, se debe alcanzar un contenido de humedad final por debajo de 0.02% (idealmente por debajo de 0.015% para grados ópticos). Los hornos de aire caliente estándar no funcionarán; siempre utilice un desecante o secador al vacío.
| Parámetro | Ajuste recomendado |
|---|---|
| Temperatura de secado de resina de PC | 120°C – 125°C (248°F – 257°F) |
| Tiempo de secado | 3 a 4 horas (mínimo) |
| Punto de rocío del aire | -40°C (-40°F) o menor |
| Tiempo máximo de residencia en el barril | < 15 minutos a altas temperaturas de procesamiento |
No secar en exceso por encima de 130°C durante turnos prolongados, ya que esto decolora la resina natural y provoca aglomeraciones de pellet en la tolva del secador.
Signos de resina insuficientemente seca en la planta de producción
Detectar material húmedo temprano ahorra horas de purga y previene pilas de desecho durante inyección de resina carreras:
- Charco de purga espumoso: Cuando realiza un disparo de aire, el charco de purga espuma, hace burbujas o cruje con burbujas visibles que explotan.
- Rayas plateadas y dispersión: Aparecen rayas en forma de abanico que irradian desde la compuerta.
- Babeo en la boquilla: La viscosidad del fundido disminuye inesperadamente, lo que conduce a un exceso de hilado y babeo en la boquilla entre ciclos.
- Escamas similares a mica: La superficie de la pieza muestra escamas brillantes y delaminadas bajo una iluminación de inspección brillante.
Reglas de diseño de moldes y herramientas para moldeo por inyección de PC
El policarbonato es notoriamente rígido e implacable en una herramienta. Cuando cortamos acero para moldeo por inyección de PC, nuestro diseño de molde debe tener en cuenta el moldeo de plástico de alta viscosidad, altas presiones de llenado y superficies ópticas sensibles. Prescindir de ángulos de salida, conductos o respiraderos adecuados conduce directamente a piezas defectuosas, dispersión y estrés interno.
Requisitos de ángulo de salida para piezas transparentes
Las superficies ópticas pulidas se adhieren firmemente a las paredes del molde. Sin un ángulo de salida adecuado, los pasadores de expulsión dejarán marcas de testigo en la pieza, o rayarán la superficie al liberar.
- Superficies transparentes pulidas estándar: Mínimo 1,5° a 2° por lado.
- Áreas ópticas de alta profundidad: Utiliza 2° a 3° para garantizar una liberación limpia sin líneas de arrastre.
- Caras texturizadas: Agrega un extra 1° de inclinación por cada 0.025 mm (0.001 pulg) de profundidad de textura.
- Mantén las paredes uniformes y dentro de 1.5–4 mm para evitar deformaciones y asegurar un enfriamiento uniforme. Utilice al menos 1° a 1.5° para evitar que se pegue, manteniendo el grosor de la nervadura en 40% a 50% del grosor de pared nominal para evitar marcas de hundimiento.
Dimensionamiento de la compuerta y tipos de conductos para resina de alta viscosidad
El PC resiste el flujo, por lo que las compuertas pequeñas y puntuales bloquean el llenado y generan una tensión masiva inducida por cizalladura.
- Diseño de canales: Siempre especifique canales redondos completos con un diámetro entre 6 mm y 10 mm. Evite canales semicirculares; restringen el flujo y causan congelación prematura.
- Grosor de la compuerta: Dimensione las compuertas a 60% a 70% del grosor de pared nominal. Las compuertas en pestaña, las compuertas en abanico y las compuertas en borde funcionan mejor.
- Canales calientes: Los canales calientes con calefacción interna funcionan bien, pero necesita puntas de válvula precisas con bucles de temperatura PID individuales. Cuando se utilizan herramientas con alta cavitación, emparejar su herramienta con un máquina de moldeo por inyección en venta que sea rígido y de alta presión.
garantiza que entregue las altas presiones de inyección que requiere PC sin romper la línea de separación.
Profundidad de ventilación adecuada para evitar marcas de quemado y gases atrapados.
- Debido a que PC requiere velocidades de inyección rápidas y altas temperaturas de fusión, el aire atrapado se enciende rápidamente, causando quemaduras de diésel y disparos cortos. Profundidad de ventilación: Mida las zonas de ventilación de la máquina a. 0.038 mm a 0.050 mm (0.0015\.
- . PC tiene una alta viscosidad de fusión, por lo que no se flashará a esta profundidad. Longitud de la zona de ventilación: 1.2 mm a 1.5 mm, luego vacíe directamente en un conducto de alivio ventilado a la atmósfera que tenga al menos 0.8 mm a 1.0 mm profundo.
- Ubicación de respiraderos: Coloque ventilaciones alrededor de todo el perímetro, directamente opuestas a las puertas, y en el extremo de cada línea de soldadura y nervio ciego.
Ubicación del conducto de enfriamiento para una contracción uniforme
El policarbonato tiene una tasa de contracción en molde relativamente baja (0.5% a 0.7%), pero un enfriamiento desigual crea tensiones residuales inmensas en el molde que conducen a grietas post-molde.
- Paso y profundidad: Coloque las líneas de enfriamiento 1.5 a 2 veces el diámetro del conducto a distancia de la superficie de la cavidad, con un espaciamiento de 2 a 3 diámetros.
- Equilibrio del núcleo y la cavidad: Ejecute circuitos de enfriamiento dedicados para las mitades del núcleo y la cavidad. La parte del núcleo generalmente requiere tasas de flujo más altas o temperaturas de refrigerante ligeramente superiores para equilibrar la extracción de calor y prevenir la deformación de la pieza después de la eyección.
- Flujo turbulento: Mantenga un número de Reynolds por encima de 4,000 en todos los conductos para garantizar un intercambio de calor rápido y uniforme.
| Parámetro de la herramienta | Especificación Recomendada | Defecto principal prevenido |
|---|---|---|
| Ángulo de desmoldeo claro | 1.5° – 2.0° mínimo | Marcas de arrastre, neblina, distorsión por eyección |
| Longitud de tierra en la compuerta | 0.75 mm – 1.0 mm | Estrés de corte excesivo, enrojecimiento de la compuerta |
| Profundidad de ventilación | 0.038 mm – 0.050 mm | Encendido por combustión, disparos cortos, bordes quemados |
| Diámetro del canal de alimentación | 6.0 mm – 10.0 mm (Redondo completo) | Alta caída de presión, chapas frías |
| Distancia de la línea de enfriamiento | 1.5x – 2.0x el diámetro del canal desde la cavidad | Contracción desigual, alabeo de la pieza |
Ajuste de los parámetros de la máquina para moldeo por inyección de PC
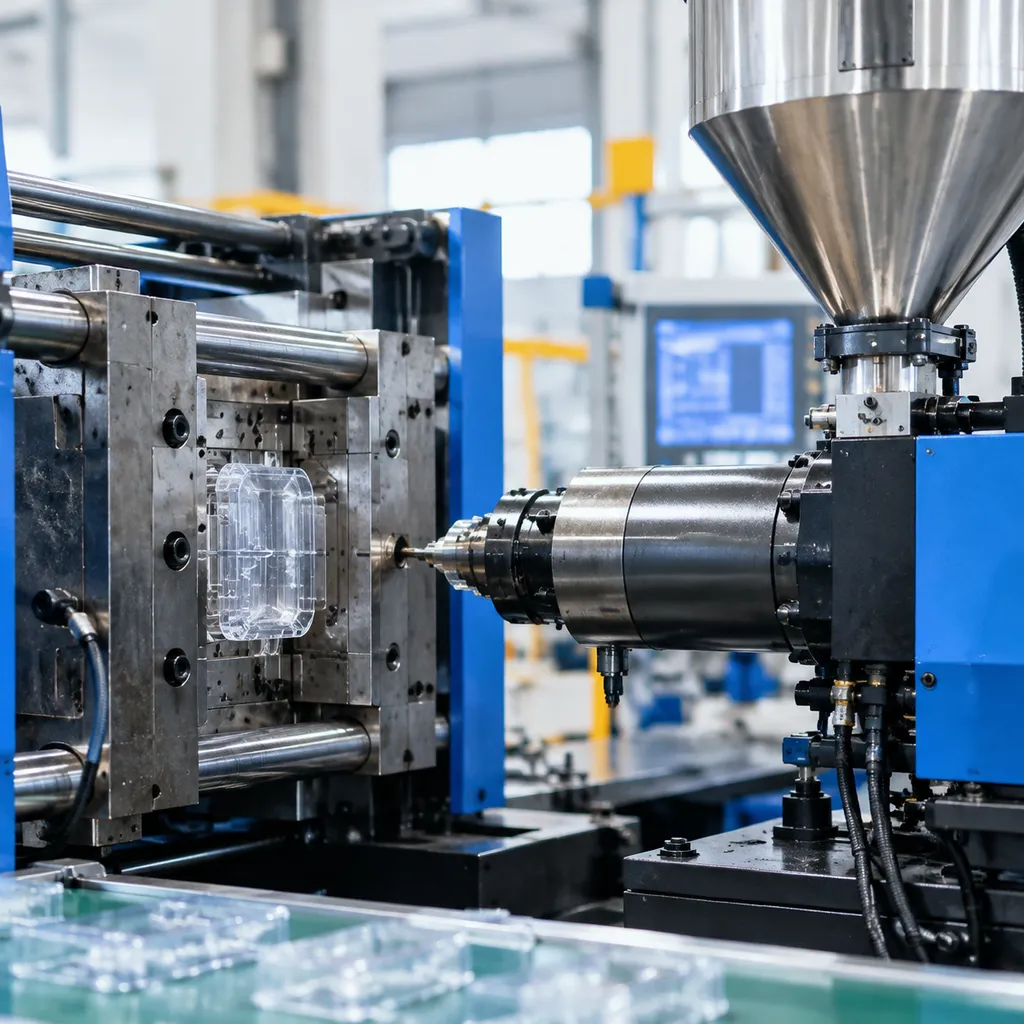
Configurar una prensa para policarbonato no deja margen para las suposiciones. Debido a su flujo rígido y su sensibilidad al calor, funcionar de manera estable Moldeo por inyección de PC requiere un perfil térmico equilibrado, una compactación consistente y un corte controlado. Ajustar los parámetros del proceso desde el principio protege las piezas contra el estrés interno, el agrietamiento prematuro y la falla estructural.
| Zona de parámetros | Rango recomendado | Propósito |
|---|---|---|
| Zona trasera (Alimentación) | 260°C – 280°C (500°F – 535°F) | Previene la fusión prematurada y el puenteo en el husillo |
| Zonas media / delantera | 280°C – 310°C (535°F – 590°F) | Establece una viscosidad de fusión uniforme |
| Punta de la boquilla | 275°C – 305°C (525°F – 580°F) | Detiene el babeo a la vez que previene los tampones fríos |
| Temperatura del molde | 80°C – 120°C (175°F – 250°F) | Minimiza el estrés moldeado y mejora el acabado |
| Presión de mantenimiento | 50% – 70% de presión de inyección | Comprime el material fundido para prevenir marcas de chifón |
| Presión de Retorno | 0.5 – 1.0 MPa (70 – 145 psi) | Garantiza la homogeneización del fusión sin calor por cizalladura |
Zonas de temperatura del cilindro y configuración de la boquilla
Siempre buscamos un perfil de calor plano a ascendente a lo largo del cilindro. El policarbonato requiere mucha energía para fundirse, pero dejar que el material se hornee en el cilindro conduce a una degradación térmica severa.
- Control de la boquilla: Mantenga la boquilla aproximadamente 5°C a 10°C más fría que la zona frontal para eliminar goteo. Siempre utilice boquillas de forma invertida o de cierre si persiste el stringing.
- Tiempo de residencia: Mantenga los tiempos de ciclo ajustados para que la resina no permanezca en el cilindro más de 5 a 8 minutos. La fusión estancada se degrada, pierde peso molecular y reduce la resistencia al impacto.
Control de temperatura del molde para la integridad estructural
Las herramientas frías son enemigas de piezas de policarbonato resistentes. Cuando el PC entra en contacto con una superficie de molde fría, la capa exterior se congela instantáneamente, atrapando tensiones residuales masivas dentro de las paredes de la pieza.
- Utilice agua caliente o unidades de aceite para mantener el molde entre 85°C y 115°C.
- Las altas temperaturas del molde promueven una relajación cristalina adecuada, aumentan el brillo superficial y eliminan fallos prematuros en la línea de soldadura.
- Las temperaturas desequilibradas entre las mitades del núcleo y la cavidad causarán deformaciones inmediatas en la pieza a medida que las secciones gruesas se enfrían de manera desigual.
Velocidad de inyección y etapas de mantenimiento a alta presión
El policarbonato se congela rápidamente, por lo que la velocidad de inyección debe ser lo suficientemente agresiva para llenar la cavidad antes de que la puerta se congele, pero cuidadosamente perfilada para evitar quemaduras por cizalladura.
- Perfil de velocidad: Comience con una velocidad de inyección moderada a través de la puerta para prevenir jetting, aumente a alta velocidad a través del cuerpo principal de la cavidad y reduzca justo antes del punto de cambio para evitar rebabas.
- Empaquetado y mantenimiento: Cambie a mantener a 95% de llenado de cavidad. Aplique presión de mantenimiento sólida—normalmente 60% a 80 MPa—para alimentar la contracción volumétrica. Las transiciones incorrectas a menudo provocan defectos cosméticos y estructurales; detectar estos temprano requiere comprender lo común defectos en el moldeo por inyección y su resolución para estabilizar rápidamente la producción.
Velocidad de recuperación de tornillo y configuraciones de presión de retroceso
Sobreshear el PC durante la plasticización genera calor por fricción excesivo, destruyendo la claridad óptica y degradando las cadenas del polímero.
- Velocidad del tornillo (RPM): Mantenga la velocidad periférica del tornillo por debajo de 0.2 m/s (aproximadamente de 30 a 60 RPM dependiendo del diámetro del tornillo). Una rotación lenta y constante mantiene la masa fundida uniforme.
- Presión de retroceso: Utilice una presión de retroceso baja a moderada. Ajuste solo la presión necesaria para garantizar un peso de disparo consistente y eliminar el aire atrapado en la masa fundida. Una presión de retroceso excesiva crea puntos calientes por fricción que conducen directamente a amarillamiento y marcas de splay.
Solución de problemas de defectos comunes en moldeo por inyección de PC
Al procesar policarbonato, encontrarse con defectos cosméticos o estructurales es parte de la rutina diaria. Como fabricante y proveedor profesional de moldeo por inyección, vemos estos problemas constantemente en la planta. La mayoría de los problemas provienen de cambios en la viscosidad, gases atrapados o descomposición térmica. Aquí le mostramos cómo diagnosticar y solucionar estos problemas en producción en tiempo real. Puede revisar nuestra guía más amplia sobre defectos en el moldeo por inyección y su resolución para rutinas básicas de la máquina.
Corrección de rayas plateadas y escurrimiento por humedad
Las rayas plateadas generalmente indican uno de dos culpables: humedad atrapada o sobrecalentamiento por cizalladura.
- Escurrimiento por humedad: Parece rastros similares a plumas en la superficie. Verifique inmediatamente el secador de tolva. El policarbonato necesita un contenido de humedad por debajo de 0.02%. Asegúrese de que su secador alcance 120°C (250°F) con un punto de rocío de -40°C.
- Escurrimiento por cizalladura: Aparece cerca de las compuertas. Reduzca la velocidad de inyección en la zona de entrada de la compuerta, reduzca la presión de retroceso y aumente el tamaño de las boquillas restrictivas o orificios del pasador para aliviar la fricción por cizalladura.
Eliminación de burbujas, vacíos y marcas de hundimiento
Las piezas de PC de paredes gruesas se encogen de manera desigual, creando vacíos de vacío interior o marcas de hundimiento exterior.
- Vacíos de vacío (piezas transparentes): Aumente la presión de mantenimiento y extienda el tiempo de empaquetado. Aumente el tamaño del cojín para 3–5 mm para asegurar que la presión se transfiera por completo a través de la entrada antes de la congelación.
- Burbujas de gas: Las burbujas de aire atrapadas dentro del material fundido significan que la descompresión (retroceso por succión) es demasiado alta, lo que arrastra aire más allá de la boquilla. Reduzca la distancia y la velocidad de retroceso por succión.
- Marcas de hundimiento: Baje ligeramente la temperatura del material fundido, aumente el tamaño de las entradas para evitar la congelación prematura de la entrada y baje la temperatura del molde en el lado que no es visible.
Prevención de marcas de flujo y formación de chorros
El policarbonato se congela rápidamente debido a su alta viscosidad en fusión. Si el frente de flujo se detiene o entra sin control en la cavidad, aparecen defectos visuales de inmediato.
| Defecto | Causa raíz | Solución práctica de taller |
|---|---|---|
| Marcas de flujo / halos | Vacilación del frente de fusión frío | Aumente la temperatura del molde en 10–15°C, aumentar la velocidad de inyección primaria y optimizar el calor de la boquilla del sistema de canales calientes. |
| Jetting | El material fundido atraviesa la compuerta sin contacto con la pared | Utilice una velocidad de inyección perfilada (transición lenta-rápida), cambie a una compuerta de borde o de ventilador, o incline la compuerta hacia un pasador o pared de la cavidad. |
Detener la fisuración prematura causada por estrés incorporado
El policarbonato tiene una notoriosa sensibilidad a las muescas y retiene un alto estrés interno si se embala demasiado fuerte o se enfría de manera desigual. Esto conduce a grietas durante el ensamblaje, exposición a solventes o manejo general.
- Reducir el exceso de llenado: Reducir las presiones de llenado y mantenimiento al nivel mínimo necesario para prevenir hundimientos.
- Aumentar la temperatura del molde: Mantener temperaturas del molde entre 85°C y 120°C permite que las cadenas de polímero se relajen de forma natural, reduciendo drásticamente el estrés residual.
- Redondear las esquinas agudas: Las esquinas internas afiladas actúan como concentradores de tensión directos. Añada un radio mínimo de 0.5 mm a 0.6 veces el espesor de la pared en todas las transiciones.
Reparación de amarillamiento y degradación térmica
Tintes amarillos y bordes quebradizos indican que la resina de PC permaneció demasiado caliente durante demasiado tiempo dentro del cilindro, descomponiendo las cadenas poliméricas.
- Temperaturas del cilindro más bajas: Mantenga las temperaturas estrictamente dentro de la ventana de 280°C a 310°C según la calidad.
- Ajuste el tamaño de la capacidad de disparo: El peso del disparo debe utilizar 35% a 65% de la capacidad total del cilindro de la máquina. Si el cilindro es demasiado grande, el tiempo de residencia de la resina supera el límite seguro de 5 minutos, lo que conduce directamente a decoloración y reducción de la resistencia al impacto.
- Limpie los conductos calientes: Elimine la resina degradada y la acumulación carbonizada purgando con acrílico de alta viscosidad o un compuesto de purga dedicado para policarbonato.
Recocido y alivio de tensiones post-molde
Las tensiones internas son una realidad inevitable en el moldeo por inyección de PC. La alta viscosidad del fundido combinada con un enfriamiento rápido del molde bloquea una orientación molecular severa en la pieza. Si no se controlan, estas tensiones congeladas conducen a deformaciones retardadas, microcrazas y grietas catastróficas bajo cargas cotidianas o exposición química.
Cuando sus piezas de PC necesitan recocido
No recocemos todas las piezas que salen de nuestras prensas, pero ciertos diseños de piezas y condiciones de servicio hacen que el alivio de tensiones sea imprescindible:
- Secciones de pared gruesa o desigual: Los componentes con paredes gruesas se enfrían de manera no uniforme, concentrando la tensión justo en la frontera entre el núcleo y la piel.
- Operaciones secundarias: Partes que requieren taladrado, roscado, soldadura ultrasónica o ensamblajes de encaje a presión.
- Exposición a ambientes químicos: Componentes expuestos a aceites, grasas, agentes de limpieza o adhesivos de unión.
- Lentes críticamente ópticas: Partes transparentes donde la birefringencia moldeada distorsiona los caminos de la luz.
Incluso cuando se obtiene de fuentes confiables pellet de plástico a granel para moldeo por inyección, velocidades agresivas de inyección y altas presiones de empaquetado pueden fijar tensiones extremas en el núcleo. El recocido proporciona a esas cadenas poliméricas la movilidad térmica que necesitan para relajarse.
Ciclos de temperatura en horno y tasas de enfriamiento
El recocido del policarbonato requiere una disciplina térmica estricta. Calentar demasiado rápido causa distorsión en la pieza, mientras que enfriar demasiado rápido simplemente reintroduce la tensión exacta que se intenta eliminar.
| Etapa | Objetivo del proceso | Directrices |
|---|---|---|
| Precalentamiento | Aumentar gradualmente | Aumentar hasta la temperatura a 10°C a 15°C por hora para prevenir el choque térmico. |
| Temperatura de remojo | 120°C – 130°C (248°F – 266°F) | Manténgalo aproximadamente 10°C a 15°C por debajo de la temperatura de deflexión térmica (HDT) para evitar que las piezas se deformen. |
| Tiempo de remojo | 1 hora por cada 5 mm de grosor de la pared | Inicie el temporizador solo después de que toda la cámara del horno y el núcleo de la pieza alcancen la temperatura establecida. Remojo mínimo: 2 horas. |
| Ciclo de enfriamiento | Enfriamiento lento y uniforme | Enfriar dentro del horno a una velocidad de 8°C a 10°C por hora hasta que las piezas bajen de 60°C (140°F) antes de retirar. |
Pruebas rápidas de inmersión en solvente para inspección de estrés residual
No puede detectar el estrés atrapado con una inspección visual bajo iluminación normal. Utilizamos pruebas simples de inmersión en solvente en el taller para verificar los niveles de estrés en minutos:
- Preparar el reactivo: Mezclar una solución estándar de 1:1 n-propanol y tolueno, o usar acetato de etilo puro para una evaluación agresiva.
- Sumergir el componente: Sumergir el molde de PC limpio a temperatura ambiente en el baño durante 1 a 3 minutos.
- Inspeccionar en busca de craquelado: Retirar, enjuagar a fondo y verificar inmediatamente el componente bajo iluminación LED enfocada.
- Aprobado: La superficie permanece suave, clara y sin grietas.
- Rechazado: Inmediata opacidad, microgrietas visibles o craquelado profundo alrededor de entradas de puerta, nervios y bosses de tornillo indican estrés moldeado peligroso que requiere un recocido en horno inmediato o ajuste de la herramienta.
Consejos sobre selección de material y costos de producción en moldeo por inyección de PC
Equilibrar el rendimiento de la pieza con los gastos de resina y los tiempos de ciclo de la prensa controla directamente sus márgenes. Nosotros fabricamos millones de componentes de policarbonato cada año, y controlar los costos de producción siempre se reduce a elegir la calidad correcta de resina, gestionar el reprocesado de manera limpia y reducir segundos críticos en secciones gruesas. Como nuestra instalación expande la capacidad de producción de moldeo, utilizamos estas directrices probadas en el campo para mantener un alto rendimiento y costos unitarios competitivos.
Grados de PC estándar, óptico y retardante de llama
Seleccionar el grado de resina incorrecto aumenta instantáneamente los tiempos de ciclo y las tasas de desecho. Evaluamos los grados en función de la tasa de flujo de fusión (MFR), los requisitos de transparencia y el cumplimiento de las agencias:
| Grado de PC | Flujo de fusión típico (g/10 min) | Características principales | Aplicaciones comunes |
|---|---|---|---|
| Estándar / Uso general | 6 – 15 | Alta resistencia al impacto, rigidez equilibrada, buena estabilidad dimensional. | Carcasas, marcos estructurales, cubiertas industriales |
| Grado óptico | 10 – 30 | Fusión ultra pura, mínima variación molecular, >89% transmitancia de luz, bajo neblina. | Lentes LED, tubos de luz, ventanas para sensores, gafas |
| Resistente al fuego (UL94 V-0) | 5 – 12 | Formulado con aditivos no halogenados o bromados; reduce ligeramente el impacto en muesca. | Carcasas eléctricas, cajas de conexiones, componentes de vehículos eléctricos |
Límites de reprocesado y reglas de mezcla sin perder claridad
El policarbonato sufre degradación térmica e hidrolítica cada vez que pasa por la extrusora. Para proteger la resistencia mecánica y la transparencia:
- Componentes ópticos y transparentes: Limitar el reprocesado a 0% a 5%. Cualquier cosa más allá de 5% introduce tono amarillento, microgeles y opacidad que arruinan la transmisión de luz.
- Piezas opacas y negras: Mezclar hasta 15% a 20% de reprocesado con resina virgen. Asegurarse de que el reprocesado haya pasado por una sola historia de calor.
- La extracción de polvo es obligatoria: Filtrar el polvo fino y las escamas de regranulado irregular. Los tamaños de escama desiguales causan recuperaciones erráticas de la espiral y piscinas de fusión inconsistentes.
- Secar completamente de nuevo: Treat regrind as saturated resin. Dry it at 120°C (250°F) for at least 4 hours before blending with dried virgin pellets.
Estrategias para reducir el tiempo de ciclo en piezas de paredes gruesas
Las secciones de paredes gruesas en moldeo por inyección de PC retienen el calor de manera obstinada, a menudo prolongando los tiempos de ciclo más allá de 60 a 90 segundos. Aplicamos estas tácticas en el taller para reducir los tiempos de ciclo sin causar vacíos o marcas de hundimiento:
- Crear núcleo en paredes pesadas: Rediseñar grandes bosses y nervaduras en paredes nominales uniformes (idealmente de 2.5 mm a 3.5 mm) con pasadores de núcleo.
- Instalar insertos de alta conductividad: Sustituir el acero de herramienta en áreas de núcleo caliente por cobre berilio o aleaciones AMPCO para transferir el calor a los canales de enfriamiento 3 a 4 veces más rápido.
- Mantener la presión de perfil en etapas: Aplicar una alta presión de empaquetado inicial para comprimir la fusión, luego reducir la presión en pasos de 30 a 40 bar a medida que la compuerta se congela, para acortar el tiempo de mantenimiento sin provocar marcas de hundimiento.
- Asegurar un flujo turbulento de agua de enfriamiento: Utilizar enfriadores de alto flujo para mantener un número de Reynolds por encima de 4,000 en los circuitos del molde. El agua en movimiento rápido elimina el calor mucho más eficazmente que el agua fría y estancada.
Preguntas frecuentes sobre moldeo por inyección de PC
Trabajar con policarbonato en el taller suele presentar desafíos recurrentes relacionados con el calor, la claridad y la fatiga estructural. Como fabricante y proveedor profesional de moldeo por inyección, vemos estas preguntas con frecuencia en líneas de producción en todo el mundo. Aquí tienes respuestas directas basadas en la experiencia diaria en el taller.
¿Cuál es la temperatura ideal del molde para PC?
Para estándar Moldeo por inyección de PC, la temperatura objetivo del molde generalmente oscila entre 80°C and 120°C (176°F to 248°F).
- Piezas técnicas de paredes delgadas o estándar: Ejecutar entre 85°C and 95°C para equilibrar el tiempo de ciclo y el llenado adecuado del molde.
- Secciones gruesas, componentes ópticos o piezas de alta tensión: Aumentar a 100°C to 120°C utilizando un calentador de aceite o una unidad de agua presurizada.
Ejecutar la herramienta fría congela la mezcla de alta viscosidad prematuramente, creando tensiones residuales severas y acabados superficiales opacos. Si está mejorando su configuración de herramientas o busca un equipo de producción confiable, combine el calentador de molde adecuado con un máquina de moldeo por inyección de plástico usada en venta ayuda a mantener la rigidez de la fuerza de cierre y la estabilidad térmica necesarias para resinas técnicas difíciles.
¿Por qué mis piezas de policarbonato transparente se ven opacas?
La neblina o la opacidad en las piezas de policarbonato transparente suelen deberse a tres causas principales:
- Atrapamiento de humedad (Hidrólisis): Una resina mal seca provoca microespumado y descomposición química en el material fundido. Seque siempre los gránulos vírgenes a un nivel de humedad inferior a 0.02% utilizando un secador desecante.
- Baja temperatura de la superficie del molde: Si la pared de la cavidad está demasiado fría, la capa superficial se congela instantáneamente sin replicar el acabado de alto brillo de la cavidad, dispersando la luz.
- Degradación o contaminación del material fundido: La contaminación por resinas incompatibles (como acrílico o poliestireno de uso general) o un tiempo de residencia excesivo en el barril rompe las cadenas poliméricas, lo que resulta en un aspecto lechoso o amarillento.
¿Puedo usar policarbonato triturado (regrind) para piezas ópticas?
Recomendamos encarecidamente no utilizar material triturado para lentes, guías de luz, difusores de luz o carcasas médicas que requieran una estricta molde por inyección de claridad óptica normas.
- El historial térmico provoca una degradación térmica cada vez que la resina pasa a través del husillo, disminuyendo el peso molecular.
- El material triturado introduce polvo microscópico, tamaño de gránulo desigual y carbonización localizada que dispersan la luz y reducen la transmisión lumínica general.
- Para carcasas no críticas, opacas o negras, se puede gestionar una mezcla limpia de material triturado de 10% a 15% pero las tiradas de grado óptico deben mantenerse 100% con resina virgen.
¿Cómo evito que las piezas de policarbonato sufran agrietamiento por tensión alrededor de los alojamientos para tornillos?
Los remaches son zonas principales para grietas por estrés en policarbonato debido a esquinas afiladas, líneas de tejido y esfuerzos de aro por los sujetadores. Para eliminar las grietas en estas áreas:
- Aumentar los radios de raíz: Siempre agregar filetes generosos (al menos 25% a 50% del grosor de la pared) en la base del remache para prevenir la propagación de grietas sensibles a muescas.
- Ajustar el grosor de la pared: Mantener la pared del remache alrededor de 60% del grosor nominal de la pared para prevenir marcas de hundimiento, vacíos y tensiones localizadas en el moldeo.
- Aumentar la temperatura del molde: Operar la herramienta a mayor temperatura permite que las moléculas se relajen a medida que la herramienta compacta, reduciendo significativamente la tensión residual cerca de las líneas de tejido.
- Cambiar tipos de sujetadores: Evitar tornillos autoperforantes estándar para chapa metálica. Utilizar tornillos que formen rosca diseñados específicamente para plásticos, o pasar a insertos de latón por ultrasonidos para eliminar la tensión continua del aro.


 Spanish
 English
 French
 German
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian