
Comprender las causas raíz de los defectos en el moldeo por inyección
Cuando hago la resolución de problemas defectos en el moldeo por inyección, Nunca empiezo adivinando. Comienzo comprobando los cuatro fundamentos: material, máquina, molde y parámetros del proceso. Casi todas las problema común de moldeo se puede rastrear hasta uno (o una mezcla) de estos.
Factores clave que afectan la calidad de las piezas plásticas
Para obtener piezas estables y libres de defectos, me concentro en:
- Material
- Grado de resina y variación de lote
- Contenido de humedad y contaminación
- Estabilidad térmica y recomendada ventana de temperatura de fusión
- Máquina
- Tamaño de toma frente a volumen de piezas y coquilla
- Estado de tornillo, barril y aro de retención
- Unidad de inyección respuesta: presión, velocidad, repetibilidad
- Molde
- Tipo de portón, tamaño y ubicación
- Ventilación en líneas de separación, nervios, áreas de soldadura
- Disposición de enfriamiento, equilibrio de canales y condición de la superficie
- Parámetros de proceso
- Temperatura de fusión, temperatura del molde
- Presión y velocidad de inyección
- Empaque/retención de presión y tiempo
- Tiempo de enfriamiento y presión de back
Si alguna de estas está fuera de rango, verás cortes cortos, flash, marcas de hundimiento, deformación, marcas de quemado, líneas de flujo, salpicaduras, cavidades, eyelets, chorros o decoloración aparecer rápido.
Cómo el secado del material, la temperatura de fusión y el enfriamiento impulsan defectos
Siempre trato la preparación del material como la primera línea de defensa en resolución de problemas en moldeo por inyección:
- Secado del material
- Resina no secada o insuficientemente seca → marcas de splay, burbujas, vacíos, pérdida de resistencia
- Sobredeshidratación → degradación del material, decoloración, piezas frágiles
- Acción: seguir las especificaciones de secado del proveedor de resinas (tiempo, temperatura, punto de rocío) y usar un secador desecante, no solo un calefactor de tolva.
- Temperatura de fusión
- Temperatura de fusión demasiado baja → disparos cortos, malas líneas de soldadura, alta viscosidad, líneas de flujo
- Temperatura de fusión demasiado alta → marcas de quemado, decoloración, rebabas, exceso de goteo, material degradado
- Acción: Verificar el valor real de temperatura de fusión con una sonda, no solo los puntos de ajuste del barril.
- Enfriamiento y temperatura de mold
- Enfriamiento insuficiente → deformaciones, marcas de hundimiento, piezas blandas, deriva dimensional
- Enfriamiento desigual → torsión, flexión, deformaciones localizadas, estrés interno
- Molde demasiado frío → acabado superficial deficiente, líneas de flujo, llenado incompleto
- Acción: Equilibrar los conductos de enfriamiento, verificar el flujo y optimizar tiempo de enfriamiento en lugar de simplemente estirar el ciclo.
Por qué la presión, la velocidad y la presión de mantenimiento causan problemas comunes
La mayoría diagnóstico de defectos en el moldeo por inyección depende de cómo se llena y empaca la cavidad. Esto se controla mediante la presión de inyección, la velocidad de inyección y la presión de mantenimiento:
- Presión de inyección
- Demasiado baja → disparos cortos, llenado incompleto, malas líneas de soldadura
- Demasiado alta → rebabas en moldeo por inyección, daño en el molde, quemado del material por alta cizalla
- Acción: Ajustar la presión con el peso de la pieza y la retroalimentación visual de defectos, no con suposiciones.
- Velocidad de Inyección
- Demasiado lenta → líneas de flujo, líneas de soldadura, acabado superficial deficiente, congelación temprana en las compuertas
- Demasiado rápido → defecto de chorro, marcas de quemado, calor excesivo por cizalla, sobrellenado en las compuertas
- Acción: Usa una llenando perfil (lento–rápido–lento) para equilibrar la calidad superficial y el llenado de la cavidad.
- Presión de envasado/almacenamiento y tiempo
- Demasiado bajo / demasiado corto → marcas de hundimiento, vacíos, burbujas, encogimiento dimensional, disparos cortos cerca de las compuertas
- Demasiado alto / demasiado largo → rebabas, sobreempaquetado, alta tensión interna, deformaciones
- Acción: Optimizar manteniendo presión y tiempo de mantenimiento observando el peso de la pieza, los hundimientos y las dimensiones se estabilizan.
Cuando optimizo parámetros del proceso de moldeo con esta mentalidad, reducción de desechos, mejor calidad de la pieza de plástico, y más rápido optimización del tiempo de ciclo síguelo naturalmente.
Defectos comunes de moldeo por inyección y resolución de problemas
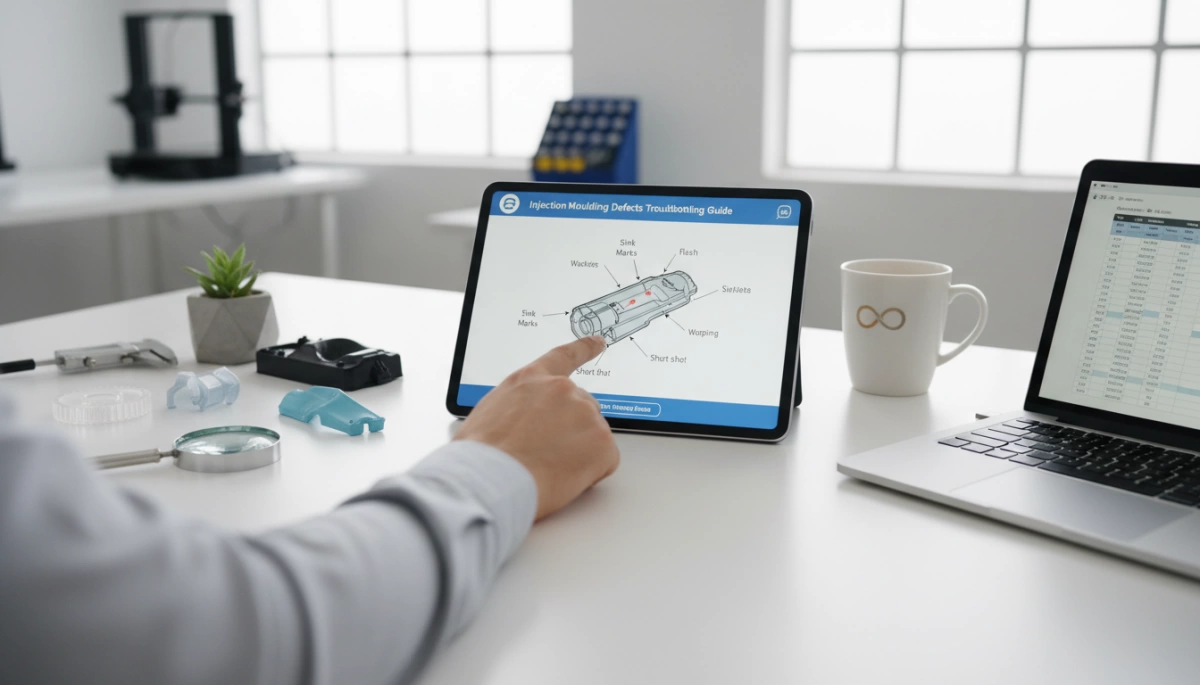
Cuando resuelvo problemas de moldeo por inyección, agrupo los defectos en función de lo que se puede ver primero, luego los relaciono con la máquina, el molde, el material y los ajustes del proceso. Así es como manejo los problemas de moldeo más comunes en la planta.
Resolución de problemas de disparos cortos
Señales visuales: Piezas no completamente llenas, esquinas ausentes, nervios delgados o rutas de flujo incompletas.
Causas principales:
- Baja presión o velocidad de inyección
- Temperatura de fusión o del molde demasiado baja
- Vaciado o ventilación deficiente o puertas delgadas
- Material demasiado viscoso o contaminado
Pequeños ajustes del proceso:
- Aumentar presión de inyección y velocidad de inyección
- Elevar temperatura de fusión y temperatura del molde un poco
- Verificar puertas y conductos bloqueados, mejorar la ventilación
- Usar una puerta más grande o mover la puerta a una sección más gruesa
Destello en moldeo por inyección
Señales visuales: Aletas delgadas o plástico en exceso a lo largo de la línea de parting, alrededor de los pasadores de eyección o respiraderos.
Causas principales:
- Presión de inyección o de retención excesiva
- Fuerza de cierre demasiado baja
- Línea de parting, respiraderos o insertos desgastados o dañados
- Desalineación del molde o ajuste deficiente
Cómo corrijo el rebaba:
- Reducir presión de inyección y presión de empaquetado/retención
- Aumentar carga de abrazadera si está disponible
- Inspeccionar la alineación del molde, la línea de parting y la profundidad de los respiraderos
- Reparar áreas desgastadas o añadir soporte donde el molde se flexiona
Marcas de hundimiento en secciones gruesas
Señales visuales: Depresiones superficiales, hoyuelos o manchas brillantes en áreas gruesas o con nervaduras.
Causas principales:
- Empaquetado/presión de sujeción o tiempo inadecuados
- Temperatura del molde demasiado alta o enfriamiento desequilibrado
- Secciones de pared demasiado gruesas o nervaduras demasiado pesadas
Soluciones:
- Aumentar presión de empaquetado y tiempo de mantenimiento
- Optimizar tiempo de enfriamiento y diseño del canal de enfriamiento
- Reducir el grosor de la pared, vaciar las secciones gruesas, adelgazar las nervaduras
- Disminuir ligeramente la temperatura de la fusión para reducir contracción
Control de warpage en moldeo por inyección
Señales visuales: Piezas torcidas, dobladas o que no quedan planas.
Causas principales:
- Enfriamiento desigual o espesor de pared desequilibrado
- Alto estrés residual por alta velocidad/presión de inyección
- Contracción del material no coincide con el diseño del molde
Prevención de warpage:
- Equilibrio el enfriamiento y mantener uniforme el espesor de la pared
- Reducir velocidad de inyección y la presión si el estrés es alto
- Ajustar temperatura del molde de lado a lado para la planaridad
- Mejorar el diseño del molde (costillas, compuertas, distribución de enfriamiento) – aquí es donde la inteligencia diseño de cavidades para moldeo por inyección resulta útil.
Solución de problemas de marcas de quemado
Señales visuales: Marcas marrón/negro, generalmente cerca del final del llenado o en áreas de respiración; a veces un olor a quemado.
Causas principales:
- Aire o gas atrapado que no se ventila
- Velocidad de inyección demasiado alta en secciones delgadas
- Temperatura de fusión o velocidad de tornillo demasiado altas
Correcciones:
- Mejorar ventilación del molde al final del llenado y en las costillas
- Menor velocidad de inyección y reducir ligeramente la temperatura de fusión
- Reducir la contra-presión y la velocidad del tornillo para reducir el calentamiento por esfuerzo
Líneas de flujo y líneas de unión
Señales visuales: Patrones ondulados (líneas de flujo) o marcas de tamaño de pelo donde se encuentran los flujos (líneas de soldadura/entrelazado).
Causas principales:
- Temperatura de fusión o del molde demasiado baja
- Ubicación de la compuerta deficiente o compuerta demasiado pequeña
- Velocidad de inyección lenta o flujo desequilibrado
Cómo mejoro el flujo y las líneas de soldadura:
- Elevar temperatura de fusión y temperatura del molde
- Aumentar velocidad de inyección para un frente más caliente y rápido
- Optimizar diseño y ubicación de la compuerta – adecuada diseño de la puerta en moldeo por inyección a menudo resuelve esto
- Agregar pestañas de desbordamiento/ soldadura donde los flujos se encuentran en zonas críticas
Marcas de esparcido (rayas plateadas)
Señales visuales: Rayas plateadas y nubladas a lo largo de la dirección del flujo.
Causas principales:
- Humedad en materiales higroscópicos (p. ej., PA, PC, PET)
- Degradación por cizallamiento alto o temperatura de fusión alta
- Contaminación o triturado regranulado incompatible
Buenas prácticas de secado:
- Diseño adecuado de secado de material (tiempo, temperatura, tipo de secadora)
- Reducir la velocidad del tornillo y la back pressure para limitar la cizalla
- Bajar la temperatura de fusión si el material es sensible
- Mantener el material sellado y evitar mezclar regranulado desconocido
Vacíos y burbujas en piezas moldeadas
Señales visuales: Huecos internos o burbujas, a menudo visibles al cortar o en piezas transparentes.
Causas principales:
- Entrapamiento de gas o desgasificación de humedad
- Empaquetado insuficiente en secciones gruesas
- Enfriamiento rápido en la superficie, núcleo caliente en el interior
Pasos de solución de problemas:
- Aumentar presión de empaquetado/retención y tiempo
- Ajustar tiempo de enfriamiento para permitir un enfriamiento uniforme
- Aumentar ligeramente la temperatura del molde para piezas gruesas
- Mejorar la ventilación y asegurar un secado adecuado del material
- Aumentar presión de retención moderadamente para una mejor homogeneidad del melt
Defecto de jetting en inyección de moldeo
Señales visuales: Líneas parecidas a gusanos cerca de la compuerta; superficie áspera antes de que se aplane.
Causas principales:
- Compuerta pequeña con velocidad de inyección muy alta
- El melt sale directamente a la cavidad en lugar de extenderse suavemente
- Temperatura del molde muy baja
Cómo soluciono el jetting:
- Reducir inicial velocidad de inyección (usar un perfil de velocidad)
- Aumentar la tamaño de la compuerta o cambiar a una compuerta más tipo ventilación/film
- Aumentar temperatura del molde y ligeramente la temperatura del melt
- Redirigir la compuerta para que el melt golpee una pared y se disemine
Problemas de decoloración
Señales visuales: Amarillamiento, manchas oscuras, vetas de otro color o cambio de color general.
Causas principales:
- Degradación del material (sobrecalentamiento, tiempo de residencia largo)
- Contaminación por material anterior o purga deficiente
- Mala dispersión de la masterbatch de color
Soluciones a la decoloración:
- Menor temperatura de fusión y velocidad de tornillo, acorta el tiempo de residencia
- Usa los purga procedimientos y materiales de purga
- Limpie la tolva, el barril y el sistema de calentamiento al cambiar de colores
- Verifique el almacenamiento de material y evite mezclar materiales incompatibles
Sólido, repetible resolución de problemas en moldeo por inyección se trata de leer el defecto, vincularlo al proceso, al molde y al material, y luego hacer cambios pequeños y controlados, no aleatorios.
Solución de problemas sistemática en el moldeo por inyección
Cuando resuelvo defectos de moldeo por inyección, sigo un flujo de trabajo fijo. De esa manera, resolvemos los problemas rápido, evitamos ajustes aleatorios y mantenemos el rechazo bajo control.
Flujo de trabajo de resolución de problemas paso a paso en la planta de producción
Cuando aparece un defecto, pido al equipo que se mueva en este orden:
- Confirmar claramente el defecto
- Definir: tiro corto, rebaba, warpage, hundimiento, burn, etc.
- Comprobar: ¿es aleatorio, en cada tiro, solo en una cavidad?
- Bloquear la configuración actual
- Guardar la receta completa de moldeo: temperaturas, velocidades, presiones, tiempos.
- Registrar el número de molde, lote de material, condiciones ambientales.
- Comenzar con comprobaciones simples
- Material: grado correcto, correctamente desecado, sin contaminación.
- Máquina: tamaño de tornillo/barril compatible, sin alarmas, sin fugas evidentes.
- Moldeo: cavidad limpia, línea de separación, aireación, movimiento del pistón.
- Cambia solo una cosa a la vez
- Ajusta un único parámetro en pequeños pasos.
- Realice al menos 5–10 disparos después de cada cambio e inspeccione las piezas.
- Documenta la causa y la solución
- Anota: defecto, causa raíz, cambios de parámetro, configuración final estable.
- Convierte los problemas repetidos en un cuadro de resolución de problemas para los operadores.
Si está capacitando a nuevo personal, guiándolos a través de cómo un fábrica de moldeo por inyección funciona les ayuda a entender por qué cada paso importa.
Comprobando y optimizando los parámetros clave del proceso de moldeo
Siempre reviso los parámetros del proceso en una secuencia simple, desde el llenado hasta el enfriamiento:
- Velocidad de inyección
- Demasiado lento → disparos cortos, líneas de soldadura, flujo frío.
- Demasiado rápido → marcas de quemado, rebabas, cizalladura excesiva.
- Consejo: empieza en rango medio, luego afina el perfil de velocidad por etapas.
- Presión de inyección
- Demasiado bajo → llenado incompleto, líneas de flujo, vacíos.
- Demasiado alto → rebabas, daño en el molde, tensión en las piezas.
- Usa exactamente la presión suficiente para rellenar a la velocidad objetivo.
- Embalaje / presión de retención y tiempo
- Demasiado bajo/corto → marcas de hundimiento, vacíos, peso bajo.
- Demasiado alto/largo → rebabas, sobreempaquetado, alta tensión.
- Objetivo: peso estable de la pieza y mínimos hundidos.
- Molde y temperatura de fusión
- Fusión demasiado baja → mal flujo, líneas de soldadura, disparos cortos.
- Fusión demasiado alta → marcas de quemado, decoloración, degradación.
- Molde demasiado frío → deformaciones, alta tensión, superficie deficiente.
- Molde demasiado caliente → ciclo largo, posible rebaba, distorsión.
- Tiempo de enfriamiento
- Demasiado corto → deformaciones, deformación en la eyección.
- Demasiado largo → tiempo de ciclo desperdiciado sin ganancia de calidad.
- Utilice la rigidez de la pieza y la temperatura de desmoldeo como guía.
Me enfoco en llenado → empaquetado → enfriamiento en este orden en lugar de girar perillas al azar.
Inspección del molde, la máquina y el material antes de realizar grandes cambios
Antes de comenzar a reescribir el proceso, quiero estar seguro de que no hay nada “mecánico” que esté mal:
- Condición del molde
- Verifique respiraderos, canaletas, moldes, línea de separación, middelen de expulsión, canales de enfriamiento.
- Busca acumulaciones, desgaste, daños o ventilaciones bloqueadas.
- Ventilación deficiente, mal diseño de la compuerta, o incorrecta construcción de molde nunca será arreglado solo con ajustes.
- Estado de la máquina
- Verifica el desgaste del tornillo y del barril, el funcionamiento de la válvula de no retorno, las bandas calefactoras, los termopares.
- Confirma que el tamaño de la unidad de inyección coincida con el tamaño del disparo (sin sobreuso o subuso).
- Estado del material
- Secado: verifique la temperatura real del secador, el tiempo y el punto de rocío.
- Manejo: evite regranulado mixto, contaminación, material degradado o antiguo.
- Confirme la calidad y el proveedor respecto a la hoja de proceso.
Si alguno de estos está fuera de lugar, los arreglo antes de tocar la ventana de proceso de manera importante.
Usando monitoreo de presión, estudios de corto llenado y inspección
Para una resolución de problemas seria en moldeo por inyección, me baso en datos, no en conjeturas:
- Monitoreo de presión de cavidad / inyección
- Vigile las tendencias de presión máxima y de mantenimiento.
- Cambios súbitos a menudo señalan bloqueo de la compuerta, problemas de ventilación o deriva de la máquina.
- Utiliza curvas de presión para ver si la pieza está subllenada o sobrellenada.
- Estudios de corto llenado
- Detenga intencionadamente el llenado antes de que la pieza esté completa.
- Compare el frente de flujo congelado con la ubicación del defecto.
- Esto muestra exactamente dónde el flujo se ralentiza, se detiene o se atrapa aire.
- Inspección sistemática de la pieza
- Utilice listas de verificación: dimensiones, peso, superficie, ondulación, área de boquilla, líneas de soldadura.
- Medir el peso de la pieza en cada disparo para ver si el proceso es estable.
- Inspecciona múltiples cavidades por separado para detectar problemas específicos de cavidad.
Este enfoque estructurado de resolución de problemas mantiene al equipo alineado, convierte el conocimiento tribal en práctica estándar y reduce desecho y tiempo de inactividad en las líneas de producción globales.
Mejores prácticas preventivas para un moldeo por inyección sin defectos
Selección de material, manejo y pre-secado
Si el material es incorrecto o está húmedo, lucharás contra los defectos todo el día. Para reducir el desperdicio y estabilizar la calidad:
- Combinar resina con la pieza: la resistencia, la resistencia al calor, la resistencia química, el color y el acabado deben ajustarse al uso final.
- Controlar la humedad: siempre sigue las especificaciones de secado del proveedor (tiempo, temperatura, punto de rocío). Usa secadores de tolva con flujo de aire adecuado.
- Estandarizar la manipulación: bolsas selladas, contenedores etiquetados, uso de primero en entrar, primero en salir, y zonas separadas para regranulado para evitar contaminación.
Material, seco, limpio y especificado correctamente es la forma más rápida de evitar marcas de splay, burbujas y decoloración en el moldeo de plásticos.
Mantenimiento, limpieza y ventilación del molde
La mayoría de defectos crónicos de inyección provienen de moldes descuidados, no de la máquina:
- Mantenimiento de rutina: limpiar cavidades, pasadores y compuertas según un programa; verificar alineación y desgaste.
- Comprobaciones de ventilación: mantener las ventilas abiertas y con el tamaño correcto para evitar marcas de quemado, atascos y gas atrapado.
- Cuidado de la superficie: evitar una limpieza abrasiva que cambie la textura de la cavidad y afecte el brillo o las líneas de flujo.
Un molde estable y bien mantenido facilita mucho la solución de problemas en la inyección de moldes, más que perseguir constantes parámetros.
Consistencia del ciclo, control de enfriamiento y optimización del proceso
Ciclos consistentes crean piezas consistentes:
- Fijar una ventana estable: definir y mantener los parámetros clave del proceso de moldeo (temperatura de fusión, presión de inyección, velocidad, presión de llenado y de compactación, tiempo de enfriamiento, temperatura del molde).
- Equilibrar el enfriamiento: usar una distribución de canales adecuada, flujo y control de temperatura para limitar la deformación, variación de contracción y marcas de hundimiento.
- Monitorear la repetibilidad: rastrear el tiempo de ciclo, holgura, presión de pico y peso de la pieza; actuar temprano cuando las tendencias se desvíen.
Una buena optimización del proceso no solo reduce los problemas comunes de moldeo, también admite la optimización del tiempo de ciclo sin sacrificar la calidad.
Trabajar con socios experimentados en inyección de moldes
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- Obtener retroalimentación de la ferramenta temprano: involucra a tu fundidor en el diseño de la pieza, la selección de la cavidad y la distribución de ventilación para prevenir defectos antes de cortar el acero.
- Usar equipos probados: stable, well‑specified máquinas de moldeo por inyección con control preciso, hacer que las ventanas de proceso sean más amplias y facilitar la resolución de problemas.
- Leverage their know‑how: un socio acostumbrado al análisis de causas raíz en el moldeo por inyección te ayudará a reducir el desperdicio, mejorar el control de calidad de las piezas plásticas y escalar más rápido.



 Spanish
 English
 French
 German
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian