
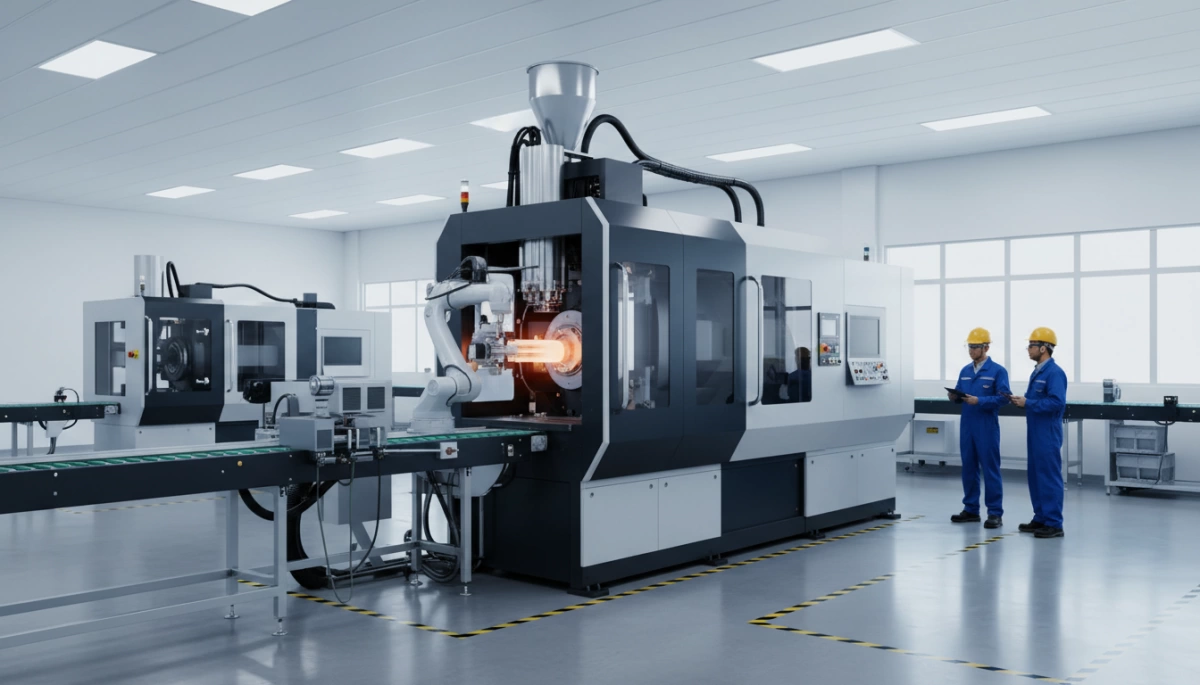
Hva er et injeksjonsformemaskinprodukt?
Når folk spør meg hva en sprøytestøpemaskinprodukt virkelig er, forklarer jeg det enkelt: det er kjerne produsjonsaktiv som forvandler plastpellets til høy kvalitet, gjentakbare deler i stor skala.
An injektjonssprøytemaskin er en bit av industriell støpemaskineri som:
- Smelter plastresin
- Sprøyter det inn i en form under høyt trykk
- Kjøler det
- Ejektor en ferdig del klar til bruk eller montering
Når den brukes riktig, kan denne ene-maskinen kjøre 24/7, og levere millioner av identiske deler med jevn kvalitet og lav kostnad per stykk.
Kjernefunksjon i moderne plastprodusjon
Du vil finne plastråstøpemaskiner i hjertet av:
- Bilindustri produksjon (klipp, koblinger, føreruter)
- Medisinsk og helsevesen (sprøyter, hus, engangsartikler)
- emballasje (hette/lukker, containere)
- Elektronikk (hus, kontakter, presisjonskontakter)
Hvorfor? Fordi sprøytestøping tilbyr:
- Høyvolumsproduksjon med raske syklustider
- Stramme toleranser for presis plaststøping
- Bred materialkompatibilitet (råvare- og ingeniørplast)
I en moderne sprøytestøpingsproduksjonslinje, maskinen er ankeret for:
- Roboter
- Kjøreband
- Kvalitetsovervåking
- Industry 4.0-innsprøytningsdatasystemer
Kjernekomponenter i en plastinnsprøytningsmaskin
Hver sprøytestøpemaskinprodukt er bygget rundt fire hovedsystemer:
| Komponent | Hva det gjør |
|---|---|
| Injeksjonsenhet | Mykner og sprøyter smeltet plast inn i forman |
| Klemmesykehusenhet | Åpner/lukker formen og gir klemmkraft tonnasje |
| Drivsystem | Driver bevegelsen (hydraulisk, servo-hydraulisk, eller helt elektrisk) |
| Kontrollsystem | Setter opp og overvåker alle prosessparametere via HMI |
Nøkkelspesifikasjoner tilknyttet til disse systemene inkluderer:
- Spesifikasjoner for injeksjonsenhet: skruestørrelse, kapasitet for skyllvekten
- Formklemmeringssystem: klemkraft, avstand mellom gevindstenger, platestørrelse
- Servo-drevet injeksjonsmaskin valgmuligheter for energieffektiv formutstyr
Grunnleggende arbeidssyklus for en injeksjonsmouldemaskin
A plastinjeksjonsmaskin gjentar en presis syklus:
- Bløtgjøring – Skrue roterer, smelter plastgranulat.
- Injeksjon – Smeltingen presses inn i åpningen i fastsatt hastighet og trykk.
- Pakking/Holder – Ekstra trykk kompenserer for materialstrekk.
- Nedkjøling – Delen herder inne i formen.
- Ejektjon – Formen åpnes og utstøtere skyver delen ut.
Denne gjentakbare syklusen er det som gir deg:
- Høyhastighets sprøytestøping
- Stabil skudd-til-skudd konsistens
- Forutsigbar syklustid og delkostnad
Hvordan det skiller seg fra annet plastbehandlingsutstyr
An sprøytestøpemaskinprodukt er ikke det samme som annet plastutstyr som ekstrudere eller blow molding-maskiner:
| Prosess-type | Hovedbruksområde | Hovedforskjell |
|---|---|---|
| Sprøytestøpemaskin | Komplekse 3D-deler med stramme toleranser | Bruker en lukket form og høyt trykk |
| Ekstruder | Kontinuerlige profiler, ark, rør | Ingen formhulrom, kontinuerlig produksjon |
| Blow molding-maskin | Hule flasker og beholdere | Bruker luft til å forme hule former |
| Termoforming-maskin | Tynne brett og emballasje fra ark | Varmer opp og former forhåndslagde plastark |
Hvis du trenger:
- Nøyaktig geometri
- Flere hulrom
- Høykapasitets, høy-repetisjonsdeler
da leter du etter en plastinjeksjonsmaskin, ikke generell plastbehandlingsutstyr.
Hovedtyper av injeksjonssprøytemaskinprodukter
Når du velger en plastinjeksjonsformemaskin, vil typen maskin du velger avgjøre delkvalitet, energikostnader og hvor fleksibel produksjonen din er. Her er hvordan jeg ser på hovedinjeksjonssprøytemaskinproduktene vi bruker og leverer.
Hydrauliske injeksjonssprøytemaskiner
Hydraulisk sprøyting er fortsatt arbeidshesten i mange fabrikker. Disse maskinene bruker hydraulikievablyincome for å drive injeksjon og klampebevegelser.
Beste for:
- Store deler (bumpere, paneler, kasser, møbler)
- Tykke vegger hvor høyt trykk er nødvendig
- Anvendelser hvor ultrahøy hastighet og ekstrem presisjon ikke er hovedprioritet
- Kunder som ønsker en lavere inngangspris og bevist, robust teknologi
Hvorfor folk fortsatt velger hydrauliske maskiner:
- Høy klampetrykk til en konkurransedyktig maskinpris
- Sterk ytelse på tøffe, fylte materialer (glassfiber, teknisk plast)
- Enkelt å service i regioner hvor hydraulisk kunnskap er vanlig
Hvis du kjører tungt, industrielt formsprøyting, er en solid hydraulisk injeksjonssprøytemaskin ofte det mest kostnadseffektive valget.
All-Electric injeksjonssprøytemaskiner
En helt elektrisk sprøytemaskin bruker servomotorer på hver viktig akse i stedet for hydraulikk. Ingen olje, mindre støy, og svært ren drift.
Beste for:
- Presisjons plastformgiving (medisinsk utstyr, elektronikk, optiske deler)
- Renromsmiljøer (medisinsk, matkontakt, farmasøytisk)
- Høy-åpningformer der syklustid og gjentakbarhet er kritisk
- Regioner med høye strømpriser, hvor energieffektiv molding-utstyr lønner seg raskt
Nøkkelfordeler:
- Utmerket reproduserbarhet og skudd-til-skudd konsistens
- Lavere energiforbruk sammenlignet med tradisjonell hydraulikk
- Raske, presise bevegelser for høyhastighets injeksjonsforming
- Renere maskin – ingen risiko for oljelekkasje rundt sensitive deler
Hvis du tar toleranser og energisparing på alvor, er hel-elektrisk vanligvis det beste langsiktige alternativet.
Hybrid injeksjonsformeringsmaskiner
En hybrid injeksjonsformeringsmaskin kombinerer hydraulisk kraft der det trengs med elektriske servo-drev der presisjon og effektivitet teller mest.
Beste for:
- Tynne-vegger emballasje og kapsler som krever svært raske sykluser
- Mellomstore til store deler hvor du fortsatt trenger høy kraft men ønsker bedre energieffektivitet
- Prosjekter som balanserer ytelse, pris og lavere driftskostnader
Hvorfor hybrider er populære:
- Lavere energiforbruk enn full hydraulisk injeksjonsforming
- Høyere injeksjonsdynamikk og kontroll enn grunnleggende hydraulikk
- Godt kompromiss mellom kjøpspris og alle-elektriske maskiner
Hvis fabrikken din trenger hastighet og kraft, men du er ikke klar for full elektrisk, gir hybride systemer en sterk mellomgrunn.
Spesialformingsmaskiner for injeksjon
( Vertikal, To‑platen, Multi‑Komponent, Mikro‑Injeksjon )
Noen prosjekter trenger en veldig spesifikk type injeksjonsformeringsmaskin for å få jobben gjort effektivt.
Vertikal sprøytestøpemaskin
- Ideell for innstøpingsformer (metallinnsatser, ekspandere, terminaler)
- Tykkelse/høyvekt hjelper å holde innsatser på plass
- Flott for bilindustriens kontakter, elektriske deler og overmolding
To-platem enje injeksjonsmaskin
- Kompakt fotavtrykk for maskiner med høy trykk tonn
- Mer formrom med kortere total lengde
- Perfekt for store bil-, hvitevarer- og logistikkdeler
Multikomponent-/multimaterialmaskiner
- Form to eller flere materialer eller farger i én syklus
- Brukes til mykt grep, tetninger, to-fargede deler og komplekse montering
- Reduserer sekundære operasjoner og forbedrer delbinding
Mikroinjektionsmaskiner
- Utformet for ultrakorte kvestkspressor og mikro-deler
- Brukes i medisinsk utstyr, elektronikk, presisjonsgir og små kontakter
- Ekstremt høy kontroll på injeksjonsvolum og hastighet
Disse spesialmaskinene er de jeg bruker når en standard horisontal maskin rett og slett ikke oppfyller prosess- eller layoutkrav.
Skrivebord- og små injeksjonsformeringsmaskiner
En liten injeksjonsformemaskin eller skrivebord injeksjonsformeringsmaskin er perfekt når du ikke trenger en fullstendig industriell formningslinje.
Beste for:
- Prototyping og prøvetaking av nye former og materialer
- Veldig lavt volum eller tilpassede deler
- F&U-laboratorier, universiteter og oppstartsbedrifter som tester design
- Lokal produksjon eller on-demand reservedeler
Hva de tilbyr:
- Veldig kompakt fotavtrykk – passer i trange rom eller laboratoriemiljøer
- Lavere investering sammenlignet med full størrelse industrimaskineri for støping
- Raskere oppsett og bytte for kortkørsler
Når du validerer et nytt produkt eller kjører korte partier, kan en skrivebordsinjeksjonspresse spare mye tid og verktøykostnader før du flytter til en større produksjonslinje for injeksjonspressing.
Hvis du vil ha en dypere gjennomgang av hvordan hver maskintype fungerer i den virkelige syklusen (blanding av plast, injeksjon, pakking, kjøling og ejektering), anbefaler jeg å sjekke en praktisk gjennomgang som denne guiden om hvordan en injeksjonssmøringsmaskin fungerer at jinoplastics.com.
Nøkkelspesifikasjoner å sammenligne i produkter for injeksjonsstøping
Når du velger en plastinjeksjonsmaskin, avgjør disse kjerne-spesifikasjonene om maskinen faktisk vil drive formen din effektivt og pålitelig.
1. Klemmerkraft (tyngekrampeområde)
Klemmerkraft holder formen lukket mot injeksjonstrykk.
- For lav tonnasje → flash, korte skudd, ustabil prosess
- For høy tonnasje → bortkastet energi, høyere maskinpris
Raskguide:
| Delstørrelse og moldetype | Typisk klemkraftområde |
|---|---|
| Små tekniske deler (1–50 g) | 30–120 tonn |
| Forbruksvarer lokk, lukkinger | 120–250 tonn |
| Middels innkapslinger, containere | 250–450 tonn |
| Bilindustriens interiør/exteriørdeler | 450–1 300+ tonn |
Tilpass tonnasje til:
- Forventet område av delen + løpe
- Antall formkasser
- Materialinnsprøytingspress
2. Innsprøytningskapasitet, skruediameter og stikkvekt
Innsprøytingsenheten definerer hva du faktisk kan støpe.
- Skruediameter: påvirker plastifiseringshastighet og innsprøytningspress
- Stikkvekt: må være 20–80% maks stikk for maskinen for stabil prosesseringshastighet
- Materiale: høy-viskøse eller fylt materialer kan trenge mer trykk og større plastifiseringskapasitet
| Spesifisering | Hva du bør sjekke |
|---|---|
| Stikkvekt (PS) | 1,2–1,5 × totalt del- og løpevekt per stikk |
| Skruediameter | Match til materialtype og gjennomløpsbehov |
| Plastifiseringshastighet | Tilstrekkelig kg/h for syklustid og cavitasjon |
For mer bakgrunn om hvordan materialoppførsel påvirker prosjektstørrelse, se vår guide om injeksjonsforming materialvalg.
3. Tie-Bar-avstand, platenes størrelse og moldhøyde
Til og med med riktig tonnasje må støpeformen fysisk få plass.
- Tie-bar-avstand: klar avstand mellom tie-stenger (B × H)
- Platenes størrelse: må fullt ut støtte moldbasen
- Mould-høyde: min–maks moldtykkelse som klappesystemet for molden kan håndtere
| Fit-check | Hva som må bekreftes |
|---|---|
| Tie-bar-avstand | Mold bredde/høyde < klar tie-bar-gap |
| Platenes størrelse | Moldbase passer med tilstrekkelig margin |
| Min / maks moldhøyde | Moldtykkelse innenfor tillatt rekke |
| Daglys åpning | Nok plass til delutkast og robotinngang |
4. Injeksjonshastighet, trykk og gjentakbarhet
For presis plastforming og stramme toleranser teller dynamikk og kontroll mye mer enn rå tonnasje.
- Høy innsettingshastighet → tynnevæggede deler, emballasje, høyhastighets sprøytestøping
- Høy innsprøytingshastighet → komplekse geometriske former, lange flytveier, engineering-plast
- Repeterbarhet (skudd-til-skudd) → stabile dimensjoner, mindre avfall
Nøkkelevner å sammenligne:
- Maks innsettingshastighet (mm/s eller cm³/s)
- Maks innsprøytingstrykk (bar)
- Repeterbarhet (vekt- eller lengdeforskjell %, ofte på servo-drevne sprøytestøpemaskiner)
5. Maskinens fotavtrykk, tørkekjøretid og gjennomløp
Disse spesifikasjonene påvirker gulvplass og kostnad per del.
- Maskinens fotavtrykk: kritisk hvis lokalene er begrenset
- Tørkekjøretid: maskinens åpne/lukke hastighet uten belastning (god indikator på syklus-potensial)
- Gjennomløp: deler per time ved ønsket syklustid
| Produktivitetsindikator | Hvorfor det er viktig |
|---|---|
| Tørkekjøretid | Raskere klamring = kortere total syklus |
| Ejektorhastighet/stroke | Påvirker avstøtningstid og automatiseringshastighet |
| Robot-/automasjonsrom | Nødvendig for transportsystemer, IML, roboter, QC-enheter |
Hvis du er ny innen injeksjonsforming, hjelper det også å gå gjennom hele prosessen fra materiale til ferdig del i vår grunnleggende veiledning om hva sprøytestøping er og hvordan det fungerer.
Når jeg velger eller anbefaler en injeksjonsformeringsmaskin, starter jeg alltid med disse fem gruppene av spesifikasjoner. Når disse er riktige, blir finjustering av funksjoner og alternativer mye enklere og mindre risikofylt.
Ytelse og teknologifunksjoner i moderne injeksjonsformemaskinprodukter
Moderne plastinjeksjonsmaskiner handler i all hovedsak om hastighet, nøyaktighet og lave driftskostnader. Når jeg velger eller designer en maskin, er disse ytelses- og teknologifunksjonene som betyr mest.
Servo-drevet hydrauliske og helt elektriske systemer
Dagens servo-drevne hydrauliske injeksjonsformemaskiner og helelektriske sprøytestøpemaskiner gir deg stram kontroll og store energibesparelser.
Rask visning: drivsystemer
| Drivtype | Beste for | Nøkkelfordeler |
|---|---|---|
| Servo-hydraulisk | Generell industriell forming, større tonnasje | Lavere energiforbruk vs gamle hydraulikk, sterk og fleksibel |
| All‑electric | Presisjon, renrom, høyhastighetsinnpakning | Topp energibesparelse, høy gjentakelsesnøyaktighet, lav støy |
- Servoer motorer bruker bare strøm når maskinen beveger seg.
- Alle elektriske drivverk gir ultra-rask respons og presis sprøyte-kontroll.
Avanserte kontrollsystemer og brukervennlige HMI-er
Moderne sprøytestøpemaskinprodukter bruk smarte, intuitive kontroller:
- 15–21" touch-screen HMIs with clear navigation
- Oppskriftslagring for former og materialer
- Sanntidsgrafer for trykk, hastighet og temperatur
Gode kontrollsystemer gjør det lettere å unngå problemer som flash og kortsprøyter; hvis du vil ha mer om kvalitetsproblemer, anbefaler jeg denne guiden om hvordan man kontrollerer flash i sprøytestøping: kontroll av sprørestifter i sprøytestøping.
Industri 4.0-tilkobling og overvåking
An industri 4.0-sprøytestøping oppsettet gir deg oversikt over hele verkstedet:
- OPC UA / MQTT-tilkobling til MES/ERP
- Live OEE, syklustid og nedetidsrapportering
- Historisk datalogging for revisjoner og prosessoptimalisering
Dette er kritisk hvis du kjører flere former, skift og materialer over en global forsyningskjede.
Automatisering: Roboter, transportbånd, inni-formet merking
For å holde arbeidskraften lav og produksjonen stabil, planlegger jeg alltid maskiner som en del av en full sprøytestøpingsproduksjonslinje:
- 3‑akse eller 6‑akse roboter for uttak og stableing av deler
- Transportbånd med delseparasjon og telling
- Innmold-merking (IML) og innmold-dekorasjon (IMD) for emballasje og forbrukerprodukter
- Integrert sikkerhetssikring rundt automatiserte celler
Denne typen automatisk formingsløsning er nøkkelen når du skal skalere bilindustri, emballasje eller elektronikkproduksjon.
Prosessstabilitet, temperatur og sikkerhet
Stabil prosess = stabile deler. En moderne presis plastforming maskin bør tilby:
- Lukk-sløyfe kontroll for sprøytestøpingshastighet, trykk og posisjon
- Nøyaktig tønde og form temperaturhåndtering
- Overvåking av formbeskyttelse for å forhindre verktøyskader
- Full sikkerhetskretsløp: lysgardiner, låsesystemer, sikkerhets PLC
Disse funksjonene kutter avfall direkte, beskytter verktøyene dine og holder operatørene trygge, noe som er grunnen til at de er ikke-forhandlingsbare i enhver seriøs industriell støpemaskineri.
Energieffektivitet og driftskostnader for produkter fra sprøytestøpeautomater
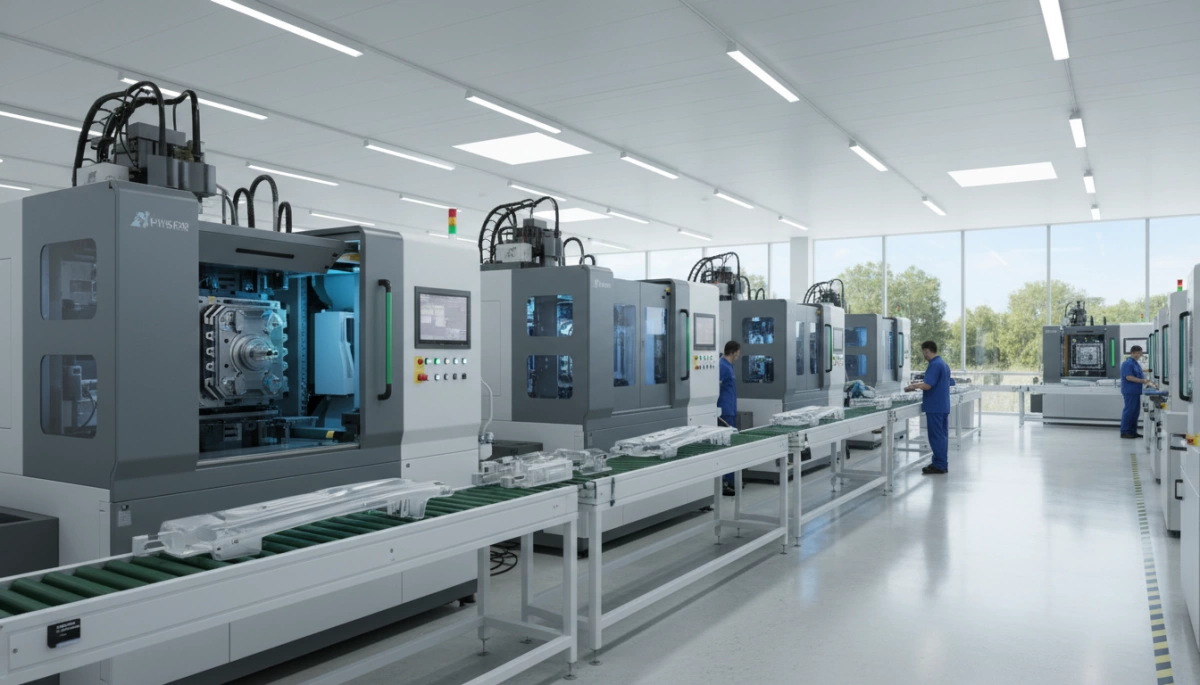
Å drifte en plastinjeksjonsmaskin er et langsiktig spill. Kjøpsprisen er bare inngangsbilletten — energi, vedlikehold og nedetid er det som virkelig rammer likviditeten din. Når jeg ser på ethvert innsprøytningsmøbelmaskinprodukt, bedømmer jeg den først etter energieffektivitet, stabilitet, og totale eierkostnader, ikke bare tonnasje og pris.
Hvordan energieffektive drivsystemer kutter strømforbruk
Moderne servo-drevne injeksjonsmøller og optimaliserte hydrauliske systemer kan enkelt kutte energiforbruket med 30–60% sammenlignet med eldre fullt hydrauliske maskiner.
Nøkkelmåter de sparer strøm på:
- Servo hydrauliske systemer: Motoren går kun når oljeflyt eller trykk trengs, ikke konstant. Det betyr nesten null tomgangstap.
- Fullt elektriske injeksjonsmøller: Hver akse har en elektrisk servo-motor. Ingen hydraulikkolje, ingen pumpe-tap, svært høy effektivitet, spesielt i hold- og kjølefasene.
- Smarte standby-moduser: Tenere, bjelke og drivverk kan falle til øko-moduser under pauser i stedet for å kaste bort energi.
- Bedre plastifisering og bjelkeisolasjon: Raskere, mer stabil smelteveiledning med mindre oppvarmingstid.
Hvis du beregner kostnad per del for injeksjon av formingsmateriale, energieffektive kjøresystemer er vanligvis en av de enkleste måtene å kutte kostnader raskt. Jeg anbefaler å innarbeide energiforbruk i kostnadsmodellen på samme måte som du ser på råvarekostnad eller syklustid. Et godt utgangspunkt er å faktorisere energi inn i delkostnadene dine på samme måte som du ville estimere i en detaljert innsprøytningsverktøykostnadsoversikt.
Hydraulisk vs hybrid vs full-elektrisk: energibruk
Hver plastinjeksjonsmaskin design har sin plass. Kort sagt:
- Hydrauliske sprøytestøpemaskiner
- Fordeler: Lavere kjøpspris, høy robusthet, godt for tungt arbeidsbelastning og tykkveggede deler.
- Ulemper: Høyeste energiforbruk, spesielt i tomgang og ved holdetrykk; mer varme, større kjølebehov.
- Beste når: Delens toleranse ikke er ekstrem, syklustider er moderate, og energiprisene er lave.
- Hybrid sprøytestøpemaskiner
- Fordeler: Elektriske drivverk der presisjon og hastighet er viktig (injeksjon, dosering), hydraulikk der høy kraft er nødvendig (klempe).
- Energi: Vanligvis 20–40% lavere effektbruk enn ren hydraulikk.
- Beste når: Du trenger bedre presisjon og energibesparelse, men ønsker fortsatt sterk hydraulikk og en moderat maskinpris.
- Fullt elektriske injeksjonsmøller
- Fordeler: Lavest energi per støt, ren (oljefri), ultrastabil injeksjon, flott for medisinsk plastforming, presisjonskontakter, og høykavitetsverktøy.
- Energi: Ofte 50–70% mindre enn gammel hydraulikk, spesielt i rask-syklus emballasje.
- Beste når: Kraftkostnad er høy, toleranser er stramme, og 24/7 stabil produksjon er viktig.
Hvis strømprisen din er høy, betaler en hybrid- eller helt elektrisk maskin ofte prisforskjellen mye raskere enn forventet.
Syklustid og kostnad per del
Energi er bare én side. Syklustid er den andre store driveren i din driftskostnad:
- Kortere sykluser = flere deler per time = lavere overhead per del (arbeid, husleie, amortisering).
- Raskere innsprøytningshastighet, avkjølingsytelse, og tørre syklustiden direkte redusere kostnad per enhet.
- Stabile, repeterbare maskiner unngår treghet forårsaket av avfall, omarbeid eller konstante justeringer.
Ta et enkelt eksempel:
- Kutt syklustid fra 20 s til 16 s (20% raskere).
- Samme maskin, samme energi per syklus.
- Kostnaden per del din faller betydelig fordi du sprer faste kostnader og arbeid over flere gode deler.
For høykapasitetsjobber regner jeg 1–2 sekunders syklustidsgevinst som mer verdt enn en mindre maskinprissrabatt.
Vedlikehold og reservedeler: skjulte kostnadsdrivere
Driftskostnader blir sterkt påvirket av vedlikeholdsstrategi og tilgjengelighet av reservedeler:
- Hydrauliske systemer
- Behov for oljeskift, filtre, tetninger, og mer hyppige lekkasjekontroller.
- Mer varme og bevegelige væskedeler medfører flere potensielle slitasje punkter.
- Alle elektriske maskiner
- Ingen hydraulikkolje, færre lekkasjepunkter, men flere elektroniske og servo-komponenter.
- Forebyggende kontroller av driftsdeler, kabler og smøring er nøkkelen.
For å holde kostnadene forutsigbare:
- Sette opp en forebyggende vedlikeholdsplan (daglige, ukentlige, kvartalsvise kontroller).
- Standardiser på maskiner der reservedeler de er enkle å skaffe lokalt og tilgjengelige innen 24–72 timer.
- Ta hensyn til leverandørens service responstid — en billig maskin med treg støtte kan koste deg mer enn en premium en.
Når jeg kjøper industripressutstyrs maskiner, ser jeg vedlikeholdsstøtte som en del av prislappen, ikke et tillegg.
Beregning av totalkostnad for eierskap (TCO)
Den reelle verdien av et sprøytestøpeverktøyprodukt ligger i totale eierkostnader over 8–15 år, ikke bare i den innledende prisen.
En enkel TCO-visning:
- Capex (kjøpspris)
- Maskin + alternativer + frakt + installasjon + opplæring.
- Opex (driftskostnader)
- Energiforbruk per kast × årlig antall kast × energipris.
- Vedlikehold (reservedeler, olje, filtre, planlagt service).
- Nedetidkostnad (tapt produksjon, overtidsarbeid for å komme ajour).
- Arbeidskraft (operatører, innstillinger, teknikere).
- Kvalitetskostnad
- Skrapfrekvens, omarbeiding, retur, kundeklager.
- Verktøyslitasje fra ustabil maskinoppførsel.
I mange tilfeller er en mer effektiv servosystem hydraulisk støping or den helelektriske injeksjonsstøymaskinen kan betale seg selv på høyere anskaffelseskostnad i løpet av noen år gjennom:
- Lavere energiforbruk
- Raskere sykluser
- Mindre skrap og omarbeiding
- Mindre uplanlagt nedetid
Hvis du sammenligner maskinbud, vil bygging av en grunnleggende TCO-modell gi deg et mye tydeligere bilde enn å se på “pris på sprøytestøpemaskin” alene.
Produktkvalitet og produksjonsfordeler fra riktig sprøytestøpemaskin
Å velge riktig sprøytestøpemaskinprodukt er den raskeste måten å forbedre delkvalitet og total produksjon på. Jeg ser på maskiner som kvalitetsverktøy først, og produksjonsressurser som andre.
Stabil sikte-til-sikte kvalitet & dimensjonsnøyaktighet
En godt tilpasset plastinjeksjonsmaskin gir deg:
- Stabil smelte-temperatur og trykk
- Gjentaelig låst sprøytevolum
- Stram kontroll av bytte fra fylling til pakning
Dette forbedrer direkte:
- Dimensjonal nøyaktighet (mindre variasjon på tvers av kapsler og partier)
- Prosesskapasitet (Cp, Cpk) på kritiske dimensjoner
- Tilpassing og funksjon av samlinger (spesielt i bilindustri og elektronikk)
| Faktor | Påvirkning på kvalitet |
|---|---|
| Stabil injeksjonshastighet | Konsistent delenes utfylling |
| Nøyaktig slagvekt | Stabile dimensjoner og vekt |
| Repeterbart pakketrykk | Bedre tetthet og mindre krymp variation |
Skjæredefekter: krumme, sverting, flash, korte skudd
Med riktig servo-drevet sprøytestøpemaskin og riktig oppsett, kan du drastisk redusere vanlige defekter:
- Warpage – forbedret spenning parallellitet og kontrollert kjøling
- Senkmerker – presis pakketrykk og tidskontroll
- Flash – stabil klemmekraft og platen parallellitet
- Short shots – konsekvent injeksjonstrykk og smelteforberedelse
Gode maskiner gjemmer ikke defekter; de gjør prosessen mer tilgivende.
Overflatefinish og presisjon for høyverdige deler
For presis plastforming (medisinsk, optikk, premium forbrukervarer), maskinens kontroll og mekanikk er viktig
- Glatt, kontrollert injeksjonshastighet = bedre overflategjengivelse
- Konsistent formtemperatur = jevn glans og tekstur
- Lav vibrasjonsdrivverk = skarpe kanter, tydelige detaljer
Hvis du sikter mot slanke finish, bør du også se på formdesign og prosessgrunnlag parallelt med maskinen. For en dypere titt på hvordan hele prosessen henger sammen, vil jeg peke deg mot en praktisk oversikt over presis plastinjeksjonsforming.
Maskinstivhet og kontrollnøyaktighet
Maskinstivhet og kontrollnøyaktighet blir ofte ignorert, men de er kritiske for kvaliteten:
- Rigid festeenhet
- Holder platenene parallelle
- Fordeler klemmekraft jevnt
- Reduserer sprø og ujevn slitasje på forman
- Høynøyaktig kontrollsystem
- Rask respons på trykk- og hastighetsendringer
- Stabil V/P-omkoblingspunkt
- Renere utfylling av tynne vegger og tette funksjoner
Skrapreduksjon og avkastningsforbedring
Riktig innsprøytningsmaskinprodukt øker direkte avkastningen din:
- Mindre omarbeiding og sortering
- Lavere skrap fra dimensjonale avvik og visuelle feil
- Flere godpartier per time ved samme syklustid
I praksis ser jeg vanligvis avkastningsforbedringer i disse områdene når jeg oppgraderer til en moderne energieffektiv støpegjennomføringsutstyr plattform:
| Oppgraderingsfokus | Typisk resultat |
|---|---|
| Bedre kontrollsystem + sensorer | 20–50% færre dimensjonale avvisninger |
| Høyere stiv klemmesystem | Merkbar støtf/oppbrett reduksjon |
| Optimaliserte spesifikasjoner for injeksjonsenhet | Færre korte sprøyteutsprengninger og brentmerker |
Når du velger din injektjonssprøytemaskin, bør kvalitet og avkastning være primære spesifikasjoner, ikke “fine å ha.” I løpet av maskinens levetid vil besparelsene fra færre feil normalt overgå enhver liten innledende prisforskjell.
Injeksjonsformeringsmaskinprodukter etter applikasjon og industri
Våre injeksjonsformingsmaskinprodukter er bygget for å dekke hele spekteret av plastinjeksjonsformingsapplikasjoner – fra høyvolum bilindustri til presismedisinske og nisjeingeniørdeler.
Automotive injeksjonsformingsmaskinbruk
For bilprodusenter og Tier-leverandører trenger du høyhastighets, høy klemmekraft plastinjeksjonsformingsmaskiner som går 24/7 med stabil kvalitet. Typiske deler:
- Kofangerer, grill, instrumentpaneler, interiørlister
- Kontakter, klips, braketter, væskesystemkomponenter
Nøkkelbehov:
- Høy klampemoment og stor platenstørrelse for store former
- Servohydraulisk eller hybrid injeksjonsforming for kraft og hastighet
- Robust låse- og klemmesystem for flerromsverk og familieverktøy
Medisinsk og helsevesen plastforming utstyr
Medisinske og helsesektoren prosjekter krever ren, gjentakbar og sporbar produksjon. Deler inkluderer:
- Sprøytepinner, IV-komponenter, laboratorieutstyr
- Enhetshus, inhalatorer, engangsdispenserer
Nøkkelbehov:
- Full-elektriske støpemaskiner for presisjon og lav forurensning
- Stram prosesskontroll og dataregistrering for validering
- Kompatibilitet med medisinsk-grade resiner (PP, PC, ABS, osv.). Hvis du velger medisinske plasttyper, er det nyttig å forstå hvilke plastmaterialer som brukes til støping av sprøytestøping og hvordan de oppfører seg under prosessforhold, noe som dekkes inngående i denne guiden om plast som brukes til sprøytestøping.
Pakking og forbruksvarer-forming
For emballasje og FMCG er kostnad per del og syklustid det viktigste. Typiske bruksområder:
- hette- og lukkinger, tynne vegger beholdere
- Personlig pleie emballasje, husholdningsprodukter, dagligdags produkter
Nøkkelbehov:
- Høyhastighets injeksjonsforming med kort tørketid
- Energieffektiv formutstyr for døgnkontinuerlig produksjon
- Høy skuddvektkapasitet og gjentakbarhet for flerromsverktøy
Elektronikk og elektrisk injeksjonsforming
Elektronikk krever presis plastforming med stabile dimensjoner og gode dielektrisiteten:
- Enhetskasser, fjernkontrollskjeder, lader- og kontakttyper
- Presisjonskontakter, brytere, kontakter
Nøkkelbehov:
- El- eller hybrid sprøytestøpemaskin for nøyaktighet og gjentakbarhet
- Tett bildekontroll og rask sprøytestøpehastighet for tynt vegger og mikrofunksjoner
- Støtte for ingeniørplast og flammehemmede kvaliteter
Skreddersydde og nisjeapplikasjoner
For nisje- og høytytende applikasjoner fokuserer vi på fleksibilitet og materialegenskaper:
- Ingeniørplast: PA, PBT, PC, PEEK, fylt og forsterket kvalitet
- Materialer med høy temperatur og deler som erstatter metall
- Flere materialer, overmolding og innstøpte deler
Nøkkelbehov:
- Stabil temperaturhåndtering og høy sprøytestøypetrykk
- Multimateriale-, overmolding- og innstøpningsmaskiner for overmolding
- Konfigurerbare spesifikasjoner for innsprøytningsenhet for å matche spesialharpiker
Hvis du utforsker materialalternativer for nye deler, er denne oversikten plaststoffer for injeksjonsforming et solid utgangspunkt for å matche harpiregenskaper med riktig sprøytestøymaskinprodukt.
Hvordan velge riktig sprøytestøymaskinprodukt for prosjektet ditt
Å velge riktig sprøytestøymaskinprodukt handler hovedsakelig om å matche maskinen til delen din, volumet ditt og budsjettet ditt. Her er en enkel måte å strukturere det på.
1. Definer delstørrelse, materiale og årsvolum
Start med delen, ikke maskinen.
Nøkkelspørsmål:
- Maks delstørrelse og vekt (største enkeltdel + sprøyteskalle)
- Materiale (PP, ABS, PC, PA, fylte materialer, høytemperaturharpiks)
- Årlig volum og obligatorisk syklusstid
| Inndata | Hvorfor det er viktig |
|---|---|
| Delvekt (g) | Definerer nødvendig slagvekt |
| Maks flytlengde og vegg | Påvirker injeksjonstrykk og hastighet |
| Materialtype | Påvirker skruens utforming, temperatur, trykk |
| Årlig volum (stk/år) | Veileder tonnasje, automatiseringsnivå og driftstid |
Hvis du også planlegger en ny form, ta med i beregningen hvordan du vil lage en form for injeksjonsforming og hvor mange hulrom du realistisk kan kjøre i én verktøystøpt
2. Tilpass låsekraft, slagstørrelse og moldlayout
Kjerneområdeets størrelsestrinn er å justere låsekraft og injeksjonskapasitet med din planlagte form.
Grunnleggende tommelfingerregler:
- Låsekraft (tonn)
- Typisk: 3–5 tonn per cm² av projisert område (del + løpe)
- Høyere strømning / høyt trykk materialer kan trenge mer
- lumpestørrelse / løpsvektkapasitet
- Maskinstørrelse ≈ 1,2–1,5× din maksimale totale stempel (alle hulrom + løpe)
- Støpeverkslayout
- Sjekk ingangsavstanden til tannstolpen, platenstørrelse, og maks støpehøyde imot din støpedesign.
| Parameter | Hva som må sjekkes |
|---|---|
| Klemmetrykk (t) | Nok til å forhindre flash ved topp injeksjonstrykk |
| Størrelse på stempel (cm³ / g) | Dekker maks stempel med 20–30% sikkerhetsmargin |
| Kjede-støyavstand (mm) | Støpebrett og høyde passer behagelig |
| Daglys / støpehøyde | Støpe åpner seg langt nok for trygg utstøting |
3. Balanser budsjett, ytelse og skalerbarhet
Du kjøper ikke bare en sprøytestøpemaskin for i dag; du kjøper kapasitet for de neste 5–10 årene.
Vurder:
- Hydraulisk: Lavere innkjøpspris, robust, bra for generelle deler
- All‑electric: Høyere pris, bedre presisjon, mindre energi, ideell for medisinsk, elektronikk
- Hybrid: God blanding når du trenger både kraft og effektivitet
Tenk i termer av totalkostnad per del:
- Maskinpris
- Energibruk per syklus
- Forventet syklustid
- Vedlikehold og nedetid
- Fleksibilitet for fremtidige former/deler
Hvis du forventer å øke volumer eller legge til mer kompleks verktøydesign, la det være rom klemkraft og skuddstørrelse slik at du ikke blir sittende fast i en oppgradering for tidlig.
4. Sjekk fabrikkplass, strøm og hjelpemidler
Den beste injeksjonsformmaskinproduktet er et som faktisk passer din virksomhet og forsyning.
Sjekk før kjøp:
- Gulvareal og tilgang
- Maskinens fotavtrykk
- Plass til formes-bygging, vedlikehold og materialhåndtering
- Strømforsyning
- Spenning, fase, og tilgjengelig kVA
- Alle elektriske og servo-hydrauliske maskiner kan ha behov for renere, mer stabil strøm
- Hjelpeutstyr
- Kjølere / temperaturkontrollere
- Tørkere og lastere
- Granulatorer
- Roboter, transportører og pakkerstasjoner
Planlegg hele sprøytestøpingsproduksjonslinje, ikke bare pressen.
5. Vanlige størrelsesfeil å unngå
Mange kjøpere taper penger ved å feilstille injeksjonsformmaskinen produktet.
Typiske feil:
- Undervurdere klemkraft → flash, lav utbytte, tvunget til å kjøre saktere
- Overdimensjonere maskinen → høye energikostnader, inefficient for små deler
- Ignorere støpeverktøyets dimensjoner → mold passer ikke til tansespenn / platen
- Valg av for liten slippstørrelse → materialnedbrytning fra overbruk av maks slaglengde
- Glemme kjøling og syklustid
- Raskere maskiner hjelper ikke hvis molden eller materialet trenger lengre kjøling
- Det er verdt å forstå hvor lang tid injeksjonsforming virkelig tar basert på deldesign og støpeprosessenes kjøling.
Hvis du er usikker, kjør en rask dimensjonering med delvekten din, forventet overflate og materiale, og få deretter verifisert av leverandørens applikasjonsingeniør. Riktig sprøytestøpemaskinprodukt bør føles litt «overspesifisert» men ikke for stort—akkurat nok til å gi deg stabil kvalitet, rom for vekst og en solid kostnad per del.
Sammenligning av sprøytestøpemaskinprodusenter og merker
Når du sammenligner plast-sprøytestøpemaskinmerker, sammenligner du i praksis langsiktig risiko og pålitelighet, ikke bare prislappen.
Nøkkelfaktorer ved evaluering av leverandører
Når jeg evaluerer en sprøytestøpemaskin-leverandør, fokuserer jeg på:
- Maskinportefølje: hele utvalget av kapasitetstonner, hydraulisk / hybrid / helt elektrisk, samt spesialmaskiner (vertikal, to-dibel, flerkomponent).
- Riktige ytelsesdata: bekreftet sprøynehastighet, gjentakbarhet og energiforbruk – ikke bare katalogtall.
- Applikasjonskunnskap: kan de bevise resultater i din sektor (bilindustri, medisinsk, emballasje, elektronikk)?
- Lokalt nærvær: serviceingeniører, reservedeler og opplæring tilgjengelig i din region.
- Åpenhet om kostnader: klar prisstruktur for sprøytestøpemaskiner, inkludert installasjon og alternativer.
Globale vs. lokale produsenter
Både globale og lokale sprøytestøpemaskinprodusenter har sin plass:
- Globale merkevarer – fordeler
- Sterk FoU og bevist industriell formingsutstyr
- Bedre dokumentasjon, Industry 4.0-alternativer og globalt støttenettverk
- Globale merker – ulemper
- Høyere kjøpspris
- Mindre fleksibilitet i tilpasning i enkelte regioner
- Lokale merker – fordeler
- Raskere on-site støtte
- Mer fleksibel til tilpasning og kommersielle betingelser
- Lokale merker – ulemper
- Begrensede avanserte funksjoner på noen modeller
- Tjenestekvalitet kan variere mye mellom land
Jeg anbefaler vanligvis å blande begge: globale standarder for kritisk, høypresis plastforming og solide lokale partnere for mindre krevende produkter.
Teknisk støtte, opplæring og igangkjøring
En god plastinjeksjonsmaskin er bare så god som støtten rundt den. Se etter:
- Full igangkjøringspakke: formprøver, oppsett av prosesstørrelser, syklusoptimalisering.
- Operatør- og teknikeropplæring: på stedet og eksternt; ikke bare én dag med overlevering.
- Prosessstøtte: hjelp med defekter, gunningsdesign og syklustidreduksjon. For eksempel vil gode leverandører åpent diskutere emner som innsprøytningsformingsdefekter og feilsøkingsmetoder under opptrappingen.
- Fjernstyrt tilgang: til diagnostikk, programvareoppdateringer og rask feilsøking.
Overvåking, service og reservedeler
For å holde injeksjonsformeringsproduksjonen i gang, sjekker jeg alltid:
- Garantivilkår: varighet, hva som dekkes (hovedkomponenter, elektronikk, servo-drivere) og unntak.
- Serviceresponstid: normal og nød, pluss tilgjengelighet av 24/7 hotlines.
- Reservedelslogistikk:
- Lokal beholdning av kritiske komponenter (ventiler, kort, pumper, servo-motorer)
- Garantert tilgjengelighet av deler i minst 10+ år
- Klare leveringstider og prisfastsettelse
Billige maskiner med svak reservedelsstøtte blir raskt dyr nedetid.
Datablad og faktisk kundefeedback
Før jeg signerer noe, gjør jeg alltid:
- Les hele spesifikasjonene for injeksjonsvormaskinen:
- klemmkraft tonnasje
- skuddsvekk kapasitet
- festemål og platen størrelse
- strømforbruk og kjølebehov
- Sjekk prosessdata og testrapporter: spesielt for høyhastighets sprøytestøping eller deler med stramme toleranser.
- Snakk med eksisterende brukere: samme bransje, like deler, like syklustider.
- Se på feilrater og avfall: spør hvordan maskinen fungerer med forskjellige løpekanter og materialer; ressurser som en solid veiledning om design av port i sprøytestøping viser om et merke forstår virkelighets-støpt.
Hvis produsenten ikke kan levere reale referanser, testdata og tydelig dokumentasjon, ser jeg det som en alvorlig rød flagg.
jino Sprøytestøpemaskin Produktutvalg og løsninger
Bredt produktsortiment etter tonnasje og type
Hos jino designer vi og bygger et fullstendig utvalg av plastikk sprøytestøpemaskiner, fra kompakte små sprøytestøpemaskiner for presisjonsdeler til store industrielle støpeutstyr for bilindustrien og emballasje. Våre portefølje dekker:
- Hydraulisk sprøytestøping maskiner for tungt produksjonsarbeid, generelt formål
- Full-elektriske sprøytestøremaskiner for høy presisjon og energisparing
- Hybrid sprøytestømmere som balanserer hastighet, kraft og effektivitet
- Spesielle format som to-plate sprøytestøremaskiner, vertikale sprøytestøremaskiner, og multi-komponent løsninger
Dette lar deg matche klemmekrefte tonnasje, støtvekt og maskinens fotavtrykk med dine eksakte prosjektbehov.
Kjernestyrker: presisjon, pålitelighet, energieffektivitet
Vi bygger hvert Jino-sprøytestøpemaskin-produkt rundt tre prioriteringer:
- Presis plastforming med stabile injeksjonsenheter, høykonfigurasjonskontroll og gjentaelig støtvekt
- Pålitelighet gjennom robuste formklemmesystemer, kvalitetskomponenter og bevist servo-hydraulisk støpemaskinteknologi
- Energieffektiv støpeutstyr ved bruk av servo-drevet hydraulikk eller hela elektriske drivsystemer for å redusere strømforbruk og lavere kostnad per del
Du får konsekvent produksjon, mindre avfall, og en maskin som holder spesifikasjonene i mange års produksjon.
Tilpasning for din industri og deler
Som en sprøytestøpemaskinprodusent skreddersyr vi maskiner til spesifikke bransjer og bruksområder:
- Automotiv sprøytestøpemaskiner for støtfangere, interiørpaneler og strukturelle deler
- Medisinsk plastforming utstyr for ren, stabil produksjon av sprøyter og hus (se hvordan sprøytestøping brukes i medisinsk industri)
- Pakking sprøytestøpemaskiner for kapsler, lukninger og høyhastighets tynnveggede deler
- Elektronikk og engineering-plaststoffer med høy sprøytestøpekvalitet og temperaturkapasitet
Vi justerer spesifikasjonene for injeksjonsenheten, skruens utforming og kontrollalternativer for å passe ditt materiale og deldesign.
Integrert automatisering og ferdige celler
jino-maskiner er klare for automatiserte støpeprosesser og komplette sprøytestøpingslinjer:
- Integrerte roboter for uttak av deler og innsettingslading
- Transportbånd, kasseendringer og innstøpt merkingssystemer
- Industri 4.0-kobling for sprøytestøping til overvåking og datalogging
Vi leverer komplette produksjonsceller slik at du får stabilt utbytte, mindre manuell håndtering og høyere produktivitet fra første dag.
Prosessoptimalisering og verktøyintegrasjon
Vi tilbyr ikke bare en plastsprøytestøpemaskin; vi hjelper deg å få den til å fungere på sitt beste:
- Støtte for mould-verktøyintegrasjon, inkludert portplassering, kjøling og innpress (støttet av vår erfaring i plastinjeksjonsskjemaketoring)
- Hjelp med prosessoppsett: klemkraftinnstillinger, skuddstørrelse, tilbakestrøm og kjøletid
- Finjustering av syklustid, energibruk og delkvalitet slik at totalkostnad per del er konkurransedyktig
Med jino får du en maskin, en prosess og en partner som fokuserer på langvarig ytelse.
Ettermarkedstjeneste og vedlikehold for produkter innen sprøytestøping
Når du investerer i en sprøytestøpemaskinprodukt, viser den reelle verdien seg i hvordan den fungerer i år 5, 10 og videre. Derfor behandler vi service etter salg, vedlikehold og support som en del av produktet, ikke som et tillegg.
Forebyggende vedlikeholdsplan og kontroll
For hvilken som helst plastsprøytestøpemaskin (hydraulisk, hybrid eller helt elektrisk), jobber vi med kunder for å sette opp en klar, enkel vedlikeholdsplan:
- Daglige / skiftkontroller
- Sjekk oljenivå, lekkasjer, uvanlig støy eller vibrasjon
- Bekreft temperaturer i kolbe, dyse og form
- Rengjør filtre, sjekk sikkerhetslåser og innganger
- Månedlige kontroller
- Undersøk slanger, tetninger og hydrauliske kretser
- Sjekk skru- og kolbe slitasjeindikatorer
- Bekreft klemmekraft, smøring av kilelag og parallellitet
- Kvartalsvise / Årlige kontroller
- Olietanalyse og utskiftning (for hydrauliske / servo hydrauliske maskiner)
- Kalibrer injeksjonsenheten, trykk og posisjonsensorer
- Full inspeksjon av forms klemmesystem og elektriske skap
Vi dokumenterer alle vedlikeholdsoppgaver rundt spesifikasjonene for din sprøytestøpemaskin slik at teamet ditt vet nøyaktig hva som må gjøres og når.
Fjerndiagnostikk, programvare og prosessstøtte
Moderne servo-drevne sprøytestøkemaskiner og Industry 4.0-installasjoner for sprøytestøping krever rask feilsøking:
- Fjerndiagnostikk: Våre ingeniører kan få tilgang til kontrolleren din (med din tillatelse) for å sjekke alarmer, prosessdata og parametere i sanntid.
- Programvareoppdateringer: Vi holder HMI- og kontrollprogramvaren oppdatert, og forbedrer stabilitet, sikkerhet og noen ganger syklustid.
- Prosessstøtte: Vi hjelper deg med å stille inn sprøytestøtshastighet, trykk, pakke/hold, og kjøling for å stabilisere produksjonen og redusere avfall.
Opplæring for operatører og teknikere
Den beste produktet for sprøytestøpte maskiner er bare så bra som menneskene som bruker den. Vi tilbyr:
- Operatøropp training: oppstart/stenging, jobbskifte, parameterinnstilling, grunnleggende feilsøking, sikker forma bytting.
- Teknikeropplæring: Preventivt vedlikehold, hydrauliske og elektriske kontroller, servotuning, databackup og gjenoppretting.
- On-site og online økter: Kort, fokusert opplæring som passer inn i produksjonsplanen din.
Dette holder kvaliteten fra kast til kast stabil og reduserer avhengigheten av noen få “eksperter” på verkstedet.
Reservedelskstraategi for å minimere nedetid
Vi hjelper deg å bygge en reservedelsliste skreddersydd til ditt sprøytestøpe maskinproduktutvalg:
- Kritiske reservedeler: Sensorer, proporsjonale ventiler, varmeelementer, tetninger, nøkkel elektroniske kort, som umiddelbart kan stoppe produksjonen.
- Slitasjedeler: Skruetips, pakninger, filtre, slanger og låseårer som krever forutsigbar utskifting.
- Standardiserte komponenter: Når det er mulig bruker vi bredt tilgjengelige komponenter for å holde prisen på eie av din injeksjonsformemaskin under kontroll.
Vårt mål er enkelt: ingen lange stopp med venting på deler.
forlenge maskinens levetid og planlegge oppgraderinger
En vel vedlikeholdt maskin for industriell forming bør kunne kjøre pålitelig i mange år:
- Livssyklus helsesjekker: Periodiske revisjoner av klamp, sprøyteeinhet og drivverk for å fange opp problemer tidlig.
- Energi- og ytelsesoppgraderinger: Ettermonteringsalternativer som servo-hydrauliske pakker, nyere kontrollsystemer eller raskere roboter for å kutte strømforbruk og syklustid.
- Verktøy og prosessjustering: Etter hvert som produktene dine utvikler seg, hjelper vi deg å tilpasse maskinens kapasitet til nye former og høyere produksjonsmål.
Med riktig vedlikeholds- og oppgraderingsplan forblir din injeksjonssstøpemaskin konkurransedyktig, energiegnet støpeutstyr i stedet for en flaskehals i injeksjonsstøpeproduksjonen.
FAQs om Injeksjonsstøpemaskinprodukter
Hvordan estimerer jeg riktig klemmkraft for en ny form?
For hvilken som helst plastinjeksjonsstøpemaskin er klemkraften det første tallet du bør kontrollsjekke.
En enkel tommelfingerregel:
- Beregn forventet areal delens areal + løper (i cm²)
- Multipliser med hulromskapallet
- gange med støpe trykk (vanlig 300–500 kg/cm² for de fleste materialer)
Eksempel:
- Forutsatt areal (del + løper): 80 cm²
- 4 hullrom → 80 × 4 = 320 cm²
- Anta formpressingstrykk på 400 kg/cm²
Påkrevet klemkraft ≈ 320 × 400 = 128 000 kg = 128 tonn
Du legger vanligvis til en 10–20% sikkerhetsmargin, så i dette tilfellet en 150-tonns sprøytestøpemaskin-produkt er et trygt valg.
Hvis du støper materialer med høyt trykk (som fylt ingeniørplast) eller tynne vegger-emballasjer, kan du trenge høyere klemkraft per cm².
Skal jeg velge hydraulisk, hybrid eller alt-elektrisk?
Det kommer ned til delkrav, energikostnad og budsjett:
- Hydraulisk sprøytestøiemaskin
- Beste for: Generelle deler, tykkere vegger, store tonn, kostnadsfølsomme prosjekter
- Fordeler: Lavere kjøpspris, robust, håndterer høytrykk og krevende formar godt
- Ulemper: Høyere energibruk, mer oljeservice, lavere presisjon vs alt-elektrisk
- Alt-elektrisk sprøytestøiemaskin
- Beste for: Presis plaststøping, medisinsk, elektronikk, tynne vegger, renrom
- Fordeler: Høy nøyaktighet, rask respons, veldig energieffektiv, ren og stille
- Ulemper: Høyere innkjøpspris, ikke alltid økonomisk for veldig store maskiner
- Hybrid injeksjonsmolder
- Best for: Høyhastighets injeksjonsforming, tekniske deler, emballasje, bil
- Fordeler: Elektrisk presisjon med hydraulisk kraft der det trengs, god energibalanse
- Ulemper: Mer komplekst system, mellom- til høye priser
Hvis strømkostnadene dine er høye eller du kjører 24/7, helt elektrisk eller hybrid vanligvis gir en lavere kostnad per del over tid, selv om den innledende prisen på injeksjonsmaskinen er høyere.
Når er en liten skrivebord-dispensjonsmaskin verdt det?
A skrivebords sprøytestøpemaskin or liten sprøytestøpemaskin gir mening når:
- Du trenger rask prototyping av plastdeler uten å vente på eksterne leverandører
- Du kjører korte partier (hundrevis til noen få tusen deler)
- Du jobber med enkle former og mindre skuddkapacitet
- Du tester nye materialer eller farge-masterbatch internt
- Du er en oppstartsbedrift som validerer et nytt produkt før investering i et fullsize industrimaskin-anlegg
Det er ikke det riktige valget hvis du trenger:
- Flerlommesformer
- Store deler
- Høyt volum produksjon eller fullstendig automatiserte formingsløsninger
For seriøs produksjon vil en full størrelse plastinjeksjonsmaskin med et riktig formsikringssystem og automatisering betale seg mye raskere.
Hvor lenge varer en injeksjonsformemaskin?
For en riktig vedlikeholdt injeksjonsformemaskin i normal drift:
- 10–15 år av solid produksjon er vanlig
- 15–20+ år er mulig med god vedlikehold og tilgjengelige reservedeler
Tlevetiden avhenger av:
- Daglige driftsstimer (2 skift vs 24/7)
- Materiale (slitedannede, glassforsterkede resiner slites injeksjonsenheten raskere)
- Forebyggende vedlikehold (olje, filtre, justering, skjerp/slitreimslitasje)
- Miljø (varm, støvete, skittent anlegg = kortere liv)
God forebyggende vedlikehold og prosesskontroller ikke bare forlenge maskinens levetid, de hjelper også deg å unngå defekter som krumme og sprekkdannelser. For mer om prosessfordeler, anbefaler jeg å se en tydelig oppdeling av fordelene ved sprøytestøping i produksjon.
Hva er nøkesignaler på at min injeksjonsformemaskin trenger oppgradering?
Du bør seriøst vurdere å oppgradere din plastinjeksjonsmølle når du ser:
- Ustabil delkvalitet
- Hyppige vektvariasjoner, korte støt eller sprøyt
- Kjemper for å holde toleranser selv etter prosessjusteringer
- Høyt avfall og omarbeiding
- Avfallsraten krøller seg over 3–5% uten møldefeil
- Flere avslag på grunn av warp, setningsmerker eller brennmerker
- Langsomme syklustider sammenlignet med konkurrenter
- Gammel maskin med lang tørkehastighet og langsom injeksjonshastighet
- Kan ikke nå målproduksjon eller kostnad per del
- Energiforbruket er for høyt
- Strømregningene ligger ikke i linje med moderne energieffektive støpeutstyr
- Hydraulisk maskin kjører pumper kontinuerlig selv når den er idle
- Hyppige sammenbrudd og vanskelig å finne reservedeler
- Gammelt kontrollpanel, utdaterte deler, lange nedetider
- Service støtte er langsom eller ikke tilgjengelig lokalt
- Nye produkter krever høyere presisjon eller nye materialer
- Går inn i medisinske, elektroniske eller høytemperaturings plastmaterialer
- Trenger bedre servo-drevet injeksjonsmaskinkontroll og prosessstabilitet
Hvis flere av disse punktene høres kjent ut, vil du vanligvis spare mer ved å oppgradere til en moderne servosystem hydraulisk støping or den helelektriske injeksjonsstøymaskinen enn ved å kjempe mot en foreldet maskin.



 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian