

Hva er en innsprøytningsgate og hvorfor den er viktig
Hva er en inngang for infløytingssprøytemasgone?
An innsprøytningsformemmende port er den lille, bevisst begrensede åpningen som forbinder løpebanen med hulrommet. Det er det siste «kontrollpunktet» som smeltemassen passerer gjennom før den blir din del.
I praksis er grinden der du:
- Kontroll hvor raskt og hvor jevnt smeltemassen fyller hulrommet
- Kontroll pakking og dekking gjennom trykk og frysing
- La en synlig eller skjult gate rest som påvirker kosmetisk kvalitet og trimming
Hvis grinden er feil, blir alt nedstrøms – styrke, utseende, syklustid og kostnad – kompromittert.
Hvordan grinden styrer flyt, trykk og frysing
Grinden er den viktigste begrensningen i flytbanen, så den bestemmer direkte:
- Smeltflytmønster – For liten og du får høy skjær, jetting og brennmerker; for stor og du mister kontrollen over flytforløp og pakking.
- Trykkfall – Grinden er der mesteparten av trykket går tapt; dårlig størrelse tvinger høyere innsprøytningstrykk, større maskiner, eller skaper korte skudd.
- Frysetid – Grinden er vanligvis det første avsnittet som fryser. Når den fryser, stopper pakking:
- Grind fryser for tidlig → synker, hulrom, dårlig dimensjonskontroll
- Grinden forblir åpen for lenge → overpakking, vridning, lengre syklus
Du balanserer alltid flytområde, strømningshastighet, og frysetid rundt ventilen.
Påvirkning på syklustid og produktivitet
Ventildesign treffer dine syklustid hardt enn de fleste innrømmer:
- Små ventiler: Rask frysefjerning → kortere holdetid men større risiko for senker og korte skudd
- Oversized ventiler: Lang frysefjerning → forlenget hold og kjøling → tregere sykluser
- Godt utformede ventiler: Minste ventilstørrelse som fortsatt gir:
- Full pakking
- Ingen senker i kritiske områder
- Stabile dimensjoner
Dette påvirker direkte:
- Påkrevd skappress og maskinstørrelse
- Avfallsrate og etterarbeid
- Totalt OEE (maskin tilgjengelighet, ytelse, kvalitet)
Påvirkning på delstyrke og strukturell ytelse
Portposisjon og design former molekylær orientering og sveiselinemønster i delen:
- Dårlig støping kan skape:
- Svakt sveis-/knutelinjer i områder med høy belastning
- høy orientering som fører til anisotropisk krymp og struktskjelving
- God gategivning støtter:
- Balansert flyt inn i ribber, innsats og lastveier
- Robust impaktstyrke og tretthetsytelse
- Konsistent dimensjonal stabilitet over hulrom og verktøy
For strukturelle deler er gate-design et primært designelement, ikke et ettertanke i verktøyet.
Gatepåvirkning på kosmetikk og overflat kvalitets
Fra et kosmetisk perspektiv er gebyret vanligvis din mest synlige defektkilde:
- Gateavtrykk: Høyde, form og plassering styrer hvor merkbar gate-merket er
- Flyt mønstre: Dårlig aktivering kan forårsake:
- Gateblush, haloer og flytemerker
- Sprøyt, brennmerker, jetting-spor nær porten
- Overflateutseende:
- Feil portype eller størrelse kan ødelegge høyglans, teksturerte eller linse-kvalitets overflater
- Smart spenningsinnsprøyting legger synlige merker i ikke-kosmetiske soner eller skjulte ansikter
For forbrukerrettede deler er porten en kosmetisk funksjon som må desainres, ikke bare tolereres.
Etter forming, trimming og automatisering
Portdesign avgjør også hvor lett eller smertefullt dine downstream-operasjoner er:
- Manuell trimming: Store kantporter eller sprue-porter krever operatører, kontakter og tid
- Automatisk avdekasting: Undervann/hule porter, nøyaktige porter, bananporter er designet for å brekke av rene under utstøting
- Robothåndtering: Gate location dictates:
- Hvor gripeverktøy kan gripe
- Hvordan deler kan orienteres for visjoninspeksjon eller sekundære operasjoner
Smart portdesign reduserer:
- Arbeidskraft per del
- Variabilitet i portrest og kosmetiske defekter
- Risiko for skade under avkutting
Skjult kostnad ved dårlig portdesign
Et “billig” portbeslutning i verktøydesignet fasen blir ofte en fast kostnad i produksjon:
- Høyere utkast og omarbeiding fra avvik, brennmerker og sveiselinjesvikt
- Lengre sykluser på grunn av overpakking eller utvidet avkjøling av kosmetiske årsaker
- Tillegg operatører, trimmingstasjoner eller roboter bare for å håndtere porten
- Større maskinbelastning på grunn av unødvendig press og klemmekrav
- Verktøymodifikasjoner og uplanlagt ingeniørendringer når problemer dukker opp i PPAP eller ramp-up
Min regel er enkel: behandle ventildesignet som et primært ingeniørtema, ikke en siste- liten verktøydetalj. Et godt ventil sparer penger hver syklus gjennom levetiden til støpeformen.
Raskt å notere
- ventilen kontrollerer flyt, trykk, fryse- og pakkestilling – og dermed kvalitet.
- Den påvirker direkte syklustid, styrke, krymping og kosmetikk.
- God ventildesign reduserer arbeidskraft, svinn og energi; dårlig ventildesign brenner penger stille i årevis.
Hovedtyper av injeksjonstøypagens ventiler
Å velge riktig type injeksjonsventil er en av de raskeste måtene å forbedre delkvalitet, syklustid og kostnad. Nedenfor er en rett-på-poenget guide til hovedventilstiler og når jeg faktisk bruker dem i produksjon.
Kant / Sideventil
- Hva det er: Enkelt rektangulært porttilførsel fra delingslinjen inn i delens kant.
- Beste for: Generelle deler, mellom til tykke vegger, enkelsprøyteverktøy, mange handelsmaterialer.
- Fordeler: Lett å maskinere, lett å justere, god flyt; flott for rask verktøying.
- Ulemper: Synlig rest på kanten, manuell eller halvautomatisk trimming.
- Kosmetikk: Moderat – synlig men vanligvis akseptabel på ikke-utstillingsflater.
- Typiske materialer: PP, PE, ABS, PS, PC/ABS, POM.
Pennenod Gate (Inkludert 3-plate og varmløper)
- Hva det er: Liten sirkulær port, vanligvis i 3‑plate eller varmløperformer.
- Beste for: Flerkammerverktøy, små deler, strenge kosmetiske krav.
- Fordeler: Svært liten portmerke, god automatisk avkutting, bra for høyvolums arbeid.
- Ulemper: Følsom for skjær og fryse-av; mer komplekse verktøy.
- Kosmetikk: Svært bra – bittesmå, ryddige portrest.
- Typiske materialer: ABS, PC, PMMA, PS, PA, mange tekniske resiner.
Underseil-/Tunnellport
- Hva det er: Skrå tunnelkutt under delelinjen; porten ryker av automatisk.
- Beste for: Høyvolums deler som trenger automatisk avtagning, sidesjaktede komponenter.
- Fordeler: Ingen manuell trimming, kompakte løpere, bra for
Kritiske innsprøytningsformdesignparametere for port
Få riktig portdesign, og de fleste av dine sprøytestøpeproblemer forsvinner. Nedenfor er kjerneprinsippene for portdesign som jeg følger på hvert nytt verktøy.
Grunnleggende tomtestørrelser for gater som tommelfingerregel
For de fleste sprøytestøpings-kategorier av gater (kant, pin point, submarine, osv.), starter jeg med enkle flyt-arealregler, deretter raffinering via simulering og prøver.
Typiske startpunkter (termoplast):
| Veggtykkelse (mm) | Gatetype | Gatetykkelse (t₉) | Gatbredde (w₉) (kant/flakk/flik) |
|---|---|---|---|
| 0.5 – 0.8 | Kant / Film | 0.6–0.8 × vegg | 2–4 × t₉ |
| 0.8 – 1.5 | Kant / Flikk | 0.6–0.8 × vegg | 2–5 × t₉ |
| 1.5 – 3.0 | Kant / Submarine | 0.7–0.9 × vegg | 2–5 × t₉ |
| > 3.0 | Flikk / Flik | 0.6–0.8 × vegg | 3–8 × t₉ |
| Pin‑punkt (kald) | Pin‑punkt | Ø 0,8–1,2 mm (de fleste deler) | – |
Nøkkelpunkter:
- Behold kaldgangens område ≥ 50–70% av løpekanalens strømområde for enkel fylling.
- For viskøse materialer (PC, PVC, fyllte grades), oversize sluk i starten.
Hvis du er ny innen formdesign, er det verdt å forstå hele formingsprosessen slik at innsatsstørrelse passer inn i helheten.
Skjæringshastighetsgrense og regelen 50 000 s⁻¹
For mye skjæring ved edgen betyr brennmerker, nedbrutt harpiks og dårlig kosmetikk.
- Som regel, hold edgens skjæringshastighet ≤ 50 000 s⁻¹ for de fleste harpiks.
- For skjærefølsomme harpiks (PVC, PC, POM, flammehemmende grader): sikte på 30 000–40 000 s⁻¹.
- For tøffe, høystrømsde harper (PP, PE): 50 000–60 000 s⁻¹ er vanligvis akseptabelt.
Hvis du blir tvunget til små ogger (mikro-deler, pinnepunkt), senk innsprøytningshastigheten og bruk en varm løper eller ventilstyrt spiss for å redusere termisk/mekanisk belastning.
Gate Land Lengde – Hold det kort
Gate land er den rette seksjonen ved den minste tverrsnittet. For lang og du får trykkfall og treg avløsing.
Retningslinjer:
| Gatetype | Anbefalt landlengde (L) |
|---|---|
| kante / vifte / flik | 0,5 – 1,0 mm |
| uboat / tunnel | 0,8 – 1,5 mm |
| Pin‑punkt | 0,8 – 1,2 mm |
| Ventilgate (varm) | Så kort som produksjonen tillater |
- Kort land = enklere fylling, renere brudd.
- Langt land er bare rettferdiggjort når du trenger meget kontrollert rest eller spesiell skjærvarme.
Gate dybde vs veggtykkelse
Gate dybde er hovedvolum kontroll. Jo mer du klemmer den, desto vanskeligere fyllingen.
Enkelt regelverk:
- Gate tykkelse/dybde t₉ ≈ 0,6–0,8 × nærmeste veggtykkelse for generelle deler.
- For tynnvegg emballasje: t₉ ≈ 0.8–1.0 × vegg (for å unngå trykkspisser).
- For svært kosmetiske deler: litt mindre t₉ og bruk vifte- eller filminsatser for å spre flyten.
Materialspesifikke innsatsstørrelser
Ulike plastmasser oppfører seg veldig forskjellig ved innsatsen.
| Materiale | Innsatsstørrelse Tendens | Notater |
|---|---|---|
| PP | Liten til mellomstor | Flyter lett, bra for pin-point, undervannsventiler. |
| PE (HD/LD) | Liten til mellomstor | Ligner PP; pass på tråding med varmepumper. |
| ABS | Mellom | Unngå veldig små innsatsluker for å redusere brenning og misfarging. |
| PC | Større | Høy viskositet; trenger større innsats og lavere skjær. |
| PA66 | Mellom | Semi‑krystallisk; hold porter større for pakking. |
| POM | Medium til stor | Følsom for nedbrytning; pass på skjærehastigheten. |
| TPE / TPU | Liten men kort land | Forhindre strengeform; bruk tunnel- eller ventilport der det er mulig. |
Typiske nåldiameterer:
- PP / PE: 0,8–1,0 mm
- ABS / PS: 1,0–1,2 mm
- PC / POM / PA66: 1,2–1,5 mm
Port Freeze‑Off-tid, pakking og krymp
Portens frysing av stopper kontrollerer hvor lenge du kan pakke kaviteten og bekjempe krympemarkeringer.
- Porten bør forbli smeltet lenge nok til å pakke den tykkeste seksjonen fullstendig.
- For semi–krystallinske materialer (PP, PA, POM) trenger du ofte større åpninger for å holde dem åpne lengre.
- For liten åpning = tidlig frysningsstopp → sug i støt, hulrom, korte støt.
- For stor åpning = lang avkjølingstid og tregere syklus.
Jeg kjører alltid åpningsfryse-studier:
- Holdetid vs delvektkurve.
- Velg holdetid rett etter “platået” der ekstra hold ikke endrer vekt.
Balanser åpningsstørrelse: Syklustid vs delkvalitet
Du gjør alltid et avveiningsvalg:
- Mindre åpning → raskere syklus, enklere automatisk avkobling, dårligere pakking/ kosmetikk.
- Større åpning → bedre pakking, færre synker, lengre syklus og større rest.
Praktiske tips:
- Start litt oversizedog deretter redusere ved EDM eller polering hvis syklustiden er for lang.
- Bruk vifteåpninger, filmåpninger eller flere mindre åpninger i stedet for en enorm kantåpning når kosmetikken er viktig.
Gatet Vestige Høyde for Automatisk Degating
For automatisk degating (undervann, tunnel, punktvis), må gatevestigen være liten men sterk nok til å bryte rent.
Vestige-mål:
| Krav | Anbefalt Vestige Høyde |
|---|---|
| Standarddeler | 0,05 – 0,20 mm |
| Høyt kosmetisk ansikt | 0,02 – 0,10 mm, deretter lett sand/polering hvis nødvendig |
| Funksjonelt ikke-kosmetisk | Opptil 0,30 mm |
- For skjulte åpninger (banan, tunnel fra baksiden), kan du akseptere litt mer vestige men hold det under 0,3 mm for trygg håndtering.
- Ventilåpninger kan gi nesten flush vestige når det justeres godt.
Maskinering Toleranse & Repeterbarhet
Aks Gate-ytelsen avhenger i stor grad av hvor nøyaktig gjengen blir maskinert og vedlikeholdt.
- Toleranse for gjengdimensjoner: vanligvis ±0,02–0,03 mm for normale verktøy, ±0,01–0,02 mm for presisjonsdeler.
- Bruk EDM + presisjonssliping for konsekvent gapegeometri.
- For multi‑kammer-verktøy, hold alle gate-dimensjonene likt for å unngå ubalanse og flashing i den enkleste flytende hulrommet.
- Planlegg for repolering og re‑EDM – porter slites og vokser sakte større, og endrer delvekten og kosmetikken.
Hvis du fortsatt blir kjent med verktøykonstruksjon og hvor portene sitter i stablen, hjelper denne oversikten over hva en sprøytestøpegropa består av å binde gate-designen tilbake til støpeformbasen og innsatsene.
Utforming av en sprøytestøppgate er ikke gjetteri. Følg disse parameterne, bekreft med flytdiagram og korte moldprøver, og du vil unngå 90% av de klassiske portrelaterte feilene.
Gateplasseringstrategi i sprøytestøping
Å få gateplassering riktig er halve kampen i design av gate i sprøytestøping. Den avgjør hvordan smeltingen fyller seg, hvor spenning bygger seg opp, og hvordan den endelige delen ser ut.
Hvordan gateplassering påvirker flytlengde og trykkfall
- Jo lenger flytveien er fra porten, jo høyere er trykket som trengs og jo større er risikoen for kortsprut.
- Plasser porter som så sentralt som mulig for tykke, strukturelle deler, eller bruk flere porter på lange, flate deler.
- For store produkter der kostnad tillater, en hot runner-port nær kritiske områder bidrar til å holde trykkfallet under kontroll og forbedrer pakking.
Håndtering av Racetrack-effekten i asymmetriske deler
På asymmetriske deler med varierende veggtykkelse vil smelten ”racetrack” gjennom tykkere ribber og seksjoner, noe som forårsaker ubalansert fylling.
- Hold veggtykkelsen så jevn som mulig rundt porten.
- Flytt porten eller legg til strømleder-/tørr-produksjonselementer slik at smeltefronten forblir balansert.
- Bruk simulering for å bekrefte at du ikke overfyller den ene siden mens den andre sulter.
Minimering av sveis- og knutelinjer med smart plassering av porten
Sveis- og knutelinjer er uunngåelige når strømfronter møtes, men du kan velge hvor de vises.
- Plasser porter slik at strømfronter møtes i lavspente, ikke-kosmetiske områder (bakside, skjulte ansikter, under etiketter).
- Unngå å låse direkte motsatt mot bosser, ribber og hull som vil tvinge flere flytfronter til å kollidere.
- For deler med høy klarhet, vurder vifteporter eller diaphragmeporter for å få en mer jevn flytfront og færre kritiske sveiselinjer.
Holde sveiselinjer borte fra kosmetiske og styrkeområder
- For synlige Class‑A-overflater, porter fra den ikke-synlige siden og la sveiselinjer falle inne i lommer, under avvik, eller under trim.
- Rundt klipppassninger, levende hengsler, skruer og lastveier, hold sveiselinjer minst noen millimeter unna toppbelastningsområder.
Unngå luftfeller med port- og ventilplassering
Luftrøyker oppstår vanligvis hos slutt‑av‑fyllingssoner, spesielt når flyten kommer fra flere retninger.
- Portér slik at smeltingen flyter mot gode ventileringspunkter, ikke bort fra dem.
- Knytt hver kritisk port med ventilering i områdene som fylles sist.
- Hvis du ser brennemerker nær porten, kan porten være for restriktiv eller ventilasjonen for svak i den fjerne enden.
Portlokasjon og ventilasjonsstrategi henger sammen
Du kan ikke fikse en dårlig portlayout bare ved venting.
- Bestem portplassering først, deretter design venting tilpasset det forutsagte flytfront.
- På flerhuleverktøy, hold portplasseringene konsekvente slik at venting og utfyllingsatferd er gjentakbar fra hulrom til hulrom.
- For komplekse eller høye verdipartier (som bilindustri og medisinsk), bekrefter vi alltid dette med flytanalyse før vi skjærer stål.
Balansering av strukturelle vs kosmetiske prioriteringer
Du må ofte velge mellom perfekt styrke og perfekt utseende.
- Struktur først for bærende deler: port nær ribber, boss, og tykke seksjoner for å forbedre pakking og redusere sinking.
- Kosmetik først for synlige deksler og hus: port på baksiden, bruk kant-, film- eller tunnelporter, og skyv sveiselinjer inn i skjulte områder.
- Hvis budsjettet tillater det, en ventilport system kan gi begge: sterk pakking og en mye renere portatavvik.
Portplassering for tynne‑veggemballasje
Tynneveggemballasje har ekstreme flytlengde-/tykkelsesforhold, så trykk og hastighet er viktig.
- Bruk kantporter, vifteporter, eller varmforløpsventilporter rett inn i tykkere seksjoner som felger eller flangeer.
- Hold flytsløyfer korte og symmetriske for å unngå krumme og kortløp.
- Tynne‑veggdeler er svært syklusstidsfølsomme; god portplassering påvirker delkostnad direkte, akkurat som total injeksjonsformingskostnadsdrivere.
Portstrategier for bilbrens linser og belysningsdeler
Optiske deler tolererer ikke sveisestriper og sprøytestikkelinjer.
- Port fra ikke-optiske overflater (kanter, bakside eller monteringsområder).
- Bruk vifteporter, diaphragmporter eller ventilporter for å holde flytfronten jevn og redusere indre spenninger.
- Hold sveiselinjer ute av optiske soner og lysbaner så vidt mulig.
Portvalg for medisinske innkapslinger og tett-toleranse deler
Medisinske innkapslinger og presisjonsdeler trenger både ren kosmetikk og dimensjonskontroll.
- Bruk ubåt (tunnel) porter or nålepunktporter for å skjule portrest- og støtte automatisk de‑gate.
- Port mot områder som trenger de strengeste toleranser for å forbedre pakkekonsistensen.
- For kritiske medisinske deler kombinerer vi ofte god portstrategi med dedikerte verktøytilnærminger lik vår arbeidsmåte i medisinsk industriforming.
Tilfelle-stil eksempler: God vs dårlig portlokasjoner
Eksempel 1 – Telefonstil innkapsling
- Dårlig: Port på en sidevegg, sveiselinje krysser den synlige fronten, sagn nær boksene.
- God: Ubåtport på innvendig flens, sveiselinjer skjult rundt interne ribber, bedre pakking ved skruestolper, ren frontflate.
Eksempel 2 – Tynnvegg beholder
- Dårlig: En enkel sideport, lang asymmetrisk strøm, vridning og kort støt på motside.
- God: Sentral varmkanalport ved basen eller flere jevnt fordelte kantporter ved kanten, balansert fyll og lavere klamppress.
En smart portlokasjonsstrategi sparer penger, reduserer feil og lar deg kjøre raskere sykluser uten å kjempe mot verktøyene hver dag.
Portrelaterte feil og praktiske løsninger i sprøytestøping
Til og med en god form kan produsere dårlige deler hvis sprøytestøpeporten er feil. De fleste kosmetiske og geometriske problemer jeg ser i produksjonen kobler seg tilbake til porttype, størrelse eller plassering. Her er hvordan jeg ser på de viktigste port-relaterte feilene og løser dem raskt.
Jetting i sprøytestøping
Slik ser det ut:
Slange-lignende, worm-formede linjer nær porten, vanligvis på flate overflater.
Port-drevne årsaker:
- Port for liten og restriktiv → høy hastighet, ustabil jet.
- Port fodrer inn i åpent rom i stedet for en vegg eller funksjon.
- Lang land/landingsområde for port øker skjær og trykk.
Designfiksjoner:
- Flytt porten slik at strømmen treffer en vegg eller ribbe, ikke fri luft.
- Øk portstørrelsen eller bytt til vifteport or filmport for å spre flyten.
- Forkort lengden på landingsområdet for porten (ofte 0,5–1,0 mm er nok).
- For hot runners, vurder ventil-port kontroll for å bremse innledende fylling.
Senkeknaster og hulrom mot porten
Slik ser det ut:
Fordypninger eller indre hulrom i tykke områder, ofte langt fra porten.
Port-drevne årsaker:
- Porten fryser for tidlig → ingen effektiv pakking.
- Porten er for liten for materialet eller veggseksjonen.
- Porten er for langt fra den tykke seksjonen.
Designfiksjoner:
- Forstørr porten eller legg til en andre port for å redusere flytlengden.
- Bytt til en portstil som pakker bedre (f.eks. tabport, vifteport, eller diaphragmport for ringer).
- Flytt porten nærmere den tykke delen eller omdesign veggen / ribben for å være mer ensartet.
- Optimaliser pakkingsprofilen ved bruk av vitenskapelige støpeprosesser.
For et bredere syn på hvordan disse feilene oppfører seg på ekte deler, kan du se denne veiledningen om vanlige injektjonsstøpeskader og rotårsaker.
sveis- og strikkelinjer fra dårlig støpning
Slik ser det ut:
Synlige linjer der to strømflater møtes; kan være svekkede eller bare kosmetiske.
Port-drevne årsaker:
- Porter plassert slik at strømmen deles rundt hull, boss eller vinduer og møtes på en synlig flate.
- Små porter eller lav smelte-temperatur reduserer sveisestyrken.
- Flere små kantporter i stedet for en enkelt velplassert port.
Designfiksjoner:
- Flytt portene slik at sveiselinjene flyttes inn i ikke-kosmosk, lav-stress områder.
- Bruk vifte-gater or tab-portaler for å forbedre flytfrontens ensartethet.
- For kritiske deler (f.eks. transparente linser), vurder varmløper ventil-port med sekvensiell utfylling.
- Øk smelte-/formtemperaturen innenfor materialegrenser for å forbedre bonding.
brenneskader og diesel-effekt ved porten
Slik ser det ut:
mørke, brente flekker eller sølv/svarte striper nær porten eller ventene.
Port-drevne årsaker:
- Porten for restriktiv → høy shear, lokal overoppheting.
- Dårlig venting nær portområdet → fanget luft komprimert og brent.
- Overdreven innsprøytingshastighet gjennom en liten port.
Designfiksjoner:
- Øk portens tverrsnitt eller bytt til porttype med lavere shear.
- Legg til eller fordyb ventene nær portinntaket.
- Reduser innsprøytingshastighetsrammen i starten av utfyllingen.
- For temperaturbestandige resiner, bruk jevnere flytestier og polerte portområder for å redusere friksjon.
Korte stasjoner fra restriktive porter
Slik ser det ut:
Delen er ikke helt fylt; manglende hjørner, tynne områder eller ufullstendige riller.
Port-drevne årsaker:
- Porten er for liten for flytlengde og deltykkelse.
- Feil porttype for lange, tynne vegger (f.eks. liten kantport på emballasje).
- Ubalansert multi-kaviteringsporting.
Designfiksjoner:
- Øk portens høyde/bredde eller bytt til vifte, film, eller diaphragmport for tynne vegg-deler.
- For flere hulrom verktøy, ombalanser åpningene eller bruk varmekanalsystemer med presis flytregulering.
- Forbedre venting ved flytens ender for å unngå luftlås.
Blink ved åpningen
Slik ser det ut:
Tynne finner eller overflødig materiale rundt åpningen og ved skilletegnet.
Port-drevne årsaker:
- Åpningerommet overpakket på grunn av stor åpning eller aggressiv emballasje.
- Feiljustert åpning-innsats eller slitt åpningland.
- Høy injiseringspress for å overvinne en restriktiv åpning.
Designfiksjoner:
- Endre størrelsen på åpningen slik at du kan redusere toppinjisering og emballeringspress.
- Kontroller stålforhold: tilpass eller kapp om åpningen og skilteleiet.
- Optimaliser injeksjonsprofilen; ikke stol på trykk for å presse gjennom en dårlig åpningdesign.
Visuelle feil: Åpningsglød, Halo, Sprekk, Flytemerker
Hvordan de ser ut:
- Åpningsglød / halo: tåkete sirkelform rundt åpningen eller lyst flekk rundt åpningen.
- Sprekk: sølvflekker, vanligvis fra fukt eller fanget gass.
- Flytemerker: synlige flytelinjer som stråler ut fra porten.
Port-drevne årsaker:
- Høy skjæringskraft ved en liten port → rødming / halo.
- Port for nær kosmetikkflaten.
- Ulik flytfront fra liten kantport på et bredt panel.
Designfiksjoner:
- Flytt porten til et ikke-kosmetisk område eller til kant av delen.
- Øk portområdet eller bytt til vifteport or filmport for brede, flate deler.
- Forbedre tørking og vifying for splay; poler flytstiene nær porten.
- For gjennomskinnelige deler og linser foretrekker jeg normalt godt utformet ventil-port eller stor filmport for å minimere merker.
Trinnvis gatefeilsøking
Når jeg feilsøker portproblemer på en kjørt mold, følger jeg denne enkle flyten:
-
Identifiser defektsonen
Kartlegg nøyaktig hvor defekten viser seg i forhold til porten og flytretningen. -
Sjekk bearbeiding først
- Reduser fyllhastighet/local skjær
- Justér smelte- og moldtemperaturer.
- Juster pakketid og trykk.
-
Bekreft venting og klemming
Sørg for at ventilene rundt porten og de sist‑å‑fylle regionene er rene og dype nok; sjekk klype‑tønn og formjustering. -
Gå gjennom portdesign
- Er porttypen riktig for delgeometrien og materialet?
- Er portstørrelsen i tråd med materialrettledningene (flyt, shear rate, frysetid)?
- Skyver portlokasjonen defekter inn i kosmetiske eller høybelastede zoner?
-
Planlegg stålendringer
Prioriter minimale endringer: åpne opp eksisterende port, kort land, flytt eller dupliser porter. For komplekse prosjekter vil jeg kjøre simulering for å bekrefte før stålkutting.
Ved å behandle injeksjonsstøpeporten som en kjerneutformingsfunksjon, ikke bare et lite hull i løperen, reduserer du avfall, stabiliserer kvalitet og unngår mange av de klassiske defektene som senker produksjonen.
Materialspesifikke anbefalinger for injeksjonsstøping av port
Å få injeksjonsstøpeporten riktig er sterkt materialstyrt. Jeg designer alltid porten rundt hvordan polymeren oppfører seg ved porten: flyt, skjær, fryse‑av og krymping.
Amorfisk vs halvkrystallinsk atferd ved porten
Amorf (ABS, PC, PS, PMMA, PSU, osv.)
- Bredere bearbeidingsvindu, langsommere frysing ved porten
- Mindre volumbasert krymping → lavere vridningsrisiko
- Mer følsom for skjærbrenning, port blush, flytmerker
- Foretrekk større, kortere porter for å redusere skjær og kosmetiske problemer
Halvkrystallinsk (PP, PE, PA, POM, PBT, PEEK, osv.)
- Rask krystallisering → dør fryser tørrere
- Høyere, anisotropisk krymping → mer vridning
- Behov god pakking gjennom døren for å kontrollere synking og hulrom
- Brukes ofte litt større dører og strategiske steder for krympkontroll
Dørdesign for høytemperaturharpikser (PEEK, PSU, PPA, etc.)
Høytemperaturharpikser er dyre og uforsonlige. Jeg designer alltid dørene deres med:
- Balansert skjær: små nok til god blanding, store nok til å unngå brenning
- oppvarmede eller varme formhjelperdører fortrukket å opprettholde smelte-temperatur
- polert dørflate for å redusere heng og nedbrytning
- Kort landlengde (≈0,8–1,0 mm) for å holde trykkfall under kontroll
Typiske valg:
| Materiale | Vanlige dørtyper | Notater |
|---|---|---|
| PEEK | With valve gate, edge, fan | Bruk varmete løsning; tett termisk kontroll |
| PSU/PEI | Kant, vinge, ventilstyring | Unngå ubebgate under vann for kritiske deler |
| PPA | Kant, underport, ventilstyring | Følg med på fuktighet og rask nedfrysning |
Gating-strategier for glassfylte og forsterkede materialer
Med glassfylte grader (GF‑PP, GF‑PA, GF‑PBT osv.), utformingen av port påvirker fibreorientering, styrke og overflate.
Nøkkelpunkter:
- Unngå mikro-pinporter som skaper overdreven skjær og fiberbrudd
- Plasser porter slik at flyten følger hovedbelastningsbanen (fibre justert med spenningsretningen)
- Bruk robust stål og slitasjefaste innsatser rundt porter
- Foretrekk:
- Kant-/vifteporter for strukturelle deler
- ventilporter for store eller multi‑kammerverktøy
Spesielle hensyn for myke TPE- og TPU‑porting
Myke TPE-er og TPU-er oppfører seg mer som tykke væsker:
- Følsomme for sprut og flytmerker fra små, høy-spredningsporter
- Få nytte av bredere, lavere-spredningsporter (vifte, film, stor ubåt)
- Portrest bør være jevn og lav for å unngå ubehag på gripeflater
- Ofte behov for longere pakking gjennom en relativt generous port for å unngå synking og flytlinjer
Anbefalte portstiler etter materialefamilie
Rask guide jeg vanligvis bruker:
| Materialfamilie | Anbefalte gjenge-typer | Unngå (hvor det er mulig) |
|---|---|---|
| PP (ufylt) | Kant, vifte, undervann, film | Veldig liten pinne til kosmetiske deler |
| ABS | Kant, pinne, flate, ventil | Små tunnel-gate på glansede sider |
| PC / PC-ABS | Kant, vifte, flate, ventil | Høy-skjev pinngate → stresssprekker |
| PA66 / PA6 | Kant, undervann, ventil | Små pinngate → rask fryse av |
| POM | Kant, undervann, pinne | Lange landnader → termisk nedbrytning |
| TPE / TPU | Vifte, film, stort undervann | Skarpe pinngater nær berøringsområder |
| PEEK / høy-temp | Ventil, kant, vifte | Kalde, tynne gater som forårsaker brann |
Justering av åpning størrelse og plassering for krymp og vridning
Jeg kobler alltid åpningstørrelse og plassering til krymp- og vridningsatferd:
-
Materialer med høy krymp (PP, POM, PA, PBT)
- Større åpninger eller flere åpninger for bedre pakking
- Åpning nær tykke seksjoner og bosses for å redusere synking
- Plasser porter slik at gjennomsyr flow og redusere vridning
-
Materialer med lav krymp (ABS, PC, PMMA)
- Mer fleksibilitet når det gjelder plassering; fokus på kosmetikk og sømlinjer
- Åpning avsides når overflater er høyglans eller optisk
-
Vridningsfølsomme deler (flate fronter, linser, lange bezel-er)
- Bruk sentral åpning, vifte/film åpninger, eller flere balanserte åpninger
- Bekreft med strøms- og vridningssimulering før skjæring av stål
Hvis du er ny på dette, kan det hjelpe å først forstå det grunnleggende plastinjeksjonsforming-prosessen slik blir disse portvalgene mer meningsfulle i kontekst.
Hot Runner vs Cold Runner injeksjonsstøping porter
Når jeg velger mellom hot runner- og cold runner-portsystemer, velger jeg egentlig hvordan jeg vil håndtere materialestrøm, kostnad og konsekvens i hver enkelt sprøyte
Oversikt: Hot Runner-port vs Cold Runner-port
- Hot runner-porter holder smelten varm inne i oppvarmede manifolder og dysene, slik at det er lite eller ingen avfall fra runner. Deler porter direkte fra en varm spiss eller ventilport.
- Cold runner-porter bruker en uoppvarmet runner som kjøler og blir presset ut med delen. Runneren blir enten kassert eller grunnet og gjenbrukt.
Hvis du er ny innen sprøytestøping, kan det være til hjelp å først forstå den grunnleggende prosessen og smeltestrømmen – du kan se en enkel gjennomgang her: hvordan plastinjeksjonsforming fungerer.
Når ventilporter er verdt investeringen
Ventilportssystemer er det førsteklasses alternativ i hot runners. En stålpinne åpner og lukker porten mekanisk.
De er vanligvis verdt det når du trenger:
- Topp kosmetisk kvalitet: ingen tråder, veldig liten og ren portrest, minimal portbluss.
- Stram dimensional kontroll: presis pakking fordi porten lukker nøyaktig når du vil.
- Store eller komplekse deler: bedre kontroll av trykkbalanse og skjevhet.
- Multi‑kammere eller familieverktøy: enklere å balansere fylling ved å sekvensiere hver ventil.
Hvis delene dine er lave kostnader, ikke-kosmetiske, eller om volumene er små, er en enkel kaldløpende løper eller varm spissport vanligvis mer økonomisk.
Termisk balanse og fargeendring
Varmløp-portene krever god termisk balanse:
- Dårlig temperaturkontroll = brennmerker, tråding, fargestriper, eller materialnedbrytning.
- Hyppige fargeendringer er saktere og mer ressurskrevende i varmrør fordi gammel farge blir igjen i manifolden.
- Kalde løp skyves ut raskere ved fargeendring men genererer mer regrind.
For korte kjørsler med mange farger, foretrekker jeg kaldt løp. For lang, stabil produksjon vinner varmt løp i effektivitet.
Ventil‑port-sekvenseringsteknologi
Moderne ventilportsekvensering lar deg:
- Åpne/lukke porter i en programmert rekkefølge.
- Kontroller flytfronter til unngå skjøtlinjer, reduser luftfeller og håndter senking og vridning.
- Bruk trykk- eller posisjonsbasert kontroll for vitenskapelig forming.
Dette er et kraftig verktøy i bilindustrien, belysning, store deksler og flerhullverktøy hvor konsekvent fylling er kritisk.
Energi, avfall og syklustid
I virkelig produksjon ser sammenligningen slik ut:
- Hot runner
- Mindre materialavfall (ingen kaldløperavfall)
- Vanligvis kortere syklustid (ingen tykk løper å kjøle kjølig)
- Høyere energiforbruk per form (varmer), men lavere energi per god del ved volum
- Kald løper
- Mer avfall eller resirkulering
- Lengre kjøletid hvis løperen er tykk
- Lavere formkostnad og enklere oppsett
Enkelt kost/nytte-sammendrag
| Faktor | Varmløperporter | Kaldløperporter |
|---|---|---|
| Verktøykostnad | Høy | Lav |
| Materialavfall | Svært lav | Medium–høy (løperavfall) |
| Syklustid | Kortere (vanligvis) | Lengre hvis løper er tykk |
| Fargeendring | Sakte, mer rense | Raskere, mindre utlading |
| Kosmetisk kvalitet | Utmerket med ventilrør | Bra, men tydligere ventilspor |
| Beste for | Høyt volum, strengt spesifikasjon, førsteklasses deler | Lavt/mellomvolum, verktøy med kostnadsfølsomhet |
For høykapasitets globale programmer hvor harpiksen er dyr, forsvarer jeg vanligvis hurtkoblinger raskt. For kortere produksjonsserier eller råvaredeler er kalde løp ofte smartere.
Vedlikehold og pålitelighet
-
Hot runner-systemer
- Behov for regelmessig kontroll av varmelegemer, termoelementer, pakninger og ventilsstifter.
- Følsom for forurensning, fyllstoffer og dårlig tørking.
- Når de vedlikeholdes, leverer de svært stabil behandling og lavere delkostnad.
-
Kalde løpssystemer
- Mekanisk enkel og veldig robust.
- Mindre nedetid, enklere for mindre verksteder å vedlikeholde.
- Høyere håndtering og slipt innsats hvis du resirkulerer løp.
Når jeg designer en form, balanserer jeg alltid opprinnelig verktøykostnad, forventet årlig volum, materialpris og kosmetiske behov før jeg låser en hot runner- eller cold runner-dørstrategi.
Avanserte og kommende injeksjonsformeringsfrontteknologier
Sekvensiell ventilgating for komplekse former
For familie- og fleromrsverktøy bruker jeg sekvensstyrt ventiltømming for å kontrollere når hver ventil åpnes og lukkes. Dette lar oss:
- Redusere sveiselinjer og flytmerker på synlige områder
- Juster fylling i hulrom med ulike volumer
- Redusere klemkraft ved å forskyve fyllingen
Med moderne ventilport- systemer og presise kontroller kan vi fininnstille fyllingstid shot-for-shot i stedet for å redesigne verktøyet.
3D-utskrevne samsvarende portinnlegg
Additiv produksjon lar oss bygge samsvarende kjølte portinnlegg og randblokker som følger smelten og portgeometrien. Det betyr:
- Raskere og jevnere portfrysing
- Mindre vridning rundt porten
- Kortere, mer stabile syklustider
På komplekse verktøy kombinerer jeg ofte disse innleggene med høy presisjon injeksjonssmøleverktøy slik at vi holder både kjøling og toleranser under kontroll.
mikroinjeksjonssmøringsporter
For mikroinjeksjonssmøring og deler under noen hundre milligram, kjører vi porter under 0,3 mm:
- Høyskrå mikro pin-porter eller mikro tunnelporter
- Ultra‑polert port til å unngå skjærburn og blokkering
- Stram temperaturkontroll rundt porten for å holde flyten stabil
Dette er kritisk for globale kunder innen medisin, elektronikk og mikrofluide deler hvor hver mikron teller.
Data‑drevet portoptimalisering
Jeg gjetter ikke portdesign. Jeg kombinerer former‑flyt simulering og produksjonsdata for å justere det inn:
- Bruk simulering (f.eks. Moldex3D, Moldflow) for å teste portlokasjoner, skjærhastighet og frysetid
- Valider med hulromssensorer og vitenskapelige støpemoduler
- Iterer portstørrelse og ventiltiming ved bruk av ekte syklusddata
Denne simuleringstyrte tilnærmingen kutter verktøyskift og fremskynder PPAP og kvalifisering.
Automatisert degradgning og robotikk
Portdesign må nå fungere med automasjon fra dag én:
- Deler orientert for automatisk degradering (ubåts-/tunnelporter, ventilporter)
- Roboter eller EOAT for å bøye, trimme eller kutte porter konsekvent
- Ren separasjon for kosmetiske deler og resirkulerbare sprøytekanaler
Koblet til vår bredere presisjonsstøpingsevne (fremskritt innen presisjonsforming), dette lar oss kjøre høyvolum globale programmer med stabil kvalitet og lav arbeidskostnad.
Profesjonell injeksjonsmølling gateutforming i praksis
En solid design av injeksjonsmøllingsgate er ikke gjetting – det er en strukturert, datadrevet prosess. Slik nærmer jeg meg det i ekte prosjekter.
Bruk vitenskapelig støping for å validere gate-størrelse og plassering
Jeg behandler alltid gaten som en kritisk prosessvariabel, ikke bare en verktøydetalj.
Nøkkelsteg:
- Etabler et robust prosessvindu (fyllingstid, injeksjonshastighet, holdetrykk, smeltet/mølle-temperatur).
- Overvåk trykk ved dysen og, ideelt, i-kavitet-sensorer for å se hvor godt gaten forer delen.
- Korreler gateytelse med delkvalitet: dimensjoner, krymp, bue, sveiselinjens styrke og kosmetisk gatevestige.
- Juster gate-størrelse og -plassering kun med data – ikke bare “det ser lite/stort ut”.
Dette henger direkte sammen med total prosessstabilitet og kostnad. Hvis du er ny innen strukturert bearbeiding, start med en grunnleggende forståelse av hvordan innsprøytningsforming gjøres og bygg derfra.
Simuler smelteflyt og bøying før kutting av stål
Jeg stoler på CAE-verktøy (f.eks. Moldex3D, Moldflow) for å få gate-designet nærmere før noen bearbeiding:
- Gate-plassering screening: simuler ulike gateplasseringer for å sammenligne trykkfall, fyllingsbalanse og sveiselinjeposisjoner.
- Bøyningsforutsigelse: se hvordan valg av port og pakking påvirker forvrengning, spesielt for store flate deler og glassfylte materialer.
- _skære og temperatur ved porten_: sjekk for grenrategrenser ved port og varme flekker som kan forårsake port blush eller brennemerker.
Målet er å komme inn i verktøyproduksjonen med et “validerte” portkonsept, ikke en gjetning.
Kjør port-frysestu dyder og DOE-eksperimenter
Når-mallingen er i pressen, bekrefter jeg portdesignet med målrettede eksperimenter:
-
Port-frysestudie
- Reduser holdetiden inkrementelt.
- Plot delvekt mot holdetid.
- Punktet der vekten stopper å øke = faktisk portfrysetid.
- Sammenlign dette med syklus tid mål og juster portstørrelsen hvis pakkingen er utilstrekkelig.
-
Designede eksperimenter (DOE)
- Variere portrelaterte faktorer (fyllhastighet, holdetrykk, smeltevannstemperatur) i en strukturert matrise.
- Mål påvirkning på synking, warpage, sveiselinjens styrke og kosmetiske feil.
- Bruk resultatene til å avgjøre om en portendring virkelig er nødvendig eller om prosessering kan løse problemet.
Bruk sjekkliste-drevne DFM- anmeldelser fokusert på porter
Før jeg forplikter meg til en verktøydesign, kjører jeg en DFM-rapport med en spesifikk port-sjekkliste:
- Er porttypen egnet for materialet og delgeometri? (f.eks. tunnelport vs kantport vs ventilstørrelses-system).
- Er gate location optimalisert for flytelengde, sveisespor og venting?
- Gjelder det gate størrelse respekterer skjæringsgrenser og forventet flytelengde?
- Is automatisk avtagning mulig eller realistisk?
- Er porten tilgjengelig for vedlikehold og polering?
En enkel DFM-sjekkliste fokusert på port sparer måneder med omarbeiding og skjulte kostnader.
Samarbeid tett med verktøyprodusenter og OEM-er
God design av sprøytestøpegaten er en laginnsats:
- Verktøymaker: bringer erfaring om bearbeidingsgrenser, portinnsatser, konform kjølige portdesigns og automatiske avstivningsalternativer (ubåts/tunnel, ventilporter, osv.).
- OEM / Produktdesigner: definerer kosmetiske soner, kritiske dimensjoner og belastningsveier slik at vi kan balansere styrke mot utseende.
- Formgiver / Prosessingeniør: gir tilbakemelding fra presseren, inkludert port slitasje, gaterest, og typiske defektmønstre.
Jeg låser alltid fast gatebeslutninger først etter at alle har signert på:
- Gate-type og plassering
- Forventet kosmetisk nivå og strategi for portsmerker
- Plan B-alternativer (sekundære portlokasjoner, enkle innsatsendringer eller ventilsportsekvensering)
Når denne profesjonelle, evidensbaserte tilnærmingen følges, er resultatet stabil produksjon, færre feil og lavere totale kostnader per del – ikke bare en «billigere» formformingsverktøy upfront.
Injeksjonsformingsport FAQ
De vanligste porttyper i produksjon for injeksjonsforming
I virkelig produksjon ser jeg disse porttypene brukes oftest:
- Kant-/sideporter – allsidige, enkle å maskinere, svært vanlige.
- Underwater-submarine (tunnel) porter – perfekt for automatisk avskjæring på små til mellomstore deler.
- Pt‑punkt / direkte varmkanalporter – populære på flerrom og kosmetiske deler.
- Dovetail porter – ofte brukt når vi trenger å kontrollere sveiselinjer og skjær.
For mange standarddeler og materialer dekker disse fire 80–90% av daglige prosjekter, spesielt når de pares med riktig plast for injeksjonsforming.
Hvilken porttype gir best kosmetisk utseende?
Hvis du hovedsakelig bryr deg om synlig overflatekvalitet:
- Ventilport varmkanal – vanligvis det reneste utseendet, minimalt portrest, ideelt for synlige Class‑A-overflater.
- Pt‑punktport (varmkanal) – veldig liten merke, kan være skjult i logoer eller ikke-kritiske områder.
- Ubåt / tunnelport fra baksiden – bra når du kan holde porten borte fra synlige fasader.
For linser, deksler og high-end hus, pleier jeg vanligvis å insistere på ventiller når budsjettet tillater.
Kan portmerker fjernes eller skjules helt?
Du vil alltid ha noe portrest, men du kan minimere eller skjule det:
- Sett porten i ikke-synlige soner: underside, base for frestøyning, flange, logoområde.
- Bruk ventiller or fine knapp-punkt porter for veldig små merker.
- Påfør sekundær finish: lett sliping, tumbling, eller tekstur for å blande portområdet.
Fullstendig usynlig er sjelden, men vi kan gjøre portmerker funksjonelt og visuelt ubetydelige.
Minste praktiske størrelse for en knapp-punkt port
Realistiske grenser avhenger av harpiksen og verktøykvaliteten, men som tommelfingerregel:
- Standardtermoplastiske materialer: 0.8–1.2 mm diameter er vanlig.
- Tett toleranse arbeid: 0.6–0.8 mm er mulig med godt stål, justering og prosesskontroll.
- Mikroinjeksjonsforming: <0.3 mm er mulig, men veldig spesialisert.
Under ~0.8 mm, forvent høyere risiko for blokkeringer, shear-brenning, og høyere trykk.
Hvorfor undervann og tunnelportaler brukes for automatisk degating
Undervann (tunnel) porter er utformet for å brytes av automatisk når delen kaster ut:
- porten går i vinkel og snapping ved port-landingen under utstøting.
- Ingen operatør trenger å kutte løpekanaler – enorme besparelser på arbeidskraft.
- Ideell for høy-volums deler lik kapsler, små huser og klips.
Vi bruker dem når vi ønsker en kald løpebane system, men trenger fortsatt automatisk avtagning uten roboter.
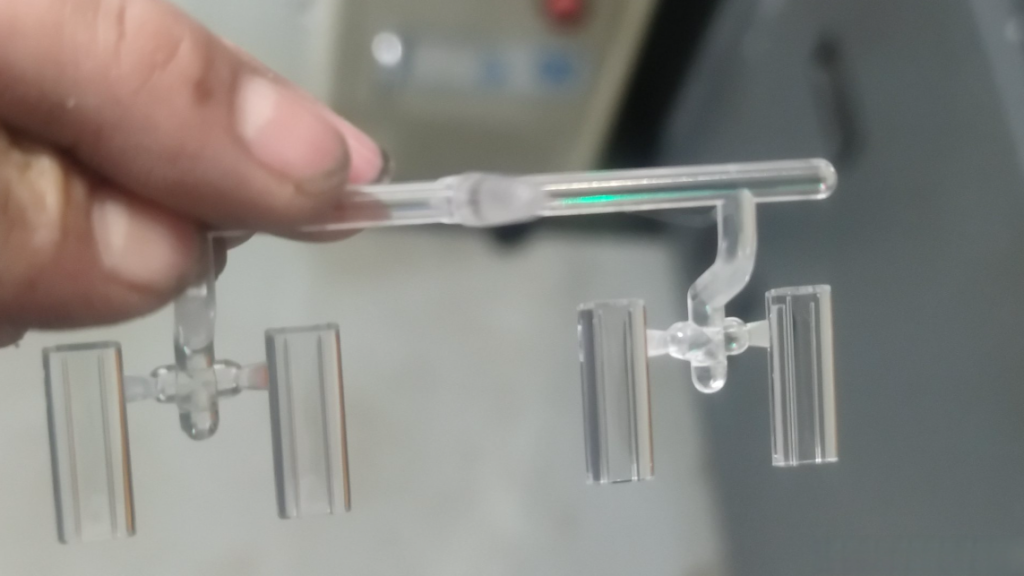
Raske tommelfingerregler for å velge en innsprøytningsformgivingsport
Når jeg velger en innsprøytningsformgivingsport, holder jeg disse grunnleggende i tankene:
- Høyt volum, god kosmetikk, høyere budsjett → varmløperventilport.
- Medium–høyt volum, skjult port, kald løper → ubåt / tunnelport.
- Enkle deler, enkel avransting, lav–middels volum → kant / sideport.
- Store, tykke deler → sprue / kantport med generøs tverrsnitt.
- Glatte, brede strømflater (emballasje, fat) → vifte- eller filmport.
- Runde eller rørformede deler → diaphragm / disk-port.
Match porttype + materiale + volum + kosmetisk nivåFå de fire ryddet opp, så unngår du de fleste tilgangsproblemer fra første dag.



 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian