

Cos'è un portello di stampaggio a iniezione e perché è importante
Cos'è un portello di stampaggio a iniezione?
An portello di stampaggio a iniezione è l'apertura piccola e deliberatamente ristretta che collega il sistema di canali alla cavità. È l'ultimo “punto di controllo” through which the melt passes before it becomes your part.
Nella pratica, il portello è dove tu:
- Controllo quanto velocemente e quanto uniformemente il collante riempie la cavità
- Controllo imballaggio e ritiro attraverso la pressione e lo freeze-off
- Lascia un aspetto visibile o nascosto residuo del cancello che influisce sulla qualità cosmetica e sul taglio
Se il portello è sbagliato, tutto a valle – resistenza, aspetto, tempo di ciclo e costo – è compromesso.
Come il portello controlla flusso, pressione e freeze-off
Il portello è la restrizione chiave nel percorso di flusso, quindi imposta direttamente:
- Schema di flusso della fusione – Troppo piccolo e si ottiene alta shear, jetting e segni di bruciatura; troppo grande e si perde controllo dei fronti di flusso e dell’imballaggio.
- Caduta di pressione – Il portello è dove si perde la maggior parte della pressione; una dimensionamento povero costringe a una pressione di iniezione più alta, macchine più grandi, o crea colate incomplete.
- Tempo di congelamento – La valvola è di solito la prima sezione a congelarsi. Una volta che si congela, l’imballaggio si ferma:
- La chiusura della valvola avviene troppo presto → affondamenti, vuoti, controllo dimensionale scarso
- La chiusura della valvola resta aperta troppo a lungo → sovrappacatura, deformazioni, cicli più lunghi
Stai sempre bilanciando l’area di flusso, la velocità di taglio, e tempo di congelamento attorno alla valvola.
Impatto sul tempo di ciclo e sulla produttività
Il design della valvola colpisce la tua tempo di ciclo più duramente di quanto la maggior parte delle persone ammetta:
- Valvole piccole: Rete congelante veloce → tempo di tenuta più breve ma maggior rischio di cedimenti e getti corti
- Valvole sovradimensionate: Congelamento lungo → tenuta e raffreddamento prolungati → cicli più lenti
- Valvole ben progettate: Dimensione minima della valvola che ancora offre:
- Pieno riempimento
- Nessun cedimento nelle aree critiche
- Dimensioni stabili
Questo influisce direttamente su:
- Obbligatorio pressione delle ganasce e dimensione della macchina
- Tasso di scarto e rilavorazione
- OEE complessiva (disponibilità della macchina, prestazioni, qualità)
Effetto sulla resistenza del pezzo e sulle prestazioni strutturali
La posizione della porta e la forma del design determinano la orientamento molecolare e Schema di linee di saldatura nella parte:
- Una cattiva governatura può creare:
- Debole linee di saldatura/cucitura in zone ad alto stress
- Alto orientamento che porta a ritiri anisotropici e deformazioni
- La buona governanza supporta:
- Flusso bilanciato nelle coste, teste e percorsi di carico
- Robusto resistenza all'impatto e prestazioni di fatica
- Consistente stabilità dimensionale attraverso cavità e utensili
Per parti strutturali, la progettazione del gate è una decisione di progetto primaria, non un ripensamento posteriore dello stampaggio.
Influenza del gate sull'aspetto e sulla qualità superficiale
Da una prospettiva cosmetica, il gate è di solito la tua più evidente fonte di difetti:
- Vestigia del gate: Altezza, forma e posizione determinano quanto sia visibile il segno del gate
- schemi di flusso: Una gestione difettosa può causare:
- arrossamenti del gate, aloni e segni di flusso
- sgretolamento, segni di bruciatura, tracce di getto vicino al gate
- Aspetto superficiale:
- Tipo o dimensione del gate incorretti possono rovinare superfici ad alto lucido, testurizzate o a livello ottico
- Gating intelligente nasconde i segni visibili in zone non cosmetiche o facce nascoste
Per i pezzi destinati al consumatore, il cancello è una caratteristica estetica che deve essere progettata, non semplicemente tollerata.
Post‑moldazione, rifilatura e automazione
La progettazione del cancello decide anche come facile o doloroso saranno le vostre operazioni a valle:
- Rifinitura manuale: Grandi cancelli di bordo o cancelli di sprue hanno bisogno di operatori, attrezzature e tempo
- Degassettatura automatica: Cancellazioni sottomarine/tunnel, cancelli a punto, cancelli banana sono progettati per spezzarsi pulitamente durante l’estrazione
- Gestione robotizzata: La posizione del cancello determina:
- Dove gli implicitly afferratori possono afferrare
- Come i pezzi possono essere orientati per ispezione visiva o operazioni secondarie
Una progettazione intelligente del cancello riduce:
- La manodopera per pezzo
- Variazioni nel residuo di cancello e difetti cosmetici
- Rischio di danneggiamento durante la degattatura
Costo nascosto di una cattiva progettazione del cancello
Una decisione di cancello “economica” durante la fase di progettazione dello stampo spesso diventa un costo permanente in produzione:
- Superiore riciclo e rielaborazione da sink, burn e guasti alla linea di saldatura
- Cicli più lunghi a causa di sovraccarico o raffreddamento prolungato per motivi cosmetici
- Ulteriore operatori, postazioni di rifilatura o robot solo per gestire lo stampo
- Più grande vettore di stampaggio a causa di pressioni inutili e richieste di chiusura
- Modifiche agli strumenti e non pianificate modifiche di ingegneria una volta che i problemi compaiono nel PPAP o nel ramp‑up
La mia regola è semplice: considera la progettazione dello spruzzo come un tema ingegneristico primario, non un dettaglio di utensile all'ultimo minuto. Un buon gate fa risparmiare denaro ad ogni ciclo per tutta la vita della stampante.
Punti chiave rapidi
- Il gate controlla flusso, pressione, freeze‑off e riempimento – e quindi qualità.
- Influisce direttamente tempo di ciclo, resistenza, deformazione e aspetto.
- Una buona progettazione della boccola riduce lavoro, scarti ed energia; una cattiva progettazione della boccola brucia silenziosamente denaro per anni.
Principali tipi di boccole di stampaggio ad iniezione
Scegliere il tipo di boccola giusto per lo stampaggio ad iniezione è uno dei modi più rapidi per migliorare la qualità del pezzo, il tempo di ciclo e i costi. Di seguito una guida diretta ai principali stili di boccole e a quando li uso effettivamente in produzione.
Boccola di bordo / laterale
- Cos'è: Boccola rettangolare semplice che alimenta dal piano di partenza al bordo del pezzo.
- Migliore per: Parti generali, pareti da medie a spesse, utensili a una cavità, molti materiali comuni.
- Vantaggi: Facile da riuscire a macinare, facile da regolare, buon flusso; ottima per strumenti veloci.
- Svantaggi: Vestigia visibili sul bordo, taglio manuale o semi-automatico.
- Cosmetica: Moderato – visibile ma di solito accettabile su facce non visibili.
- Materiali tipici: PP, PE, ABS, PS, PC/ABS, POM.
Boccola a puntina (Inclusi 3-Plate e Hot Runner)
- Cos'è: Piccola boccola circolare, generalmente in stampi a 3 piastre o hot runner.
- Migliore per: Utensili a più cavità, parti piccole, requisiti cosmetici ristretti.
- Vantaggi: Segno di boccola molto piccolo, buono degating automatico, adatto a lavori ad alto volume.
- Svantaggi: Sensibile al taglio e al congelamento; strumenti più complessi.
- Cosmetica: Molto bene – piccola, pulita vestigia di boccola.
- Materiali tipici: ABS, PC, PMMA, PS, PA, molte resine ingegneristiche.
Gata sottomarina / Tunnel Gate
- Cos'è: Taglio inclinato del tunnel sotto la linea di partenza; la boccola si rompe automaticamente.
- Migliore per: Componenti ad alto volume che necessitano degating automatico, componenti laterali con gate.
- Vantaggi: Nessuna rifilatura manuale, يس ponti compatti, buono per
Parametri critici di progettazione del portagoccia nell'iniezione
Fai bene la progettazione della boccola, e la maggior parte dei problemi di stampaggio a iniezione scomparirà. Di seguito sono riportate le regole fondamentali di progettazione della boccola a cui mi attengo per ogni nuovo utensile.
Regole di base per la dimensione della boccola (regola generale)
Per la maggior parte dei tipi di gate di stampaggio a iniezione (bordo, punto, sottomarino, ecc.), inizio con semplici regole di area di flusso, poi rifinisco tramite simulazione e prove.
Punti di partenza tipici (termoplastici):
| Spessore della Parete (mm) | Tipo di cancello | Spessore della boccola (t₉) | Larghezza della boccola (w₉) (bordo/fan/piastra) |
|---|---|---|---|
| 0,5 – 0,8 | Bordo / Film | 0,6–0,8 × parete | 2–4 × t₉ |
| 0.8 – 1.5 | Bordo / Ventola | 0,6–0,8 × parete | 2–5 × t₉ |
| 1.5 – 3.0 | Bordo / Sottomarino | 0.7–0.9 × parete | 2–5 × t₉ |
| > 3.0 | Ventola / Scheda | 0,6–0,8 × parete | 3–8 × t₉ |
| Pin‑point (cold) | Pin‑point | Ø 0.8–1.2 mm (la maggior parte delle parti) | – |
Punti chiave:
- Mantieni l'area di flusso della porta ≥ 50–70% di area di flusso dell'alimentatore per un riempimento facile.
- Per materiali viscidi (PC, PVC, gradi riempiti), oversize la porta all'inizio.
Se sei nuovo nel design dello stampo, vale la pena comprendere l'intero processo di progettazione dello stampo quindi la dimensione dello sportello rientra nel quadro più ampio.
Tasso di taglio di taglio e la regola dei 50.000 s⁻¹
Troppo taglio allo sportello significa segni di bruciatura, resina degradata e aspetto poco gradevole.
- Come regola, mantieni il tasso di taglio dello sportello ≤ 50.000 s⁻¹ per la maggior parte delle resine.
- Per resine sensibili al taglio (PVC, PC, POM, gradi ignifughi): mira a 30.000–40.000 s⁻¹.
- Per resine robuste ad alto flusso (PP, PE): 50.000–60.000 s⁻¹ è di solito accettabile.
Se sei costretto a sportelli estremamente piccoli (micro parti, puntiformi), abbassa la velocità di iniezione e utilizza un hot runner o una valvola a battuta per ridurre lo stress termico/meccanico.
Lunghezza del Land dello sportello – Mantienila corta
Il land dello sportello è la sezione dritta alla sezione più piccola. Troppo lungo provoca perdita di pressione e de-gating lento.
Linee guida:
| Tipo di cancello | Lunghezza consigliata del Land (L) |
|---|---|
| Bordo / Ventaglio / linguetta | 0,5 – 1,0 mm |
| Sottomarino / Tunnel | 0,8 – 1,5 mm |
| Pin‑point | 0,8 – 1,2 mm |
| Valvola a pinna (calda) | Tanto breve quanto fattibile in produzione |
- Terreno corto = riempimento più facile, interruzione più pulita.
- Terreno lungo è giustificato solo quando hai bisogno di vestigia molto controllata o di un riscaldamento a taglio speciale.
Profondità dello sfoggio vs spessore della parete
La profondità dello sfoggio è il principale controllo del volume. Più è strozzato, più difficile è il riempimento.
Regola semplice:
- Spessore/profondità dello sfoggio t₉ ≈ 0,6–0,8 × spessore della parete più vicina per parti generali.
- Per imballaggi a parete sottile: t₉ ≈ 0,8–1,0 × parete (per evitare picchi di pressione).
- Per parti molto cosmetiche: leggermente più piccolo t₉ e usare sfoggi fan o film diffondere il flusso.
Dimensioni della ghisa Specifiche del materiale
Diversi plastici si comportano in modo molto diverso al punto di soffiaggio.
| Materiale | Tendenza delle dimensioni della ghisa | Note |
|---|---|---|
| PP | Piccolo a medio | Fluisce facilmente, ideale per puntinatura, valvole sottomarine. |
| PE (HD/LD) | Piccolo a medio | Simile al PP; attenzione alla formazione di filamenti con gli hot runner. |
| ABS | Medio | Evitare ghise molto piccole per ridurre bruciatura e rossore. |
| PC | Più grandi | Viscosità elevata; necessita ghisa più grande e deformazione minore. |
| PA66 | Medio | Semi-cristallino; mantenere le ghise più grandi per il confezionamento. |
| POM | Medio‑grandi | Sensibile al degrado; controllare la velocità di taglio. |
| TPE / TPU | Piccolo ma breve territorio | Previeni la formazione di filamenti; usa tunnel o valvola a pistone quando possibile. |
Diametri tipici puntiformi:
- PP / PE: 0,8–1,0 mm
- ABS / PS: 1,0–1,2 mm
- PC / POM / PA66: 1,2–1,5 mm
Tempo di Freeze-Off della Gabbia, Pelletaggio & Ritiri
Il controllo del freeze-off della gabbia determina quanto tempo puoi pelare la cavità e contrastare i ritiri.
- La gabbia dovrebbe rimanere fusa a lungo abbastanza da pelletare la sezione più spessa completamente.
- Per materiali semicristallini (PP, PA, POM), spesso è necessario gabbie più grandi per mantenerle aperte più a lungo.
- Gabbia troppo piccola = freeze-off precoce → ritiri, cavità vuote, rientri.
- Troppo grande la boccola = lungo tempo di raffreddamento e ciclo più lento.
Io sempre eseguo studi di congelamento della boccola:
- Curva tempo di trattenuta vs peso del pezzo.
- Scegliere il tempo di trattenuta appena oltre la “piastra” dove l’ulteriore trattenuta non cambia il peso.
Equilibrio tra dimensione della boccola: tempo di ciclo vs qualità del pezzo
Stai sempre scambiando:
- Boccola più piccola → ciclo più rapido, degassaggio automatico più semplice, imballaggio/cosmesi peggiore.
- Boccola più grande → migliore imballaggio, meno ammaccature, tempo di ciclo più lungo e maggiore vestigia.
Consigli pratici:
- Iniziare leggermente più grande del necessario, poi ridurre con EDM o lucidatura se il tempo di ciclo è troppo lungo.
- Usa boccole a ventaglio, boccole a film o più piccole boccole multiple invece di un'unica grande boccola sul bordo quando l’aspetto cosmetico è importante.
Altezza della vestigia della boccola per la degazione automatica
Per la degazione automatica (sottomarino, tunnel, punto), la vestigia della boccola deve essere piccola ma robusta abbastanza da rompersi pulitamente.
Obiettivi di vestigia:
| Requisito | Altezza di vestige consigliata |
|---|---|
| Componenti standard | 0,05 – 0,20 mm |
| Faccia cosmetica alta | 0,02 – 0,10 mm, quindi levigare/polire leggermente se necessario |
| Non cosmetico funzionale | Fino a 0,30 mm |
- Per cancelli nascosti (banana, tunnel dal lato posteriore), è possibile accettare un po' più di vestige ma tenerlo più basso di 0,3 mm per una maneggevolezza sicura.
- I cancelli della valvola possono offrire quasi raso vestige quando tarati bene.
tolleranza di lavorazione e ripetibilità
la prestazione del cancello dipende fortemente da quanto accuratamente il cancello è lavorato e mantenuto.
- Tolleranza sulle dimensioni del cancello: tipicamente ±0,02–0,03 mm per utensili normali, ±0,01–0,02 mm per parti di precisione.
- Usa EDM + lucidatura di precisione per una geometria del cancellino costante.
- Per utensili multi-cavità, mantenere tutte le dimensioni del cancellino allineate per evitare squilibrio e flashing nella cavità che fluisce più facilmente.
- Pianificare per rilucidatura e re-EDM – i cancellini si usurano e crescere lentamente di dimensione, modificando il peso e l'aspetto del pezzo.
Se state ancora prendendo familiarità con la costruzione degli utensili e dove si trovano i cancellini nello stack, questa panoramica di di cosa è fatto un stampo per stampaggio ad iniezione aiuta a legare la progettazione del cancellino al basamento e agli inserti dello stampo.
Progettare un cancellino di stampaggio a iniezione non è una questione di intuizione. Seguire questi parametri, confermarli con simulazione di flusso e brevi prove di stampo, e si eviteranno 90% dei difetti classici legati ai cancellini.
Strategia di posizionamento del cancellino nello stampaggio ad iniezione
Mettere a posto la posizione del cancellino è metà della battaglia nella progettazione del cancellino per lo stampaggio ad iniezione. Decide come si riempie la fusione, dove si accumula lo stress e come appare il pezzo finale.
Come la posizione del cancellino influisce sulla lunghezza di flusso e sulla perdita di pressione
- Più è lunga la distanza di flusso dal cancellino, maggiore è la pressione necessaria e maggiore è il rischio di corto taglio.
- Posizionare i cancellini come più centrale possibile per pezzi spessi e strutturali, o utilizzare più porte su parti lunghe e piane.
- Per grandi prodotti dove i costi lo permettono, una porta a canale caldo vicina ad aree critiche aiuta a mantenere sotto controllo la caduta di pressione e migliora l'iniezione.
Gestione dell'effetto racetrack in parti asimmetriche
Su parti asimmetriche con spessori di parete variabili, il fusibile di fusione passerà attraverso nervature e sezioni più spesse, causando riempimento sbilanciato.
- Mantenere lo spessore della parete il più uniforme possibile attorno all'apertura.
- Spostare la porta o aggiungere guide di flusso / caratteristiche di esitazione in modo che la frontiera di fusione resti bilanciata.
- Usare la simulazione per verificare di non sovraffusione da un lato mentre si soffoca l'altro.
Riduzione delle linee di saldatura e di lavorazione con una posizione intelligente della porta
Le linee di saldatura e di lavorazione sono inevitabili quando i fronti di flusso si incontrano, ma è possibile scegliere dove appaiono.
- Posizionare le porte in modo che i fronti di flusso si incontrino in zone a bassa tensione, non cosmetiche (posteriori, facce nascoste, sotto etichette).
- Evitare di posizionare la porta direttamente di fronte a bussole, nervature e fori che costringeranno multipli fronti di flusso a collidere.
- Per parti ad alta chiarezza, prendere in considerazione porte a ventaglio o porte a diaframma per ottenere una fronte di flusso più omogenea e meno linee di saldatura critiche.
Mantenere le linee di saldatura lontane dalle aree di finitura e di resistenza
- Per superfici visibili di Classe A, erigere dal lato non visibile e lasciare che le linee di saldatura cadano all'interno di tasche, sotto sbalzi o sotto rifiniture.
- Intorno a snap-fit, cerniere vive, bossi filettati e percorsi di carico, mantenere le linee di saldatura ad almeno alcuni millimetri dalle aree di picco di stress.
Evitare trappole d'aria con la posizione di gate e di ventilazione
Le trappole d'aria di solito si verificano in zone di fine riempimento, soprattutto quando il flusso proviene da direzioni multiple.
- Gate in modo che la fusione fluisca verso punti di ventilazione buoni, non lontano da essi.
- Pari ogni gate critico con ventilazione nelle aree di riempimento ultime.
- Se vedi segni di bruciatura vicino al gate, il gate potrebbe essere troppo restrittivo o la ventilazione troppo debole all'estremità lontana.
Posizione del gate e strategia di ventilazione vanno insieme
Non puoi sistemare un layout di gate cattivo solo con la ventilazione.
- Decidi prima la posizione del gate, poi progetta ventilazione allineata con la fronte di flusso prevista.
- Sui strumenti a più camere, mantieni consistenti le posizioni delle porte in modo che la venting e il riempimento siano ripetibili da cavità a cavità.
- Per parti complesse o di alto valore (come automotive e medicale), confermiamo sempre questo con un’analisi del flusso prima di lavorare il metallo.
Bilanciamento tra priorità strutturali e cosmetic
Spesso devi scegliere tra robustezza perfetta e aspetto perfetto.
- Strutturale prima per componenti portanti: la porta più vicina alle nervature, ai boss e alle sezioni spesse per migliorare l’imboccatura e ridurre l’assorbimento.
- Cosmetico prima per coperture e involucri visibili: porta sul retro, usa porte a bordo, a film o a tunnel, e spingi le linee di giunzione in aree nascoste.
- Se il budget lo permette, una sistema a valvola di porta può dare entrambe le cose: imballaggio forte e una vestigia della porta molto più pulita.
Posizionamento della porta per l’imballaggio a parete sottile
L’imballaggio a parete sottile presenta rapporti estremi tra lunghezza di flusso/spessore, quindi pressione e velocità sono importanti.
- Usa porte a bordo, porte a ventaglio o porte a valvola per lo stato caldo direttamente in sezioni più spesse come cerchi o flange.
- Mantieni i percorsi di flusso corti e simmetrici per evitare deformazioni e colpi brevi.
- Le parti a parete sottile sono molto sensibili ai tempi di ciclo; una buona posizione della porta influisce direttamente sul costo della parte, proprio come i driver di costo complessivi della iniezione stampaggio cost drivers.
Strategie di porta per lenti e parti di illuminazione automotive
Le parti ottiche non perdonano linee di giunzione e segni di porta.
- Porta da superfici non ottiche (bordo, retro o aree di montaggio).
- Usa porte della ventola, porte a diaframma o porte valvole per mantenere uniforme l'avanzamento del fronte di flusso e ridurre lo stress interno.
- Mantenere le linee di saldatura fuori dalle zone ottiche e dai percorsi luminosi quando possibile.
Opzioni di apertura per alloggi medicali e pezzi con tolleranze strette
Gli alloggi medicali e i pezzi di precisione richiedono sia un aspetto cosmetico pulito sia un controllo dimensionale.
- Usa porte sottomarine (tunnel) or porte puntiformi per nascondere i residui della porta e supportare la degativazione automatica.
- Porta verso aree che richiedono le tolleranze più strette per migliorare la coerenza di riempimento.
- Per parti mediche critiche, spesso combiniamo una buona strategia di porte con approcci dedicati agli utensili simili al nostro lavoro in iniezione di stampi nel settore medico.
Esempi di stile di custodia: buone vs cattive posizioni della porta
Esempio 1 – Alloggio in stile telefono
- Cattivo: Porta su una parete laterale, linea di saldatura che attraversa la faccia frontale visibile, sprofondamento vicino agli boss.
- Buono: porta sottomarina sull’anello interno, linee di saldatura nascoste attorno alle nervature interne, migliore riempimento sui supporti a vite, faccia anteriore pulita.
Esempio 2 – Contenitore a pareti sottili
- Cattivo: Porta laterale unica, flusso lungo asimmetrico, deformazioni e pezzo corto sul lato opposto.
- Buono: porta centrale nel punto caldo alla base o porte lungo il bordo equamente distanziate sul bordo, riempimento bilanciato e minore forza di serraggio.
Una strategia intelligente di posizionamento delle porte fa risparmiare denaro, riduce difetti e permette cicli più rapidi senza dover combattere quotidianamente con gli stampi.
Difetti relativi al reparto canale e soluzioni pratiche nell'iniezione dello stampaggio
Anche uno stampo buono può produrre parti difettose se il portale dell'iniezione nello stampaggio è sbagliato. La maggior parte dei problemi cosmetici e dimensionali che vedo in produzione è legata al tipo di portale, alle dimensioni o alla posizione. Ecco come considero i principali difetti legati al portale e come risolverli rapidamente.
Jetting nell'iniezione per stampaggio
Come appare:
Linee simili a una serpentina, a forma di verme, vicino al portale, di solito su superfici piane.
Causali legate al portale:
- Portale troppo piccolo e restrittivo → alta velocità, getto instabile.
- Il portale alimenta uno spazio aperto invece di una parete o di una caratteristica.
- Una lunghezza del piano portante del portale aumenta taglio e pressione.
Soluzioni di design:
- Spostare il portale in modo che il flusso colpisca una parete o un rinforzo, non l'aria libera.
- Aumentare la dimensione del portale o passare a portale a ventaglio or portale a film diffondere il flusso.
- Accorciare la lunghezza della terra del portale (spesso basta 0,5–1,0 mm).
- Per i sistemi a canna calda, considerare portello a valvola controllo per rallentare la riempimento iniziale.
Rilievi di discendenza e vuoti opposti al portale
Come appare:
Depressioni o vuoti interni in aree spesse, spesso lontano dal portale.
Causali legate al portale:
- La chiusura dello sportello si verifica troppo presto → nessuna formatura efficace.
- Sportello troppo piccolo per il materiale o per la sezione della parete.
- Sportello troppo distante dalla sezione spesso.
Soluzioni di design:
- Allargare lo sportello o aggiungere un secondo sportello per ridurre la lunghezza del flusso.
- Passare a uno stile di sportello che renda migliore l'impaccamento (es. sportello a linguetta, portale a ventaglio, o sportello a diaframma per anelli).
- Avvicinare lo sportello all'area spessa o riprogettare la parete/lastra per renderla più uniforme.
- Ottimizzare il profilo di impaccamento utilizzando metodi scientifici di stampaggio.
Per una visione più ampia di come questi difetti si comportano su parti reali, è possibile consultare questa guida sui difetti di stampaggio ad iniezione comuni difetti di stampaggio ad iniezione e le cause principali.
Cordoni di saldatura e maglie dovuti a cattivo gatedrizione
Come appare:
Linee visibili dove si incontrano due fronti di flusso; possono essere deboli o solo cosmetiche.
Causali legate al portale:
- Sportelli posizionati in modo che il flusso si divida attorno a fori, bossi o finestre e si incontrino su una faccia visibile.
- Sportelli piccoli o temperatura di fusione bassa riducono la resistenza della saldatura.
- Molti sportelli sul bordo piccoli invece di un unico sportello ben posizionato.
Soluzioni di design:
- Riposizionare gli sportelli in modo che le linee di saldatura si spostino in aree non cosmetiche e a basso stress.
- Usa portoni a ventaglio or sportelli a linguetta per migliorare l'uniformità della frontiera di flusso.
- Per parti critiche (ad esempio lenti trasparenti), considerare l'estrusione a hot runner portello a valvola con riempimento sequenziale.
- Aumentare la temperatura di fusione/di stampaggio entro i limiti del materiale per migliorare l'adesione.
Segni di bruciatura e Diesel Effect al portone
Come appare:
Punti scuri, bruciati o striature argentate/nerastre vicino al portone o ai portelli.
Causali legate al portale:
- Portone troppo restrittivo → elevata shear, surriscaldamento locale.
- Ventilazione povera vicino all'area del portone → aria intrappolata compressa e bruciata.
- Troppa velocità di inserimento attraverso un portone piccolo.
Soluzioni di design:
- Aumentare la sezione trasversale del portone o cambiare in tipo di portone a minore shear.
- Aggiungere o approfondire i portelli vicini all'ingresso del portone.
- Ridurre la pendenza di velocità di iniezione all'inizio del riempimento.
- Per resine ad alta temperatura, utilizzare percorsi di flusso più lisci e aree del portone lucidate per ridurre l'attrito.
Corti colpi da portoni restrittivi
Come appare:
Pezzo non completamente riempito; angoli mancanti, zone sottili o nervature incomplete.
Causali legate al portale:
- Portone troppo piccolo per la lunghezza di flusso e la spessore del pezzo.
- Tipo di portone errato per sezioni lunghe e sottili (ad es. piccolo portone di bordo sull'imballaggio).
- Portata multi-cavità sbilanciata.
Soluzioni di design:
- Aumentare l'altezza/larghezza del portone o passare a ventilatore, pellicola, o sportello a diaframma per parti a parete sottile.
- Per utensili a più cavità, riequilibra le dimensioni della porta o usa sistemi a canna calda con controllo preciso del flusso.
- Migliora la ventilazione agli estremi del flusso per evitare l'aria bloccata.
Flash at the Gate
Come appare:
alette sottili o materiale in eccesso intorno alla porta e alla linea di separazione.
Causali legate al portale:
- Area di porta sovrapposta a causa di una porta grande o di un riempimento aggressivo.
- Inserto di porta allineato male o piano di contatto della porta usurato.
- Alta pressione di iniezione per superare una porta restrittiva.
Soluzioni di design:
- Ridimensiona la porta in modo da poter ridurre la pressione di picco di iniezione e di riempimento.
- Controlla le condizioni dell'acciaio: rivedi o rifai l'inserto della porta e la linea di separazione.
- Ottimizza il profilo di iniezione; non fare affidamento sulla pressione per forzare una progettazione di porta difettosa.
Difetti visivi: rossore della porta, alone, splay, segni di flusso
Come appaiono:
- Rossore della porta / alone: anello opaco o punto luminoso intorno alla porta.
- Splay: striature d'argento, di solito a causa di umidità o gas intrappolato.
- Segni di flusso: linee di flusso visibili che si irradiano dalla porta.
Causali legate al portale:
- Taglio ad alto shear su una porta piccola → rossore / alone.
- Cancello troppo vicino al viso cosmetico.
- Frontale di flusso non uniforme da un cancello a piccolo bordo su un pannello largo.
Soluzioni di design:
- Sposta il cancello in un'area non cosmetica o sul bordo della parte.
- Aumenta l'area del cancello o passa a portale a ventaglio or portale a film per parti larghe e piatte.
- Migliora l'asciugatura e la ventilazione per lo splay; lucida i percorsi di flusso vicino al cancello.
- Per parti trasparenti e lenti, di solito preferisco ben progettato portello a valvola o grande portale a film per minimizzare i segni.
Risoluzione dei problemi del cancello passo-passo
Quando debuggo problemi del cancello su uno stampo in funzione, seguo questo semplice flusso:
-
Identificare la zona difettosa
Mappa esattamente dove compare il difetto rispetto al cancello e alla direzione del flusso. -
Controllare prima l'elaborazione
- Ridurre la velocità di riempimento/profilo locale.
- Regolare le temperature di fusione e dello stampo.
- Regolare il tempo di pack e la pressione.
-
Confermare la venting e l'aggancio
Assicurarsi che i canali di ventilazione intorno al cancello e alle regioni ultime nel riempimento siano puliti e sufficientemente profondi; controllare la tonnellata di chiusura e l'allineamento dello stampo. -
Rivedere il design del cancello
- Il tipo di boccola è adatto alla geometria e al materiale della parte?
- La dimensione della boccola è in linea con le linee guida del materiale (tasso di flusso, tempo di congelamento)?
- La posizione della boccola spinge i difetti verso zone cosmetiche o ad alto stress?
-
Pianificare le modifiche all'acciaio
Dare priorità a modifiche minime: aprire la boccola esistente, accorciare la terra, spostare o duplicare le boccole. Per progetti complessi, eseguirò una simulazione per confermare prima di tagliare l’acciaio.
Trattando la boccola di stampaggio ad iniezione come una caratteristica fondamentale del progetto, non solo come un piccolo foro nel canale, si riducono gli scarti, si stabilizza la qualità e si evitano molti dei difetti classici che rallentano la produzione.
Raccomandazioni specifiche per la boccola di stampaggio ad iniezione in base al materiale
Riuscire a impostare correttamente la boccola di stampaggio ad iniezione dipende molto dal materiale. Progetto sempre la boccola in base a come si comporta il polimero alla boccola: flusso, taglio, congelamento e缩/scrunch shrinkage.
Comportamento amorfo vs semicristallino alla boccola
Assorbo amorfo (ABS, PC, PS, PMMA, PSU, ecc.)
- Finestra di lavorazione più ampia, congelamento più lento alla boccola
- Maggior ritiro volumetrico → rischio di guerraping inferiore
- Più sensibile a bruciatura da shear, blush della boccola, segni di flusso
- Preferire boccole più grandi e più corte per ridurre lo shear e i problemi cosmetici
Semi‑cristallino (PP, PE, PA, POM, PBT, PEEK, ecc.)
- Cristallizzazione rapida → la boccola si congel(a) più rapidamente
- Ritiro maggiore e anisotropo → più deformazione
- Necessità buon confezionamento attraverso la bocca/gate per controllare affondamento e vuoti
- Spesso utilizzare bocche leggermente più grandi e posizioni strategiche per il controllo della shrinkage
Design della gate per resine ad alto punto di fusione (PEEK, PSU, PPA, ecc.)
Le resine ad alto tempo sono costose e senza perdono. Progetto sempre le loro porte con:
- Taglio bilanciato: abbastanza piccole per una buona miscelazione, abbastanza grandi per evitare bruciature
- Gate riscaldati o hot runner preferiti per mantenere la temperatura della massa
- Zona di gate lucidata per ridurre l'inceppamento e la degradazione
- Lunghezza breve della land (≈0,8–1,0 mm) per mantenere sotto controllo la caduta di pressione
Scelte tipiche:
| Materiale | Tipi comuni di gate | Note |
|---|---|---|
| PEEK | Gate a flangia a mano, sui bordi, a ventola | usa l'iniettore caldo; controllo termico stretto |
| PSU/PEI | bordo, ventola, gate a valvola | evita porte submarine per parti critiche |
| PPA | bordo, sottogate, gate a valvola | monitora l'umidità e il rapido sgombero |
Strategie di iniezione per materiali riempiti di vetro e rinforzati
Con le gradazioni riempite di vetro (GF‑PP, GF‑PA, GF‑PBT, ecc.), il progetto della gate influisce sull'orientamento delle fibre, sulla resistenza e sulla superficie.
Punti chiave:
- Evitare micro porte a perno che creano eccessiva shearing e rottura delle fibre
- Posiziona le porte per flusso lungo il percorso di carico principale (fibre allineate con la direzione di stress)
- Usa acciaio robusto e inserti resistenti all'usura intorno alle porte
- Preferisci:
- porte a bordo / ventola per parti strutturali
- Valvole a battente per stampi grandi o con più cavità
Considerazioni speciali per l'iniezione di TPE morbidi e TPU
I TPE morbidi e i TPU si comportano di più come liquidi densi:
- Sensibile a l'inceppamento (jetting) e alle rigature di flusso da porte piccole ad alta cesellatura
- Beneficio da porte più ampie e con minore cesellatura (ventaglio, film, grande sommergibile)
- La traccia della porte dovrebbe essere liscia e bassa per evitare fastidio sulle superfici di impugnatura
- Spesso necessitano di una procedura di riempimento più lunga attraverso una porta relativamente generosa per evitare affossamenti e linee di flusso
Stili di porte consigliati per famiglia di materiali
Guida rapida che di solito uso:
| Famiglia di materiali | Tipi di porte consigliati | Evitare (quando possibile) |
|---|---|---|
| PP (non riempito) | bordo, ventola, sottomarino, film | Molto piccolo per parti cosmetiche |
| ABS | Bordo, perno, linguetta, valvola | Picini cancelli a tunnel su superfici lucide |
| PC / PC‑ABS | Bordo, ventola, linguetta, valvola | Punte di taglio ad alto taglio → crepe da stress |
| PA66 / PA6 | Bordo, sottomarino, valvola | Piccoli cancelli per perno → rapido distacco |
| POM | Bordo, sottomarino, perno | Lunghe piste → degradazione termica |
| TPE / TPU | Ventola, film, grande sottomarino | Punte di taglio acute vicino alle aree di contatto |
| PEEK / alta temperatura | Valvola, bordo, ventola | Corte, cancelli fini che causano bruciatura |
Regolazione delle dimensioni e della posizione dei cancelli per restringimento e deformazione
Collego sempre la dimensione e la posizione degli sprue al comportamento di restringimento e deformazione
-
Materiali ad alta velocità di restringimento (PP, POM, PA, PBT)
- Aperture più grandi o multiple per un miglior riempimento
- Apertura vicino sezioni spesse e bossoli per ridurre la forma a vuoto
- Posiziona le porte per fluidodinamica simmetrica e ridurre la deformazione
-
Materiali a basso restringimento (ABS, PC, PMMA)
- Maggiore flessibilità sulla posizione; concentrarsi su cosmetica e linee di saldatura
- Apertura fuori dalla visuale quando le superfici sono ad alto lucido o ottiche
-
Componenti sensibili alla deformazione (cerniere piatte, lenti, longhe cornici)
- Usa apertura centrale, aperture a ventaglio / film, o più aperture bilanciate
- Convalidare con flujo e simulazione di warpage prima di tagliare l'acciaio
Se sei nuovo in questo, è utile prima capire le basi processo di stampaggio a iniezione di plastica quindi queste scelte di operazione hanno senso nel contesto.
Hot Runner vs Cold Runner Iniezione Stampaggio If Gates
Quando scelgo tra sistemi di gate a flujo caldo e a flusso freddo, sto veramente scegliendo come voglio gestire il flusso del materiale, i costi e la consistenza ad ogni colpo.
Panoramica: Gate a Flusso Caldo vs Gate a Flusso Freddo
- gate a flusso caldo mantenere la fusione calda all'interno di manifold e soffiatori riscaldati, quindi c'è poco o nessuno scarto di gate. I pezzi sono gated direttamente da una punta calda o da una valvola di gate.
- gate a flusso freddo utilizzare un runner non riscaldato che si raffredda ed esce con il pezzo. Il runner viene scartato o rigenerato e riutilizzato.
Se sei nuovo nell'iniezione Stampaggio, conviene prima comprendere il processo di base e la corretta flusso del melt – puoi vedere una semplice esposizione qui: come funziona lo stampaggio a iniezione di plastica.
Quando i Valve Gates valgono l'investimento
I sistemi valve gate sono l'opzione premium nei hot runners. Una palla in acciaio apre e chiude meccanicamente la gate.
Di solito ne vale la pena quando hai bisogno di:
- Qualità cosmetica superiore: nessuna stringa, vestigia della gate molto piccole e pulite, minimo blush della gate.
- Controllo dimensionale preciso: riempimento preciso perché la gate si chiude esattamente quando vuoi.
- Grandi o complessi: migliore controllo dell'equilibrio di pressione e deformazione.
- Strumenti mult-cavità o di famiglia: è più facile bilanciare il riempimento sequenziando ogni valvola.
Se i tuoi pezzi sono a basso costo, non cosmetici, o i volumi di colata sono piccoli, un semplice canale freddo o una punta calda è di solito più economico.
Equilibrio termico e cambiamento di colore
Le porte a scorrimento hot runner richiedono un buon equilibrio termico:
- Controllo della temperatura povero = marchi di bruciatura, trafilatura, striature di colore, o degrado del materiale.
- I cambi di colore frequenti sono più lenti e più spreconi negli hot runners perché il vecchio colore resta nel manifold.
- I canali freddi purgano più velocemente al cambiamento di colore ma generano di più ri-granulo.
Per le lavorazioni brevi con molti colori, prediligo il canale freddo. Per una produzione lunga e stabile, l'hot runner vince in efficienza.
Tecnologia di sequenziamento delle valvole
Moderne sequenze delle valvole ti permettono di:
- Aprire/chiudere le porte in un ordine programmato.
- Controllare le fronti di flusso per evitare linee di saldatura, ridurre trappole d'aria e gestire l'assestamento e la deformazione.
- Usa controllo basato su pressione o posizione per stampaggio scientifico.
Questo è uno strumento potente nell'automotive, nell'illuminazione, nei grandi coperchi e negli stampi a più cavità dove un riempimento costante è fondamentale.
Energia, Scarti e Tempo di Ciclo
Nella produzione reale, il confronto è così:
- Hot runner
- Minimo spreco di materiale (nessun scarto dall'ugello freddo)
- Di solito tempo di ciclo più breve (nessun canale spesso da raffreddare)
- Superiore consumo di energia per stampo (riscaldatori), ma energia inferiore per pezzo valido a volume
- Cold runner
- Più scarti o rigenerazione
- Tempi di raffreddamento più lunghi se lo spruzzo è spesso
- Minor costo dello stampo e configurazione più semplice
Rapporto costo-beneficio semplice
| Fattore | Porte Hot Runner | Porte Cold Runner |
|---|---|---|
| Costo dello stampo | Alto | Basso |
| Scarti di materiale | Molto bassa | Medio–alto (scarto di runner) |
| Tempo di ciclo | Più corto (di solito) | Più lungo se il runner è spesso |
| Cambiamento di colore | Più lento, più purge | Più veloce, meno purge |
| Qualità cosmetica | Eccellente con valvole a gate | Buono ma vestigia della gate più visibile |
| Ideale per | Alto volume, specifiche strette, pezzi premium | Basso/medio volume, strumenti sensibili ai costi |
Per programmi globali ad alto volume dove la resina è costosa, di solito giustifico rapidamente i hot runner. Per produzioni più brevi o pezzi a commodity, i runner freddi sono spesso la scelta più saggia.
Manutenzione e affidabilità
-
Sistemi hot runner
- Necessitano controlli regolari di riscaldatori, termocoppie, guarnizioni e aghi delle valvole.
- Sensibili a contaminazione, riempitivi e asciugatura scarsa.
- Quando mantenuti, offrono una lavorazione molto stabile e un costo parte inferiore.
-
Sistemi a canale freddo
- Meccanicamente semplici e molto robusti.
- Minor rischio di fermo macchina, più facile da mantenere per officine di piccole dimensioni.
- Maggiore sforzo di gestione e macinazione se si riciclano i runner.
Quando progetto uno stampo, cerco sempre di bilanciare i costi iniziali dello stampo, il volume annuo previsto, il prezzo del materiale e le esigenze estetiche prima di decidere una strategia di gate a valle o a valle a 'hot runner' o 'cold runner'.
Tecnologie avanzate ed emergenti di stampaggio ad iniezione per gate
Iniezione sequenziale con valvole per stampi complessi
Per stampi di famiglia e a più cavità, utilizzo gate a valvole sequenziali per controllare quando ogni gate si apre e si chiude. Questo ci permette:
- di ridurre le linee di saldatura e le impronte di flusso sulle aree visibili
- di bilanciare l'alimentazione tra cavità con volumi diversi
- di ridurre la forza di serraggio modulando la riempitura
Con i moderni sistemi a gate a valvole e controlli precisi, possiamo regolare i tempi di riempimento da colpo a colpo invece di ridisegnare lo stampo.
Inserti di gate conformi stampati in 3D
La produzione additiva ci permette di costruire inserti di gate raffreddati conformi e blocchi di runner che seguono la geometria della fusione e del gate. Ciò significa:
- Raffreddamento del gate più rapido e uniforme
- Meno deformazioni attorno al gate
- Cicli più brevi e stabili
Su stampi complessi, spesso abbino questi inserti con alta l'attrezzaggio per lo stampaggio a iniezione così teniamo sotto controllo sia il raffreddamento che i tolleranze.
Porte di micro-iniezione a canale
Per micro‑injection moulding e pezzi sotto alcune centinaia di milligrammi, gestiamo i portelli sotto 0,3 mm:
- pin‑gate ad alto taglio micro o porte micro tunnel
- Linea di gate ultra-lucidata per evitare bruciature dovute a taglio e ostruzioni
- Controllo stretto della temperatura intorno al portello per mantenere fluire stabile
Questo è fondamentale per i clienti globali nel medico, nell'elettronica e nelle parti microfluide dove ogni micron conta.
Ottimizzazione del portello guidata dai dati
Non indovino la progettazione del portello. Io combino simulazione di flusso nello stampo e dati di produzione per tararlo:
- Usa la simulazione (es. Moldex3D, Moldflow) per testare posizioni dei portelli, tasso di shear e tempo di congelamento
- Conferma con sensori di pressione della cavità e prove di stampaggio scientifiche
- Itera le dimensioni del portello e la temporizzazione della valvola usando dati reali di cicli
Questo approccio guidato dalla simulazione riduce i cambi tool e accelera PPAP e qualificazione.
Degating automatizzato e robotica
La progettazione del portello ora deve funzionare con l'automazione fin dal primo giorno:
- Parti orientate per degassazione automatica (serrature sottomarine / tunnel gate, valvole gate)
- Robot o EOAT per flessare, rifilare o tagliare le porte in modo coerente
- Separazione pulita per parti cosmetiche e coprire rami riciclabili
Collegate con la nostra più ampia capacità di stampaggio di precisione (avanzamenti nello stampaggio di precisione), questo ci permette di gestire programmi Global ad alto volume con qualità stabile e basso costo del lavoro.
Approccio Professionale di Progettazione di Porte per Stampaggio ad Iniezione in Pratica
Una solida progettazione delle porte per stampaggio a iniezione non è tentativo al caso – è un processo strutturato guidato dai dati. Ecco come lo affronto in progetti reali.
Usa lo Stampaggio Scientifico per Validare Dimensione e Posizione della Porta
Tratto sempre la porta come una variabile di processo critica, non solo come dettaglio di stampaggio.
passaggi chiave:
- Stabilire una finestra di processo robusta (tempo di riempimento, velocità di iniezione, pressione di tenuta, temperatura fusione/mat sede).
- Monitorare la pressione all’ugello e, idealmente, sensori in-cavità per vedere quanto bene la porta alimenta il pezzo.
- Correlare la prestazione della porta con la qualità del pezzo: dimensioni, ritiri, deformazioni, resistenza alla linea di saldatura e vestigia della porta cosmetica.
- Regolare dimensione e posizione della porta solo con dati – non semplicemente perché “sembra piccolo/grande”.
Questo si collega direttamente alla stabilità complessiva del processo e ai costi. Se sei nuovo al processamento strutturato, inizia con una comprensione di base di come avviene l'iniezione dello stampo e costruisci da lì.
Simula la fusione del flusso e la deformazione prima di tagliare l'acciaio
Mi affido a strumenti CAE (ad es. Moldex3D, Moldflow) per avvicinare il design del portello prima di qualsiasi lavorazione:
- Screening della posizione del portello: simulare diverse posizioni del portello per confrontare la caduta di pressione, l'equilibrio di riempimento e le posizioni delle linee di saldatura.
- Previsione della deformazione: vedere come la scelta del portello e l'imballaggio influenzano la distorsione, soprattutto per grandi pezzi piatti e materiali rinforzati con vetro.
- Taglio e temperatura al portello: controllare i limiti di velocità di taglio del portello e i punti caldi che possono causare rossori del portello o segni di bruciatura.
L'obiettivo è entrare nel tooling con un concetto di portello “validato”, non con un'ipotesi.
Eseguire studi di congelamento del portello e esperimenti DOE
Una volta che la stampata è in pressa, confermo il design del portello con esperimenti mirati:
-
Studio di congelamento del portello
- Ridurre progressivamente il tempo di trattenimento.
- Tracciare il peso del pezzo rispetto al tempo di trattenimento.
- Il punto in cui il peso smette di aumentare = tempo reale di congelamento del portello.
- Confrontare questo con gli obiettivi di tempo ciclico e regolare la dimensione del portello se l'imballaggio non è sufficiente.
-
Esperimenti progettati (DOE)
- Variare i fattori correlati al portello (velocità di riempimento, pressione di trattenimento, temperatura di fusione) in una matrice strutturata.
- Misura l'impatto sul luogo di coronamento, deformazioni, forza della linea di saldatura e difetti cosmetici.
- Utilizza i risultati per decidere se una modifica al portello sia davvero necessaria o se il processo possa risolvere il problema.
Revisioni DFM guidate da checklist focalizzate sui portelli
Prima di impegnarmi in un progetto di stampo, eseguo una revisione DFM con una checklist specifica per i portelli:
- È il tipo di portello adatto al materiale e alla geometria del pezzo? (ad es. portello a tunnel vs portello sul bordo vs sistema di portelli a valvola).
- È posizione del cancello ottimizzato per lunghezza del flusso, linee di saldatura e ventilazione?
- Il portello dimensione rispetta i limiti di taglio e la lunghezza di flusso prevista?
- Is degating automatico possibile o realistica?
- Il portello è accessibile per manutenzione e lucidatura?
Una semplice checklist DFM focalizzata sui portelli salva mesi di rifacimenti e costi nascosti.
Collabora strettamente con strumenti e OEM
Una buona progettazione del portello per stampaggio ad iniezione è uno sport di squadra:
- Steelmaker: porta esperienza su limiti di lavorazione, inserti per portelli, progetti di portelli raffreddati conformi e opzioni di degating automatico (submarino/tunnel, portelli a valvola, ecc.).
- OEM / designer del prodotto: definisce zone cosmetiche, dimensioni critiche e percorsi di carico in modo da bilanciare resistenza e aspetto.
- Ingegnere di stampaggio / processo: fornisce feedback reali dalla pressa, inclusa usura del portello, residuo del portello e schemi tipici di difetti.
Riconfermo sempre le decisioni sul portello solo dopo che tutti hanno approvato:
- Tipo e posizione del portello
- Livello cosmetico previsto e strategia di marchiatura del portello
- Opzioni di piano B (posizioni secondarie del portello, facili cambiamenti dell'inserto o sequenza del portello valvola)
Quando questo approccio professionale basato sulle evidenze viene seguito, il risultato è produzione stabile, meno difetti e costo totale per pezzo inferiore – non solo uno stampo più economico all'inizio.
FAQ sui portelli della stampaggio a iniezione
Tipi di portello di stampaggio a iniezione più comuni in produzione
Nella produzione reale, vedo utilizzare più spesso questi tipi di portello:
- Portelli ai bordi / laterali – uso generale, facile da lavorare, molto comune.
- Portelli sottomarino (tunnel) – perfetti per la sgombero automatico su pezzi piccoli o medi.
- Portelli puntiformi / diretti con canale caldo – popolari su stampi con più cavità e pezzi cosmetici.
- Portelli a linguetta – spesso utilizzati quando dobbiamo controllare linee di saldatura e taglio.
Per molti pezzi e materiali standard, questi quattro coprono l'80–90% dei progetti quotidiani, soprattutto quando abbinati al giusto plastica per stampaggio ad iniezione.
Quale tipo di porte offre la migliore resa cosmetica?
Se ti interessa principalmente la qualità della superficie visibile:
- Iniettori ad alta performance a canale caldo – di solito l'aspetto più pulito, minimo residuo di tallone, ideale per superfici di Classe‑A visibili.
- Porta a ago (hot runner) – segno molto piccolo, può essere nascosto in loghi o in aree non critiche.
- Porta sottomarina / tunnel dal lato posteriore – buono quando puoi tenere la porta fuori da qualsiasi faccia visibile.
Per lenti, coperchi e alloggiamenti di alta gamma, di solito BI Sostengo valvole a porte quando il budget lo permette.
I segni di porta possono essere rimossi o nascosti completamente?
Avrai sempre un po' di vestigio di porta, ma puoi minimizzarlo o nasconderlo:
- Metti la porta in zone non visibili: fondo, base di boss, flange, area del logo.
- Usa valvole a porte or porte fini a ago per segni molto piccoli.
- Applica finissaggio secondario: levigatura leggera, sbavatura o texture per fondere l’area del cancello.
Totale invisibilità è rara, ma possiamo rendere i segni del cancello funzionalmente e visivamente trascurabili.
La dimensione pratica più piccola per un cancello puntiforme
Limiti realistici dipendono dalla resina e dalla qualità degli utensili, ma come regola generale:
- Polimeri termoplastici standard: 0,8–1,2 mm il diametro è comune.
- Lavoro a tolleranza stretta: 0,6–0,8 mm è possibile con buona acciaio, allineamento e controllo del processo.
- Microiniezione stampaggio: <0,3 mm è possibile ma molto specializzato.
Al di sotto di ~0,8 mm, ci si può aspettare un maggiore rischio di intasamenti, bruciatura per shear, e pressione più alta.
Perché i cancelli sottomarini e di tunnel sono utilizzati per la degassazione automatica
Le diaphragmi a sottomarino (tunnel) delle porte sono progettati per rompersi automaticamente quando viene espulso il pezzo:
- La porta scorre con un angolo e si piega al rilascio della porta durante l'espulsione.
- Nessun operatore necessario per tagliare i più – enormi risparmi sulla manodopera.
- Ideale per componenti ad alto volume come tappi, piccoli alloggiamenti e clip.
Li usiamo quando vogliamo un sistema a canali freddi ma ancora necessario degating automatico senza robot.
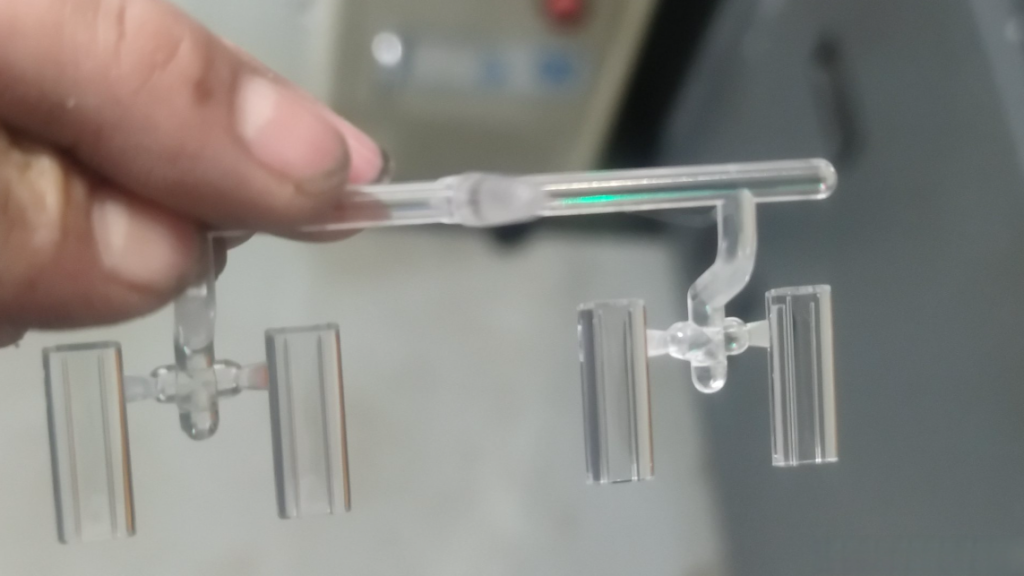
Regole rapide da tenere a mente per selezionare una porta di stampaggio ad iniezione
Quando scelgo una porta di stampaggio ad iniezione, tengo presenti queste basi:
- Volume alto, buona estetica, budget più elevato → porta a controllo termico caldo.
- Volume medio–alto, porta nascosta, canale freddo → porta sottomarina / tunnel.
- Pezzi semplici, facile rifilatura, volume basso–medio → bordo / lato cancello.
- Grandi pezzi spessi → sprue / bordo di ingresso con sezione trasversale Generosa.
- Fronti di flusso sottili e larghi (confezione, vassoi) → ventaglio o cancello a film.
- Pezzi rotondi o tubolari → diaframma / cancello a disco.
Partita tipo di cancello + materiale + volume + livello cosmetico. Allinea quei quattro e eviti la maggior parte dei mal di testa di iniezione fin dal day one.



 Italian
 English
 French
 German
 Spanish
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian