

ما هو بوابة حقن القالب ولماذا يهم الأمر
ما هي بوابة حقن القالب؟
An يستخدم طريقاً داخلياً مع مكونات تسخين للحفاظ على البلاستيك مصهوراً حتى المحارة. لا توجد قوالب تحتاج إلى تقليم أو إعادة تدوير، مما يقلل أوقات الدورة وهدر المواد. يتيح هذا النظام تحكماً أكثر دقة في هي الثقب الصغيرة المحدودة عمدًا التي تربط نظام القناة بالفراغ. إنها نقطة التحكم الأخيرة التي يمر من خلالها المصهور قبل أن يصبح الجزء الخاص بك.
في التطبيق العملي، تكون البوابة المكان الذي:
- التحكم سرعة التدفق و مدى تساوي التدفق ملء المصهور للفراغ
- التحكم التعبئة و انكماش من خلال الضغط والتجميد
- اتركها واضحة أو مخفية أثر القالب تؤثر على الجودة التجميلية والتشذيب
إذا كانت البوابة خاطئة، فإن كل ما هو أسفلها من القوة والمظهر ووقت الدورة والتكلفة يتعرض للضرر.
كيف تتحكم البوابة في التدفق والضغط والتجميد
البوابة هي القيد الرئيسي في مسار التدفق، لذلك فهي تحدد مباشرة:
- نمط تدفق المصهور – إذا كانت صغيرة جدًا ستواجه احتكاك عالي، وتدفق نفاث، وآثار حرق؛ وإذا كانت كبيرة جدًا ستفقد السيطرة على جبهات التدفق والتعبئة.
- انخفاض الضغط – البوابة هي المكان الذي يفقد فيه معظم الضغط؛ فالحجم غير المناسب يجبر على زيادة ضغط الحقن، أو يخلق عمليات حقن قصيرة.
- وقت التجميد – عادةً ما تكون البوابة هي الجزء الأول الذي يتجمد. بمجرد أن يجمد، تتوقف التعبئة:
- تجميد البوابة مبكرًا → يحدث هبوط، فراغات، سيطرة أبعاد ضعيفة
- تظل البوابة مفتوحة لفترة طويلة → ازدحام زائد، تشوه، دورة أطول
أنت دائمًا في وضع التوازن منطقة التدفق, معدل القص, و زمن التجمد حول البوابة.
التأثير على وقت الدورة والإنتاجية
تصميم البوابة يضربك زمن الدورة أصعب مما يعترف به معظم الناس:
- بوابات صغيرة: التجميد السريع → وقت احتجاز أقصر لكن مخاطر بالسقوط وطلاء قصير
- بوابات كبيرة جدًا: التجميد الطويل → احتجاز وتبريد ممتد → دورات أبطأ
- بوابات مصممة جيدًا: الحد الأدنى من حجم البوابة الذي ما زال يعطي:
- تعبئة كاملة
- لا توجد تشققات في المناطق الحرجة
- أبعاد مستقرة
هذا يؤثر مباشرة على:
- المطلوب حمولة/clamp والقطر
- نسبة الخردة والإعادة العمل
- إجمالي كفاءة التشغيل الشامل (توفر الآلة، الأداء، الجودة)
التأثير على قوة الجزء والأداء البنيوي
موضع البوابة وتصميم الشكل يحددان اتجاه الجزيئات و نمط خط اللحام في الجزء:
- إغلاق البوابة السيئ يمكن أن يخلق:
- ضعيف خطوط اللحام/التلاحم في مناطق الإجهاد العالي
- اتجاه عالي يؤدي إلى انكماش غير متجانس وتشوه
- البوابة الجيدة تدعم:
- تدفق متزن إلى الأضلاع، الرؤوس ومسارات التحميل
- متين قوة الصدم وأداء التعب
- ثابتة الاستقرار dimensional عبر التجاويف والأدوات
بالنسبة للأجزاء الهيكلية، يعتبر تصميم البوابة قرار تصميمي أساسي، وليس تفكيراً لاحقاً في التصنيع.
تأثير البوابة على التجميل وجودة السطح
من منظور تجميلي، تكون البوابة عادةً هي أكثر مصادر العيوب وضوحاً لديك:
- بقايا البوابة: الارتفاع والشكل والمكان يحدد مدى مدى ملاحظة علامة البوابة
- أنماط التدفق: يمكن أن يسبب توليد سيء للبوابة:
- احمرار البوابة، الهالات، وندبات التدفق
- التشوهات، علامات الاحتراق، وآثار انبعاث التدفق قرب البوابة
- المظهر السطحي:
- نوع البوابة غير الصحيح أو حجمها قد يدمر الأسطح اللامعة العالية أو المحببة أو عدسات الجودة
- التجهيز البصري الذكي يثبت العلامات الظاهرة في مناطق غير تجميلية أو وجوه مخفية
بالنسبة للأجزاء المواجهة للمستهلك، البوابة هي سمة تجميلية يجب تصميمها، لا مجرد التسامح معها.
بعد الصب، التقطيع والتشغيل الآلي
أيضاً يقرر تصميم البوابة كم سهل أو صعب عملياتك اللاحقة تكون:
- التشذيب اليدوي: تحتاج فتحات حافة كبيرة أو فتحات منصهرات إلى مشغلين، ونكافات، ووقت
- إلغاء التسيير الأوتوماتيكي: بوابات الغمر/النفق، بوابات النقاط الدقيقة، بوابات الموز هي مصممة للكسر بشكل نظيف أثناء الإطلاق
- التعامل الآلي: يحدد موقع البوابة:
- أين يمكن للمقبضات الإمساك
- كيف يمكن توجيه الأجزاء من أجل فحص الرؤية أو العمليات الثانوية
تصميم البوابة الذكي يقلل من:
- اليد العاملة لكل جزء
- التفاوت في أثر البوابة والعيوب التجميلية
- خطر التلف أثناء إزالة البوابة
تكلفة مخفية بسبب تصميم بوابة سيئ
قرار بوابة “رخيصة” في مرحلة تصميم الآلة غالباً ما يصبح تكلفة دائمة في الإنتاج:
- أعلى الخردة وإعادة العمل من خلال التصريفات، والاحتراقات، وفشل خط اللحام
- دورات أطول بسبب التحميل الزائد أو تبريد مطول لأسباب جمالية
- إضافة المشغّلُون, ، محطات التقطيع، أو الروبوتات فقط للتعامل مع البوابة
- أكبر طُنّية الآلة بسبب الضغط غير الضروري ومتطلبات المصبغة
- تعديل الأدوات و تغييرات الهندسة غير مخطط لها عندما تظهر المشاكل في PPAP أو التصعيد
قاعدتي بسيطة: اعتبار تصميم البوابة كموضوع هندسي أساسي, وليس تفصيل أداة في اللحظة الأخيرة. بوابة جيدة توفر المال في كل دورة طوال عمر القالب.
استنتاجات سريعة
- تتحكم البوابة في التدفق، والضغط، والتجميد، والتعبئة – وبالتالي الجودة.
- إنها تؤثر مباشرة على زمن الدورة، والقوة، والتشوه، والمظهر.
- تصميم البوابة الجيد يقلل من العمل، والهالك، والطاقـة; التصميم السيء للبوابة يحرق النقود بهدوء لسنوات.
أنواع رئيسية لمنافذ قولبة الحقن
اختيار نوع بوابة القولبة بالحقن الصحيحة هو أحد أسرع الطرق لتحسين جودة القطعة ووقت الدورة والتكلفة. فيما يلي دليل مباشر إلى أنماط البوابات الرئيسية ومتى أستخدمها فعلياً في الإنتاج.
بوابة الحافة / الجانبية
- What it is: بوابة rectangular بسيطة تغذي من خط الفصل إلى حافة القطعة.
- الأنسب لـ: القطع العامة، الجدران من متوسطة إلى سميكة، أدوات ذات تجويف واحد، العديد من المواد الأساسية.
- الإيجابيات: سهل الآلة، سهل التعديل، تدفق جيد؛ رائع للأدوات السريعة.
- العيوب: آثار بارزة على الحافة، تقليم يدوياً أو شبه أوتوماتيكي.
- المستحضرات التجميل:. متوسطة – بارزة لكنها عادة مقبولة على وجوه غير عرضية.
- المواد النموذجية: PP، PE، ABS، PS، PC/ABS، POM.
بوابة نقطة بخ للإبرة (بما في ذلك ثلاثي الألواح وموصل ساخن)
- What it is: بوابة دائرية صغيرة، عادة في قوالب ثلاثية الألواح أو في قوالب موصل ساخن.
- الأنسب لـ: أدوات متعددة التجاويف، قطع صغيرة، متطلبات جمالية دقيقة.
- الإيجابيات: علامة بوابة صغيرة جداً، تفكيك تلقائي جيد للبوابة، جيد للعمل عالي الحجم.
- العيوب: حساس للقص والتجميد؛ أدوات أكثر تعقيداً.
- المستحضرات التجميل:. جيد جداً – بوابة صغيرة وواضحة.
- المواد النموذجية: ABS، PC، PMMA، PS، PA، العديد من الراتنجات الهندسية.
بوابة الغوص / النفق
- What it is: نفق مائل محفور تحت خط الفصل؛ تتكسر البوابة تلقائياً.
- الأنسب لـ: قطع عالية الحجم تحتاج إلى التجزئة الآلية, مكونات ذات بوابات جانبية.
- الإيجابيات: لا تقليم يدوي، موفرات مضغوطة، مناسبة لـ
معايير تصميم صمامات الحقن الحرجة
احصل على تصميم البوابة بشكل صحيح، وسيختفي معظم مشاكل قولبة الحقن لديك. فيما يلي القواعد الأساسية لتصميم البوابة التي ألتزم بها في كل أداة جديدة.
قواعد الحجم الأساسية للبوابة كقاعدة عامة
لأغلب أنواع بوابات الحقن (الحافة، نقطة دبوس، الغواصة، إلخ)، أبدأ بقواعد بسيطة لمساحة التدفق، ثم أحسن بالإثبات عبر المحاكاة والتجارب.
نقاط بداية نموذجية (اللدائن الحرارية):
| سماكة الجدار (مم) | نوع البوابة | سُمك البوابة (t₉) | عرض البوابة (w₉) (الحافة/المروحة/التبويب) |
|---|---|---|---|
| 0.5 – 0.8 | الحافة / الفيلم | 0.6–0.8 × الجدار | 2–4 × t₉ |
| 0.8 – 1.5 | الحافة / المروحة | 0.6–0.8 × الجدار | 2–5 × t₉ |
| 1.5 – 3.0 | الحافة / الغواصة | 0.7–0.9 × الجدار | 2–5 × t₉ |
| > 3.0 | المروحة / التبويب | 0.6–0.8 × الجدار | 3–8 × t₉ |
| تحديد موضع النقطة بدقة (بارد) | تحديد موضع النقطة بدقة | Ø 0.8–1.2 مم (معظم الأجزاء) | – |
نقاط رئيسية:
- احتفظ بمنطقة تدفق البوابة ≥ 50–70% من مساحة تدفق القالب لتعبئة سهلة.
- للمواد اللزجة (PC، PVC، درجات مملوءة)،, أكبر من اللازم البوابة في البداية.
إذا كنت جديداً في تصميم القالب، من المفيد فهم العملية الكلية عملية تصميم القالب لكي تتناسب أحجام البوابات مع الصورة الكبيرة.
حد معدل القص والقاعدة 50,000 s⁻¹
الكثير من القص عند البوابة يسبب علامات الحرق وتدهور الراتنج وترتيب العينات السيئة.
- كقاعدة عامة،, حافظ على معدل قص البوابة ≤ 50,000 s⁻¹ لأغلب الراتنجات.
- لراتنجات حساسة للقص (PVC، PC، POM، درجات مقاومة اللهب): الهدف هو 30,000–40,000 s⁻¹.
- بالنِسبَة للراتنجات القاسية ذات التدفق العالي (PP، PE): عادةً 50,000–60,000 س⁻¹ مقبول.
إذا اضطررتَ للدخول في أبواب صغيرة (أجزاء دقيقة، بنقطة)، خفّض سرعة الحقن واستخدم قَاعِدَة ساخنة أو صِمَام بوابة لتقليل الإجهاد الحراري/الميكانيكي.
طول أرضية البوابة – اجعلها قصيرًا
أرضية البوابة هي القسم المستقيم عند أدنى مقطع عرضي. طولها كثيرًا يؤدي إلى فقدان الضغط وتباطؤ التفريغ.
الإرشادات:
| نوع البوابة | طول الأرضية الموصى به (L) |
|---|---|
| الحافة / المروحة / التبويب | 0.5 – 1.0 مم |
| الغواصة / النفق | 0.8 – 1.5 مم |
| تحديد موضع النقطة بدقة | 0.8 – 1.2 مم |
| بوابة صِمَام (ساخنة) | أقصر ما يمكن تصنيعه |
- الأرضية القصيرة تسهّل الملء وتكسرها بشكل أنظف.
- الأرضية الطويلة مبرر فقط عندما تحتاج إلى أثر متبقٍ محكم للغاية أو تسخين احتكاكي خاص.
عمق البوابة مقابل سماكة الجدار
عمق البوابة هو التحكم الرئيسي في الحجم. كلما زاد الضغط عليها، زاد صعوبة الملء.
قاعدة بسيطة:
- سُمك/عمق البوابة t₉ ≈ 0.6–0.8 × سماكة أقرب جدار للأجزاء العامة.
- للتعبئة ذات الجدار الرقيق: t₉ ≈ 0.8–1.0 × الجدار (لتجنب ارتفاعات الضغط).
- لأجزاء تجميليّة جدًا: قليلًا أصغر t₉ واستخدام بوابات مروحة أو غشاء.
لإspread التدفق.
أبعاد بوابة خاصة بالمادة.
| المادة | تتصرف البلاستيكات المختلفة بشكل مختلف جدًا عند البوابة. | ملاحظات |
|---|---|---|
| PP | ميل حجم البوابة | صغير إلى متوسط. |
| PE (HD/LD) | ميل حجم البوابة | يتدفق بسهولة، جيد للبوابات الدقيقة والعُدّية. |
| ABS | متوسط | مشابه لـ PP؛ راقب عن التصاق الخيط مع المحركات الساخنة. |
| PC | تجنّب البوابات الصغيرة جدًا لتقليل الحروق والتلطيخ. | ارتفاع اللزوجة؛ يحتاج بوابة أوسع ومع هذا انخفاض القصّ الميكانيكي. |
| PA66 | متوسط | شبه بلوري؛ احتفظ بالبوابات أكبر حجمًا للتعبئة. |
| POM | من المتوسط إلى الكبير | حساس للتدهور؛ راقب معدل القصّ. |
| TPE / TPU | صغير ولكنه قصير الأرضية | منع الخيوط؛ استخدم النفق أو بوابة الصمام حيثما أمكن. |
أقطار النقاط النموذجية:
- PP / PE: 0.8–1.0 مم
- ABS / PS: 1.0–1.2 مم
- PC / POM / PA66: 1.2–1.5 مم
وقت تجميد البوابة، التعبئة والغرق
تتحكم تجميد البوابة في المدة التي يمكنك فيها التعبئة التجاويف والعيوب الناتجة عن الترسيب.
- يجب أن تبقى الفتحة منصهرة لفترة كافية حتى التعبئة أذكى قسم تماماً.
- للمواد شبه البلورية (PP، PA، POM)، غالباً ما تحتاج إلى فتحات أكبر للحفاظ عليها مفتوحة لفترة أطول.
- فتحة صغيرة جداً = تجمّد مبكر → عيوب الترسيب، فراغات، لقطات قصيرة.
- فتحة كبيرة جداً = وقت تبريد أطول ودورة أسرع.
أشغّل دائماً دراسات تجمّد الفتحة:
- منحنى وقت الاحتجاز مقابل وزن القطعة.
- اختر وقت الاحتجاز فقط بعد ما يصل إلى “البلّورة” حيث لا يغير الاحتجاز الزائد الوزن.
موازنة حجم الفتحة: زمن الدورة مقابل جودة القطعة
دائماً أنت تقارن بين:
- فتحة أصغر → دورة أسرع، أسهل إزالة تلقائية للفتحة، تعبئة/مظهر أسوأ.
- فتحة أكبر → تعبئة أفضل، تقليل العيوب، دورة أبطأ واثر باقٍ أكبر.
نصائح عملية:
- ابدأ بشكل بسيط أوسع من اللازم, ثم خفّضه عن طريق EDM أو التلميع إذا كانت مدة الدورة طويلة جدًا.
- استخدم بوابات المروحة، بوابات الفيلم أو عدة بوابات أصغر بدلاً من حافة باب ضخمة عندما تكون النصح مهمًا.
ارتفاع بصمة البوابة للإطفاء الأوتوماتيكي
للاطفاء التلقائي (الغاطس، النفق، النقطة)، يجب أن تكون بصمة البوابة صغيرة لكن قوية بما يكفي للكسر بشكل نظيف.
أهداف البصمة:
| المتطلب | ارتفاع البصمة الموصى به |
|---|---|
| قطع estándar | 0.05 – 0.20 مم |
| وجه عالي الجمال | 0.02 – 0.10 مم، ثم يكون الرمل/التلميع الخفيف إذا لزم الأمر |
| وظيفي غير جمالي | حتى 0.30 مم |
- للبوابات المخفية (الموز banana، النفق من الخلف)، يمكنك قبول بصمة أكثر بقليل لكن احتفظ بها أقل من 0.3 مم للتعامل الآمن.
- بوابات الصمام يمكن أن تعطي تقريبًا تفريغ آثار التهيئة عند الضبط الجيد.
الت tolerances التصنيعية والتكرار
أداء البوابة يعتمد بشكل كبير على مدى دقة صنع وصيانة البوابة.
- التسامح على أبعاد البوابة: عادةً ±0.02–0.03 مم للأدوات العادية،, ±0.01–0.02 مم للقطع الدقيقة.
- استخدم EDM + الطحن الدقيق لضمان الهندسة الهندسية ثابتة للبوابة.
- بالأدوات متعددة الحجرة، حافظ على تطابق جميع أبعاد البوابة لتجنب عدم التوازن والوميض في أخف فجوة تدفق.
- خطط لـ إعادة التلميع وإعادة EDM – البوابات تتآكل وتكبر تدريجيًا، مما يغير وزن الجزء والمظهر.
إذا كنت لا تزال تتعرف على بنية الأداة وأين تقع البوابات في المجموعة، فإن هذا الملخص عن مما يتكون قالب الحقن يساعد في ربط تصميم البوابة بقاعدة القالب والفواصل.
تصميم بوابة قولبة الحقن ليس عشوائيًا. اتبع هذه المتغيرات، قم بالتأكيد بمحاكاة التدفق وجولات القالب القصيرة، وستتجنب 90% من العيوب المرتبطة بالبوابة الكلاسيكية.
استراتيجية موقع البوابة في قولبة الحقن
الحصول على موقع البوابة بشكل صحيح هو نصف المعركة في تصميم بوابة قولبة الحقن. يحدد كيف يملأ المصهور، وأين يتراكم التوتر، وما سيظهر في القطعة النهائية.
كيف يؤثر موقع البوابة على طول التدفق وانخفاض الضغط
- كلما ابتعد طول التدفق عن البوابة، زادت حاجة الضغط وزادت مخاطر وجود شوط قصير.
- ضع البوابات كما يكون مركزيًا قدر الإمكان للأجزاء السميكة والهيكلية، أو استخدم بوابات متعددة على الأجزاء الطويلة المستوية.
- بالنسبة لمنتجات كبيرة حيث التكلفة تسمح، بوابة الساخن المتدفق قريبة من المناطق الحرجة تساعد في إبقاء انخفاض الضغط تحت السيطرة وتحسن التعبئة.
إدارة تأثير مضمار السباق في الأجزاء غير المتماثلة
على الأجزاء غير المتماثلة ذات سمك جدار متغير، سيجري المصهور “سباق المضمار” عبر الأضلاع والسدود الأكثر سمكًا، مما يسبب تعبئة غير متوازنة.
- اجعل سمك الجدار موحدًا قدر الإمكان حول البوابة.
- حرّك البوابة أو أضف موجّهات تدفق / ميزات تردد حتى يبقى جدار وجه المصهور متوازنًا.
- استخدم المحاكاة للتحقق من أنك لا تقوم بضغط جانب واحد أكثر من اللازم أثناء جوع الجانب الآخر.
تقليل خطوط اللحام والخياطة باستخدام موقع بوابة ذكي
خطوط اللحام والخياطة لا مفر منها عندما تلتقي جبهات التدفق، لكن يمكنك اختيار أين تظهر.
- ضع البوابات بحيث تلتقي جبهات التدفق في مناطق منخفضة الإجهاد، غير تجميلية (الظهر، الوجوه المخفية، تحت الملصقات).
- تجنب بوابة مباشرة مقابل الرؤوس والضلوع والفجوات التي ستجبر تcollision لجبهات تدفق متعددة.
- لأجزاء عالية الوضوح، فكر في بوابات المروحة أو بوابات الحجاب الحاجز للحصول على جبهة تدفق أكثر اتساقًا وخطوط لحام حرجة أقل.
إبقاء خطوط اللحام بعيدًا عن المناطق التجميلية والقوة
- للأسطح Class‑A المرئية، ابئر البوابة من الجانب غير المرئي ودع خطوط اللحام تقع داخل الجيوب، تحت القباب، أو أسفل التزيين.
- حول التثبيتات القابلة للطي، المفاصل الحية، رؤوس البراغي، ومسارات التحميل، حافظ على خطوط اللحام على بُعد بضع مليمترات من مناطق الإجهاد القصوى.
تجنب الفخاخ الهوائية مع وضع البوابة والتنفيس
الفخاخ الهوائية عادة ما تحدث في مناطق نهاية الملء, خاصة عندما يأتي التدفق من اتجاهات متعددة.
- بوّب حتى تتدفق المصهورات باتجاه نقاط التنفيس الجيدة، لا بعيدًا عنها.
- شارك كل بوابة حاسمة مع التهوية في المناطق الأخيرة التي تمتلئ.
- إذا رأيت آثار حروق قرب البوابة، فقد تكون البوابة مقيدة جدًا أو التهوية ضعيفة جدًا في الطرف البعيد.
موقع البوابة واستراتيجية التهوية يسيران معًا
لا يمكنك إصلاح تخطيط بوابة سيئ بالتهوية فقط.
- حدد موقع البوابة أولاً، ثم صمّم التهوية متوافقة مع جبهة التدفق المتوقعة.
- في أدوات ذات تجاويف متعددة، حافظ على ثبات مواقع البوابات حتى تكون التهوية وسلوك الملء قابلاً لإعادة التكرار من تجويف لآخر.
- للمكونات المعقدة أو ذات القيمة العالية (مثل السيارات والطبّية)، نؤكد دائمًا ذلك بتحليل التدفق قبل أن نقوم بتقطيع الفولاذ.
التوازن بين الأولويات الهيكلية والجميلة
غالبًا ما تضطر إلى الاختيار بين القوة المثالية والمظهر المثالي.
- هيكلية أولاً للمكونات الحاملة للحمولات: اقرب بوابة إلى الأضلاع والرؤوس والأجزاء السميكة لتحسين التعبئة وتقليل التسطح السفلي.
- جميلية أولاً للأغطية والعلب المرئية: البوابة في الخلف، استخدم بوابات الحافة أو الفيلم أو البوابات النفقية، وادفع خطوط اللحام إلى المناطق المخفية.
- إذا سمحت الميزانية، نظام بوابة صمام يمكن أن يعطي كلاهما: تعبئة قوية وبقايا بوابة أنظف بكثير.
وضع البوابة لتعبئة جدار رقيق
التعبئة بجدار رقيق لها نسب طول/سمك هائلة في التدفق، لذا فإن الضغط والسرعة مهمان.
- استخدم بوابات الحافة، بوابات المروحة، أو بوابات صمام البنود الساخنة السطوح الأكثر سماكة مثل الحواف أو الحواف.
- الحفاظ على مسارات التدفق قصيرة ومتماثلة لتجنب الالتواء والرشحات القصيرة.
- الأجزاء ذات الجدران الرقيقة حساسة جداً لدورة الزمن؛ موقع البوابة الجيد يؤثر مباشرةً على تكلفة القطعة، تماماً مثل عوامل تكلفة الحقن الإجمالية محركات تكلفة قولبة الحقن.
استراتيجيات البوابة للعدسات ومكونات الإضاءة في السيارات
المكونات البصرية لا تسامح في وجود خطوط اللحام وعلامات البوابة.
- البوابة من أسطح غير بصرية (الحواف، الجانب الخلفي، أو مناطق التثبيت).
- استخدم بوابات المروحة، بوابات الغشاء أو بوابات الصمام للحفاظ على جبهة التدفق متساوية وتقليل الإجهاد الداخلي.
- أبقِ خطوط اللحام خارج المناطق البصرية ومسارات الضوء كلما أمكن.
خيارات البوابة لعلب طبية وقطع عالية الدقة
علب طبية وقطع دقيقية تحتاج إلى مظهر نظيف وتحكم أبعادي.
- استخدم بوابات الأنفاق (النفق) or بوابات نقطة-ثقب لإخفاء آثار البوابة ودعم الفصل التلقائي.
- بوّب باتجاه المناطق التي تحتاج إلى أعلى درجات التفاوت لتحسين اتساق التعبئة.
- بالنسبة للأجزاء الطبية الحرجة، غالباً ما نجمع بين استراتيجية بوابة جيدة ونهج أدوات مخصص مماثل لأعمالنا في قولبة الحقن في الصناعة الطبية.
أمثلة بالأسلوب الحقيبة: بوابات جيدة مقابل سيئة
المثال 1 – علبة هاتف
- سيئ: باب على جدار جانبي، خط اللحام يمر عبر الواجهة المرئية، حوض قرب الأبازيم.
- جيد: باب طوربيد على الحافة الداخلية، خطوط اللحام مخفية حول أضلاع داخلية، تعبئة أفضل عند أعمدة البرغي، وجه أمامي نظيف.
المثال 2 – حاوية جدارها رقيق
- سيئ: باب جانبي واحد، تدفق غير متماثل طويل، تشوه وطلاء بعيد قصير على الجانب البعيد.
- جيد: باب حار مركزي عند القاعدة أو أبواب حواف متعددة موزعة بالتساوي عند الحافة، تعبئة متوازنة وقوة تثبيت أقل.
استراتيجية اختيار مكان باب ذكية توفر المال، تقلل العيوب، وتتيح لك تشغيل دورات أسرع دون قتال أدواتك يوميًا.
عيوب مرتبطة بالبِيِّة وعمليات أبواب الحقن والتصحيح العملي لها
حتى القالب الجيد قد ينتج أجزاء سيئة إذا كان باب الحقن خاطئًا. معظم المشكلات التجميلية والبعدية التي أراها في الإنتاج ترتبط بنمط الباب وحجمه وموقعه. إليك كيف أرى العيوب الرئيسية المرتبطة بالبَوّابة وأصلحها بسرعة.
التدفق في الحقن والتشكيل
ما يبدو عليه:
خطوط مثل الأفعى ذات الشكل الدودي قرب الباب، عادة على الأسطح المستوية.
الأسباب الناشئة عن الباب:
- الباب صغير جدًا ومقيد → سرعة عالية، نفث غير مستقر.
- الباب يغذي إلى فراغ مفتوح بدلاً من جدار أو ميزة.
- إطالة منطقة الباب تزيد من القص والضغط.
تصحيحات التصميم:
- نقل الباب بحيث يصطدم التدفق بجدار أو بزاوية، لا بالهواء الحر.
- زيادة حجم الباب أو التبديل إلى باب مروحي or باب الفيلم بوابات مروحة أو غشاء.
- تقليل طول باب الأرض (غالبًا ما يكفي 0.5–1.0 مم).
- بالنسبة للمشغلات الساخنة، ضع في اعتبارك باب الصمام السيطرة على الإغلاق البطيء للملء الأول.
علامات غرق و جيوب مقابل الباب
ما يبدو عليه:
انخفاضات أو جيوب داخلية في المناطق السميكة، غالبًا بعيدًا عن الباب.
الأسباب الناشئة عن الباب:
- يتجمد الباب مبكرًا جدًا → لا تعبئة فعالة.
- الباب صغير جدًا للمادة أو قطاع الجدار.
- الباب بعيد جدًا عن القطاع السميك.
تصحيحات التصميم:
- قم بتكبير الباب أو أضف بابًا ثانيًا لتقليل طول التدفق.
- غير إلى نمط باب يتعبئ بشكل أفضل (مثلاً. باب تبويبة, باب مروحي, أو باب غشاء لخواتم).
- حرّك الباب أقرب إلى المنطقة السميكة أو أعد تصميم الجدار / الع rib ليكون أكثر اتساقًا.
- تحسين ملف التعبئة باستخدام أساليب قولبة علمية.
للحصول على رؤية أوسع لكيفية ظهور هذه العيوب على الأجزاء الحقيقية، يمكنك الاطلاع على هذا الدليل حول عيوب القولبة بالحقن وأسبابها الجذرية.
خطوط اللحام وخيوط الحياكة الناتجة عن التجيير السيئ
ما يبدو عليه:
خطوط visible حيث تلتقي جبهتا التدفق؛ قد تكون ضعيفة أو مجرد تجميل.
الأسباب الناشئة عن الباب:
- الأبواب موضوعة بحيث يتفرع التدفق حول الثقوب، الرؤوس، أو النوافذ ويلتقي على وجه مرئي.
- أبواب صغيرة أو انخفاض درجات الانصهار تقلل من قوة اللحام.
- أنواع متعددة من أبواب الحافة الصغيرة بدلاً من باب واحد موضع جيد.
تصحيحات التصميم:
- نقل مواقع الأبواب بحيث تتحرك خطوط اللحام إلى مناطق غير تجميلية ومنخفضة الإجهاد.
- استخدم أبواب مروحة or أبواب لوحيّة لتحسين اتساق جبهة التدفق.
- لأجزاء حاسمة (مثل العدسات الشفافة)، فكر في قناة ساخنة باب الصمام مع التعبئة المتسلسلة.
- زيادة درجة حرارة المصهور/القالب ضمن حدود المادة لتحسين الترابط.
علامات الاحتراق وتفاعل الديزل عند الباب
ما يبدو عليه:
بقع داكنة محترقة أو خطوط فضية/سوداء بالقرب من الباب أو فتحات التهوية.
الأسباب الناشئة عن الباب:
- الباب مقيد جدًا → قصور قصي، تسخين محلي عالي.
- تهوية غير كافية قرب منطقة الباب → الهواء المحاصر مضغوط ويحترق.
- سرعة حقن زائدة من خلال باب صغير.
تصحيحات التصميم:
- زيادة مقطع عرض الباب أو التغيير إلى نوع باب أقل قصّية.
- أضِف أو عمّق فتحات التهوية قرب مدخل الباب.
- خفض منحدر سرعة الحقن في بداية الملء.
- للراتينات عالية الحرارة، استخدم مسارات تدفق أكثر نعومة ومناطق باب مصقولة لتقليل الاحتكاك.
الحقن القصير من الأبواب المقيدة
ما يبدو عليه:
الجزء غير ممتلئ بالكامل؛ الزوايا المفقودة، المناطق الرقيقة، أو الأضلاع غير المكتملة.
الأسباب الناشئة عن الباب:
- البوابة صغيرة للغاية بالنسبة لطول التدفق وسمك الجزء.
- نوع البوابة غير مناسب للأجزاء الطويلة ذات الجدار الرقيق (مثلاً بوابة حافة صغيرة على التغليف).
- توازن خاطئ في قفل القوالب متعدد التجاويف.
تصحيحات التصميم:
- زد ارتفاع/عرض البوابة أو انتقل إلى مروحة, فيلم, أو باب غشاء للأجزاء ذات الجدار الرقيق.
- بال tooling متعدد التجاويف، أعد توازن أحجام البوابات أو استخدم أنظمة ساخنة ذات تحكم دقيق في التدفق.
- حسن التطهير عند نهايات التدفق لتجنب عائق الهواء.
التسرب عند البوابة
ما يبدو عليه:
زوائد رقيقة أو مواد زائدة حول البوابة وخط الفصل.
الأسباب الناشئة عن الباب:
- منطقة البوابة مفرطة التعبئة بسبب بوابة كبيرة أو تعبئة عدوانية.
- محاذاة غير صحيحة بمكوّن البوابة أو تآكل سطح البوابة.
- ضغط حقن عالي لتجاوز بوابة مقيدة.
تصحيحات التصميم:
- إعادة تحجيم البوابة حتى يمكنك تقليل ذروة الضغط أثناء الحقن والتعبئة.
- افحص ظروف الفولاذ: أعد تركيب أو إعادة قطع مكوّن البوابة وخط الفصل.
- حسّن ملف حقن المعالجة؛ لا تعتمد على الضغط للدفع عبر تصميم بوابة سيئ.
عيوب بصرية: أحمراد البوابة، الهالة، التسييل، علامات التدفق
كيف تبدو:
- احمراد البوابة / الهالة: حلقة غائمة أو بقعة مضيئة حول البوابة.
- تسريح: خطوط فضية عادة من الرطوبة أو الغاز المحبوس.
- علامات التدفق: خطوط تدفق ظاهرة تشع من البوابة.
الأسباب الناشئة عن الباب:
- قصور عالي القص عند بوابة صغيرة → احمرار / هالة.
- البوابة قريبة جدًا من وجه التجميل.
- واجهة تدفق غير منتظمة من بوابة حافة صغيرة على لوحة واسعة.
تصحيحات التصميم:
- حرك البوابة إلى منطقة غير تجميلية أو على حافة القطعة.
- زد مساحة البوابة أو تحول إلى باب مروحي or باب الفيلم للأجزاء الواسعة المسطحة.
- تحسين التجفيف والتهوية للسهل؛ صقل مسارات التدفق بالقرب من البوابة.
- بالنسبة للأجزاء الشفافة والعدسات، عادة أفضل تصميمًا جيدًا باب الصمام أو كبير باب الفيلم لMinimize العلامات.
Troubleshooting Gate خطوة بخطوة
عندما أقوم بتحري نافذة العيب في قالب قيد التشغيل، أتبع هذا التدفق البسيط:
-
تحديد منطقة العيب
امسح بدقة مكان ظهور العيب بالنسبة للبوابة واتجاه التدفق. -
افحص المعالجة أولاً
- خفض سرعة الملء/القص المحلي.
- ضبط درجات حرارة الذوبان والقالب.
- ضبط زمن الضغط وشدته.
-
تأكيد التهوية والالتصاق.
تأكد من نظافة وعمق فتحات حول البوابة ومناطق الملء الأخيرة؛ فحص قوة الكبس والمحاذاة مع القالب. -
مراجعة تصميم البوابة.
- هل نوع البوابة مناسب لهندسة القطعة والمادة؟
- هل حجم البوابة يتماشى مع إرشادات المادة (معدل القص، زمن التجميد)؟
- هل موقع البوابة يدفع العيوب نحو مناطق جمالية أو مناطق إجهاد عالية؟
-
خطة تغييرات الفولاذ.
إعطاء الأولوية للتغييرات الأقل: فتح البوابة القائمة، تقصير الأرضية، نقل أو تكرار البوابات. للمشاريع المعقدة، سأجري محاكاة للتأكد قبل قطع الفولاذ.
من خلال اعتبار بوابة صب الحقن كميزة تصميم أساسية، وليس مجرد ثقب صغير في المجري، تقلل النفايات، وتثبت الجودة، وتتجنب العديد من العيوب الكلاسيكية التي تعيق الإنتاج.
توصيات بوابة صب الحقن خاصة بالمواد
ضبط بوابة صب الحقن بشكل صحيح يعتمد بشكل كبير على المادة. أنا دائماً أصمم البوابة بناءً على كيفية سلوك البوليمر عند البوابة: التدفق، القص، التجميد، والانكماش.
سلوك غير متبلور مقابل سلوك شبه متبلور عند البوابة
غير متبلر (ABS، PC، PS، PMMA، PSU، إلخ)
- نافذة معالجة أوسع، تجميد أبطأ عند البوابة
- انكماش حجمي أقل → مخاطر تشوه أقل
- أكثر حساسية لـ احتراق القص، احمرار البوابة، خطوط التدفق
- يفضّل بوابات أكبر، أقصر لخفض القصّ والعيوب التجميلية
شبه بلوري (PP، PE، PA، POM، PBT، PEEK، إلخ)
- التبلور السريع → يتجمد البوابة بشكل أسرع
- انكماش أعلى غير متماثل → تشوه أكثر
- احتياج تعبئة جيدة من خلال البوابة للتحكم في الهبوط والفراغات
- يُستخدم غالباً بوابات أكبر بقليل و مواقع استراتيجية للتحكم في الانكماش
تصميم البوابة للراتينجات ذات درجات حرارة عالية (PEEK، PSU، PPA، إلخ)
الراتينجات عالية الحرارة مكلفة ونازعة للمرونة. دائماً أصمّم بواباتها مع:
- قصور القص متوازن: صغير بما يكفي للخلط الجيد، كبير بما يكفي لتجنب الاحتراق
- بوابات ذات تسخين أو مجرى ساخن مفضل للحفاظ على درجة ذوبان
- أرضية بوابة مصقولة للحد من التعليق والتدهور
- طول قطعة الأرض القصير (حوالي 0.8–1.0 مم) للحفاظ على انخفاض ضغط الضغط تحت السيطرة
خيارات نموذجية:
| المادة | أنواع البوابة الشائعة | ملاحظات |
|---|---|---|
| PEEK | بوابة صمام، حافة، مروحة | استخدم القالب الساخن؛ تحكم حراري صارم |
| PSU/PEI | الحافة، المروحة، بوابة الصمام | تجنب بوابات الغواصة للأجزاء الحرجة |
| PPA | الحافة، البوابة الفرعية، بوابة الصمام | راقب الرطوبة والتجميد السريع |
استراتيجيات التوجيه للمواد المحقونة مع الزجاج والمقواة
مع درجات المحقونة بزجاج (GF‑PP، GF‑PA، GF‑PBT، إلخ)، تصميم البوابة يؤثر على اتجاه الألياف وقوتها وسطحها.
نقاط رئيسية:
- تجنب بوابات دقيقة شعرية التي تخلق احتكاكاً عاليًا وتكسير الألياف
- ضع البوابات لت تسمح بالتدفق على طول مسار الحمولة الرئيسي (الألياف مصطفة مع اتجاه الإجهاد)
- استخدم صلب قوي و لفاتٍ مقاومة للبليّة حول البوابات
- افضّل:
- بوابات الحافة / المروحة للأجزاء الهيكلية
- بوابات صمامات للأدوات ذات التجاويف الكبيرة أو المتعددة
اعتبارات خاصة لتوجيه Soft TPE و TPU
السلوك من Soft TPEs و TPUs أشبه بالسوائل الكثيفة:
- حساسة لـ النفث والتدفق من بوابات صغيرة عالية القص
- تستفيد من بوابات أوسع وأقل قصاً (المروحة، الفيلم، الغواصة الكبيرة)
- بقية البوابة يجب أن تكون ناعمة ومنخفضة لتجنب حدوث أي إرباك عند أسطح قبضة
- غالباً ما تحتاج إلى لفّ حزم أطول من خلال بوابة سخيّة نسبيًا لتفادي الانحدار وخطوط التدفق
أنماط البوابة الموصى بها حسب عائلة المادة
دليل سريع أستخدمه عادة:
| عائلة المادة | أنواع البوابات الموصى بها | تجنب (قدر الإمكان) |
|---|---|---|
| PP (غير ممتلئة) | الحافة، المروحة، الغواصة، الفيلم | إبرة صغيرة جدًا للأجزاء التجميلية |
| ABS | الحافة، الدبوس، التبويب، صمام | بوابات دقيقة في المعابر الصغيرة على الواجهات اللامعة |
| PC / PC‑ABS | الحافة، المروحة، التبويب، صمام | بوابات دبوس عالية القص لـ → إجهادات شروخ |
| PA66 / PA6 | الحافة، الغواصة، الصمام | بوابات دبوس صغيرة جدًا → تقطع تجميد سريع |
| POM | الحافة، الغواصة، الدبوس | أراضٍ طويلة → تدهور حراري |
| TPE / TPU | المروحة، الفيلم، الغواصة الكبيرة | بوابات دبابيس حادة بالقرب من مناطق اللمس |
| PEEK / عالي‑درجة الحرارة | صمام، الحافة، مروحة | بارد، أبواب رفيعة تسبب الحرق |
ضبط حجم وموقع البوابة للانكماش والتلف
أنا أربط دائمًا قياس البوابة وتخطيطها بسلوك الانكماش والتشوه:
-
مواد عالية الانكماش (PP، POM، PA، PBT)
- بوابات أكبر أو بوابات متعددة لتحسين التعبئة
- بوابة قريبة أقسام سميكة وبروزات لتقليل السقوط
- ضع البوابات لت موازاة التدفق وتقليل التشوه
-
مواد منخفضة الانكماش (ABS، PC، PMMA)
- مرونة أكبر في الموقع؛ التركيز على الجماليات وخطوط اللحام
- إيقاف البوابة خارج الرؤية عندما تكون الأسطح عالية اللمعان أو بصرية
-
قطع حساسة للتشوه (أغطية مسطحة، عدسات، حواف طويلة)
- استخدم بوابات مركزية, بوابة المروحة/الصفائح, أو بوابات متوازنة متعددة
- للتحقق مع محاكاة التدفق والتشوه قبل قطع الفولاذ
إذا كنت جديداً على هذا، فمهم أن تفهم أولاً الأساسيات عملية قولبة البلاستيك بالحقن حتى تصبح خيارات البوابة هذه أكثر منطقية في السياق.
Hot Runner مقابل Cold Runner في قالب الحقن
عندما أختار بين أنظمة بوابة السخان الساخن وبوابة الساق الباردة، فأنا في الواقع أختار كيف أدير تدفق المادة، والتكلفة، والاتساق في كل لقطة.
نظرة عامة: بوابة الساخن مقابل بوابة البارد
- بوابات الساخن أبقِ الصهر ساخناً داخل المجمعات الساخنة والفوهات، لذا لا يوجد تقريباً مخلفات بوابة. تُجهَّز الأجزاء مباشرةً من طرف ساخن أو بوابة صمام.
- بوابات الساق الباردة تستخدم مساراً غير مُسخن يبرد ويُخرج مع الجزء. يُعاد تدوير المسار إما كخردة أو يعاد طحنه وإعادة استخدامه.
إذا كنت جديداً على قولبة الحقن، فالمساعدة أن تفهم أولاً العملية الأساسية وتدفق المصهور – يمكنك رؤية شرح بسيط هنا: كيف تعمل حقن البلاستيك بالقولبة.
عندما تكون بوابات صمام قابلة للاستثمار
أنظمة البوابة بالصمام هي الخيار المميز في الساخن. دبوس فولاذي يفتح ويغلق البوابة ميكانيكياً.
عادةً تكون مفيدة عندما تحتاج إلى:
- أعلى جودة شكلية: بدون خيطان، أثر بوابة نظيف وصغير جداً، عُقدة بوابة قليلة.
- تحكم دقيق في الأبعاد: تعبئة دقيقة لأن البوابة تغلق بالضبط عندما تريد.
- قطع كبيرة أو معقدة: تحكم أفضل في توازن الضغط والتشوه.
- قوالب متعددة التجاويف أو العائلة: أسهل موازنة الملء عن طريق ترتيب فتح وإغلاق كل صمام.
إذا كانت قطعك منخفضة التكلفة، غير تجميلية، أو حجم الحقن صغير، فعادة ما يكون نظام المجرى البارد البسيط أو بوابة الطرف الساخن أكثر اقتصاداً.
التوازن الحراري وتغيير الألوان
بوابات المجاري الساخنة تتطلب توازن حراري جيد:
- سوء التحكم في درجة الحرارة = علامات احتراق، خيوط، خطوط لون, ، أو تلف المادة.
- تغييرات الألوان المتكررة أبطأ وأكثر هدرًا في أنظمة المجاري الساخنة لأن اللون القديم يبقى في المنفذ المشترك.
- المجاري الباردة تُطهر أسرع عند تغيير اللون لكنها تولد المزيد من إعادة الطحن.
للتشغيلات القصيرة مع ألوان عديدة أميل إلى المجرى البارد. للإنتاج الطويل والمستقر، يفوز المجرى الساخن من حيث الكفاءة.
تقنية ترتيب صمامات البوابة
حديث ترتيب صمامات البوابة تتيح لك:
- فتح/إغلاق البوابات بترتيب مبرمج.
- توجيه تدفقات التحكم إلى تجنب خطوط اللحام, تقليل الحفر الهوائية، وإدارة الهبوط والتشوه.
- استخدم التحكم بالضغط أو الموضع للقوالب العلمية.
هذه أداة قوية في صناعة السيارات، والإضاءة، والواجهات الكبيرة، وأدوات ذات تجويف متعدد حيث يكون الملء المتسق أمرًا حاسمًا.
الطاقة، الخردة ووقت الدورة
في الإنتاج الحقيقي، يكون المقارنة كالتالي:
- المشغِّل الساخن
- تقليل هدر المواد (خردة القَطع غير الساخنة)
- عادةً وقت دورة أقصر (لا وجود للحِزم السميكة تبرد)
- أعلى الاستهلاك الطاقة لكل قالب (المُسخنات)، ولكن انخفاض الطاقة لكل قطعة جيدة عند الحجم
- المشغِّل البارد
- المخلفات أو إعادة الطحن أكثر
- وقت تبريد أطول إذا كان الحزام سميكًا
- انخفاض تكلفة القالب وتبسيط الإعداد
لمحة مبسطة عن التكلفة–الفائدة
| عامل | بوابات الحاقنة الساخنة | بوابات الحاقنة الباردة |
|---|---|---|
| تكلفة الأداة | عالي | منخفض |
| الهدر في المادة | منخفض جدًا | متوسط–عالي (خردة الحزام) |
| زمن الدورة | أقصر (عادة) | أطول إذا كان المُشغّل سميكاً |
| تغير اللون | أبطأ، مزيل نفايات أكثر | أسرع، إزالة النفايات أقل |
| الجودة التجميلية | ممتاز مع صمامات أبواب | جيد لكن آثار البوابة أكثر وضوحاً |
| أفضل لـ | حجم عالي، مواصفة صارمة، أجزاء فاخرة | حجم منخفض/متوسط، أدوات حساسة للتكلفة |
لبرامج عالمية عالية الإنتاج حيث الراتنج مكلف، عادة ما أبرر قوالب الساخنة بسرعة. لعمليات التشغيل الأقصر أو الأجزاء السلع، غالباً ما تكون القوالب الباردة خياراً أذكى.
الصيانة والموثوقية
-
أنظمة وتشغيلات ساخنة
- تحتاج فحوصات منتظمة للسخانات والثرموقابل والآحياز والخواتم.
- حساسة للتلوث والحشوات والتجفيف السيئ.
- عند الصيانة، تقدم معالجة مستقرة جداً وتكلفة جزء أقل.
-
أنظمة المُنفِّذ البارد
- ميكانيكياً بسيطة ومقاومة جداً.
- انخفاض مخاطر التوقف، أسهل للمحلات الصغيرة في الصيانة.
- ارتفاع الجهد في المعالجة والطحن إذا قمت بإعادة تدوير القوالب.
عندما أصمم قالباً، دائماً ما أوازن تكلفة الأداة مقدماً، الحجم السنوي المتوقع، سعر المادة، والاحتياجات التجميلية قبل قفل استراتيجية باب حاقن ساخن أو بارد.
تكنولوجيات قنوات الحقن المتقدمة والناشئة للمسبوكات
التشغيل المتتابع لبوابة الصمام لقوالب معقدة
للأدوات العائلية وتلك ذات الغرفة الواحدة التشغيل المتتابع لبوابة الصمام للتحكم في وقت فتح كل بوابة وإغلاقها. هذا يتيح لنا:
- خفض خطوط الالتقاء وآثار التدفق في المناطق المرئية
- موازنة الملء عبر تجاويف ذات أحجام مختلفة
- خفض عزم الكبس من خلال تفاوت الملء
مع أنظمة بوابة الصمام الحديثة والتحكمات الدقيقة، يمكننا ضبط توقيت الملء شوطًا بشوط بدل إعادة تصميم الأداة.
إدخالات بوابة مطبوعة ثلاثية الأبعاد متوافقة
يجعلنا التصنيع الم/additive نبني إدخالات بوابة متوافقة مع التبريد وكتل الممرات التي تتبع ذوبان الهندسة والبوابة. وهذا يعني:
- إغلاق بوابة أسرع وأكثر اتزانًا
- تقليل التشوه حول البوابة
- دورات أقصر وأكثر استقرارًا
في القوالب المعقدة، غالبًا ما أزوج هذه الإدخالات مع دقة عالية أدوات القولبة بالحقن لنبقي كل من التبريد والتسامح تحت السيطرة.
بوابات القوالب الدقيقة للحقن الميكروي
لـ حقن ميكروى وأجزاء أقل من بضع مئات من الملليغرام، نحن نشغّل فتحات تحت 0.3 مم:
- فتحات إبرة عالية القص للميكرو أو فتحات نفق ميكرو
- أرضية سَت فوهة مصقَّاة للغاية لتجنب الاحتراق الناتج عن القص والانسداد
- تحكم دقيق في الحرارة حول الفتحة للحفاظ على ثبات التدفق
هذا أمر حاسم للعملاء العالميين في المجال الطبي والإلكترونيات والقطع الميكروجزيئية حيث كل ميكرون له قيمة.
تحسين الفتحة بقياس البيانات
لا أخمن تصميم الفتحة. أدمج محاكاة تدفق القوالب ومع بيانات الإنتاج لضبطها:
- استخدم المحاكاة (مثلاً Moldex3D, Moldflow) لاختبار مواقع الفتحة، معدل القص، وزمن التجميد
- الت验证 باستخدام مستشعرات ضغط التجويف وتجارب قولبة علمية
- التكرار في حجم الفتحة وتوقيت الصمامات باستخدام بيانات الدورة الحقيقية
هذا النهج القائم على المحاكاة يقلّل من تغييرات القوالب ويسرّع PPAP والتأهيل.
إزالة القطع آلياً والروبوتات
تصميم الفتحة الآن يجب أن يعمل مع الأتمتة من اليوم الأول:
- قطع موجهة لأجل إزالة القطع تلقائياً (فتحات غواصة/نفق، فواتح صمام)
- روبوتات أو EOAT للثني، التقطيع، أو قطع الفتحات بثبات
- فصل نظيف للأجزاء التجميلية والقوالب القابلة لإعادة التدوير
مرتبطون بنطاقنا الأوسع قدرات تشكيل دقيقة (تطورات في التشكيل الدقيق), هذا يسمح لنا بإدارة برامج عالمية ذات حجم كبير بجودة مستقرة وتكلفة عمل منخفضة.
نهج تصميم بوابة التشكيل بالحقن الاحترافي في الممارسة
تصميم بوابة تشكيل حقن صلب ليس تخميناً – إنه عملية منظمة قائمة على البيانات. إليك كيف أتعامل معها في المشاريع الواقعية.
استخدم التشكيل العلمي للتحقق من حجم ومكان البوابة
أعامل البوابة دائماً كمتغير عملية حرج، ليس مجرد تفصيل أداة.
خطوات رئيسية:
- إنشاء نافذة عملية قوية (زمن الملء، سرعة الحقن، الضغط أثناء الاحتفاظ، درجة حرارة المصب/القالب).
- مراقبة الضغط عند الفوهة، ويفضَّل في المستشعرات داخل القالب لنرى مدى تغذية البوابة للجزء.
- ربط أداء البوابة بجودة الجزء: الأبعاد، الانكماش، التواء الشكل، قوة خطوط اللحام، وبقايا البوابة التجميلية.
- اضبط حجم ومكان البوابة فقط بناءً على البيانات – ليس مجرد “يبدو صغيراً/كبيراً”.
هذا مرتبط مباشرة باستقرار العملية وتكلفتها الكلية. إذا كنت جديداً في المعالجة المنظمة، ابدأ بفهم أساسي لـ كيفية إجراء قولبة الحقن وبدأ البناء من هناك.
محاكاة تدفق الذائب والانكماش قبل قطع الصلب
أنا أعتمد على أدوات التحليل CAE (مثلاً Moldex3D, Moldflow) للحصول على تصميم البوابة تقريبياً قبل أي تشغيل بالقطع:
- فحص موقع البوابة: محاكاة مواقع بوابة مختلفة للمقارنة بين انخفاض الضغط، والتوازن في الملء، ومواقع خطوط اللحام.
- تنبؤ الانثناء (الالتواء): الاطلاع على كيف يؤثر اختيار البوابة والتعبئة في التشويه، خاصة للأجزاء الكبيرة المسطحة والمواد المملوءة بالزجاج.
- القص والحرارة عند البوابة: فحص حدود معدل القص عند البوابة والبقع الساخنة التي قد تسبب احمرار البوابة أو آثار حروق.
الهدف هو الدخول في أدوات القولبة بمفهوم بوابة “معتمد”، وليس تخميناً.
إجراء دراسات تجميد البوابة وتنفيذ تجارب DOE
بمجرد وضع القالب في presses، أؤكد تصميم البوابة من خلال تجارب مستهدفة:
-
دراسة تجميد البوابة
- تقليل زمن الاحتفاظ تدريجياً.
- رسم علاقة كتلة القطعة مع زمن الاحتفاظ.
- النقطة التي يتوقف فيها الوزن عن الزيادة = زمن تجميد البوابة الفعلي.
- مقارنة ذلك بأهداف زمن الدورة وتعديل حجم البوابة إذا كان التعبئة غير كافية.
-
التجارب المصممة (DOE)
- ت variation لعوامل ذات صلة بالبوابة (سرعة الملء، ضغط الاحتجاز، درجة حرارة الذائب) في مصفوفة منظمة.
- قياس التأثير على الهبوطات، والانثناء، وقوة خط اللحام، والعيوب التجميليّة.
- استخدام النتائج لاتخاذ القرار إذا كان تعديل البوابة ضرورياً حقاً أم يمكن أن يحل المعالجة المشكلة.
مراجعات DFM مدفوعة بقائمة تحقق مع تركيز على الأبواب/البوابات
قبل الالتزام بتصميم أداة، أجري مراجعة DFM مع قائمة فحص بوابات محددة:
- هل هو نوع الباب مناسب للمادة وهندسة الجزء؟ (على سبيل المثال بوابة النفق مقابل بوابة الحافة مقابل نظام بوابة الصمام).
- هل هو موقع البوابة مُحسّن لتدفق الطول، خطوط اللحام، والتهوية؟
- هل احترام حدود القص والمسار المتوقع للطول؟
- Is التجزئة الآلية ممكن أم واقعي؟
- هل البوابة قابلة للوصول؟ الصيانة والتلميع?
قائمة فحص DFM بسيطة مركزة على البوابة توفر شهوراً من إعادة العمل وتكاليف مخفية.
تعاونوا بشكل وثيق مع صانعي الأدوات والشركات المصنِّعة للمعدات الأصلية (OEMs)
تصميم بوابة صب الحقن الجيدة هو رياضة فريق
- صانع أدواتيقدم خبرة في حدود التشغيل على التشغيل الآلي للحفر، إدراجات البوابة، تصاميم بوابات مبردة متوافقة، وخيارات إزالة البوابة التلقائية (تحت الماء/نفق، بوابات صمامات، إلخ).
- مصمم OEM / المنتجيعرّف المناطق التجميلية والأبعاد الحرجة ومسارات التحميل حتى نتمكن من موازنة القوة مقابل المظهر.
- مهندس القولبة / مهندس العمليات: يوفر تعليقات واقعية من الصحافة، بما في ذلك تآكل البوابة، وبقايا البوابة، وأنماط العيوب النمطية.
أنا أقر قرارات البوابة فقط بعد أن يوقع الجميع على:
- نوع البوابة وموقعها
- المستوى التجميلي المتوقع واستراتيجية علامة البوابة
- خيارات الخطة ب (مواقع بوابة ثانوية، تغييرات إدراج سهلة، أو ترتيب البوابة للصمام)
عندما يتم اتباع هذا النهج القائم على الأدلة المهنية، تكون النتيجة إنتاجاً مستقرًا، عيوب أقل، وتكلفة إجمالية لكل قطعة أدنى – ليس مجرد قالب أقوى بسعر أرخص من البداية.
الأسئلة الشائعة حول بوابة الحقن
أنواع بوابات الحقن الأكثر شيوعاً في الإنتاج
في الإنتاج الواقعي، أرى هذه الأنواع من البوابات تُستخدم أكثر ما يكون:
- بوابات الحافة / الجانبية – غرض عام، سهل التشغيل آلياً، شائع جداً.
- بوابات الغواصة (النفق) – مثالية لإزالة العيوب تلقائياً على قطع صغيرة إلى متوسطة الحجم.
- بوابات النقطة المحددة / الساخن مباشرةً – شائعة على القوالب متعددة التجويف والقطع التجميلي.
- بوابات الشريحة – غالباً ما تستخدم عندما نحتاج إلى التحكم في خطوط اللحام والفصل.
لعديد من القطع والمواد القياسية، تغطي هذه الأربعة 80–90% من مشاريع اليوم إلى اليوم، خاصة عندما تقترن بالـ اللدائن لقولبة الحقن.
أي نوع باب يعطى أفضل مظهر تجميلي؟
إذا كان يهمك أساساً جودة السطح الظاهر:
- بوابة صمام ساخن – عادةً المظهر الأنظف، أقل بقايا بوابة، مثالي لأسطح Class‑A الظاهرة.
- بوابة نقطة سنية (بوابة ساخنة) – علامة صغيرة جداً، يمكن إخفاؤها في الشعارات أو المناطق غير الحرجة.
- بوابة قِطع / نفق من الخلف – جيدة عندما يمكنك إبقاء البوابة بعيداً عن أي وجه ظاهر.
بالنسبة للعدسات، الأغطية، والمساكات عالية الجودة، عادةً ما أدفع نحو بوابات الصمام عندما يسمح الميزانية.
هل يمكن إزالة أو إخفاء علامات البوابة تماماً؟
سيكون لديك دائماً بعض بقايا البوابة، لكن يمكنك تقليلها أو إخفاؤها:
- ضع البوابة في المناطق غير المرئية: الأسفل، قاعدة البوز، الغلاف، منطقة الشعار.
- استخدم بوابات الصمام or بوابات دقيقة جدًا لعلامات صغيرة جداً.
- آلِة التعبئة التشطيب الثانوي: صنفرة خفيفة، دوّار أو نسيج لدمج منطقة البوابة.
غير ظاهر تماماً نادر، لكن يمكننا صنع علامات بوابة وظيفياً وبصرياً غير ملحوظ.
أصغر حجم عملي للبصمة الدقيقة
الحدود الواقعية تعتمد على جودة الراتنج والتجهيز، ولكن كقاعدة عامة:
- اللدائن الحرارية القياسية: 0.8–1.2 مم قطر شائع.
- أعمال بتحمل دقيق جداً: 0.6–0.8 مم ممكنة مع فولاذ جيد ومحاذاة وتحكم في العملية.
- القولبة الدقيقة بالحقن الدقيقة: <0.3 مم ممكنة لكنها متخصصة جداً.
أقل من ~0.8 مم، توقع مخاطر أعلى من انسدادات, احتراق القص, و ضغط أعلى.
لماذا تُستخدم أبواب الغواصات والأنفاق من أجل إزالة النواة تلقائياً
أبواب الغواصة (النفق) مصممة لـ تنهار تلقائياً عندما يخرج القطع من القالب:
- البوابة تميل وتنكسر عند أرضية البوابة خلال الإطلاق.
- لا يحتاج مشغّل لقطع المتسابقات – توفير كبير في العمالة.
- مثالية لـ أجزاء عالية الحجم مثل الأغطية، الحزم الصغيرة، والكلابس.
نستخدمها عندما نريد نظام مجرى بارد لكنه ما زال يحتاج التجزئة الآلية دون روبوتات.
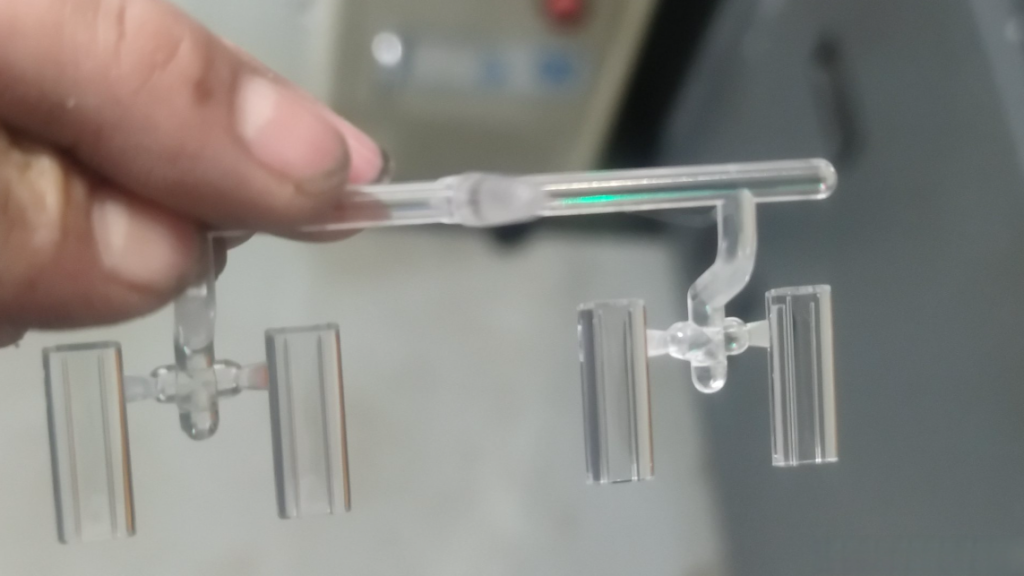
قواعد سريعة للاختيار بين بوابة صب الحقن
عندما أختار بوابة صب الحقن، أضع في اعتباري هذه الأساسيات:
- حجم عالي، تجميل جيد، ميزانية أعلى → بوابة موصل ساخن (Hot runner).
- حجم متوسط-عالٍ، بوابة مخفية، مجرى بارد → بوابة غواصة / نفق.
- أجزاء بسيطة، قطع التهيئة سهلة، حجم منخفض-متوسط → بوابة الحافة / الجانب.
- أجزاء كبيرة وسمكية → بروز / بوابة الحافة مع مقطع عرضي كريم.
- سطوح دخان رفيعة وعريضة أمامية للتدفق (التغليف، الصواني) → فوهة مروحة أو فوهة فيلم.
- أجزاء دائرية أو أنبوبية → فوهة الحجاب/القرص.
مطابقة نوع البوابة + المادة + الحجم + مستوى التجميلي. اجعل الأربعة متناسقة، وستتجنب معظم صداعات التصنيع من اليوم الأول.



 Arabic
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian