

Ի՞նչ է ինջեկցիոն մոլդինգի դարպակ և ինչու է դա կարևոր
Ի՞նչ է ինջեկցիոն մոլդինգի դարպակ؟
An Injection moulding գեթ ես փոքր, նպատակաթել ձեռք, սահմանափակ ականջով միացում է, որն միացացնում է հագցնված համակարգը կավճի պատրիկի հետ։ Դա վերջին «բաշխվածքի կետի» է, որով խառնուրդը անցնում է մինչ ձեր մասը դառնալը։
პრակտիկայում, դարպասը այն տեղն է, որտեղ դուք՝
- Կարգավորել քանի արագ և քանի միասնական խառնուրդը լցնում է պատրիկը
- Կարգավորել պաքինգ և կրճատում անցքեր միջոցով ճնշումով և սառեցման
- թողնել տեսանելի կամ թաքնված gate vestige որը ազդում է դեկորային որակի և կտրումի վրա
Եթե դարպասը սխալ է, ամենինչ ներքին՝ ուժը, տեսքը, ցիկլի ժամանակը և արժեքը – վտանգված են։
Ինչպես դարպասը վերահսկում է հոսքը, ճնշումը և սառեցումը
Դարպասը հոսքի ճանապարհի հիմնական սահմանափակողը է, ուստի ուղղակիորեն սահմանում է՝
- Հալման հոսքի ձևը – չափազանց առաջակ չէ և ստանում եք բարձր կտրվողություն, անձրևներ և այրվող նշաններ; չափազանց մեծ է և կորցնում եք հոսքի դիմադրությունների վերահսկողությունը և պաքինգը։
- Սեղմումի նվազում – դարպասը այն տեղն է, որտեղ շատ բաներ են կորում ճնշումից; վատ չափակազմը ստիպում է ավելի բարձր ներմուծիչ ճնշում, մեծ սարքեր կամ ստեղծում է կարճ դանակներ։
- Սառման ժամանակը – դարպասը սովորաբար առաջին հատվածն է սառչում: Երբ սառչի, packing-ը կանգ է գործում՝
- Դարպասը շատ վաղ է սառչում → շերտավորվում է, բացի դիամետրային վերահսկողությունից
- Դարպասը շատ երկար է բաց մնում → ավելի շատ հերթերը, տափակություն, ավելի երկար ցիկլ
Դուք միշտ հավասարակշռում եք זרաքահրավեր, հարվածի արագությունը, և հնարավոր ժամանակը սառեցնում է շրջանագերված դաշտի շուրջ.
Տարածքի վրա ազդեցությունը շրջանաչափության ժամանակի և արտադրողականության վրա
Դուռի դիզայնը կպչում է ձեր կրկնման ժամանակը խրախուսող շատերին խուսափելով ավելի շատ են ասում՝
- Փոքր դարպասներ: Տեղադրման արագ սառեցում → ավելի կարճ պահման ժամանակ, բայց ավելի մեծ ռիսկերով սիմվոլների և կարճ զենքերի
- Արտադրված դարպասներ: Լոգարանական սառեցում → երկարացվել պահում և սառեցում → ցածր շրջաններ
- Լավ ձևավորված դարպասներ: Ամենափոքր դարպասի չափը, որը դեռ տալիս է՝
- Ամբողջ սպիրտում
- Կարգավորող շրջաններում ոչ մի սայթաքում
- stead կայուն չափսեր
Այսը ուղղիղ ազդում է ՝
- պահանջվում է ճաքրտանելու տոննան և մեքենայի չափը
- ցամաքվածությունը և վերամշակում
- Ընդհանուր ՕԵԷ (մեքենայի հասանելիությունը, կատարողականությունը, որակը)
Տուփի ուժի և կառուցվածքային կատարողականության ազդեցությունը
Դուռի դիրքը և ձևը գիծը ազդում են մոլեկուլային վերաբերությունը և հավասարակղան գոլի շարքի վարդագում առանձնակի մասում՝
- Չճշտված դարպանից կարող է ստեղծվել:
- Ամբողջ կարգավորված գոլի/ knitting գիծեր ավտոմատ բարձր լարված վայրերում
- Բարձր օրվաակնարկի պատճառով anisotropic shrinkage և warp
- Լիարժեք դարպանից խթանում են՝
- Աճող հոսքի հավասաս երաշտ ծայրագություններ, ապարատներ և բեռի ճանապարհներ
- Բնական հեղուկ ուժգնություն և հոգնածության կատարողականություն
- Որոշակի . կարճ ապակյա բազմանիշներ կամ այլ լրացուցիչներ խառնուրդի մեջ ավելացնելով՝ մենք զգալիորեն增强ում ենք մեխանիկական հատկությունները և հիմքում և գործիքների միջև
Կառուցողական մասերի համար դարպանի դիզայնը առաջնային դիզայնի որոշում է, ոչ թե գործիքավորման հետո մտածողություն։
Ծագումի ազդեցություն կոսմետիկայի վրա և մակերևույթի որակի վրա
Կոսմետի բարձի կողմից, դարպասը սովորաբար ձերն է ամենահայտ տեսանելի դաշտը:
- Դարպասի մնացորդ: Բարձրությունը, ձևը և տեղակայումը որոշում են դարպասի նշանի աչքահետքը որքան նկատելի է
- Հոսքի պատկերը: Որակը դարպասի բացումը կարող է առաջացնել
- Դարպասի շփում, խավառություններ և հոսքային նշաններ
- Տեղաշարժման ճյուղավորություններ, այրանովների վրայում մնացորդներ, ձողանակի քայլեր դարպասի մոտ
- Մակերեսի տեսքը:
- Սխալ դարպասի տեսակ կամ չափ կարող է փչացնել բարձր լիցքավորված, տեքստավորված կամ լենսաձև մակերեսները
- Նավարկային դարպասի խոցող տաղավարներ մի ներարկումերում / թաքնված դեմքերում
Մուտքի մասերի դիմած արտացառման համար դարպասը կոսմետիկ հատկություն է, որը հարկավոր է նախագծել, ոչ թե պարզապես հանդարտվել
Պոստ‑մուլտիվ, կտրում և ավտոմատացում
Դարպասի դիզայնը որոշում է ինչպես հեշտ կամ ցավոտ ձեր հորդանցիկ աշխատանքներն են արտահայտում
- ձերկագործում: Մեծ ծայրախողովակ կամ գնդակաձև դարպասները պահանջում են օպերատորներ, fixtures և ժամանակ
- Ինքնաշարժ դեգատվություն: Հողաշերտ/թունելային դարպասներ, կետի‑կետի դարպասներ, բանան դարպասներ նախագծված են լավ դուրս գրման ժամանակ մասշտաբից:
- Ռոբոտիզացված բռնում/处理: Իդեի տեղաշարժը պարտադիր է գտնվում տեղակայմամբ:
- Որ ուղղությամբ կարող են միախանգարներ բռնել
- Ինչպես մասերը կարող են մղվել տեսչական վերլուծության կամ երկրորդական գործիքների համար
Հաջորդ gate դիզայնը նվազեցնում է՝
- Բարձրայի համար կառավարելի մասի հաշվարկը
- Տերմի սահմանագծման փոխավորմամբ փոխադարձ խոցելիություն
- Միանգամայն վնասների վտանգ պատյանում դե-գեյթինգի ժամանակ
Պարտադրական գնի թաքնված ծախսերը վատ դիզայն gate
“ժամանցող” gate որոշումը գործիքային դիզայնի փուլում հաճախ դառնում է հաստատակամ ծախս արտադրությունում՝
- Կੱਚի նյութի արժեք խորհուրդներ և ճեղք հուլիսների, այրվածքների և վելդ գիծերի միսակներով
- >Երկար շրջաններ հետևաբար անցանցել լրացված packing-ով կամ ընդհանուր սառեցմանը ճարտարադրաբար պատշաճ
- Նախորդ օպերատորներ, սահիչ կայանները, կամ ռոբոտներ միայն_gate-ն կարգի համար
- Երկարաշատ մեքենայական պաշարներ քանի որ ավելորդ ճնշումից և ամրակների պահանջներից
- Կողմերի փոփոխություններ և չնախատեսված ինժեներական փոփոխություններ երբ խնդիրները PPAP-ի կամ արագ ցուցակում мешаванд
Իմ կանոնը պարզ է: բեղի դիզայնը Treat որպես գլխավոր ինժեներական թեմա, ոչ վերջին պահին գործիքավորումների դետալ։ Մի լավ դուռը Ձգում է գումարը յուրաքանչյուր ցիկլի համար կյանքի ընթացքում կաղապարի.
Անհատական տանիքներ
- Դուռը կառավարում է աշունչը, ճնշումը, սառեցումը և խողովակավորումը – և հետևաբար որակը։
- Այն პირდაპირ ազդում է ցիկրի ժամանակը, ուժը, տեղաշարժը և դիզայնը.
- Լավ դուռի դիզայնը նվազեցնում է աշխատուժը, կեղտերը և էներգիան; վատ դուռի դիզայնը լուռ այրում է գումարը տարիներով.
Մուտքի քաշման դռների հիմնական տեսակներ
ճիշտ դռան տեսակ ընտրելը one of the quickest ways to improve part quality, cycle time, and cost. ստորին տողում ուղղակի հրահանգեց է հիմնական դռների ոճերը և երբ ես իրականում օգտագործում եմ դրանք արտադ մեջ.
Edge / Side Gate
- Ինչ է դա: Ուղղահայաց ուղղահարված դռան պարզ մատրիցը մասի գիծից դեպի մասի պատուհան:
- Լավ համար՝ Ընդհանուր մասեր, միջինից խոշոր պատերն, մի քանդակի գործիքներ, շատ ապրանքային նյութեր:
- Առողություններ: Հեշտ մշակելու համար, հեշտ կարգավորելու համար, լավ հոսք; հիանալի արագ գործիքավորման համար:
- Կողմեր: Արտացոլվող մասի մնացորդը եզրին, ձեռքով կամ կիսաավտոմատ կտրում:
- Կոսմետիկա: Միջակայքային – տեսանելի բայց通常 ընդունելի չէ ոչ ցուցադրման կողմերում:
- Տարբեր նյութեր: PP, PE, ABS, PS, PC/ABS, POM.
Pont‑Point դուռ (ներառյալ 3‑թափանի և տաք ռնգի)
- Ինչ է դա: Փոքր դարպաս շրջանաձև դուռ, սովորաբար 3‑թափանի կամ տաք ռնգի թաղանթներում:
- Լավ համար՝ Մյուլտի‑կավատար գործիքներ, փոքր մասեր, խիստ կոսմետիկական պահանջներ:
- Առողություններ: Աստիճանաբար փոքր դուռի նշում, լավ ավտոմատ դեգեյթում, բարձր ծավալի աշխատանքների համար լավ:
- Կողմեր: Սենսորային է սեղանի և սառեցման համար; ավելի բարդ գործիքավորում:
- Կոսմետիկա: Արվանդամբի‑լավ – շատ փոքր, որոնք neat դուռի մնացորդ:
- Տարբեր նյութեր: ABS, PC, PMMA, PS, PA, բազմաթիվ ինժեներական հումքեր:
Նավահանգիստ / Նավահանգիստ դուռ
- Ինչ է դա: Պահպանված մասի գծի տակ խորը տրակտավոր տիպի խորշավոր պատի քող; դուռը ինքն իրեն է դոր է․
- Լավ համար՝ Բարձր ծավալի մասեր անհրաժեշտ ավտոմատ դեգեյթում, կողմ‑ուղղավոր բաղադրիչներ.
- Առողություններ: Ոչ մի ձեռքով հատանցում, խոշոր սահմանի գրանցումներ, լավ
Կրիտիկ ին Injection M moulding գե միջովի տիպի դիզայնի գործոններ
Սահեցրեք դիզայնը ճիշտ, և ձեր գրանցման շատ խնդիրներ անհարկի կանցնեն: ստորև ներկայացված են ինքը հիմնական գե դիզայնի կանոնները, որոնք խթանում եմ յուրաքանչյուր նոր գործիքին:
Կրկին հիմունքային գե չափսերի նկատողություններ
Տարբեր մոլդինգ գե տիպերի համար (բերանում, կոճակային կետ, նավակաձև այլն), ես սկսում եմ պարզ հոսքի տարածքի կանոններից, ապա հստակեցնում տվյալներիմ և փորձերով:
Տիպիկ սկսման կետեր (թերմած նյութեր):
| Wall Thickness (mm) | Դռոցի տեսակ | Գե հաստություն (t₉) | Գե լայնություն (w₉) (զող/թև/փող) |
|---|---|---|---|
| 0.5 – 0.8 | Կողմ / թերթիկ | 0.6–0.8 × պատնեշ | 2–4 × t₉ |
| 0.8 – 1.5 | Կողմ / Թև | 0.6–0.8 × պատնեշ | 2–5 × t₉ |
| 1.5 – 3.0 | Կողմ / Submarine | 0.7–0.9 × պատնեշ | 2–5 × t₉ |
| > 3.0 | Հայրիք / սեղան | 0.6–0.8 × պատնեշ | 3–8 × t₉ |
| Նկատողան նշանակ (ուրսում) | Նկատողան նշանակ | Ø 0.8–1.2 մմ (շատ մասերում) | – |
Կարևոր կետի համար՝
- Պահել դռան հոսքի տարածությունը ≥ 50–70% արտադրանքի հոսքի տարածությունը հարթ-fill–ի համար.
- Տեսակավոր նյութերի համար (PC, PVC, լցված դասեր), ընդարտ չափ դռան սկիզբը վայրկեանների ընթացքում.
Եթե դուք նոր եք molde նախագծի մեջ, արժեքավոր է հասկանալ ամբողջ մուլդի նախագծման գործընթացը որպեսզի դռան չափը խառնվի ավելի մեծ պատկերի մեջ.
Կիպ-սեղմումի արագության սահման և 50,000 s⁻¹ կանոն
Դռան բարձր կիպ‑աշարում շատություն ստանում է այրվող նշաններ, կազմվում է նյութի վատ ձևավորություն, և վատ արտաքին տեսք.
- Կարգաչափով, պահել դռան կիպ-արագությունը ≤ 50,000 s⁻¹ շատ նյութերի համար.
- Կիպ-հանդիսացող նյութերի համար (PVC, PC, POM, հրդեհամիջոց դասեր): նպատակ դարձրեք 30,000–40,000 s⁻¹.
- Կոշտ, բարձր հոսքով ռեզինների համար (PP, PE)՝ 50,000–60,000 s⁻¹ սովորաբար ընդունելի է.
Եթե ստիպված եք փոքր ծակված դարպասներ օգտագործել (միկրո մասեր, կետի կետին), նվազեցրեք հետաքրքրող աղյուսակային արագությունը և օգտագործեք հոտի ճյուղավորիչ կամ վալվա դարպաս տրամադրելու նյութերի հագեցումային/ մեխանիկական բեռը նվազեցնելու համար.
Դարպասի տարածք – Պահեք այն կարճ
Դարպասի տարածքը հարթ հատվածն է փոքրագույն հատվածի վրա: Արդեն շատ երկար կլինեք ճնշման կորուստ և դեգատինգի դանդաղություն:
Ցուցումների համար:
| Դռոցի տեսակ | Ելքային երկարություն (L)–ի արդյունք |
|---|---|
| եզր/ փունջ/ թափանի | 0.5 – 1.0 мм |
| Սուբմարինա / Ծուղակ | 0.8 – 1.5 мм |
| Նկատողան նշանակ | 0.8 – 1.2 мм |
| Վալվա դարպաս (հոգի) | Համարա կազմավորողը հնարավորինս կարճ |
- Կարճ տարածք = ավելի հեշտ լցում, մաքուր բեկում
- Լայն տարածքն արդարացված է միայն այն դեպքում, երբ ձեզ անհրաժեշտ է գերազանց վերահսկված վեստագի կամ հատուկ շեղելով տաքացում
Տվաձողի խորությունը դեպի պատի հաստությունը
Տվաձողի խորությունը գլխավոր ծավալի կարգավորումն է: որքան ավելի շատ պատները կզարդախըվում եք, այնքան ավելի դժվար կլինի լցնելը։
Պարզ կափառություն՝
- Տվաձողի հաստությունը/խորությունը t₉ ≈ 0.6–0.8 × ամենամօտ պատի հաստությունը ընդմիջի մասերի համար։
- Հարթեցված փուլերի համար՝ t₉ ≈ 0.8–1.0 × պատը (որ մատնության ճնշման հսկայական բութությունները խուսափելու համար)։
- Ազատորեն գեղագիտական մասերի համար՝ փոքր տոկոսով փոքր t₉ և օգտագործել վայելավոր կամ ֆիլմի տեր չափերը դրդող հոսքը տարածելու համար։
Նյութի հատուկ դաշտի տվյալներ
Հերտած պոլիմերները հատապտույտ տարբերվում են կեցվածքի ժամանակ տվաձում։
| Материал | Տվաձողի չափի դիֆերենցիույց | Նոտաններ |
|---|---|---|
| PP | Փոքրից միջին | Հոսում է հեշտորեն, լավ է կետային, ստորերկրյա դարպասների համար։ |
| PE (HD/LD) | Փոքրից միջին | Նման PP-ին; անհանգստացեք սեղմման հետ տաք խողովակների վրա. |
| ABS | Իմաստավոր | Avoid very small gates to reduce burn and blush. |
| PC | גדולות | High viscosity; needs larger gate and lower shear. |
| PA66 | Իմաստավոր | Semi‑crystalline; keep gates larger for packing. |
| POM | Medium to large | Sensitive to degradation; watch shear rate. |
| TPE / TPU | Small but short land | Prevent stringing; use tunnel or valve gate where possible. |
Typical pin‑point diameters:
- PP / PE: 0.8–1.0 mm
- ABS / PS: 1.0–1.2 мм
- PC / POM / PA66: 1.2–1.5 мм
সময় Գեյթի զրո հարթություն-Վանդակման ժամանակացույց, բեռնարկղ և սինք
Gate freeze‑off-controls‑ը որքան ժամանակ կարող եք փաթեթավորել բեկորի խոռոչը և սինք մարկերը դարցնել:
- Gate-ը պետք է մնա հեղուկ երկար ժամանակ, որպեսզի փաթեթավորի բոլորը հաստ գոտիններ քայլավերիչ.
- Semi‑crystalline նյութեր (PP, PA, POM) համար հաճախ դուք եք հարկ ունեն նշանորեն մեծ դարպասներ հասնել նրանց բացված մնալ ժամանակը երկարացնելու համար
- Արտադրման փոքր դարպասը = նախքան սառեցում → սինք մարկեր, վակուստներ, կարճ կծկումներ.
- Արտադրական մեծ դարպասը = երկար սառեցնել ժամանակ և դանդաղ ցիկլ
Ես միշտ գործարկում եմ Gate freeze studies:
- Hold time vs part weight curve.
- Ընտրեք պահման ժամանակը պարզապես այդպես պահպանվածի քողարկումից հետո, որտեղ լրացուցիչ պահելը չի փոխում քաշը.
Կարգավորիչ դարանակարկման չափը: շրջանառության ժամանակը դիմաց թվայինորին մասի որակը
Դուք միշտ փոխանակում եք՝
- Փոքր գետք → ավելի արագ ցիկլ, հեշտ ավտոմատ դեգացում, վատ փաթեթավորում/կոսմետիկա.
- დიდ գետք → ավելի լավ փաթեթավորում, քիչ սրածներ, ավելի երկար ցիկլ ժամանակ և խոշոր վեստիք.
Практикական խորհուրդներ:
- Սկսեք փոքր-ինչ վերա-չափավորված, ապա կրճատեք EDM կամ հարթակով, եթե ցիկլի ժամանակը շատ երկար է.
- Օգտագործել fan գետքեր, ֆիլմ գետքեր կամ մի քանի փոքր գետքեր իմաստի համար, քան մեկ մեծ եզրային գետք.
Gate Vestige բարձրությունը ավտոմատ դեգացումն ապահովելու համար
Իրավական դեգացումների համար (սուբմարին, խորշ, կետային), գետի վեստիղը պետք է լինի փոքր բայց բավականին ուժեղ, որպեսզի ս cleanBreak-ը հնարավոր լինի ստանալ.
Վեստիղի թիրախներ՝
| Դիմում | Recommended Vestige Height |
|---|---|
| Standard parts | 0.05 – 0.20 mm |
| Լայն քիմիական դեմքի բարձրություն | 0.02 – 0.10 մմ, ապա անհրաժեշտության դեպքում կոպիտ մակերեւույթը բարակ շպրտեք/փայլեցրեք |
| Տեխնիկական ոչ-քիմիական | Այն կարող է հասնել մինչև 0.30 մմ |
- Լքած դարպասների համար (բանանաձեւ, նեղանցքից տրանզիտային), կարող եք ընդունել մի փոքր ավելի գարշամություն, բայց պահեք այն վերցնելով 0.3 մմ-ից ցածր ապահով բեռնարկազմային մշակման համար.
- Վալվա դարպասները կարող են տալ գրեթե համարջանված գարշամության գարշեր, երբ խառնուրդը լավ է
Վաքուքման տարբերլողություն և կրկնելիություն
Դարպասի կատարումը շատ մեծապես կախված է նրանից, թե որքան ճշգրտորեն է դարպասը մշակվել և պահպանվում
- Դարպասի չափսերի տարբերությունը: հինքնա ±0.02–0.03 մմ սովորական գործիքների համար, ±0.01–0.02 մմ ճշգրիտ մասերի համար.
- Օգտագործել EDM + ճշգրիտ ձեւանկյուն համապատասխան դարպասի ԳՈՒՄԿՈՒԹՅՈՒՆի համար.
- Բազմասերակ գործիքների համար պահեք բոլոր դարպասի չափսերը համապատասխանել, որպեսզի խուսափել բալանսի խանգարում և անճանաչելու մեջ ամենախոշոր տեղաշարժով ճեղքումային դալաններում。
- Պլանավորել հետագա պոլեցտրում և հալածաշարժ EDM‑ը – դարպասների հագեցումը դառնում է թույլ և աստիճանաբար大անում, փոխելով մասի քաշը և cosmetics-ը.
Եթե դուք դեռ ծանոթանում եք գործիքային կառուցման և դարպասների տեղադրության տեղադրման վայրի հետ, այս ընդհանուր տեսակի մասին ինչպես է Injection mould‑ից կազմված օգնում է կապել դարպասի դիզայնը մոլդի բազայի և ներքնակների հետ։
Injection mould‑ին դարպասի դիզայնը կանխատեսել չի կարելի: Աշխատեք այս պարամետրերով, հաստատեք հոսքի սիմուլյացիանով և կարճ մոլդի փորձերով, և դուք խուսափելու եք classic գեյթ-կապված թերություններից 90%-ը.
Դարպասի տեղադրման ռազմավարություն Injection Moulding‑ում
Դարպասի տեղակայում ճիշտ ստանալը մասշտաբի կեսն է Injection Moulding դիզայնում: Դա որոշում է հեղուկի լցվելու ձևը, որտեղ ճնշումը բարձրանում է, և վերջնական մասի տեսքը.
Ինչպես դարպասի տեղադրումը ազդում է հոսքի երկարության և ճնշման կորստի վրա
- Քանի շուտ Flow երկարությունը դարպասից հեռու է, այնքան բարձր է պահանջվող ճնշումը և կարճ վայրը ավելացող ռիսքը
- Տեղադրեք դարպասները որպես միջանցքային հնարավորինս նեղ, կառուցվածքային մասերի համար, կամ օգտագործեք multiplier դարպասներ լավակ, ժամանակավոր մասերի վրա.
- Համար մեծ արտադրանքների, որտեղ արժեքը թույլ է տալիս, hot runner դարպաս բClosest to critical areas helps keep pressure drop under control and improves packing.
Ասիմետրական մասերում ռեկափի ռեքիի ազդեցությունը կառավարելը
Կողմից ոչ համաչափ մասերի վրա, որոնց պատի հաստությունը տարբեր է, հալումը կանցնի հաստ ճարպիկների և հատվածների through սուր հատվածի միջոցով, ինչը կհանգեցնի խանգարված լցմանը:
- Պատի շուրջ պատի հաստությունը որքան հնարավոր է միօրինակ պահեք դռնգնդակի շուրջ:
- Տորժակը տեղափոխեք կամ ավելացրեք հոսքի ղեկավարներ/ձախողումների հնարավորություններ, որպեսզի հալման առաջընթացը հավասարակշռվի:
- Օգտագործեք սիմուլացիա՝ հաստատելու համար, որ մի կողմը չեք ծանրաբեռնում, մյուսին խառը չզրկելով։
Խողովակավորության նվազեցման խեղված առաձգական գիծերը խելացի դարպասի տեղադրման միջոցով
Արդյունաբերական գծերը հարթակների միանալիս անխուսափելի են, բայց կարող եք ընտրել որտեղ նրանք հայտնվում են։
- Տեղադրեք դարպասները այնպես, որ հոսքի առաջություններն ուրվագրվեն վերացնող լարվածություն չունեցող, ոչ կոսմետիկական հատվածներ (հետին մաս, թաքնված դեմքեր, տակ հաշիվների)
- Արտագնա շրջանցեք անմիջապես հակառակ կողմի բոսներին, կրծքավանդակի տարրերին և անցքերին, որոնք կսաստկացնեն մի քանի հոսքի առաջանցանների բախումը:
- Բարձր պարզության կիսամասնների համարconsider փոխանցող դուռներ կամ դիափրամ դռներ որպեսզի ստանայ ավելի միասնական հոսքի առջևի մասի հոսքը և նվազագույն լինի խոշոր կոդավորման դաշինքները"
Կպչելով պինդ գծերը կոմեակտիվ և ուժային շրջաններից հեռու պահելը
- Տեսանելի Class‑A մակերեսների համար անցեք դարպասով դեպի անտեսված կողմ և թող վերքագծերը ընկնեն փոսաշերտերի ներսում, մահակների ներքևում կամ խնամքի տակ.
- Մտնում է պարագաների շուրջ սեղմումներից, բեղերում, հզորությունների տեղամասերում պահեք զեղված գծերը առնվազն մի քանի միլիմետր ներքև բռնկված տարածքներիից:
Հերթափոխմամբ տաքսի տեղադրման տիպերը
եռվող օդի տեղակայման հանցված տեղում օդային խեղդիչներ \, մասնավորապես երբ հոսքը գալիս է մի շարք ուղղություններից.
- Դուռը որպեսզի լողախաչը հոսի դիմաճանաչող ճիշտ վենտավորումային կետերի
- հանդիպում, ոչ նրանցից դուրս: Համատեղեք ամենակարևոր դուռը.
- վենթավորման հետ վերջին‑լրացության տեղերում
Եթե տեսնում եք այրման հետքեր դռան մոտ, դուռը կարող է չափազանց խիստ լինել կամ վենտավորումը բավականին թույլ է հակառակ եզրին:
Դռան տեղավեր և վենտավորումների ռազմավարությունը միասին են
- Դուք չի կարող վատ դուռի կառուցվածքը պարզապես վենտավորելով շտկել: Ցուցադրեք դռան տեղը նախ, ապա նախագծեք.
- վենթավորումն հոռանացվող հոսքի դիմացկմանը համապատասխան
- Multi‑մվի գործիքներում պահեք դռների տեղակայումը կայուն, որպեսզի վենտավորումը և լցման վարքը կրկնվող լինեն կտորից կտոր
Բարդ կամ բարձր արժեքի մասերի (օր., ավտոմեքենաներ և բժշկական ապրանքներ) համար մենք հաճախ հաստատում ենք դա հոսքի վերլուծությամբ նախքան սվաղը կտրել
Կառուցվածքային և կամայականային առաջնահերթությունների հավասարակշռություն
- Կառուցողական առաջինում բեռակրող մասերի համար՝ դարպասը դեպի կողքեր, դույլեր, խոշոր հատվածներ` լցոնման Packing բարելավելու և սղոցի նվազեցման համար.
- Կոսვეთիքայի առաջինում երեվան ծածկոցների և գրասենյակների համար՝ դարպասը հետին մասում, օգտագործեք եզր, ֆիլմ կամ խողովակաձագ դարպազներ և արեք վերաներկված լարերը պատված տարածքների մեջ:
- Եթե բյուջեն թույլ է տալիս, ապա valve gate system կարող է երկուին տալ՝ խոշոր լցոնում և շատ cleaner gate vestige
Դարպազի տեղադրում բարակ պատի պարկավորման համար
Բարակ պատի պարկավորումը ունի խոշոր հոսքի երկարության / հաստության հարաբերություններ, այդ պատճառով ճնշումն ու արագությունը կարևոր են.
- Օգտագործել եզակի դարպազներ, դարչնակող դարպազներ, կամ տաք գոգակի դարպազներ ճիշտ դեպի հաստ հատվածներ ինչպես եզրեր կամ ֆլանջներ
- Պահպանեք հոսքի ուղիները կարճ եւ_symmetrical_ որպեսզի խուսափեք խոնավացումից և կարճ կրակից
- Բարակ պատի մասերը շատ ժամանակաչափ զգայուն են; լավ դարպազի դիրքորոշումը անմիջապես ազդում է մասի արժեքի վրա, ինչպես ամբողջ ինեկցիայի մեջքի արժեքավոր շարժիչների պատճենող աշխատանքի տրականողներ.
Դարպազային ռազմավարություններ ավտոմեքենայի լենզերի և լուսավորության մասերի համար
Օպտիկական մասերը անխուսափելի են ազդակների վրա դարպազների սեւցիկատների և դարպազի նշանների նկատմամբ.
- Դարպազ ավտոմատներից ոչ-օպտիկական մակերեսներից (եզրեր, հետին կողմ կամ տեղադրման տարածքներ).
- Օգտագործել դարպազներ դահարաններ, դիափրամ լուսաբաց դարպազներ կամ զենքային դարպազներ լայն հոսքի առջևի մասսի համար միասնական պահպանումը և ներքին ճնշումը նվազեցնելու համար.
- Ներքին լարերը մինչև օպտիկական տիրույթները և լույսի ուղիները հնարավորինս պահեք դուրս.
Տեղադրական ընտրանքներ բժշկական տունայարկների և խիստ տոռանջման մասեր
դեղագործական հարկավորություններն ու ճշգրտված մասերը պահանջում են ինչպես մաքր կանգնած դիզայններ, այնպես էլ չափչափի վերահսկողություն
- Օգտագործել թապարկ հասկացողական դարպասներ (տրանշրջային) թաղանթներ or հենց դարպասներ աշակել դարպասի մնացորդները և աջակցել ավտոմատ դեգագինգին
- Դարպասը տարածքների towards որոնք պահանջվում են առավելագույն ճշգրտություններ, պազանց հյուսման կայունությունը բարձրացնելու համար
- ոգ႕ վիրուսական մասերի համար մենք հաճախ միավորում ենք լավ դարպասի ռազմավարությունը հատուկ գործիքների մոտեցումները մեզ մոտ աշխատանքում մեդիքալ ոլորտի ներմուծման ձուլում.
Տվյալ դեպքերի օրինակներ. Хороший ընդդեմ սխալ դարպասի տեղաբաշխում
Օրինակ 1 – հեռախոսի չափի կազմավորող housing
- Սխալ: Դարպաս՝ կողային պատին, դարպասի գծը երևացող առջևի մասով, սժվելու տեղում
- Լավ: Ստորին ճեղքո դարպասը ներքին պատի վրա, weld գծերը թաքնված ներքին կառույցների շուրջ, ավելի լավ պակեցում սկավառությունների վրա, մաքուր առջևի մակերես
Օրինակ 2 – բարակ պատի կոնտեյներ
- Սխալ: Միակ կողմի դարպաս, երկար անախաչված հոսք, խոնավացում և հեռավոր կողմում կծված շեղվածություն
- Լավ: Կենտրոնական տաք մղիչ դարպասը բազային կետի վրա կամ մի քանի հավասարապես տարածված պատյան դարպասներ սիմպաստ տարողության վրա, հավասարակշռված լրացում և նվազեցված կպչելու համակարգ
խելացի դարպասի տեղաբաշխման ռազմավարությունը խնայեցնում է գումարը, նվազեցնում է թերությունները և թույլ է տալիս լայն աշխատանքի կիսումներն արագացնել առանց ձեր գործիքներին ամեն օր կռիվ տալու
Դարպասի հետ առնչվող թերություններ և գործնական լուծումներ ներարկիչ ձուլման մեջ
Ուրեմն լավագույն ձուլվածքը կարող է անհաջող մասեր տալ, եթե ներարկող ձուլման դարպասը սխալ լինի: Ավելի մեծ մասամբ պատկանում է խափանումների տեսակը, չափը կամ տեղն ընկած է դարպասի տիպի վրա: ահա ես տեսնում եմ հիմնական դարպասի կապակցված թերությունները և արագորեն լուծում եմ դրանք
Ներարկման ձուլման ընթացքում շքեղ շարժվող գիծեր
Ինչ տեսք ունի:
Պոչաձիգ նողկող տողեր դարպասի մոտ, սովորաբար հարթ մակերունքների վրա
Դարպաս-առարկելի պատճառներֆ:
- Դարպասը չափերով փոքր և սեղմիչ → բարձր վոլուծություն, անխթյու գազարներ:
- Դարպասը սեղմում է բաց տարածություն մուտք գնալիս, պատ կամ բաղադրիչի այլ տարր չէփիս:
- Լայն դարպասի մոլորակները սեղմում են շառավիղը և ճնշությունը:
Դիզայնի մակարդակները մուտք կիրառելու համար:
- Տեղադրեք դարպասը այնպես, որ հոսանքը բախվի պատի կամ ռեբի դեմ, այլ ոչ հեռավոր օդի:
- Երկարացրեք դարպասի չափերը կամ փոխարինեք փափուկ դարպաս or տպագրություն դարպաս դրդող հոսքը տարածելու համար։
- Կարճացրեք դարպասի լայնությունը (հաճախ բավական է 0.5–1.0 мм):
- Դիմագրման ռեժիմների համար հաշվի առեք վակուում դարպաս կարգավորելու սկսել դաշնային լրացման դանդաղեցում:
Գագաթների և Խոռոչների հակառակ դարպաս
Ինչ տեսք ունի:
Դիմակների կամ ներքին խոռոչներ հաստ հատվածներում, հաճախ դարպասից հեռու:
Դարպաս-առարկելի պատճառներֆ:
- Դարպասը շատ վաղ կպցվում → արդյունավետ քարքավորություն չի լինում:
- Դարպասը չափազանց փոքր է նյութի կամ պատի հատվածի համար:
- Դարպասը շատ հեռու է հաստ հատվածից:
Դիզայնի մակարդակները մուտք կիրառելու համար:
- Արդյունաբերել դարպասը կամ ավելացնել երկրորդ դարպաս հոսքի երկարությունը նվազեցնելու համար:
- Փոխարինել դարպասի ոճին, որը լավ է PACK-վում (e.g. tab gate, փափուկ դարպաս, կամ diaphragm gate for rings).
- Move gate closer to the thick area or redesign the wall / rib to be more uniform.
- Optimise packing profile using scientific moulding methods.
For a wider view of how these defects behave on real parts, you can check this guide on common injection moulding defects and root causes.
Weld and Knit Lines from Poor Gating
Ինչ տեսք ունի:
Visible lines where two flow fronts meet; can be weak or just cosmetic.
Դարպաս-առարկելի պատճառներֆ:
- Gates placed so flow splits around holes, bosses, or windows and meets on a visible face.
- Small gates or low melt temperature reduce weld strength.
- Multiple small edge gates instead of a single well‑positioned gate.
Դիզայնի մակարդակները մուտք կիրառելու համար:
- Relocate gates so weld lines move into non‑cosmetic, low‑stress areas.
- Օգտագործել fan gates or tab gates to improve flow front uniformity.
- For critical parts (e.g. transparent lenses), consider hot runner վակուում դարպաս with sequenced filling.
- Increase melt / mould temperature within material limits to improve bonding.
Burn Marks and Diesel Effect at the Gate
Ինչ տեսք ունի:
Կախված վարդակների մթնոլորտի խորշեր առկա սեւ-մոխրագույն շեղուսականներ կամ արծաթե/սեւ շերտեր դարպասի կամ վենտերի մոտ.
Դարպաս-առարկելի պատճառներֆ:
- Դարջը դարպասը շատ թուլացնում է → բարձր շիք, տեղային տեղահան ջերմացում.
- Դարպասի վենթինգի ոչ բավարարությունը մոտ դարպասի տարածքում → օդի խցանումը գերխիտակած է և այրվում.
- Ներարկման արագության բարձրացում փոքր դարպասով.
Դիզայնի մակարդակները մուտք կիրառելու համար:
- Ավելացնել դարպասի հատվածությունը կամ փոխել այսպիսի խորը-շեք դարպասի տեսակը.
- Ավելացնել կամ խորացնել վենտերը դարպասի մուտքի մոտ.
- Ավելի դանդաղ ներմուծման արագությունը լրույթի սկզբին նվազեցեք.
- Տարատեսակ բարձր ջերմություն ունեցող ռեզինների համար օգտագործեք ավելի հարթ հոսքի ուղիներ և պղտոր դարպասի հատվածներ, որպեսզի նվազեցնել ազդեցությունը.
Կարճ շուկայացումները Հակասարիչ դարպասներից
Ինչ տեսք ունի:
Պայթող մասը չի լրացվել՝ բաց թողած անկյունները, բարակ հատվածները կամ ոչ ամբողջական ռիբերը.
Դարպաս-առարկելի պատճառներֆ:
- Դարպասը չափազանց փոքր է հոսքի երկարության և մասի թափանցիկության համար.
- Դարպասի սխալ տեսակը երկար, բարակ պատերով հատվածների համար (օր. փոքր եզրային դարպաս փաթեթավորման մեջ).
- Չհավասարակաշարված բազմակորային դարպասային կառուցվածք.
Դիզայնի մակարդակները մուտք կիրառելու համար:
- Բարձրացրեք դարպասի բարձրությունը/հավաքը կամ փոխարինեք մոտ, հավաք, կամ diaphragm gate սկայանցքների համար բարակ պատերի մասերի համար.
- Բազմակորային գործիքների համար կրկին հավասարակշռել դարպասների չափերը կամ օգտագործել տաք գոլոր համակարգեր խիստ հոսքի կարգավորմամբ.
- լավացրեք վենթինգը հոսքի վերջին կետերում օդի անընդհատ խոչընդոտից խուսափելու համար.
Դարպասի ճաքերը
Ինչ տեսք ունի:
parasite: ல
Դարպաս-առարկելի պատճառներֆ:
- նախագծի տարածքում փոքր կտրագրեր կամ ավելցուկ նյութը ուղիղ կամ ապառաջ կանգնած գոգով.
- Դռնի տարածքը չափից դուրս փաթեթավորված է մեծ դռնով կամ ագրեսիվ փաթեթավորմամբ.
- Դռնի տեղադրման սխալ դասավորություն կամ դռնի տեղադրանքի սեղմմաններ:
Դիզայնի մակարդակները մուտք կիրառելու համար:
- Ամբողջ կառավարման բարձր ճնշում՝ դռը խոչընդոտող գոգը հաղթահարելու համար:
- Փոխելով դռնի չափը՝ կարող եք նվազեցնել գագաթային ներմուծման և փաթեթավորումների ճնշումը.
- Ստուգեք պողպատի պայմանները՝ նոր առաձգում կամ կրկին կտրվել դռնի տեղադրման գիծը.
Օպտիմալեք ներմուծման պրոֆիլը; մի հենվեք ճնշման վրա վատ դռնի डिजայնը նշրելու համար.
Վիզուալ խոռոչություններ: Դռնի խոնավացում, Հալո, Սպեյլ, Հոսքի գծեր
- Ինչպիսին է տեսքը՝ Դռնի խոնավացում / հալո՝
- միջկողային միջանցք կամ պայծառ կետ դռնի շուրջ. Սպեյլ՝
- ճենակ մթնոլորտի կամ անմար խոնավությունից կամ ձգված գազից առաջ եկող արծաթագույն շղթաներ. Հոսքի գծեր՝
Դարպաս-առարկելի պատճառներֆ:
- հայտմական հոսքի գծեր դռնից տարածված են դիտվում.
- Բարձր սահում փոքր դռնի վրա → խոնավացում / հալո.
- Դուռը շատ մոտ է քիմիական տեսակին.
Դիզայնի մակարդակները մուտք կիրառելու համար:
- Անառաջարկված հոսքի դուռը փոքր եզրաչափի դուռով լայն պանելում.
- Տեղափոխեք դուռը ոչ քողարկող մասի տարածք կամ բաժին կողքին. փափուկ դարպաս or տպագրություն դարպաս մտկանց լայն, ուղղահայաց մասերի համար.
- Հավաքի հարդարագրման և օդափոխման բարելավում սփլի համար; հոսի ճանապարհները մուտքի մերձակա հատվածներում սրբել.
- Գրանցուների մասերի և լենսների համար, ես սովորաբար նախընտրում եմ լավ նախագծված վակուում դարպաս կամ մեծ տպագրություն դարպաս նշանների նվազեցման համար.
Քայքայ-հայտնի դարագերգության քայլ-երդակ
Երբ ես բարդարկում եմ դարլի խնդիրները գործակից խառնուրդի վրա, ես հետևում եմ այս պարզ հոսքին՝
-
ընդարձակ վնասի գոտին պարզել
Սահմանել ով է վնասի տեղը դարլի և հոսքի ուղղության նկատմամբ ճիշտેઠ ձևով. -
Տնտեսական մշակում ստուգել
- Լրացանքի արագության/զրային շիթը նվազեցնել.
- Լպի փափուկ նյութի և խառնուրդի ջերմաստիճաններ կարգավորել.
- Փրկել փաթեթավորման ժամանակը և ճնշումը.
-
Օգտագործել օդափոխման և ճնշում ստուգել
Հավաքի շուրջ ճեղքեր և վերջին անգամ լցվելու տարածքներից օդի ելքեր մաքուր և բավարար խորությամբ ապահովել; իսկ հաճախորդներին ճնշման ու մոլդի կպչեք ծածկույթը ստուգել. -
Կրկին զննիր դարլի դիզայնը
- Արդյո՞ք դարլի տեսակն համապատասխանում է մասի գծագրությանը և նյութին?
- Արդյո՞ք դարլի չափը համապատասխանում նյութի ուղեցույցներին (շեղման արագություն, սառեցման ժամանակ)?
- Արդյո՞ք դարլի տեղադրությունը վնասներ է տեղցում քողման կամ բարձր լարումով գոտիներին?
-
Պլանավորել պողոցի փոփոխություններ
Առաջարկվում է նվազագույն փոփոխությունների վրա կենտրոնանալ. բացել արդեն գոյություն ունեցող դարպասը, կրճատել տեղը, տեղաշարժել կամ կրկնօրինակել դարպասները: Գործնական նախագծերի համար ես իրականացնում եմ սինթեզային մոդելավորում` հաստատելու համար قبل կտրման մետաղը։
Կամավոր դարպասը պատճառներիդ ներքո, որպես գլխավոր դիզայնի հատկություն, ոչ միայն վազողանում փոքր hole, դուք կտրում եք տոնավաճառ, կայունացնում եք որակը և խուսափում եք բազմաթիվ դասական թերություններից, որոնք պատեհում են արտադրությունը:
Матերիալ-հատուկ injections մolding դարպասի առաջարկություններ
Համոզվել դարպասի ճիշտ արդյունքի համար մեծապես կախված է նյութից. ես մշակում եմ դարպասը այնպիսի կերպ, թե ինչպես է պոլիմերը դարպասի վրա կատարվում. հոսք, շեղում, սառեցում և縮ավում:
Ամորպուսիերի և խարխրոելիքների դարպասի Behaviour at the Gate
Ամորպուսային (ABS, PC, PS, PMMA, PSU, այլն)
- Սպասված գործընթացի պատուհանը լայն, դարպասի վրա հառաջավոր սառեցումը դանդաղ
- Արավանդակային զեղչի նվազագույն բարձրություն → պակաս շարված վնասվածքներ
- Արդունց առավել զգայուն է շեղման այրվողությունը, դարպասի blush, հոսքի նշաններ
- Անվազելի Prefer մեծ, կարճ դարպասներ շեղման և տեսողական խնդիրների նվազեցման համար
Կիսաբնական (PP, PE, PA, POM, PBT, PEEK, וכו.)
- Տարածքային արագ սինթեզը → դարպասը արագ է սառչում
- ऊժեղ, անիսոտրոպային缩վում → ավելի շատ Warp
- պետք է ճիշտ փաթեթավորում դարպասով sink և դռներ վերահսկելու համար
- Ամեն շրջան օգտագործում է խոշոր դարպասներ փոքր և ռազմավարական स्थानներ զխոյան վերահսկողության համար
Հսկողության դուռ՝ բարձր ջերմաստիճանի ռեզինների համար (PEEK, PSU, PPA, आदि)
Բարձր-ջերմաստիճանի ռեզինները թանկ են և ոչ հաշտող: Ես միշտ դիզայնում եմ նրանց դռները հետևյալներով՝
- ಬ್ಯալանցավորված ծ Hombre: փոքր չափեր լավ խառնուրդի համար, բայց մեծ չէ այրման կանխարգելման համար
- Հալեցված կամ տաք դուռներ նախընտրելի է պահպանել հալվածության ջերմաստիճանը
- պոլեցված դռային հատված անկարողության կորստի նվազեցման համար
- կարճ հատվածի երկարություն (≈0.8–1.0 мм) որպեսզի ճնշման նվազումը վերահսկվի
Տիպիկ ընտրություններ՝
| Материал | Համատեղ դուռի տարրեր | Նոտաններ |
|---|---|---|
| PEEK | Վոլվ դուռ, զարկ, քաշող | Օգտագործեք տաք դուռ; խիստ ջերմային կառավարում |
| PSU/PEI | Զարկ, քաշող, վոլվ դուռ | խուսափել սուզանավաձև դռներից Critical մասերի համար |
| PPA | Edge, sub‑gate, valve gate | Բացել moisture և արագ սառեցում |
Կաթվածների կառավարման ռազմավարություններ ապակու լցավորող և ուժեղացված նյութերի համար
GF‑PP, GF‑PA, GF‑PBT և այլ գաթերի դիզայնը ազդում է բազերի ուղղությամբ ուղղությամբ, ուժի վրա և մակերևույթի վրա
Կարևոր կետի համար՝
- Տարվա միկրո փոթորկված դարպասներ որոնք առաջացնում են չափազանց կրկնվող սեղմում և բազաների կոտրում
- Տեղադրեք դարպասները հոսքը շարժվում է հիմնական լիցքի ուղիներով (բջեր ուղղված ճնշման ուղղությամբ)
- Օգտագործել բացարձակ հաստstahl և ցայտառածածքում կրողներ շրջապատ դարպասների շուրջ
- Առաջնորդել՝
- Edge / fan դարպասներ արդյունաբերական մասերի համար
- Valve դարպասներ մեծ կամ բազմակողմանի գործիքների համար
Soft TPE և TPU դարպասավորման հատուկ նկատառություններ
Թափանցիկ TPE-ğu և TPU-երը ավելի շատ բարակ նյութերի նման են գործադիր
- առանց զգայուն ջեթինգ և հոսքի նշաններ նվազագույն, բարձր-շեղումների դարպասներից մինչև փոքրից
- ից օգտվել ավելի լայն, ցածր շեղումների դարպասներ (վելաս, ֆիլմ, մեծ դիրքային)
- դարպասի վեստագը պետք է լինի հարթ և ցածր առաջացնել անհարմարություն խոշոր մակերեսների վրա
- արդե՛ղ կարիք կա երկար փաթեթավորում անցնելով հարաբերապես բարերար դարպասով` խուսափելու սո կամ հոսքի գծերից
Արդյունք Դարպասի ոճերը նյութային խմբի կողմից
Տեղեկատվական քայլ-ականնարան, որը եմ օգտագործում սովորաբար.
| Նյութային խումբ | Ուղղված դարպասների տեսակներ | Հավասարեցվել չի ցանկալի ժամանակ |
|---|---|---|
| PP (չհագեցած) | Edge, fan, submarine, film | Քիչ չափի պին մասնագիտական մասեր |
| ABS | Edge, pin, tab, valve | Փայլուն դեմքերի վրա փոքր խորշալի տրանսպորտային դարպասներ |
| PC / PC‑ABS | Քաղաք, երկաթուղի, պորտ, վալվա | Վերդարձակում բարձր միջուկի տենդերային դարպասներ → սթրեսի ճաքեր |
| PA66 / PA6 | Քաղաք, խորշ, վալվա | Փոքր դարպասնքեր → արագ սառեցում |
| POM | Քաղաք, խորշ, պին | Երկար հարթություններ → թերմալ դեգրադացում |
| TPE / TPU | Փաթիլ, ֆիլմ, մեծ խորշ | Փայլուն դարպասներ մոտ docs դաշտերին |
| PEEK / բարձր‑ջերմաստիճան | Վալվա, Քաղաք, փայլ | րահմուն, սառցածային, բարդ վալվա |
Քանդած, պարզ դարպասներ վնասող
Դարպասի չափն ու դիրքը նվազեցման ևWarp‑ի համար
-
Ես միշտ կապում եմ դարպասի չափը և տեղադրությունը նվազեցման և warp վարքագծի հետ՝
- Բարձր նվազեցնող նյութեր (PP, POM, PA, PBT)
- Տարբեր դարպասներ կամ մի շարք դարպասներ ավելի լավ փաթեթավորման համար Դարպասը մոտ նշելու հալուստը նվազեցնելու համար
- Տեղադրեք դարպասները հոսքը հավասարակշռել և warp‑ը նվազեցնել
-
եզրակերահակիչ նյութեր (ABS, PC, PMMA)
- Տեղաբաշխումում ավելի շատ ճկունություն; կենտրոնացում կոսմետիկա և դեղագիծներ
- մուտքի կազմի անտեսանելիությունը բարձր գրաֆիկական կամ օպտիկական մակերևույթների ժամանակ
-
Warp‑ի զգայուն մասեր (հարթ գետակներ, լենսներ, երկար պատյաններ)
- Օգտագործել առանց կենտրոնական դարպերների, հակառակաձև / ֆիլմի դարդեկերներ, կամ бірակսված հավասարակշռված դարպերներ
- հաստատեք հոսքի և warp‑ի սիմուլյացիա կանգնած շիլայի կտրելուց առաջ
Եթե դուք նոր եք այսում, օգնում է սկզբում հասկանալ հիմնականը ժամանակի մեջ արտադրման գործընթացը որպեսզի այս դարպերների ընտրությունը համապատասխան բովանդակության մեջ ավելի հասկացելի լինի
Hot Runner बन թիվ Cold Runner Mold‑ի դարպերներ
Երբ ես ընտրում եմ hot runner և cold runner դարպերների միջև, ես իրականում ընտրում եմ ինչպես կառավարման նյութի հոսքը, արժեքը և կայունությունը յուրաքանչյուր երեսի վրա
Տեղեկությունը: Hot Runner Gate vs Cold Runner Gate
- Hot runner դարպերներ մնաց խmelden melt հալվածը խոնաված տաք ներքին մեջ տաքացվող միֆովներ եւ շնորություններ, այնպես որ there’s little or no scrap runner. մասերը պարկում են ուղղակի from a hot tip or valve gate.
- Ուղեղային հալվածի գնացքներ Օգտագործեք անտաք runner, որը սառում է եւ դուրս բերում մասի հետ: Runner- ը կամ գծագրվում է կամ աղարտվում է եւ նոր օգտագործվում։
Եթե դուք նոր եք ներարկային ձուլման մեջ, օգնում է նախ հասկանալ հիմնական գործընթացը և հալվածքի հոսքը – կարող եք տեսնել այստեղ պարզ breakdown-ը: Իրականում ամեն ինչի համար, հետո 500–1,000 միավոր: Հասկանալու.
Երբ Վալվային դարպասները արժեք են
Վալվային դարպասային համակարգեր ակխում են հոսողները տաք փակագծում լավագույն տարբերակը: Գնդակ բարդիվ հումք է պին mechanically բացում եւ փակեցնում դարպասը.
Նրանք սովորաբար արժեն, երբ ձեզ է անհրաժեշտ.
- Վերանայված տեսք: ոչ մի գործված, շատ փոքր եւ մաքուր դարպասի վեստագան, նվազագույն դարպասի փայլունություն.
- Կիպած չափերի գործառույթ: հաստատ խոցող գոհունակություն, որովհետեւ դարպասը փակվում է ճիշտ այն պահին, երբ ուզում եք.
- বրդաբազի կամ բարդ մասեր: ավելի լավ վերահսկում ճնշման հավասարակշռությունը եւ warp-ը.
- Mehr‑հանդիսող կամ ընտանեկան գործիքներ: ավելի հեշտ է մատակարարել լրացումը տեղադրել յուրաքանչյուր դարպասի միջոցով հերթագայելով.
Եթե ձեր մասերը ցածր արժեքի են, ոչ‑կոսմետիկ, կամ գնդակային քանակներ քիչ են, պարզ ցուրտ runner կամ տաք ծայրի դարպասը սովորաբար ավելի տնտեսավարելի է.
Թերմալ հավասարակշռություն և Գույներ փոխարկում
Տաք դարպասները պահանջում են լավ թերմալ հավասարակշռություն:
- Ազդեցային ջերմաստիճանի վերահսկողություն չարանցում = սչրտակերի դաղինի կապել, մաշկի տրաֆիքներ, երանգի գծեր, կամ նյութի խոտանման.
- Հաճախ եղած երանգի փոփոխություններն ավելի դանդաղի և ավելի շատ կտնկելու են hot runners‑ով, քանի որ հին երանգը մանղուլայում է մնում.
- Cold runners‑ը ավելի արագ հանում է երանգի փոփոխությամբ, բայց արտադրում է ավելի շատ regrind.
Կարճ ռուների ժամանակ շատ երանգների դեպքում ես դնում եմ cold runner‑ը. Որովհետև երկար, կայուն արտադրության դեպքում hot runner‑ը ավելի արդյունավետ է.
Valve‑Gate Sequencing Technology
modern valve‑gate sequencing նշում է շատ ձեզ թույլ տվեց:
- ԿOM Open/close դարպասները ծրագրավորված կարգով.
- Կաֆիֆլո տեղափոխել հոսքի առաջամարտերը ձգել խաթարել ու weld lines‑ը խուսափել, օդի ձգկունքները նվազեցնել, և ճեղքումը և warp‑ը կառավարել.
- Օգտագործել pressures կամ դիրքի վրա հիմնված վերահսկում հիմնական սերունդի համար արհեստագիտылган ձուլում.
Այս բարդ գործիք է ավտոմեքենայային, լույսավորային, մեծ շերտերի և բազմաքարշ գործիքների համար, որտեղ հավաստի լրումը կենսական նշանակություն ունի.
Էներգիա, թափոն եւ կայլի ժամանակ
Նախապես իրական արտադրությունում համեմատությունը հետևյալն է.
- Տաք ռն
- Անշեղ գույքի թափոնակրճ (չկա cold runner‑ի թափոն)
- Երբևէ կարճված ցիկլի ժամանակ (չկա հաստ գործված փրկալող) սակայն մաղթել
- Կੱਚի նյութի արժեք արտադրանքի ձևի օգտագործումը էներգիայի համար (ջերմատուները), բայց բարձր հզորությամբ մասի արժեքը շատ
- Համարային ռն
- ավելի շատ կտրտված կամ վերաձեւված մասեր
- երկար ցիկլի ժամանակ, եթե գործվածքը հաստ է
- հավասար նյութի արժեքը կրճատվում է և պարզ կառուցված
պարզ տնտեսական snapshots
| Ֆակտոր | Տաք գործվածքի դռներ | արսանյո գեղձի դռներ |
|---|---|---|
| զանգվածի արժեք | Բարձր | Տույլ |
| Մեխանիկական աղբյուրներ շատ քիչ | Աներքեւեկ շատ քիչ | Միջանկյալ–բարձր (գործվածքի խորտոն) |
| Կրկնման ժամանակը | կարճ (համարյա միշտ) | երկար, եթե գործվածքը հաստ է |
| գույնի փոփոխություն | անցած դանդաղ, շատ purge | արագ, քիչ purge |
| կոսմետիկային որակ | հիանալի փականների դռներ | Լավ, բայց ավելի նկատելի դարպասի վիշAPE՝ vestige |
| Լավագույնը համար | Բարձր ծավալ, խիստ տեխնիկական բնութագրում, բարձրակարգ մասեր | Տرينատեսակ նվազ/միջին ծավալ, ծախսային գործիքներ |
Բարձր ծավալի գլոբալ ծրագրերի համար, ուր ռեզինը թանկ է, սովորաբար արագորեն արդարացնում եմ հոթ-ռններ՝ը. Իսկ կարճ ռանցքների կամ պարագաների համար սառը ռնները հաճախ ավելի խելացի քայլ են.
Կարգավիճակ պահպանման և կայունություն
-
Հոթ-ռններային համակարգեր
- Պատասխանատու խիստ հիտակողցիչների, թերմոկուպլների, միահայրերի և վոալ-փիններիRegular ստուգումները պահանջում են:
- Սենսիտիվ հոտածի աղտոտվածության, լրացնող նյութերի և չորացման բացակայության նկատմամբ.
- Պաշտոնական սպասարկում կատարելու դեպքում դրանք ապահովում են կայուն մշակման գործընթաց և նվազած մասի ծավալը.
-
Որեցիք-ռնային համակարգեր
- Ինժեիներային պարզ և շատ կայուն
- Փոքր խանութների համար ավելի քիչ դետալային ընդմիջումներ, պահպանելը հեշտ է
- Եթե ռնները վերածվում եք վերամշակում, ավելի մեծ ջանքեր պահանջվում
Երբ ես դիզայնի տակ օգտագործում եմ մոլդ, ես միշտ հավասարակշռում եմ առաջին հերթին գործիքային արժեքը, սպասվող տարեկան ծավալը, նյութի գինը և դեկորի կարիքները հայանուցված, նախնականը չգարող սառը/հոթ ռններային դարպասի ռազմավարության որոշման
Արդյունավետ և զարգացող ինպեկցիոն մոլդավորման դարպասային տեխնոլոգիաներ
Տեղեկատվական կծառայությունների հերթական դարպասավորություն բարդ մոլդերի համար
ընտանի և բազմանախագծ ապահովող գործիքներ, ես օգտագործում եմ հերթական դարպասի-վանգացումը օրինակին յուրաքանչյուր դարպասը բացվում և փակվում է կառավարելու համար: Սա թույլ է տալիս մեզ՝
- հաղթել weld տողերը և հոսքի հետքերը տեսանելի տեղերում
- հավասարակշռել լցոնը տարբեր ծավալներով խոռճերում
- խափանումի տոնաժը կտրել լցոնումը վրձնելով
հետ ժամանակի հավաքագրումների միջոցով կարող ենք զարկել լցոնման ժամանակը զարկերակ-փոխանցում չի պահանջում սարքի նոր նախագծում
3D‑տպագով կոնֆորմալ դարպասի ներքևներ
Ավելացվող արտադրությունը թույլ է տալիս կառուցել conformal‑cooled դարպասի ներքևներ և ռուններ բլոկներ, որոնք հետևում են աղիքային և դարպասնագծի մուտքին: Դա նշանակում է՝
- ավելի արագ և ավելի հավասար դարպասի ձ congel
- վերցված դարպասի շուրջ քամումի պակաս
- կարճ, ավելի կայուն ցիկլային ժամանակներ
բարդ գործիքների վրա, ես հաճախ զուգավորում եմ այս ներքևները բարձր ճշգրտությամբ էքստրուկցիոն մուլտիֆիգիո գծագրման այդպիսով պահում ենք ջերմադաշտն ու տրվածությունները գրավված
միկրո‑ինյեկցիոն ձեթված դարպասներ
Այն համար միկրո‑ինյեկցիոն ձեթում և մասեր մի քիչ հարյուրավոր միլիգրամներից քիչ ենք, մենք վարում ենք դարպասներ ներքև 0.3 mm:
- հակագտեցող բարձր սեղմման միկրո պին‑դարպաններ կամ միկրո խողովակավոր դարպասներ
- ուշադիր մաքրված դարպասի քար, որպեսզի խուսափի սեռի այրվող և խեղաթյուրում
- Տեսական ջերմաստիճանի հսկողություն դարպասի շուրջը՝ սեղմելով հոսքը կայուն
Այս տարրը չափազանց կարևոր է գլոբալ հաճախորդների համար բժշկության, էլեկտրոնիկայի և միկրո‑խողովակային մասերում, որտեղ յուրաքանչյուր միկրոնը կարևոր է:
Տվյալների վրա հիմնված դարպասի օպտիմEtaցիա
Ես դարպասի դիզայնը չեմ գուշակում: ես միավորում եմ մամուռի հոսքի սիմուլիումը և արտադրական տվյալները՝ ճշգրտելու համար:
- Օգտագործեք սիմուլյացիա (օր․ Moldex3D, Moldflow) դարպասի տեղաբանումները, սեղմաշարքը և սառեցման ժամանակը փորձելիս
- Վարժեցեք պատյան ճնշման սենսորներով և գիտական դարպասման փորձերով
- Մարմնավորել դարպասի չափը և վաուլի ժամանակավոր regelsում իրական տիպի տվյալներով
Այս սիմուլյացիոն ղեկավարված մոտեցումը կնկատում գործիքների փոփոխությունները և արագեցնում է PPAP-ը և യോഗաչափությունը:
Ավտոմատ դեգայթինգ և ռոբոտոտехника
Դարպասի դիզայնը հիմա պետք է աշխատի ոյն ավտոմատ դեգայթինգից վայրկյան օրից:
- Մատուցված մասերը ավտոմատ դեգայթինգի համար (ընկղմող / թունելային դարպասներ, վաուլի դարպասներ)
- Ռոբոտներ կամ EOAT-ներ՝ դարպասները կայուն ձեւով ճշգրտել, կտրել, կամ պոկել
- Համարներ մաքուր տարանջատում կոսմետիկ մասերի և կրկնակի ռաններ
Կապված մեր ավելի լայն հզոր խոշոր հունավոր moulding կարողունակությունը (ճշգրտության ձուլումների մեջ առաջընթացներին), սա մեզ հնարավորություն է տալիս գլոբալ բարձր ծավալի ծրագրեր իրականացնել կայուն որակով և նվազ աշխատունակություն հաշվով սովորել
Պրոֆեսիոնալ ինիექցիոն մոլդինգ դարպասի դիզայնի մոտեցում գործնականում
արտադրողական դոնդով գնդակավորման դուռը չի լինի կռահում՝ դա ստացվա-ծված, տվյալների վրա հիմնված գործընթաց է: ահա ինչպես ես մոտենում իրական ծրագրերում:
Օգտագործեք Scientific Moulding-ը դուռի չափի և տեղաշարժի արժևորումի համար
ես միշտ դուռը բարձր կարևոր գործընթացի փոփոխական համար եմ behandeln, ոչ թե պարզապես գործիքավորման մանրամասներ
ՄՈՒԼՔԻ շաքարազերծի հիմնական քայլերը
- Ուղիղ կազմել կայուն գործընթացի պատուհան (լրացման ժամանակը, ներարկման արագությունը, պահման ճնշումը, գնդակի/մանկական ջերմաստիճանը)
- Հսկել ճնշումը կնիքին և, ցանկության դեպքում, ին-կավիտի սենսորներ տեսնելու համար թե որքան լավ է դուռը ֆիքսում մասի:
- Կապել դուռի արդյունավետությունը մասի որակի հետ: չափներ, սեղմվածությունը, warp, շերտի ուժը և տեսանելի դուռի մնացորդ
- Փոփոխել դուռի չափը և տեղակայումը միայն տվյալներով – ոչ միայն «նա փոքր/հազվ» կարծիքով
Այսը անմիջապես կապվում է ընդհանուր գործընթացի կայունության և արժեքի հետ: Եթե դուք նոր եք կառուցվածքային պրոցեսինգի մեջ, սկսեք հիմնական հասկացությունից Կարող եք նաև արագ հասկանալ, թե ինչպես ենք մենք մտածում գործընթացի և որակի մասին՝ մեր ակնարկից և կառուցեք դրանով
Պզուկնել հեղուկի հոսքը և warp-ը կտրելու հնդիկից առաջ
Ես օգտագործում եմ CAE գործիքներ (օր. Moldex3D, Moldflow) դուռի դիզայնը մոտեցնել համար նախնական մասի կտրումներից առաջ.
- Դուռի տեղադրության սքանինգ: սիմուլացնել տարբեր դուռի տեղաշարժերը ճնշման անկում, լցման հավասարակշռություն և կնիքի գիծերի դիրքեր համեմատելու համար:
- Warpի կանխատեսում: տեսնել ինչպես դուռի ընտրությունը և փաթքավորումը ազդում են խեղհարթման վրա, հատկապես մեծ հարթ մասեր և գորգավորված նյութեր համար:
- Եզրագծի սեղմմամբ և գագաթի պայմանների տերմինաբանություն: ստուգել դարպասի սեղմման արագության սահմանները և վառ կետերը, որոնք կարող են առաջացնել դարպասի փայլ կամ այրման վրա նշաններ.
Макա նպատակն է մուտք գործել գործիքավորումը «հաստատված» դարպասի կաղապարի գաղափարով, ոչ թե կանխազգացումով.
Ոչխար դարպասի սառեցման հետազոտություններ և DOE փորձարկումներ անցնենք
Մի անգամ խոնարհված դարպասի գործիքին, ես ապացույցաբարդ դիզայնը հաստատում եմ նպատակային փորձերով.
-
Gate freeze study
- Կտրելով պահման ժամանակը աստիճանաբար.
- Պատկերել մասի քաշը դիտորդ ժամանակի նկատմամբ.
- Որ դեպքում քաշը չի աճում = իրական դարպասի սառեցման ժամանակ.
- Չպահպանել այսը ցիկլային ժամանակի նպատակների հետ և կարգավորել դարպասի չափը, եթե հավաքվածությունը բավարար չէ.
-
Designed experiments (DOE)
- Բազմապատկեք դարպասի հետ կապված գործոնները (հագեցման արագությունը, պահման ճնշումը, գոլորշի ջերմաստիճանը) կառուցված մատրիցում.
- Өնաչպահերին ազդեցությունը գումարել կործանումների վրա,՝ սողանք, կաշկանդվածություն, վարարի գծի ուժը և դեկորացնող թերությունները.
- Օգտագործեք արդյունքները որոշելու, արդյոք դարպասի փոփոխությունը իսկապես անհրաժեշտ է, թե ոչ կամ գործընթացը կարող է խնդիրը լուծել.
Օգտագործել Չեկլիստ-բովանդակված DFM վերանայումներ դարպասների վրա կենտրոնացած
Կազմակերպության դարպասի նախագծի ముందు ես իրականացնում եմ DFM վերլուծություն հատուկ դարպասի չհամագործակցական ցուցակի հետ.
- Արդյո՞ք սերվո-էլեկտրական շարժիչը դարպասի տեսակ համապատասխան է նյութին և մասի միջավայրը? (օր. տրանսպորտային դարպաս պարինգի կամ եզրի դարպասի կամ վայլվ դարպաս համակարգի саны).
- Արդյո՞ք սերվո-էլեկտրական շարժիչը gate location հարմարված արդար վիճակում հոսքի երկարության, գծերի weld, և օդափոխության համար?
- Թողած է դուռի չափի պատշաճությունը սեղմության սահմանների նկատմամբ և ակնկալվող հոսքի երկարությունը՞
- Is ավտոմատ դեգեյթում հնարավոր է կամ ռեալիստական՞
- դուռը հասանելի է հսկողության համար սարքավորումների և պոլշումի համար?
հիմար դուռ‑կողարկված DFM ստուգաթերթը չի խնայում ամիսներ անցաթափանցություն և թաքնված ծախսեր
Ուղղակիորեն համագործակցել գործիքագործների և OEM‑ների հետ
Լավ դռնակիր դռնագի դիզայնը թիմային սպորտ է՝
- Toolmaker: տրվում է փորձ գործիքի սահմանների, դռնագի ներմուծությունների, կոնֆորմալ սառեցված դուռի դիզայնների և ավտոմատ դեգրման տարբերակների (սուբմարին/թունել, վալվ դուռներ և այլն) վերաբերող փորձառությունը:
- OEM / Product designer: սահմանում է cosmetics փոխաբերությունները, կարևոր չափումներն ու բեռների ուղիները որպեսզի կարողանանք հավասարակշռել ուժգնությունը և տեսքնը.
- Moulder / Process engineer: տրամադրում է իրական աշխարհից պատասխանատվություն մամուլի ծրագրից, ներառյալ դռնագի արատներ, դուռի մնացորդ և ստանդարտ արատների դրսևորումներ.
Ես միշտ դռները որոշում եմ միայն երբ բոլորն ստորագրում են.
- Դուռի տեսակը և տեղը
- Ուրեմն տեսողական մակարդակ և դռնագի նշանշման ռազմավարություն
- Պլան Բ տարբերակներ (հաջորդական դռներ տեղադրման այլընտրանքներ, հեշտ ներքին փոփոխություններ, կամ վալվ դռների հերթականություն)
երբ այս մասնագետի, ապացույցների վրա հիմնված մոտեցումը հետևվում է, արդյունքը կայուն արտադրություն է, քիչ արատներ և ամբողջ մասի ծախսի նվազագույն գումար – ոչ միայն «զեղչված» մոլդը սկզբում:
Injection Moulding Gate FAQ
Տարբերներից առավել տարածված ներմուծման խոզանակման դռներ արտադրությունում
Իրական աշխարհում արտադրության մեջ ես հիմնականում տեսնում եմ այս դարպասները օգտագործվում
- Եզր / կողմի դարպասներ – ընդհանուր նշանակություն, հեշտ գործարկելի, շատ տարածված է.
- Խաղաղ դարպասներ (ծովածոց) դարպասներ – կատարյալ փոքր մինչև միջին մասերի ավտոմատ դեգեյթավորման համար.
- Կրկան‑մեկներ / ուղղակի տաք ռնջ դարպասներ – հանրաճանաչ բազմաախորժ և կոսմետիկ մասերի վրա.
- Թոթ դարպասներ – հաճախ օգտագործվում է, երբ պետք է վերահսկել եռացքների գծերը և կտնելու տարածությունները.
Իջեցված մասերի և նյութերի համար, այս չորսը կընդունեն 80–90% նախագծերի օրը-օրինակի մեջ, հատկապես երբ զուգավորվում է ճիշտ հատակներ մուտքերի համար լարածի ներմուծման պոլիմերային.
Ո՞ր դարպասի տեսակն է տալիս լավագույն կոսմետիկ դրսևորմություն?
Եթե հիմնական հետաքրքրությունը դուք ուշադրություն է դարձնում տեսանելի մակերևույթի որակին։
- Վալվա դարպաս տաք ռնջ – սովորաբար ամենաքանցված տեսք, նվազագույն դարպասի վեստիք, իդեալական տեսանելի Class‑A մակերևույթների համար.
- Կրկան դարպաս (հայտ տաք ռնջ) – շատ փոքր նշան, կարող է խոցվել լոգոներում կամ ոչ կարևոր հատվածներում.
- Խաղաղ / խողովակային դարպասը հետեւից – լավ, երբ կարող եք դարպասը պահել տեսանելի երեսից հեռու.
Դրիշների, պատվածքների և բարձր դասի տանելիքների համար ես սովորաբար կողմնորոշվում եմ վոլվյան դարպասներ երբ բյուջեն թույլ է տալիս։
կարող են հեռացվել կամ լրիվ թաքցվել դարպասի նշանները՞
Դուք միշտ կունենաք որոշ դարպասի ժխոր, բայց դուք կարող եք հաղթել կամ թաքցնել դա:
- տեղադրեք դարպասը չտեսանելի հատվածներում: ներքեւի կողմ, կանգառի խոռոչ, ձգիչը, լոգոյի տարածությունը։
- Օգտագործել վոլվյան դարպասներ or փայլուն դարպասներ երկարատեւ սեղմումներ շատ փոքր նշանների համար։
- Հայտնիր երկրորդական գիտակություն: բարակակի մակերեսային փայլեցում, ցկովում կամ տեքստուրա դարպասի հատվածը խառնելու համար։
Ամբողջությամբ անհայտ է նվազագույն խնդիր, բայց մենք կարող ենք դարպասի նշանները ճիշտորեն եւ տեսանելիապես անանցանելի դարձնել.
Pin‑point դարպասի ամենափոքր գործնական չափը
Եսիմ տեխնիկական սահմանները կախված են ռեզինի և գործիքավորման որակից, բայց որպես կանոն՝
- Ստանդարտ տերմոպլաստիկներ՝ 0.8–1.2 մմ դիամետրը սովորաբար
- Կիպ չափի գործառույթներ: 0.6–0.8 մմ հնարավոր է լավ ստիլով, հաջողված դասավորությամբ և գործընթացի կառավարմամբ:
- Միկրո ներարկային տպագրման: <0.3 մմ հնարավոր է, բայց շատ մասնագիտացված է:
Ավելի ցածր ~0.8 մմ հա հրապարակումների ռիսքը, ծղոտման սևակող, և վերացկացված ճնշում.
Երկարաշղթայական և տիատերների դարպասների օգտագործում ավտոմատ դեգայթինգի համար
Տիակային դարպասներ (տիակային) նախատեսված են չոտ գալ ավտոմատ ձևով երբ մասը դուրս գալիս
- Դարպասը ընթանում է անկյան վրա և ճեղքի վրա փշրվում է դարպասի հողամասում ելքային ժամանակ
- չի անհրաժեշտ գործավոր՝ խոշոր խնայողություն աշխատուժի վրա
- Իդեալական համար ձերբեռնակի մասեր համեղ կափուսներ, փոքր housingներ և կրակոցներ։
մենք օգտագործում ենք դրանք երբ ուզում ենք քողարկող դող կողքը համակարգ բայց դեռ հարկավոր է ավտոմատ դեգեյթում без robots.
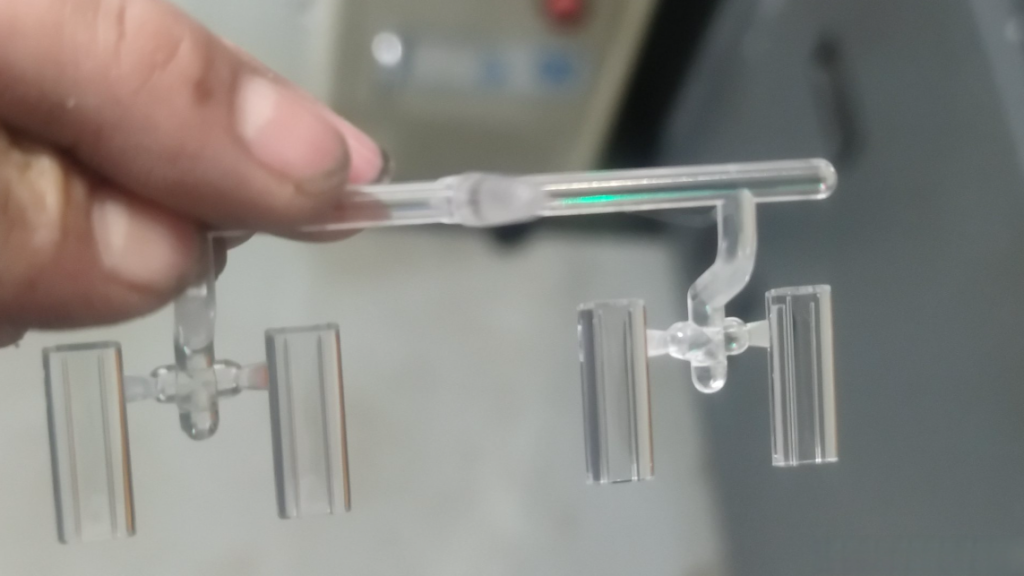
Կոնտուր վերցնելու արագ կանոններ մղման մուտքի գայտի ընտրության համար
Երբ ես ընտրում եմ մղման մուտքի գայտը, ես պահում եմ այս հիմունքները մտքում՝
- Վերոհիշյալ բարձր արտադրյալություն, լավ տեքստային տեսք, ավելի բարձր բյուջե → տաք գիղի մուտքի բանալի.
- Միջին–բարձր արտադրյալություն, գաղտնի մուտք, սառեցված ռunnable → սուբմարին / նավահանգիստ մուտք.
- Պարզ մասեր, հեշտ կտրում, ցածր–միջին արտադրյալություն → եզր / կողմ մուտք.
- Տեսակավոր մասեր, խոշոր, հաստ → սփրյու / եզր մուտք մեծ խաչմամբ.
- փափուկ, լայն հոսքի նախաբացումներ (փաթեթավորում, տարայներ) → փնի կամ ֆիլմի մուտք.
- Շրջանաձև կամ խողովակավոր մասեր → դիафրագիրը / դիսկ մուտք.
Համավարել մուտքի տիպը + նյութ + ծավալ + գույնային մակարդակ. Հասկացեք այդ չորսը սեղմված՝ և դուք սկսած առաջին օրը խուսափում եք մեծ մասի դռագոգի գլխացավերից։



 Armenian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian