

Was ist ein Einspritzgießtür und warum es wichtig ist
Was ist ein Einspritzgießtür?
An Spritzgießanschnittstelle ist die kleine, absichtlich eingeschränkte Öffnung, die das Fließsystem mit der Kavität verbindet. Es ist der letzte “Kontrollpunkt”, durch den die Schmelze vor dem Erreichen Ihres Teils hindurchgeht.
In der Praxis ist das Tor der Ort, an dem Sie:
- Kontrolle wie schnell und wie gleichmäßig die Schmelze die Kavität füllt
- Kontrolle Verpackung und Schrumpfung durch Druck und Erstarrung
- Hinterlassen Sie eine sichtbare oder versteckte Angussrest die die kosmetische Qualität und das Trimmen beeinflusst
Wenn das Tor falsch ist, sind alles nachgelagerte Aspekte – Festigkeit, Aussehen, Zykluszeit und Kosten – beeinträchtigt.
Wie das Tor den Fluss, den Druck und die Erstarrung steuert
Das Tor ist die wichtigste Einschränkung im Fließweg, daher bestimmt es direkt:
- Schmelzflussmuster – Zu klein und Sie erhalten hohe Scherkräfte, Jetting und Brandmarken; zu groß und Sie verlieren die Kontrolle über Fließfronten und Verpackung.
- Druckabfall – Das Tor ist der Ort, an dem der meiste Druckverlust auftritt; schlechte Dimensionierung erzwingt höheren Einspritzdruck, größere Maschinen oder führt zu Kurzschüssen.
- Gefrierzeit – Das Tor ist in der Regel der erste Bereich, der einfriert. Sobald es gefriert, stoppt das Packen:
- Tor friert zu früh ein → Sinkstellen, Hohlräume, schlechte Maßhaltigkeit
- Tor bleibt zu lange offen → Überpackung, Verzug, längerer Zyklus
Sie balancieren ständig Fläche des Flusses, Scherrate, und Gefrierzeit rund um das Tor.
Auswirkung auf Zykluszeit und Produktivität
Das Tor-Design trifft auf Ihre Zykluszeit härter als die meisten zugeben:
- Kleine Tore: Schnelles Einfrieren → kürzere Haltezeit, aber höheres Risiko für Sinkstellen und Kurzschüsse
- Zu große Tore: Langes Einfrieren → verlängerte Halte- und Kühlzeiten → langsamere Zyklen
- Gut gestaltete Tore: Minimale Torgröße, die dennoch bietet:
- Vollständiges Packen
- Keine Abflüsse in kritischen Bereichen
- Stabile Maße
Dies betrifft direkt:
- Erforderlich Klemmtonnage und Maschinengröße
- Schrottanteil und Nacharbeit
- Gesamte OEE (Maschinenverfügbarkeit, Leistung, Qualität)
Auswirkung auf Bauteilfestigkeit und strukturelle Leistung
Torposition und Design formen die molekulare Orientierung und Schweißnahtmuster im Bauteil:
- Schlechtes Gating kann erzeugen:
- Schwach Schweiß-/Nahtlinien in hoch belasteten Zonen
- Hohe Orientierung führt zu anisotroper Schrumpfung und Verzug
- Gute Angussstützen:
- Ausgewogener Fluss in Rippen, Nocken und Lastpfade
- Robust Aufprallfestigkeit und Ermüdungsleistung
- Konsistent dimensionsstabil über Kavitäten und Werkzeuge hinweg
Bei Strukturteilen ist das Angussdesign eine primäre Konstruktionsentscheidung, kein nachträgliches Werkzeugdesign.
Einfluss des Angusses auf Ästhetik und Oberflächenqualität
Aus ästhetischer Sicht ist der Anguss in der Regel Ihre sichtbarste Fehlerquelle:
- Angussrest: Höhe, Form und Position bestimmen, wie auffällig die Angussmarke ist
- Flussmuster: Schlechte Angussführung kann verursachen:
- Angussglanz, Halo-Effekte und Fließmarken
- Spreizung, Brandspuren, Jetting-Spuren in der Nähe des Angusses
- Oberflächenerscheinung:
- Falscher Gate-Typ oder -Größe kann hochglänzende, strukturierte oder linienartige Oberflächen ruinieren
- Intelligentes Gate-Design versteckt sichtbare Markierungen in nicht-kosmetischen Zonen oder versteckten Flächen
Bei für den Verbraucher sichtbaren Teilen ist das Gate ein kosmetisches Merkmal, das gestaltet werden muss, nicht nur toleriert.
Nach dem Formen, Trimmen und Automatisierung
Das Gate-Design entscheidet auch, wie einfach oder schmerzhaft Ihre nachgelagerten Prozesse sind:
- Manuelles Trimmen: Große Rand- oder Spritzguss-Gates benötigen Bediener, Vorrichtungen und Zeit
- Automatisches Entfernen der Gates: Unterwasser-/Tunnel-Gates, Punkt-Gates, Bananen-Gates sind so gestaltet, dass sie beim Auswerfen sauber abbrechen
- Robotergestützte Handhabung: Die Position des Gates bestimmt:
- Wo Greifer greifen können
- Wie Teile für die Sichtprüfung oder Sekundäroperationen ausgerichtet werden können
Intelligentes Gate-Design reduziert:
- Arbeitsaufwand pro Teil
- Variabilität bei Gate-Rückständen und kosmetischen Fehlern
- Risiko von Beschädigungen beim Entfernen der Gates
Verborgene Kosten schlechter Gate-Designs
Eine “günstige” Tor-Entscheidung in der Werkzeugkonstruktion wird oft zu einer dauerhaften Kosten in der Produktion:
- Höher Ausschuss und Nacharbeit durch Sinkstellen, Verbrennungen und Schweißnahtfehler
- Längere Zyklen aufgrund von Überverpackung oder verlängertem Abkühlen aus kosmetischen Gründen
- Zusätzliche Bediener, Nacharbeitstationen oder Roboter nur um mit dem Tor umzugehen
- Größere Maschinengwicht aufgrund unnötiger Druck- und Spannungsanforderungen
- Werkzeugmodifikationen und ungeplante Konstruktionsänderungen wenn Probleme in PPAP oder beim Hochlauf auftreten
Mein Grundsatz ist einfach: Behandle die Tor-Entwicklung als ein primäres Konstruktionsthema, nicht als eine Last-Minute-Werkzeugdetail. Ein gutes Tor spart in jedem Zyklus Geld für die Lebensdauer der Form.
Schnelle Erkenntnisse
- Das Torsteuerungssystem Fluss, Druck, Einfrieren und Packen – und somit Qualität.
- Es wirkt sich direkt aus auf Zykluszeit, Festigkeit, Warpage und Oberflächenbild.
- Gutes Tor-Design reduziert Arbeit, Ausschuss und Energie; schlechtes Tor-Design verbrennt stillschweigend Geld über Jahre.
Haupttypen von Spritzgießtoren
Die Wahl des richtigen Spritzgießtores ist eine der schnellsten Methoden, um die Bauteilqualität, die Zykluszeit und die Kosten zu verbessern. Unten finden Sie eine klare Übersicht der wichtigsten Torarten und wann ich sie in der Produktion tatsächlich verwende.
Kanten-/Seitenanschnitt
- Was es ist: Einfaches rechteckiges Tor, das vom Teilungspunkt in die Kante des Bauteils führt.
- Am besten geeignet für: Allgemeine Teile, mittlere bis dicke Wandstärken, Einspritzwerkzeuge mit einer Kavität, viele Standardmaterialien.
- Vorteile: Leicht zu bearbeiten, einfach anzupassen, guter Fluss; ideal für schnelle Werkzeuge.
- Nachteile: Sichtbarer Rest an der Kante, manuell oder halbautomatisch zu trimmen.
- Kosmetik: Mäßig – sichtbar, aber in der Regel akzeptabel auf nicht sichtbaren Flächen.
- Typische Materialien: PP, PE, ABS, PS, PC/ABS, POM.
Nadel‑Punkt‑Tor (einschließlich 3‑Platten‑ und Heißkanal‑Systeme)
- Was es ist: Kleine kreisförmige Tür, meist in 3‑Platten- oder Heißkanalwerkzeugen.
- Am besten geeignet für: Mehrkammerwerkzeuge, kleine Teile, enge kosmetische Anforderungen.
- Vorteile: Sehr kleine Tor-Naht, gute automatische Entformung, geeignet für Hochvolumenarbeiten.
- Nachteile: Empfindlich gegenüber Scherkräften und Abkühlung; komplexere Werkzeuge.
- Kosmetik: Sehr gut – winzige, ordentliche Torreststücke.
- Typische Materialien: ABS, PC, PMMA, PS, PA, viele technische Kunststoffe.
U-Boot-/Tunnel-Tor
- Was es ist: Schräger Tunnel, unter der Teilungslinie geschnitten; Tor löst sich automatisch ab.
- Am besten geeignet für: Hochvolumen-Teile, die automatische Entformung erfordern, seitlich angelegte Komponenten.
- Vorteile: Keine manuelle Nachbearbeitung, kompakte Läufer, geeignet für
Kritische Parameter beim Spritzgießwerkzeug-Design
Das richtige Design des Tors ist entscheidend, und die meisten Probleme beim Spritzgießen verschwinden. Unten sind die Kernregeln für das Tordesign, die ich bei jedem neuen Werkzeug befolge.
Grundlegende Faustregeln für die Torgröße
Bei den meisten Arten von Spritzgießtoren (Rand, Nadelpunkt, U-Boot usw.) beginne ich mit einfachen Flächenregeln und verfeinere diese durch Simulationen und Tests.
Typische Ausgangspunkte (Thermoplaste):
| Wandstärke (mm) | Angussart | Torstärke (t₉) | Torbreite (w₉) (Rand/Fächer/Tab) |
|---|---|---|---|
| 0,5 – 0,8 | Kante / Film | 0,6–0,8 × Wand | 2–4 × t₉ |
| 0,8 – 1,5 | Kante / Lüfter | 0,6–0,8 × Wand | 2–5 × t₉ |
| 1,5 – 3,0 | Kante / U-Boot | 0,7–0,9 × Wand | 2–5 × t₉ |
| > 3,0 | Lüfter / Tab | 0,6–0,8 × Wand | 3–8 × t₉ |
| Punktgenau (kalt) | Punktgenau | Ø 0,8–1,2 mm (bei den meisten Teilen) | – |
Wichtige Punkte:
- Halten Sie die Flussfläche des Tores frei ≥ 50–70% des Flussbereichs des Laufkanals für eine einfache Füllung.
- Für viskose Materialien (PC, PVC, gefüllte Sorten), Überschuss Das Tor am Anfang.
Wenn Sie neu im Formen-Design sind, lohnt es sich, den vollständigen Formen-Design-Prozess damit die Torgrößenbestimmung ins größere Bild passt, zu verstehen.
Scherspannungsgrenzwert und die 50.000 s⁻¹ Regel
Zu viel Scherung am Tor führt zu Brandstellen, degradiertem Harz und schlechter Optik.
- Als Faustregel gilt, halten Sie die Scherspannung am Tor ≤ 50.000 s⁻¹ bei den meisten Harzen.
- Für scherstressempfindliche Harze (PVC, PC, POM, Flammschutzgrade): streben Sie an 30.000–40.000 s⁻¹.
- Für zähe, hochflussfähige Harze (PP, PE): 50.000–60.000 s⁻¹ sind in der Regel akzeptabel.
Wenn Sie auf winzige Tore (Mikroteile, Nadelspitze) angewiesen sind, verringern Sie die Einspritzgeschwindigkeit und verwenden Sie ein Heißkanal- oder Ventiltor um thermischen/mechanischen Stress zu reduzieren.
Torlandelänge – Kurz halten
Die Torlandelänge ist der gerade Abschnitt mit dem kleinsten Querschnitt. Zu lang führt zu Druckverlust und langsamer Entformung.
Richtlinien:
| Angussart | Empfohlene Landelänge (L) |
|---|---|
| Kante / Fan / Tab | 0,5 – 1,0 mm |
| Untersee / Tunnel | 0,8 – 1,5 mm |
| Punktgenau | 0,8 – 1,2 mm |
| Ventilklappe (heiß) | So kurz wie machbar |
- Kurzes Land = einfacheres Füllen, sauberer Bruch.
- Langes Land ist nur gerechtfertigt, wenn Sie sehr kontrollierte Restmenge oder spezielle Scherheizung benötigen.
Kanalentiefe vs. Wandstärke
Kanalentiefe ist die wichtigste Volumensteuerung. Je mehr Sie es einschränken, desto schwerer ist das Füllen.
Einfache Regel:
- Kanalstärke/-tiefe t₉ ≈ 0,6–0,8 × nächstgelegene Wandstärke für allgemeine Teile.
- Für dünnwandige Verpackungen: t₉ ≈ 0,8–1,0 × Wand (um Druckspitzen zu vermeiden).
- Für sehr kosmetische Teile: leicht kleineres t₉ und verwenden Fächer- oder Filmanguß um den Fluss zu verteilen.
Materialspezifische Angussabmessungen
Verschiedene Kunststoffe verhalten sich am Anguss sehr unterschiedlich.
| Material | Tendenz der Angussgröße | Hinweise |
|---|---|---|
| PP | Klein bis mittel | Fließt leicht, gut für Nadel-, Tunnelanguß. |
| PE (HD/LD) | Klein bis mittel | Ähnlich wie PP; auf Fädenbildung bei Heißkanal achten. |
| ABS | Mittel | Vermeiden Sie sehr kleine Angüsse, um Verbrennungen und Glanzstellen zu reduzieren. |
| PC | Größer | Hohe Viskosität; benötigt größeren Anguss und geringere Scherung. |
| PA66 | Mittel | Teilkristallin; Angüsse größer halten, zum Nachdrücken. |
| POM | Mittel bis groß | Empfindlich gegenüber Abbau; Schergeschwindigkeit beachten. |
| TPE / TPU | Klein, aber kurzes Land | Fadenbildung verhindern; Tunnel- oder Nadelverschluss verwenden, wo möglich. |
Typische Punktanschnitt-Durchmesser:
- PP / PE: 0,8–1,0 mm
- ABS / PS: 1,0–1,2 mm
- PC / POM / PA66: 1,2–1,5 mm
Anschnitt-Erstarrungszeit, Nachdruck & Einfallstellen
Die Anschnitt-Erstarrung steuert, wie lange Sie nachdrücken und Einfallstellen bekämpfen können.
- Der Anschnitt sollte lange genug geschmolzen bleiben, um den dicksten Abschnitt vollständig zu füllen.
- Für teilkristalline Materialien (PP, PA, POM) benötigen Sie oft größere Anschnitte um sie länger geöffnet zu halten.
- Zu kleines Anschnitt = frühes Erstarren → Einfallstellen, Lunker, Kurzschüsse.
- Zu großes Anschnitt = lange Kühlzeit und langsamerer Zyklus.
Ich fahre immer Anschnitt-Erstarrungsstudien:
- Nachdruckzeit vs. Teilegewicht-Kurve.
- Wählen Sie die Nachdruckzeit knapp über dem “Plateau”, wo zusätzlicher Nachdruck das Gewicht nicht verändert.
Ausgleich der Anschnittgröße: Zykluszeit vs. Teilequalität
Sie handeln immer:
- Kleinerer Anschnitt → schnellerer Zyklus, einfacheres automatisches Entgraten, schlechtere Füllung/Optik.
- Größerer Anschnitt → bessere Füllung, weniger Einfallstellen, längere Zykluszeit und größerer Angussrest.
Praktische Tipps:
- Etwas überdimensioniert, beginnen, dann durch Erodieren oder Polieren reduzieren, wenn die Zykluszeit zu lang ist.
- Verwenden Fächeranschnitte, Filmanschnitte oder mehrere kleinere Anschnitte anstelle eines riesigen Kantenanschnitts, wenn die Optik wichtig ist.
Angussresthöhe für automatisches Entgatern
Für automatisches Entgatern (Submarin, Tunnel, Nadelpunkt) muss der Angussrest klein, aber stark genug sein, um sauber abzubrechen.
Restzielwerte:
| Anforderung | Empfohlene Rest Höhe |
|---|---|
| Standardteile | 0,05 – 0,20 mm |
| Hohe kosmetische Oberfläche | 0,02 – 0,10 mm, dann bei Bedarf leicht schleifen/polieren |
| Funktionell, nicht‑kosmetisch | Bis zu 0,30 mm |
- Bei verdeckten Angüssen (Banane, Tunnel von der Rückseite) können Sie etwas mehr Rest akzeptieren, aber halten Sie ihn unter 0,3 mm für eine sichere Handhabung.
- Ventilanguüsse können fast bündige Restwerte ergeben, wenn sie gut abgestimmt sind.
Bearbeitungstoleranz & Wiederholbarkeit
Die Angussleistung hängt stark davon ab, wie genau der Anguss bearbeitet und gewartet wird.
- Toleranz auf Angussabmessungen: typischerweise ±0,02–0,03 mm für normale Werkzeuge, ±0,01–0,02 mm für Präzisionsteile.
- Verwenden EDM + Präzisionsschleifen für eine konsistente Formgeometrie des Angusses.
- Bei Mehrkavitätenwerkzeugen sollten alle Angussmaße aufeinander abgestimmt sein, um Ungleichgewicht und Flitter in der am einfachsten fließenden Kavität zu vermeiden.
- Planen Sie für Nachpolieren und erneutes EDM – Angüsse verschleißen und wachsen langsam, verändern das Gewicht und die Optik des Teils.
Wenn Sie sich noch mit dem Werkzeugaufbau und der Position der Angüsse im Stack vertraut machen, hilft diese Übersicht darüber, woraus eine Spritzgießform besteht die Angussgestaltung mit dem Formeinsatz und den Einsätzen zu verbinden.
Die Gestaltung eines Spritzgießangusses ist kein Rätsel. Folgen Sie diesen Parametern, bestätigen Sie sie mit Fließsimulationen und kurzen Formenversuchen, und Sie vermeiden 90% der klassischen angussbezogenen Fehler.
Strategie zur Positionierung des Angusses beim Spritzgießen
Die richtige Positionierung des Angusses ist die halbe Miete bei der Gestaltung des Angusses im Spritzgießen. Sie entscheidet, wie das Schmelzmaterial fließt, wo Spannungen entstehen und wie das Endteil aussieht.
Wie die Position des Angusses die Fließlänge und den Druckabfall beeinflusst
- Je weiter der Fließweg vom Spritzgusswerkzeug entfernt ist, desto höher ist der erforderliche Druck und desto größer ist das Risiko eines Kurzschlusses.
- Platzieren Sie die Spritzgießwerkzeuge so zentral wie möglich bei dicken, strukturellen Teilen, oder verwenden Sie mehrere Einsätze bei langen, flachen Teilen.
- Für große Produkte, bei denen die Kosten es zulassen, hilft ein Heißkanal-Spritzgusswerkzeug nahe an kritischen Bereichen, den Druckabfall unter Kontrolle zu halten und die Füllung zu verbessern.
Verwaltung des Rennbahn-Effekts bei asymmetrischen Teilen
Bei asymmetrischen Teilen mit variierender Wandstärke wird das Schmelzmaterial durch dickere Rippen und Abschnitte “Rennbahn” laufen, was zu unausgewogener Füllung führt.
- Halten Sie die Wandstärke rund um das Einspritzwerkzeug so gleichmäßig wie möglich.
- Bewegen Sie das Einspritzwerkzeug oder fügen Sie Flussführer / Verzögerungsmerkmale hinzu, damit die Schmelzfront ausgeglichen bleibt.
- Verwenden Sie Simulationen, um sicherzustellen, dass Sie nicht eine Seite überfüllen und die andere Seite vernachlässigen.
Minimierung von Schweiß- und Knotenlinien durch intelligente Platzierung des Einspritzwerkzeugs
Schweiß- und Knotenlinien sind unvermeidlich, wenn sich Fließfronten treffen, aber Sie können festlegen, wo sie auftreten.
- Platzieren Sie die Einspritzwerkzeuge so, dass sich die Fließfronten in wenig belasteten, nicht kosmetischen Bereichen (Rückseite, versteckte Flächen, unter Labels).
- Vermeiden Sie das direkte Gating gegenüber von Formen, Rippen und Löchern, die mehrere Fließfronten zur Kollision zwingen.
- Für hochklare Teile sollten Sie Fan-Gates oder Diaphragma-Gates verwenden, um eine gleichmäßigere Fließfront und weniger kritische Schweißlinien zu erzielen.
Schweißlinien von kosmetischen und tragenden Bereichen fernhalten
- Bei sichtbaren Class‑A-Flächen gate von der nicht sichtbaren Seite und lassen Sie Schweißlinien in Taschen, unter Überhängen oder unter Zierleisten fallen.
- Um Schweißlinien bei Schnappverschlüssen, Living-Hinges, Schraubenführungen und Belastungspfaden zu vermeiden, halten Sie die Schweißlinien mindestens einige Millimeter von den Bereichen mit maximaler Belastung entfernt.
Vermeidung von Luftblasen durch Gate- und Entlüftungsplatzierung
Luftblasen treten meist auf bei End-of-Fill-Zonen, insbesondere wenn der Fluss aus mehreren Richtungen kommt.
- Gate so platzieren, dass das Schmelzmaterial zu guten Entlüftungspunkten fließt, nicht weg von ihnen.
- Jedes kritische Gate sollte mit Entlüftung an den zuletzt gefüllten Bereichen.
- kombiniert werden.
Tor-Position und Entlüftungsstrategie gehören zusammen
Man kann eine schlechte Toranordnung nicht nur durch Entlüftung beheben.
- Bestimmen Sie zuerst die Torposition, dann das Design Entlüftung ausgerichtet mit der vorhergesagten Flussfront.
- Bei Mehrfach‑Kavitäten-Werkzeugen die Torpositionen konsistent halten, damit Entlüftung und Füllverhalten von Kavität zu Kavität wiederholbar sind.
- Bei komplexen oder hochwertigen Teilen (wie Automobil- und Medizinprodukten) bestätigen wir dies immer mit Strömungsanalyse, bevor wir Stahl schneiden.
Ausgleich zwischen strukturellen und kosmetischen Prioritäten
Sie müssen oft zwischen perfekter Festigkeit und perfektem Aussehen wählen.
- Strukturell zuerst bei tragenden Teilen: Tor näher an Rippen, Nocken und dicken Abschnitten, um die Packung zu verbessern und Schrumpfung zu reduzieren.
- Kosmetisch zuerst bei sichtbaren Abdeckungen und Gehäusen: Tor auf der Rückseite, Verwendung von Kanten-, Folien- oder Tunnel‑Toren, und Verlagerung von Schweißnähten in versteckte Bereiche.
- Wenn das Budget es zulässt, kann ein Ventil‑Torsystem beides bieten: starke Packung und deutlich saubereren Torrest.
Torplatzierung für dünnwandige Verpackungen
Dünnwandige Verpackungen haben extreme Flusslängen‑/Dicken‑Verhältnisse, daher sind Druck und Geschwindigkeit entscheidend.
- Verwenden Kanten‑Tore, Fächer‑Tore oder Heißkanal‑Torsysteme direkt in dickere Abschnitte wie Felgen oder Flansche.
- Halten Sie die Flusswege kurz und symmetrisch, um Verzug und Kurzschüsse zu vermeiden.
- Dünnwandige Teile sind sehr empfindlich gegenüber Zykluszeiten; eine gute Angussposition wirkt sich direkt auf die Teilekosten aus, genau wie bei den Gesamtkosten Spritzgießkostenfaktoren.
Angussstrategien für Automobilgläser und Beleuchtungsteile
Optische Teile sind bei Schweißnähten und Angussmarken sehr empfindlich.
- Anguss von nicht-optischen Oberflächen (Kanten, Rückseite oder Befestigungsbereiche).
- Verwenden Fan-Angüsse, Diaphragma-Angüsse oder Ventil-Angüsse um die Flussfront gleichmäßig zu halten und innere Spannungen zu reduzieren.
- Halten Sie Schweißnähte nach Möglichkeit aus optischen Zonen und Lichtwegen heraus.
Angussoptionen für medizinische Gehäuse und Teile mit engen Toleranzen
Medizinische Gehäuse und Präzisionsteile benötigen sowohl saubere Optik als auch Maßkontrolle.
- Verwenden U-Boot-Angüsse (Tunnelangüsse) or Nadelpunkt-Angüsse um Angussreste zu verbergen und automatisches Entfernen zu unterstützen.
- Anguss in Bereiche mit den engsten Toleranzen, um die Packungsstabilität zu verbessern.
- Für kritische medizinische Teile kombinieren wir oft eine gute Angussstrategie mit speziellen Werkzeugansätzen, ähnlich wie bei unserer Arbeit in der Spritzgießindustrie für medizinische Anwendungen.
Beispiel-Designs: Gute vs. Schlechte Angusspositionen
Beispiel 1 – Gehäuse im Telefonstil
- Schlecht: Anguss an einer Seitenwand, Schweißnaht verläuft quer über die sichtbare Vorderseite, Setzungen in der Nähe der Befestigungen.
- Gut: U-Boot-Anguss an der inneren Flansch, Schweißnähte versteckt um innere Rippen, bessere Packung bei Schraubenpfosten, saubere Vorderseite.
Beispiel 2 – Dünnwandiger Behälter
- Schlecht: Einseitiges Tor, langer asymmetrischer Fluss, Verzug und Kurzschuss auf der entfernten Seite.
- Gut: Zentrale Heißkanalöffnung an der Basis oder mehrere gleichmäßig verteilte Randöffnungen am Rand, ausgewogenes Füllen und geringeres Presskraftniveau.
Eine intelligente Gate-Positionierungsstrategie spart Geld, reduziert Fehler und ermöglicht schnellere Zyklen, ohne täglich mit dem Werkzeug zu kämpfen.
Gate-bezogene Fehler und praktische Lösungen im Spritzgießen
Selbst eine gute Form kann schlechte Teile produzieren, wenn das Einspritzgate falsch positioniert ist. Die meisten kosmetischen und Maßabweichungen, die ich in der Produktion sehe, hängen mit Gate-Typ, -Größe oder -Position zusammen. Hier ist, wie ich die wichtigsten gate-bezogenen Fehler betrachte und sie schnell behebe.
Jetting im Spritzgießen
So sieht es aus:
Schlangen- oder wurmförmige Linien in der Nähe des Gates, meist auf flachen Oberflächen.
Gate-bezogene Ursachen:
- Gate zu klein und einschränkend → hohe Geschwindigkeit, instabiler Jet.
- Gate speist in offenen Raum statt in eine Wand oder ein Merkmal.
- Lange Gate-Landfläche erhöht Scherung und Druck.
Design-Änderungen:
- Verschieben Sie das Gate so, dass der Fluss auf eine Wand oder Rippe trifft, nicht in Freiraum.
- Erhöhen Sie die Gate-Größe oder wechseln Sie zu Fächer-Gate or Film-Gate um den Fluss zu verteilen.
- Verkürzen Sie die Gate-Landlänge (oft reichen 0,5–1,0 mm aus).
- Bei Heißkanälen sollten Sie in Betracht ziehen Ventiltor Steuerung zur Verlangsamung der anfänglichen Füllung.
Einfallstellen und Lunker gegenüber dem Anschnitt
So sieht es aus:
Vertiefungen oder innere Hohlräume in dicken Bereichen, oft weit entfernt vom Anschnitt.
Gate-bezogene Ursachen:
- Anschnitt friert zu früh ein → keine effektive Nachdruckphase.
- Anschnitt zu klein für Material oder Wandstärke.
- Anschnitt zu weit vom dicken Bereich entfernt.
Design-Änderungen:
- Anschnitt vergrößern oder einen zweiten Anschnitt hinzufügen, um die Fließweglänge zu reduzieren.
- Auf einen Anschnitttyp umstellen, der besser verdichtet (z.B. Tab-Anschnitt, Fächer-Gate, oder Membrananschnitt für Ringe).
- Anschnitt näher an den dicken Bereich verlegen oder Wand / Rippe so umgestalten, dass sie gleichmäßiger ist.
- Nachdruckprofil mit wissenschaftlichen Spritzgussmethoden optimieren.
Für eine breitere Ansicht, wie sich diese Fehler auf realen Teilen verhalten, können Sie diesen Leitfaden zu häufigen Spritzgussfehlern und deren Ursachen überprüfen.
Bindenähte und Fließlinien durch schlechte Anschnittgestaltung
So sieht es aus:
Sichtbare Linien, an denen zwei Fließfronten aufeinandertreffen; können schwach oder nur kosmetisch sein.
Gate-bezogene Ursachen:
- Anschnitte so platziert, dass der Fluss um Löcher, Aufnahmen oder Fenster herum aufgeteilt wird und sich auf einer sichtbaren Fläche trifft.
- Kleine Anschnitte oder niedrige Schmelztemperatur reduzieren die Festigkeit der Bindenähte.
- Mehrere kleine Kantenöffnungen anstelle einer gut positionierten Öffnung.
Design-Änderungen:
- Positionieren Sie die Öffnungen neu, damit Schweißnähte in nicht-kosmetische, stressarme Bereiche verschoben werden.
- Verwenden Fächer-Gates or Tab-Öffnungen zur Verbesserung der Gleichmäßigkeit der Fließfront.
- Für kritische Teile (z. B. transparente Linsen) erwägen Sie den Einsatz eines Heißkanalsystems Ventiltor mit sequenzierter Füllung.
- Erhöhen Sie die Schmelz- / Werkzeugtemperatur innerhalb der Materialgrenzen, um die Haftung zu verbessern.
Brandspuren und Dieseleffekt an der Öffnung
So sieht es aus:
Dunkle, verbrannte Stellen oder silberne/schwarze Streifen in der Nähe der Öffnung oder Lüftungsschlitze.
Gate-bezogene Ursachen:
- Öffnung zu restriktiv → hohe Scherkräfte, lokale Überhitzung.
- Schlechtes Belüften in der Nähe des Öffnungsbereichs → eingeschlossene Luft wird komprimiert und verbrannt.
- Übermäßige Einspritzgeschwindigkeit durch eine kleine Öffnung.
Design-Änderungen:
- Erhöhen Sie den Querschnitt der Öffnung oder wechseln Sie zu einer weniger scherstarken Öffnungsart.
- Fügen Sie Lüftungsschlitze hinzu oder vertiefen Sie diese in der Nähe des Öffnungsbeginns.
- Reduzieren Sie die Anlaufgeschwindigkeit beim Beginn des Füllvorgangs.
- Bei Hochtemperaturharzen verwenden Sie glattere Fließwege und polierte Öffnungsbereiche, um Reibung zu verringern.
Kurzschüsse durch restriktive Öffnungen
So sieht es aus:
Teil nicht vollständig gefüllt; fehlende Ecken, dünne Bereiche oder unvollständige Rippen.
Gate-bezogene Ursachen:
- Öffnung zu klein für die Fließlänge und die Wandstärke des Teils.
- Falscher Öffnungstyp für lange, dünnwandige Abschnitte (z. B. kleine Kantenöffnung bei Verpackungen).
- Ungleichgewicht bei Mehrkammer-Gießsystemen.
Design-Änderungen:
- Erhöhen Sie die Gießkanalhöhe/-breite oder wechseln Sie zu Lüfter, Film, oder Membrananschnitt für Dünnwandteile.
- Bei Mehrkammerwerkzeugen, Gießkanalgrößen neu ausbalancieren oder Heißkanalsysteme mit präziser Flusskontrolle verwenden.
- Verbessern Sie die Entlüftung an den Flussenden, um Luftsperren zu vermeiden.
Gießkanal-Flash
So sieht es aus:
Dünne Rippen oder überschüssiges Material um den Gießkanal und die Teilungslinie.
Gate-bezogene Ursachen:
- Gießkanalbereich überfüllt durch großen Gießkanal oder aggressive Füllung.
- Nicht ausgerichteter Gießkanaleinsatz oder abgenutzte Gießkanallippe.
- Hoher Einspritzdruck, um eine einschränkende Gießkanal zu überwinden.
Design-Änderungen:
- Größe des Gießkanals anpassen, um Spitzen-Einspritz- und Fülldruck zu reduzieren.
- Überprüfen Sie die Stahlbedingungen: Gießkanaleinsatz neu anpassen oder nachschneiden und Teilungslinie erneuern.
- Optimieren Sie das Einspritzprofil; verlassen Sie sich nicht auf Druck, um durch ein schlechtes Gießkanal-Design zu drücken.
Visuelle Defekte: Gießkanal-Rötung, Halo, Splay, Fließspuren
So sehen sie aus:
- Gießkanal-Rötung / Halo: Trüber Ring oder heller Fleck um den Gießkanal.
- Splay: Silberstreifen, meist durch Feuchtigkeit oder eingeschlossene Gase.
- Fließspuren: sichtbare Fließlinien, die vom Spritzgussportal ausstrahlen.
Gate-bezogene Ursachen:
- Hoher Scherung am kleinen Spritzgussportal → Blush / Halo.
- Spritzgussportal zu nah am kosmetischen Gesicht.
- Ungleichmäßiger Fließfront bei kleinem Randportal auf einer breiten Platte.
Design-Änderungen:
- Verschieben Sie das Portal in einen nicht-kosmetischen Bereich oder an den Rand des Bauteils.
- Erhöhen Sie die Portalfläche oder wechseln Sie zu Fächer-Gate or Film-Gate bei breiten, flachen Teilen.
- Verbessern Sie Trocknung und Belüftung bei Spreizungen; polieren Sie die Fließwege in der Nähe des Portals.
- Bei transparenten Teilen und Linsen bevorzuge ich normalerweise gut gestaltete Ventiltor oder große Film-Gate zur Minimierung von Markierungen.
Schritt-für-Schritt-Fehlerbehebung bei Portalen
Wenn ich Portalprobleme an einer laufenden Form debugge, folge ich diesem einfachen Ablauf:
-
Defektzone identifizieren
Genau bestimmen, wo der Defekt im Verhältnis zum Portal und zur Fließrichtung auftritt. -
Verarbeitung zuerst prüfen
- Füllgeschwindigkeit / lokale Scherung reduzieren.
- Schmelz- und Formtemperaturen anpassen.
- Einstellen der Einspritzzeit und des Drucks.
-
Verriegelung und Entlüftung bestätigen
Stellen Sie sicher, dass die Entlüftungen rund um das Tor und die letzten Füllregionen sauber und tief genug sind; überprüfen Sie die Presskraft des Werkzeugs und die Ausrichtung der Form. -
Formdesign überprüfen
- Ist der Tor-Typ passend für die Geometrie und das Material des Teils?
- Entspricht die Torgröße den Materialrichtlinien (Scherrate, Erstarrungszeit)?
- Verlagert die Torposition Defekte auf kosmetische oder hochbelastete Zonen?
-
Stahländerungen planen
Priorisieren Sie minimale Änderungen: Bestehendes Tor erweitern, Land verkürzen, Tore verschieben oder duplizieren. Bei komplexen Projekten führe ich Simulationen durch, um dies vor dem Schneiden des Stahls zu bestätigen.
Indem Sie das Einspritzformtor als Kerndesignmerkmal behandeln, nicht nur als kleines Loch im Fließkanal, reduzieren Sie Ausschuss, stabilisieren die Qualität und vermeiden viele klassische Defekte, die die Produktion verlangsamen.
Material-spezifische Empfehlungen für Einspritzformtore
Das richtige Design des Einspritzformtors hängt stark vom Material ab. Ich gestalte das Tor immer entsprechend dem Verhalten des Polymers am Tor: Fluss, Scherung, Erstarrung und Schrumpfung.
Amorphes vs. semi-kristallines Verhalten am Tor
Amorph (ABS, PC, PS, PMMA, PSU usw.)
- Größeres Verarbeitungsspektrum, langsamere Erstarrung am Tor
- Weniger Volumenschrumpfung → geringeres Risiko für Verzug
- Empfindlicher gegenüber Scherbrennen, Torblush, Fließspuren
- Bevorzugt größere, kürzere Tore zur Reduzierung von Scher- und kosmetischen Problemen
Halb kristallin (PP, PE, PA, POM, PBT, PEEK, etc.)
- Schnelle Kristallisation → Einspritzanschluss friert schneller ein
- Höhere, anisotrope Schrumpfung → mehr Verzug
- Benötigt Gute Packung durch den Einspritzanschluss Zur Steuerung von Sinkstellen und Lufteinschlüssen
- Häufig verwendet Etwas größere Einspritzanschlüsse und Strategische Positionen Zur Schrumpfkontrolle
Einspritzanschlussdesign für Hochtemperaturharze (PEEK, PSU, PPA, etc.)
Hochtemperaturharze sind teuer und anspruchsvoll. Ich gestalte ihre Einspritzanschlüsse immer mit:
- Ausgewogener Scherung: klein genug für gute Durchmischung, groß genug, um Verbrennungen zu vermeiden
- Beheizte oder heiße Läufer-Einspritzanschlüsse bevorzugt, um die Schmelztemperatur zu halten
- Polierter Einspritzanschlussbereich Zur Reduzierung von Hängenbleiben und Abbau
- Kurze Landlänge (≈0,8–1,0 mm) Druckabfall unter Kontrolle halten
Typische Auswahlmöglichkeiten:
| Material | Gängige Türtypen | Hinweise |
|---|---|---|
| PEEK | Ventiltür, Kante, Ventilator | Hot Runner verwenden; enge thermische Steuerung |
| PSU/PEI | Kante, Ventilator, Ventiltür | Vermeiden Sie U-Boot-Türen für kritische Teile |
| PPA | Kante, Untertür, Ventiltür | Feuchtigkeit und schnelles Abschalten beobachten |
Gating-Strategien für glasgefüllte & verstärkte Materialien
Bei glasgefüllten Sorten (GF-PP, GF-PA, GF-PBT usw.) beeinflusst das Türdesign die Faserorientierung, Festigkeit und Oberfläche.
Wichtige Punkte:
- Vermeiden Mikro-Pin-Türen die übermäßigen Scherung und Faserbruch verursachen
- Platzieren Sie Türen so, dass sie entlang des Hauptbelastungswegs fließen (Fasern ausgerichtet mit der Spannungsrichtung)
- Verwenden robuster Stahl und verschleißfeste Einsätze um Tore herum
- Bevorzugt:
- Kanten‑ / Ventiltore für Strukturteile
- Ventiltore für große oder Mehrkavitätenwerkzeuge
Besondere Überlegungen für weiche TPE- und TPU‑Gating
Weiche TPEs und TPUs verhalten sich eher wie dickflüssige Substanzen:
- Empfindlich gegenüber Spritz- und Fließmarken bei kleinen, hochscherenden Toren
- Profitieren von breiteren, niedrigscherenden Toren (Fächer‑, Folien‑, großes U-Boot‑Design)
- Torrest sollte glatt und niedrig sein um Unbehagen auf Griffflächen zu vermeiden
- Häufig benötigen längeres Packen Durch ein relativ großzügiges Tor, um Sinken und Fließlinien zu vermeiden
Empfohlene Torarten nach Materialfamilie
Schnelle Anleitung, die ich typischerweise verwende:
| Materialfamilie | Empfohlene Torarten | Vermeiden (wo möglich) |
|---|---|---|
| PP (ungefüllt) | Kante, Fächer, U-Boot, Film | Sehr kleiner Stift für kosmetische Teile |
| ABS | Kante, Stift, Tab, Ventil | Winzige Tunnel-Tore auf glänzenden Flächen |
| PC / PC‑ABS | Kante, Fächer, Tab, Ventil | Hochscherspannung-Stift-Tore → Spannungsrisse |
| PA66 / PA6 | Kante, U-Boot, Ventil | Winzige Stift-Tore → schnelles Abfrieren |
| POM | Kante, U-Boot, Stift | Lange Landungen → thermischer Abbau |
| TPE / TPU | Fächer, Film, großes U-Boot | Scharfe Nadelöffnungen in der Nähe der Berührungsbereiche |
| PEEK / Hochtemperatur | Ventil, Kante, Lüfter | Kalte, dünne Öffnungen verursachen Verbrennungen |
Anpassung der Öffnungsgröße und -position für Schrumpfung und Verzug
Ich verbinde die Öffnungsgröße und -platzierung stets mit Schrumpf- und Verzugverhalten:
-
Materialien mit hohem Schrumpf (PP, POM, PA, PBT)
- Größere Öffnungen oder mehrere Öffnungen für bessere Füllung
- Öffnung in der Nähe dicke Abschnitte und Nocken zur Reduzierung von Schrumpfung
- Platzieren Sie Türen so, dass sie Strömung symmetrisieren und Verzug reduzieren
-
Materialien mit geringem Schrumpf (ABS, PC, PMMA)
- Mehr Flexibilität bei der Platzierung; Fokus auf Ästhetik und Schweißnähte
- Öffnung außerhalb der Sichtlinie bei hochglänzenden oder optischen Oberflächen
-
Verzugsempfindliche Teile (flache Abdeckungen, Linsen, lange Rahmen)
- Verwenden Zentrale Öffnungen, Fan / Formtore, oder Mehrere ausgewogene Formtore
- Validieren mit Fluss- und Verzugssimulation Vor dem Schneiden des Stahls
Wenn Sie neu darin sind, hilft es, zuerst die Grundlagen zu verstehen Spritzgießprozess damit diese Gate-Optionen im Kontext mehr Sinn ergeben.
Heißkanal- vs. Kaltkanal-Spritzgießformen
Wenn ich zwischen Heißkanal- und Kaltkanalsystemen wähle, entscheide ich wirklich, wie ich den Materialfluss, die Kosten und die Konsistenz bei jedem Schuss verwalten möchte.
Übersicht: Heißkanal- vs. Kaltkanal-Gate
- Heißkanal-Gates halten das Schmelzmaterial in beheizten Sammelstücken und Düsen heiß, sodass kaum oder kein Ausschuss entsteht. Teile werden direkt von einer heißen Spitze oder einem Ventilgate gated.
- Kaltkanal-Gates verwenden einen ungehitzten Kanal, der abkühlt und mit dem Teil ausgeworfen wird. Der Kanal wird entweder verschrottet oder wiederverwendet.
Wenn Sie neu im Spritzgießen sind, hilft es, den grundlegenden Prozess und den Schmelzfluss zu verstehen – eine einfache Übersicht finden Sie hier: wie das Spritzgießen von Kunststoff funktioniert.
Wann Ventilgates die Investition wert sind
Ventilgatesysteme sind die Premium-Option bei Heißkanälen. Ein Stahlstift öffnet und schließt mechanisch das Gate.
Sie sind in der Regel lohnenswert, wenn Sie benötigen:
- Höchste kosmetische Qualität: kein Stringing, sehr kleine und saubere Angussstelle, minimales Anguss-Erröten.
- Genaue Maßhaltigkeit: präzises Füllen, da der Anguss genau dann schließt, wenn Sie es wünschen.
- Große oder komplexe Teile: bessere Kontrolle der Druckbalance und des Verzugs.
- Mehrfach- oder Familienwerkzeuge: einfacheres Ausgleichen der Füllung durch sequentielles Schalten jedes Ventils.
Wenn Ihre Teile kostengünstig und nicht-kosmetisch sind oder die Schussvolumina gering sind, ist ein einfacher Kaltkanal oder ein Heißkanaltip in der Regel wirtschaftlicher.
Thermisches Gleichgewicht & Farbwechsel
Heißkanalanguß erfordert gutes thermisches Gleichgewicht:
- Schlechte Temperaturkontrolle = Brandflecken, Stringing, Farbstiche, oder Materialverschlechterung.
- Häufige Farbwechsel sind in Heißkanälen langsamer und verschwenderischer, da alte Farbe im Verteiler verbleibt.
- Kaltkanäle spülen beim Farbwechsel schneller, erzeugen aber mehr Mahlgut.
Für kurze Läufe mit vielen Farben tendiere ich zum Kaltkanal. Für lange, stabile Produktion gewinnt der Heißkanal an Effizienz.
Ventil-Anguss-Sequenzierungstechnologie
Modern Ventilkanalsteuerung Ermöglicht Ihnen:
- Öffnen/Schließen von Kanälen in einer programmierten Reihenfolge.
- Steuerung der Fließfronten, um Bindenähte zu vermeiden, Lufteinschlüsse zu reduzieren und Einfallstellen und Verzug zu kontrollieren.
- Verwenden Druck- oder positionsbasierte Steuerung für wissenschaftliches Spritzgießen.
Dies ist ein leistungsstarkes Werkzeug in der Automobilindustrie, bei Beleuchtungen, großen Abdeckungen und Mehrfachwerkzeugen, bei denen eine konsistente Füllung entscheidend ist.
Energie, Ausschuss & Zykluszeit
In der realen Produktion sieht der Vergleich so aus:
- Heißkanal
- Weniger Materialabfall (kein Kaltkanal-Ausschuss)
- Normalerweise kürzere Zykluszeit (kein dicker Anguss zum Abkühlen)
- Höher Energieverbrauch pro Werkzeug (Heizungen), aber geringerer Energieverbrauch pro Gutteil bei Volumen
- Kaltkanal
- Mehr Ausschuss oder Mahlgut
- Längere Kühlzeit, wenn der Anguss dick ist
- Niedrigere Werkzeugkosten und einfachere Einrichtung
Einfache Kosten-Nutzen-Übersicht
| Faktor | Heißkanalanguß | Kaltkanalanguß |
|---|---|---|
| Werkzeugkosten | Hoch | Niedrig |
| Materialverschwendung | Sehr gering | Mittel bis hoch (Angussabfall) |
| Zykluszeit | Kürzer (normalerweise) | Länger, wenn der Anguss dick ist |
| Farbwechsel | Langsamer, mehr Spülung | Schneller, weniger Spülung |
| Kosmetische Qualität | Ausgezeichnet mit Nadelverschlussdüsen | Gut, aber stärker sichtbare Angussreste |
| Am besten geeignet für | Hohes Volumen, enge Spezifikationen, Premium-Teile | Niedriges/mittleres Volumen, kostensensitive Werkzeuge |
Bei globalen Programmen mit hohem Volumen, bei denen das Harz teuer ist, rechtfertige ich normalerweise schnell Heißkanäle. Bei kürzeren Läufen oder Standardteilen sind Kaltkanäle oft die intelligentere Lösung.
Wartung & Zuverlässigkeit
-
Heißkanalsysteme
- Regelmäßige Kontrollen der Heizelemente, Thermoelemente, Dichtungen und Ventilstifte erforderlich.
- Empfindlich gegenüber Kontamination, Füllstoffen und schlechter Trocknung.
- Bei Wartung liefern sie sehr stabile Prozesse und senken die Teilekosten.
-
Kaltkanalsysteme
- Mechanisch einfach und sehr robust.
- Geringeres Ausfallrisiko, leichter für kleinere Werkstätten zu warten.
- Höherer Handhabungs- und Schleifaufwand bei Recycling der Läufer.
Wenn ich eine Form entwerfe, gleiche ich immer die anfänglichen Werkzeugkosten, das erwartete Jahresvolumen, den Materialpreis und die kosmetischen Anforderungen ab bevor ich eine Hot-Runner- oder Cold-Runner-Gate-Strategie festlege.
Fortschrittliche und aufkommende Technologien für Einspritzgießgates
Sequentielle Ventilsteuerung für komplexe Formen
Für Familien- und Mehrfachkammerwerkzeuge verwende ich sequentielle Ventilsteuerung um zu steuern, wann jedes Gate öffnet und schließt. Dadurch können wir:
- Weld Lines und Fließmarkierungen an sichtbaren Stellen reduzieren
- Füllung über verschiedene Volumen in den Kavitäten ausbalancieren
- Klemmpressekraft durch gestaffelte Füllung reduzieren
Mit modernen Ventilgatsystemen und präzisen Steuerungen können wir die Füllzeit schussweise abstimmen, anstatt die Form neu zu gestalten.
3D-gedruckte konforme Gating-Einsätze
Additive Fertigung ermöglicht es uns, konform gekühlte Torzeinsätze und Kanäle, die der Schmelz- und Torgeometrie folgen, zu bauen. Das bedeutet:
- Schnelleres und gleichmäßigeres Einfrieren des Tors
- Weniger Verzug um das Tor herum
- Kürzere, stabilere Zykluszeiten
Bei komplexen Werkzeugen kombiniere ich diese Einsätze oft mit hochpräzisen Spritzgießwerkzeug damit wir sowohl die Kühlung als auch die Toleranzen unter Kontrolle halten.
Mikro-Spritzgieß-Tore
Für Mikro-Spritzgießen und Teile unter einigen hundert Milligramm, wir verwenden Tore unter 0,3 mm:
- Hochscherspitzguss-Mikro-Pin-Tore oder Mikro-Tunnel-Tore
- Ultra-polierte Torleiste, um Scherbrand und Blockaden zu vermeiden
- Enge Temperaturkontrolle um das Tor herum, um den Fluss stabil zu halten
Dies ist entscheidend für globale Kunden in Medizin, Elektronik und Mikrofluidik, wo jeder Mikron zählt.
Datengetriebene Toroptimierung
Ich rate nicht bei der Tor-Design. Ich kombiniere Werkzeugfluss-Simulation und Produktionsdaten, um es fein abzustimmen:
- Verwenden Sie Simulationen (z. B. Moldex3D, Moldflow), um die Angusspositionen, Scherrate und Erstarrungszeit zu testen
- Validieren Sie mit Kavitäten-Drucksensoren und wissenschaftlichen Spritzgießversuchen
- Iterieren Sie die Angussgröße und Ventilsteuerung anhand realer Zyklusdaten
Dieser simulationsgesteuerte Ansatz reduziert Werkzeugwechsel und beschleunigt PPAP und Qualifikationen.
Automatisiertes Entfernen von Angüssen und Robotik
Das Design der Angüsse muss jetzt mit Automatisierung ab dem ersten Tag funktionieren:
- Teileorientiert für automatisches Entfernen von Angüssen (Unterwasser- / Tunnelangüsse, Ventilangüsse)
- Roboter oder EOAT zum gleichmäßigen, präzisen Schneiden, Trimmen oder Entfernen von Angüssen
- Saubere Trennung für kosmetische Teile und recycelbare Läufer
Verknüpft mit unserer umfassenden Präzisionsformgebungskompetenz (Fortschritte in der Präzisionsformgebung), dies ermöglicht es uns, Großserienprogramme mit stabiler Qualität und niedrigen Arbeitskosten durchzuführen.
Professioneller Ansatz für das Design von Angüssen beim Spritzgießen in der Praxis
Ein solides Angussdesign beim Spritzgießen ist kein Rätsel – es ist ein strukturierter, datengetriebener Prozess. So gehe ich bei echten Projekten vor.
Verwenden Sie wissenschaftliches Spritzgießen, um die Angussgröße und -position zu validieren
Ich behandle den Anguss immer als eine kritische Prozessvariable, nicht nur als eine Werkzeugdetails.
Wichtige Schritte:
- Etablieren Sie ein robustes Prozessfenster (Füllzeit, Einspritzgeschwindigkeit, Haltepressure, Schmelz-/Formtemperatur).
- Überwachen Sie den Druck an der Düse und idealerweise in‑Kavitätssensoren um zu sehen, wie gut die Angussstelle das Teil versorgt.
- Korrelation der Angussleistung mit der Bauteilqualität: Maße, Sinkstellen, Verzug, Schweißnahtfestigkeit und kosmetische Angussreste.
- Ändern Sie die Angussgröße und -position nur mit Daten – nicht nur anhand von “es sieht klein/groß aus”.
Dies hängt direkt mit der Gesamtheit der Prozessstabilität und den Kosten zusammen. Wenn Sie neu im strukturierten Verfahren sind, beginnen Sie mit einem grundlegenden Verständnis davon wie das Spritzgießen durchgeführt wird und bauen Sie darauf auf.
Schmelzfluss und Verzug vor dem Schneiden des Stahls simulieren
Ich verlasse mich auf CAE-Tools (z.B. Moldex3D, Moldflow), um das Angussdesign vor jeglicher Bearbeitung zu optimieren:
- Angussstellen-Überprüfung: Simulation verschiedener Angussstellen, um Druckabfall, Füllgleichgewicht und Positionen der Schweißnähte zu vergleichen.
- Verzugsvorhersage: Sehen Sie, wie die Wahl des Angusses und das Packen die Verzerrung beeinflussen, insbesondere bei großen flachen Teilen und glasgefüllten Materialien.
- Scherspannung und Temperatur an der Angussstelle: Überprüfen Sie die Scherspannungsgrenzwerte und Hotspots, die Angussblush oder Brandspuren verursachen können.
Das Ziel ist es, mit einem “validierten” Angusskonzept in die Werkzeuge einzutreten, nicht nur zu raten.
Führen Sie Anguss-Froststudien und DOE-Experimente durch
Sobald die Form im Druck ist, bestätige ich das Tor-Design mit gezielten Experimenten:
-
Tor-Froststudie
- Haltezeit schrittweise reduzieren.
- Teilegewicht gegen Haltezeit auftragen.
- Der Punkt, an dem das Gewicht nicht mehr steigt = tatsächliche Tor-Frostzeit.
- Vergleichen Sie dies mit den Zykluszeit-Zielen und passen Sie die Torgröße an, wenn die Packung unzureichend ist.
-
Design-Experimente (DOE)
- Variieren Sie torbezogene Faktoren (Füllgeschwindigkeit, Haltepressure, Schmelztemperatur) in einer strukturierten Matrix.
- Messen Sie die Auswirkungen auf Schrumpfung, Verzug, Schweißnahtfestigkeit und kosmetische Defekte.
- Verwenden Sie die Ergebnisse, um zu entscheiden, ob eine Tor-Änderung wirklich notwendig ist oder ob die Verarbeitung das Problem beheben kann.
Checklisten-gesteuerte DFM-Reviews mit Fokus auf Tore
Bevor ich mich auf ein Werkzeugdesign festlege, führe ich eine DFM-Überprüfung mit einer spezifischen Tor-Checkliste durch:
- Ist das Torart geeignet für das Material und die Bauteilgeometrie? (z.B. Tunnel-Tor vs. Rand-Tor vs. Ventil-Tor-System).
- Ist das Tor-Position für Fließlänge, Schweißnähte und Entlüftung optimiert?
- Erfüllt die Torgröße die Schergrenzen und die erwartete Fließlänge?
- Is automatische Entformung erfordern möglich oder realistisch?
- Ist das Angusssystem zugänglich für Wartung und Politur?
Eine einfache, auf das Angusssystem fokussierte DFM-Checkliste spart Monate an Nacharbeit und versteckten Kosten.
Enge Zusammenarbeit mit Werkzeugbauern und OEMs
Gutes Spritzguss-Angussdesign ist ein Teamsport:
- Werkzeugmacher: bringt Erfahrung in Bezug auf Bearbeitungsgrenzen, Angusseinsätze, konforme gekühlte Angussdesigns und automatische Entgratungsoptionen (Submarin/Tunnel, Nadelverschlüsse usw.) ein.
- OEM / Produktdesigner: definiert kosmetische Zonen, kritische Abmessungen und Lastpfade, damit wir Festigkeit und Aussehen in Einklang bringen können.
- Formgeber / Prozessingenieur: liefert reales Feedback von der Presse, einschließlich Angussverschleiß, Angussrest und typischen Fehlermustern.
Ich fixiere Angussentscheidungen immer erst, nachdem alle Folgendes abgezeichnet haben:
- Angusstyp und -position
- Erwartetes kosmetisches Niveau und Angussmarkierungsstrategie
- Plan-B-Optionen (sekundäre Angussstellen, einfache Einsatzwechsel oder Nadelverschlusssequenzierung)
Wenn dieser professionelle, evidenzbasierte Ansatz verfolgt wird, ist das Ergebnis eine stabile Produktion, weniger Defekte und geringere Gesamtkosten pro Teil – nicht nur eine “billigere” Form von Anfang an.
FAQ zum Spritzguss-Anguss
Die häufigsten Spritzguss-Angusstypen in der Produktion
In der realen Produktion sehe ich diese Angusstypen am häufigsten verwendet:
- Kanten-/Seitenangüsse – Allzweck, leicht zu bearbeiten, sehr verbreitet.
- U-Boot (Tunnel) Türen – perfekt für automatische Entformung bei kleinen bis mittleren Teilen.
- Nadel‑punkt / direkte Heißkanal‑Türen – beliebt bei Mehrkavitäten‑ und kosmetischen Teilen.
- Tab-Türen – häufig verwendet, wenn wir Schweißnähte und Scherlinien kontrollieren müssen.
Für viele Standardteile und Materialien decken diese vier etwa 80–90 % der täglichen Projekte ab, insbesondere wenn sie mit dem richtigen Kunststoff für Spritzguss.
Welcher Türtyp sorgt für das beste kosmetische Erscheinungsbild?
Wenn Ihnen vor allem die sichtbare Oberflächenqualität wichtig ist:
- Ventil‑Heißkanal – in der Regel das sauberste Aussehen, minimale Türrest, ideal für sichtbare Class‑A‑Oberflächen.
- Nadel‑punkt Tür (Heißkanal) – sehr kleines Mark, kann in Logos oder unkritischen Bereichen versteckt werden.
- U-Boot / Tunnel Tür von der Rückseite – gut, wenn die Tür auf einer sichtbaren Fläche vermieden werden kann.
Für Linsen, Abdeckungen und hochwertige Gehäuse empfehle ich in der Regel Ventil‑Türen wenn das Budget es zulässt.
Können Gate-Marken entfernt oder vollständig versteckt werden?
Sie werden immer einige Gate-Reste haben, aber Sie können sie minimieren oder verstecken:
- Das Gate in nicht sichtbare Zonen setzen: Unterseite, Boss-Basis, Flansch, Logo-Bereich.
- Verwenden Ventil‑Türen or Feine Punkt-Gates für sehr kleine Markierungen.
- Auftragen sekundäre Oberflächenbearbeitung: leichtes Schleifen, Rütteln oder Textur, um den Gate-Bereich zu verblenden.
Völlig unsichtbar ist selten, aber wir können Gate-Marken funktional und optisch vernachlässigbar machen.
Kleinste praktische Größe für ein Punkt-Gate
Realistische Grenzen hängen von Harz- und Werkzeugqualität ab, aber als Faustregel:
- Standard-Thermoplaste: 0,8–1,2 mm Durchmesser ist üblich.
- Toleranzarbeit: 0,6–0,8 mm ist mit gutem Stahl, Ausrichtung und Prozesskontrolle möglich.
- Mikro-Spritzgießen: <0,3 mm ist möglich, aber sehr spezialisiert.
Unter ~0,8 mm ist mit einem höheren Risiko von Verstopfungen, Scherscherbenbildung, und höherem Druck.
Warum Unterwasser- und Tunnelverschlüsse für automatisches Entformen verwendet werden
Unterwasser- (Tunnel-)Verschlüsse sind so ausgelegt, dass sie automatisch abbrechen wenn das Teil ausgeworfen wird:
- Der Verschluss verläuft schräg und rastet beim Verschlussrand während des Auswerfens ein.
- Kein Bediener notwendig, um Läufer zu schneiden – enorme Einsparungen bei den Arbeitskosten.
- Ideal für Großserienteile wie Deckel, kleine Gehäuse und Clips.
Wir verwenden sie, wenn wir einen Kaltkanal System, aber immer noch benötigen automatische Entformung erfordern ohne Roboter.
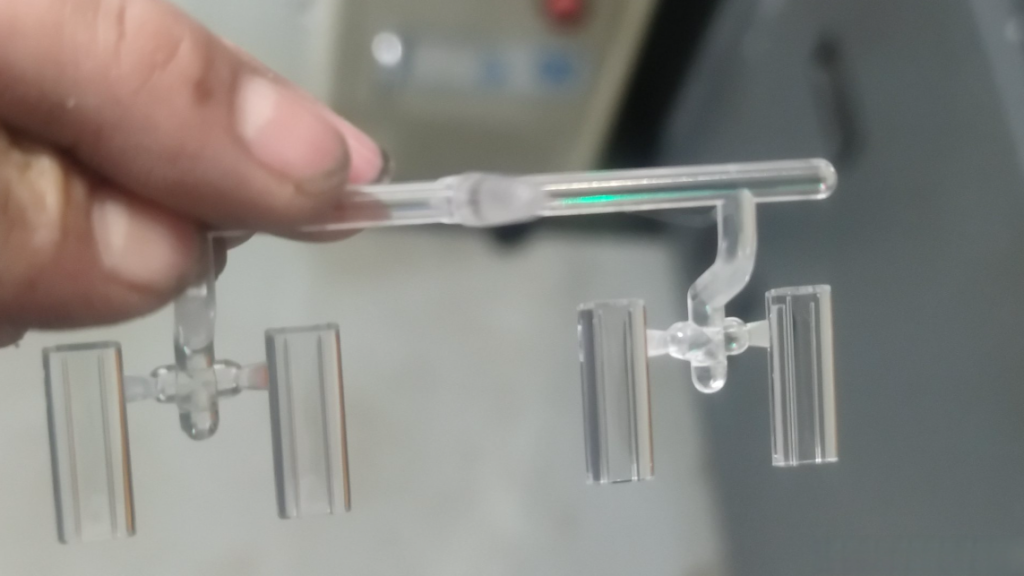
Schnelle Faustregeln zur Auswahl eines Spritzgießanschlusses
Wenn ich einen Spritzgießanschluss auswähle, beachte ich diese Grundlagen:
- Hohe Stückzahl, gute Optik, höheres Budget → Heißkanal-Ventilanschluss.
- Mittlere bis hohe Stückzahl, versteckter Anschluss, kalter Kanal → U-Boot- / Tunnelanschluss.
- Einfache Teile, leichtes Nachbearbeiten, niedrige bis mittlere Stückzahl → Rand- / Seitenanschluss.
- Große, dicke Teile → Spritzguss / Randanschluss mit großzügigem Querschnitt.
- Dünne, breite Fließfronten (Verpackungen, Schalen) → Ventilator- oder Folienanschluss.
- Runde oder röhrenförmige Teile → Diaphragma- / Scheibenanschluss.
Abstimmen Anschlusstyp + Material + Stückzahl + Optikniveau. Wenn diese vier Punkte aufeinander abgestimmt sind, vermeiden Sie die meisten Probleme beim Anschließen von Anfang an.



 German
 English
 French
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian