

Wat is een injectiegietvormingspoort en waarom het uitmaakt
Wat is een injectiegietvormingspoort?
An injectie-moudingspoort is de kleine, doelbewust beperkte opening die het lørner-systeem met de holte verbindt. Het is het laatste “bedieningspunt” waar het smelt doorheen gaat voordat het jouw onderdeel wordt.
In de praktijk is de poort waar je:
- Controleer hoe snel en hoe uniform de smelt de holte vult
- Controleer verzegeling en krimp door druk en freeze-off
- Laat een zichtbare of verborgen poortrestant die de cosmetische kwaliteit en bijsnijden beïnvloedt
Als de poort fout is, is alles stroomafwaarts – sterkte, uiterlijk, cyclustijd en kosten – aangetast.
Hoe de poort stroming, druk en freeze-off reguleert
De poort is de belangrijkste beperking in het stromingspad, dus stelt het rechtstreeks:
- Smeltstroompatroon – Te klein en krijg je hoge wrijving, jetting en brandmerken; te groot en verlies je de controle over stromingsvoorbeelden en verzegeling.
- Drukverlies – De poort is waar de meeste druk verloren gaat; slechte afmetingen dwingen tot hogere injectiedruk, grotere machines, of creëren korte shots.
- Freeze-off tijd – De poort is meestal het eerste gedeelte dat bevriest. Zodra het bevriest, stopt de verzegeling:
- Poort bevriest te vroeg → zakt, leegte, slechte dimensionele controle
- Poort blijft te lang open → over‑vul, scheuren, langere cyclus
Je balanceert altijd doorstroomgebied, shear rate, en bevriestijd rondom de poort.
Invloed op cyclustijd en productiviteit
Poortontwerp raakt jouw Cyclustijd harder dan de meeste mensen toegeven:
- Kleine poorten: Snelle bevriezing → kortere hold‑tijd maar meer kans op holle plekken en korte spuitgangen
- Vergrote poorten: Lange bevriezing → verlengde hold en koeling → tragere cycli
- Goed ontworpen poorten: Minimale poortgrootte die nog geeft:
- Volledige vulling
- Geen holtes op kritieke plaatsen
- Stabiele afmetingen
Dit beïnvloedt rechtstreeks:
- Vereist klem tonnage en machinet grootte
- Schrootpercentage en herwerk
- Algemene OEE (machin beschikbaarheid, prestaties, kwaliteit)
Invloed op partsterkte en structurele prestatie
Poortpositie en ontwerpvorm bepalen de moleculaire oriëntatie en lassenlijnpatroon in het onderdeel:
- Slechte poortvorming kan veroorzaken:
- Zwak lassen/nyllijnen in hoogspanningszones
- Hoge oriëntatie leidt tot anisotrope krimp en vervorming
- Goede poortvorming ondersteunt:
- Gebalanceerde stroming naar ribben, bosses en belastingpaden
- Robuust impactsterkte en vermoeidheidsprestaties
- Consistent dimensionale stabiliteit door de holtes en gereedschappen heen
Voor structurele onderdelen is ontwerp van de uitloop een primaire ontwerpoverweging, geen nabewerking van gereedschap.
Invloed van de uitloop op cosmetiek en oppervlaktekwaliteit
Vanuit cosmetisch oogpunt is de uitloop meestal uw meest zichtbare defeectbron:
- Uitloopsporen: Hoogte, vorm en locatie bepalen hoe opmerkelijk de uitlooppaar is
- Stroompatronen: Slechte poortvorming kan veroorzaken:
- Uitlooproos, halos en stroomsporen
- Spreiding, brandplekken, jets langs de poort
- Opppervlakteverschijning:
- Onjuiste type of maat van de poort kan hoge glans, textuur of lens-kwaliteit oppervlakken verpesten
- Slim poortontwerp verbergt zichtbare sporen in niet-cosmatische zones of verborgen vlakken
Voor consumentenonderdelen is de poort een cosmetisch kenmerk dat ontworpen moet worden, niet slechts getolereerd.
Na het formen, aftakken en automatisering
Ontwerp van de poort bepaalt ook hoe gemakkelijk of pijnlijk uw downstream-operaties zijn:
- Handmatig bijsnijden: Grote randgaten of uitsteekgaten hebben operators, fixturen, en tijd nodig
- Automatisch degaters: Onderwater-/tunnelegaten, pinpoint-gaten, banaanvormige gaten zijn ontworpen om tijdens de uitwerping schoon af te breken
- Robotische handling: Gatlocatie bepaalt:
- Waar grijpers kunnen grijpen
- Hoe onderdelen georiënteerd kunnen worden voor vision inspectie of secundaire bewerkingen
Slim ontwerp van het gietgat vermindert:
- Arbeidsuren per onderdeel
- Variabiliteit in restgiet en cosmetische defecten
- Risico op beschadiging tijdens degaten
Verborgen kosten van slecht gatontwerp
Een “goedkope” gate-beslissing in de gereedschapontwerpstadium wordt vaak een permanente kosten in productie:
- Higher afval en herwerk van sinks, burns, en laslijn-fouten
- Langere cycli door overpakken of extended afkoeling om cosmetische redenen
- Aanvullend operators, trimstations, of robots alleen om met de poort om te gaan
- Groter machine-tonnage omdat van onnodige druk en klemverzoeken
- Toolwijzigingen en ongeplande ingenieurswijzigingen zodra problemen in PPAP of ramp-up voorkomen
Mijn regel is eenvoudig: behandel poortontwerp als een primair engineeringonderwerp, niet als een last-minute gereedschapdetail. Een goede poort bespaart elke cyclus geld voor de levensduur van de mal.
Korte conclusies
- De poort regelt flow, druk, bevriezing en inpakken – en dus kwaliteit.
- Het beïnvloedt rechtstreeks cyclustijd, sterkte, vervorming en cosmetiek.
- Goed poortontwerp vermindert arbeidskrachten, schroot en energie; slecht poortontwerp verbrandt stilletjes contant geld voor jaren.
Belangrijkste soorten injectiegietp部poorten
Het kiezen van het juiste type injectiegietpoort is een van de snelste manieren om onderdeelkwaliteit, cyclustijd en kosten te verbeteren. Hieronder is een to-the-point gids voor de belangrijkste poortstijlen en wanneer ik ze in de productie daadwerkelijk gebruik.
Rand / Zijkoort
- Wat het is: Eenvoudige rechthoekige poort die voedt vanaf de klemmingslijn naar de rand van het onderdeel.
- Beste voor: Algemene stukken, middelhoge tot dikke wanden, enkelkamer gereedschappen, veel grondstoffen.
- Voordelen: Makkelijk te frezen, makkelijk aan te passen, goede stroming; geweldig voor snelle gereedschapbouw.
- Nadelen: Zichtbaar restant aan de rand, handmatige of halfautomatische afwerking.
- Cosmetica: Moderate – zichtbaar maar meestal acceptabel op niet-prik-face.
- Typische materialen: PP, PE, ABS, PS, PC/ABS, POM.
Pin‑Point Ppoort (Inclusief 3‑plaat en Hot Runner)
- Wat het is: Kleine circulaire poort, meestal in 3‑plaat- of hot runner-mallen.
- Beste voor: Meerdere kasten gereedschappen, kleine onderdelen, strakke cosmetische vereisten.
- Voordelen: Zeer kleine poortmarkering, goede automatische afname, geschikt voor hoog-volume werk.
- Nadelen: Gevoelig voor shear en freeze‑off; complexere gereedschapontwerp.
- Cosmetica: Zeer goed – klein, nette poortrest.
- Typische materialen: ABS, PC, PMMA, PS, PA, vele engineering-thermische harsen.
Onderzeeër / Tunnelpoort
- Wat het is: Vlak onder de scheidingslijn bocht; poort breekt automatisch af.
- Beste voor: Hoogvolumeonderdelen die nodig zijn automatische degating, aan de zijkant-gegate onderdelen.
- Voordelen: Geen handmatige bijsnijding, compacte lopers, goed voor
Kritische injectiemodelleerspoortontwerpparameters
Zorg ervoor dat het poortontwerp klopt, en de meeste van uw injectiemodelproblemen verdwijnen. Hieronder staan de kernregels voor poortontwerp die ik toepas bij elk nieuw gereedschap.
Basis regels voor poortgrootte (vuistregel)
Voor de meeste poorttypen in spuitgieten (randen, puntjes, onderzeeër, enz.), begin ik met eenvoudige stromingsgebiedregels en verfijn vervolgens via simulatie en proeven.
Typische startpunten (thermoplasten):
| Wanddikte (mm) | Poorttype | Poortdikte (t₉) | Poortbreedte (w₉) (rand/spreid/vlok) |
|---|---|---|---|
| 0,5 – 0,8 | Rand / Film | 0,6–0,8 × wand | 2–4 × t₉ |
| 0,8 – 1,5 | Rand / Vlok | 0,6–0,8 × wand | 2–5 × t₉ |
| 1.5 – 3.0 | Rand / Onderzeeër | 0.7–0.9 × wand | 2–5 × t₉ |
| > 3.0 | Ventilator / Tab | 0,6–0,8 × wand | 3–8 × t₉ |
| Puntprecisie (koud) | Puntprecisie | Ø 0.8–1.2 mm (de meeste onderdelen) | – |
Belangrijke punten:
- Behoud gebied voor de gietpoortstroom ≥ 50–70% van het stroomgebied van de kern voor gemakkelijke vulling.
- Voor viskeuze materialen (PC, PVC, gevulde soorten), oversize de poort bij aanvang.
Als je nieuw bent in matrijsontwerp, is het de moeite waard om het volledige matrijsontwerpproces dus de poortgrootte past in het grotere geheel.
Wrijvingssnelheidslimiet en de 50.000 s⁻¹-regel
Te veel scheurbelasting bij de poort veroorzaakt brandmarken, aangetaste hars en geringe cosmetische kwaliteit.
- In het algemeen, houd de shear-snelheid bij de poort ≤ 50.000 s⁻¹ voor de meeste harsen.
- Voor shear-gevoelige harsen (PVC, PC, POM, vlamvertragers): mik op 30.000–40.000 s⁻¹.
- Voor taaie, hoog-flow harsen (PP, PE): 50.000–60.000 s⁻¹ is doorgaans aanvaardbaar.
Als je gedwongen wordt tot zeer kleine poorten (micro-onderdelen, puntfiguur), verlaagt de injectiesnelheid en gebruik een hot runner of valve gate om thermische/mechanische stress te verminderen.
Poort Landlengte – Houd Het Kort
Poortland is het rechte gedeelte bij de kleinste dwarsdoorsnede. Te lang leidt tot drukverlies en langzamer degating.
Richtlijnen:
| Poorttype | Aanbevolen Landlengte (L) |
|---|---|
| Rand / Waaier / Tafel | 0,5 – 1,0 mm |
| Onderzeeër / Tunnel | 0,8 – 1,5 mm |
| Puntprecisie | 0,8 – 1,2 mm |
| Valve-gate (hot) | Zo kort als te produceren |
- Korte bodem = gemakkelijker vullen, schoner breken.
- Lange bodem is alleen gerechtvaardigd wanneer je nodig hebt zeer gecontroleerde rest of speciale shear-verwarming.
Gatediepte vs welfdiepte
Gatediepte is de belangrijkste volumebesturing. Hoe meer je het vernauwt, hoe moeilijker het vullen.
Eenvoudige regel:
- Dikte/diepte van de poort t₉ ≈ 0.6–0.8 × dichtste welfdiepte voor algemene onderdelen.
- Voor dunwandige verpakkingen: t₉ ≈ 0.8–1.0 × welf (om drukpieken te vermijden).
- Voor zeer cosmetische onderdelen: licht kleiner t₉ en gebruik waaier- of filmpoorten om de stroming te spreiden.
Materiaal-specifieke poortafmetingen
Verschillende kunststoffen gedragen zich heel verschillend bij de poort.
| Materiaal | Poortgrootte neiging | Opmerkingen |
|---|---|---|
| PP | Klein tot middelgroot | Stromen gemakkelijk, goed voor pinpoint, onderwater-poorten. |
| PE (HD/LD) | Klein tot middelgroot | Vergelijkbaar met PP; let op stringing met hot runners. |
| ABS | Medium | Vermijd zeer kleine poorten om verbranding en blush te verminderen. |
| PC | Groter | Hoge viscositeit; heeft nodig grotere poort en lagere zwaartedruk. |
| PA66 | Medium | Half-crystaline; houd poorten groter voor vulling. |
| POM | Medium tot groot | Gevoelig voor degradatie; let op de shear rate. |
| TPE / TPU | Klein maar kort land | Voorkom stringing; gebruik tunnel- of klepppoort waar mogelijk. |
Typische pinpoint‑diameters:
- PP / PE: 0,8–1,0 mm
- ABS / PS: 1,0–1,2 mm
- PC / POM / PA66: 1,2–1,5 mm
Poortbevriezingstijd, vulling & krimp
Bevriezing van de poort regelt hoe lang je de holte kunt vullen en krimpmarkeringen tegengaan.
- De poort moet lang genoeg gesmolten blijven om de dikste sectie volledig te vullen.
- Voor halfkristallijne materialen (PP, PA, POM) heb je vaak grotere poorten nodig om ze langer open te houden.
- Te kleine poort = vroege bevriezing → krimpmarkeringen, holtes, korte shots.
- Te grote poort = lange afkoeltijd en langzamer cycle.
Ik loop altijd koeltests bezorgen:
- Holdtime vs gewicht van het onderdeel-curve.
- Kies hold time net voorbij het “plateau” waar extra hold het gewicht niet verandert.
Balancering Gate-grootte: Cyclustijd vs onderdeelkwaliteit
Je ruilt altijd:
- Kleinere poort → snellere cyclus, gemakkelijker automatische degating, slechtere vulling/cosmetiek.
- Grotere poort → betere vulling, minder verzakkingen, langere cyclus en grotere rest.
Praktische tips:
- Begin lichtjes oversized, vervolgens verkleinen door EDM of polijpen als de cyclustijd te lang is.
- Gebruik ventilde poorten, filmpoorten of meerdere kleinere poorten in plaats van één enorme randpoort wanneer kosmetiek belangrijk is.
Poortrest Hoogte voor Automatische Degating
Voor automatische degating (onderzeeër, tunnel, punt‑punt), moet de poortrest klein maar sterk genoeg zijn om netjes te breken.
Restdoelstellingen:
| Vereiste | Aanbevolen Rest Hoogte |
|---|---|
| Standaardonderdelen | 0,05 – 0,20 mm |
| Hoog cosmetisch oppervlak | 0,02 – 0,10 mm, daarna licht schuren/polijsten indien nodig |
| Functioneel niet-cosmetisch | Tot 0,30 mm |
- Voor verborgen poorten (banaan, tunnel vanaf de achterkant), kunt u iets meer restje accepteren maar houd het onder 0,3 mm voor veilige hantering.
- Kleppennen kunnen bijna vlakliggende restje geven wanneer goed afgesteld.
Nauwkeurigheid van de verwerking en herhaalbaarheid
De prestaties van de poort hangen sterk af van hoe nauwkeurig de poort is bewerkt en onderhouden.
- Tolerantie op poortafmetingen: meestal ±0,02–0,03 mm voor normale gereedschappen, ±0,01–0,02 mm voor precisieonderdelen.
- Gebruik EDM + precisie slijpen voor consistente poortgeometrie.
- Voor multi-kamer gereedschappen, houd alle poortafmetingen gelijk om te voorkomen onevenwicht en flashing in de eenvoudigste stromende cavity.
- Plan voor her polijsten en her EDM – poorten slijten en groeien langzaam groter, wat het partgewicht en uiterlijk verandert.
Als je nog bekend raakt met machineconstructie en waar de poorten in de stapel zitten, helpt deze overzicht van waaruit een injectiemodel is opgebouwd om de poortontwerp weer te koppelen aan de malbasis en inserts.
Het ontwerpen van een injectiemodele poort is geen gokwerk. Volg deze parameters, bevestig met stromingssimulatie en korte malproeven, en je vermijdt 90% van de klassieke poortgerelateerde defecten.
Poortlocatie Strategie in Injectie Gieten
Het krijgen van de poortlocatie goed is het halve werk in poortontwerp voor injectie gietwerk. Het bepaalt hoe de smelt vult, waar spanning opbouwt, en hoe het uiteindelijke onderdeel eruitziet.
Hoe Poortlocatie de Stromingslengte en Drukval Beïnvloedt
- Hoe verder de stromingslengte van de poort, hoe hoger de benodigde druk en hoe groter het risico op kortgesmolten.
- Plaats poorten zo centrales mogelijk voor dikke, structurele onderdelen, of gebruik meerdere poorten op lange, platte onderdelen.
- Voor grote producten waar de kosten het toelaten, helpt een hot runner gate dicht bij kritieke gebieden de drukval onder controle te houden en de packing te verbeteren.
Beheren van het Racetrack Effect bij asymmetrische onderdelen
Bij asymmetrische onderdelen met variërende wanddiktes zal het smelt “racetrack” door dikkere ribben en secties sturen, wat zorgt voor onevenwichtige vulling.
- Houd de wanddikte zo uniform mogelijk rondom de poort.
- Verplaats de poort of voeg stromingsleiders / aarzelfuncties toe zodat de smeltvooruitgang gebalanceerd blijft.
- Gebruik simulatie om te verifiëren dat je niet aan één kant overvult terwijl de andere kant verhongert.
Minimiseren van lassen en gebreide lijnen met slimme poortplaatsing
Lassen en gebreide lijnen zijn onvermijdelijk wanneer stromingsfronten elkaar ontmoeten, maar je kunt kiezen waar ze verschijnen.
- Plaats poorten zodat stromingsfronten in laag-spanning, niet-cosmetische gebieden (achterzijde, verborgen gezichten, onder labels).
- Vermijd poorten tegenover bossen, ribben en gaten die meerdere stromingsfronten laten botsen.
- Voor onderdelen met hoge helderheid, overweeg ventilpoorten of diafragma-poorten om een uniformer stromingsfront te krijgen en minder kritieke laslijnen.
Weldlijnen weg houden van cosmetische en sterktegebieden
- Voor zichtbare Class‑A‑oppervlakken, gate van de niet-zichtbare kant en laat laslijnen vallen in kastjes, onder uitsteeksels, of onder randen.
- Rond snap-fit, levende scharnieren, inbusbossen en belastingpaden, houd laslijnen minstens enkele millimeters verwijderd van piekspanningsgebieden.
Vermijden van luchtslopen met poort- en ventielplaatsing
Luchtslopen ontstaan meestal bij het eind van vulszones, vooral wanneer de stroming uit meerdere richtingen komt.
- Gate zodat de smelt stroomt naar goede ventileringspunten, niet van hen weg.
- Koppel elke kritieke poort aan ventilatie op de laatst-te-vullen gebieden.
- Als je brandvlekken bij de poort ziet, kan de poort te beperkend zijn of ventilerend te zwak aan het verre eind.
Poortlocatie en ventileringsstrategie gaan samen
Je kunt een slechte poortindeling niet alleen met ventilatie oplossen.
- Bepaal eerst de poortlocatie, ontwerp dan ventilatie in lijn met de voorspelde stromingsfront.
- Bij multi-kamer gereedschappen houd poortlocaties consistent zodat ventilatie en vulling gedrag herhaalbaar is van kamer tot kamer.
- Voor complexe of high-value onderdelen (zoals auto- en medische onderdelen), bevestigen we dit altijd met stromingsanalyse voordat we staal snijden.
Balanceren van structurele versus cosmetische prioriteiten
Je moet vaak kiezen tussen perfecte sterkte en perfect uiterlijk.
- Structureel eerst voor dragende onderdelen: poort dichter bij ribben, bosses en dikke secties om verpakking te verbeteren en krimpscheil te verminderen.
- Cosmetisch eerst voor zichtbare deksels en behuizingen: poort aan de achterkant, gebruik rand-, film- of tunnelpoorten en duw laslijnen in verborgen gebieden.
- Als het budget het toelaat, een kleppings-systeem kan beide geven: sterke verpakking en een veel schonere poortrest.
Poortplaatsing voor dunwandige verpakking
Dunwandige verpakking heeft extreem lange stroomlengte/typering-verhoudingen, dus druk en snelheid zijn belangrijk.
- Gebruik randpoorten, waaierpoorten, of hot runner kleppingspoorten recht naar dikker secties zoals velgen of flenzen.
- Houd stromingspaden kort en symmetrisch om vervorming en korte gietingen te voorkomen.
- Dunwandige onderdelen zijn zeer gevoelig voor cyclustijden; een goede poortpositie beïnvloedt de kosten van het onderdeel direct, net als de algehele injectie-mondstuk kostenfactoren.
Poortstrategieën voor automotieve lenzen en verlichtingsonderdelen
Optische onderdelen zijn onverdraagzaam tegenover laslijnen en poortmarkeringen.
- Poort vanuit niet-optische oppervlakken (randen, achterzijde of montageruimtes).
- Gebruik waaierpoorten, diafragma-poorten of kleppingspoorten om de voor- en achterflow gelijk te houden en interne spanningen te verminderen.
- Houd lasnaden buiten optische zones en lichtpaden wanneer mogelijk.
Gatopties voor medische behuizingen en onderdelen met nauwe toleranties
Medische behuizingen en precisieonderdelen vereisen zowel schone cosmetics als dimensionale controle.
- Gebruik duikboot (tunnel) gaten or precisiepunten voor gaten om gatsporen te verbergen en automatische degating mogelijk te maken.
- Gat richting gebieden die de strengste toleranties nodig hebben om de vullingconsistentie te verbeteren.
- Voor kritieke medische onderdelen combineren we vaak een goede gatstrategie met toegewijde gereedschapbenaderingen die vergelijkbaar zijn met ons werk in injectiebricas van medische industrie.
Case-stijlvoorbeelden: Goed versus slecht gatlocaties
Voorbeeld 1 – telefoonachtige behuizing
- Slecht: Gat aan een zijwand, lassnaad loopt over het zichtbare voorvlak, holte nabij bevestigingspunten.
- Goed: onderwatersgat op de binnenflens, lassporen verborgen rond interne ribben, betere vulling bij schroefgaten, schoon frontvlak.
Voorbeeld 2 – Dunwandige container
- Slecht: Enkelzijdig gat, lange asymmetrische stroming, vervorming en korte giet op de verafgelegen kant.
- Goed: centraal hot runner-gat aan de basis of meerdere gelijkmatig verdeelde randgaten aan de rand, gebalanceerde vulling en lagere klemkracht.
Een slimme gatlocatiestrategie bespaart geld, vermindert defecten en laat je snellere cycli draaien zonder dagelijks tegen je gereedschap te vechten.
Gatgerelateerde defecten en praktische oplossingen in spuitgieten
Zelfs een goede mal kan slechte onderdelen produceren als het spuitgietgat fout is. De meeste cosmetische en dimensionale problemen die ik in productie zie, verwijzen terug naar gat-type, grootte of locatie. Zo bekijk ik de belangrijkste gatgerelateerde defecten en los ze snel op.
Spuitgieten in spuitgieten
Hoe het eruitziet:
Slangachtige, wormvormige lijnen nabij de schacht, meestal op vlakke oppervlakken.
Oorzaken die door de schacht worden veroorzaakt:
- Schacht te klein en beperkend → hoge snelheid, instabiele straal.
- Schacht voert in vrije ruimte in plaats van in een muur of kenmerk.
- Lange schachtland vergroot de wrijving en druk.
Ontwerpfixes:
- Verplaats de schacht zodat de stroom een muur of rib raakt, niet vrije lucht.
- Vergroot de schachtgrootte of schakel over naar waaigate or filmgate om de stroming te spreiden.
- Verkorten van de schachtlandlengte (vaak volstaat 0,5–1,0 mm).
- Voor hot runners, overweeg kleppeschacht bediening om de initiële vulling af te remmen.
Naar buitenwaarts gepropageerde lijntjes en holtes tegenover de schacht
Hoe het eruitziet:
Inbeddelingen of interne holtes in dikke delen, vaak ver van de schacht.
Oorzaken die door de schacht worden veroorzaakt:
- Schacht bevriest te vroeg → geen effectieve packing.
- Schacht te klein voor materiaal of wandsectie.
- poort te ver van het dikke gedeelte.
Ontwerpfixes:
- vergroten van de poort of een tweede poort toevoegen om de stromingslengte te verkorten.
- overschakelen naar een poortstijl die beter pakt (bijv. tab-poort, waaigate, of diafragma-poort voor ringen).
- verplaatst de poort dichter bij het dikke gebied of herontwerp de wand/rib om uniformer te zijn.
- Optimaliseer het verpakkingsprofiel met behulp van wetenschappelijke gietmethoden.
Voor een breder beeld van hoe deze defecten zich gedragen bij echte onderdelen, kunt u deze gids over veelvoorkomende injectiegietdefecten en oorzaken.
Weld- en Knit-lijnen door slecht poorten
Hoe het eruitziet:
Zichtbare lijnen waar twee stromingsvakken elkaar tegenkomen; kunnen zwak zijn of slechts cosmetisch.
Oorzaken die door de schacht worden veroorzaakt:
- Poorten geplaatst zodat de stroming rondom gaten, bosses of vensters splitst en op een zichtbaar vlak samenkomt.
- Kleine poorten of lage smelt-temperatuur verlagen de lassterkte.
- Meerdere kleine randpoorten in plaats van één goed gepositioneerde poort.
Ontwerpfixes:
- Verplaats de poorten zodat laslijnen naar niet-cosmetische, laag-spanningsgebieden bewegen.
- Gebruik ventilator-poorten or tab-poorten om de uniformiteit van het stromingsfront te verbeteren.
- Voor kritische onderdelen (bijv. transparante lenzen), overweeg hot runner kleppeschacht met sequentiële vulling.
- Verhoog de smelt-/vormtemperatuur binnen de materiaellimieten om de hechting te verbeteren.
Brandsporen en diesel-effect bij de poort
Hoe het eruitziet:
Donkere, verbrandde plekken of zilver/zwartachtige streepjes nabij de poort of ventielen.
Oorzaken die door de schacht worden veroorzaakt:
- Poort te beperkend → hoge shear, lokale oververhitting.
- Slecht ventilleren nabij het poortgebied → opgesloten lucht gecomprimeerd en verbrand.
- Overmatige injectiesnelheid door een kleine poort.
Ontwerpfixes:
- Verhoog de poortdoorsnede of wijzig naar een lagere-shear poorttype.
- Voeg ventielen toe of verdiep ventielen nabij de poortinvoer.
- Verminder de injectiesnelheidsincisie bij het begin van vullen.
- Voor hittebestendige harsen, gebruik soepelere stromingspaden en gepolijste poortgebieden om wrijving te verminderen.
Korte zuigers door beperkende poorten
Hoe het eruitziet:
Onderdeel niet volledig gevuld; ontbrekende hoeken, dunne gebieden of onvolledige ribben.
Oorzaken die door de schacht worden veroorzaakt:
- Poort te klein voor de stromingslengte en dikte van het onderdeel.
- Verkeerd poorttype voor lange, dunwandige secties (bijv. kleine randpoort bij verpakking).
- Ongebalanceerde multi-caviteits-gating.
Ontwerpfixes:
- Verhoog de poorthoogte/breedte of schakel over naar waaier, film, of diafragma-poort voor dunwandige onderdelen.
- Voor multi-caviteitstools, herbalans poortgroottes of gebruik hot runner-systemen met nauwkeurige stromingscontrole.
- Verbeter ontluchting aan de uiteinden van de stroming om een luchtdichtheid te voorkomen.
Flits bij de poort
Hoe het eruitziet:
Dunne vinnen of overtollig materiaal rondom de poort en de scheidinglijn.
Oorzaken die door de schacht worden veroorzaakt:
- Poortgebied overgeladen door grote poort of agressieve vulling.
- Mismatch van poortinzetstuk of versleten poortuwing.
- Hoog injectiedruk om een beperkende poort te overwinnen.
Ontwerpfixes:
- Naai de poort zodat je piekdruk tijdens injectie en vulling kunt verminderen.
- Controleer staalcondities: opnieuw installeren of opnieuw snijden van poortinzetstuk en scheidinglijn.
- Optimaliseer het injectieprofiel; vertrouw niet op druk om door een slecht poortsontwerp te drukken.
Visuele defecten: poortroet, halo, spook, stromingsmarkeringen
Hoe ze eruit zien:
- Poortroet / halo: troebel rondje of heldere plek rondom de poort.
- Spook (splay): zilveren strepen, meestal door vocht of opgesloten gas.
- Stromingsmarkeringen: zichtbare stromingslijnen die uit de poort stralen.
Oorzaken die door de schacht worden veroorzaakt:
- Hoge schuif bij een heel kleine poort → roet / halo.
- Poort te dicht bij het cosmetische vlak.
- Niet-uniforme stromingsfront vanuit een kleine randpoort op een ruim paneel.
Ontwerpfixes:
- Verplaats poort naar een niet-cosm tisch gebied of aan de rand van het deel.
- Vergroot het poortgebied of schakel over naar waaigate or filmgate voor brede, vlakke delen.
- Verbeter droging en ventilatie voor sprei; polijst stromingspaden nabij de poort.
- Voor transparante delen en lenzen geef ik normaal de voorkeur aan goed ontworpen kleppeschacht of grote filmgate om sporen te minimaliseren.
Stapsgewijze poortproblemen oplossen
Wanneer ik poortproblemen debug op een draaiende mal, volg ik deze eenvoudige flow:
-
Identificeer de defectzone
Breng exact in kaart waar het defect zich toont ten opzichte van de poort en de stromingsrichting. -
Controleer eerst de verwerking
- Verminder vulsnelheid/lokale wrijving.
- Stel smelt- en maltemperaturen af.
- Stem inpak- tijd en druk af.
-
Bevestig venting en vergrendeling
Zorg ervoor dat ventielen rondom de poort en de laatst-vullende regio's schoon en diep genoeg zijn; controleer klemkracht en maluitlijning. -
Beoordeel poortontwerp
- Is het type poort geschikt voor de vormgeving van het deel en het materiaal?
- Is de poortgrootte in lijn met materiaalgidsen (shearrate, bevriezingstijd)?
- Drukt de poortlocatie defecten naar cosmetische of hoge spanningszones?
-
Plan staalwijzigingen
Prioriteer minimale wijzigingen: open de bestaande poort, verkort het land, verplaats of dupliceer poorten. Voor complexe projecten voer ik een simulatie uit om te bevestigen voordat het staal wordt gesneden.
Door de spuitgietpoort als een kernontwerpelement te behandelen, en niet slechts als een klein gaatje in de toevoergang, verminder je afval, stabiliseer je de kwaliteit en voorkom je veel van de klassieke defecten die de productie vertragen.
Materiaalgerichte aanbevelingen voor spuitgietpoorten
Het correct ontwerpen van de spuitgietpoort is sterk afhankelijk van het materiaal. Ik ontwerp de poort altijd op basis van het gedrag van de polymeer bij de poort: stroming, schuifspanning, afkoeling, en krimp.
Amorf versus semi-kristallijn gedrag bij de poort
Amorf (ABS, PC, PS, PMMA, PSU, enz.)
- Breder verwerkingsvenster, langzaamere afkoeling bij de poort
- Minder volumetrische krimp → lager risico op vervorming
- Gevoeliger voor schuifbrand, poortwazig, stroommarkeringen
- Voorkeur grotere, kortere poorten om schuif- en cosmetische problemen te verminderen
Semi-kristallijn (PP, PE, PA, POM, PBT, PEEK, enz.)
- Snelle kristallisatie → poort koelt sneller af
- Hogere, anisotrope krimp → meer vervorming
- Nodig goede vulling via de poort om zinkputten en holtes te beheersen
- Vaak gebruiken iets grotere poorten en strategische locaties voor krimpbeheersing
Poortenontwerp voor hoogtemperatuurharsen (PEEK, PSU, PPA, enz.)
Hoogtemperatuurharsen zijn duur en onvergevingsgezind. Ik ontwerp hun poorten altijd met:
- Gebalanceerde wrijving: klein genoeg voor goede menging, groot genoeg om verbranding te voorkomen
- Verwarmde of hot runner-poorten voorkeur om smelttemperatuur te behouden
- Gepolijste poortland om hijs en degradatie te verminderen
- Korte landlengte (≈0.8–1.0 mm) om drukval onder controle te houden
Typische keuzes:
| Materiaal | Veelvoorkomende poorttypes | Opmerkingen |
|---|---|---|
| PEEK | Klep-poort, rand, waaier | Gebruik hot runner; strikte thermische controle |
| PSU/PEI | Rand, waaier, klep-poort | Vermijd submarine-klepjes voor kritieke onderdelen |
| PPA | Rand, subklep, klepklep | Let op vocht en snel bevriezen |
Gating-strategieën voor glasgevulde en versterkte materialen
Met glasgevulde درجات (GF-PP, GF-PA, GF-PBT, enz.), ontwerp van de poort beïnvloedt vezeloriëntatie, sterkte en oppervlak.
Belangrijke punten:
- Vermijd micro-pin-kleppen die overmatige wrijving en vezelbreuk veroorzaken
- Plaats poorten zodat de stroming langs het hoofdlastpad (vezels uitgelijnd met de spanningsrichting)
- Gebruik robuuste staal en slijtvastte inserts rondom poorten
- Geef de voorkeur aan:
- Rand-/waaierpoorten voor structurele delen
- Kleppoorten voor grote of multi-kamer gereedschappen
Speciale overwegingen voor zachte TPE- en TPU-poortvorming
Zachte TPE's en TPU's gedragen zich meer als dikke vloeistoffen:
- Gevoelig voor spuitjes en stroommarkeringen van kleine, hoog-shear poorten
- Voordeel van brede, lagere-shear poorten (ventilator, film, grote onderzeeër)
- Poortrestanten moeten zijn glad en laag om ongemak op gripoppervlakken te voorkomen
- Vereist vaak langere vuling door een relatief ruim poort om zakken en stroomlijnen te voorkomen
Aanbevolen Poorttypes per Materie Familie
Snelle gids die ik doorgaans gebruik:
| Materie Familie | Aanbevolen Poorttypen | Vermijden (waar mogelijk) |
|---|---|---|
| PP (ongevuld) | Rand, waaier, onderzeeer, film | Zeer kleine pin voor cosmetische onderdelen |
| ABS | Rand, pin, tab, klep | Kleine tunnelkleppen op glanzende oppervlakken |
| PC / PC‑ABS | Rand, ventilator, tab, klep | High‑shear pin gates → stress cracks |
| PA66 / PA6 | Rand, onderzeeër, klep | Kleine pin gates → snelle bevriezing |
| POM | Rand, onderzeeër, pin | Lange landritsen → thermische verval |
| TPE / TPU | Ventilator, film, grote onderzeeër | Scherpe pin gates nabij aanrakinggebieden |
| PEEK / hoog‑temp | Klep, rand, ventilator | Koud, dunne poorten die verbranden |
Aanpassen van gate‑grootte & locatie voor krimp & vervorming
Ik koppel poortgrootte en plaatsing altijd aan krimp- en vervormingsgedrag:
-
Hoogkrimpmaterialen (PP, POM, PA, PBT)
- Grootere poorten of meerdere poorten voor betere verpakking
- Poort dichtbij dikke secties en bosses om zinken te verminderen
- Plaats poorten zodat stroom laten symmetriseren en vervorming te verminderen
-
Laag-schrinkende materialen (ABS, PC, PMMA)
- Meer flexibiliteit in locatie; focus op cosmetica en laslijnen
- Poort verwijderen uit het zicht wanneer oppervlakken hoog glans of optisch zijn
-
Vaardige vervormingsgevoelige onderdelen (platte deksels, lenzen, lange bezels)
- Gebruik centrale poorten, waaier-/film-poorten, of meerdere gebalanceerde poorten
- Valideer met stroom- en vervormings-simulatie voor het snijden van staal
Als je hier nieuw mee bent, helpt het eerste de basis te begrijpen het proces van kunststof spuitgieten zodat deze poortkeuzes beter in context begrijpelijk zijn.
Hot Runner vs Cold Runner Spuitgietpoorten
Wanneer ik kies tussen hot runner- en cold runner-poortsysteem, kies ik eigenlijk hoe ik de materiaalstroom, kosten en consistentie bij elke shot wil beheren.
Overzicht: Hot Runner Poort vs Cold Runner Poort
- Hot runner-poorten houden het gesmolten materiaal warm in verwarmde verzamelbuizen en nozzles, waardoor er weinig of geen afvalloop is. Onderdelen worden rechtstreeks vanuit een warme tip of kleppoort geïnjecteerd.
- Cold runner-poorten gebruiken een niet-verwarmde loper die afkoelt en samen met het onderdeel wordt uitgeworpen. De loper wordt of weggegooid of hergranuleerd en hergebruikt.
Als je nieuw bent in spuitgieten, helpt het eerst het basisproces en de smeltstroom te begrijpen – hier zie je een eenvoudige uiteenzetting: hoe kunststof spuitgieten werkt.
Wanneer kleppoorten de investering waard zijn
Klepportsystemen zijn de premium optie bij hot runners. Een stalen pin opent en sluit de poort mechanisch.
Ze zijn meestal de moeite waard wanneer je nodig hebt:
- Top cosmetische kwaliteit: geen draadvorming, zeer kleine en schone poortresten, minimale poortverkleuring.
- Strikte dimensionale controle: precieze naverpakking omdat de poort precies sluit wanneer jij dat wilt.
- Grote of complexe onderdelen: betere controle van drukbalans en vervorming.
- Multi-cavity- of familiegereedschappen: gemakkelijker om het vullen te balanceren door het sequentieel openen van elke klep.
Als je onderdelen goedkoop, niet-cosmetisch zijn of als het aantal shots klein is, is een eenvoudige cold runner of hot tip poort meestal economischer.
Thermal Balance & Colour Change
Hot runner gates demand good thermal balance:
- Poor temperature control = burn marks, stringing, colour streaks, or material degradation.
- Frequent colour changes are slower and more wasteful in hot runners because old colour stays in the manifold.
- Cold runners purge faster on colour change but generate more regrind.
For short runs with many colours, I lean cold runner. For long, stable production, hot runner wins on efficiency.
Valve‑Gate Sequencing Technology
Modern valve‑gate sequencing lets you:
- Open/close gates in a programmed order.
- Control flow fronts to avoid weld lines, reduce air traps, and manage sink and warpage.
- Gebruik pressure or position‑based control for scientific moulding.
This is a powerful tool in automotive, lighting, large covers, and multi‑cavity tools where consistent fill is critical.
Energie, Afval & Cyclustijd
In echte productie ziet de vergelijking er als volgt uit:
- Warmrunner
- Minder materiaalafval (geen koudrunnerafval)
- Gewoonlijk kortere cyclusduur (geen dikke runner om te koelen)
- Higher energieverbruik per matrijs (verwarmers), maar lager energieverbruik per goed onderdeel bij volume
- Koudrunner
- Meer afval of hertseldraad
- Langere koeltijd als de runner dik is
- Lagere matrijskosten en eenvoudigere opstelling
Simpele Kosten-Winst Overzicht
| Factor | Warmrunner Gates | Koudrunner Gates |
|---|---|---|
| Gereedschapskosten | Hoog | Laag |
| Materiaalsverspilling | Zeer laag | Middel–hoog (runnerafval) |
| Cyclustijd | Korter (meestal) | Langer als de runner dik is |
| Kleurwissel | Langzamer, meer purge | Sneller, minder purge |
| Cosmetische kwaliteit | Uitstekend met klepdeksels | Goed maar meer zichtbare kleprest vestige |
| Het beste voor | Hoge capaciteit, strakke specificatie, premium onderdelen | Lage/middelgrote capaciteit, kostenbewuste gereedschappen |
Voor hogecapaciteits wereldwijde programma's waar hars duur is, rechtvaardig ik normaal snel warmloopkanalen. Voor kortere runs of commodity-onderdelen zijn koude kanalen vaak de slimmere zet.
Onderhoud & Betrouwbaarheid
-
Hot runner systemen
- Regelmatige controles van verwarmingselementen, thermokoppels, afdichtingen en kleppinnen nodig.
- Gevoelig voor verontreiniging, vulstoffen en slechte droogtijden.
- Wanneer onderhouden, leveren ze zeer stabiele verwerking en lagere onderdeelprijzen.
-
Cold runner systems
- Mechanisch eenvoudig en zeer robuust.
- Minder downtime-risico, gemakkelijker voor kleinere werkplaatsen om te onderhouden.
- Hoger hanteren en slijpvermogen als je kanalen recyclet.
Wanneer ik een mal ontwerp, balanceer ik altijd de initiële gereedschapskost, verwacht jaarlijks volume, materiaalkosten en cosmetische behoeften voordat ik een hot runner- of cold runner-klepstrategie vastleg.
Geavanceerde en opkomende deurtechnologieën voor spuitgieten
Sequentiële klepafsluiting voor complexe mallen
Voor familie- en multikamer-gereedschappen gebruik ik volgordeventielbediening om te regelen wanneer elke klep opengaat en sluit. Dit laat ons toe:
- Weldinglijnen en stroommarkeringen op zichtbare gebieden te verminderen
- Vullen te balanceren over caviteiten met verschillende volumes
- Klemkrachten verminderen door het vullen te stapelen
Met moderne ventielklep-systemen en nauwkeurige controles kunnen we de vul timing afstemmen per slag in plaats van het gereedschap opnieuw te ontwerpen.
3D-geprinte conformale klep-inzetstukken
Additive manufacturing laat ons bouwen conforme-gekoelde klepinzetstukken en geleiderblokken die de smelting en klepgemetrie volgen. Dat betekent:
- Snellere en gelijkmatigere klepfreeze-off
- Minder vervorming rondom de klep
- Korte, stabielere cyclustijden
Bij complexe gereedschappen combineer ik deze inzetstukken vaak met hoge nauwkeurigheid injection mould tooling zodat we zowel koeling als toleranties onder controle houden.
Micro-injectiegietgereedschappen
Voor micro-injectiegietwerk en onderdelen onder een paar honderd milligram, draaien we kleppen onder 0,3 mm:
- Hoog-snelheid micro-pin-poorten of micro-tunnelpoorten
- Ultra-gepolijste poortrand om shear burn en blokkering te voorkomen
- Strakke temperatuurregeling rond de poort om de stroming stabiel te houden
Dit is cruciaal voor wereldwijde klanten in medische, elektronica en micro-fluidic onderdelen waar elke micron telt.
Data-gedreven poortoptimalisatie
Ik gok geen poortontwerp. Ik combineer mould-flow simulatie en productiegegevens om het af te stemmen:
- Gebruik simulatie (bijv. Moldex3D, Moldflow) om poortlocaties, shear-snelheid en bevriezingstijd te testen
- Valideer met holte-druksensoren en wetenschappelijke gietenproeven
- Itereer poortgrootte en klep timing met behulp van echte cyclustijden
Deze door simulatie geleide aanpak verlaagt toolwissels en versnelt PPAP en kwalificatie.
Geautomatiseerde ontgruiming en robotica
Poortontwerp moet nu werken met automatisering vanaf dag één:
- Onderdelen gericht op automatische ontgriming (onderzeeër/ tunnelpoorten, kleppoorten)
- robots of EOAT om poorten consisten te buigen, te trimmen of te snijden
- Schone scheiding voor cosmetische onderdelen en recyclebare runnen
Gekoppeld aan onze bredere precisie-mouding capaciteit (vooruitgang in precisie gieten/monteren te bekijken), dit laat ons hoge volumes Global-programma's verwerken met constante kwaliteit en lage arbeidskosten.
Professionele injectiespuitgietgates ontwerpbenadering in de praktijk
Een solide gate-ontwerp voor injectiegieten is geen gokwerk – het is een gestructureerd, data-gedreven proces. Zo pak ik het aan in echte projecten.
Gebruik wetenschappelijke molding om gate-grootte en locatie te valideren
Ik behandel de poort altijd als een kritisch procesvariabele, niet alleen als gereedschapdetail.
Belangrijke stappen:
- Een robuust procesvenster vaststellen (vultijd, injectiesnelheid, houdingsdruk, smelt-/mal-temperatuur).
- Druk monitoren bij de mond en, bij voorkeur, in-situ sensoren om te zien hoe goed de gate de plaat voedt.
- Koppelen gate-prestaties aan partkwaliteit: afmetingen, verzinking, vervorming, laslijnsterkte en cosmetische gate-vestige.
- Pas gate-grootte en locatie alleen aan op basis van data – niet enkel “het ziet er klein/groot uit”.
Dit sluit direct aan op algehele processtabiliteit en kosten. Als je nieuw bent in gestructureerde verwerking, begin met een basisbegrip van hoe injectiegieten wordt gedaan en bouw vanaf daar verder.
Simuleer Smeltstroom en Vervorming vóór het snijden van staal
Ik vertrouw op CAE-tools (bijv. Moldex3D, Moldflow) om het gate-ontwerp dicht te krijgen voordat er machinale bewerkingen plaatsvinden:
- Gate-locatie screening: simuleer verschillende poortlocaties om drukval, vulbalans en posities van lassen te vergelijken.
- Wrapping Warpage predicting: zie hoe poortkeuze en vulling vervorming beïnvloeden, vooral voor grote vlakke onderdelen en glasvezelgevulde materialen.
- Hernieuwde zijde en temperatuur aan de poort: controleer op poortschuif-snelheidslimieten en hotspot die poortvervormingen of verkleuring veroorzaken.
Het doel is om gereedschap met een “gevalide” poortconcept binnen te brengen, geen gok.
Voer Gate Freeze-studies en DOE-experimenten uit
Zodra het matrijs in de pers zit, bevestig ik het poortontwerp met gerichte experiments:
-
Poortbevriezingsstudie
- Geleidelijk de houdtijd verminderen.
- Plot gewicht van het onderdeel vs houdtijd.
- Het punt waarop het gewicht niet meer toeneemt = feitelijke poortbevriezingstijd.
- Vergelijk dit met cyclustijden en pas poortgrootte aan als de vulling onvoldoende is.
-
Ontworpen experimenten (DOE)
- Varieer poortgerelateerde factoren (vulsnelheid, houddruk, smeltpunt) in een gestructureerde matrix.
- Meet de invloed op inzinking, vervorming, lassenlijnsterkte en cosmetische defecten.
- Gebruik de resultaten om te bepalen of een poortwijziging echt nodig is of dat verwerking het probleem kan oplossen.
Checklist-gedreven DFM-beoordelingen gericht op poorten
Voordat ik me vastleg aan een gereedschapsontwerp, voer ik een DFM-beoordeling uit met een specifieke poortchecklist:
- Is de poorttype geschikt voor het materiaal en de onderdeelgeometrie? (bijv. tunnelpoort vs randpoort vs kleppoor-systeem).
- Is de poortlocatie geoptimaliseerd voor stromingslengte, laslijnen en venting?
- Is de poortgrootte houdt rekening met shear-limieten en de verwachte stromingslengte?
- Is automatische degating mogelijk of realistisch?
- Is de poort toegankelijk voor onderhoud en polijsten?
Een eenvoudige poortgerichte DFM-checklist bespaart maanden aan herwerk en verborgen kosten.
Samenwerking met motortenkopers en OEM's
Goede ontwerprichtlijnen voor injectie vormpoort is een teamsport:
- Gieterij-: brengt ervaring mee op het gebied van bewerkingslimieten, poortinzetstukken, conforme gekoelde poortontwerpen en automatische degating-opties (onderzeeër/tunnel, kleppagenaal, enz.).
- OEM / Productontwerper: bepaalt cosmetische zones, kritieke afmetingen en belastingroutes zodat we sterkte versus uiterlijk kunnen balanceren.
- Gieter / Procesingenieur: levert praktijkfeedback uit de pers, inclusief poortslijtage, poortrest, en typische defectpatronen.
Ik besluit pas over poortkeuzes nadat iedereen heeft goedgekeurd:
- Gattype en locatie
- Verwachte cosmetische niveau en slagstrategie voor het gat
- Plan B-opties (secundaire gatlocaties, eenvoudige invoegwijzigingen, of klepventielvolgorde)
Wanneer deze professionele, op bewijs gebaseerde benadering gevolgd wordt, is het resultaat stabiele productie, minder defecten en lagere totale kosten per stuk – niet enkel een “goedkopere” mal upfront.
FAQ over gietmallen injesie Gate
Meest voorkomende gate-typen bij productie van injectie-mallen
In real-world productie zie ik deze gate-types het vaakst gebruikt worden:
- Rand-/zijgaten – algemeen toepasbaar, makkelijk te bewerken, zeer gebruikelijk.
- Onderwatertunnelgaten – perfect voor automatische ontgritting op kleine tot middelgrote onderdelen.
- Punt-precisie / directe hot runner-gaten – populair bij multi-kamer en cosmetische onderdelen.
- Bladgaten – vaak gebruikt wanneer we lassenlijnen en shear willen beheersen.
Voor veel standaard onderdelen en materialen dekken deze vier 80–90% van dagelijkse projecten, vooral wanneer gecombineerd met de juiste plastic voor injectie-molding.
Welk gat-type geeft de beste cosmetische uitstraling?
Als je vooral waarde hecht aan zichtbare oppervlaktekwaliteit:
- Klep-gat in hot runner – meestal het schoner uitziende uiterlijk, minimaal gate-vestige, ideaal voor zichtbare Class‑A oppervlakken.
- Pin‑point gate (hot runner) – heel kleine vlek, kan verborgen zijn in logo’s of niet-kritieke gebieden.
- Onderzeeboot / tunnelpoort vanaf de achterzijde – goed wanneer je de poort niet op een zichtbaar vlak kunt houden.
Voor lenzen, deksels en high-end behuizingen, stimuleer ik gewoonlijk klepdeuren wanneer het budget dit toestaat.
Kunnen gate marks verwijderd of volledig verborgen worden?
Je zult altijd wat gate-vestige hebben, maar je kunt minimaliseren of verbergen:
- Plaats de poort in niet-zichtbare zones: onderzijde, bosses basis, flange, logo-gebied.
- Gebruik klepdeuren or fijne pin‑point gates voor zeer kleine vlekken.
- Breng secundaire afwerking: lichte schuring, tumbled of textuur om het gate-gebied te mengen.
Volledig onzichtbaar is zeldzaam, maar we kunnen gate marks functioneel en visueel verwaarloosbaar maken.
Kleinste praktische formaat voor een pin‑point poort
Realistische limieten zijn afhankelijk van hars- en gereedschapkwaliteit, maar als vuistregel:
- Standaard thermoplasten: 0.8–1.2 mm diameter is gebruikelijk.
- Strakke tolerantiewerk: 0.6–0.8 mm is mogelijk met goed staal, uitlijning en procesbeheersing.
- Micro-injektiegieten: <0,3 mm is mogelijk maar zeer gespecialiseerd.
Below ~0.8 mm, expect higher risk of verstoppings, shear burning, en hogere druk.
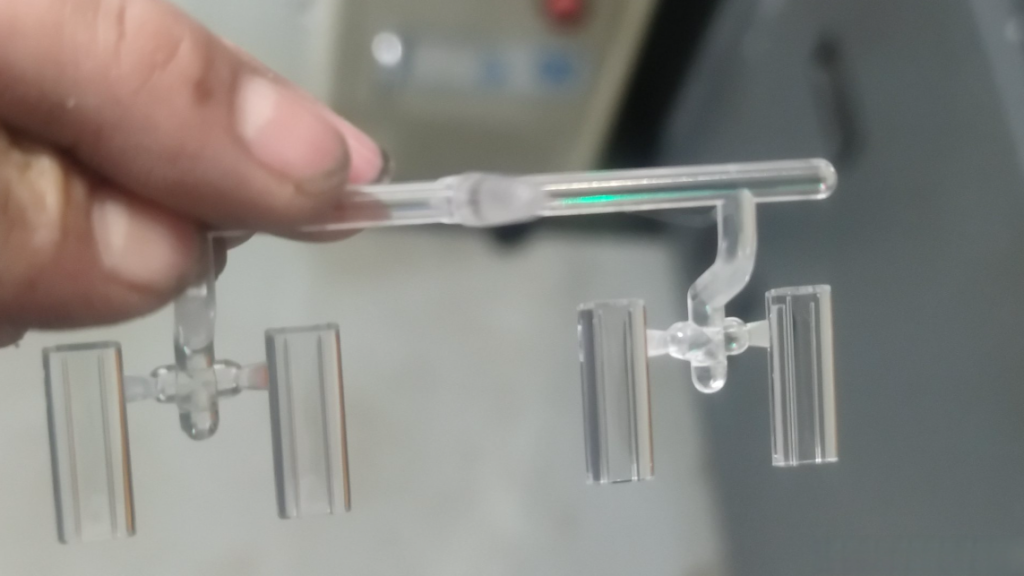
Waarom onderwatertunnels en -poorten worden gebruikt voor automatische ontgrating
Onderwatertunnels (gates) zijn ontworpen om automatisch af te breken wanneer het onderdeel uitgeworpen wordt:
- de poort loopt onder een hoek en knapt bij het poortland tijdens uitwerpen.
- Geen bediener nodig om klemmen af te snijden – enorme besparingen op arbeid.
- Ideaal voor hoogvolume onderdelen zoals doppen, kleine behuizingen en clipjes.
We gebruiken ze wanneer we een koude loop systeem willen maar nog steeds nodig hebben automatische degating zonder robots.
Snelle vuistregels voor het kiezen van een gietmontage poort
Wanneer ik een gietmontage poort kies, houd ik deze basisprincipes in gedachten:
- Hoog volume, goede cosmetiek, hoger budget → hot runner kleppentoevoer.
- Middelhoog tot hoog volume, verborgen poort, koude loop → sub‑marine / tunnel poort.
- Eenvoudige onderdelen, gemakkelijke afname, laag–tot middelhoog volume → rand / zijkant poort.
- Grote, dikke onderdelen → sprue / randpoort met royale dwarsdoorsnede.
- Dunne, brede stromingsvoors: (verpakkingen, trays) → waaier- of filmpoort.
- Ronde of buisvormige onderdelen → diafragma / schijfklep.
Overeenkomst kleptype + materiaal + volume + cosmetisch niveau. Zorg dat die vier op één lijn liggen, en je vermijdt de meeste gietproblemen vanaf dag één.



 Dutch
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian