

O que é uma Porta de Injeção e por que ela importa
O que é uma porta de moldação por injeção?
An porta de moldagem por injecção é a pequena abertura restrita deliberadamente que liga o sistema de canalização ao culpado. É o último “ponto de controlo” que oborre o derrete passa antes de se tornar a sua peça.
Na prática, a porta é onde você:
- Controla tão rápido e tão uniformemente o derretimento preenche o esté
- Controla embalagem e contração através de pressão e congelamento
- Deixe visível ou escondida vestígio de porta que afeta a qualidade cosmética e o desbaste
Se a porta estiver errada, tudo a montante – resistência, aparência, tempo de ciclo e custo – fica comprometido.
Como a porta controla o fluxo, pressão e congelamento
A porta é a restrição-chave no trajeto de fluxo, por isso define diretamente:
- Padrão de fluxo do derretido – Muito pequena e obtém-se cisalhamento elevado, jato e marcas de queima; demasiado grande e perde-se o controlo de frentes de fluxo e embalagem.
- Queda de pressão – A válvula/mordente é onde ocorre a maior perda de pressão; dimensionamento inadequado força pressão de injecção mais alta, máquinas maiores, ou cria buchas/pequenas injeções.
- Tempo de congelamento – A válvula/mordente é geralmente a primeira secção a congelar. Uma vez que congela, o enchimento pára:
- A válvula congela demasiado cedo → afunda, vazios, controlo dimensional deficiente
- A válvula permanece aberta tempo demasiado → sobre-enchimento, ondulação, ciclo mais longo
Está sempre a equilibrar área de fluxo, taxa de cisalhamento, e tempo de congelamento em redor da válvula.
Impacto no tempo de ciclo e na produtividade
O design da válvula atinge o seu tempo de ciclo mais difícil de admitir pela maioria das pessoas:
- Válvulas pequenas: Congelamento rápido → tempo de retenção mais curto, mas maior risco de falhas e buracos
- Válvulas sobredimensionadas: Congelamento longo → retenção e arrefecimento alargados → ciclos mais lentos
- Válvulas bem desenhadas: Tamanho mínimo da válvula que ainda proporciona:
- Embalagem completa
- Sem fendas em áreas críticas
- Dimensões estáveis
Isso afeta diretamente:
- Exigido tonagem da braçadeira e tamanho da máquina
- Taxa de sucata e retrabalho
- OEE global (disponibilidade da máquina, desempenho, qualidade)
Efeito na resistência da peça e no desempenho estrutural
A posição da porta e o design moldam a orientação molecular e padrão de linhas de solda na peça:
- Má gestão de encaixe pode criar:
- Fraco linhas de solda/knit fracas em zonas de alto esforço
- Alinhamento elevado levando a contração anisotrópica e empenamento
- Boas condições de encaixe apoiam:
- Fluxo equilibrado para costelas, relevos e caminhos de carga
- Robusto resistência ao impacto e desempenho à fadiga
- Consistente estabilidade dimensional em todos os alojamentos e ferramentas
Para peças estruturais, o desenho do couraça é uma decisão de conceção primária, não um pensamento tardio de tooling.
Influência do couloir na cosmética e qualidade de superfície
De uma perspetiva cosmética, o couloir é normalmente a sua fonte de defeitos mais visível:
- Vestígios de couloir: Altura, forma e localização determinam o quão perceptível é a marca do couloir
- Padrões de fluxo: O vazamento insuficiente pode causar:
- Blanqueamento do couloir, halos e marcas de fluxo
- Desencontros, marcas de queima, trilhas de jato perto do couloir
- Aparência da superfície:
- Tipo ou tamanho de couloir incorreto pode arruinar superfícies de alto brilho, texturizadas ou de lente
- Guarda-se quebras de encapsulamento visíveis em zonas não cosméticas ou faces ocultas
Para peças com contato com o consumidor, o portão é uma característica cosmética que deve ser desenhada, não apenas tolerada.
Pós-molda, rebarba e automação
O design do portão também decide quão fácil ou doloroso são as suas operações a jusante:
- Aparelhagem manual: Portões de borda grandes ou portões de sprue exigem operadores, dispositivos e tempo
- Desengate automático: Portões submarinos/pita, portões de ponto, portões em banana são desenhados para se partir limpos durante a ejeção
- Manuseamento robótico: A localização do portão dita:
- Onde as garras podem agarrar
- Como as peças podem ser orientadas para inspeção visual ou operações secundárias
O design inteligente do portão reduz:
- Mão-de-obra por peça
- Variabilidade no vestígio do portão e defeitos cosméticos
- Risco de dano durante o desgate
Custo oculto de um mau design de portão
Uma decisão de portão “barata” na fase de desenho da ferramenta muitas vezes se torna um custo permanente em produção:
- Mais rebarba e retrabalho a partir de pours e falhas na linha de soldagem
- Ciclos mais longos devido a superdimensionamento ou arrefecimento prolongado por motivos cosméticos
- Adicionais operadores, estações de acabamento ou robôs apenas para lidar com o borrego
- Mais tonelagem da máquina por causa de exigências de pressão e aperto desnecessárias
- Modificações de ferramentas e alterações de engenharia não planeadas quando aparecem problemas no PPAP ou na ramp-up
A minha regra é simples: tratar o design do borrego como um tema de engenharia primário, não um detalhe de moldação de última hora. Um bom borrego economiza dinheiro em cada ciclo durante a vida útil do molde.
Sugestões rápidas
- O borrego controla fluxo, pressão, congelamento e empacotamento – e, portanto, qualidade.
- Afeta diretamente tempo de ciclo, resistência, empenamento e cosmética.
- Um bom design de entrada reduz trabalho, desperdício e energia; um mau design de entrada queima dinheiro silenciosamente durante anos.
Principais tipos de bocais de moldagem por injeção
Escolher o tipo certo de gate de moldagem por injeção é uma das formas mais rápidas de melhorar a qualidade da peça, o tempo de ciclo e o custo. Abaixo está um guia direto aos estilos de gate principais e quando eu os utilizo na produção.
Borda / Gate lateral
- O que é: gate retangular simples alimentando-se a partir da linha de separação para a borda da peça.
- Melhor para: Peças gerais, paredes médias a espessas, ferramentas de câmara única, muitos materiais de referência.
- Prós: Fácil de usinar, fácil de ajustar, bom fluxo; ótimo para tooling rápido.
- Contras: Vestígio visível na borda, aparo manual ou semi‑automático.
- Cosmética: Moderado – visível, mas geralmente aceitável em faces não expostas.
- Materiais típicos: PPE, PE, ABS, PS, PC/ABS, POM.
Gate de ponto (incluindo 3‑placas e canal quente)
- O que é: Gate circular pequeno, geralmente em moldes de 3 placas ou canal quente.
- Melhor para: Ferramentas de múltiplas cavidades, peças pequenas, requisitos cosméticos apertados.
- Prós: Marca de contrafação muito pequena, desmoldagem automática boa, adequada para trabalhos de alto volume.
- Contras: Sensível a cisalhamento e ao congelamento; ferramentas mais complexas.
- Cosmética: Muito bom – vestígio de porta minúsculo e arrumado.
- Materiais típicos: ABS, PC, PMMA, PS, PA, muitos resinas de engenharia.
Porta Submarina / Túnel
- O que é: Corte de túnel inclinado sob a linha de divisão; porta quebra-se automaticamente.
- Melhor para: Peças de alto volume que necessitam desmoldagem automática, componentes lateralmente porta-gramados.
- Prós: Sem aparas manuais, corredores compactos, adequado para
Parâmetros Críticos de Design de Porta para Moldagem por Injeção
Faça o design da porta corretamente, e a maioria dos seus problemas de moldagem por injeção desaparece. Abaixo estão as regras centrais de design de porta a que sigo em cada nova ferramenta.
Regras Básicas de Dimensionamento de Porta de Intuição
Para a maioria dos tipos de portas de moldagem por injeção (borda, ponto, submarina, etc.), começo com regras simples de área de fluxo, depois refino via simulação e ensaios.
Pontos de partida típicos (termoplásticos):
| Espessura da Parede (mm) | Tipo de Porta | Espessura da Porta (t₉) | Largura da Porta (w₉) (borda/ventilação/abas) |
|---|---|---|---|
| 0.5 – 0.8 | Grau / filme | 0.6–0.8 × parede | 2–4 × t₉ |
| 0.8 – 1.5 | Grau / ventilador | 0.6–0.8 × parede | 2–5 × t₉ |
| 1.5 – 3.0 | Grau / submarino | 0.7–0.9 × parede | 2–5 × t₉ |
| > 3.0 | Ventilador / tab | 0.6–0.8 × parede | 3–8 × t₉ |
| Ponto de mira (frio) | Ponto de mira | Ø 0.8–1.2 mm (maior parte) | – |
Pontos-chave:
- Manter a área de fluxo da porta ≥ 50–70% da área de fluxo da ranhura para fácil preenchimento.
- Para materiais viscosos (PC, PVC, grafitos preenchidos), sobrecapa a porta no início.
Se és novo no design de moldes, vale a pena compreender o processo completo de design de moldes para que o dimensionamento da garganta se enquadre no panorama mais amplo.
Limite de Taxa de Cisalhamento e a Regra dos 50.000 s⁻¹
Demasiada cisalhamento na garganta resulta em marcas de queima, resina degradada e aspectos cosméticos pobres.
- Como regra, mantém a taxa de cisalhamento da garganta ≤ 50.000 s⁻¹ para a maioria das resinas.
- Para resinas sensíveis à cisalhamento (PVC, PC, POM, graus retardantes de chama): mira para 30.000–40.000 s⁻¹.
- Para resinas duras de alto fluxo (PP, PE): 50.000–60.000 s⁻¹ costuma ser aceitável.
Se fores forçado a ter bocas muito pequenas (micropeças, ponto único), reduz a velocidade de injeção e usa um orador quente ou porta de válvula para reduzir o stress térmico/mecânico.
Comprimento de aterragem da garganta – Mantém‑o curto
A terra da garganta é a seção reta na menor secção transversal. Muito longo e tens perdas de pressão e desengate lento.
Diretrizes:
| Tipo de Porta | Comprimento recomendado da terra (L) |
|---|---|
| Aresta / Ventoinha / Aba | 0.5 – 1.0 mm |
| Submarino / TúneL | 0.8 – 1.5 mm |
| Ponto de mira | 0.8 – 1.2 mm |
| Gatilho de válvula (a quente) | Tão curto quanto for fabricável |
- Terra firme curta facilita o enchimento, quebras mais limpas.
- Terra longa é justificada apenas quando precisa de vestígio muito controlado ou aquecimento por cisalhamento especial.
Profundidade da ranhura vs Espessura da parede
A profundidade da ranhura é o principal controlo de volume. Quanto mais a restringe, mais difícil é o enchimento.
Regra simples:
- Espessura/profundidade da ranhura t₉ ≈ 0,6–0,8 × a mais próxima espessura de parede para peças em geral.
- Para embalagem de parede fina: t₉ ≈ 0,8–1,0 × parede (para evitar picos de pressão).
- Para peças muito cosméticas: ligeiramente menor t₉ e usar ventoinha ou portas de filme para espalhar o fluxo.
Dimensões de Porta Específicas do Material
Diferentes plásticos comportam-se de forma muito diferente na porta.
| Material | Tendência do Tamanho da Porta | Notas |
|---|---|---|
| PP | Pequeno a médio | Flui facilmente, bom para porta de ponto único, portas submarinas. |
| PE (HD/LD) | Pequeno a médio | Semelhante ao PP; cuidado com o stringing com injetores quentes. |
| ABS | Médio | Evitar portas muito pequenas para reduzir queimaduras e blush. |
| PC | Mais amplo | Alta viscosidade; precisa porta maior e menor cisalhamento. |
| PA66 | Médio | Semi-cristalino; manter portas maiores para empacotamento. |
| POM | Médio a grande | Sensível à degradação; observe a taxa de cisalhamento. |
| TPE / TPU | Pequeno, mas com pouca área de contacto | Prevenir o stringing; utilize túnel ou válvula de gate quando possível. |
Diâmetros típicos de pontas de jato:
- PP / PE: 0,8–1,0 mm
- ABS / PS: 1,0–1,2 mm
- PC / POM / PA66: 1,2–1,5 mm
Tempo de congelação do portão, Embalagem & Assentamento
O congelamento do portão controla quanto tempo pode empacotar a cavidade e combater marcas de afundamento.
- O portão deve permanecer fundido tempo suficiente para empacotar a seção mais espessa na totalidade.
- Para materiais semicristalinos (PP, PA, POM), costuma ser necessário portões maiores para os manter abertos durante mais tempo.
- Porta demasiado pequena = falha de extrusão precoce → marcas de afundamento, vazios, curtas de extrusão.
- Porta demasiado grande = tempo de arrefecimento longo e ciclo mais lento.
Eu sempre ejecuto estudos de congelamento da porta:
- Curva de tempo de retenção vs peso da peça.
- Escolha o tempo de retenção logo após o “platô” onde o tempo de retenção extra não altera o peso.
Equilíbrio do Tamanho da Porta: Tempo de Ciclo vs Qualidade da Peça
Estás sempre a trocar:
- Porta mais pequena → ciclo mais rápido, desmouldagem automática mais fácil, pior enchimento/cosmética.
- Porta maior → melhor enchimento, menos afundamentos, tempo de ciclo mais longo e vestígio maior.
Dicas práticas:
- Comece ligeiramente oversized, depois reduza por EDM ou polimento se o tempo de ciclo for demasiado longo.
- Utilize portas em ventilação, portas de filme ou várias portas menores em vez de uma borda de porta enorme quando a estética é importante.
Altura do vestígio da porta para desgate automático
Para desgate automático (submarino, túnel, ponto de apoio), o vestígio da porta deve ser pequeno, mas suficientemente resistente para partir limpo.
Alvos de vestígio:
| Requisito | Altura de vestígio recomendada |
|---|---|
| Peças padrão | 0,05 – 0,20 mm |
| Face cosmética alta | 0,02 – 0,10 mm, depois lixar/polir levemente se necessário |
| Não cosmético funcional | Até 0,30 mm |
- Para portas ocultas (banana, túnel pela parte de trás), pode aceitar um pouco mais de vestígio, mas mantenha-o abaixo de 0,3 mm para manuseamento seguro.
- Válvulas de portas podem apresentar quase furo vestígio quando ajustado bem.
Tolerância de usinagem & Repetibilidade
O desempenho da porta depende fortemente de quão exatamente a porta é usinada e mantida.
- Tolerância nas dimensões da porta: tipicamente ±0.02–0.03 mm para ferramentas normais, ±0.01–0.02 mm para peças de precisão.
- Utilize EDM + usinagem de precisão para geometria de copa consistente.
- Para ferramentas de multi-câmara, mantenha todas as dimensões das copas pareadas para evitar desequilíbrio e rebarba na cavidade de fluxo mais fácil.
- Planeie para repolimento e re-EDM – as copas desgastam e crescem lentamente, alterando o peso e a estética da peça.
Se ainda estiver a tornar-se familiar com a construção de ferramentas e onde as copas se situam na pilha, esta visão geral de do que é feito um mold de injeção ajuda a ligar o desenho da copa à base do molde e aos inserts.
Desenhar uma copa de moldagem por injeção não é jogo de adivinhação. Siga estes parâmetros, confirme com simulação de fluxo e com pequenos ensaios de molde, e evitará 90% dos defeitos clássicos relacionados com copas.
Estratégia de localização da copa na moldagem por injeção
Conseguir a localização da copa correta é metade da batalha no design de copas de moldagem por injeção. Decide como o fusão preenche, onde se acumula o estresse e como fica a peça final.
Como a localização da copa afeta o comprimento de fluxo e a queda de pressão
- Quanto maior o comprimento de fluxo a partir da copa, maior a pressão necessária e maior o risco de golpe curto.
- Coloque as copas como centralizado o máximo possível para peças espessas, estruturais, ou usar vários portões em peças longas e planas.
- Para produtos grandes onde o custo o permita, um portão de canal quente próximo de áreas críticas ajuda a manter a queda de pressão sob controlo e melhora o enchimento.
Gestão do Efeito da Pista de Corrida em Peças Assimétricas
Em peças assimétricas com espessuras de parede variáveis, o derretido fará a “pista de corrida” através de nervuras e secções mais espessas, causando enchimento desequilibrado.
- Mantenha a espessura da parede o mais uniforme possível em volta do portão.
- Mova o portão ou adicione líderes de fluxo / características de hesitação para que a frente de fusão permaneça equilibrada.
- Use simulação para verificar se não está a encher demais um lado enquanto há escassez no outro.
Minimizar linhas de solda e de malha com uma localização inteligente do portão
As linhas de solda e de malha são inevitáveis quando as frentes de fluxo se encontram, mas pode escolher onde elas aparecem.
- Coloque os portões de forma que as frentes de fluxo se encontrem em áreas de baixo esforço, não cosméticas (verso, faces escondidas, debaixo de rótulos).
- Evite abrir o portão diretamente oposto a cabeças, nervuras e furos que forçarão várias frentes de fluxo a colidir.
- Para peças de alta clareza, considere portas de ventoinha ou portas de diafragma para obter uma frente de fluxo mais uniforme e menos linhas de solda críticas.
Manter as linhas de solda afastadas de áreas cosméticas e de resistência
- Para superfícies Classe A visíveis, gire pela face não visível e deixe as linhas de solda caírem dentro de cavidades, sob saliências ou sob recortes.
- Ao redor de encaixes de encaixe rápido, dobradiças vivas, suportes de parafuso e trajetos de carga, mantenha as linhas de solda a pelo menos alguns milímetros de áreas de tensão pico.
A evitar bolsos de ar com a colocação de portas e respiradouros
Bolsas de ar geralmente ocorrem em zonas de final de enchimento, especialmente quando o fluxo vem de várias direções.
- Gire para que o fundido flua em direção a bons pontos de respiração, não para longe deles.
- Associe cada porta crítica com respiração nas áreas de último enchimento.
- Se vir marcas de queimadura perto da porta, a porta pode ser demasiado restritiva ou a respiração demasiado fraca no extremo oposto.
Locação da porta e estratégia de respiração andam juntas
Não pode corrigir um layout de porta ruim apenas com respiração.
- Decidir a localização do entalhe primeiro, depois desenhar ventilação alinhada com a frente de fluxo prevista.
- Em ferramentas de múltiplos recesso, mantenha as posições da pilha consistentes para que a ventilação e o comportamento de enchimento sejam repetíveis de câmara para câmara.
- Para peças complexas ou de alto valor (como automóvel e médico), confirmamos sempre isto com análise de fluxo antes de cortarmos o aço.
Equilíbrio entre Prioridades Estruturais vs Estéticas
Frequentemente tem de escolher entre resistência perfeita e aparência perfeita.
- Estrutural em primeiro lugar para peças de carga: canal de moldagem mais próximo das nervuras, bosses e secções mais grossas para melhorar o enchimento e reduzir o afundamento.
- Estético em primeiro lugar para tampas e carenagens visíveis: entalhe na parte de trás, utilize entalhes de borda, película ou entalhes em túnel, e empurre as linhas de solda para zonas ocultas.
- Se o orçamento permitir, um sistema de válvula de entalhe pode oferecer ambos: enchimento sólido e um vestígio de entalhe muito mais limpo.
Posicionamento do entalhe para Embalagem de Parede Fina
A embalagem de parede fina tem relações extremas de comprimento de fluxo / espessura, por isso a pressão e a velocidade importam.
- Utilize entalhes de borda, entalhes em leque, ou entalhes de válvula de corredor quente diretamente em secções mais espessas, como bordos ou flangeados.
- Mantenha os caminhos de fluxo curtos e simétricos para evitar empenamento e múltiplos disparos.
- Peças de parede fina são muito sensíveis ao tempo de ciclo; uma boa localização do entalhe afeta diretamente o custo da peça, tal como os fatores de custo globais de moldagem por injeção.
Estratégias de moldes para lentes automotivas e componentes de iluminação
As peças ópticas não são indulgentes com as linhas de soldadura e marcas de válvula.
- Garganta a partir de superfícies não ópticas (bordas, parte de trás ou áreas de montagem).
- Utilize portas em abanador, portas de diafragma ou portas de válvula para manter a frente de fluxo uniforme e reduzir o stress interno.
- Mantenha as linhas de soldadura fora das zonas óticas e caminhos de luz sempre que possível.
Opções de encaixe para Carcaças Médicas e Peças de Tolerância Apertada
Carcaças médicas e peças de precisão exigem uma estética limpa e controlo dimensional.
- Utilize portas submarinas (de túnel) or portas puntuais para esconder vestígios de porta e suportar desgate automático.
- Porta em direcção às áreas que necessitam das tolerâncias mais apertadas para melhorar a consistência de empacotamento.
- Para peças médicas críticas, muitas vezes combinamos boa estratégia de porta com abordagens de ferramentas dedicadas, semelhantes ao nosso trabalho em inyeção médica indústria de moldagem.
Exemplos por Caso de Estilo: Boas vs Más Localizações de Porta
Exemplo 1 – Carcaça estilo telefone
- Má: Porta numa parede lateral, linha de soldadura a atravessar o frontal visível, talhe perto dos cubos.
- Boa: Porta submarina na flange interna, linhas de soldadura escondidas em torno das nervuras internas, melhor empacotamento nos suportes de parafuso, face frontal limpa.
Exemplo 2 – Recipiente de parede fina
- Má: Porta única lateral, fluxo longo assimétrico, delaminação e disparo curto do lado oposto.
- Bom: passa de injeção central com portão na base ou múltiplos portões marginais uniformemente espaçados na borda, enchimento balanceado e tonelagem de fixação mais baixa.
Uma estratégia inteligente de localização do portão poupa dinheiro, reduz defeitos e permite ciclos mais rápidos sem ter de lidar com a sua ferramenta todos os dias.
Defeitos relacionados com o portão e soluções práticas na moldagem por injeção
Mesmo um bom molde pode produzir peças más se o portão de moldagem por injeção estiver incorreto. A maioria dos problemas cosméticos e dimensionais que vejo na produção está relacionada com o tipo, o tamanho ou a localização do portão. Eis como vejo os principais defeitos relacionados com o portão e como os corrigir rapidamente.
Jateamento na moldagem por injeção
Como se apresenta:
Linhas semelhantes a serpentes, com forma de verme, próximas do portão, geralmente em superfícies planas.
Causas orientadas pelo portão:
- Portão demasiado pequeno e restritivo → alta velocidade, jato instável.
- Fornece para espaço aberto em vez de uma parede ou característica.
- Comprimento da superfície do portão aumenta cisalhamento e pressão.
Soluções de design:
- Mova o portão para que o fluxo incida numa parede ou nervura, não no ar livre.
- Aumente o tamanho do portão ou mude para portão em leque or portão de filme para espalhar o fluxo.
- Encurte o comprimento da superfície do portão (frequentemente 0,5–1,0 mm basta).
- Para passadores quentes, considere portão de válvula controlo para abrandar o enchimento inicial.
Marcas de enraizamento e vazios em oposição ao portão
Como se apresenta:
Depressões ou vazios internos em áreas espessas, frequentemente longe do portão.
Causas orientadas pelo portão:
- O portão congela muito cedo → não há empacotamento eficaz.
- Portão demasiado pequeno para o material ou para a seção da parede.
- Portão demasiado longe da seção espessa.
Soluções de design:
- Aumente o portão ou adicione um segundo portão para reduzir o comprimento do fluxo.
- Troque para um estilo de portão que embale melhor (e.g. portão em aba, portão em leque, ou portão diafragma para anéis).
- Mova o portão mais perto da área espessa ou redesenhe a parede/quebra para ser mais uniforme.
- Otimize o perfil de empacotamento usando métodos científicos de moldagem.
Para obter uma visão mais ampla de como estes defeitos se comportam em peças reais, pode consultar este guia sobre defeitos de moldagem por injeção e causas raiz.
Solda e Linhas de Malha a partir de má condução
Como se apresenta:
Linhas visíveis onde dois frontes de fluxo se encontram; podem ser fracas ou apenas cosméticas.
Causas orientadas pelo portão:
- Portões colocados de modo que o fluxo se divide ao redor de furos, bossas ou janelas e se encontra numa face visível.
- Portões pequenos ou temperatura de fusão baixa reduzem a resistência da solda.
- Múltiplos portões de borda pequenos em vez de um único portão bem posicionado.
Soluções de design:
- Relocalize os portões para que as linhas de solda se movam para áreas não cosméticas e de baixa tensão.
- Utilize portas de ventoinha or portas de tabulação para melhorar a uniformidade do fluxo na frente.
- Para peças críticas (p. ex. lentes transparentes), considere o aquecedor poroso portão de válvula com enchimento sequenciado.
- Aumentar a temperatura de fusão/forma dentro dos limites do material para melhorar a união.
Marcas de queima e efeito diesel no portão
Como se apresenta:
Manchas escuras/queimadas ou riscas prateadas pretas perto do portão ou das tomadas de ar.
Causas orientadas pelo portão:
- Portão demasiado restritivo → cisalhamento alto, aquecimento local.
- Ventilação pobre na região do portão → ar preso comprimido e queimado.
- Aumento da velocidade de injeção através de um portão pequeno.
Soluções de design:
- Aumentar a secção transversal do portão ou mudar para um tipo de portão de menor cisalhamento.
- Adicionar ou aprofundar ventilações perto da entrada do portão.
- Reduzir o ramp de velocidade de injeção no início do preenchimento.
- Para resinas de alta temperatura, use caminhos de fluxo mais suaves e áreas de portão polidas para reduzir o atrito.
Curtas corridas a partir de portões restritivos
Como se apresenta:
Peça não totalmente preenchida; cantos ausentes, áreas finas ou nervuras incompletas.
Causas orientadas pelo portão:
- Portão demasiado pequeno para o comprimento de fluxo e para a espessura da peça.
- Tipo de portão errado para secções longas com paredes finas (p. ex. portão de borda pequeno em embalagens).
- Portas desbalanceadas de moldação em múltiplas cavidades.
Soluções de design:
- Aumentar a altura/largura do vaz forçar ou mudar para ventoinha, filme, ou portão diafragma para peças de paredes finas.
- Para ferramentas de múltiplos cavernas, reequilibre os tamanhos das borrachas ou utilize sistemas de passagem aquecidos com controlo de fluxo preciso.
- Melhorar a desgasificação nas extremidades do fluxo para evitar bloqueio de ar.
Flash no Espaço da Porta
Como se apresenta:
letas finas ou excesso de material ao redor da porta e da linha de separação.
Causas orientadas pelo portão:
- Área da porta supercompactada devido à porta grande ou embrulho agressivo.
- Inserto da porta desalinhado ou campo da porta gasto.
- Alta pressão de injeção para superar uma porta restritiva.
Soluções de design:
- Redimensionar a porta para reduzir a pressão de injeção máxima e de enchimento.
- Verificar as condições do aço: voltar a ajustar ou recortar o inserto da porta e a linha de separação.
- Otimizar o perfil de injecção; não confiar na pressão para empurrar através de um mau design de porta.
Defeitos visuais: Rubor de Porta, Halo, Splat, Marcas de Fluxo
Como se apresentam:
- Rubor de porta / halo: anel turvo ou mancha brilhante ao redor da porta.
- Splat: riscas prateadas, normalmente dehumidade ou gás aprisionado.
- Marcadores de fluxo: linhas de fluxo visíveis que emanam da ranhura.
Causas orientadas pelo portão:
- Granulamento alto numa ranhura muito pequena → rubor / halo.
- Ranhura muito próxima da face cosmética.
- Frente de fluxo não uniforme a partir de uma pequena ranhura de extremidade num painel largo.
Soluções de design:
- Mova a ranhura para uma área não cosmética ou na borda da peça.
- Aumente a área da ranhura ou mude para portão em leque or portão de filme para peças largas e planas.
- Melhore a secagem e a ventilação para o desprendimento; faça o polimento dos caminhos de fluxo perto da ranhura.
- Para peças transparentes e lentes, normalmente prefiro bem concebido portão de válvula ou grande portão de filme para minimizar marcas.
Resolução de problemas da ranhura passo a passo
Quando faço a depuração de problemas de ranhura numa máquina em funcionamento, sigo este fluxo simples:
-
Identificar a zona de defeito
Mapear exatamente onde o defeito aparece em relação à ranhura e à direção do fluxo. -
Verificar o processamento primeiro
- Reduzir a velocidade de preenchimento/suavização local.
- Ajustar as temperaturas do escalone e do molde.
- Ajustar o tempo de enchimento e pressão de empacotamento.
-
Confirmar ventilação e aperto
Certifique-se de que as ventilações ao redor da porta e das regiões que chegam ao enchimento final estão limpas e suficientemente profundas; verifique a tonelagem de aperto e o alinhamento do molde. -
Rever design da porta
- O tipo de porta é adequado à geometria da peça e ao material?
- O tamanho da porta está em linha com as diretrizes do material (taxa de cisalhamento, tempo de congelamento)?
- A localização da porta está a deslocar defeitos para zonas cosméticas ou de alto esforço?
-
Planear alterações no aço
Priorizar mudanças mínimas: abrir a porta existente, encurtar a land, mover ou duplicar portas. Para projectos complexos, executarei uma simulação para confirmar antes de cortar o aço.
Ao tratar a porta de moldagem por injecção como uma característica central de design, não apenas como um pequeno orifício no corredor, reduz-se o desperdício, estabiliza-se a qualidade e evitam-se muitos dos defeitos clássicos que atrasam a produção.
Recomendações de portas de moldagem por injecção específicas para o material
A obtenção correta da porta de moldagem por injecção depende fortemente do material. Sempre desenho a porta em torno de como o polímero se comporta na porta: fluxo, cisalhamento, congelamento e encolhimento.
Comportamento amorfo vs Semi-cristalino na Porta
Amorfos (ABS, PC, PS, PMMA, PSU, etc.)
- Maior janela de processamento, congelamento mais lento na porta
- Menor encolhimento volumétrico → menor risco de abaulamento
- Mais sensível a queima por cisalhamento, blush da porta, marcas de fluxo
- Preferir portas maiores e mais curtas para reduzir cisalhamento e questões cosméticas
Semi-cristalino (PP, PE, PA, POM, PBT, PEEK, etc.)
- Crystallisation rápida → a porta congela mais rápido
- Contração mais alta e anisotrópica → mais warpage
- Precisa de bom empacotamento através da porta para controlar afundamento e vazios
- Frequentemente usar portas ligeiramente maiores e locais estratégicos para controlo de encolhimento
Design da Porta para resinas de alta temperatura (PEEK, PSU, PPA, etc.)
Resinas de alta temperatura são caras e implacáveis. Sempre diseño as suas portas com:
- cisalhamento equilibrado: suficientemente pequeno para uma boa mistura, grande o suficiente para evitar queimaduras
- portas aquecidas ou com canal quente preferível para manter a temperatura da fusão
- Área de contato polida da porta para reduzir agarramento e degradação
- Comprimento curto da área de contacto (≈0,8–1,0 mm) para manter a queda de pressão sob controlo
Escolhas típicas:
| Material | Tipos de Portas Comuns | Notas |
|---|---|---|
| PEEK | Porta de válvula, borda, ventoinha | Utilizar moldagem com canal quente; controlo térmico rigoroso |
| PSU/PEI | Borda, ventoinha, porta de válvula | Evitare portas submarinas para peças críticas |
| PPA | Borda, subportas, porta de válvula | Verifique humidade e queda rápida de temperatura |
Estratégias de Canalização para Materiais Reforçados com Vidro e Reforçados
Com classes com fibra de vidro (GF‑PP, GF‑PA, GF‑PBT, etc.), o design da porta afeta a orientação da fibra, resistência e acabamento
Pontos-chave:
- Evitar microportas de pinos que criam cisalhamento excessivo e ruptura de fibras
- Colocar as portas para fluírem ao longo do caminho de carga principal (fibras alinhadas com a direção do esforço)
- Utilize aço robusto e insertos resistentes ao desgaste em torno de portas
- Preferir:
- Portas de borda / ventilador para peças estruturais
- Portas de válvula para ferramentas grandes ou com múltiplas cavidades
Considerações especiais para o gating suave de TPE e TPU
TPEs suaves e TPUs comportam-se mais como líquidos espessos:
- Sensível a jato e marcas de fluxo a partir de portas pequenas de cisalhamento elevado
- Beneficiar de portas mais largas, com menor cisalhamento (ventilador, filme, grande submarino)
- Vestígio da porta deve ser liso e baixo para evitar desconforto nas superfícies de pega
- Frequentemente precisam de embalagem mais longa através de uma porta relativamente generosa para evitar encolhimento e linhas de fluxo
Estilos de Portão Recomendados por Família de Materiais
Guia rápido que normalmente utilizo:
| Família de Materiais | Tipos de Portão Recomendados | Evitar (Sempre que Possível) |
|---|---|---|
| PP (não preenchido) | Borda, leque, submarino, filme | Pino muito pequeno para peças cosméticas |
| ABS | Borda, pino, abas, válvula | Portões de túnel muito pequenos em faces brilhantes |
| PC / PC‑ABS | Borda, leque, abas, válvula | Portões de pinos de Alta-Cisalhamento → fissuras induzidas por esforço |
| PA66 / PA6 | Borda, submarino, válvula | Portões de pinos muito pequenos → desmoldagem rápida |
| POM | Borda, submarino, pino | Juntas longas → degradação térmica |
| TPE / TPU | Leque, filme, grande submarino | Portões de pinos afiados perto de áreas de toque |
| PEEK / alta temperatura | Válvula, borda, ventoinha | Frio, portões finos que causam queima |
Ajustando o tamanho e a localização do portão para encolhimento e empenamento
Costumo ligar o dimensionamento e a colocação do portão ao comportamento de encolhimento e empenamento:
-
Materiais de alto encolhimento (PP, POM, PA, PBT)
- Portões maiores ou múltiplos portões para melhor empacotamento
- Portão perto secções grossas e cabeças para reduzir o afundamento
- Colocar as portas para simetrizar o fluxo e reduzir o empenamento
-
Materiais de baixo encolhimento (ABS, PC, PMMA)
- Mais flexibilidade na localização; foco em cosmética e linhas de solda
- Portão fora da vista quando as superfícies são de alto brilho ou ópticas
-
Peças sensíveis a empenamento (tampas Planas, lentes, longos bezels)
- Utilize portões centrais, portões em leque / filme, ou portas múltiplas balanceadas
- Validar com simulação de fluxo e distorção antes de cortar aço
Se és novo nisto, ajuda perceber primeiro o básico processo de moldagem por injeção de plástico para que estas escolhas de portas façam mais sentido no contexto.
Hot Runner vs Cold Runner Moldagem por Injeção de Portas
Quando escolho entre sistemas de portas com hot runner e cold runner, estou realmente a escolher como gerir o fluxo de material, o custo e a consistência em cada shot.
Visão geral: Porta Hot Runner vs Porta Cold Runner
- portas de hot runner mantêm o metal derretido quente dentro de manifolds e bicos aquecidos, de modo que não há fodágua de estilhaço ou pouco; as peças são alimentadas diretamente a partir de uma ponta quente ou de uma válvula de porta.
- portas de cold runner utilizam um runner não aquecido que arrefece e ejetar com a peça. O runner é ou descartado ou reprocessado e reutilizado.
Se és novo na moldagem por injeção, ajuda perceber primeiro o processo básico e o fluxo de fusão – pode ver uma decomposição simples aqui: como funciona a moldagem por injecção de plástico.
Quando as Válvulas de Porta Valem o Investimento
Sistemas de válvula de porta são a opção premium em hot runners. Um pino de aço abre e fecha mecanicamente a porta.
Geralmente valem a pena quando precisa de:
- Qualidade cosmética superior: sem stringing, vestígio de porte muito pequeno e limpo, blush de porte mínimo.
- Controlo dimensional apertado: embalagem precisa porque o开户地址 fecha exatamente quando pretende.
- Peças grandes ou complexas: melhor controlo do equilíbrio de pressão e warpage.
- Ferramentas multi-cavidade ou de família: mais fácil equilibrar o enchimento por sequenciamento de cada válvula.
Se as suas peças são de baixo custo, não cosméticas, ou os volumes de produção são pequenos, um corredor frio simples ou uma ponta quente é normalmente mais económico.
Equilíbrio térmico e mudança de cor
Portas de carril quente exigem bom equilíbrio térmico:
- Má gestão de temperatura = marcas de queimadura, stringing, riscas de cor, ou degradação do material.
- Mudanças frequentes de cor são mais lentas e mais dispendiosas em corredores quentes porque a cor antiga permanece no colector.
- O corredor frio purga mais rápido em mudança de cor, mas gera mais regrind.
Para tiragens curtas com muitas cores, eu opto pelo corredor frio. Para produção longa e estável, o corredor quente vence em eficiência.
Tecnologia de Sequenciamento de Válvula
Moderno sequenciamento de válvula permite-lhe:
- Abrir/fechar portas em uma ordem programada.
- Controlar frentes de fluxo para evitar linhas de solda, reduzir armadilhas de ar e gerir recalque e empenamento.
- Utilize controlo por pressão ou posição para moldagem científica.
Isto é uma ferramenta poderosa na indústria automóvel, iluminação, grandes tampas e ferramentas multicavidade onde o enchimento consistente é crítico.
Energia, Eiros e Tempo de Ciclo
Na produção real, a comparação fica assim:
- Molhão de passagem quente
- Menos desperdício de material (sem refugo de canal frio)
- Normalmente ciclo mais curto (sem canal grosso para arrefecer)
- Mais consumo de energia por molde (aquecedores), mas menor energia por peça boa em volume
- Molhão de passagem fria
- Mais refugo ou regaste
- Tempo de arrefecimento mais longo se o canal for espesso
- Menor custo de molde e configuração mais simples
Resumo simples Custo–Benefício
| Fator | Portas de caroços quentes | Portas de caroços frios |
|---|---|---|
| Custo da ferramenta | Alto | Baixo |
| Desperdício de material | Muito baixa | Médio–alto (sucata de corredor) |
| Tempo de ciclo | Mais curto (normalmente) | Mais longo se o corredor for espesso |
| Alteração de cor | Mais lento, mais purga | Mais rápido, menos purga |
| Qualidade cosmética | Excelente com portas de válvula | Bom, mas vestígio da porta mais visível |
| Ideal para | Alto volume, especificação apertada, peças premium | Baixo/médio volume, ferramentas com sensibilidade ao custo |
Para programas globais de alto volume onde a resina é cara, normalmente justifico rapidamente os sistemas de corredor quente. Para tiragens mais curtas ou peças de referência, os corredores frios costumam ser a opção mais inteligente.
Manutenção e fiabilidade
-
Sistemas de corredor quente
- É necessária verificação regular de aquecedores, termopares, vedantes e agulhas de válvula.
- Sensível a contaminação, enchimentos e secagem deficiente.
- Quando são mantidos, proporcionam processamento muito estável e menor custo por peça.
-
Sistemas de corredor frio
- Mecânica simples e muito robusta.
- Menor risco de tempo de inatividade, mais fácil para oficinas menores manterem.
- Maior esforço de manuseamento e trituração se reciclar corredores.
Quando projeto um molde, eu sempre equilíbrio custo inicial da ferramenta, volume anual esperado, preço do material e necessidades cosméticas antes de fixar uma estratégia de gate de corredor quente ou frio.
Tecnologias Avançadas e Emergentes de Gate em moldação por Injeção
Gating sequencial por válvula para moldes complexos
Para ferramentas de família e de múltiplas cavidades, eu uso gating sequencial por válvula para controlar quando cada gate abre e fecha. Isto permite-nos:
- Reduzir linhas de emenda e marcas de fluxo em áreas visíveis
- Equilibrar o enchimento entre cavidades com volumes diferentes
- Reduzir o tonagem de aperto atrasando o enchimento
Com sistemas modernos de gate de válvula e controles precisos, podemos ajustar o tempo de enchimento de tiro para tiro em vez de redesenhar a ferramenta.
Inserções de gate conformais imprimíveis em 3D
A fabricação aditiva permite-nos construir inserções de gate com arrefecimento conformal e blocos de fonte e de corredor que se seguem à fusão e à geometria da porta. Ou seja:
- Secreção de porta mais rápida e uniforme
- Menos empenamento ao redor da porta
- Ciclos mais curtos e estáveis
Em ferramentas complexas, costumo combinar estes inserts com alta precisão ferramental de moldagem por injeção para mantermos sob controlo tanto o arrefecimento como as tolerâncias.
Portas de microinjeção moldagem
Para microinjeção moldagem e peças com menos de alguns centenas de miligramas, utilizamos portas inferiores a 0,3 mm:
- Portas de micro pistão de alto cisalhamento ou portas de túnel micro
- Terra de porta ultralisa para evitar queima por cisalhamento e obstrução
- Controlo de temperatura apertado em torno da porta para manter o fluxo estável
Isto é crítico para clientes globais em médico, electrónica e peças microfluídicas onde cada micrão conta.
Otimização de portas baseada em dados
Não adivinho o design da porta. Eu combino simulação de moldação e dados de produção para ajustá-lo:
- Use simulação (por exemplo, Moldex3D, Moldflow) para testar locais de porta, taxa de cisalhamento e tempo de congelamento
- Validar com sensores de pressão de cavidade e ensaios de moldação científica
- Iterar o tamanho da porta e o tempo de válvula usando dados reais de ciclo
Esta abordagem orientada pela simulação reduz alterações de ferramenta e acelera o PPAP e a qualificação.
Desengate automatizado e robótica
O design da porta tem agora de funcionar com automação desde o primeiro dia:
- Peças orientadas para desengate automático (portas submarinas / de túnel, portas de válvula)
- Robôs ou EOAT para flexionar, aparar ou cortar portas de forma consistente
- Separação limpa para peças cosméticas e corredores recicláveis
Ligado à nossa capacidade de moldagem de precisão mais ampla capacidade de moldagem de precisão (avançados em moldagem de precisão), isto permite-nos executar programas globais de alto volume com qualidade estável e baixo custo de mão-de-obra.
Abordagem profissional de Design de Portas em Moldagem de Injeção em prática
Um sólido design de porta de moldagem por injeção não é adivinhação – é um processo estruturado e orientado por dados. Aqui está como o abordo em projetos reais.
Use Moldagem Científica para Validar o Tamanho e a Localização da Porta
Eu trato sempre a porta como uma variável de processo crítica, não apenas como um detalhe de ferramentaria.
Passos-chave:
- Estabelecer uma janela de processo robusta (tempo de enchimento, velocidade de injecção, pressão de retenção, temperatura da peça/matriz).
- Monitorizar a pressão na rótula e, idealmente, sensores na cavidade para ver quão bem a porta está alimentando a peça.
- Correlacione o desempenho da porta com a qualidade da peça: dimensões, afundamento, ondulação, resistência da linha de solda e vestígios cosméticos da porta.
- Ajustar o tamanho e a localização da porta apenas com dados – não apenas “parece pequeno/grande”.
Isto liga-se diretamente à estabilidade geral do processo e ao custo. Se é novo em processamento estruturado, comece com uma compreensão básica de como se faz a moldação por injeção e construa a partir daí.
Simule o Fluxo de Chegada e a Ondulação antes de Cortar o Aço
Deixo-me por ferramentas CAE (p.ex. Moldex3D, Moldflow) para obter o design da porta próximo do ideal antes de qualquer usinagem:
- Triagem de localização da porta: simular diferentes locais de porta para comparar queda de pressão, equilíbrio de enchimento e posições da linha de solda.
- Previsão de ondulação: ver como a escolha da porta e o empacotamento influenciam a distorção, especialmente para peças grandes planas e materiais com carga de vidro.
- cisalhamento e temperatura na porta: verificar limites de taxa de cisalhamento da porta e pontos quentes que podem causar embaraços ou marcas de queima.
O objetivo é entrar na ferramenta com um conceito de porta “validado”, não com uma suposição.
Executar Estudos de Congelamento de Porta e Experimentos DOE
Uma vez que o molde está na prensa, confirmo o design da porta com metodologias direcionadas:
-
Estudo de congelamento da porta
- Reduzir gradualmente o tempo de retenção.
- Plotar o peso da peça vs. tempo de retenção.
- O ponto onde o peso deixa de aumentar = tempo real de congelamento da abertura.
- Compare isto com as metas de tempo de ciclo e ajuste o tamanho da abertura se o empacotamento for insuficiente.
-
Experimentos desenhados (DOE)
- Varie os fatores relacionados com a abertura (velocidade de enchimento, pressão de retenção, temperatura do lubrificante) numa matriz estruturada.
- Medir o impacto em recuo, ondulação, resistência à linha de solda e defeitos cosméticos.
- Use os resultados para decidir se é realmente necessário modificar a abertura ou se o processamento pode resolver o problema.
Use Revisões DFM orientadas por checklists centrados na Abertura
Antes de confirmar o design de qualquer ferramenta, realizo uma revisão de DFM com uma checklist específica de abertura:
- A abertura tipo de abertura é adequado para o material e a geometria da peça? (p. ex. abertura de túnel vs abertura de borda vs sistema de abertura de válvula).
- A abertura local da porta otimizado para comprimento de fluxo, linhas de solda e ventilação?
- A abertura tamanho da abertura respeita os limites de cisalhamento e o comprimento de fluxo esperado?
- Is desmoldagem automática possível ou realista?
- A abertura é acessível para manutenção e polimento?
Uma simple checklist de DFM centrada na abertura poupa meses de retrabalho e custos escondidos.
Colabore de perto com fabricantes de moldes e OEMs
Boa conceção de portas de moldagem por injeção é um desporto de equipa:
- Ferramenteiro: traz experiência em limites de usinagem, inserções de portão, projetos de portão com arrefecimento conformal e opções de desporta automáticas (submarino/túnel, portões de válvula, etc.).
- OEM / designer de produto: define zonas cosméticas, dimensões críticas e caminhos de carga para equilibrarmos resistência vs aparência.
- Molder / engenheiro de processo: fornece feedback do mundo real a partir da prensa, incluindo desgaste do portão, vestígio do portão e padrões de defeitos típicos.
Eu sempre registo as decisões de portão apenas após todos aprovarem:
- Tipo de portão e localização
- Nível cosmético esperado e estratégia de marcação do portão
- Opções de Plano B (localizações secundárias de portão, alterações fáceis de inserção ou sequenciamento de portões de válvula)
Quando esta abordagem profissional, baseada em evidências, é seguida, o resultado é produção estável, menos defeitos e um custo total por peça mais baixo – não apenas um molde mais barato à partida.
FAQ sobre Portões de Moldagem por Injeção
Os tipos de portão de moldagem por injecção mais comuns em produção
Na produção real, vejo estes tipos de portão usados com mais frequência:
- Portões de borda/lado – para uso geral, fácil de usinar, muito comum.
- Portões submarinos (túnel) – perfeitos para desportação automática em peças pequenas a médias.
- Portões de ponto | direto com bico quente – popular em partes com várias cavidades e peças cosméticas.
- Portas de abas – frequentemente usados quando precisamos controlar linhas de solda e cisalhamento.
Para muitas peças padrão e materiais, estas quatro cobrem 80–90%TP3T de projetos do dia a dia, especialmente quando associadas ao material certo plástico para moldagem por injeção.
Qual tipo de porta oferece a melhor aparência cosmética?
Se se preocupa principalmente com a qualidade da superfície visível:
- Injetor de retorno quente com válvula – normalmente o aspeto mais limpo, vestígio de porta mínimo, ideal para superfícies Classe A visíveis.
- Porta de ponto de pino (retorno quente) – marca muito pequena, pode ficar escondida em logótipos ou áreas não críticas.
- Porta submarina / túnel pela parte de trás – boa quando pode manter a porta fora de qualquer face visível.
Para lentes, tampas e invólucros de alto padrão, eu normalmente defendo portas com válvula quando o orçamento permitir.
As marcas da porta podem ser removidas ou escondidas completamente?
Vai ter sempre algum vestígio de porta, mas pode minimizá-lo ou escondê-lo:
- Coloque a porta em zonas não visíveis: parte inferior, base do boss, flange, área do logótipo.
- Utilize portas com válvula or portas de ponto fino para marcas muito pequenas.
- Aplicar acabamento secundário: lixagem suave, lavagem ou textura para integrar a área da gate.
Totally invisible is rare, but we can make gate marks funcional e visualmente desprezíveis.
O menor tamanho prático para uma porta de ponto
Limites realistas dependem da qualidade da resina e da ferramenta, mas como regra prática:
- Termoplásticos padrão: 0,8–1,2 mm o diâmetro é comum.
- Trabalho de tolerância apertada: 0,6–0,8 mm é possível com bom aço, alinhamento e controlo de processo.
- Injeção micro moldagem: <0,3 mm é possível mas muito especializado.
Abaixo de ~0,8 mm, espere maior risco de obstruções, queima de cisalhamento, e pressão mais elevada.
Por que se utilizam portas submarinas e de túnel para degating automático
Portas submarinas (de túnel) foram concebidas para desprenderem-se automaticamente quando a peça é ejetada:
- a porta corre num ângulo e quebra-se na terra de porta durante a ejeção.
- Nenhum operador necessário para cortar os moldes de escapamento – enormes poupanças de mão-de-obra.
- Ideal para peças de alto volume como tampas, pequenos alojamentos e clipes.
Nós utilizamo-las quando queremos um sistema de canal frio mas ainda precisamos desmoldagem automática sem robôs.
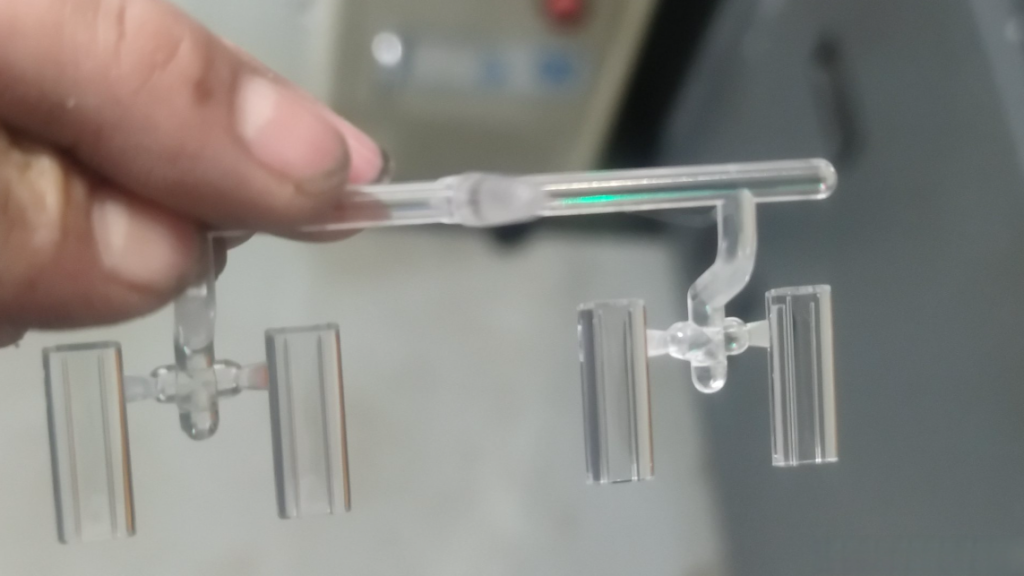
Regras rápidas para escolher uma porta de moldagem por injeção
Quando escolho uma porta de moldagem por injeção, tenho estes fundamentos em mente:
- Alto volume, boa cosmética, orçamento mais elevado → válvula de corredor quente.
- Volume médio-alto, porte oculto, corredor frio → porta submarina / túnel.
- Peças simples, acabamento fácil, volume baixo-médio → porta de aresta / lateral.
- Peças grandes, espessas → tocha/porta de aresta com secção transversal generosa.
- Frentes de fluxo finas e amplas (embalagens, bandejas) → porta de ventilador ou filme.
- Peças redondas ou tubulares → porta de diafragma / disco.
Correspondência tipo de porta + material + volume + nível cosmético. Faça com que estes quatro fiquem alinhados, e você evita a maior parte das dores de cabeça com controlo de porte desde o primeiro dia.



 Portuguese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Swedish
 Norwegian
 Belarusian
 Armenian