

Qué es una puerta de moldeo por inyección y por qué importa
¿Qué es una puerta de moldeo por inyección?
An puerta de moldeo por inyección es la pequeña abertura restringida deliberadamente que conecta el sistema de conductos con el molde. Es el último “punto de control” por el que pasa el fundido antes de convertirse en tu pieza.
En la práctica, la puerta es donde tú:
- Control qué tan rápido y qué tan uniformemente el fundido llena el molde
- Control embalaje y contracción a través de presión y congelación
- Deja una visible o oculta vestigio de la compuerta que afecta la calidad estética y el acabado
Si la puerta es incorrecta, todo lo que viene después – resistencia, apariencia, tiempo de ciclo y costo – se ve comprometido.
Cómo la puerta controla el flujo, la presión y la congelación
La puerta es la restricción clave en el camino del flujo, por lo que establece directamente:
- Patrón de flujo del fundido – Demasiado pequeña y se produce alta cizalladura, chorro y marcas de quemado; demasiado grande y pierdes control de los frentes de flujo y el embalaje.
- Caída de presión – La puerta es donde se pierde la mayor parte de la presión; un tamaño inadecuado obliga a una mayor presión de inyección, máquinas más grandes o crea disparos cortos.
- Tiempo de congelación – La compuerta suele ser la primera sección en congelarse. Una vez que se congela, la producción se detiene:
- La compuerta se congela demasiado pronto → hundimientos, vacíos, control dimensional deficiente
- La compuerta permanece abierta demasiado tiempo → sobrellenado, deformaciones, ciclo más largo
Siempre estás equilibrando área de flujo, tasa de cizalladuray tiempo de congelación alrededor de la compuerta.
Impacto en el tiempo de ciclo y la productividad
El diseño de la compuerta afecta tu tiempo de ciclo más de lo que la mayoría admite:
- Compuertas pequeñas: Congelación rápida → ciclo de retención más corto pero mayor riesgo de hundimientos y disparos cortos
- Compuertas sobredimensionadas: Congelación prolongada → retención y enfriamiento extendidos → ciclos más lentos
- Compuertas bien diseñadas: Tamaño mínimo de la compuerta que aún permite:
- llenado completo
- Sin hundimientos en áreas críticas
- Dimensiones estables
Esto afecta directamente a:
- Requerido capacidad de cierre y tamaño de la máquina
- Tasa de chatarra y retrabajo
- OEE general (disponibilidad de la máquina, rendimiento, calidad)
Efecto en la resistencia de la pieza y el rendimiento estructural
La posición y el diseño de la compuerta moldean la orientación molecular y patrón de línea de soldadura en la pieza:
- Una mala compuerta puede crear:
- Débil líneas de soldadura/tejido en zonas de alto estrés
- Alta orientación que conduce a encogimiento anisotrópico y deformación
- Una buena compuerta soporta:
- Flujo equilibrado en costillas, protuberancias y caminos de carga
- Robusto resistencia al impacto y rendimiento a la fatiga
- Consistente estabilidad dimensional a través de cavidades y herramientas
Para piezas estructurales, el diseño de la compuerta es una decisión de diseño principal, no una consideración secundaria en el molde.
Influencia de la compuerta en la estética y calidad superficial
Desde una perspectiva estética, la compuerta suele ser tu fuente de defecto más visible:
- Vestigio de la compuerta: La altura, forma y ubicación determinan qué tan visible será la marca de la compuerta
- Patrones de flujo: Una mala colocación de la compuerta puede causar:
- Rubor de la compuerta, halos y marcas de flujo
- Desparramo, marcas de quemado, rastros de chorro cerca de la compuerta
- Apariencia superficial:
- Un tipo o tamaño incorrecto de compuerta puede arruinar superficies de alto brillo, texturizadas o de grado lente
- Las compuertas inteligentes ocultan marcas visibles en zonas no cosméticas o caras ocultas
Para las piezas orientadas al consumidor, la compuerta es una característica cosmética que debe ser diseñada, no solo tolerada.
Post-moldeado, recorte y automatización
El diseño de la compuerta también decide cómo fáciles o dolorosas son tus operaciones posteriores:
- Recorte manual: Las compuertas de borde grande o de sprue necesitan operadores, fijaciones y tiempo
- Desgating automático: Las compuertas submarinas/túnel, de punto preciso, de banana están diseñadas para romperse limpiamente durante la eyección
- Manipulación robótica: La ubicación de la compuerta dicta:
- Dónde pueden agarrar los agarres
- Cómo pueden orientarse las piezas para inspección visual u operaciones secundarias
El diseño inteligente de la compuerta reduce:
- La mano de obra por pieza
- La variabilidad en vestigios de la compuerta y defectos cosméticos
- El riesgo de daño durante el desgating
El costo oculto de un mal diseño de la compuerta
Una decisión de compuerta “barata” en la etapa de diseño de la herramienta a menudo se convierte en un costo permanente en producción:
- Más alto desecho y reelaboración de fregaderos, quemaduras y fallos en la línea de soldadura
- Ciclos más largos debido a sobrellenado o enfriamiento prolongado por razones estéticas
- Adicional operarios, estaciones de recorte o robots solo para lidiar con la entrada
- Mayor tonelaje de la máquina debido a la presión innecesaria y las demandas de sujeción
- Modificaciones de herramientas e imprevistos cambios de ingeniería una vez que los problemas aparecen en PPAP o en la fase de aceleración
Mi regla es simple: tratar el diseño de la entrada como un tema de ingeniería principal, no un detalle de herramienta de última hora. Una buena entrada ahorra dinero en cada ciclo durante la vida útil del molde.
Conclusiones rápidas
- La entrada controla flujo, presión, congelación y empaquetado – y por lo tanto calidad.
- Afecta directamente a el tiempo de ciclo, la resistencia, la deformación y la estética.
- Un buen diseño de puerta reduce el trabajo, los residuos y la energía; un mal diseño de puerta consume silenciosamente dinero durante años.
Principales tipos de puertas en moldeo por inyección
Elegir el tipo correcto de puerta de moldeo por inyección es una de las formas más rápidas de mejorar la calidad de las piezas, el tiempo de ciclo y el coste. A continuación, una guía clara de los principales estilos de puertas y cuándo los utilizo en producción.
Puerta de borde / lateral
- Qué es: Puerta rectangular sencilla que alimenta desde la línea de separación hacia el borde de la pieza.
- Mejor para: Piezas generales, paredes de grosor medio a grueso, herramientas de cavidad única, muchos materiales de uso común.
- Pros: Fácil de mecanizar, fácil de ajustar, buen flujo; ideal para herramientas rápidas.
- Contras: Vestigio visible en el borde, acabado manual o semi-automático.
- Estética: Moderada – visible pero generalmente aceptable en caras no visibles.
- Materiales típicos: PP, PE, ABS, PS, PC/ABS, POM.
Puerta de punto‑punta (incluyendo 3‑placas y canal caliente)
- Qué es: Puerta circular pequeña, generalmente en moldes de 3 placas o canal caliente.
- Mejor para: Herramientas de cavidad múltiple, piezas pequeñas, requisitos cosméticos estrictos.
- Pros: Marca de puerta muy pequeña, buen desmoldeo automático, ideal para trabajos de alto volumen.
- Contras: Sensibilidad a la cizalladura y al congelamiento; herramientas más complejas.
- Estética: Muy buena – vestigio de puerta diminuto y ordenado.
- Materiales típicos: ABS, PC, PMMA, PS, PA, muchas resinas de ingeniería.
Puerta submarina / túnel
- Qué es: Corte en túnel inclinado bajo la línea de separación; la puerta se rompe automáticamente.
- Mejor para: Piezas de alto volumen que requieren desmoldeo automático, componentes con puerta lateral.
- Pros: Sin necesidad de recorte manual, conductos compactos, ideales para
Parámetros críticos de diseño de puertas en moldeo por inyección
Asegúrate de que el diseño de la puerta sea correcto, y la mayoría de los problemas de moldeo por inyección desaparecen. A continuación, las reglas principales de diseño de puertas que sigo en cada nueva herramienta.
Reglas básicas para el tamaño de la puerta
Para la mayoría de los tipos de puertas en moldeo por inyección (borde, punto‑punta, submarina, etc.), empiezo con reglas simples de área de flujo, luego las refino mediante simulación y pruebas.
Puntos de partida típicos (termoplásticos):
| Tiempo de enfriamiento vs. grosor de la pared | Tipo de puerta | Grosor de la puerta (t₉) | Ancho de la puerta (w₉) (borde/ventilador/abertura) |
|---|---|---|---|
| 0.5 – 0.8 | Borde / Película | 0.6–0.8 × pared | 2–4 × t₉ |
| 0.8 – 1.5 | Borde / Ventilador | 0.6–0.8 × pared | 2–5 × t₉ |
| 1.5 – 3.0 | Borde / Submarino | 0.7–0.9 × pared | 2–5 × t₉ |
| > 3.0 | Ventilador / Tab | 0.6–0.8 × pared | 3–8 × t₉ |
| Punto preciso (frío) | Punto preciso | Ø 0.8–1.2 mm (la mayoría de las piezas) | – |
Puntos clave:
- Mantener área de flujo de la compuerta ≥ 50–70% del área de flujo del canal para un llenado fácil.
- Para materiales viscosos (PC, PVC, grados rellenos), sobredimensionado la compuerta al inicio.
Si eres nuevo en el diseño de moldes, vale la pena entender el proceso completo de diseño de moldes para que el tamaño de la compuerta encaje en el panorama general.
Límite de Tasa de Cizalladura y la Regla de 50,000 s⁻¹
Demasiada cizalladura en la compuerta significa marcas de quemado, resina degradada y mala estética.
- Por regla general, mantén la tasa de cizalladura de la compuerta ≤ 50,000 s⁻¹ para la mayoría de las resinas.
- Para resinas sensibles a la cizalladura (PVC, PC, POM, grados retardantes de llama): apunta a 30,000–40,000 s⁻¹.
- Para resinas duras y de alto flujo (PP, PE): generalmente es aceptable entre 50,000 y 60,000 s⁻¹.
Si te ves obligado a usar compuertas pequeñas (micro piezas, puntos muy finos), reduce la velocidad de inyección y usa un sistema de canal caliente o compuerta de válvula para reducir el estrés térmico/mecánico.
Longitud de la zona de la compuerta – Mantenla corta
La zona de la compuerta es la sección recta en la sección transversal más pequeña. Si es demasiado larga, se produce pérdida de presión y un desacople lento.
Directrices:
| Tipo de puerta | Longitud recomendada de la zona (L) |
|---|---|
| Borde / Ventilador / Tab | 0.5 – 1.0 mm |
| Submarino / Túnel | 0.8 – 1.5 mm |
| Punto preciso | 0.8 – 1.2 mm |
| Válvula de compuerta (caliente) | Tan corto como sea fabricable |
- Tierra corta = llenado más fácil, rotura más limpia.
- La tierra larga solo se justifica cuando necesitas vestigio muy controlado o calefacción por cizalladura especial.
Profundidad de la compuerta vs grosor de la pared
La profundidad de la compuerta es el principal control de volumen. Cuanto más la restringes, más difícil será el llenado.
Regla simple:
- Grosor/profundidad de la compuerta t₉ ≈ 0.6–0.8 × grosor de pared más cercano para piezas generales.
- Para envases de paredes delgadas: t₉ ≈ 0.8–1.0 × pared (para evitar picos de presión).
- Para partes muy cosméticas: ligeramente más pequeño t₉ y usar ventilador o puertas de película para distribuir el flujo.
Dimensiones de la puerta específicas del material
Los plásticos diferentes se comportan de manera muy diferente en la puerta.
| Material | Tendencia en tamaño de la puerta | Notas |
|---|---|---|
| PP | Pequeño a mediano | Fluye fácilmente, ideal para puertas de punto preciso, submarinas. |
| PE (HD/LD) | Pequeño a mediano | Similar al PP; cuidado con el enhebrado con canales calientes. |
| ABS | Medio | Evitar puertas muy pequeñas para reducir quemaduras y enrojecimiento. |
| PC | Más grande | Alta viscosidad; necesita puerta más grande y menor cizalladura. |
| PA66 | Medio | Semicristalino; mantener las puertas más grandes para empaquetar. |
| POM | Mediano a grande | Sensible a la degradación; vigile la tasa de cizalladura. |
| TPE / TPU | Pequeño pero de poca longitud | Prevenga la formación de hilos; utilice túnel o válvula de compuerta cuando sea posible. |
Diámetros típicos de puntos:
- PP / PE: 0.8–1.0 mm
- ABS / PS: 1.0–1.2 mm
- PC / POM / PA66: 1.2–1.5 mm
Tiempo de congelación de la compuerta, empaquetado y hundimiento
El tiempo de congelación de la compuerta controla cuánto tiempo puede empaquetar la cavidad y luchar contra las marcas de hundimiento.
- La compuerta debe permanecer fundida el tiempo suficiente para empaquetar la sección más gruesa completamente.
- Para materiales semicristalinos (PP, PA, POM), a menudo necesitas válvulas más grandes para mantenerlas abiertas más tiempo.
- Válvula demasiado pequeña = congelación temprana → marcas de hundimiento, vacíos, disparos cortos.
- Válvula demasiado grande = tiempo de enfriamiento largo y ciclo más lento.
Siempre ejecuto estudios de congelación de válvula:
- Curva de tiempo de mantenimiento vs peso de la pieza.
- Elige el tiempo de mantenimiento justo más allá del “meseta” donde el mantenimiento adicional no cambia el peso.
Equilibrar tamaño de válvula: tiempo de ciclo vs calidad de la pieza
Siempre estás intercambiando:
- Válvula más pequeña → ciclo más rápido, fácil desmoldeo automático, peor empaquetado/cosmética.
- Válvula más grande → mejor empaquetado, menos hundimientos, ciclo más largo y vestigio más grande.
Consejos prácticos:
- Comienza ligeramente sobredimensionado, luego reduce mediante EDM o pulido si el tiempo de ciclo es demasiado largo.
- Utiliza puertas de ventilador, puertas de película o múltiples puertas más pequeñas en lugar de una sola puerta de borde enorme cuando importan los cosméticos.
Altura del vestigio de la puerta para desbaste automático
Para el desbaste automático (submarino, túnel, punto‑a‑punto), el vestigio de la puerta debe ser pequeño pero lo suficientemente fuerte para romperse limpiamente.
Objetivos del vestigio:
| Requisito | Altura recomendada del vestigio |
|---|---|
| Piezas estándar | 0.05 – 0.20 mm |
| Cara cosmética de alto nivel | 0.02 – 0.10 mm, luego lijar/pulir ligeramente si es necesario |
| Funcional no cosmético | Hasta 0.30 mm |
- Para puertas ocultas (banana, túnel desde el lado trasero), puedes aceptar un poco más de vestigio pero mantenerlo por debajo de 0.3 mm para un manejo seguro.
- Las puertas de válvula pueden ofrecer casi un vestigio a ras cuando se ajustan bien.
Tolerancia de mecanizado y repetibilidad
El rendimiento de la compuerta depende en gran medida de qué tan precisamente esté mecanizada y mantenida la compuerta.
- Tolerancia en las dimensiones de la compuerta: normalmente ±0.02–0.03 mm para herramientas normales, ±0.01–0.02 mm para piezas de precisión.
- Utiliza EDM + rectificado de precisión para una geometría de compuerta consistente.
- Para herramientas de múltiples cavidades, mantenga todas las dimensiones de la compuerta iguales para evitar desbalance y rebabas en la cavidad de flujo más fácil.
- Planifique para repolir y re-EDM – las compuertas se desgastan y crecen lentamente, cambiando el peso y la estética de la pieza.
Si aún está familiarizándose con la construcción de la herramienta y dónde se sitúan las compuertas en la pila, esta visión general de de qué está hecha una matriz de inyección ayuda a relacionar el diseño de la compuerta con la base y los insertos de la matriz.
Diseñar una compuerta de moldeo por inyección no es una conjetura. Siga estos parámetros, confirme con simulación de flujo y pruebas cortas de la matriz, y evitará 90% de los defectos clásicos relacionados con la compuerta.
Estrategia de ubicación de la compuerta en el moldeo por inyección
Elegir correctamente la ubicación de la compuerta es la mitad de la batalla en el diseño de la compuerta de moldeo por inyección. Decide cómo llena el fundido, dónde se acumulan las tensiones y cómo será la pieza final.
Cómo la ubicación de la entrada afecta la longitud del flujo y la caída de presión
- Cuanto mayor sea la longitud del flujo desde la entrada, mayor será la presión necesaria y mayor el riesgo de inyección incompleta.
- Coloque las entradas tan centrales como sea posible para piezas gruesas y estructurales, o use múltiples entradas en piezas largas y planas.
- Para productos grandes donde el costo lo permita, una entrada de canal caliente cerca de áreas críticas ayuda a mantener la caída de presión bajo control y mejora el empaquetado.
Gestión del efecto de pista de carreras en piezas asimétricas
En piezas asimétricas con espesores de pared variables, la masa fundida “correrá” a través de nervios y secciones más gruesas, causando un llenado desequilibrado.
- Mantenga el espesor de la pared lo más uniforme posible alrededor de la entrada.
- Mueva la entrada o agregue guías de flujo / características de hesitación para que el frente de fusión se mantenga equilibrado.
- Use la simulación para verificar que no esté sobrecompactando un lado mientras priva al otro.
Minimizar las líneas de soldadura y unión con una ubicación inteligente de la entrada
Las líneas de soldadura y unión son inevitables cuando los frentes de flujo se encuentran, pero puede elegir dónde aparecen.
- Coloque las entradas para que los frentes de flujo se encuentren en áreas de bajo estrés, no cosméticas (parte trasera, caras ocultas, debajo de las etiquetas).
- Evitar que la compuerta esté directamente opuesta a los moldes, costillas y agujeros que obligarán a que múltiples frentes de flujo colisionen.
- Para piezas de alta claridad, considere compuertas de ventilador o compuertas de diafragma para obtener un frente de flujo más uniforme y menos líneas de soldadura críticas.
Mantener las líneas de soldadura alejadas de áreas cosméticas y de resistencia
- Para superficies visibles de Clase‑A, compuerta desde el lado no visible y deje que las líneas de soldadura caigan dentro de bolsillos, debajo de voladizos o bajo molduras.
- Alrededor de encajes de clic, bisagras vivas, soportes de tornillos y rutas de carga, mantenga las líneas de soldadura al menos unos pocos milímetros alejadas de las áreas de máxima tensión.
Evitar bolsas de aire con la colocación de compuertas y respiraderos
Las bolsas de aire suelen ocurrir en zonas de llenado final, especialmente cuando el flujo proviene de múltiples direcciones.
- Coloque la compuerta de modo que el fundido fluya hacia puntos de ventilación adecuados, no alejándose de ellos.
- Asocie cada compuerta crítica con ventilación en las áreas de llenado final.
- Si ves marcas de quemaduras cerca de la puerta, la puerta puede ser demasiado restrictiva o la ventilación demasiado débil en el extremo lejano.
La ubicación de la puerta y la estrategia de ventilación van juntas
No puedes solucionar una mala disposición de la puerta solo con ventilación.
- Decide primero la ubicación de la puerta, luego diseña ventilación alineada con el frente de flujo previsto.
- En herramientas de múltiples cavidades, mantén las ubicaciones de las puertas consistentes para que el comportamiento de llenado y ventilación sea repetible de cavidad en cavidad.
- Para piezas complejas o de alto valor (como automotrices y médicas), siempre confirmamos esto con análisis de flujo antes de cortar el acero.
Equilibrando prioridades estructurales vs estéticas
A menudo tienes que elegir entre fuerza perfecta y apariencia perfecta.
- Primero lo estructural para piezas que soportan carga: puerta más cerca de las nervaduras, salientes y secciones gruesas para mejorar el llenado y reducir la contracción.
- Primero lo estético para cubiertas y carcasas visibles: puerta en la parte trasera, usa puertas de borde, película o túnel, y desplaza las líneas de soldadura a áreas ocultas.
- Si el presupuesto lo permite, un sistema de puerta de válvula puede ofrecer ambos: un llenado fuerte y un vestigio de puerta mucho más limpio.
Ubicación de la puerta para envases de paredes delgadas
El embalaje de paredes delgadas tiene relaciones extremas de longitud de flujo / espesor, por lo que la presión y la velocidad importan.
- Utiliza puertas de borde, puertas de ventilador o puertas de válvula de canal caliente directamente en secciones más gruesas como aros o bridas.
- Mantenga los caminos de flujo cortos y simétricos para evitar deformaciones y salidas cortas.
- Las piezas de paredes delgadas son muy sensibles al ciclo de tiempo; una buena ubicación de la compuerta afecta directamente el costo de la pieza, al igual que los factores que influyen en el costo del moldeo por inyección.
Estrategias de compuertas para lentes automotrices y piezas de iluminación
Las piezas ópticas son implacables con las líneas de soldadura y las marcas de compuerta.
- Compuerta desde superficies no ópticas (bordes, parte trasera o áreas de montaje).
- Utiliza compuertas de ventilador, compuertas de diafragma o compuertas de válvula para mantener el frente de flujo uniforme y reducir el estrés interno.
- Mantenga las líneas de soldadura fuera de las zonas ópticas y de los caminos de la luz siempre que sea posible.
Opciones de compuertas para carcasas médicas y piezas de tolerancia ajustada
Las carcasas médicas y las piezas de precisión necesitan tanto una estética limpia como control dimensional.
- Utiliza compuertas submarinas (túnel) or compuertas de punto para ocultar vestigios de la compuerta y apoyar la desmoldeo automático.
- Compuerta hacia áreas que requieren las tolerancias más estrictas para mejorar la consistencia del llenado.
- Para piezas médicas críticas, a menudo combinamos una buena estrategia de compuerta con enfoques de herramientas dedicadas similares a nuestro trabajo en inyección de moldeo en la industria médica.
Ejemplos de estilos de caja: buenas vs malas ubicaciones de compuertas
Ejemplo 1 – Carcasa estilo teléfono
- Malo: compuerta en una pared lateral, línea de soldadura que atraviesa la parte frontal visible, hundimiento cerca de los soportes.
- Bueno: Puerta de submarino en la brida interna, líneas de soldadura ocultas alrededor de las nervaduras internas, mejor empaquetado en los soportes de tornillo, cara frontal limpia.
Ejemplo 2 – Contenedor de pared delgada
- Malo: Puerta de un solo lado, flujo asimétrico largo, deformaciones y disparos cortos en el lado opuesto.
- Bueno: Puerta central de canal caliente en la base o múltiples puertas de borde distribuidas uniformemente en el borde, llenado equilibrado y menor tonelaje de sujeción.
Una estrategia inteligente de ubicación de puertas ahorra dinero, reduce defectos y permite ciclos más rápidos sin luchar contra la herramienta todos los días.
Defectos relacionados con la puerta y soluciones prácticas en el moldeo por inyección
Incluso un molde bueno puede producir piezas defectuosas si la puerta de moldeo por inyección es incorrecta. La mayoría de los problemas cosméticos y dimensionales que veo en producción están relacionados con el tipo, tamaño o ubicación de la puerta. Así es como analizo los principales defectos relacionados con la puerta y los soluciono rápidamente.
Proyectil en moldeo por inyección
Cómo se ve:
Líneas similares a serpientes, en forma de gusano, cerca de la puerta, generalmente en superficies planas.
Causas relacionadas con la puerta:
- Puerta demasiado pequeña y restrictiva → alta velocidad, chorro inestable.
- La puerta alimenta en un espacio abierto en lugar de en una pared o característica.
- La longitud del terreno de la puerta aumenta la cizalladura y la presión.
Soluciones de diseño:
- Mover la puerta para que el flujo golpee una pared o nervadura, no aire libre.
- Aumentar el tamaño de la puerta o cambiar a puerta de ventilador or puerta de película para distribuir el flujo.
- Acortar la longitud del terreno de la puerta (a menudo 0,5–1,0 mm es suficiente).
- Para canales calientes, considere válvula de compuerta controlar para ralentizar el llenado inicial.
Marcas de hundimiento y vacíos opuestos a la compuerta
Cómo se ve:
Depresiones o vacíos internos en áreas gruesas, a menudo lejos de la compuerta.
Causas relacionadas con la puerta:
- La compuerta se congela demasiado pronto → no hay un llenado efectivo.
- Compuerta demasiado pequeña para el material o la sección de la pared.
- Compuerta demasiado lejos de la sección gruesa.
Soluciones de diseño:
- Aumente el tamaño de la compuerta o añada una segunda para reducir la longitud del flujo.
- Cambie a un estilo de compuerta que selle mejor (por ejemplo,. compuerta de pestaña, puerta de ventilador, o compuerta de diafragma para anillos).
- Mueva la compuerta más cerca del área gruesa o rediseñe la pared / nervio para que sea más uniforme.
- Optimice el perfil de llenado usando métodos científicos de moldeo.
Para una vista más amplia de cómo se comportan estos defectos en piezas reales, puede consultar esta guía sobre defectos comunes en moldeo por inyección y sus causas raíz.
Líneas de soldadura y de tejido por mala colocación de la compuerta
Cómo se ve:
Líneas visibles donde se encuentran dos frentes de flujo; pueden ser débiles o solo cosméticas.
Causas relacionadas con la puerta:
- Compuertas colocadas de modo que el flujo se divide alrededor de agujeros, salientes o ventanas y se encuentra en una cara visible.
- Las puertas pequeñas o temperaturas de fusión bajas reducen la resistencia de la soldadura.
- Múltiples pequeñas puertas de borde en lugar de una puerta bien posicionada.
Soluciones de diseño:
- Reubique las puertas para que las líneas de soldadura se muevan a áreas no cosméticas y de bajo estrés.
- Utiliza puertas de ventilador or puertas de pestaña para mejorar la uniformidad del frente de flujo.
- Para piezas críticas (por ejemplo, lentes transparentes), considere el sistema de canal caliente válvula de compuerta con llenado secuenciado.
- Aumente la temperatura de fusión / molde dentro de los límites del material para mejorar la unión.
Marcas de quemado y efecto diésel en la puerta
Cómo se ve:
Manchas oscuras quemadas o vetas plateadas/negras cerca de la puerta o los respiraderos.
Causas relacionadas con la puerta:
- Puerta demasiado restrictiva → alta cizalladura, sobrecalentamiento local.
- Mala ventilación cerca del área de la puerta → aire atrapado comprimido y quemado.
- Velocidad de inyección excesiva a través de una puerta pequeña.
Soluciones de diseño:
- Aumente la sección transversal de la puerta o cambie a un tipo de puerta con menor cizalladura.
- Agregue o profundice los respiraderos cerca de la entrada de la puerta.
- Reduzca la rampa de velocidad de inyección al inicio del llenado.
- Para resinas de alta temperatura, utilice caminos de flujo más suaves y áreas de puerta pulidas para reducir la fricción.
Disparos cortos por puertas restrictivas
Cómo se ve:
Pieza no completamente llena; esquinas faltantes, áreas delgadas o costillas incompletas.
Causas relacionadas con la puerta:
- Puerta demasiado pequeña para la longitud del flujo y el grosor de la pieza.
- Tipo de puerta incorrecto para secciones largas y delgadas (por ejemplo, puerta de borde pequeña en embalaje).
- Sistema de alimentación multicasa desequilibrado.
Soluciones de diseño:
- Aumentar la altura/ancho de la puerta o cambiar a ventilador, película, o compuerta de diafragma para piezas de pared delgada.
- Para herramientas multicasa, redistribuir el tamaño de las puertas o usar sistemas de conducto caliente con control preciso del flujo.
- Mejorar la ventilación en los extremos del flujo para evitar bloqueo de aire.
Salpicadura en la puerta
Cómo se ve:
Aletas finas o exceso de material alrededor de la puerta y la línea de separación.
Causas relacionadas con la puerta:
- Área de la puerta sobrellenada debido a una puerta grande o un llenado agresivo.
- Inserto de puerta mal alineado o línea de separación desgastada.
- Alta presión de inyección para superar una puerta restrictiva.
Soluciones de diseño:
- Redimensionar la puerta para poder reducir la presión máxima de inyección y llenado.
- Verificar las condiciones del acero: volver a ajustar o recortar el inserto de la puerta y la línea de separación.
- Optimizar el perfil de inyección; no confiar en la presión para atravesar un mal diseño de puerta.
Defectos visuales: rubor en la puerta, halo, esparcimiento, marcas de flujo
Cómo se ven:
- Rubor en la puerta / halo: anillo nublado o punto brillante alrededor de la puerta.
- Desplegar: rayas plateadas, generalmente por humedad o gas atrapado.
- Marcas de flujo: líneas de flujo visibles que irradian desde la puerta.
Causas relacionadas con la puerta:
- Alta cizalladura en una puerta pequeña → rubor / halo.
- Puerta demasiado cerca de la cara cosmética.
- Frente de flujo no uniforme desde una puerta de borde pequeño en un panel ancho.
Soluciones de diseño:
- Mover la puerta a una zona no cosmética o en el borde de la pieza.
- Aumentar el área de la puerta o cambiar a puerta de ventilador or puerta de película para piezas anchas y planas.
- Mejorar el secado y la ventilación para el despliegue; pulir los caminos de flujo cerca de la puerta.
- Para piezas transparentes y lentes, normalmente prefiero bien‑diseñados válvula de compuerta o grandes puerta de película para minimizar marcas.
Solución de problemas paso a paso de la puerta
Cuando diagnostico problemas en la puerta en un molde en funcionamiento, sigo este flujo simple:
-
Identificar la zona del defecto
Mapear exactamente dónde se muestra el defecto en relación con la puerta y la dirección del flujo. -
Verificar primero el procesamiento
- Reducir la velocidad de llenado / cizalladura local.
- Ajustar las temperaturas de fusión y del molde.
- Afinar el tiempo y la presión de llenado.
-
Confirmar la ventilación y el cierre.
Asegurarse de que las ventilaciones alrededor de la compuerta y las regiones de llenado final estén limpias y profundas; verificar la tonelaje del cierre y la alineación del molde. -
Revisar el diseño de la compuerta.
- ¿Es el tipo de compuerta adecuado para la geometría y el material de la pieza?
- ¿El tamaño de la compuerta está en línea con las directrices del material (tasa de cizalladura, tiempo de congelación)?
- ¿La ubicación de la compuerta está empujando defectos hacia zonas cosméticas o de alto estrés?
-
Planificar cambios en el acero.
Priorizar cambios mínimos: abrir la compuerta existente, acortar la zona de contacto, mover o duplicar compuertas. Para proyectos complejos, realizaré una simulación para confirmar antes de cortar el acero.
Al tratar la compuerta de moldeo por inyección como una característica central del diseño, no solo como un pequeño orificio en el conducto, reduces el desperdicio, estabilizas la calidad y evitas muchos de los defectos clásicos que ralentizan la producción.
Recomendaciones específicas para la compuerta de moldeo por inyección según el material.
Ajustar la compuerta de moldeo por inyección correctamente depende en gran medida del material. Siempre diseño la compuerta en función del comportamiento del polímero en la compuerta: flujo, cizalladura, congelación y contracción.
Comportamiento amorfo vs semi-cristalino en la compuerta.
Amorfo (ABS, PC, PS, PMMA, PSU, etc.)
- Ventana de procesamiento más amplia, congelación más lenta en la compuerta.
- Menor contracción volumétrica → menor riesgo de warping.
- Más sensible a quemaduras por cizalladura, enrojecimiento de la compuerta, marcas de flujo
- Preferir puertas más grandes y cortas para reducir problemas de corte y estéticos
Semi-cristalino (PP, PE, PA, POM, PBT, PEEK, etc.)
- Cristalización rápida → la puerta se congela más rápido
- Contracción más alta y anisotrópica → más deformaciones
- Necesitar buena compactación a través de la puerta para controlar hundimientos y vacíos
- Usar a menudo puertas ligeramente más grandes y ubicaciones estratégicas para control de contracción
Diseño de puertas para resinas de alta temperatura (PEEK, PSU, PPA, etc.)
Las resinas de alta temperatura son caras e implacables. Siempre diseño sus puertas con:
- Corte de cizalladura equilibrado: lo suficientemente pequeño para una buena mezcla, lo suficientemente grande para evitar quemaduras
- Puertas con conducto calefactado o caliente preferidas para mantener la temperatura de fusión
- Terreno de puerta pulido para reducir colas y degradación
- Longitud de tierra corta (≈0.8–1.0 mm) para mantener el descenso de presión bajo control
Opciones típicas:
| Material | Tipos comunes de puertas | Notas |
|---|---|---|
| PEEK | Puerta de válvula, borde, ventilador | Usar canal caliente; control térmico estricto |
| PSU/PEI | Borde, ventilador, puerta de válvula | Evitar puertas submarinas para piezas críticas |
| PPA | Borde, sub‑puerta, puerta de válvula | Vigilar la humedad y el congelamiento rápido |
Estrategias de alimentación para materiales con fibra de vidrio y reforzados
Con grados con fibra de vidrio (GF‑PP, GF‑PA, GF‑PBT, etc.), el diseño de la puerta afecta la orientación de las fibras, la resistencia y la superficie.
Puntos clave:
- Evitar puertas de micro pasador que generan un esfuerzo excesivo y rotura de fibras
- Colocar las puertas para fluir a lo largo del camino principal de carga (fibras alineadas con la dirección de tensión)
- Utiliza acero robusto y insertos resistentes al desgaste alrededor de las compuertas
- Preferir:
- Compuertas de borde / ventilador para piezas estructurales
- Compuertas de válvula para herramientas de gran tamaño o de múltiples cavidades
Consideraciones especiales para compuertas de TPE y TPU blandos
Los TPE y TPU blandos se comportan más como líquidos espesos:
- Sensibles a proyectiles y marcas de flujo de compuertas pequeñas y de alta cizalladura
- Se benefician de compuertas más anchas y de menor cizalladura (ventilador, película, submarino grande)
- El vestigio de la compuerta debe ser suave y bajo para evitar molestias en las superficies de agarre
- Necesidad frecuente embalaje más largo a través de una puerta relativamente generosa para evitar líneas de hundimiento y flujo
Estilos de puerta recomendados por familia de material
Guía rápida que suelo usar:
| Familia de material | Tipos de puerta recomendados | Evitar (donde sea posible) |
|---|---|---|
| PP (sin relleno) | Borde, abanico, submarino, película | Pin muy pequeño para piezas cosméticas |
| ABS | Borde, pin, pestaña, válvula | Puertas de túnel diminutas en caras brillantes |
| PC / PC‑ABS | Borde, abanico, pestaña, válvula | Puertas de pin de alta cizalladura → grietas por estrés |
| PA66 / PA6 | Borde, submarino, válvula | Puertas de pin diminutas → congelación rápida |
| POM | Borde, submarino, pin | Tierras largas → degradación térmica |
| TPE / TPU | Ventilador, película, submarino grande | Puertas de alfiler afiladas cerca de áreas de contacto |
| PEEK / alta temperatura | Válvula, borde, ventilador | Frío, puertas delgadas que causan quemaduras |
Ajuste del tamaño y la ubicación de la puerta para contracción y deformación
Siempre relaciono el tamaño y la colocación de la puerta con el comportamiento de contracción y deformación:
-
Materiales de alta contracción (PP, POM, PA, PBT)
- Puertas más grandes o múltiples puertas para mejor llenado
- Puerta cerca de secciones gruesas y bosses para reducir hundimientos
- Colocar las puertas para sintetizar el flujo y reducir la deformación
-
Materiales de baja contracción (ABS, PC, PMMA)
- Más flexibilidad en la ubicación; centrarse en cosmética y líneas de soldadura
- Puerta fuera de vista cuando las superficies son de alto brillo u ópticas
-
Piezas sensibles a la deformación (fundas planas, lentes, largos biseles)
- Utiliza puertas centrales, puertas de ventilador / película, o múltiples puertas equilibradas
- Validar con simulación de flujo y deformación antes de cortar el acero
Si eres nuevo en esto, ayuda entender primero lo básico el proceso de moldeo por inyección de plástico para que estas opciones de puertas tengan más sentido en contexto.
Puertas de inyección con canal caliente vs canal frío
Cuando elijo entre sistemas de puertas de canal caliente y frío, realmente estoy eligiendo cómo gestionar el flujo de material, el coste y la consistencia en cada ciclo.
Resumen: Puerta de canal caliente vs puerta de canal frío
- Puertas de canal caliente mantienen el fundido caliente dentro de colectores y boquillas calefactadas, por lo que hay poco o ningún sobrante de canal. Las piezas se gatean directamente desde una punta caliente o puerta de válvula.
- Puertas de canal frío utilizan un canal sin calefacción que se enfría y expulsa junto con la pieza. El canal se desecha o se vuelve a moler y reutilizar.
Si eres nuevo en moldeo por inyección, ayuda entender primero el proceso básico y el flujo del fundido – puedes ver un desglose simple aquí: cómo funciona el moldeo por inyección de plástico.
Cuándo vale la pena invertir en puertas de válvula
Sistemas de puertas de válvula son la opción premium en canales calientes. Una aguja de acero abre y cierra mecánicamente la puerta.
Por lo general, merecen la pena cuando necesitas:
- Calidad cosmética superior: sin stringing, vestigio de puerta muy pequeño y limpio, blush de puerta mínimo.
- Control dimensional preciso: empaquetado exacto porque la puerta cierra exactamente cuando quieres.
- Piezas grandes o complejas: mejor control del equilibrio de presión y deformación.
- Herramientas de múltiples cavidades o familiares: más fácil equilibrar el llenado mediante la secuenciación de cada válvula.
Si tus piezas son de bajo coste, no cosméticas, o los volúmenes de disparo son pequeños, un sistema de canal frío o una puerta de punta caliente suele ser más económico.
Balance térmico y cambio de color
Las puertas de canal caliente demandan buen equilibrio térmico:
- Mala regulación de temperatura = marcas de quemado, stringing, vetas de color, o degradación del material.
- Los cambios de color frecuentes son más lentos y generan más desperdicio en sistemas de canal caliente porque el color viejo permanece en el colector.
- Los canales fríos purgan más rápido en el cambio de color pero generan más regranulado.
Para producciones cortas con muchos colores, prefiero el sistema de canal frío. Para producciones largas y estables, el sistema de canal caliente gana en eficiencia.
Tecnología de secuenciación de válvula de puerta
Moderno secuenciación de válvula‑puerta te permite:
- Abrir/cerrar puertas en un orden programado.
- Controlar frentes de flujo para evitar líneas de soldadura, reducir trampas de aire y gestionar hundimientos y deformaciones.
- Utiliza control basado en presión o posición para moldeo científico.
Esta es una herramienta poderosa en automoción, iluminación, cubiertas grandes y herramientas de múltiples cavidades donde el llenado consistente es crítico.
Energía, Desperdicio y Tiempo de Ciclo
En producción real, la comparación se ve así:
- Canal caliente
- Menor desperdicio de material (sin desperdicio de canal frío)
- Por lo general ciclo de tiempo más corto (sin canal grueso para enfriar)
- Más alto uso de energía por molde (calentadores), pero menor energía por pieza buena en volumen
- Canal frío
- Más desperdicio o regranado
- Mayor tiempo de enfriamiento si el canal es grueso
- Menor coste de molde y configuración más sencilla
Vista rápida de coste-beneficio
| Factor | Puertas de canal caliente | Puertas de canal frío |
|---|---|---|
| Coste de la herramienta | Alto | Bajo |
| Desperdicio de material | Muy bajo | Medio-alto (chatarra del canal) |
| Tiempo de ciclo | Más corto (por lo general) | Más largo si el canal es grueso |
| Cambio de color | Más lento, más purga | Más rápido, menos purga |
| Calidad estética | Excelente con puertas de válvula | Bueno pero más visible vestigio de la puerta |
| Ideal para | Alto volumen, especificaciones estrictas, piezas premium | Volumen bajo/medio, herramientas sensibles al coste |
Para programas globales de alto volumen donde la resina es cara, normalmente justifico rápidamente los canales calientes. Para tiradas más cortas o piezas de consumo, los canales fríos suelen ser la opción más inteligente.
Mantenimiento y Confiabilidad
-
Sistemas de canal caliente
- Necesitan revisiones regulares de resistencias, termopares, juntas y pasadores de válvula.
- Sensible a la contaminación, rellenos y secado deficiente.
- Cuando se mantienen, ofrecen un proceso muy estable y un menor coste por pieza.
-
Sistemas de canal caliente
- Mecánicamente simple y muy robusto.
- Menor riesgo de tiempo de inactividad, más fácil de mantener para talleres pequeños.
- Mayor esfuerzo de manejo y molienda si se reciclan los canales.
Cuando diseño un molde, siempre equilibrio el coste inicial de la herramienta, el volumen anual esperado, el precio del material y las necesidades estéticas antes de decidir la estrategia de puerta de canal caliente o frío.
Tecnologías avanzadas y emergentes de puertas de inyección
Puertas de válvula secuenciales para moldes complejos
Para herramientas familiares y de múltiples cavidades, utilizo puertas de válvula secuenciales para controlar cuándo se abre y cierra cada puerta. Esto nos permite:
- Reducir líneas de soldadura y marcas de flujo en áreas visibles
- Equilibrar el llenado entre cavidades con diferentes volúmenes
- Reducir la fuerza de cierre mediante el llenado escalonado
Con sistemas modernos de puertas de válvula y controles precisos, podemos ajustar el tiempo de llenado de disparo a disparo en lugar de rediseñar la herramienta.
Insertos de puerta conformales impresos en 3D
La fabricación aditiva nos permite construir insertos de puerta con enfriamiento conformal y bloques de conducto que siguen la geometría del fundido y la puerta. Eso significa:
- Cierre de puerta más rápido y más uniforme
- Menos deformaciones alrededor de la puerta
- Tiempos de ciclo más cortos y estables
En herramientas complejas, a menudo combino estos insertos con alta precisión herramientas de moldeo por inyección para mantener tanto el enfriamiento como las tolerancias bajo control.
Puertas de microinyección de molde
Para microinyección de molde y piezas por debajo de unos pocos cientos de miligramos, utilizamos puertas por debajo de 0,3 mm:
- Puertas de micropines de alta cizalla o puertas de microtúnel
- Zona de puerta ultra pulida para evitar quemaduras por cizalla y bloqueos
- Control de temperatura preciso alrededor de la puerta para mantener un flujo estable
Esto es fundamental para clientes globales en sectores médico, electrónico y de microfluídica donde cada micrón cuenta.
Optimización de puertas basada en datos
No diseño puertas por intuición. Combino simulación de flujo en el molde y datos de producción para ajustarlo:
- Utilice simulación (por ejemplo, Moldex3D, Moldflow) para probar ubicaciones de los canales, tasa de cizalladura y tiempo de congelación
- Validar con sensores de presión en el molde y ensayos científicos de moldeo
- Iterar el tamaño del canal y el tiempo de apertura de la válvula usando datos de ciclo reales
Este enfoque basado en simulaciones reduce los cambios de herramienta y acelera el PPAP y la calificación.
Degateo automatizado y robótica
El diseño del canal ahora debe funcionar con automatización desde el primer día:
- Piezas orientadas para degateo automático (canales submarinos / túnel, canales de válvula)
- Robots o EOAT para flexionar, recortar o cortar canales de manera consistente
- Separación limpia para piezas cosméticas y conductos reciclables
Vinculado con nuestra capacidad más amplia de moldeo de precisión (avances en moldeo de precisión), esto nos permite ejecutar programas globales de alto volumen con calidad estable y bajo costo laboral.
Enfoque profesional de diseño de canales para moldeo por inyección en práctica
Un diseño sólido de canal de moldeo por inyección no es una conjetura, es un proceso estructurado y basado en datos. Así es como lo abordo en proyectos reales.
Utilice moldeo científico para validar el tamaño y la ubicación del canal
Siempre trato el canal como una variable crítica del proceso, no solo un detalle de la herramienta.
Pasos clave:
- Establecer una ventana de proceso robusta (relleno, velocidad de inyección, presión de mantenimiento, temperatura de fusión/molde).
- Monitorizar la presión en la boquilla y, preferiblemente, en sensores en cavidad para ver qué tan bien la compuerta alimenta la pieza.
- Correlacionar el rendimiento de la compuerta con la calidad de la pieza: dimensiones, hundimiento, deformación, resistencia de la línea de soldadura y vestigios cosméticos de la compuerta.
- Ajustar el tamaño y la ubicación de la compuerta solo con datos – no solo con “se ve pequeña/grande”.
Esto se relaciona directamente con la estabilidad general del proceso y el costo. Si eres nuevo en procesamiento estructurado, comienza con una comprensión básica de cómo se realiza el moldeo por inyección y construye desde allí.
Simular flujo de fusión y deformación antes de cortar acero
Confío en herramientas CAE (por ejemplo, Moldex3D, Moldflow) para acercar el diseño de la compuerta antes de cualquier mecanizado:
- Filtrado de ubicación de la compuerta: simular diferentes ubicaciones de la compuerta para comparar caída de presión, equilibrio de llenado y posiciones de línea de soldadura.
- Predicción de deformación: ver cómo la elección de la compuerta y el empaquetado influyen en la distorsión, especialmente en piezas grandes y planas y materiales llenos de vidrio.
- Cizalladura y temperatura en la compuerta: verificar los límites de la tasa de cizalladura de la compuerta y los puntos calientes que pueden causar enrojecimiento o marcas de quemado en la compuerta.
El objetivo es ingresar a la herramienta con un concepto de compuerta “validado”, no una suposición.
Realizar estudios de congelación de la compuerta y experimentos DOE
Una vez que el molde está en la prensa, confirmo el diseño de la compuerta con experimentos dirigidos:
-
Estudio de congelación de la compuerta
- Reducir progresivamente el tiempo de mantenimiento.
- Trazar peso de la pieza vs tiempo de mantenimiento.
- El punto donde el peso deja de aumentar = tiempo real de congelación de la compuerta.
- Comparar esto con los objetivos de tiempo de ciclo y ajustar el tamaño de la compuerta si el llenado es insuficiente.
-
Experimentos diseñados (DOE)
- Variar factores relacionados con la compuerta (velocidad de llenado, presión de mantenimiento, temperatura de fusión) en una matriz estructurada.
- Medir el impacto en hundimiento, deformaciones, resistencia de la línea de soldadura y defectos cosméticos.
- Usar los resultados para decidir si realmente se necesita una modificación en la compuerta o si el proceso puede solucionar el problema.
Revisiones de DFM guiadas por listas de verificación centradas en las compuertas
Antes de comprometerse con un diseño de herramienta, realizo una revisión de DFM con una lista de verificación específica para la compuerta:
- ¿Es el tipo de compuerta adecuado para el material y la geometría de la pieza? (por ejemplo, compuerta de túnel vs compuerta de borde vs sistema de compuerta de válvula).
- ¿Es el es vital: es donde se unen las dos mitades del molde. Posiciónala donde no afecte la estética ni la función. De manera similar, planifica tu ¿Optimizado para la longitud de flujo, líneas de soldadura y ventilación?
- ¿El tamaño de la compuerta respeta los límites de corte y la longitud de flujo esperada?
- Is desmoldeo automático ¿Es posible o realista?
- ¿Es accesible la puerta para mantenimiento y pulido?
Una lista de verificación sencilla centrada en la puerta para DFM ahorra meses de retrabajo y costos ocultos.
Colaborar estrechamente con fabricantes de herramientas y OEMs
Un buen diseño de puerta para moldeo por inyección es un deporte en equipo:
- Fabricante de herramientas: aporta experiencia en límites de mecanizado, inserts de puerta, diseños de puertas con enfriamiento conformal y opciones automáticas de desbaste (submarino/túnel, puertas de válvula, etc.).
- OEM / Diseñador de producto: define zonas cosméticas, dimensiones críticas y rutas de carga para que podamos equilibrar resistencia y apariencia.
- Moldeador / Ingeniero de proceso: proporciona retroalimentación del mundo real desde la prensa, incluyendo desgaste de la puerta, vestigios de la puerta y patrones de defectos típicos.
Siempre tomo decisiones sobre la puerta solo después de que todos aprueben:
- Tipo y ubicación de la puerta
- Nivel cosmético esperado y estrategia de marcas de puerta
- Opciones de Plan B (ubicaciones secundarias de la puerta, cambios fáciles en los insertos o secuenciación de puertas de válvula)
Cuando se sigue este enfoque profesional, basado en evidencia, el resultado es una producción estable, menos defectos y un costo total por pieza más bajo, no solo un molde “más barato” al principio.
Preguntas frecuentes sobre puertas de moldeo por inyección
Los tipos de puertas de moldeo por inyección más comunes en producción
En la producción real, veo que estos tipos de puertas se usan con mayor frecuencia:
- Puertas de borde / lateral – de uso general, fácil de mecanizar, muy común.
- Entradas de submarino (túnel) – perfecto para la separación automática en piezas pequeñas y medianas.
- Entradas de canal caliente de punto de alfiler / directas – popular en piezas multicavidad y cosméticas.
- Entradas de lengüeta – a menudo se utiliza cuando necesitamos controlar las líneas de soldadura y el cizallamiento.
Para muchas piezas y materiales estándar, estos cuatro cubren el 80–90% de los proyectos cotidianos, especialmente cuando se combinan con el plástico para moldeo por inyección.
¿Qué tipo de entrada ofrece la mejor apariencia cosmética?
Si te preocupa principalmente la calidad de la superficie visible:
- Entrada de válvula de canal caliente – generalmente el aspecto más limpio, vestigio de entrada mínimo, ideal para superficies Clase‑A visibles.
- Entrada de punto de alfiler (canal caliente) – marca muy pequeña, se puede ocultar en logotipos o áreas no críticas.
- Entrada de submarino / túnel desde la parte posterior – bueno cuando puedes mantener la entrada fuera de cualquier cara visible.
Para lentes, cubiertas y carcasas de alta gama, normalmente presiono para válvulas de puerta cuando el presupuesto lo permite.
¿Se pueden eliminar u ocultar por completo las marcas de entrada?
Siempre tendrás algún vestigio de puerta, pero puedes minimizarlo o esconderlo:
- Coloca la puerta en zonas no visibles: parte inferior, base del boss, brida, área del logo.
- Utiliza válvulas de puerta or puertas finas de puntero para marcas muy pequeñas.
- Aplicar acabado secundario: lijado ligero, tumbling o textura para integrar el área de la puerta.
Totalmente invisible es raro, pero podemos hacer que las marcas de la puerta sean funcional y visualmente insignificantes.
El tamaño práctico más pequeño para una puerta de puntero
Los límites realistas dependen de la calidad de la resina y las herramientas, pero como regla general:
- Termoplásticos estándar: 0.8–1.2 mm el diámetro es común.
- Trabajo de tolerancia ajustada: 0.6–0.8 mm es posible con buen acero, alineación y control del proceso.
- Microinyección de moldeo: <0,3 mm es posible pero muy especializado.
Por debajo de ~0.8 mm, espere un mayor riesgo de obstrucciones, quemaduras por cizalladuray mayor presión.
Por qué se utilizan puertas submarinas y de túnel para el desbaste automático
Las puertas submarinas (de túnel) están diseñadas para romperse automáticamente cuando la pieza eyecta:
- La puerta corre en un ángulo y se rompe en el terreno de la puerta durante la eyección.
- No se necesita operador para cortar los conductos – enormes ahorros en mano de obra.
- Ideal para piezas de alto volumen como tapas, pequeños carcasas y clips.
Las usamos cuando queremos un corredor frío sistema pero aún necesita desmoldeo automático sin robots.
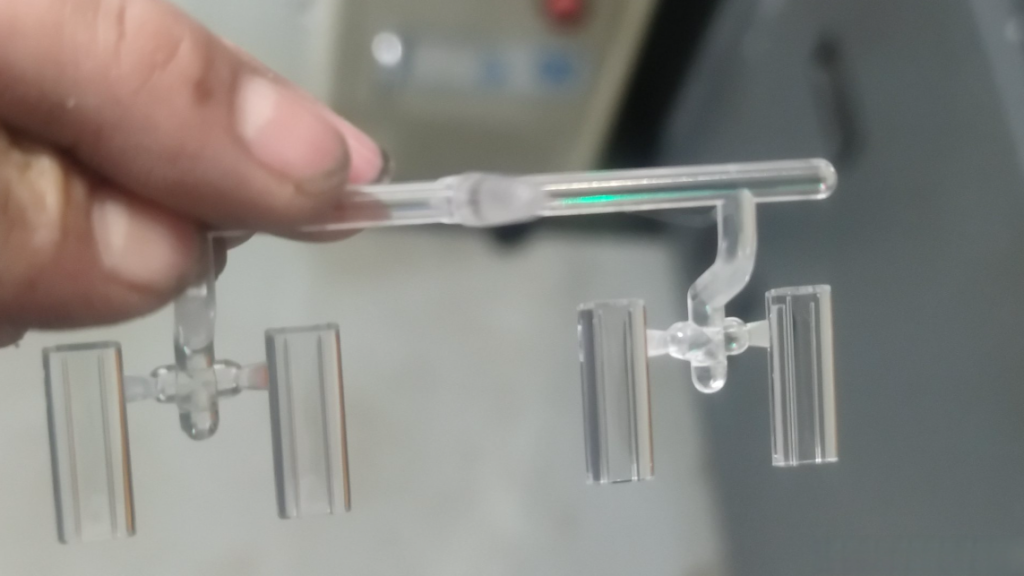
Reglas rápidas para seleccionar una válvula de inyección
Cuando elijo una válvula de inyección, tengo en cuenta estos conceptos básicos:
- Alto volumen, buen acabado, presupuesto más alto → válvula de canal caliente.
- Volumen medio-alto, válvula oculta, canal frío → válvula submarina / túnel.
- Piezas simples, fácil de recortar, volumen bajo–medio → válvula de borde / lateral.
- Piezas grandes y gruesas → canal de entrada / válvula de borde con sección transversal generosa.
- Frentes de flujo delgados y anchos (embalaje, bandejas) → válvula de ventilador o película.
- Piezas redondas o tubulares → válvula de diafragma / disco.
Partido tipo de válvula + material + volumen + nivel de acabado. Alinee esos cuatro aspectos y evitará la mayoría de los problemas de regulación desde el primer día.



 Spanish
 English
 French
 German
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian