

射出成形ゲートとは何か、そしてそれが重要な理由
射出成形ゲートとは何ですか?
An 射出成形ゲート ランナー系とキャビティをつなぐ小さくて意図的に制限された開口部です。溶融金属が部品となる前に通過する最後の「制御点」です。.
実務的には、ゲートは次のような場です:
- 流速を どのくらい速く と どれだけ均一に キャビティを満たす溶融物の流れを
- 流速を パッキング と 収縮率 圧力と freeze‑off を通じて
- 可視または隠れた ゲート痕 美観品質とトリミングに影響する
ゲートが間違っていると、後続の全て—強度、外観、サイクルタイム、コスト—が損なわれます。.
ゲートが流れ、圧力、freeze‑offをどのように制御するか
ゲートは流れ経路の重要な制限点であり、直接以下を決定します:
- 溶融流れのパターン – 小さすぎると剪断が高まり、ジェッティングや焼け跡が出る。大きすぎると流れ前面の制御やパッキングを失う。.
- 圧力降下 – ゲートはほとんどの圧力が失われる箇所。適正でないサイズはより高い射出圧力を強いるか、より大きな機械を必要とする、またはショートショットを生む。.
- 凍結時間 – ゲートは通常最初に凍結する区間。凍結するとパッキングが停止する:
- ゲートが早すぎて凍結すると → 収縮、空洞、寸法管理の不良
- ゲートが長時間開きっぱなしだと → パッキング過多、歪み、サイクルの長期化
常にバランスを取っている 流動断面積, せん断速度, 、と 凍結時間 ゲート周りで。.
サイクルタイムと生産性への影響
ゲート設計があなたの サイクルタイム ほとんどの人が認めるよりも難しい:
- 小さなゲート:凍結が速い → 保圧時間は短いが沈みやショートショットのリスクが高い
- 過大なゲート:凍結が長い → 保圧と冷却が長引く → サイクルが遅くなる
- よく設計されたゲート: まだ以下を満たす最小ゲートサイズ
- 全パック
- 重要領域に沈み込みなし
- 安定した寸法
これは直接影響します:
- 必要 クランプ力トン数と機械サイズ
- スクラップ率 および再加工
- 全体的なOEE (機械の可用性、性能、品質)
部品の強度と構造性能への影響
ゲート位置と設計形状が決まるのは 分子配向 と 溶接線パターン 部品内で:
- 不良ゲーティングは生じる可能性がある:
- 弱い 溶接/編み線 高ストレス領域で
- 高い指向性が招く 異方性収縮 および反り
- 優れたゲーティングサポート:
- 流れの均衡 肋部、ボス、荷重経路へ
- 堅牢な 衝撃強度 疲労性能
- 一貫した 寸法安定性 腔体と金型全体で
構造部品の場合、ゲート設計は主要な設計決定であり、金型の後付けではない。.
外観に対するゲートの影響
外観上の観点から、ゲートは通常あなたの もっとも目立つ欠陥源:
- ゲート痕跡:高さ、形状、位置がゲート痕の目立ち度を決定する
- 流れパターン: Poor gating can cause:
- ゲート不良は次の原因になります:
- Gate blush, halos, and flow marks
- ゲートブレッシュ、ハロー、フロー跡:
- Splay, burn marks, jetting trails near the gate
- 分岐・拡がり、焼き跡、ゲート付近のジェット痕
Surface appearance.
表面外観
Incorrect gate type or size can ruin high‑gloss, textured, or lens‑grade surfaces 不適切なゲート型またはサイズは高光沢、テクスチャー、レンズグレードの表面を台無しにする可能性がある Smart gating tucks visible marks into non‑cosmetic zones or hidden faces
- スマートゲーティングは目に見えるキズを非美観ゾーンまたは非露出面に隠すFor consumer‑facing parts, the gate is a cosmetic feature that must be designed, not just tolerated.
- 消費者向け部品では、ゲートは設計されるべき美観機能であり、ただ受け入れるだけではない。Post‑moulding, trimming, and automation
- 成形後の加工、トリミング、そして自動化Gate design also decides how
- ゲート設計は次の点も決定する:
- easy or painful
作業が楽か苦痛か
- 部品あたりの作業量
- ゲート痕跡と外観欠陥のばらつき
- ゲーティング削減時の損傷リスク
不良ゲート設計の隠れたコスト
ツール設計段階での“安い”ゲート決定は多くの場合永久的なコストとなる 生産におけるコスト: 高い
- スクラップとリワークの増加 沈降、焼損、溶接線欠陥から 外観目的の過剰充填による
- 長いサイクル 過剰箱詰め または外観のための冷却延長
- 追加の オペレーター, 、トリミングステーション、またはゲート処理のためだけのロボット
- より大きい 機械トン数 不必要な圧力とクランプ要求のせいで
- ツールの変更と予期せぬ engineering changes PPAPや ramp‑up で問題が発生した場合
私のルールは単純です: ゲート設計を主要なエンジニアリングトピックとして扱う, 、決して最終段の tooling の詳細ではありません。良いゲートは金型の寿命全体で、毎サイクルコストを削減します。.
要点
- ゲートは 流れ、圧力、凍結止め、パッキングを制御します – そして品質を決定づけます。.
- それは直接的に影響します サイクルタイム、強度、反り、外観.
- 良いゲート設計は削減します 労働、スクラップ、エネルギー; 悪いゲート設計は長年にわたり静かに現金を燃やします。.
射出成形ゲートの主なタイプ
適切な射出成形ゲートタイプを選ぶことは、部品品質、サイクルタイム、コストを改善する最も迅速な方法の一つです。以下は、主なゲートスタイルと私が実際の生産で使用する時の要点を直球で解説したガイドです。.
エッジ / サイドゲート
- 概要: 部品の分離線から部品端部へ供給する、単純な長方形ゲート。.
- 最適とされる用途: 一般部品、中厚壁、単一キャビティツール、多くのコモディティ材料。.
- 長所: 機械加工しやすく、調整しやすい、良い流れ; クイックツーリングに最適。.
- 短所: エッジに見える痕跡、手動または半自動トリミング。.
- 化粧品: 中程度 – 見えるが非ショー用の面では通常許容される。.
- 典型的な材料: PP、PE、ABS、PS、PC/ABS、POM。.
ピンポイントゲート(3プレートおよびホットランナーを含む)
- 概要: 小さな円形ゲート、通常は3プレートまたはホットランナー型金型。.
- 最適とされる用途: マルチキャビティツール、小部品、厳しい外観要件。.
- 長所: 非常に小さなゲートマーク、自動デゲーティングに優れ、量産に適している。.
- 短所: せん断・低温割れに敏感; より複雑な治具。.
- 化粧品: 非常に良い – 小さく整ったゲート痕跡。.
- 典型的な材料: ABS、PC、PMMA、PS、PA、多くのエンジニアリング樹脂。.
サブマリン/トンネルゲート
- 概要: パーティングラインの下の角度付きトンネル切断; ゲートは自動で破断。.
- 最適とされる用途: 高量部品で必要な 自動デゲーティング, 、側面ゲート部品。.
- 長所: manual trimming を必要としない、コンパクトなランナーで
重要な射出成形ゲート設計パラメータ
ゲート設計を正しくすれば、ほとんどの射出成形の問題は消える。以下は新しいツールごとに私がこだわる核となるゲート設計ルールです。.
基本的なゲートサイズの経験則
ほとんどの射出成形ゲートタイプ(エッジ、ピンポイント、サブマリンなど)について、まず単純な流れ面積のルールから始め、次にシミュレーションと試作で refine します。.
典型的な出発点(熱可塑性樹脂):
| 壁厚(mm) | ゲートタイプ | ゲート厚さ(t₉) | ゲート幅(w₉)(エッジ/ファン/タブ) |
|---|---|---|---|
| 0.5 – 0.8 | エッジ / 薄膜 | 0.6–0.8 × 壁 | 2–4 × t₉ |
| 0.8 – 1.5 | エッジ / ファン | 0.6–0.8 × 壁 | 2–5 × t₉ |
| 1.5 – 3.0 | エッジ / サブマリン | 0.7–0.9 × 壁 | 2–5 × t₉ |
| > 3.0 | ファン / タブ | 0.6–0.8 × 壁 | 3–8 × t₉ |
| ピンポイント(冷却) | ピンポイント | Ø 0.8–1.2 mm(ほとんどの部品) | – |
要点:
- ゲート流出エリアを維持する ≥ 50–70% 充填を容易にするための流れ領域のランナー.
- 粘性材料(PC、PVC、充填グレード), オーバーサイズ 開始時の門。.
もし成形設計が初めてなら、全体像を理解する価値があります 金型設計プロセス ゲートのサイズ設定は全体像に適合します。.
剪断速度リミットと50,000 s⁻¹の法則
ゲートでの過度のせん断は焼け跡、劣化した樹脂、ひどい外観を招く。.
- 原則として、, ゲートのせん断速度を ≤ 50,000 s⁻¹ に維持する ほとんどの樹脂について。.
- せん断に敏感な樹脂(PVC、PC、POM、難燃グレード)には、以下を目指す: 30,000–40,000 s⁻¹.
- 難易度の高い高流量樹脂(PP、PE)には、通常 50,000–60,000 s⁻¹ が許容されます。.
tiny gates(マイクロ部品、ピンポイント)」に強制される場合は、射出速度を下げ、ホットランナーまたはバルブゲートを使用して、熱的・機械的ストレスを軽減します。 ホットランナーまたはバルブゲート 熱的/機械的ストレスを軽減するために。.
ゲ Land 長さ – 短く保つ
ゲ Land は最小断面の直線部分です。長すぎると圧力損失とデゲーティングの遅延を招きます。.
ガイドライン:
| ゲートタイプ | 推奨ランディング長(L) |
|---|---|
| エッジ / ファン / タブ | 0.5 – 1.0 mm |
| サブマリン / トンネル | 0.8 – 1.5 mm |
| ピンポイント | 0.8 – 1.2 mm |
| バルブゲート(ホット) | 可能な限り短く |
- 短いラン Land は充填を容易にし、崩れをきれいにします。.
- 長いラン Land は、次の場合にのみ正当化されます 非常に制御された残留物 または特殊なせん断加熱。.
ゲート深さ vs 壁厚
ゲート深さは主な体積制御です。絞るほど充填は難しくなります。.
簡単なルール:
- ゲートの厚さ/深さ t₉ ≈ 0.6–0.8 × 最近の壁の厚さ 一般的な部品向け。.
- 薄肉パッケージの場合: t₉ ≈ 0.8–1.0 × 壁 (圧力の急上昇を避けるため)。.
- とても美観性の高い部品の場合:やや 小さめの t₉ および ファン型または膜ゲートを使用して 流れを広げる。.
材料別ゲート寸法
異なるプラスチックはゲートで非常に異なる挙動を示す。.
| 材料 | ゲートサイズの傾向 | 注意 |
|---|---|---|
| PP | 小〜中程度 | 流れは容易で、ピンポイント、潜水ゲートに適している。. |
| PE(HD/LD) | 小〜中程度 | PPと同様;ホットランナーでの糸引きに注意。. |
| ABS | 中 | 焼き付きとブリッシュを減らすために非常に小さなゲートは避ける。. |
| PC | より大きい | 高粘度; 必要 より大きいゲート および低せん断。. |
| PA66 | 中 | 半結晶性; ゲートを維持 より大きい で梱包用に。. |
| POM | 中〜大 | 分解に敏感; せん断速度に注意。. |
| TPE / TPU | 小さくて短いラン | 糸引きを防ぐ; 可能であればトンネルまたはバルブゲートを使用。. |
典型的なピンポイント径:
- PP / PE: 0.8–1.0 mm
- ABS / PS: 1.0–1.2 mm
- PC / POM / PA66: 1.2–1.5 mm
ゲート凍結オフタイム、充填と沈み
ゲート凍結オフは、どれくらいの間を保持できるかを制御します 充填 キャビティを満たし、沈みクラストを抑える。.
- ゲートは十分長く溶融状態を保ち、 最も厚い部分を 完全に充填する。.
- 半結晶性材料(PP、PA、POM)の場合、しばしば より大きなゲート を使用して開口を長く保つ必要があります。.
- 小さすぎるゲート = 早期凍結 → 沈み込み、空洞、ショット不足.
- 大きすぎるゲート = 冷却時間の長さとサイクルの遅さ。.
私はいつも実施する ゲート凍結特性の検討:
- 保持時間と部品重量の曲線。.
- 追加の保持で重量が変わらない「プラトー」を越えた保持時間を選ぶ。.
ゲートサイズのバランス:サイクルタイムと部品品質
あなたは常に取引している:
- より小さなゲート → サイクルを速く、自動デゲーティングを容易に、梱包/外観は劣化。.
- より大きなゲート → 梱包性能を向上、沈み込みを減らし、サイクル時間を長く、痕跡を大きくする。.
実用的なヒント:
- 少しだけ開始 oversized, 、サイクル時間が長すぎる場合は EDM または研磨で減らします。.
- 使用 ファンゲート、フィルムゲート、または複数の小さなゲート cosmetics が重要な場合は巨大なエッジゲートの代わりに。.
自動デゲーティング用のゲート痕跡の高さ
自動デゲーティング(サブマリン、トンネル、ピンポイント)の場合、ゲート痕跡は小さく、しかしきれいに破断できるだけの強さが必要です。.
痕跡の目標:
| 要件 | 推奨痕跡高さ |
|---|---|
| 標準部品 | 0.05 – 0.20 mm |
| 高いダイカスト面 | 0.02 – 0.10 mm、必要であれば軽くサンディング/研磨 |
| 機能的で非美観的 | 最大0.30mm |
- 隠れゲート(バナナ、裏側のトンネル)には、わずかな痕跡を許容して保つことができますが、 0.3mm未満で 安全な取り扱いのために。.
- ゲートゲートはほぼ フラッシュ 痕跡を、適切に調整すれば得られます。.
加工公差と再現性
ゲートの性能は、ゲートの加工精度と維持管理の正確さに大きく依存します。.
- ゲート寸法の公差: 通常は ±0.02–0.03 mm 通常の工具の場合、, ±0.01–0.02 mm 精密部品。.
- 使用 EDM + 精密研削 一貫したゲート形状のために。.
- 複数キャビティのツールでは、すべてのゲート寸法を一致させ、 不均衡 および最も流れの良いキャビティでのフラッシュを回避。.
- 計画 再研磨と再EDM – ゲートの摩耗と徐々に大きくなることで、部品重量と外観が変化します。.
材料構造にまだ慣れていない場合や、ゲートがスタック内のどこに位置するかを理解しているかどうかを確認するための 射出成形の構造物が何でできているか が、ゲート設計をモールドベースとインサートに結び付けるのに役立ちます。.
射出成形ゲートの設計は推測作業ではありません。これらのパラメータに従い、流動シミュレーションと短型ノウハウ試験で確認すれば、古典的なゲート関連欠陥の90%を回避できます。.
射出成形におけるゲート位置戦略
ゲート位置を正しく決めることは、ゲート設計の半分の戦いです。それは溶融物の充填の仕方、応力の発生場所、最終部品の見た目を決定します。.
ゲート位置が流動長と圧力降下に与える影響
- ゲートからの流動長が遠くなるほど、必要な圧力が高くなり、ショートショットのリスクが高まります。.
- 厚肉・構造部品の場合は 中心にできるだけ近くゲートを配置する か、長く平たい部品には 複数ゲートを使用する こと。.
- コストが許容される大きな製品には、 ホットランナーゲート 重要エリアに近い場所で、圧力降下を抑え、パッキングを改善します。.
非対称部品におけるレーシングトラック効果の管理
非対称部の壁厚が異なる部分では、溶融材が厚いリブやセクションを抜けて“レーストラック”のように流れ、充填が偏ってしまう。.
- ゲート周囲の壁厚をできるだけ均一に保つ。.
- ゲートを移動するか、溶融前線を均衡させるための流れリーダー/ためらい機能を追加する。.
- 片側を詰め込み過ぎて他方が飢えることがないよう、シミュレーションを用いて検証する。.
スマートゲート位置によるウェルドとニットラインの最小化
流れの前線がぶつかると溶接線と編み込み線は避けられませんが、あなたは選ぶことができます どこで 彼らは現れます.
- 流れの前線が出合うようにゲートを設置する 低ストレス、非美容領域 (裏面、隠れた顔、ラベルの下).
- 直前のボスや肋骨、穴を直接塞ぐようなゲーティングは避け、複数の流れの前線が衝突するのを強いられることを避けてください。.
- 高解像度パーツには、以下を考慮してください ファンゲートまたはダイアフラムゲート より均一なフローフォームと、重大な溶接線を減らすために。.
美観・強度領域を避けた溶接線の維持
- 可視クラスA表面の場合、ゲートは 非表示側 そして、溶接線をポケットの内側、突出物の下、またはトリムの下に落とします。.
- スナップフィット部周辺、可動ヒンジ、ねじ座、荷重経路では、ピーク応力領域から数ミリメートル以上離れるように溶接線を配置してください。.
ゲートとベントの配置でエアトラップを回避する
エアトラップは通常次の場所で発生する 終端充填ゾーンで, 、特に流れが複数方向から来る場合。.
- 溶け込む流れを 向かせるようにゲートを設定し、 良いベントポイントへと向け、そうでない方向には向けない。.
- クリティカルなゲートには常に 最後に充填される領域でベントを組み合わせる.
- ゲートの近くに焼け跡が見られる場合、ゲートが過度に制限的であるか、遠端のベントが弱すぎる可能性がある。.
ゲート位置とベント戦略は一体で考える
ベントだけで悪いゲート配置を修正することはできない。.
- まずゲート位置を決定し、次に設計する 予測されるフローフ_front_に合わせたベントを設計する.
- マルチキャビティ工具では、ベントと充填の挙動をキャビティごとに再現性を保つため、ゲート位置を一貫させる。.
- 複雑または高価な部品(自動車用・医療用など)の場合は、鋳造を切る前に流動解析で常にこれを確認する。.
構造的優先と美観的優先のバランス
完璧な強度と完璧な外観の間で選択を迫られることが多い。.
- まず構造を優先 荷重を受ける部品については、パッキングを改善し沈み込みを減らすため、リブ・ボス・厚い部位にゲートを近づける。.
- まずは外観を優先 可視カバーおよび筐体のためには、背面にゲートを作り、エッジ、フィルムまたはトンネルゲートを使用し、ウェルドラインを隠れた領域へ押し込む。.
- 予算に余裕があれば、 バルブゲートシステム の両方を実現でき、強いパッキングとよりクリーンなゲートビスティージを提供します。.
薄肉パッケージングのゲート配置
薄肉パッケージは長い流動長/厚さ比が極端なため、圧力と速度が重要です。.
- 使用 エッジゲート、ファンゲート、またはホットランナー式バルブゲート をリムやフランジのような厚い部位に直接配置します。.
- 流路を短く対称に保ち、反り・ショートショットを避けます。.
- 薄肉部品はサイクルタイムに非常に敏感です。良いゲート位置は部品コストに直接影響します、総合的な 射出成形コスト要因.
自動車用レンズおよび照明部品のゲート戦略
光学部品はウェルドラインとゲートマークに対して容赦がありません。.
- 非光学面(エッジ、背面、または取付領域)からゲートを取ります。.
- 使用 ファンゲート、ダイアフラムゲート、またはバルブゲート で流れ前方を均一に保ち、内部応力を低減します。.
- ウェルドラインを光学ゾーンや光路から可能な限り外します。.
医療用筐体および厳密公差部品のゲートオプション
医療用筐体および精密部品は、クリーンな外観と寸法管理の両方を必要とします。.
- 使用 潜艇(トンネル)ゲート or ピンポイントゲート ゲート痕跡を隠し、自動デゲートをサポートする。.
- パッキングの一貫性を向上させるため、最も厳しい公差が必要な領域へ向かうゲート。.
- 重要な医療部品には、良好なゲート戦略と、我々の医療産業インジェクション成形での取り組みに類似した専用 tooling アプローチを組み合わせることが多い。 医療産業の射出成形.
ケーススタイルの例:良いゲート位置 vs 悪いゲート位置
例1 – 電話スタイルの筐体
- 悪い: 側壁のゲート、可視前面を横切る溶接線、ボス付近の沈降。.
- 良い: 内フランジ上の潜艇ゲート、内リブ周りに溶接線を隠す、ねじ穴周辺のパッキング向上、正面がきれい。.
例2 – 薄肉容器
- 悪い: 一側ゲート、長い非対称フロー、反りと遠端のショートショット。.
- 良い: 基部の中央ホットランナーゲート、リムの等間隔縁ゲートを複数設置、均等充填とクランプトンnageの低減。.
賢いゲート位置戦略は費用を節約し、欠陥を減らし、毎日金型と戦うことなくより速いサイクルを可能にする。.
射出成形におけるゲート関連欠陥と実用的な対処法
良いモールドでも、射出成形ゲートが間違っていると不良品が生じることがある。生産現場で目にする多くの外観・寸法の問題は、ゲートの種類・サイズ・位置に起因する。ここでは主なゲート関連欠陥と迅速な修正法を解説する。.
射出成形のジェット流
典型的な形
ゲート付近に蛇行状・ミミズ状の線が現れることが多く、通常は平面上で発生する。.
ゲート駆動による原因:
- ゲートが小さく制限的な場合 → 高速で不安定なジェット。.
- ゲートは壁や特徴物ではなく開放空間へと流れ込む。.
- 長いゲートランにはせいぜいせん断と圧力を増加させる。.
設計の修正:
- 流れが自由空気ではなく壁やリブに当たるようゲートを移動させる。.
- ゲートを大きくするか、 ファンゲート or フィルムゲート 流れを広げる。.
- ゲートランの長さを短くする(0.5–1.0 mm で十分なことが多い)。.
- ホットランナーの場合は検討 バルブゲート 初期充填を遅くする制御。.
ゲートと反対側のシンクマークとボイド
典型的な形
厚肉部に凹みや内部空洞が発生することがあり、ゲートから遠いことが多い。.
ゲート駆動による原因:
- ゲートが早く凍結してしまい、効果的なパッキングができない。.
- 材料や壁の断面に対してゲートが小さすぎる。.
- 厚肉部からゲートが遠すぎる。.
設計の修正:
- 流れ長を短くするためにゲートを拡大するか、2つ目のゲートを追加する。.
- よりパックしやすいゲートスタイルに変更(例:. タブゲート, ファンゲート, 、または ダイアフラムゲート 指輪用).
- 厚い部分にゲートを近づけるか、壁/リブをより均一に再設計する。.
- 科学的成形法を用いて梱包プロファイルを最適化する。.
実部品上でこれらの欠陥がどのように振る舞うかをより広い視野で見るには、一般的なガイドをこのリンクで確認できます 射出成形の欠陥と根本原因.
不良ゲーティングによるウェルド&ニットライン
典型的な形
二つの流れ場が接する可視のライン;弱い場合もしくは外観上のみのもの。.
ゲート駆動による原因:
- 穴や突起、窓の周りで流れを分岐させ、可視の面で合流するように配置されたゲート。.
- 小さなゲートや低融点は溶接強度を低下させる。.
- 適切に配置された単一のゲートの代わりに、複数の小さなエッジゲート。.
設計の修正:
- 溶接線を非美観で低応力の領域へ移動させるため、ゲートを再配置する。.
- 使用 ファンゲート or タブゲート 流れを改善し前面の均一性を高めるために。.
- 重要部位には、透明レンズなどを含む場合はホットランナーを検討してください バルブゲート 連続的に配置された充填。.
- 材料の範囲内で溶融温度/金型温度を上げ、接着を向上させる。.
ゲートの焼け跡とディーゼルエフェクト
典型的な形
ゲートや通気口の近くの暗い焼け跡や銀色/黒色の筋。.
ゲート駆動による原因:
- ゲートが過度に制限されている → 高せん断、局所的な過熱。.
- ゲート付近の換気不良 → 空気が閉じ込まれ圧縮されて燃焼。.
- 小さなゲートを通っての射出速度が過剰。.
設計の修正:
- ゲート断面積を増やすか、低せん断ゲートタイプに変更。.
- ゲート入口付近のベントを追加または深くする。.
- 充填開始時の射出速度ランプを抑制。.
- 高温樹脂の場合、摩擦を低減するため滑らかな流路と研磨されたゲート部を使用。.
restrictive gate からのショートショット
典型的な形
部品が完全に充填されていない;隅の欠落、薄い領域、リブの不完全。.
ゲート駆動による原因:
- 流長と部品厚さに対してゲートが小さすぎる。.
- 長く薄壁のセクションに対して間違ったゲートタイプ(例:パッケージの小さなエッジゲート)。.
- ミスバランスな多腔ゲーティング。.
設計の修正:
- ゲート高さ/幅を増加させるか、または switch to ファン, フィルム, 、または ダイアフラムゲート 薄壁部品向け。.
- マルチキャビティツールではゲートサイズを再バランスさせるか、正確な流量制御を行うホットランナーを使用。.
- 流れ端部の換気を改善して空気ロックを回避。.
ゲートのフラッシュ
典型的な形
ゲートと分割線の周囲に薄いフィンや余剰材料がある。.
ゲート駆動による原因:
- 大きなゲートまたは過度な詰め込みのためゲートエリアが過密です。.
- ゲート挿入部の位置ずれ、またはゲートランドの摩耗。.
- 制限的なゲートを克服するための高い注入圧力。.
設計の修正:
- ピーク注入圧とパッキング圧力を低減できるようゲートのサイズを調整。.
- 鋼材状態の確認:ゲート挿入部と分離線を再着用または再カット。.
- 注入プロファイルを最適化する;悪いゲート設計を押し通す圧力に頼らない。.
視覚的欠陥:ゲートブラッシュ、オーラ、スプレー、流れ痕
それらの外観:
- ゲートブラッシュ/オーラ: ゲート周囲の曇ったリングまたは明るいスポット。.
- スプレー: 通常は湿気または閉じ込められたガスによる銀色の筋。.
- 流れ痕: ゲートから放射状に見える流れの線。.
ゲート駆動による原因:
- 小さなゲートで高い剪断力 → ブラッシュ/オーラ。.
- cosmetic 面にゲートが近すぎる。.
- 広いパネルの小さな端ゲートからの非均一な流れ前面。.
設計の修正:
- ゲートを非美観領域または部品端に移動。.
- ゲート面積を増やすか、次のへ切り替え ファンゲート or フィルムゲート 広くて平らな部品の場合。.
- のsplayを改善するための乾燥とベンティングを改善; ゲート近くの流路を磨く。.
- 透明部品とレンズについて、私は通常、設計がよくできていることを好む バルブゲート または大きな フィルムゲート キズを最小限に抑えるために。.
ステップバイステップのゲートトラブルシューティング
稼働中のモールドでゲートの問題をデバッグするとき、私はこのシンプルなフローに従う:
-
欠陥ゾーンを特定する
ゲートと流動方向に対して欠陥が正確にどこに現れるかを正確にマッピングする。. -
まず成形を確認する
- 充填速度/局所剪断を減らす。.
- 溶融温度とモールド温度を調整する。.
- 充填時間と圧力を調整する。.
-
ベントとクランプを確認する
ゲート周辺と最終充填領域のベントが清潔で十分深いことを確認する; クランプトンとモールド整合を確認する。. -
ゲート設計を見直す
- ゲートのタイプは部品形状と材料に適しているか?
- ゲートサイズは材料ガイドライン(剪断速度、凍結時間)に沿っているか?
- ゲート位置が欠陥を外観的領域や高応力ゾーンへ押し出していないか?
-
鋼材変更を計画する
最小限の変更を優先する: 既存ゲートを開放、ランを短く、ゲートを移動または複製。複雑なプロジェクトの場合は、鋼材を切断する前にシミュレーションを実行して確認する。.
射出成形ゲートをランナー内の小さな穴としてだけでなく、コア設計の特徴と見なすことで、廃材を削減し、品質を安定させ、生産を遅らせる多くの従来の欠陥を回避します。.
材料別射出成形ゲート推奨
射出成形ゲートを適切に設計するには材料特性が大きく影響する。私はゲート周りのポリマーの挙動、つまり流れ、せん断、凍結、収縮を考慮してゲートを設計する。.
ゲートでの非晶質対半結晶性の挙動
アモルファス(ABS、PC、PS、PMMA、PSU など)
- ゲートでの凍結が遅くなる、処理ウィンドウが広い
- 体積収縮が小さいほど →反りリスクが低い
- より敏感に 剪層焼け、ゲート赤らみ、流れムラ
- 優先する より大きい、より短い門 剪断と外観上の問題を減らすために
semi-crystalline(PP、PE、PA、POM、PBT、PEEK など)
- 急速結晶化 → ゲートがより早く凍結します
- 収縮率の方向性が高いほど、収縮歪みが大きくなる
- 必要 出口を通して良好な梱包 排水と空隙を制御するために
- よく使われる やや大きめのゲート と 戦略的な位置 収縮制御のため
高温樹脂(PEEK、PSU、PPA など)のゲート設計
高温樹脂は高価で扱いにくい。私は常にゲートを以下のように設計する:
- バランスのとれた剪断混合を良くするには小さすぎず、焼けつきを避けるには大きすぎない
- 加熱ゲートまたはホットランナーゲート 溶融温度を維持するのに適している
- ポリッシュドゲートランド 引っかかりと劣化を減らすため
- ショートランド長(約0.8–1.0 mm) 圧力損失を抑えるため
典型的な選択肢:
| 材料 | 一般的なゲートタイプ | 注意 |
|---|---|---|
| PEEK | バルブゲート、エッジ、ファン | ホットランナーを使用;厳密な熱制御 |
| PSU/PEI | エッジ、ファン、バルブゲート | 重大部品にはサブマリンゲートを避ける |
| PPA | エッジ、サブゲート、バルブゲート | 湿度を監視し、急速冷凍を防ぐ |
ガーティング戦略:ガラス繊維充填・補強材料向け
ガラス補強等級(GF-PP、GF-PA、GF-PBT など)を含む場合、ゲート設計が繊維の配向、強度、表面に影響します。.
要点:
- 回避する マイクロピンゲート 過度の剪断と繊維の破断を生じる
- ゲートを設置する 主な荷重経路に沿って流れる (応力方向に整列した繊維)
- 使用 頑丈な鋼材 と 耐摩耗性インサート 門の周り
- 好む:
- エッジ / ファンゲート 構造部品用
- バルブゲート 大型または多腔ツール向け
ソフトTPEおよびTPUゲーティングに関する特別な考慮事項
Soft TPEs and TPUs behave more like thick liquids:
- 敏感に 噴出と流れの跡 小さく高せん断のゲートから
- 利点となるのは より広く低せん断のゲート (ファン、フィルム、大型潜水艦)
- ゲートの痕跡は 滑らかで低く グリップ面での不快感を避けるため
- しばしば必要 長めの充填 沈降や流れ線を避けるには相対的に余裕のあるゲートを通して
材料ファミリー別推奨ゲート形式
私が通常使うクイックガイド:
| 材料ファミリー | 推奨ゲートタイプ | 避けるべき(可能なら) |
|---|---|---|
| PP(未充填) | エッジ、ファン、潜水艦、フィルム | Cosmetic parts のための非常に小さなピン |
| ABS | エッジ、ピン、タブ、バルブ | 光沢のある面の小さなトンネルゲート |
| PC / PC-ABS | エッジ、ファン、タブ、バルブ | 高せん断ピンゲート → 応力亀裂 |
| PA66 / PA6 | エッジ、潜水艦、バルブ | 小さなピンゲート → 急速凍結 |
| POM | エッジ、潜水艦、ピン | 長いリブ → 熱劣化 |
| TPE / TPU | ファン、フィルム、大型潜水艦 | 接触領域近くの鋭いピンゲート |
| PEEK / 高温 | バルブ、エッジ、ファン | 寒冷時、薄いゲートによる焼損 |
収縮・歪みのためのゲートサイズと位置の調整
収縮と歪み挙動にゲートサイズと配置を常に結び付ける:
-
高収縮材料(PP、POM、PA、PBT)
- より良いパッキングのための大きいゲートまたは複数ゲート
- 近くの門 厚い断面と突出部 排水を減らすために
- ゲートを設置する 流れを対称化する ひずみを減らす
-
低収縮材料(ABS、PC、PMMA)
- 場所に関する柔軟性の向上;焦点は 化粧品と溶接ライン
- 表面が高光沢または光学的に際立つ場合、視線をゲート外へ逸らす
-
ワープに敏感な部分 フラットカバー、レンズ、長いベゼル
- 使用 中央の門, ファン / フィルムゲート, 、または 複数のバランスゲート
- 検証するには 流れと歪みのシミュレーション 鋼材を切る前に
もしこれが初めてなら、基本を理解することから始めると役立ちます 私たちがクリーンルームで使用する このようなゲートの選択肢は、文脈の中でより意味を成します。.
ホットランナー対コールドランナー射出成形ゲート
ホットランナーとコールドランナーのゲートシステムの間で選ぶとき、私は実際には材料の流れ、コスト、そしてすべてのショットでの一貫性をどう管理したいかを選んでいます。.
概要: ホットランナーゲート対コールドランナーゲート
- ホットランナーゲート 溶融物を加熱されたマニホールドとノズルの内部で熱のまま保持し、スクラップのランナーをほとんど、または全く出さないようにします。部品はホットティップまたはバルブゲートから直接ゲーティングされます。.
- コールドランナーゲート 加熱されていないランナーを使用し、それが部品とともに冷却されて排出されます。ランナーはスクラップにするか、再研削して再利用します。.
射出成形の初心者であれば、基本的なプロセスと溶融フローを最初に理解するのが役立ちます—ここでシンプルな内訳を見ることができます: どういうふうに プラスチック射出成形が機能するか.
バルブゲートは投資する価値があるとき
バルブゲートシステム はホットランナーのプレミアムオプションです。鋼鉄製のピンがゲートを機械的に開閉します。.
通常は次のような場合に価値があります:
- 最高の外観品質:糸引きがなく、非常に小さく清潔なゲートの痕跡、ほとんどゲートのブレージなし。.
- 厳密な寸法管理:ゲートが正確に閉じるときにのみ、充填を正確に行えるため。.
- 大きいまたは複雑な部品:圧力バランスと反りの制御が向上します。.
- マルチキャビティまたはファミリーツール各バルブを順番に配置して充填をより均等に保つのが簡単です。.
部品が低コストで非装飾的、または射出量が小さい場合、シンプルなコールドランナーまたはホットチップゲートが通常より経済的です。.
熱バランスとカラー変更
ホットランナーゲートは要求します 良好な熱バランス:
- 温度管理の不良 = 焼け跡、糸引き、カラーの筋, 、または材料劣化。.
- 頻繁なカラー変更はホットランナーでは古いカラーがマニホールドに残るため遅く、廃棄も多くなる。.
- カラー変更時にはコールドランナーの排出が速いが、より多くを生み出す リグラインド(再研磨材).
多色の短尺生産にはコールドランナーを選ぶ。長尺で安定した生産には効率の点でホットランナーが勝る。.
バルブゲートシーケンシング技術
現代の バルブゲートのシーケンシング ができること:
- ゲートをプログラムされた順序で開閉する。.
- 流動前線を制御して ウェルドラインを避ける, 、エアトラップを減らし、沈み・歪みを管理する。.
- 使用 圧力または位置ベースの制御 科学的成形のために。.
これは、均一な充填が重要な自動車、照明、大きなカバー、マルチキャビティツールでの強力なツールです。.
エネルギー、スクラップ&サイクルタイム
実際の生産では、比較はこのようになります:
- ホットランナー
- 材料の廃棄物を抑制(コールドランナーのスクラップなし)
- 通常 短いサイクルタイム (厚いランナーを冷却する必要なし)
- スクラップとリワークの増加 金型あたりのエネルギー消費 (加熱要素)、ただし量産時には良品あたりのエネルギーが低い
- コールドランナー
- スクラップまたはリグラインドが増える
- ランナーが厚い場合は冷却時間が長くなる
- 金型コストが低く、セットアップが簡単
シンプルなコストとベネフィットのスナップショット
| ファクター | ホットランナーゲート | コールドランナーゲート |
|---|---|---|
| 工具コスト | 高 | 低 |
| 材料廃棄物 | 非常に低い | 中〜高(ランナー廃材) |
| Cycle time | 短い(通常) | ランナーが厚い場合は長くなる |
| カラー変更 | 遅く、 purge が多い | 速く、 purge が少ない |
| cosmetic 品質 | バルブゲートで優秀 | 良いがゲート痕がより目立つ |
| 最適 | 高流量、厳密な仕様、プレミアム部品 | 低〜中流量、コスト敏感なツール |
樹脂が高価なグローバルな高流量プログラム向けで、通常はホットランナーをすぐに正当化します。短いロットやコモディティ部品の場合は、クールドランナーの方が賢明な場合が多いです。.
メンテナンスと信頼性
-
ホットランナーシステム
- ヒーター、サーモカップル、シール、バルブピンの定期点検が必要です。.
- 混入物、充填材、乾燥不足に敏感です。.
- 適切に維持されると、非常に安定した処理を提供し、下部コストを低くします。.
-
コールドランナーシステム
- 機械的に単純で非常に頑丈です。.
- ダウンタイムリスクを低く、 smaller shops にとっての保守が容易.
- ランナーをリサイクルすると、取扱いと研削の労力が高くなります。.
金型を設計するとき、私は常にバランスを取ります 前払いツール費用、年間見込み量、材料価格、及び化粧品需要 成形機のホットランナーまたはコールドランナーゲート戦略を決定する前に。.
高度な新興注塑ゲート技術
複雑な金型の逐次バルブゲーティング
家族用および多室工具には、私は使用します 連続的バルブゲーティング それぞれのゲートが開閉する時期を制御できるようにします。これにより私たちは次のことが可能になります:
- 目に見える部分の溶接線と流れ痕を減らす
- 異なる容量の腔に均等にバランス充填する
- スティックで締付トンを削減するために充填をずらす
現代的なバルブゲートシステムと精密な制御により、ツールの再設計を行うことなく、充填タイミングをショットごとに調整できます。.
3Dプリント適合ゲートインサート
3Dプリンティングは私たちに〜を構築させる 適合冷却ゲートインサート 融解とゲート幾何学に続くランナーブロック。つまりは:
- より速く、より均一なゲートフリーズオフ
- ゲート周辺の反りを抑える
- 短く、より安定したサイクルタイム
複雑なツールでは、これらのインサートを高精度と組み合わせることがよくあります 射出成形用金型 tooling 冷却と公差の両方を管理し続けるために。.
マイクロ射出成形ゲート
ための マイクロ射出成形 数百ミリグラム以下の部品の場合、ゲートを以下で実行します 0.3 mm:
- 高剪断マイクロピンゲートまたはマイクロトンネルゲート
- せん断焼損と詰まりを避ける超研磨ゲートランド
- 流れを安定させるためにゲート周辺の温度を厳密に管理
医療、電子機器、マイクロ流体部品で“ミクロン単位”が重要になるグローバルなお客様にとってこれが重要です。.
データ駆動型ゲート最適化
私はゲート設計を推測しません。私は組み合わせます 金型流動解析 と生産データを組み合わせて設定します:
- ゲート位置、剪断速度、フリーズ時間をテストするためにシミュレーションを使用します(例:Moldex3D、Moldflow)
- キャビティ圧力センサーと科学的成形試験で検証する
- 実際のサイクルデータを用いてゲートサイズとバルブタイミングを反復する
このシミュレーション主導のアプローチはツール交換を削減し、PPAPと適格化を加速する.
自動デゲーティングとロボティクス
ゲート設計は now works with automation from day one 初日からの自動化に対応した:
- 自動デゲーティングを前提とした部品設計(サブマリン/トンネルゲート、バルブゲート)
- ゲートを一貫して調整・成形・カットするロボットまたはEOAT
- 外観部品とリサイクル可能なランナーのクリーンな分離
私たちのより広範な 精密成形能力 (精密成形の進歩このようにして高量生産のグローバルプログラムを安定した品質と低労働コストで実行できる。.
実践における専門的な射出成形ゲート設計アプローチ
確かな射出成形ゲート設計は推測ではない――構造化され、データ駆動型のプロセスです。実際のプロジェクトでの私の取り組み方は以下のとおりです。.
科学的成形を用いてゲートサイズと位置を検証する
ゲートは単なる金型のディテールではなく、重要なプロセス変数として扱う.
主なステップ:
- 堅牢なプロセスウィンドウを確立する (充填時間、射出速度、保持圧力、溶融/金型温度).
- ノズルの圧力と、理想的にはキャビティ内センサーを監視する ゲートが部品へどれだけ適切に供給しているかを確認するため.
- ゲート性能と部品品質を相関付ける:寸法、沈み、反り、溶接線強度、外観のゲート痕.
- データがある場合のみゲートのサイズと位置を調整する – 単に「小さい/大きい」ではなく、データに基づく調整を行う.
これは全体的なプロセスの安定性とコストに直接結びつく。構造化加工に不慣れなら、基本的な理解から始めて 注入成形の実施方法の概要 そこから構築していく。.
鋼を切る前に溶融流動と反りをシミュレートする
私はゲート設計を機械加工前に近づけるためにCAEツール(例:Moldex3D、Moldflow)を活用する:
- ゲート位置のスクリーニング:さまざまなゲート位置をシミュレートして圧力降下、充填バランス、溶接線位置を比較する.
- 反り予測:ゲート選択とパッキングが大きな平板部品やガラス繊維強化材に対して歪みにどう影響するかを見る.
- ゲートでの剪断と温度:ゲート剪断速度の限界とゲート blush や焼け跡を招くホットスポットをチェック.
目的は“検証済み”のゲート概念で金型に入ることで、推測ではない.
ゲート凍結スタディとDOE実験を実施する
金型がプレス機に載ったら、対象を絞った実験でゲート設計を確認する:
-
ゲート凍結研究
- 徐々に保持時間を短縮する。.
- 部品重量と保持時間のプロット.
- 重量が増加しなくなる点=実際のゲート凍結時間。.
- このサイクル時間の目標と比較し、梱包が不十分な場合はゲートサイズを調整します。.
-
設計された実験(DOE)
- ゲート関連要因(充填速度、保圧、溶融温度)を構造化マトリクスで変化させる.
- シンクの影響、反り、溶接線の強度、外観欠陥を測定する。.
- 結果を用いて、ゲートの変更が本当に必要か、それとも処理で問題を修正できるかを判断します。.
ゲートに焦点を当てたチェックリスト主導のDFMレビュー
金型設計を確定する前に、特定のゲートチェックリストを用いたDFMレビューを実施します:
- は? ゲートタイプ 材料と部品形状に適していますか?(例:トンネルゲート対エッジゲート対バルブゲートシステム).
- は? ゲート位置 流れの長さ、溶接線、換気を最適化していますか?
- Does the ゲートサイズはせん断限界を越えないようにします そして、期待される流れの長さは?
- Is 自動デゲーティング 現実的か、可能か?
- ゲートはメンテナンスとポリッシュのためにアクセス可能ですか メンテナンスと研磨?
シンプルなゲート中心のDFMチェックリストは、数ヶ月分のやり直しと隠れコストを削減します。.
ツールメーカーとOEMと密接に協力する
良い射出成形ゲート設計はチームスポーツです:
- ツールメーカー:機械加工の限界、ゲートインサート、適合冷却ゲート設計、そして自動ゲーティングオプション(潜水艇/トンネル、バルブゲート等)に関する経験をもたらします。.
- OEM / プロダクトデザイナー:外観と関係する寸法、重要寸法、荷重パスを定義し、強度と外観のバランスを取れるようにします。.
- モウダー / プロセスエンジニア:ゲートの摩耗、ゲート跡、典型的な欠陥パターンを含む、プレスからの実世界のフィードバックを提供します。.
私は全員が承認するまでゲート決定を絶対に固定しません:
- ゲートタイプと位置
- 予想される外観レベルとゲートマーク戦略
- プランBオプション(二次ゲート位置、挿入部の変更を容易にする、またはバルブゲートのシーケンス)
この専門家による、エビデンスベースのアプローチが守られると、結果は安定した生産、欠陥の減少、部品あたりの総コストが低減される—前向きなだけの“安価”な金型ではなく。.
射出成形ゲートFAQ
生産における最も一般的な射出成形ゲートタイプ
実際の生産では、これらのゲートタイプが最も頻繁に使用されているのを見ます:
- エッジ/サイドゲート – 汎用性が高く、機械加工が容易で、非常に一般的です。.
- 潜水艦(トンネル)ゲート – 小〜中規模部品の自動デゲートに最適です。.
- ピンポイント/直接ホットランナーゲート – 多孔成形部品や美容部品で人気です。.
- タブゲート –溶接ラインとせん断をコントロールする必要がある場合に頻繁に使用されます。.
多くの標準部品と材料には、これら4つで80–90の90のうち日常的なプロジェクトの大半をカバーします。特に適切なプラスチックと組み合わせた場合 射出成形用のプラスチック.
どのゲートタイプが最も美観に優れていますか?
外観表面品質を主に重視する場合は:
- バルブゲートホットランナー – 通常、最も清潔な外観で、ゲート残留が最小、外観が重要なClass‑A面に最適です。.
- ピンポイントゲート(ホットランナー) – 非常に小さな痕跡で、ロゴや重要度の低い領域に隠すことができます。.
- 背面からの潜水艦/トンネルゲート – 見える面にゲートを出したくない場合に適しています。.
レンズ、カバー、高級筐体には、私は通常以下を推します バルブゲート 予算が許す場合。.
ゲートマークを完全に除去または隠すことはできますか?
ゲート痕は常に多少残りますが、あなたは それを最小化または隠すことができます:
- ゲートを配置する 非表示ゾーンに:下面、ボス基部、フランジ、ロゴエリア。.
- 使用 バルブゲート or 微小なマーク用の細かなピンポイントゲート 非常に小さなマークの場合です。.
- 適用する 二次仕上げ:軽いサンディング、タンブリング、またはゲートエリアをブレンドするためのテクスチャー。.
完全に見えなくすることは稀ですが、ゲートマークを 機能的にも視覚的にもほとんど目立たなくすることができます.
ピンポイントゲートの最小実用サイズ
現実的な限界は樹脂と加工品質に依存しますが、目安としては:
- 標準熱可塑性樹脂: 0.8–1.2 mm 直径が一般的です。.
- 公差の厳しい作業: 0.6–0.8 mm 良好な鋼材、アライメント、プロセスコントロールがあれば可能です。.
- マイクロ射出成形変換"} 0未満0.3ミリメートル 可能ではあるが、非常に専門的です。.
0.8 mm 以下では、リスクが高くなる見込みです 詰まり, せつやくしょうしょうしょうがい?, 、と より高い圧力.
潜水艦用およびトンネル用ゲートが自動デゲートに使用される理由
潜水艦(トンネル)ゲートは、以下を目的として設計されています。 自動的に途中で断裂する 部品が排出されるとき
- 門は斜めに走り、パチンと鳴る ゲートランド 射出中.
- ランナーを切断するのにオペレーターは不要—労働力の大幅な節約。.
- Ideal for 高ボリューム部品 キャップ、小型ハウジング、クリップのようなもの。.
私たちは、それらを欲しい時に使います コールドランナー システムだが依然として必要 自動デゲーティング ロボットなしで。.
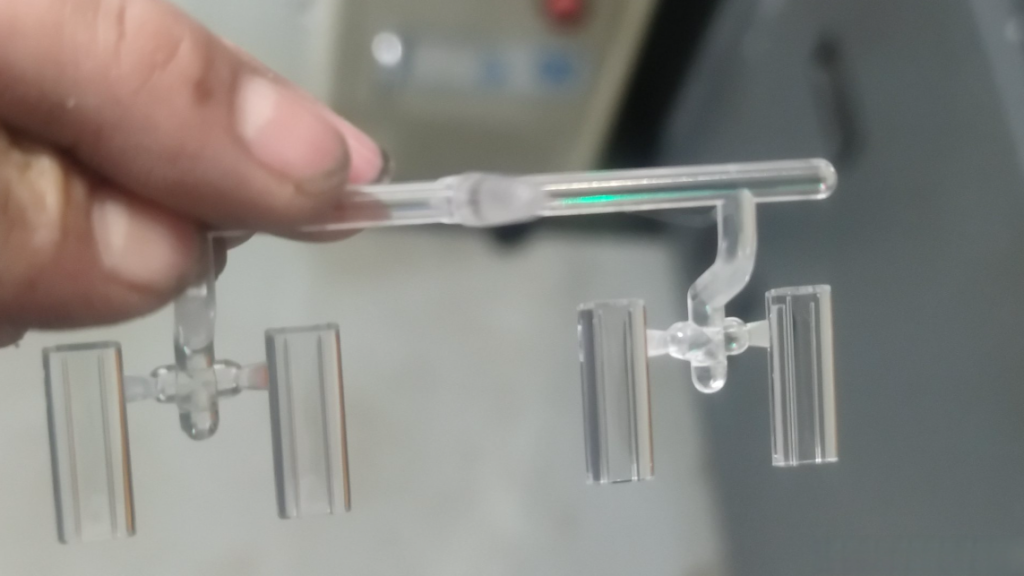
射出成形ゲート選択のための迅速な目安
射出成形ゲートを選ぶとき、次の基本を心に留めています:
- 高ボリューム、良好な外観、予算が高め → hot runner バルブゲート。.
- 中〜高ボリューム、隠れゲート、コールドランナー → サブマリン / トンネルゲート。.
- シンプルな部品、簡易トリミング、低〜中ボリューム → エッジ/サイドゲート。.
- 大型で厚い部品 → 樹脂流出に余裕のあるスプルー/エッジゲート。.
- 薄く、広い流速前端(包装、トレイ) → ファンゲートまたはフィルムゲート。.
- 円形または筒状の部品 → ダイアフラム/ディスクゲート。.
一致させる ゲートタイプ + 材料 + ボリューム + 外観レベル. これらの四つを揃えると、初日からのゲーティングの頭痛の多くを避けられます。.



 Japanese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian