
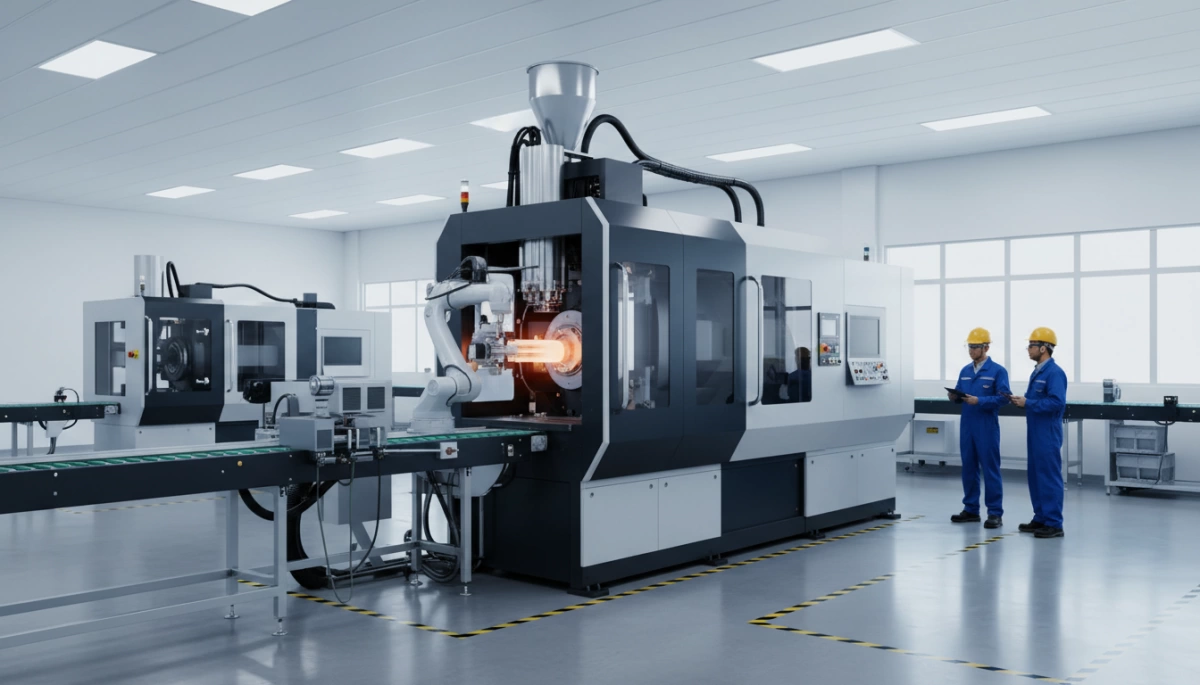
射出成形機の製品とは何か?
人々が私にそれが何かと尋ねると 射出成形機のどの製品が 私はそれを簡単に説明します:それはコア 生産資産 プラスチックのペレットを高品質で再現性のある部品へと大規模に変えるものです。.
An インジェクション成形機 は一つの部品を成形する 産業用成形機械 それは:
- プラスチック樹脂を溶かす
- 高圧下で金型に注入する
- 冷却する
- 使用または組立に備えた完成部品を取り出す
正しく使用すれば、この一台の機械で稼働でき 24/7, 、同じ部品を何百万個も、品質を一定に保ちつつ低コストで生産できる。.
現代のプラスチック製造におけるコアな役割
あなたは見つけるでしょう プラスチック射出成形機 の中心にあるのは:
- 自動車 生産(クリップ、コネクタ、ダッシュボード)
- 医療 および医療(シリンジ、ハウジング、使い捨て品)
- パッケージング (キャップ、キャップ類、容器)
- 電子機器 (ハウジング、プラグ、精密コネクタ)
なぜかというと、射出成形は次のことを提供するからです:
- 大量生産出力 高速サイクルタイムで
- 厳密な公差 精密プラスチック成形向け
- 幅広い材料適合性 (コモディティとエンジニアリングプラスチック)
現代的な 射出成形の生産ラインで, 、機械は以下のアンカーとなる:
- ロボット
- コンベヤー
- 品質監視
- Industry 4.0 射出成形データシステム
プラスチック射出成形機のコアコンポーネント
すべて 射出成形機のどの製品が は4つの主要システムを中心に構築されています:
| 構成要素 | What It Does |
|---|---|
| 射出ユニット | 溶融樹脂を可塑化し、金型へ射出する |
| クランプユニット | 金型を開閉し、クランプ力を提供する クランプ力トン数 |
| 駆動系 | 動作を駆動する(油圧、サーボ油圧、または全電動) |
| 制御系 | HMIを介してすべての工程パラメータを設定・監視する |
主な仕様 これらのシステムに結びつくもの:
- 射出ユニットの仕様: ネジ径、ショット重量容量
- 金型クランプシステム: クランプ力、タイバー間隔、プレートサイズ
- サーボ駆動の射出機 エネルギー効率の高い成形機器のオプション
射出成形機の基本作業サイクル
A プラスチック射出成形機 正確なサイクルを繰り返す:
- 可塑化 – スクリューが回転し、プラスチックペレットを溶融させる。.
- 射出 – 溶融体を所定の速度と圧力で金型へ押し出す。.
- 充填/保持 – 余分な圧力で材料の収縮を補う。.
- 冷却 – 部品が金型内で固化する。.
- 排出 – 金型が開き、射出機構が部品を押し出す。.
この再現可能なサイクルこそが、次のものを生み出します:
- 高速射出成形
- 安定した ショットごとの一貫性
- 予測可能な サイクルタイム 部品コスト
他のプラスチック加工機と異なる点
An 射出成形機のどの製品が 押出機やブロー成形機などの他のプラスチック機器とは同じではありません:
| プロセスタイプ | 主な用途 | 主な違い |
|---|---|---|
| 射出成形機 | 複雑な3D部品で厳密な公差 | 閉鎖型金型と高圧を使用 |
| 押出機 | 連続プロファイル、シート、パイプ | 金型空洞なし、連続出・力 |
| ブロー成形機 | 中空のボトルと容器 | 空気を使って中空の形状を形成 |
| 真空成形機 | シートから薄いトレイと包装 | 事前に作成されたプラスチックシートを加熱して成形 |
必要な場合:
- 正確な幾何学
- 複数の空洞
- 高容量・高リピートの部品
それならあなたは探しているのは プラスチック射出成形機, 一般的なプラスチック加工機ではなく。.
射出成形機の主な製品タイプ
プラスチック射出成形機を選ぶとき、選ぶ機械のタイプが部品の品質、エネルギーコスト、そして生産の柔軟性を決定します。以下は私たちが使用・供給する主な射出成形機製品の見方です。.
油圧式射出成形機
油圧射出成形は依然として多くの工場の主力です。これらの機械は油圧オイルとポンプを使用して射出とクランプ運動を駆動します。.
最適とされる用途:
- 大型部品(バンパー、パネル、箱、家具)
- 厚壁部品で高圧を必要とする
- 超高速度と極限の精度が最優先ではない適用分野
- 入門価格を抑え proven で頑丈な技術を求めるお客様
なぜ人々が今も油圧機を選ぶのか:
- 競争力のある機械価格で高いクランプ力
- 繊維強化ガラスやエンジニアリングプラスチックなど難材での強力な性能
- 油圧ノウハウが一般的な地域での整備が簡単
産業用の過酷な射出成形を行う場合、堅牢な油圧射出成形機が最もコスト効果が高い選択になることが多い。.
全電動射出成形機
全電動射出成形機は油圧の代わりに各主要軸にサーボモーターを使用します。油なし、騒音低減、非常にクリーンな運用。.
最適とされる用途:
- 精密成形(医療機器、電子機器、光学部品)
- クリーンルーム環境(医療、食品接触、薬品分野)
- サイクルタイムと再現性が重要な高コアビリティ型金型
- 電力コストが高い地域で、省エネ成形機が速く費用対効果を発揮する
主な利点:
- 優れた再現性とショット間の一貫性
- 従来の油圧よりもエネルギー消費を抑える
- 高速射出成形の高速・正確な動作
- 機械がより清潔 – 敏感部品周辺の油漏れリスクなし
厳密な公差と省エネを真剣に考えるなら、全電動が長期的には通常ベストな選択です。.
ハイブリッド射出成形機
ハイブリッド射出成形機は、必要な場所で油圧力を、精度と効率が最も重要な場所で電動サーボ駆動を組み合わせます。.
最適とされる用途:
- 薄肉パッケージと非常に高速サイクルを要するキャップ
- 中〜大型部品で高い力を必要とするが、エネルギー効率を改善したい場合
- 性能、価格、運用コストの低減のバランスを取るプロジェクト
ハイブリッドが人気の理由:
- 全油圧射出成形よりもエネルギー使用量を抑える
- 基本的な油圧機より高い射出ダイナミクスと制御性
- 購入価格対全電動機械の良い妥協点
工場が速度とパワーを必要とするが完全電動に移行する準備ができていない場合、ハイブリッドシステムは強力な中間地を提供します。.
特別用途の射出成形機
(垂直、ツーボディ、多成分、マイクロ射出)
あるプロジェクトでは、作業を効率的に完了するために非常に特定のタイプの射出成形機が必要です。.
垂直射出成形機
- 挿入成形(金属挿入、ブッシュ、端子)に最適
- 重力が挿入物を所定位置に保持するのを助ける
- 自動車用コネクタ、電気部品、およびオーバーモールド成形に最適
ツーボディ射出機
- 高トン数機のコンパクトなフットプリント
- 全長を抑えつつモールド空間を拡大
- 大きな自動車、家電、物流部品に最適
多成分/多材料の機械
- 1回のサイクルで2つ以上の材料や色を成形する
- ソフトタッチのグリップ、シール、デュアルカラー部品、複雑なアセンブリに使用
- 二次加工を削減し部品の結合を改善
マイクロ射出成形機
- 超小型ショット重量とマイクロ部品向けに設計
- 医療機器、電子機器、精密歯車、小型コネクタに使用
- 射出量と速度の極めて高い制御
これらの特殊用途機は、標準の水平機ではプロセスやレイアウト要件を満たせない時に私が使う機種です。.
デスクトップおよび小型射出成形機
小型の射出成形機またはデスクトップ射出成形機は、フル規模の産業成形ラインが不要なときに最適です。.
最適とされる用途:
- 新しい金型と材料の試作とサンプリング
- 非常に低量またはカスタム部品
- R&Dラボ、大学、スタートアップが設計を試験する場
- 局所生産または需要に応じたスペア部品
提供内容:
- 非常にコンパクトな占有面積 – 狭いスペースやラボ環境に適合
- フルサイズの産業成形機に比べて投資が低い
- 短ロットのセットアップとチェンジオーバーが速い
新製品を検証したり短いバッチを実行しているとき、デスクトップ射出成形機は大規模な射出成形生産ラインに移る前に多くの時間と tooling コストを節約できます。.
実際のサイクルで各機械タイプがどのように動作するかをより深く分析したい場合は、実践的な手順を紹介するこのガイドのような実用的な解説を確認することをお勧めします。 射出成形機がどのように機能するか at jinoplastics.com.
射出成形機製品の比較のための主要仕様
プラスチック射出成形機を選ぶとき、これらのコア仕様が機械が実際にあなたの金型を効率的かつ安定して動作させるかを決定します。.
1. クランプ力(トンネージ範囲)
クランプ力は射出圧力に対して金型を閉じた状態に保ちます。.
- トン数が低すぎると → フラッシュ、ショット不足、不安定なプロセス
- トン数が高すぎると → エネルギーの浪費、機械価格の上昇
クイックガイド:
| 部品サイズと金型タイプ | 典型的なクランプ力レンジ |
|---|---|
| 小型の技術部品(1–50 g) | 30–120トン |
| 消費財キャップ、キャップ類 | 120–250トン |
| 中型のハウジング、容器 | 250–450トン |
| 自動車内装/外装部品 | 450–1,300+ トン |
トン数を以下に合わせる:
- 部品の projected area + ランナー
- キャビティ数
- 材料の射出圧力
2. 射出容量、スクリュー径とショット重量
射出ユニットは実際に成形できるものを定義します。.
- スクリュー径:塑化速度と射出圧力に影響
- ショット重量:でなければならない 20–80% 安定した加工のための機械の最大ショット
- 材料:高粘度または充填材はより多くの圧力と大きな塑化能力を必要とする場合があります
| 仕様 | What to Check |
|---|---|
| ショット重量(PS) | 1.2–1.5 × 総部品+ランナー重量 per shot |
| スクリュー径 | 材料タイプとスループットニーズに合わせて調整 |
| 塑化速度 | サイクルタイムとキャビテーションに対して十分な kg/h |
材料挙動がショットサイズに与える影響の背景については、当社のガイドをご確認ください 射出成形材料の選択.
3. 絞り棒間隔、プレートサイズと金型の高さ
適切なトンネージでも、金型は物理的に収まらなければならない。.
- 絞り棒間隔絞り棒間のクリアスペース(W × H)
- プレートサイズ金型ベースを完全に支持しなければならない
- 金型高さ金型クランプシステムが扱える最小〜最大の金型厚さ
| 適合チェック | 確認する事項 |
|---|---|
| 絞り棒間隔 | 金型の幅/高さ < 絞り棒間のクリアギャップ |
| プレートサイズ | 金型ベースに余裕を持って収まる |
| 最小/最大金型高さ | 金型厚さが許容範囲内 |
| 日光開口部 | 部品の排出とロボットの進入に十分な余裕 |
4. 射出速度、圧力、再現性
高精度樹脂成形と厳しい公差のためには、ダイナミクスと制御が荷重より重要である。.
- 高い射出速度 →薄肉部品、包装、高速射出成形
- 高い射出圧力 →複雑な形状、長い流路、エンジニアリングプラスチック
- リピート性(ショット間) →寸法が安定、歩留まり低減
比較の重要値:
- 最大射出速度(mm/s または cm³/s)
- 最大射出圧力(bar)
- リピート性(重量または長さの偏差 %、サーボ駆動射出機でよく用いられます)
5. マシン面積、ドライサイクル時間&スループット
これらの仕様は床レイアウトと部品あたりのコストに影響します。.
- マシン面積: 工場スペースに制限がある場合に重要
- ドライサイクル時間: 荷重なしの開閉速度(サイクル潜在性の良い指標)
- スループット: 目標サイクル時間での部品/時
| 生産性指標 | 重要性 |
|---|---|
| ドライサイクル時間 | クランプを速くすれば全サイクルが短くなる |
| エジェクタ速度/ストローク | インパクトは型抜き時間と自動化速度に影響します |
| ロボット/自動化スペース | 搬送機、IML、ロボット、QCユニットに必要 |
射出成形の初心者の場合、材料から完成品までの全体のプロセスフローを、基本ガイドの中で確認するのにも役立ちます 注入成形が何でどう機能するかの概要のような.
私が射出成形機の製品を選択または推奨するとき、常にこの5つの仕様グループから開始します。これらが正しければ、機能とオプションの微調整が格段に容易でリスクも低くなります。.
現代の射出成形機製品の性能と技術機能
現代のプラスチック射出成形機は、要点は 速度、精度、低ランニングコスト. に集約されます。機械を選択または設計するとき、これらが最も重要な性能と技術機能です。.
サーボ駆動式油圧・全電動システム
今日の サーボ駆動式油圧射出成形機 と 全電動射出成形機 を提供し、厳密な制御と大きな省エネを実現します。.
クイックビュー:ドライブシステム
| ドライブタイプ | 最適な用途 | 主な利点 |
|---|---|---|
| サーボ油圧 | 一般産業成形、較大トン数 | 従来の油圧に対する低エネルギー、強靭で柔軟 |
| 全電動 | 精密性、クリーンルーム、高速包装 | 最高峰のエネルギー節約、再現性の高さ、低ノイズ |
- サーボモータはマシンが動くときだけ電力を消費します。.
- 全電動ドライブは超高速応答と高精度のショット制御を実現します。.
高度な制御システムと使いやすいHMI
現代の injection moulding machine products スマートで直感的な操作を使用:
- 15–21" touch-screen HMIs with clear navigation
- 金型と材料のレシピ保存
- 圧力、速度、温度のリアルタイムグラフ
良好な制御システムはフラッシュやショートショットなどの問題を回避しやすくします;品質問題について詳しく知りたい場合はこのガイドをお勧めします 射出成形におけるフラッシュを制御する方法: 射出成形でのフラッシュをコントロールする.
Industry 4.0 Connectivity & Monitoring
An industry 4.0 injection molding セットアップは工場全体の可視性を提供します:
- OPC UA / MQTT connectivity to MES/ERP
- ライブOEE、サイクルタイム、ダウンタイムレポート
- Historical data logging 監査とプロセス最適化のために
複数の金型、シフト、材料をグローバルなサプライチェーンで運用している場合、これは非常に重要です。.
自動化:ロボット、コンベヤ、インモールドラベリング
労働力を低く抑え、生産量を安定させるため、私は常に機械を全体の一部として計画します 射出成形の生産ラインで:
- 部品取り出しと積み重ねのための3軸または6軸ロボット
- 部品の分離と計数を備えたコンベヤ
- パッケージングおよび消費財のためのインモールドラベリング(IML)とインモールドデコレーション(IMD)
- 自動化セル周辺の統合安全 guarding
この種の 自動成形ソリューション は自動車、包装、電子機器の生産を拡大する際の鍵となります。.
プロセスの安定性、温度と安全性
安定したプロセス=安定した部品。現代の 精密プラスチック成形 機械は以下を提供すべきです:
- 現代的なコントローラ 射出速度、圧力、および位置の
- 正確な筒と金型 温度管理
- 工具の損傷を防ぐ金型保護モニタリング
- 全安全回路:ライトカーテン、インターロック、安全PLC
これらの機能はスクラップを直接削減し、工具を保護し、作業者を安全に保つため、真剣に取り組むどの現場でも譲れない条件です 産業用成形機械.
射出成形機のエネルギー効率と運用コスト
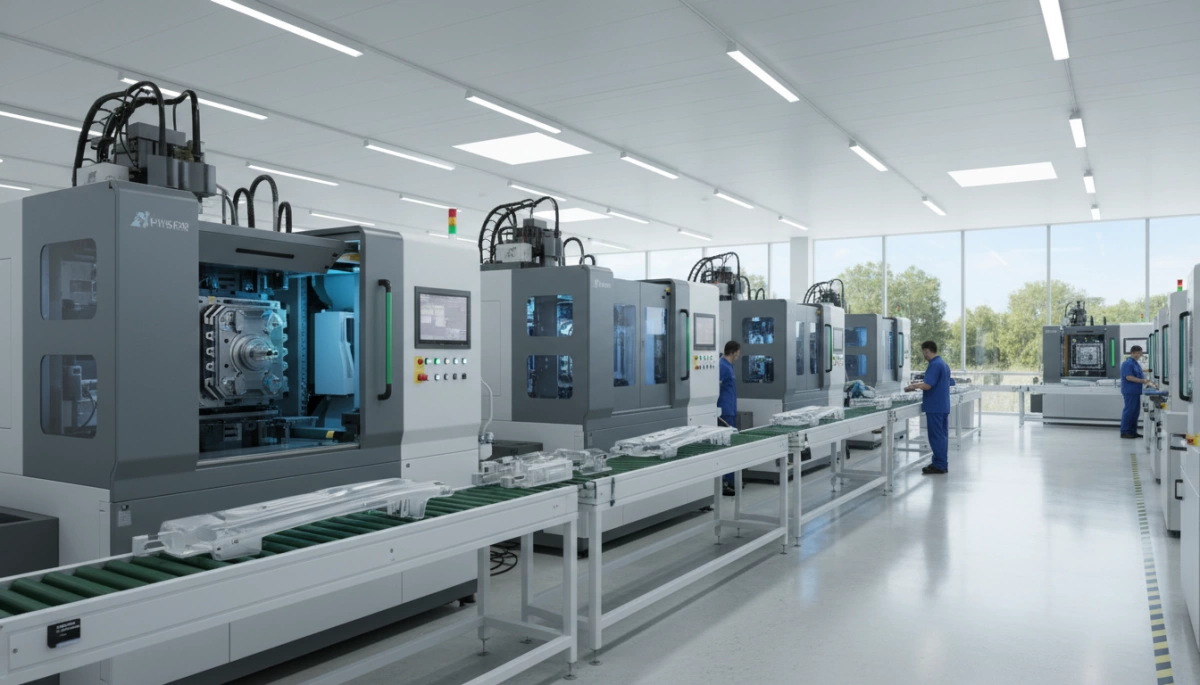
プラスチック射出成形機を運転することは長いゲームです。購入価格は入口のチケットに過ぎず、エネルギー、保守、ダウンタイムが実際のキャッシュフローを左右します。どの射出成形機製品を見ても、まず安定性で判断します、トン数や価格だけでなく。 エネルギー効率, 安定性, 、と 総所有コスト, 、だけでなく。.
エネルギー効率の高い駆動システムが電力使用量を削減する方法
現代の サーボ駆動射出成形機 および最適化された油圧システムは、従来の全油圧機と比較して容易にエネルギー消費を30–60%削減できます。.
省エネの主要な方法:
- サーボ油圧システム:モーターは油流または圧力が必要なときだけ動作し、常時稼働しません。つまり、待機時のほぼゼロのロスです。.
- 全電動射出成形機:各軸に電動サーボモータを搭載。油圧油もポンプの損失もなく、保持および冷却フェーズで特に高効率です。.
- スマート待機モード:ヒーター、バレル、駆動部はBreak時にはエコモードへ落とせるため、エネルギーを浪費しません。.
- より良いプラスチゼーションとバレルの断熱:加熱時間を減らし、溶融準備をより速く安定させます。.
もし、 部品あたりの射出成形コストを計算する場合, 、エネルギー効率の高い駆動は通常、コストを迅速に削減する最も簡単な方法の1つです。樹脂コストやサイクルタイムのようにエネルギー消費をコストモデルに組み込むことをお勧めします。出発点として、部品コスト見積もりを、詳細な見積もりのようにエネルギーを考慮に入れると良いでしょう。 射出成形コスト内訳として示す.
油圧対ハイブリッド対全電動: エネルギー使用
それぞれ プラスチック射出成形機 設計にはそれぞれの立場がある。要するに:
- 油圧射出成形機
- 利点: 初期購入価格が低いこと、堅牢性が高いこと、重荷重用途や厚肉部品に適していること。.
- 欠点: 最も高いエネルギー消費、特にアイドル時および保持圧力時; 発熱が多く、冷却需要が大きい。.
- 最適な条件: 部品公差が過度でなく、サイクルタイムが中程度で、エネルギー料金が低い場合。.
- ハイブリッド射出成形機
- 利点: 精密さと速度が重要な場合は電動駆動を使用(射出、計量)、高い力を要する場合は油圧(クランプ)を使用。.
- エネルギー: 通常 完全な油圧よりも 20–40% 低い.
- 電力消費。.
- 全電動射出成形機
- 最適な条件: より良い精度とエネルギー節約が必要だが、強力な油圧と中程度の機械価格を依然として望む場合。 医療用プラスチック成形, 利点: 1射あたりのエネルギーが最も少ない、クリーン(油なし)、超安定した射出、, 精密コネクタ.
- 、および高キャビティ数ツールに適している。 エネルギー: 通常 50–70% より.
- 古い油圧よりも少ない、特に高速サイクルの包装で顕著。.
もし電力コストが高い場合、ハイブリッド機またはオール電機の機械は、予想以上に価格差を早く回収することがあります。.
サイクル時間と部品あたりのコスト
エネルギーは一側面にすぎません。. Cycle time 運用コストのもう一つの大きなレバーです:
- 短いサイクル=1時間あたりの部品数↑ = 部品あたりの overhead(労働、家賃、償却)削減。.
- より速い 射出速度, 冷却効率, 、と ドライサイクル時間 単位あたりのコストを直接削減します。.
- 安定して反復可能な機械は、スクラップ、リワーク、継続的な調整による遅延を回避します。.
シンプルな例を挙げると:
- サイクル時間を20秒から16秒に短縮(20% がより速く)。.
- 同じ機械、1サイクルあたり同じエネルギー量。.
- 固定費と労働をより多くの良品に分配するため、部品あたりのコストが大幅に低下します。.
大量生産の仕事では、1~2秒のサイクル時間の改善を、機械価格のささいな割引よりも価値があるとみなします。.
保守と予備部品:隠れたコスト要因
運用コストは大きく影響を受ける 保守戦略 と 予備部品の在庫状況:
- 油圧系
- 油交換、フィルター、シール、そしてより頻繁な漏れ点検が必要です。.
- より多くの熱と動く流体部品は、摩耗の可能性が高い点を意味します。.
- 全電動の機械
- 油圧油は不要で漏れ点が少なくなりますが、代わりに電子部品とサーボ部品が増えます。.
- ドライブ、ケーブル、潤滑の予防点検が鍵となります。.
コストを予測可能に保つには:
- 予防保全計画を 設定します (日次、週次、四半期ごとの点検).
- 機械は標準化し、 スペアパーツ を現地で入手しやすく、24–72時間以内に入手可能な機械を選定します。.
- サプライヤーの サービス対応時間 — 安価な機械で対応が遅いと、ハイクラスの機械よりコストがかさむことがあります。.
私が産業用射出成形機を購入するとき、保守サポートを価格タグの一部として捉え、追加費用とは見なしません。.
総保有コスト(TCO)の算出
射出成形機の本当の価値は、初期価格だけでなく、 総所有コスト 8〜15年以上の期間にあります。.
単純なTCOの見方:
- Capex(購入価格)
- 機械+オプション+輸送+設置+トレーニング。.
- Opex(運用コスト)
- 1ショットあたりのエネルギー消費量×年間ショット数×エネルギー価格。.
- メンテナンス(スペアパーツ、オイル、フィルター、定期点検).
- ダウンタイムコスト(生産損失、追いつくための残業).
- 労働力(オペレーター、セッター、技術者).
- 品質コスト
- スクラップ率、リワーク、返品、顧客からの苦情.
- 不安定な機械挙動による工具の摩耗.
多くの場合、より効率的な サーボ油圧射出成形 or 全電動射出成形機 高い購入価格を数年で回収できる場合がある(Through:)
- 低いエネルギー消費
- より速いサイクル
- スクラップとリワークの減少
- 計画外のダウンタイムの減少
機械の提案を比較している場合、基本的なTCOモデルを作成する方が「射出成形機の価格」だけを見るよりもはるかに明確な picture を得られます。.
適切な射出成形機による製品品質と出力の利点
適切な選択 射出成形機のどの製品が 品質を向上させ、全体の出力を最も迅速に改善する方法です。私は機械をまず品質ツールとして見なし、生産資産として二番目に捉えます。.
安定したショット間の品質と寸法精度
よく合った プラスチック射出成形機 はあなたに提供します:
- 安定した溶融温度と圧力
- 反復可能なショット体積
- 充填からパックへの切替を厳格に管理
これにより直接改善される:
- 寸法精度 (キャビティ間およびバッチ間のばらつきの少なさ)
- プロセス能力(Cp、Cpk) 重要寸法において
- アセンブリの適合と機能(特に自動車および電子機器分野で)
| ファクター | 品質への影響 |
|---|---|
| 安定した射出速度 | 一貫した成形品の充填 |
| 正確なショット重量 | 安定した寸法と重量 |
| 再現性のあるパック圧力 | 密度が高く、収縮変動が少ない |
欠陥の削減:反り、沈み、フラッシュ、ショートショット
適切な場合には サーボ駆動式射出機 適切な設定とともに、一般的な欠陥を大幅に削減できます:
- 反り – クランピング平行度の向上と制御された冷却
- 沈み痕 – 正確な充填圧力と時間制御
- フラッシュ – 安定したクランピング力とプラテンの平行性
- ショートショット – 一貫した射出圧力と溶融前処理
良い機械は欠陥を隠すだけでなく、工程をより寛容にします。.
高級部品の表面仕上げと精度
ための 精密プラスチック成形 (医療、光学、プレミアム消費財)、機械の制御と機構が非常に重要です:
- 滑らかで制御された射出速度は、より良い表面再現性を生み出す
- 一定の金型温度は、均一な光沢と質感をもたらす
- 低振動ドライブシステムは、鋭いエッジと明瞭なディテールを作り出す
高級仕上げを狙う場合は、機械と並行して金型設計と工程の基本にも目を向けてください。全体のプロセスがどのように結びつくかを詳しく見るには、実践的な概要を参照してください 精密プラスチック射出成形.
機械の剛性と制御精度
機械の剛性 と 制御の精度 はしばしば軽視されますが、品質には不可欠です:
- 剛性の高いクランピングユニット
- プラテンを平行に保つ
- クランピング力を均等に分配する
- 型におけるフラッシュと不均一な摩耗を低減する
- 高精度制御システム
- 圧力と速度の変化に迅速に対応
- 安定したV/Pスイッチオーバーポイント
- 薄肉壁・狭い特徴の充填をよりきれいに
スクラップ削減と歩留まり改善
適切な射出成形機製品は直接的に歩留まりを向上させる:
- 再加工と分別の削減
- 寸法不良および目視欠陥によるスクラップ低減
- 同じサイクル時間でより良い部品を1時間あたり多く
実際には、最新のエネルギー効率の良い成形設備へアップグレードすると歩留まりが向上するのを私は通常この分野で目にします 省エネルギー成形設備 プラットフォーム:
| アップグレードの焦点 | 典型的な結果 |
|---|---|
| より良い制御システム+センサ | 寸法不良を20–50%減少 |
| より高い剛性のクランプシステム | 目立つフラッシュと反りの低減 |
| 最適化された射出ユニット仕様 | 短いショットと焼け焦げを減らす |
自分で選ぶときは インジェクション成形機, 品質と歩留まりを“良いこと”ではなく主要スペックとして扱う。機械の寿命全体で、欠陥を減らすことで得られる節約は、初期の小さな価格差を通常上回る。.
アプリケーションと産業別の射出成形機製品
私たちの射出成形機製品は、高巻き量の自動車部品から厳密な公差を要求する医療・ニッチ分野の部品まで、プラスチック射出成形の全範囲の用途に対応するよう設計されています。.
自動車用射出成形機の使用
自動車OEMおよびティアサプライヤー向けには、 高速度・高クランプ力のプラスチック射出成形機が必要で、 品質を安定させつつ24/7運転することが求められます。典型的な部品:
- バンパー、グリル、ダッシュボード、インタリヤ・トリム
- コネクタ、クリップ、ブラケット、流体系部品
主な必要条件:
- 大きな金型向けの高クランプ力トン数と大きなプレートサイズ
- パワーとスピードのためのサーボ油圧またはハイブリッド射出成形
- マルチキャビティ・ファミリーツールに対応する頑丈な金型クランプ機構
医療・ヘルスケア用プラスチック成形設備
医療・ヘルスケア関連のプロジェクトは、清浄・再現性・追跡可能な生産を求めます。部品には次のものが含まれます:
- 注射器、IV部品、研究機器用容器
- デバイス筐体、吸入器、使い捨てディスポーザブル
主な必要条件:
- 精密さと低汚染のための全電動射出成形機
- 検証のための厳格な工程管理とデータ記録
- 医療用グレード樹脂(PP、PC、ABS など)との互換性。医療用プラスチックを選ぶ場合、挙動を理解することが役立つ 成形加工に使用される樹脂の基本的な概要から始めるとよいでしょう および処理条件下での挙動は、このガイドで詳しく解説されています 射出成形に使われる樹脂.
包装および消費財成形
包装およびFMCGでは、部品あたりのコストとサイクル時間が最も重要です。典型的な用途:
- キャップとキャップ類、薄肉容器
- パーソナルケア用包装、家庭用品、日用品
主な必要条件:
- 短乾燥サイクル時間の高速射出成形
- 連続生産に適した省エネルギー成形設備
- 多型成形機のための高射出荷重容量と再現性
電子機器および電気機器の射出成形
電子機器には 精密プラスチック成形 安定した寸法と良好な誘電特性を持つものが必要です:
- デバイス筐体、リモートケース、充電器およびプラグ本体
- 精密コネクタ、スイッチ、ソケット
主な必要条件:
- 正確性と再現性のための全電動またはハイブリッド射出成形機
- 薄肉部品やマイクロ機能のための厳密な射出制御と高速射出
- エンジニアリング樹脂および難燃グレードのサポート
カスタムおよびニッチ用途
ニッチで高性能な用途には、柔軟性と材料能力に注力します:
- エンジニアリングプラスチック:PA、PBT、PC、PEEK、充填材および強化グレード
- 高温材料と金属代替部品
- マルチマテリアル、オーバーモルディング、およびインサート成形
主な必要条件:
- 安定した温度管理と高圧射出
- オーバーモルディング用のマルチコンポーネントまたは縦型射出成形機
- 特別樹脂に合わせた成形機仕様の設定可能性
新部品の材料オプションを検討している場合、この概要は 射出成形用プラスチック 樹脂特性と適切な射出成形機製品を一致させるための堅実な出発点です。.
プロジェクトに適した射出成形機製品の選び方
適切な射出成形機製品を選ぶには、主に機械を部品・量産量・予算に合わせることです。以下はそれを整理する簡単な方法です。.
1. 部品サイズ、材料、年間量を定義
機械ではなく部品から始める.
主要な質問事項:
- 最大部品サイズと重量 (最大の単一部品+ランナー)
- 材料 (PP、ABS、PC、PA、充填材、高温樹脂)
- 年間量 と 必要なサイクルタイム
| 入力 | なぜそれが重要か |
|---|---|
| 部品重量(g) | 射出量が必要なショット重量を定義 |
| 最大流量長さと壁厚 | 成形圧力と速度に影響します |
| 材料タイプ | ねじ設計、温度、圧力に影響を与えます |
| 年間量(個/年) | トン数、自動化レベル、稼働時間を指示します |
新しい金型を計画している場合、どのようにして Injections mouldingの金型を通常どのように作るかを参照するなどの具体例で設計に挑戦してくれるかどうか そして1工具で現実的にどれくらいのキャビティを運用できるかを考慮してください。.
2. クランプ力、ショットサイズ、金型配置を合わせる
核となるサイズ決定のステップは、クランプ力と射出容量を計画する金型に合わせることです。.
経験的な基本ルール:
- クランプ力(トン数)
- 一般的な値: 3–5トン/cm² 見込み面積(部品+ランナー)
- 高流動/高圧材料はより多くが必要になることがあります
- ショットサイズ / ショット重量容量
- 機械ショットサイズ ≈ 1.2–1.5× 最大総ショット(すべてのキャビティ+ランナー)
- 金型配置
- チェック タイバー間隔, プラテンサイズ, 、と 最大金型高さ あなたの金型設計に対して。.
| パラメータ | 確認事項 |
|---|---|
| クランプ力(t) | ピーク注入圧力でのスラッシュを防ぐのに十分 |
| ショットサイズ(cm³ / g) | 20–30%の安全マージンを含む最大ショットをカバー |
| タイバー間隔(mm) | 金型の幅と高さが快適に fit |
| デライト / 金型高さ | 安全に射出するために十分に開く金型 |
3. バランスを取る予算、性能、スケーラビリティ
今日はのためのプラスチック射出成形機を買うだけではなく、次の5–10年の能力を買うのです。.
検討すべき点:
- 油圧式: 購入価格を抑え、堅牢で一般部品に適している
- 全電動: 価格が高いほど、精度が高く、エネルギーを節約でき、医療・電子機器に理想的
- ハイブリッド: パワーと効率の両方が必要な場合の良い組み合わせ
次の観点で考える 部品あたりの総コスト:
- 機械価格
- 1サイクルあたりのエネルギー使用量
- 想定サイクルタイム
- メンテナンスとダウンタイム
- 将来の金型/部品の柔軟性
量を増やす見込みがある場合やより複雑な tooling を追加する場合は、余裕を持たせておく クランプ力 と ショットサイズ ですので、早すぎるアップグレードにとらわれませんように。.
4. 工場のスペース、電源、付帯設備をチェック
実際に工場と公共料金に適合するベストな射出成形機製品は、それ自体が正しく適合しているものです。.
購入前に確認してください:
- 床面積とアクセス
- マシン面積
- 型締めの交換、保守、材料取り扱いのスペース
- 電源供給
- 電圧、相、利用可能な kVA
- 全電動機とサーボハイドロリック機は、より清浄で安定した電力を必要とする場合があります
- 付帯設備
- チラー / 温度コントローラ
- 乾燥機とローダー
- グラニュレーター
- ロボット、コンベヤ、梱包ステーション
全体を計画する 射出成形の生産ラインで, 押出機のみならず.
5. Common Sizing Mistakes to Avoid
多くの買い手は射出成形機の製品を過小・過大評価してマイナスとなっている。.
典型的な間違い:
- クランプ力の過小見積もり →フラッシュ、低収率、より遅く運転せざるを得ない
- 機械の過大化 →高いエネルギーコスト、小部品には非効率的
- 型の寸法を無視 →金型がタイバー間隔/プラテンに合わない
- ショットサイズを小さすぎる選択 →最大ストロークの過剮使用による材料劣化
- 冷却とサイクル時間を忘れる
- 型や材料の冷却が長く必要な場合、より速い機械が役に立たない
- 理解しておく価値がある 射出成形が実際にどれくらいの時間を要するか 部品設計と金型の冷却に基づいて。.
自分が分からない場合は、部品重量、投影面積、材料を基に素早くサイズを見積もり、サプライヤのアプリケーションエンジニアに検証してもらう。適切な射出成形機の製品は、少し“オーバースペック”のように感じられるべきだが、過大ではなく、安定した品質、成長の余地、1部あたりのコストのしっかりとした余地を確保する程度である。.
射出成形機メーカーとブランドの比較
プラスチック射出成形機ブランドを比較する時、単に価格だけでなく、長期的なリスクと信頼性を比較している。.
サプライヤを評価する際の主要な要因
射出成形機サプライヤーを評価する際に重視する点:
- 機械ポートフォリオ: 全トン数のラインナップ、油圧 / ハイブリッド / 全電動、さらには特殊機械(垂直型、ツーペラント、マルチコンポーネント)。.
- 実際の性能データ: 検証済みの射出速度、再現性、エネルギー消費量 – カタログ値だけではなく。.
- 適用ノウハウ: 自動車、医療、包装、電子機器などの分野で実績を証明できるか?
- 現地での存在感: サービスエンジニア、スペアパーツ、トレーニングが地域で利用可能か。.
- コストの透明性: 設置費用やオプションを含む、明確な射出成形機価格構造。.
グローバル vs. ローカルのメーカー
グローバルとローカルの射出成形機メーカーにはそれぞれ役割がある:
- グローバルブランド – 利点
- 強力な研究開発と実績のある産業用成形機
- より良い文書化、Industry 4.0 オプション、グローバルなサポートネットワーク
- グローバルブランド – 欠点
- 高い購入価格
- 一部地域でのカスタマイズの柔軟性が低い
- ローカルブランド – 利点
- 現場でのサポートをより迅速に
- カスタマイズと商談条件の柔軟性を高く
- 地元ブランド – 欠点
- いくつかのモデルで高度な機能が限定的
- 国によってサービス品質が大きく異なることがある
私は通常、両方を組み合わせることを勧めます:重要で高精度な樹脂射出成形にはグローバル標準、比較的難度の低い製品には信頼できる地元パートナーを.
技術サポート、トレーニング、立ち上げ
良い射出成形機は、それを支えるサポート次第です。次を探してください:
- 完全な立ち上げパッケージ: 金型試験、プロセスパラメータ設定、サイクル最適化。.
- オペレーターと技術者の教育: 現地およびリモートでの訓練;一日の引き継ぎだけではなく。.
- プロセスサポート: 欠陥、ゲート設計、サイクル短縮の支援。例えば、良いサプライヤーは ramp‑up の間に以下の話題を公然と議論します 射出成形の欠陥とトラブルシューティング方法 リミットアップの間に.
- リモートアクセス: 診断、ソフトウェア更新、迅速な故障診断のために。.
保証、サービス、部品
射出成形ラインを安定稼働させるために、私が常に確認すること:
- 保証条件: 期間、何がカバーされるか(主要部品、電子機器、サーボドライブ)、および除外事項。.
- サービス応答時間: 通常時および緊急時、24/7ホットラインの利用可能性を含む。.
- 部品ロジスティクス:
- 重要部品の現地在庫(バルブ、基板、ポンプ、サーボモータ)
- 少なくとも10年以上の部品供給保証
- 明確なリードタイムと価格設定
部品支援が乏しい安価な機械は、すぐに高額なダウンタイムとなる。.
データシートと実際の顧客フィードバック
署名する前に、私は常に:
- 射出成形機の仕様を全て読む:
- クランプ力トン数
- ショット重量容量
- タイバー間隔とプラテンサイズ
- 電力消費量と冷却需要
- プロセスデータと試験報告を確認する: 特に高速射出成形や公差の厳しい部品の場合。.
- 既存ユーザーと話す: 同業界、類似部品、類似サイクルタイム。.
- 不良率とスクラップを確認する: 機械がさまざまなゲートタイプと材料でどのように動作するかを質問する; solid guide のようなリソース 射出成形におけるゲート設計 ブランドが実際の成形を理解しているかどうかを示す。.
メーカーが実データ、テストデータ、明確なドキュメントを提供できない場合、それを重大な赤旗として扱う。.
jino 射出成形機 製品一覧とソリューション
トン数とタイプで幅広い製品ラインナップ
jino では、精密部品向けの小型射出成形機から自動車部品・包装向けの大規模産業成形機まで、プラスチック射出成形機の全ラインを設計・製造しています。私たちのポートフォリオは以下を網羅しています:
- 油圧式射出成形機 重機・汎用生産向けの機械
- 全電動射出成形機 高精度と省エネルギーを追求
- ハイブリッド射出成形機 速度・パワー・効率のバランスを取る
- 特別なフォーマットとして 二板式射出機, 垂直射出成形機, 、と 多成分 ソリューション
これにより、クランプ力トン数、ショット重量、機械フットプリントを正確なプロジェクトニーズに合わせて調整できます。.
コアの強み:高精度、信頼性、エネルギー効率
私たちは、すべての jino 射出成形機製品を三つの優先事項を軸に設計しています:
- 精密プラスチック成形 安定した射出ユニット、高解像度の制御、再現性のある射出重量
- 信頼性 堅牢な金型クランプシステム、品質部品、実証済みのサーボ油圧射出成形技術
- エネルギー効率の高い成形機器 サーボ駆動油圧式または全電動ドライブシステムを使用して電力消費を削減し、部品あたりのコストを低減
一貫した出力、スクラップの削減、長年の生産にも規格を維持する機械.
産業と部品のカスタマイズ
射出成形機メーカーとして、特定の産業と用途に合わせて機械を調整します:
- 自動車用射出成形機 バンパー、内装部品、構造部品向け
- 医療用プラスチック成形設備 シリンジと筐体の安定した清浄な生産のために(どのように 医療機器業界での射出成形の使用方法)
- 包装用射出成形 キャップ、コーション、超高速薄肉部品向け
- 電子機器とエンジニアリングプラスチック 高い射出速度と温度能力を備えて
材料と部品設計に合わせて、射出ユニットの仕様、ねじ設計、制御オプションを調整します。.
統合自動化とト turnkeyセル
ジノ機械はすぐに ready for 自動化成形ソリューション および完全な射出成形生産ライン:
- 部品取り出し用ロボットとインサートローディングの統合
- コンベヤ、ボックスチェンジャー、イン-mold ラベリングシステム
- 監視とデータ記録のための Industry 4.0 射出成形接続
ターンキー生産セルを提供することで、安定した生産量、手作業の削減、初日からの高い生産性を実現します。.
プロセス最適化と tooling の統合
私たちは単にプラスチック射出成形機を販売するだけでなく、最適な状態で稼働させるお手伝いをします:
- サポート対象 金型 tooling の統合, ゲートレイアウト、冷却、プレス適合を含む(当社の経験に裏打ちされた) 塑料射出成形 tooling)
- プロセス設定のサポート:クランプ力設定、ショットサイズ、バック圧、冷却時間
- サイクルタイム、エネルギー使用量、部品品質の微調整により、部品単価を競争力のある水準へ
ジノとともに、機械、プロセス、長期的な性能に焦点を当てたパートナーが得られます。.
射出成形機製品のアフターサービスと保守
射出成形機製品へ投資する際、真の価値は5年、10年、それ以降の稼働に現れます。だからこそ、アフターサービス、保守、サポートを製品の一部として扱い、追加項目ではありません。.
予防保全スケジュールと点検
あらゆるプラスチック射出成形機(油圧、ハイブリッド、全電動)について、顧客とともに明確で簡単な保全計画を設定します:
- 日次/シフト点検
- 油量、漏れ、異常な騒音や振動を点検
- タンク、ノズル、型温度を検証する
- フィルターを清掃し、安全ゲートとインターロックを点検する
- 月次点検
- ホース、シール、油圧回路を点検する
- ねじ・ブリッジの摩耗指標を確認する
- クランプ力、タイバー潤滑、平行度を検証する
- 四半期 / 年次点検
- 油分析と交換(油圧 / サーボ油圧機械の場合)
- 射出ユニット、圧力、位置センサーを較正する
- 金型クランプシステムと電気キャビネットの全点検
あなたの射出成形機の仕様に基づくすべての保守作業を記録します。これにより、あなたのチームは何をいつ行うべきかを正確に把握できます。.
リモート診断、ソフトウェア、プロセスサポート
現代のサーボ駆動射出機とインダストリー4.0の射出成形設定は迅速なトラブルシューティングを求めます:
- リモート診断私たちのエンジニアは、あなたの許可を得て制御系にアクセスし、アラーム、プロセスデータ、パラメータをリアルタイムで確認します。.
- ソフトウェア更新HMIと制御ソフトウェアを最新の状態に保ち、安定性、安全性、時にサイクルタイムを向上させます。.
- プロセスサポート射出速度、圧力、パック/ホールド、冷却の調整をお手伝いして生産を安定させ、スクラップを削減します。.
オペレーターと技術者のためのトレーニング
最高の射出成形機製品は、それを運用する人々の質に依存します。私たちは次を提供します:
- オペレーター研修: 起動/停止、ジョブ変更、パラメータ設定、基本的なトラブルシューティング、安全な金型交換。.
- 技術者研修: 予防保全、油圧・電気系点検、サーボ調整、データバックアップと復元。.
- 現地およびオンラインセッション: 生産計画に合わせて短く集中したトレーニング。.
これによりショット間の品質を安定させ、工場フロアの“専門家”数人への依存を減らします。.
ダウンタイムを最小化する部品戦略
私たちはあなたの射出成形機製品群に合わせた 予備部品リスト を作成します:
- 重要部品: センサー、比例バルブ、ヒーター、シール、主要電子基板など、生産を即座に停止させる可能性のある部品。.
- 摩耗部品: スクリューチップ、チェックリング、フィルター、ホース、切替ピンなど、予測可能な交換が必要な部品。.
- 標準化部品: 可能な限り、広く入手可能な部品を使用して、射出成形機の所有コストを抑えます。.
私たちの目標は単純です:部品待ちの長い停止をなくすこと。.
機械寿命の延長とアップグレード計画
よく整備された産業用射出成形機資産は、長年安定して稼働するべきです。
- ライフサイクルのヘルスチェッククランプ、射出ユニット、駆動システムの定期監査を実施し、問題を早期に把握する。.
- エネルギーと性能のアップグレードサーボ油圧パッケージ、最新の制御システム、より高速なロボットなどのレトロフィットオプションを導入して、電力使用量とサイクルタイムを短縮します。.
- 金型と工程の調整製品が進化するにつれて、機械の能力を新しい金型やより高い生産目標に合わせて揃えるお手伝いをします。.
適切なメンテナンスとアップグレード計画により、射出成型機の製品は競争力を維持し、エネルギー効率の高い成形設備として、射出成形生産ラインのボトルネックとなることを避けられます。.
射出成形機製品に関するよくある質問
新しい金型に適したクランプ力をどう見積もりますか?
任意のプラスチック射出成形機において、クランプ力が最初に妥当性を確認すべき数字です。.
簡単な目安:
- 投影面積を計算する 部品の総面積+ランナー(cm²)
- 穴の数で掛ける
- 掛け合わせると 成形圧力 (通常、ほとんどの材料で300–500 kgf/cm²)
例:
- 投影面積(部品+ランナー):80 cm²
- 4つの空洞 → 80 × 4 = 320 cm²
- 400 kg/cm²の成形圧力を想定します。
要求されるクランプ力はおおよそ320 × 400 = 128,000 kg = 128トン
通常は追加します 10–20% 安全マージン, そのため今回は、 150トンの射出成形機製品 は安全な選択肢です。.
高圧材料を成形する場合(充填済みのエンジニアリング樹脂など)や薄肉パッケージングでは、 cm² あたりのクランプ力を高くする必要があるかもしれません。.
油圧、ハイブリッド、全電動のうちどれを選ぶべきですか?
結局は 部品要件、エネルギーコスト、予算次第です:
- 油圧射出成形機
- 用途に適したもの: 一般用途部品、厚い壁、 大量級、コスト重視のプロジェクト
- 長所: 低い購入価格、頑丈、 高圧・ demanding mold をうまく処理
- 短所: エネルギー消費が多い、油の保守が多い、全電動と比較して精度が低い
- 全電動射出成形機
- 用途に適したもの: 精密樹脂成形、医療、電子機器、薄肉、クリーンルーム
- 長所: 高精度、反応が速い、非常に省エネ、清浄で静音
- 短所: 初期費用が高い、非常に大きな機械には必ずしも経済的でない
- ハイブリッド射出成形機
- 用途に適したもの: 高速射出成形、技術部品、パッケージ、 automotive
- 長所: 必要な箇所で油圧パワーを用いた電動精密さ、良好なエネルギー平衡
- 短所: より複雑なシステム、中価格帯から高価格帯
電力コストが高い場合や、 24/7, 、すべて電動またはハイブリッドは通常 パーツあたりのコストを下げる 初期の射出成形機価格が高くても、時間をかけて.
が得られる場合があります。
A 小型デスクトップ射出成形機はいつ価値があるのか? or デスクトップ射出成形機 小型射出成形機
- あなたが必要とする 次のときには意味がある: 迅速なプロトタイピング
- 外部サプライヤーを待つことなくプラスチック部品を作ること あなたは運用します 短いバッチ
- (数百から数千部品) あなたは作業します 単純な金型
- および小型のショット重量容量 あなたはテストしています 新しい材料
- あなたは新製品をフルサイズの産業用成形機の導入投資前に検証しているスタートアップです
それは しないでください 以下が必要な場合には正しい選択です:
- 射出成形が生産を加速する方法:
- 大型部品
- 大量生産または完全自動の成形ソリューション
本格的な生産には、適切な型締め機構と自動化を備えたフルサイズのプラスチック射出成形機が、より早く投資回収につながります。.
射出成形機はどれくらい長持ちしますか?
適切に整備された射出成形機が通常の条件下で稼働している場合:
- 10–15年 安定した生産を行うことが一般的です
- 15–20年以上 良好な整備と部品供給があれば可能
サービス寿命は以下に依存します:
- 日々の稼働時間(2交代制 vs 24/7)
- 材料(砥耗性、ガラス繊維入り樹脂は射出ユニットの摩耗を早める)
- 予防保全(オイル、フィルター、アライメント、ねじ/バレルの摩耗)
- 環境(水準の高い温度、埃っぽい、汚れた工場 = 寿命短縮)
良好 予防保全とプロセス点検 それだけで機械寿命を延ばすだけでなく、ゆがみやバリなどの欠陥を回避するのにも役立ちます。プロセスの利点については、 生産における射出成形の利点の明確な内訳.
私の射出成形機にアップグレードが必要な主要なサインは何ですか?
プロセスを実行しているときにアップグレードを真剣に検討すべきです:
- 不安定な部品品質
- 頻繁な重量ばらつき、ショートショット、またはフラッシュ
- プロセスの調整後でも許容差を維持するのに苦労している
- スクラップとリワークの多さ
- モールド欠陥がなくてもスクラップ率が3~5%を越えそう
- ゆがみ、沈み、焼け跡による拒否が増える
- 競合他社に比べてサイクルタイムが遅い
- 乾燥サイクルが長く、射出速度が遅い旧式機械
- 目標出力や部品コストを達成できない
- エネルギー消費が高すぎる
- 電力料金が現代の省エネ成形機と比べて高い
- 油圧機はアイドリング時でもポンプを連続運転
- 頻繁な故障と部品入手が難しい
- 古いコントロール、時代遅れの部品、長いダウンタイム
- サービスサポートが遅いまたは現地で利用できない
- 新製品の要求がより高い精度または新材料を求めている
- 医療、電子機器、高温対応エンジニアリングプラスチックへ移行
- より良いサーボ駆動の射出機コントロールとプロセス安定性が必要
これらの点のいくつかが心当たりがある場合、最新の機械にアップグレードする方が、旧式の機械と奮闘するよりも通常は費用を節約できます。 サーボ油圧射出成形 or 全電動射出成形機 エネルギー効率の高い射出成形機.



 Japanese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian