
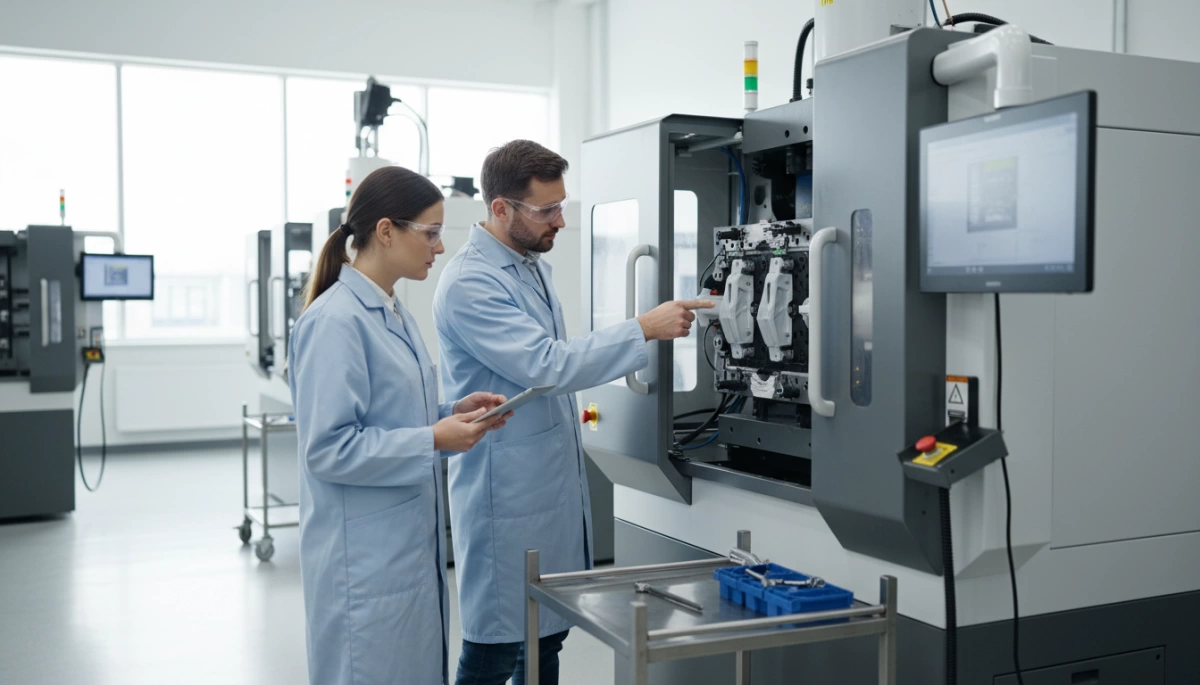
Compreender as Causas Raízes de Defeitos na Injeção de Moldes
Quando eu solucionar problemas defeitos de moldagem por injeção, Nunca começo por adivinhar. Começo por verificar os quatro fundamentos: material, máquina, molde e parâmetros do processo. Quase todos problema comum de moldagem pode ser rastreado até um (ou uma mistura) destes.
Fatores-chave que afetam a qualidade de peças plásticas
Para peças estáveis e sem defeitos, concentro‑me em:
- Material
- Grau de resina e variação de lote
- Conteúdo de umidade e contaminacao
- Estabilidade térmica e recomendado janela de temperatura de fusão
- Máquina
- Tamanho do take vs. parte + volume do runner
- Condição de parafuso, barril e anel de travamento
- Resposta da unidade de injecção: pressão, velocidade, repetibilidade
- Molde
- Tipo, tamanho e localização da porta
- Desgaseamento em linhas de separação, nervuras, zonas de soldadura
- Layout de arrefecimento, equilíbrio de canais e condição de superfície
- Parâmetros do processo
- Temperatura de fusão, temperatura do molde
- pressão de injecção e velocidade
- pressão e tempo de embalagem/seguramento
- tempo de arrefecimento e contrafluxo
Se algum destes estiver fora do intervalo, verá pequenos disparos, flash, marcas de afundamento, warpage, marcas de queimadura, linhas de fluxo, splays, voids, jatos ou descoloração que aparecem rapidamente.
Como a secagem do material, a temperatura de fusão e o arrefecimento conduzem a defeitos
Eu sempre trato preparação do material como a primeira linha de defesa em solução de problemas na extrusão/injeção de moldes:
- Secagem do material
- Resina não seca ou pouco seca → marcas de escorrimento, bolhas, vazios, perda de resistência
- Secagem excessiva → degradação do material, descoloração, peças frágeis
- Ação: siga as especificações de secagem do fornecedor de resinas (tempo, temperatura, ponto de orvalho) e utilize um secador dessecante, não apenas um aquecedor de funil.
- Temperatura de Fusão
- Temperatura de fusão demasiado baixa → tiros curtos, linhas de solda fracas, alta viscosidade, linhas de fluxo
- Temperatura de fusão demasiado alta → marcas de queima, descoloração, flashing, excesso de saliva, material degradado
- Ação: Verificar a temperatura real de fusão com uma sonda, não apenas os pontos de ajuste do barril.
- Resfriamento e temperatura do molde
- Resfriamento insuficiente → empenamento, marcas de encolhimento, peças macias, deriva dimensional
- Resfriamento irregular → torção, flexão, empenamento localizado, tensão interna
- Molde demasiado frio → acabamento superficial pobre, linhas de fluxo, enchimento incompleto
- Ação: Equilibrar os canais de resfriamento, verificar o fluxo e otimizar tempo de resfriamento em vez de apenas alongar o ciclo.
Por que a pressão, velocidade e pressão de retenção causam problemas comuns
A maioria diagnóstico de defeitos em moldagem por injeção Depende de como a cavidade é preenchida e compactada. Isso é controlado por pressão de injecção, velocidade de injecção e pressão de retenção:
- Pressão de Injecção
- Demasiado baixo → tiros curtos, enchimento incompleto, linhas de solda fracas
- Demasiado alto → flashing na injeção, dano ao molde, queima do material devido a alta cisalhamento
- Ação: Ajuste a pressão com o peso da peça e o feedback visual de defeitos, não por suposição.
- Velocidade de Injecção
- Demasiado lento → linhas de fluxo, linhas de solda, acabamento superficial pobre, congelamento precoce nos portões
- Demasiado rápido → defeito de jato, marcas de queima, aquecimento excessivo por cisalhamento, sobre-compactação nos portões
- Ação: Use um perfil de preenchimento (lento–rápido–lento) para equilibrar a qualidade da superfície e o enchimento da cavidade.
- Enchimento / Pressão de retenção e tempo
- Demasiado baixo / demasiado curto → marcas de afundamento, vazios, bolhas, encolhimento dimensional, curtos perto das portas
- Demasiado alto / demasiado longo → rebarba, excesso de enchimento, stress interno elevado, empenamento
- Ação: Otimizar sustentação de pressão e tempo de retenção observando o peso da peça, os afundamentos e as dimensões se estabilizarem.
Quando eu otimizo parâmetros do processo de moldagem com esta mentalidade, redução de desperdício, melhor qualidade da peça plástica, e mais rápido otimização do tempo de ciclo seguir naturalmente.
Defeitos comuns de moldagem por injeção e resolução de problemas
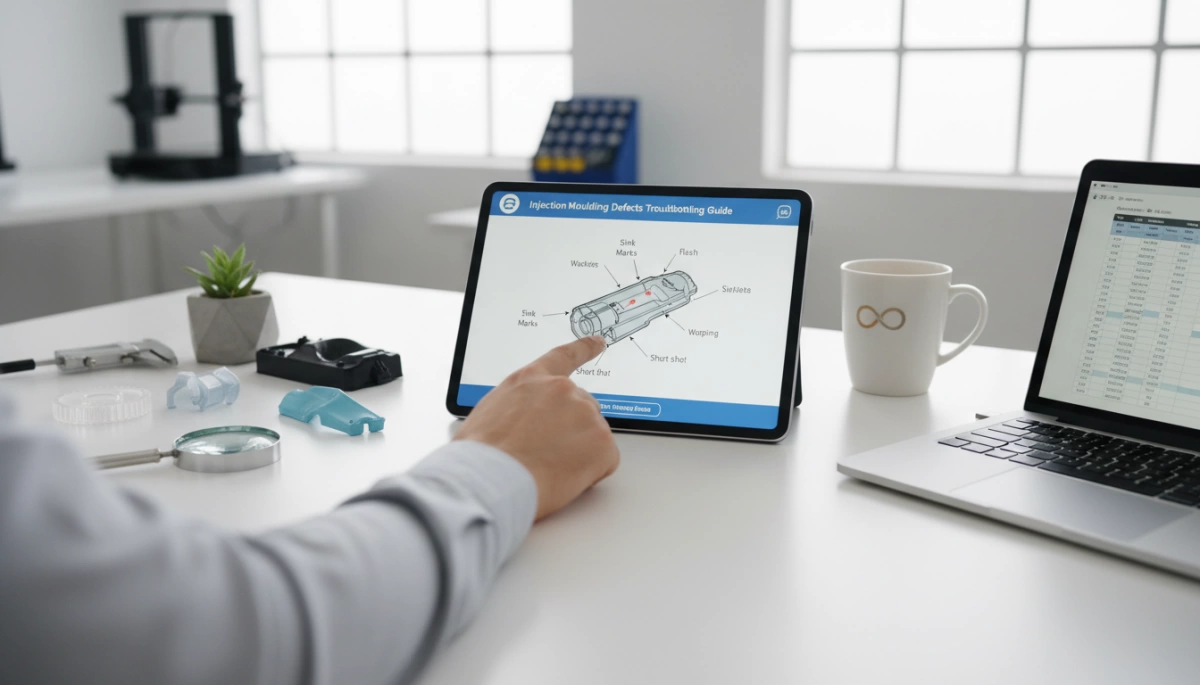
Quando soluciono problemas de moldagem por injeção, agrupo os defeitos pelo que pode ver primeiro, depois relaciono-os com a máquina, o molde, o material e as configurações do processo. Aqui está como eu trato os problemas de moldagem mais comuns no chão de fábrica.
resolução de problemas de curtos
Sinais visuais: Peças não totalmente preenchidas, cantos ausentes, nervuras finas ou caminhos de fluxo incompletos.
Principais causas:
- Baixa pressão ou velocidade de injeção
- Temperatura da extrusão ou do molde muito baixa
- Ventilação deficiente ou canais finos
- Material demasiado viscoso ou contaminado
Ajustes rápidos do processo:
- Aumentar pressão de injecção e velocidade de injecção
- Elevar de fusão e temperatura do molde um pouco
- Verifique se existem portas e corredores bloqueados, melhore a ventilação
- Use uma porta maior ou posicione a porta numa seção mais espessa
Flash na moldação por injecção
Sinais visuais: letas finas ou plástico em excesso ao longo da linha de separação, junto aos parafusos de ejeção ou válvulas
Principais causas:
- Pressão de injecção ou retenção excessiva
- Força de aperto demasiado baixa
- Linha de separação, ventos ou inserts gasto ou danificado
- Desalinhamento do molde ou encaixe defeituoso
Como eu fixo o flash:
- Reduzir pressão de injecção e empacotamento/pressão de retenção
- Aumentar força de aperto (tonelagem) se disponível
- Inspecionar o alinhamento do molde, linha de separação e profundidade do furo de vent
- Reparar áreas gastas ou adicionar suporte onde o molde se está a flexionar
Marcas de afundamento em secções grossas
Sinais visuais: Depressões rasas, covinhas ou manchas brilhantes em áreas grossas ou com nervuras
Principais causas:
- Empacotamento/pressão de retenção ou tempo inadequados
- Temperatura do molde muito alta ou arrefecimento desequilibrado
- Secções de parede demasiado grossas ou nervuras muito pesadas
Soluções:
- Aumentar pressão de enchimento e tempo de retenção
- Otimizar tempo de resfriamento e disposição dos canais de arrefecimento
- Reducir a espessura da parede, cavar seções grossas, afinar as nervuras
- Levar a temperatura de fusão ligeiramente abaixo para reduzir a contração
Controlo da empenagem na moldagem por injecção
Sinais visuais: Peças torcidas, dobradas ou que não assentam planos
Principais causas:
- Arrefecimento desigual ou espessura de parede desequilibrada
- Alto stress residual devido à velocidade/pressão de injecção
- Contração do material não ajustada ao desenho da cavidade
Prevenção da empenagem:
- Equilíbrio arrefecimento e manter a espessura de parede uniforme
- Reduzir velocidade de injecção e pressão se o stress for elevado
- Ajustar temperatura do molde de lado a lado para planaridade
- Melhore o design do molde (costelas, portas, layout de arrefecimento) – aqui é onde a inteligência design de moldes para moldagem por injeção compensa.
Dicas de resolução de marcas de queimadura
Sinais visuais: Marcas castanhas/pretas, normalmente perto do fim do enchimento ou das áreas de ventilação; por vezes um cheiro a queimado.
Principais causas:
- Ar ou gás preso que não é ventilado
- Velocidade de injeção demasiado alta em secções finas
- Temperatura de fusão ou velocidade de parafuso demasiado alta
Correções:
- Melhorar ventilação do molde no final do enchimento e nas nervuras
- Mais baixo velocidade de injecção e reduzir ligeiramente a temperatura de fusão
- Reduzir a pressão de retorno e a velocidade de parafuso para reduzir o aquecimento por cisalhamento
Linhas de fluxo e linhas de solda
Sinais visuais: Padrões ondulados (linhas de fluxo) ou marcas em linha de cabelo onde os fluxos se encontram (linhas de solda/knit).
Principais causas:
- Temperatura da extrusão ou do molde muito baixa
- Mau posicionamento da passagem ou entrada demasiado pequena
- Velocidade de injeção lenta ou fluxo desequilibrado
Como melhoro o fluxo e as linhas de solda:
- Elevar de fusão e temperatura do molde
- Aumentar velocidade de injecção para uma frente mais quente e mais rápida
- Otimizar design da passagem e localização da passagem – adequado design da porta em moldagem por injeção graças a isto costuma resolver
- Adicionar abas de transbordo/solda onde os fluxos se encontram em áreas críticas
Marcas de esponja (tiras prateadas)
Sinais visuais: Prata, riscas nubladas ao longo da direção do fluxo.
Principais causas:
- Humidade em materiais higroscópicos (p. ex. PA, PC, PET)
- Degradação por cisalhamento elevado ou temperatura de fusão elevada
- Contaminação ou regrind incompatível
Melhores práticas de secagem:
- Adequado secagem de material (tempo, temperatura, tipo de secador)
- Reduzir a velocidade de rosca e a pressão de recuo para limitar o cisalhamento
- Baixar a temperatura de fusão se o material for sensível
- Manter o material vedado e evitar misturar regrind desconhecido
Vãos e bolhas em peças moldadas
Sinais visuais: Fendas ou bolhas internas, frequentemente visíveis ao cortar ou em peças transparentes.
Principais causas:
- Envolvimento de gás ou desgasificação de humidade
- Embalagem inadequada em secções de espessura
- Arrefecimento rápido na superfície, núcleo quente por dentro
Passos de resolução de problemas:
- Aumentar empacotamento/pressão de retenção e tempo
- Ajustar tempo de resfriamento para permitir arrefecimento uniforme
- Aumentar ligeiramente a temperatura do molde para peças espessas
- Melhorar a ventilação e garantir a secagem adequada do material
- Aumentar pressão de retorno moderadamente para melhor homogeneidade da fusão
Defeito de jato na moldagem por injeção
Sinais visuais: Linhas parecidas com uma minhoca, serpente perto do portão; superfície áspera antes de ficar lisa
Principais causas:
- Pequeno portão com velocidade de injeção muito alta
- Fusão a atirar directamente para a cavidade em vez de se espalhar de forma suave
- Temperatura de molda muito baixa
Como eu arranjo o jato:
- Reduzir o inicial velocidade de injecção (usar um perfil de velocidade)
- Enlargar o portão ou mudar para um portão mais tipo leque/filme
- Aumentar temperatura do molde e a temperatura de fusão ligeiramente
- Redirecionar o portão para que a fusão bata numa parede e se espalhe
Problemas de descoloração
Sinais visuais: Amarelecimento, manchas escuras, riscas de outra cor ou mudança de cor global
Principais causas:
- Degradação do material (sobreaquecimento, tempo de residência longo)
- Contaminação do material anterior ou purga insuficiente
- Má dispersão da cor mestre
Correções de descoloração:
- Mais baixo de fusão e velocidade da rosca, encurtar o tempo de residência
- Use proper procedimentos de purga adequados e materiais de purga Purga de material e procedimentos de purga
- Limpe o funil, o barril e o disparo quente ao mudar de cores
- Verifique o armazenamento de material e evite misturar materiais incompatíveis
Sólido, repetível solução de problemas na extrusão/injeção de moldes é tudo sobre ler o defeito, relacioná-lo ao processo, moldes e material, e então fazer pequenas mudanças controladas — não aleatórias.
Resolução de problemas sistemática na moldagem por injeção
Quando eu resolvo defeitos de moldagem por injeção, sigo um fluxo de trabalho fixo. Assim, resolvemos os problemas rapidamente, evitamos ajustes aleatórios e mantemos o desperdício sob controlo.
Fluxo de trabalho de resolução de problemas passo a passo na fábrica
Quando um defeito aparece, peço à equipa para avançar neste ordem:
- Confirmar o defeito de forma clara
- Definir: tiro curto, ressaltos, empenamento, afundamento, queimadura, etc.
- Verificar: é aleatório, em cada tiro, apenas em uma cavidade?
- Bloquear a configuração atual
- Guardar a receita completa de molding: temperaturas, velocidades, pressões, tempos.
- Registar o número de molde, lote de material, condições ambiente.
- Começar com verificações simples
- Material: grau certo, devidamente seco, sem contaminação.
- Máquina: correspondência de tamanho de rosca/barra, sem alarmes, sem fugas óbvias.
- Mold: cavidade limpa, linha de separação, ventilação, movimento do êmbolo.
- Mude apenas uma coisa de cada vez
- Ajuste apenas um único parâmetro em pequenos passos.
- Execute pelo menos 5–10 disparos após cada alteração e inspecione as peças.
- Documentar causa e solução
- Anote: defeito, causa raiz, alterações de parâmetro, configuração estável final.
- Transforme problemas repetidos em um quadro de resolução de problemas para operadores.
Se estiver a treinar nova equipa, guiando-os sobre como um máquina de moldagem por injecção ajuda-os a compreender por que cada passo importa.
Verificação e otimização dos principais parâmetros do processo de moldagem
Sempre revejo os parâmetros do processo numa sequência simples, desde o enchimento até ao arrefecimento:
- Velocidade de injeção
- Muito lento → disparos curtos, linhas de solda, fluxo frio.
- Muito rápido → marcas de queima, rebarba, cisalhamento excessivo.
- Dica: comece na faixa média, depois ajuste o perfil de velocidade em etapas.
- Pressão de injeção
- Muito baixo → enchimento incompleto, linhas de fluxo, vazios.
- Muito alto → rebarba, dano no molde, stress nas peças.
- Use apenas a pressão suficiente para preencher ao seu ritmo alvo.
- Empacotar / manter a pressão e o tempo
- Muito baixo/curto → marcas de afundamento, vazios, peso baixo.
- Muito alto/longo → rebarba, excesso de enchimento, stress elevado.
- Objetivo: peso estável da peça e mínimos afundamentos.
- Temperatura do molde e da fusão
- Fusão demasiado baixa → fluxo pobre, linhas de solda, disparos curtos.
- Fusão demasiado alta → marcas de queima, descoloração, degradação.
- Molde demasiado frio → empenamento, stress elevado, superfície pobre.
- Molde demasiado quente → ciclo longo, possível rebarba, distorção.
- tempo de arrefecimento
- Muito curto → empenamento, deformação na ejeção.
- Muito longo → ciclo de desperdício sem ganho de qualidade.
- Use a rigidez da peça e a temperatura de desmoldagem como guia.
Eu foco em enchimento → embalagem → arrefecimento nesta ordem em vez de girar botões aleatoriamente.
Inspeção do molde, da máquina e do material antes de grandes mudanças
Antes de começarmos a reescrever o processo, quero ter certeza de que nada “mecânico” está errado:
- Condição do molde
- Verifique dutos, canaletas, portas, linha de separação, extratores, canais de arrefecimento.
- Procure acumulação, desgaste, danos ou ventilação bloqueada.
- Ventilação deficiente, mau design da porta ou incorreto construção de molde nunca será corrigido apenas com as definições.
- Condição da máquina
- Verifique o desgaste do parafuso e do cilindro, funcionamento da válvula de não-retorno, bandas de aquecimento, termopares.
- Confirme se o tamanho da unidade de injeção corresponde ao tamanho do tiro (sem utilização excessiva ou insuficiente).
- Condição do material
- Secagem: verifique a temperatura real do secador, tempo e ponto de orvalho.
- Manuseamento: evite regranulado misturado, contaminação, material degradado ou antigo.
- Confirme a qualidade e o fornecedor em relação à folha de processo.
Se algum destes estiver incorreto, eu corrijo-os antes de tocar na janela de processo de forma significativa.
Usando monitorização de pressão, estudos de curto enchimento e inspeção
Para resolução de problemas séria em moldagem por injeção, eu confio em dados, não em suposições:
- Monitorização de cavidade/pressão de injeção
- Monitorize as tendências de pressão de pico e de sustentação.
- Mudanças súbitas costumam indicar obstrução de gate, problemas de ventilação ou deriva da máquina.
- Use curvas de pressão para verificar se a peça está subenchida ou sobenchida.
- Estudos de curto enchimento
- Pausar intencionalmente o enchimento antes de a peça ficar completa.
- Compare a frente de fluxo congelado com a localização do defeito.
- Isto mostra exatamente onde o fluxo está a abrandar, a hesitar ou onde está preso ar.
- Inspeção sistemática de peças
- Use listas de verificação: dimensões, peso, superfície, empenamento, área da pinta, linhas de solda.
- Meça o peso da peça ao longo de cada ciclo para ver se o processo está estável.
- Inspecione múltiplas cavidades separadamente para identificar problemas específicos de cavidade.
Este abordagem estruturada de resolução de problemas mantém a equipa alinhada, transforma o conhecimento tribal em prática padrão e reduz desperdícios e paralisações em linhas de produção globais.
Melhores Práticas Preventivas para Moldagem por Injeção sem Defeitos
Seleção de material, manuseio e pré-secagem
Se o material estiver errado ou molhado, você enfrentará defeitos o dia todo. Para reduzir desperdício e estabilizar a qualidade:
- Correspondência da resina à peça: resistência, resistência térmica, resistência química, cor e acabamento devem encaixar no uso final.
- Controlar a humidade: sempre siga as especificações de secagem do fornecedor (tempo, temperatura, ponto de orvalho). Use secadores de funil com fluxo de ar adequado.
- Padronizar o manuseamento: sacos selados, contentores rotulados, uso do primeiro a entrar, primeiro a sair, e zonas separadas para regranulado para evitar contaminação.
Material seco, limpo e corretamente especificado é a forma mais rápida de evitar marcas de push/pull (splay), bolhas e descoloração na moldação plástica.
Manutenção, limpeza e ventilação do molde
A maioria dos defeitos crónicos de injecção por moldagem decorre de mantas de moldes negligenciadas, não da máquina:
- Manutenção de rotina: limpar cavidades, corredores e portas num programa definido; verificar alinhamento e desgaste.
- Verificações de desgasetagem: manter as ventilações abertas e dimensionadas corretamente para evitar marcas de queimadura, choques curtos e gás retido.
- Cuidados de superfície: evitar limpeza abrasiva que altere a textura da cavidade e afecte o brilho ou as linhas de fluxo.
Um molde estável e bem mantido facilita muito a resolução de problemas na moldagem por injecção em comparação com a perseguição constante de parâmetros.
Consistência do ciclo, controlo de arrefecimento e otimização do processo
Ciclos consistentes criam peças consistentes:
- Fixar uma janela estável: definir e manter parâmetros-chave do processo de moldagem (temperatura de fusão, pressão de injecção, velocidade, pressão de enchimento e manutenção, tempo de arrefecimento, temperatura do molde).
- Equilibrar arrefecimento: usar um layout de canais adequado, fluidez e controlo de temperatura para limitar empenamento, variação de encolhimento e marcas de afundamento.
- Monitorizar a repetibilidade: acompanhar o tempo de ciclo, folga, pressão de pico e peso da peça; agir precocemente quando as tendências se desviarem.
Uma boa otimização de processo não só reduz os problemas comuns de moldagem, como também suporta a otimização do tempo de ciclo sem sacrificar a qualidade.
Trabalhar com parceiros experientes em moldagem por injecção
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- Obter feedback sobre o tooling cedo: envolva o seu moldeador no design de peças, na seleção de gotejamento e no layout de ventulação para evitar defeitos antes da serração do aço.
- Use equipamento comprovado: stable, well‑specified máquinas de moldagem por injeção com controlo preciso, abrir janelas de processo mais largas e tornar a resolução de problemas mais simples.
- Leverage their know‑how: um parceiro acostumado à análise de causa raiz na moldagem por injeção ajudará a reduzir desperdício, melhorar o controlo de qualidade de peças plásticas e acelerar a escala.



 Portuguese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Swedish
 Norwegian
 Belarusian
 Armenian