
Inzicht in de Oorzaken van Defecten bij Spuitgieten
Wanneer ik storingen oplos spuitgietdefecten, begin ik nooit met raden. Ik begin met het controleren van de vier fundamenten: materiaal, machine, matrijs en procesparameters. Bijna elk veelvoorkomend spuitgietprobleem kan worden herleid tot één (of een mix) van deze.
Belangrijke Factoren die de Kwaliteit van Kunststof Onderdelen Beïnvloeden
Voor stabiele, defectvrije onderdelen richt ik me op:
- Materiaal
- Harskwaliteit en lotvariatie
- Vochtgehalte en verontreiniging
- Thermische stabiliteit en aanbevolen smelttemperatuurvenster
- Machine
- Schietgrootte versus onderdeel + stroomkanaalvolume
- Conditie van schroef, vat en keerring
- Reactie van de injectie-eenheid: druk, snelheid, herhaalbaarheid
- Matrijs
- Type, maat en locatie van de gate
- Ontluchting bij scheidingslijnen, ribben, lasnaden
- Koeling lay-out, kanaalbalans en oppervlakteconditie
- Processparameters
- Smelttemperatuur, malstemperatuur
- Injection pressure and speed
- Verpakking/vasthouddruk en tijd
- Koeltijd en backpressure
Als een van deze waarden buiten het bereik ligt, zie je korte gietingen, flash, inzakkingen, afwijkingen, verbranding, stromingslijnen, splijten, holtes, jetting of verkleuring snel opduiken.
Hoe materiaaldroging, smelt-temperatuur en koeling defecten aansturen
Ik behandel altijd materiaalvoorbereiding als de eerste verdedigingslinie in probleemoplossing in spuitgieten:
- Materiaal Droging
- Ongedroogde of ondergedroogde hars → spuitsporen, bellen, holtes, verlies van sterkte
- Overdroging → materiaalafbraak, verkleuring, bros onderdelen
- Actie: Volg de drooginstructies van de harsleverancier (tijd, temperatuur, dauwpunt) en gebruik een desiccant dryer, niet alleen een hopperverwarmer.
- Smelt-temperatuur
- Te lage smelttemperatuur → korte spuitgaten, slechte laslijnen, hoge viscositeit, stroomlijnen
- Te hoge smelttemperatuur → brandplekken, verkleuring, flashing, overmatig kwijlen, afgebroken materiaal
- Actie: Controleer de werkelijke smelttemperatuur met een probe, niet alleen de lopen-instellingen.
- Koeling en matrijstemperatuur
- Onvoldoende koeling → vervorming, sink marks, zachte onderdelen, dimensionale drift
- Ongelijke koeling → torsie, buiging, gelokaliseerde vervorming, interne spanning
- Te koude matrijs → slechte afwerking, stroomlijnen, onvolledige vulling
- Actie: Balans koelkanalen, controleer de doorstroming en optimaliseer koel tijd in plaats van alleen de cyclus te verlengen.
Waarom druk, snelheid en houddruk veelvoorkomende problemen veroorzaken
Meestal foutdiagnose bij spuitgieten komt neer op hoe de mal wordt gevuld en verpakt. Dit wordt gecontroleerd door inspuitdruk, inspuitsnelheid en houddruk:
- Injection Pressure
- Te laag → korte spuitgaten, onvolledige vulling, slechte laslijnen
- Te hoog → flashing bij injectie, malbeschadiging, materiaalverbranding door hoge shear
- Actie: Pas de druk aan met het gewicht van het onderdeel en visueel defectenfeedback, niet op basis van giswerk.
- Injection Speed
- Te langzaam → stroomlijnen, laslijnen, slechte oppervlakteafwerking, vroege bevriezing bij poorten
- Te snel → jetting defect, brandplekken, overmatige shear-verhitting, oververpakkingen bij poorten
- Actie: Gebruik een vulprofiel (langzaam–snel–langzaam) om de oppervlaktekwaliteit en de vulling van de mal in balans te brengen.
- Vullen / Houddruk en Tijd
- Te laag / te kort → sink marks, holtes, bellen, dimensionale krimp, korte shots nabij poorten
- Te hoog / te lang → flash, over‑verpakking, hoge interne spanning, vervorming
- Actie: Optimaliseer houddruk en vasthoudtijd door het gewicht van het onderdeel te controleren, krimp en afmetingen die stabiliseren.
Wanneer ik optimaliseer spuitgietparameters met deze mentaliteit, afvalreductie, beter kwaliteit van kunststofonderdelen, en sneller cyclus tijd optimalisatie volgt vanzelf.
Veelvoorkomende foutjes bij injectie-soccers en troubleshooting
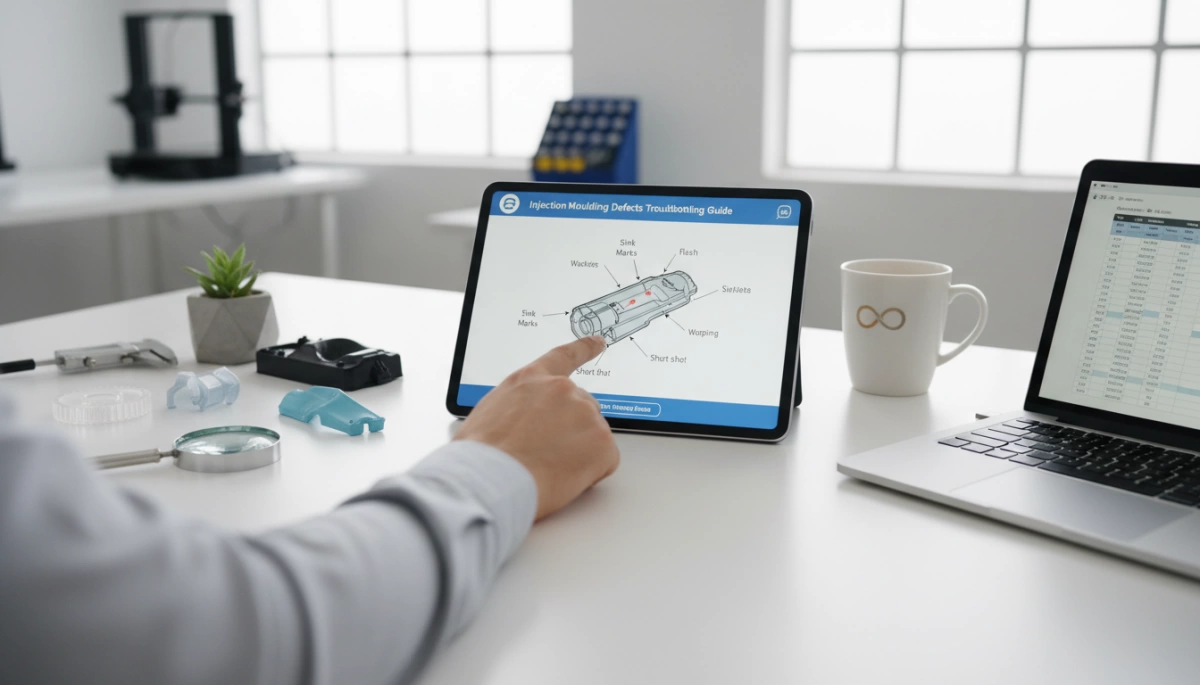
Wanneer ik problemen met injectie-soutil problemen oplos, groepeer ik defecten op wat je eerst kunt zien, daarna koppel ik ze terug aan machine, mal, materiaal en procesinstellingen. Zo ga ik om met de meest voorkomende convexieproblemen op de werkvloer.
Probleemoplossing korte shots
Visuele tekenen: Onderdelen niet volledig gevuld, ontbrekende hoeken, dunne ribben, of onvolledige stroombaden.
Belangrijkste oorzaken:
- Lage injectiedruk of -snelheid
- Smelt- of maltemperatuur te laag
- Slechte verluchting of dunne gangen
- Materiaal te viskeus of vervuild
Snelle procesaanpassingen:
- Verhoog injectiedruk en injectiesnelheid
- Verhoog smelttemperatuur en mal-temperatuur een beetje
- Controleer op geblokkeerde poorten en lopers, verbeter ventiliatie
- Gebruik een grotere poort of verplaats de poort naar een dikkere sectie
Flits in spuitgieten
Visuele tekenen: Dunne vinnen of overtollig plastic langs de scheidingslijn, rond eiertoppen, of ventielen.
Belangrijkste oorzaken:
- Overmatige injectie- of houddruk
- Klemkracht te laag
- Versleten of beschadigde scheidingslijn, ventielen, of inzetstukken
- Moultdoorn verkeerd uitgelijnd of slechte passing
Hoe ik flits fixeer:
- Verminder injectiedruk en inpakken/houddruk
- Verhoog ankerpotentie indien beschikbaar
- Controleer moultdoorvoer uitlijning, scheidingslijn en ventdiepte
- Herstel versleten gebieden of voeg ondersteuning toe waar de mal buigt
Zinkkenmerken in dikke secties
Visuele tekenen: Ondiepe inkepingen, putjes, of glanzende vlekken op dikke of gegroefde gebieden.
Belangrijkste oorzaken:
- Onvoldoende inpakken/houddruk of tijd
- Mouldtemperatuur te hoog of afkoeling niet in balans
- Wandsecties te dik of ribben te zwaar
Remedies:
- Verhoog pakdruk en vasthoudtijd
- Optimaliseer koel tijd en koelkanalen indeling
- Verminder wanddikte, stop kern uit dikke secties, versmalt ribben
- Verlaag de smelttemperatuur lichtelijk om krimp te verminderen
Verschuivingbeheersing bij spuitgieten
Visuele tekenen: Onderdelen draaien, buigen, of niet vlak zitten.
Belangrijkste oorzaken:
- Gelijke koeling of ongebalanceerde wanddikte
- Hoge residuele spanning door hoge injectiesnelheid/druk
- Materiaal krimp niet afgedekt door moule-ontwerp
Voorkomen van vervorming:
- Balans koeling en houd wanddikte uniform
- Verminder injectiesnelheid en druk als de spanning hoog is
- Pas mal-temperatuur van zijde naar zijde voor vlakheid
- Verbeter het malontwerp (ribben, poorten, koellay-out) – dit is waar slimme ontwerp voor spuitgieten zich uitbetaalt.
Brandpunt probleemoplossing
Visuele tekenen: Bruine/zwartige vlekken, meestal nabij het einde van vullen of ventgebieden; soms een verbrande geur.
Belangrijkste oorzaken:
- Vastgehouden lucht of gas niet geventileerd
- Injectiesnelheid te hoog bij dunne delen
- Smelttemperatuur of schroefdraaisnelheid te hoog
Oplossingen:
- Verbeter mould venting aan het einde van vullen en ribben
- Lower injectiesnelheid en probeer de smelttemperatuur licht te verlagen
- Verminder backpressure en schroefsnelheid om wrijvingverwarming te beperken
Stroomlijnen en laslijnen
Visuele tekenen: Golvende patronen (stroomlijnen) of haarlijnmarkeringen waar de stromen samenkomen (las/naai-lijnen).
Belangrijkste oorzaken:
- Smelt- of maltemperatuur te laag
- Slecht poortpositie of te kleine poort
- Lage injecting snelheid of onbalans in de stroom
Hoe ik de stroom en laslijnen verbeter:
- Verhoog smelttemperatuur en mal-temperatuur
- Verhoog injectiesnelheid voor een warmer, sneller front
- Optimaliseer poortontwerp en poortpositie – juiste klepontwerp bij spuitgieten lost dit vaak op
- Voeg overflow/las-tabbladen toe waar de stromingen elkaar ontmoeten in kritieke gebieden
Spatmarkeringen (zilveren strepen)
Visuele tekenen: Zilveren, troebele strepen langs de stroomrichting.
Belangrijkste oorzaken:
- Vochtigheid in hygroscopische materialen (bijv. PA, PC, PET)
- Achteruitgang door hoge shear of hoge smelt-temperatuur
- Verontreiniging of incompatibele regrind
Droogpraktijken best practices:
- Juist materiaal drogen (tijd, temperatuur, droger type)
- Verlaag de schroefsnelheid en de terugdruk om wrijving te beperken
- Verlaag de smelttemperatuur als het materiaal gevoelig is
- Houd het materiaal verzegeld en vermijd mengen van onbekende regrind
Holtes en bubbels in gevormde onderdelen
Visuele tekenen: Interne gaten of bubbels, vaak zichtbaar bij het snijden of in transparante delen.
Belangrijkste oorzaken:
- Gasinsluiting of vocht uitgassing
- Onvoldoende verpakking in dikke secties
- Snelle afkoeling aan het oppervlak, hete kern van binnen
Storingsstappen:
- Verhoog inpakken/houddruk en tijd
- Pas koel tijd om uniforme afkoeling mogelijk te maken
- Verhoog de maltemperatuur licht voor dikke onderdelen
- Verbeter ventilatie en zorg voor juiste materiaal-drogen
- Verhoog terugslag matig voor een betere smeltgemenschap
Jeteig defect in spuitgieten
Visuele tekenen: Wormachtige, slangachtige lijnen nabij de gietopening; ruwe oppervlakte voordat het glad wordt.
Belangrijkste oorzaken:
- Kleine poort met zeer hoge insloep snelheid
- Smelt die rechtstreeks de holte in spuit in plaats van glad te verspreiden
- Zeer lage maltemperatuur
Hoe ik jetting oplos:
- Verminder initiële injectiesnelheid (gebruik een snelheidsprofiel)
- Vergroot de poort of wijzig naar een meer waaier/film-achtige poort
- Verhoog mal-temperatuur en smelttemperatuur licht verhogen
- Herschik de poort zodat het smelt tegen een muur slaat en zich verspreidt
Kleurverkleuring problemen
Visuele tekenen: Geelverkleuring, donkere vlekken, strepen van een andere kleur, of algehele kleurverschuiving.
Belangrijkste oorzaken:
- Materiaal afbraak (oververhitting, lange verblijftijd)
- Vervuiling door eerder materiaal of slechte reiniging
- Slechte dispersie van kleurmasterbatch
Kleurverkleuring oplossingen:
- Lower smelttemperatuur en schroef-snelheid, verkorte verblijftijd
- Gebruik juiste reiniging procedures en purge materialen
- Hopper, cilinder en hot runner schoonmaken bij kleurwisseling
- Controleer materiaalopslag en vermijd mengen van incompatibele materialen
Solide, herhaalbaar probleemoplossing in spuitgieten gaat erom defect te lezen, dit te koppelen aan proces, mal en materiaal, en vervolgens kleine, gecontroleerde aanpassingen te doen—not random ones.
Systematische probleemoplossing in spuitgieten
Als ik spuitgietdefecten verhelp, volg ik een vaste workflow. Op die manier lossen we problemen snel op, voorkomen we willekeurige aanpassingen en houden we schroot onder controle.
Stapsgewijze probleemoplossingsworkflow op de werkvloer
Wanneer een defect zich voordoet, vraag ik het team deze volgorde aan te houden:
- Bevestig het defect duidelijk
- Definieer: korte injectie, flash, vervorming, holte, bruinverbranding, enz.
- Controleer: is het willekeurig, elke slag, alleen in een enkele holte?
- Vergrendel de huidige installatie
- Sla het volledige malingsrecept op: temperaturen, snelheden, drukken, tijden.
- Registreer het malnummer, materieelpartij, omgevingscondities.
- Begin met eenvoudige controles
- Materiaal: juiste soort, goed gedroogd, geen contaminatie.
- Machine: schroef/cilinder maat overeenkomst, geen alarms, geen duidelijke lekkage.
- Mal: schone holte, afgietsnaden, venting, ejector beweging.
- Verander maar één ding tegelijk
- Pas één enkele parameter in kleine stappen aan.
- Voer minstens 5–10 shots uit na elke wijziging en inspecteer de onderdelen.
- Documenteer oorzaak en oplossing
- Noteer: defect, hoofdoorzaak, parameterwijzigingen, uiteindelijke stabiele setup.
- Maak herhaalde problemen tot een storingsgids voor operators.
Als je nieuw personeel opleidt, doorloop dan hoe een inleggietmachine werkt helpt hen te begrijpen waarom elke stap ertoe doet.
Controleren en optimaliseren van belangrijke parameters van het vormingsproces
Ik beoordeel altijd procesparameters in een eenvoudige volgorde, van vullen tot koelen:
- Injectiesnelheid
- Te langzaam → korte shots, laslijnen, koude flow.
- Te snel → brandmerken, flash, overmatige shear.
- Tip: begin in het middenbereik, pas later de snelheidsprofiel in fasen aan.
- Spuitdruk
- Te laag → onvolledige vulling, stroomlijnen, holtes.
- Te hoog → flash, malbeschadiging, spanning in onderdelen.
- Gebruik net genoeg druk om te vullen bij je gewenste snelheid.
- Pakken / houdingsdruk & tijd
- Te laag/kort → sink marks, holtes, laag gewicht.
- Te hoog/lange → flash, oververpakking, hoge spanning.
- Doel: stabiel onderdeelgewicht en minimale verzonken delen.
- Maal- en smelt-temperatuur
- Smeltpunt te laag → slechte stroom, laslijnen, korte shots.
- Smeltpunt te hoog → brandmerken, verkleuring, degradatie.
- Mal te koud → vervorming, hoge spanning, slechte oppervlaktekwaliteit.
- Mal te heet → lange cyclus, mogelijke flash, vervorming.
- Koeltijd
- Te kort → vervorming, vervorming bij ejection.
- Te lang → verspilde cyclustijd zonder kwaliteitswinst.
- Gebruik onderdeelstijfheid en demold-temperatuur als leidraad.
Ik richt me op Vullen → verpakken → koelen in deze volgorde in plaats van willekeurig knoppen draaien.
Inspecteren van de mal, machine en materiaal voordat grote veranderingen
Voordat we beginnen met het herschrijven van het proces, wil ik zeker weten dat er niets “mechanisch” verkeerd is:
- Malzustand
- Controleer ventilatiegaten, kanalen, sporen, scheidinglijn, uitdrijvers, koelkanalen.
- Zoek naar opbouw, slijtage, schade of geblokkeerde ventilatieopeningen.
- Slechte venting, slecht ontwerp van de poort, of verkeerde malconstructie zal nooit alleen door instellingen worden opgelost.
- Machineconditie
- Controleer op schroef- en cilinder slijtage, werking van niet-terugslagklep, verwarmingselementen, thermokoppels.
- Bevestig dat de grootte van de injectie-eenheid overeenkomt met de shotgrootte (geen over- of ondergebruik).
- Materiaalconditie
- Drogen: controleer de werkelijke droogtrommeltemperatuur, tijd en dauwpunt.
- Handling: vermijd gemengd opnieuw vergruizen, contaminatie, achteruitgang of oud materiaal.
- Bevestig de graad en leverancier ten opzichte van het procesblad.
Als een van deze afwijkt, los ik het op voordat ik het procesvenster in een grote mate aanraak.
Gebruik drukmonitoring, korte-slag-studies, en inspectie
Voor serieuze probleemoplossing in spuitgieten vertrouw ik op data, niet op gokjes:
- Spuitgiet holte / injectiedrukmonitoring
- Volg de piek- en vasthouddruktrends.
- Plotselinge veranderingen wijzen vaak op verstopping van de scheur, ventilatieproblemen of machine-drift.
- Gebruik drukcurves om te zien of het onderdeel onder- of overgevuld is.
- Korte-slag-studies
- Bewust stoppen met vullen voordat het onderdeel vol is.
- Vergelijk de bevroren stromingsfront met de defectlocatie.
- Dit laat precies zien waar de stroming afneemt, stopt of lucht gevangen raakt.
- Systematische onderdeelinspectie
- Gebruik checklists: afmetingen, gewicht, oppervlak, scheurvorming, poortgebied, laslijnen.
- Meet het gewicht van het onderdeel over meerdere shots om te zien of het proces stabiel is.
- Inspecteer meerdere holtes apart om holtespecifieke problemen te ontdekken.
This gestructureerde probleemoplossingsbenadering houdt het team op één lijn, zet tribale kennis om in standaardpraktijk en vermindert uitval en stilstand over wereldwijde productielijnen.
Preventieve beste praktijken voor defectvrij spuitgieten
Materiaalkeuze, handling en voor-droging
Als het materiaal verkeerd of nat is, krijg je de hele dag te maken met defecten. Om afval te verminderen en de kwaliteit te stabiliseren:
- Kies hars dat past bij het onderdeel: sterkte, warmtebestendigheid, chemicaliënbestendigheid, kleur en afwerking moeten geschikt zijn voor het eindgebruik.
- Beheer vocht: volg altijd de droogspecificaties van de leverancier (tijd, temperatuur, dauwpunt). Gebruik hopperdrogers met een goede luchtstroom.
- Standaardiseer hantering: verzegelde zakken, gelabelde bakken, first-in-first-out gebruik, en aparte zones voor regrind om contaminatie te voorkomen.
Droog, schoon en correct gespecificeerd materiaal is de snelste manier om splijtsels, bubbelvorming en verkleuring in kunststofgieten te voorkomen.
Mal onderhoud, reiniging en venting
De meeste chronische defecten in kunststofgieten komen voort uit verwaarloosde mallen, niet uit de machine:
- Regulier onderhoud: reinig holtes, lopers en poorten volgens een vast schema; controleer uitlijning en slijtage.
- Venting checks: houd ventielen open en van correcte grootte om verbranding, korte spijs en opgesloten gas te voorkomen.
- Surface care: vermijd schurende reiniging die de holte textuur verandert en glans of stromingslijnen beïnvloedt.
A stable, well‑maintained mould makes troubleshooting in injection moulding far easier than constant parameter chasing.
Cycle consistency, cooling control, and process optimisation
Consistent cycles create consistent parts:
- Lock in a stable window: definieer en houd sleutelparameters van het kookproces vast (smeltpunt, injectiedruk, snelheid, vul- en houddruk, koelduur, maltemperatuur).
- Balance cooling: gebruik een juiste kanaalindeling, stroming en temperatuurregeling om vervorming, variatie in krimp en verzonken plekken te beperken.
- Monitor repeatability: volg cyclustijd, speling, piekdruk en gewicht van het onderdeel; reageer vroeg wanneer trends afwijken.
Good process optimisation not only cuts common molding problems, it also supports cycle time optimisation without sacrificing quality.
Werk met ervaren partners in spuitgieten
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- Krijg vroeg feedback over tooling: betrek uw gieterij bij het ontwerp van het onderdeel, poortkeuze en ventindeling om defecten vóór het lassen van staal te voorkomen.
- Use proven equipment: stable, well‑specified inbrengvormmachines met nauwkeurige besturing maken procesvensters breder en het oplossen van problemen eenvoudiger.
- Leverage their know‑how: een partner die gewend is aan root cause analysis in injectiegieten zal u helpen afval te verminderen, de kwaliteit van kunststofonderdelen te verbeteren en sneller op te schalen.



 Dutch
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian