
射出成形における欠陥の根本原因を理解する
私がトラブルシュートを行うとき 射出成形欠陥を取り除き, 、私は推測から始めることは決してありません。まず4つの基本を確認します: 材料、機械、金型、プロセスパラメータ. 。ほぼすべての 一般的な成形問題 はこれらの1つ(または組み合わせ)に起因します。.
プラスチック部品品質に影響を与える主な要因
安定した欠陥のない部品を作るために、私は次の点に焦点を当てています:
- 材料
- 樹脂グレードとロットのばらつき
- 含水量 および汚染
- 熱安定性と推奨される 融解温度ウィンドウ
- 機械
- ショットサイズ vs. 部品+ランナー体積
- スクリュー、バレル、チェックリングの状態
- 射出ユニットの反応:圧力、速度、再現性
- カビ
- ゲートの種類、サイズ、配置
- 分割ライン、リブ、溶接部位でのベント
- 冷却レイアウト、チャネルバランス、表面状態
- プロセスパラメータ
- 融解温度, 金型温度
- 射出圧力と速度
- 梱包/保持圧力と時間
- 冷却時間 およびバックプレッシャー
これらのいずれかが範囲外の場合、次のように表示されます ショット不足、フラッシュ、沈降跡、ひずみ、焼き跡、流れ線、スプレー、空洞、ジェット、変色 迅速に現れる。.
材料乾燥、溶融温度、冷却が欠陥を招く仕組み
私は常に 材料準備 を防御の第一線とみなします 注塑成形のトラブルシューティング:
- 材料乾燥
- 乾燥不足または未乾燥の樹脂 →スプレー跡、気泡、空洞、強度の低下
- 過乾燥 →材料の劣化、変色、脆くなる部品
- 対策: 樹脂サプライヤーの乾燥仕様(時間、温度、露点)を遵守し、 乾燥剤式乾燥機, だけでなくホッパーヒーターだけでなく.
- 融点温度
- 融点が低すぎる →ショートショット、接合線の不良、高粘度、流動線
- 融点温度が高すぎる →焼き跡、変色、フラッシング、過剰な唾液、材料の劣化
- 対策: 実際の 溶融温度 を検査するにはバレルの設定値だけでなくプローブで確認。.
- 冷却と金型温度
- 冷却不足 →反り、収縮跡、軟らかい部品、寸法のドリフト
- 不均一な冷却 →ねじれ、曲げ、局所的な反り、内部応力
- 金型が極端に冷えている →表面仕上げの不良、流動線、不完全な充填
- 対策: 冷却路のバランス、流れの検証、最適化 冷却時間 サイクルを単に引き伸べる代わりに.
なぜ圧力、速度、保持圧力が一般的な問題を引き起こすのか
ほとんど 射出成形の欠陥診断 これはキャビティの充填とパッキングの方法に依存します。それは次によって制御されます 射出圧、射出速度、保持圧力で制御される:
- 射出圧力
- 低すぎる →ショートショット、不完全な充填、接合線の不良
- 高すぎる →射出成形時のフラッシュ、金型の損傷、高せん断による材料の焼き付き
- 対策:圧力を調整し、部品の重量と視覚的な欠陥フィードバックに基づいて行い、推測を避ける。.
- 射出速度
- 遅すぎる →流動線、接合線、表面の不良、ゲートでの早期固化
- Too fast →ジェッティング欠陥、焼き跡、過剰なせん断加熱、ゲートでの過充填
- Action: Use a 充填プロファイル (遅い–速い–遅い)サイクルで表面品質とキャビティ充填のバランスを取る。.
- Packing / Holding Pressure and Time
- 低すぎる / 短すぎる → 収縮跡、空洞、気泡、寸法収縮、ゲート付近のショートショット
- Too high / too long → フラッシュ、過充填、高内部応力、反り
- Action: Optimize 保持圧力 と 保持時間 部品重量が安定し、沈みと寸法を監視して最適化.
by watching part weight, sinks, and dimensions stabilize. When I optimize 射出成形プロセスパラメータ, スクラップ削減, with this mindset, plastic part quality, better プラスチック部品品質 , and faster.
共通の射出成形欠陥とトラブルシューティング
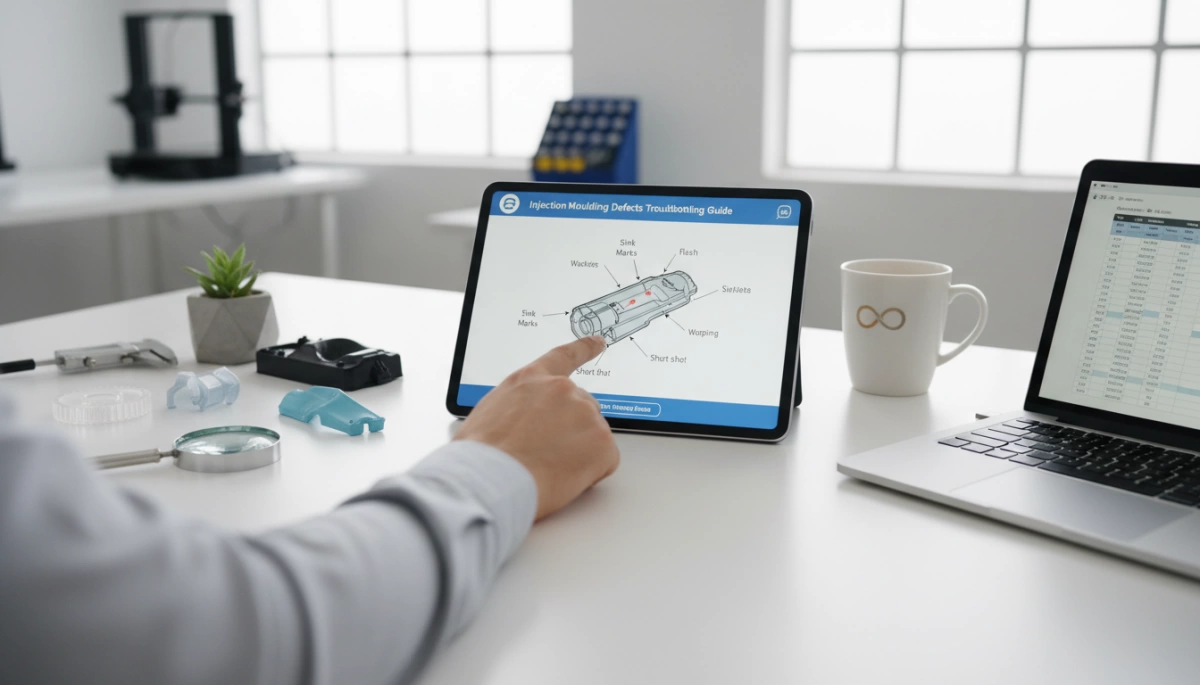
射出成形の問題をトラブルシュートする際には、まず見えるものを分類し、それを機械、金型、材料、プロセス設定に結びつけます。現場で最も一般的な成形の問題をどう扱うかは以下のとおりです。.
短射のトラブルシューティング
視覚的サイン: 完全に充填されていない部品、角の欠落、リブの薄さ、または流路の不完全さ。.
主な原因:
- 低い射出圧力または速度
- 溶融温度または金型温度が低過ぎる
- ベント不良またはゲートの薄さ
- 材料が粘性過大または汚染されている
迅速なプロセス調整:
- 増加する 射出圧力 と 射出速度
- 上げる 溶融温度 と 金型温度 少し
- ブロックされたゲートとランナーを確認し、ベントを改善する
- より大きなゲートを使用する、またはゲートを厚い部分へ移動する
射出成形時のフラッシュ
視覚的サイン: 分離ライン、射出ピン周辺、ベント周辺の薄いフィンまたは過剰なプラスチック.
主な原因:
- 過度の射出圧力または保持圧力
- クランプ力が不足
- 摩耗または損傷した分離ライン、ベント、またはインサート
- 金型の不整合または適合不良
フラッシュの修正方法:
- 減らす 射出圧力 と 梱包/保持圧力
- 増加する クランプ力 利用可能な場合
- 金型の整合、分離ライン、ベント深度を点検する
- 金型がたわむ箇所を修理するか、補強を追加する
厚肉部の沈み込み
視覚的サイン: 厚肉部またはリブ部の浅いへこみ、DI、または光沢のある斑点.
主な原因:
- 不十分な成形品の梱包/保持圧力または時間
- 金型温度が高すぎる、または冷却が不均衡
- 壁厚が厚すぎる、またはリブが重すぎる
対策:
- 増加する 梱包圧力 と 保持時間
- 最適化 冷却時間 および冷却チャネルの配置
- 壁厚を薄くする、厚い部位をくり抜く、リブを細くする
- 収縮を抑えるために溶融温度をわずかに低下させる
射出成形における反りの制御
視覚的サイン: 部品のねじれ、曲げ、または平らでない座り.
主な原因:
- 不均一な冷却または壁厚の不均衡
- 高い射出速度/圧力からの高残留応力
- 樹脂収縮が金型設計と一致していない
反りの予防:
- バランス 冷却 壁厚を均一に保つ
- 減らす 射出速度 応力が高い場合には圧力を調整
- 調整 金型温度 平坦性のための左右対称
- 金型設計の改善(リブ、ゲート、冷却レイアウト)– これがスマートな 金型設計はInjection mouldingのための が役立つ。.
焼き付け痕のトラブルシューティング
視覚的サイン: 終端付近やベント領域に現れる茶/黒の痕、時には焼けた匂いがすることも。.
主な原因:
- ベントされていない空気またはガスの閉じ込め
- 薄肉部での射出速度が高すぎる
- 溶融温度またはネジ回転数が高すぎる
対策:
- 改善 金型ベント 充填終了時およびリブ部で
- 低い 射出速度 溶融温度をわずかに下げる
- バックプレスとネジ速度を下げて剪断加熱を削減
流動痕とウェルドライン
視覚的サイン: 波状パターン(流れ痕)または流れが重なる場所の髪状痕(ウェルド/ニットライン).
主な原因:
- 溶融温度または金型温度が低過ぎる
- ゲート位置が不適切またはゲートが小さすぎる
- 遅い射出速度または流動のアンバランス
流れとウェルドラインを改善する方法:
- 上げる 溶融温度 と 金型温度
- 増加する 射出速度 より熱く、より速い前端のために
- 最適化 ゲート設計とゲート位置 – 適切な 射出成形におけるゲート設計 しばしばこれを解決する
- 過流/溶接タブを臨界部で接合部に追加
広がりマーク(銀色の筋)
視覚的サイン: 流れ方向に沿った銀色で曇った筋.
主な原因:
- 吸湿性材料中の水分(例:PA、PC、PET)
- 高せん断または高溶融温度による劣化
- 汚染または適合しないリグラウンド
乾燥のベストプラクティス:
- 適切な 材料乾燥 (時間、温度、ドライヤー種別)
- せん層速度と背圧を下げてせん断を抑制
- 材料が感受性の場合は溶融温度を低めに
- 未知のリグラウンドの混合を避け、材料を密封して保つ
成形部品の内部空洞や気泡
視覚的サイン: 切断時や透明部品で見えることがある内部の穴や気泡.
主な原因:
- ガス包留または水分のガス発生
- 厚肉部での充填不足
- 表面が急速冷却、内部は高温の芯部
トラブルシューティングの手順:
- 増加する 梱包/保持圧力 と時間
- 調整 冷却時間 均一な冷却を可能にするために
- 厚物のためにダイ温度をわずかに上げる
- ベントを改善し、適切な材料乾燥を保証する
- 増加する バックプレッシャー 中程度で溶融均一性を高める
射出成形のジェット欠陥
視覚的サイン: ゲート付近に虫のような、蛇行するライン;滑らかになる前の粗い表面。.
主な原因:
- 非常に高い射出速度での小口金
- 型内へと溶融が広く拡散せず、まっすぐキャビティへ射出される
- 非常に低いダイ温度
ジェットをどう直すか:
- 初期を減らす 射出速度 (スピードプロファイルを使用する)
- ゲートを拡大するか、よりファン/フィルム型ゲートに変更
- 増加する 金型温度 そして溶融温度をわずかに下げる
- ゲートの向きを変えて、溶融を壁に当てて広がらせる
変色問題
視覚的サイン: 黄変、暗点、別の色の筋、または全体の色の偏り.
主な原因:
- 材料の劣化(過熱、長い保持時間)
- 前材料からの混入や不十分なクリーニング
- 色マスターバッチの分散不良
変色の修正:
- 低い 溶融温度 そしてねじ回転数、滞留時間を短くする
- 適切に使用してください 排気 手順と排気材料
- 色を変えるときはホッパー、樽、ホットランナーを清掃する
- 材料保管を確認し、相性の悪い材料を混ぜない
固体で、反復可能 注塑成形のトラブルシューティング 欠陥を読み取り、それをプロセス、金型、材料に結びつけ、小さく、制御された変更を行うことがすべてであり、ランダムな変更ではない。.
射出成形の系統的トラブルシューティング
私が射出成形の欠陥をトラブルシュートする場合、固定のワークフローに従います。そうすることで問題を迅速に解決し、ランダムな調整を避け、スクラップを抑制します。.
工場現場での段階的トラブルシューティングワークフロー
欠陥が現れたとき、チームにこの順序で動くよう依頼します:
- 欠陥を明確に確認する
- 定義する:ショートショット、バリ、ひずみ、沈み、焼け、等.
- 確認する:ランダムか、毎ショットか、1つのキャビティだけか?
- 現在の設定をロックする
- 完全な成形レシピを保存する:温度、速度、圧力、タイム。.
- 金型番号、材料ロット、環境条件を記録する。.
- まずは簡単な点検から始める
- 材料:適切なグレード、適切に乾燥、混入なし。.
- 機械:ねじ/樽のサイズが一致、アラームなし、明らかな漏れなし。.
- 型押し腔の清掃、離型面、ベンチレーション、 ejector の動作。.
- 一度に一つだけを変更する
- 小さなステップで単一のパラメータを調整する。.
- 各変更後に少なくとも5〜10ショットを実行し、部品を検査してください。.
- 原因と対策を記録する
- メモ: 不具合、根本原因、パラメータ変更、最終的に安定した設定。.
- 繰り返し発生する問題を トラブルシューティングチャートへ オペレーター用に。.
新しいスタッフを訓練している場合は、彼らに 射出成形機の仕組みを理解しており 各ステップの重要性を理解させることができる。.
主要な成形プロセスパラメータのチェックと最適化
充填から冷却まで、簡単な順序でプロセスパラメータを常に見直す:
- 射出速度
- 遅すぎる → ショートショット、溶接線、冷流。.
- 速すぎる → 焼き跡、フラッシュ、過剰せん断。.
- ヒント: 中間レンジから開始し、段階的に速度プロファイルを微調整する。.
- 射出圧力
- 低すぎる → 不完全な充填、流れ線、空洞。.
- 高すぎる → フラッシュ、金型の損傷、部品の応力。.
- ターゲットスピードで充填するのに十分な圧力だけを使用する。.
- 梱包/保持圧力と時間
- 低/短すぎる → 収縮跡、空洞、重量不足。.
- 高/長すぎる → フラッシュ、過充填、高応力。.
- 目標: 安定した部品重量と最小の沈み。.
- 金型と溶融温度
- 溶融温度が低すぎる → 流れが悪い、溶接線、ショートショット。.
- 溶融温度が高すぎる → 焼き跡、変色、劣化。.
- 金型が冷たすぎる → 反り、応力集中、表面不良。.
- 金型が熱すぎる → 長いサイクル、フラッシュの可能性、歪み。.
- 冷却時間
- 短すぎる → 反り、射出時の変形。.
- 長すぎる → 品質向上なしの無駄なサイクル時間。.
- 部品の剛性と脱模温度を指針とする。.
私は注目する 充填 → パッキング → 冷却 この順序でノブを回すのではなく、ランダムに操作する代わりに。.
大きな変更を行う前に、金型・機械・材料を点検する
プロセスを書き換える前に、何も「機械的」な問題がないことを確認したいです:
- 金型状況
- ベンチレーター、ランナー、ゲート、離型ライン、射出装置、冷却チャンネルを点検。.
- 蓄積、摩耗、損傷、または通気口の詰まりを探します。.
- 不十分な換気、悪いゲート設計、または誤った 金型組立 設定だけで解決されることは決してない。.
- 機械状態
- ねじとバレルの摩耗、逆流防止弁の機能、ヒーターバンド、熱電対を確認します。.
- 射出ユニットのサイズがショットサイズに合っていることを確認します(過剰または不足利用を避ける)。.
- 材料状態
- 乾燥:実際の乾燥機温度、時間、露点を確認する。.
- 取り扱い:混合法再生材、汚染、劣化または古い材料を避ける。.
- グレードとサプライヤーをプロセスシートと照合する。.
これらのいずれかが外れている場合、プロセスウィンドウに大きく触れる前にそれらを修正する。.
圧力モニタリング、ショートショット調査、検査を使用する
射出成形の深刻なトラブルシューティングには、推測ではなくデータに依存する:
- キャビティ / 射出圧力のモニタリング
- ピーク圧力と保持圧力の傾向を監視する。.
- 急激な変化はしばしばゲート詰まり、ベントの問題、または機械の漂移を示す。.
- 圧力曲線を使用して、部品が過充填または不足充填されていないかを確認します。.
- ショートショット調査
- 部品が満たされる前に意図的に充填を停止する。.
- 凍結した流動前線を欠陥箇所と比較する。.
- 流れが遅くなったり、ためらいが生じたり、空気が閉じ込められている正確な場所を示します。.
- 系統的な部品点検
- チェックリストを使用する:寸法、重量、表面、反り、ゲート領域、ウェルドライン。.
- ショットごとに部品重量を測定してプロセスが安定しているかを確認します。.
- 複数のキャビティを個別に検査して、キャビティ固有の問題を見つけます。.
この 構造化されたトラブルシューティング手法 チームの整合性を保ち、部族的知識を標準的な実践に変え、世界各地の生産ラインでスクラップとダウンタイムを削減します。.
欠陥のない射出成形のための予防的ベストプラクティス
材料の選択、取り扱い、および事前乾燥
材料が間違っているか湿っている場合、一日中欠陥と戦うことになります。スクラップを削減し、品質を安定させるために:
- 樹脂を部品に合わせる: 強度、耐熱性、耐薬品性、色、仕上がりは最終用途に適合する必要があります。.
- 水分をコントロール: 常に供給者の乾燥仕様(時間、温度、露点)に従います。適切な空気流を持つホッパードライヤーを使用します。.
- 取り扱いを標準化: 密封袋、ラベル付き容器、先入先出の使用、リグラインド用の別ゾーンを設けて汚染を防ぎます。.
乾燥・清浄・適切に規定された材料は、プラスチック成形におけるスプレー跡、気泡、変色を最も早く防ぐ方法です。.
モールドの保守、清掃、ベンティング
ほとんどの慢性の射出成形欠陥は、機械ではなく放置された型から生じます:
- 定期的な保守: set a schedule for cleaning cavities, runners, and gates; check alignment and wear.
- ベントチェック: burn marks, short shots, and trapped gas を防ぐためにベントを開放した状態で適切なサイズに保つ。.
- 表面 care: キャビティの質感や光沢、流動線に影響を与える研磨剤を使用した清掃は避ける。.
安定した、良好に維持された金型は、射出成形でのトラブルシューティングを、絶え間ないパラメータ追従よりはるかに容易にする。.
サイクルの一貫性、冷却管理、プロセス最適化
一貫したサイクルは一貫した部品を生み出す:
- 安定したウィンドウを固定:溶融温度、射出圧力、速度、充填・保持圧力、冷却時間、金型温度などの主要成形プロセスパラメータを定義し、保持する。.
- バランス冷却:収縮量のばらつきや沈み跡を抑えるために、適切なチャネルレイアウト、流動、温度制御を使用する。.
- 再現性のモニタリング: サイクル時間、クッション、ピーク圧力、部品重量を追跡し、トレンドのずれを早期に対応する。.
良いプロセス最適化は、一般的な成形の問題を減らすだけでなく、品質を犠牲にすることなくサイクル時間の最適化を支援する。.
経験豊富な射出成形パートナーと協力する
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- 早期の金型設計のフィードバックを得る: 部品設計、ゲート選択、ベントレイアウトに金型成形業者を関与させ、鋼材加工前に欠陥を防ぐ。.
- 実績ある設備を使用する: stable, well‑specified 射出成形機 正確な制御でプロセスウィンドウを広げ、トラブルシューティングをより簡単にします。.
- Leverage their know‑how: 根本原因分析に慣れたパートナーが、スクラップを削減し、プラスチック部品の品質管理を改善し、より速くスケールアップするのを支援します。.



 Japanese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian