
Understanding the Root Causes of Defects in Injection Moulding
Quando faccio diagnosi difetti di pressofusione, I never start by guessing. I start by checking the four fundamentals: material, machine, mold, and process parameters. Nearly every common molding problem can be traced back to one (or a mix) of these.
Key Factors Affecting Plastic Part Quality
Per pezzi stabili e privi di difetti, mi concentro su:
- Materiale
- Resin grade and lot variation
- Moisture content and contamination
- Thermal stability and recommended melt temperature window
- Macchina
- Shot size vs. part + runner volume
- Screw, barrel, and check ring condition
- Injection unit response: pressure, speed, repeatability
- Stampo
- Gate type, size, and location
- Venting at parting lines, ribs, weld areas
- Cooling layout, channel balance, and surface condition
- Parametri di processo
- Temperatura del fusibile, temperatura dello stampo
- Pressione e velocità di iniezione
- Pressione e tempo di confezionamento/tenga
- Tempo di raffreddamento e contropressione
Se uno di questi è fuori dal range, vedrai gettate parziali, flash, segni di cedimento, warpage, segni di bruciatura, linee di flusso, splay, vuoti, getto, o scoloritura apparire rapidamente.
Come l'asciugatura del materiale, la temperatura di fusione e il raffreddamento influenzano i difetti
Riconosco sempre preparazione del materiale come prima linea di difesa in guida alla risoluzione dei problemi nello stampaggio a iniezione:
- Asciugatura del materiale
- Resina non essiccata o sottosciolta → segni di splay, bolle, vuoti, perdita di resistenza
- Sovra-essiccazione → degradazione del materiale, scolorimento, pezzi fragili
- Azione: Seguire le specifiche di asciugatura del fornitore di resina (tempo, temperatura, punto dew) e utilizzare un essiccatore disidratante, non solo un riscaldatore di tramoggia.
- Temperatura di fusione
- Temperatura di fusione troppo bassa → colpi corti, linee di saldatura scadenti, alta viscosità, linee di flusso
- Temperatura di fusione troppo alta → segni di bruciatura, scolorimento, flashing, eccessivo sbavatura, materiale degradato
- Azione: Verificare l'attuale temperatura di fusione con una sonda, non solo i setpoint del barilotto.
- Raffreddamento e temperatura della stampo
- Raffreddamento insufficiente → deformazioni, segni di assestamento, pezzi morbidi, deriva dimensionale
- Raffreddamento non uniforme → torsione, piegatura, deformazioni localizzate, stress interno
- Stampo troppo freddo → finitura superficiale scadente, linee di flusso, riempimento incompleto
- Azione: Bilancia i canali di raffreddamento, verifica il flusso e ottimizza tempo di raffreddamento invece di limitarsi a tirare la corsa.
Perché pressione, velocità e pressione di tenuta causano problemi comuni
La maggior parte diagnosi dei difetti nell'iniezione dipende da come viene riempita e compattata la cavità. Questo è controllato da pressione di iniezione, velocità di iniezione e pressione di tenuta:
- Pressione di Iniezione
- Troppo bassa → colpi corti, riempimento incompleto, linee di saldatura scadenti
- Troppo alta → flashing nella stampaggio a iniezione, danni allo stampo, bruciatura del materiale a causa di alta shear
- Azione: Regolare la pressione con il peso del pezzo e il feedback sui difetti visivi, non con supposizioni.
- Velocità di Iniezione
- Troppo lento → linee di flusso, linee di saldatura, superficie scadente, congelamento precoce alle porte
- Troppo veloce → difetto di jetting, segni di bruciatura, riscaldamento eccessivo per shear, sovrappressatura alle porte
- Azione: Usa un profilo di riempimento (lento–veloce–lento) per bilanciare qualità superficiale e riempimento della cavità.
- Riempimento / Orsandopressione e tempo
- Troppo bassa / troppo breve → segni di assestamento, vuoti, bolle, restringimento dimensionale, shot corti vicino ai cancelli
- Troppo alta / troppo lungo → sbavatura, sovrappressione, stress interno elevato, warpage
- Azione: Ottimizza mantenendo la pressione e tempo di mantenimento osservando il peso del pezzo, i cedimenti e le dimensioni che si stabilizzano.
Quando ottimizzo parametri del processo di stampaggio con questa mentalità, riduzione di scarti, migliore qualità della parte plastica, e più veloce ottimizzazione del tempo di ciclo segui naturalmente.
Difetti comuni di stampaggio a iniezione e risoluzione dei problemi
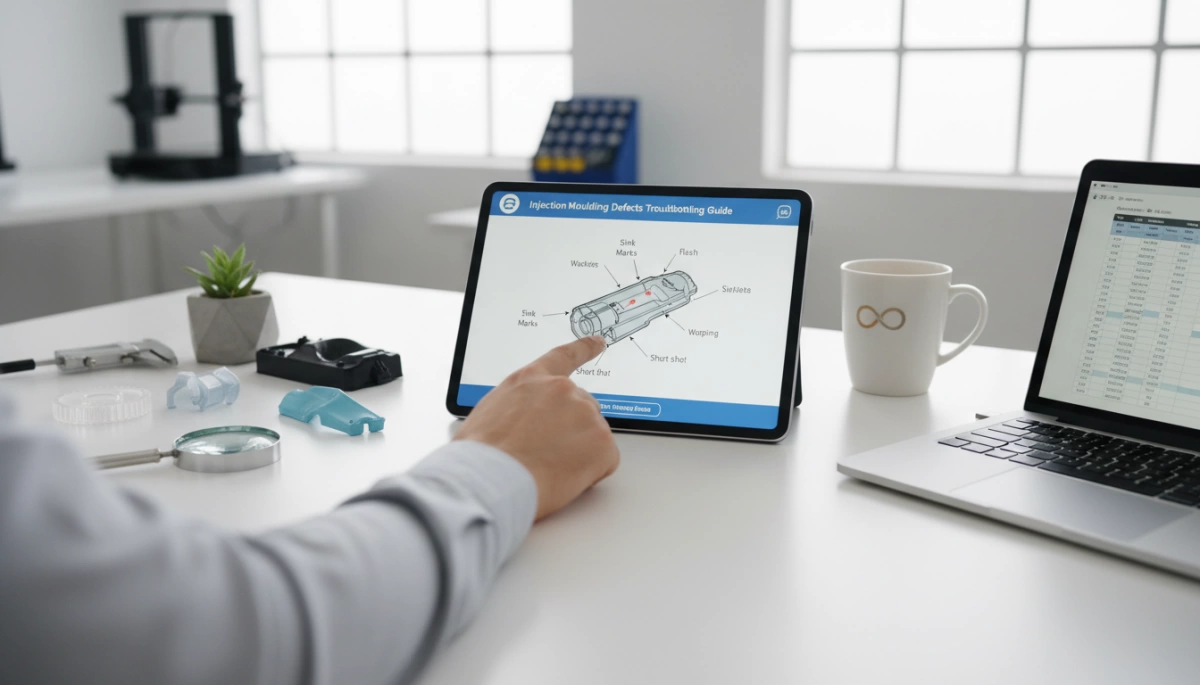
Quando effettuo la risoluzione dei problemi di stampaggio a iniezione, raggruppo i difetti in base a ciò che vedi prima, poi li collego a impostazioni della macchina, dello stampo, del materiale e del processo. Ecco come gestisco i problemi di stampaggio più comuni sul piano di lavoro.
Risoluzione dei problemi per breve riempimento
Segnali visivi: Parti non completamente riempite, angoli mancanti, nervature sottili o percorsi di flusso incompleti.
Cause principali:
- Bassa pressione o velocità di iniezione
- Temperatura di fusione o dello stampo troppo bassa
- Ventilazione insufficiente o porte sottili
- Materiale troppo viscoso o contaminato
Modifiche rapide del processo:
- Aumentare pressione di iniezione e velocità di iniezione
- Alza temperatura di fusione e temperatura dello stampo un po'
- Verificare chiusure e canali bloccati, migliorare la ventilazione
- Usare una porta più grande o spostare la porta su una sezione più spessa
Bruciatura nella stampaggio ad iniezione
Segnali visivi: Fianchi sottili o plastica in eccesso lungo la linea di partenza, intorno ai perni di espulsione o ai passaggi di ventilazione.
Cause principali:
- Pressione di iniezione o trattenimento eccessive
- Forza di chiusura troppo bassa
- Linea di partenza usurata o danneggiata, sistemi di ventilazione o inserti
- Disallineamento dello stampo o cattalo fissaggio
Come correggo l'arrotondamento:
- Riduci pressione di iniezione e pressione di pack/tenuta
- Aumentare corsa della chiusura se disponibile
- Ispezionare l allineamento della stampo, la linea di separazione e la profondità dei passaggi
- Riparare le aree usurate o aggiungere supporto dove la stampata si piega
Segni di cedimento in sezioni spesse
Segnali visivi: depressioni superficiali, ammaccature o macchie lucide in aree spesse o scanalate.
Cause principali:
- Imballaggio/pressione o tempo insufficiente
- Temperatura dello stampo troppo alta o raffreddamento sbilanciato
- Sezioni murarie troppo spesse o nervature troppo pesanti
Rimedi:
- Aumentare pressione di riempimento e tempo di mantenimento
- Ottimizza tempo di raffreddamento e layout del canale di raffreddamento
- Ridurre lo spessore delle pareti, scavare sezioni spesse, snellire le nervature
- Ridurre leggermente la temperatura di fusione per ridurre il ritiro
Controllo dello warpage nella stampaggio ad iniezione
Segnali visivi: Componenti che si attorcigliano, si piegano o non si appoggiano in piano.
Cause principali:
- Raffreddamento non uniforme o spessore delle pareti non bilanciato
- Alti residui di stress da velocità/pressione di iniezione elevate
- Ritiro del materiale non allineato al design della stampata
Prevenzione del warpage:
- Equilibrio il raffreddamento e mantenere uniforme lo spessore delle pareti
- Riduci velocità di iniezione e pressione se lo stress è alto
- Regola temperatura dello stampo da lato a lato per piattezza
- Migliorare il design dello stampo (costole, cancelli, layout di raffreddamento) – qui è dove l'intelligenza progettazione dello stampo per stampaggio ad iniezione dà i suoi frutti.
Risoluzione dei problemi delle bruciature
Segnali visivi: Segni marroni/neri, di solito vicino alla fine della colata o alle zone di ventilazione; a volte odore di bruciato.
Cause principali:
- Aria intrappolata o gas non ventilato
- Velocità di iniezione troppo alta nelle sezioni sottili
- Temperatura di fusione o velocità dell'elica troppo alta
Soluzioni:
- Migliora ventilazione dello stampo alla fine della riempitura e sulle costole
- Più basso velocità di iniezione e ridurre leggermente la temperatura di fusione
- Ridurre la contropressione e la velocità dell'elica per tagliare il riscaldamento per attrito
Linee di flusso e linee di saldatura
Segnali visivi: Modelli ondulati (linee di flusso) o segni a filo di capelli dove i flussi si incontrano (linee di saldatura/filatura).
Cause principali:
- Temperatura di fusione o dello stampo troppo bassa
- Posizionamento del piano di contatto inadeguato o collo di bottiglia troppo piccolo
- Velocità di iniezione lenta o flusso non equilibrato
Come migliorare il flusso e le linee di saldatura:
- Alza temperatura di fusione e temperatura dello stampo
- Aumentare velocità di iniezione per una parte frontale più calda e veloce
- Ottimizza progettazione del gate e posizione del gate – corretta progettazione della cavità di colata nell'iniezione spesso risolve questo
- Aggiungere overflow/weld tab dove i flussi si incontrano nelle aree critiche
Segni di splay (strie d'argento)
Segnali visivi: Striature argentate e opache lungo la direzione del flusso.
Cause principali:
- Umidità in materiali igroscopici (es. PA, PC, PET)
- Degradazione dovuta a elevate forze di taglio o ad alta temperatura di fusione
- Contaminazione o riforming incompatibile
Buone pratiche di essiccazione:
- Corretto essiccazione del materiale (tempo, temperatura, tipo di essiccatore)
- Ridurre la velocità della vite e la contropressione per limitare lo shear
- Abbassare la temperatura di fusione se il materiale è sensibile
- Mantenere il materiale sigillato ed evitare di mescolare riformer non identificato
vuoti e bolle nelle parti stampate
Segnali visivi: Fori interni o bolle, spesso visibili quando si taglia o in parti trasparenti.
Cause principali:
- intrappolamento di gas o fuoriuscita di umidità
- Imballaggio inadeguato in sezioni spesse
- Raffreddamento rapido sulla superficie, nucleo caldo all'interno
passi di risoluzione dei problemi:
- Aumentare pressione di pack/tenuta e tempo
- Regola tempo di raffreddamento per permettere un raffreddamento uniforme
- Aumentare leggermente la temperatura dello stampo per parti spesse
- Migliorare la ventilazione e garantire un'adeguata essiccazione del materiale
- Aumentare pressione di ritorno moderatamente per una migliore omogeneità della fusione
difetto diJetting nell'iniezione stampaggio
Segnali visivi: Linee simili a vermi, serpentine vicino al punto di ingresso; superficie ruvida prima di diventare liscia.
Cause principali:
- Piccolo portello con velocità di iniezione molto alta
- Proiezione della fusione direttamente nella cavità anziché diffondersi in modo regolare
- Temperatura dello stampo molto bassa
Come risolvo il jetting:
- Ridurre inizialmente velocità di iniezione (usa un profilo di velocità)
- Allargare il portello o cambiarlo in un portello a ventaglio/film
- Aumentare temperatura dello stampo e leggermente la temperatura di fusione
- Reindirizzare il portello in modo che la fusione colpisca una parete e si distribuisca
Problemi di scolorimento
Segnali visivi: INGiallimento, punti scuri, striature di un altro colore o spostamento complessivo del colore.
Cause principali:
- Degrado del materiale (sovratemperatura, tempo di residence lungo)
- Contaminazione da materiale precedente o spurgo insufficiente
- Scarsa dispersione del masterbatch colorante
Rimedi per la discolorazione:
- Più basso temperatura di fusione e la velocità delle viti, abbreviare il tempo di permanenza
- Usa correttamente purging procedure e materiali di purge
- Pulire il hopper, il barile e il sistema hot runner durante il cambio colori
- Controllare lo stoccaggio del materiale ed evitare di mescolare materiali incompatibili
Solido, ripetibile guida alla risoluzione dei problemi nello stampaggio a iniezione si tratta di leggere il difetto, collegarlo al processo, agli stampi e al materiale, quindi apportare piccoli cambiamenti controllati—notte casuali.
Risoluzione sistematica dei problemi nell'iniezione dello stampaggio
Quando risolvo difetti di stampaggio ad iniezione, seguo un flusso di lavoro fisso. In questo modo risolviamo rapidamente i problemi, evitiamo ritocchi casuali e manteniamo sotto controllo gli scarti.
Flusso di lavoro passo-passo per la risoluzione dei problemi sul pavimento
Quando compare un difetto, chiedo al team di agire in questo ordine:
- Confermare chiaramente il difetto
- Definire: corto di riempimento, linguetta, warpage, inscatolamento, bruciatura, ecc.
- Verificare: è casuale, ad ogni colpo, solo su una cavità?
- Bloccare l'impostazione attuale
- Salvare l'intera ricetta di stampaggio: temperature, velocità, pressioni, tempi.
- Registrare il numero dello stampo, il lotto del materiale, le condizioni ambientali.
- Iniziare con semplici controlli
- Materiale: grado corretto, opportunamente essiccato, nessuna contaminazione.
- Macchina: corrispondenza dimensioni vite/barile, nessun allarme, nessuna perdita evidente.
- Stampo: cavità pulita, linea di separazione, ventilazione, movimento dell'espulsore.
- Cambio solo una cosa alla volta
- Regolare un singolo parametro a piccoli passi.
- Eseguire almeno 5–10 colpi dopo ogni modifica e ispezionare i pezzi.
- Documentare causa e rimedio
- Annotare: difetto, causa principale, modifiche ai parametri, configurazione finale stabile.
- Trasformare problemi ripetitivi in un diagramma di risoluzione dei problemi per gli operatori.
Se stai formando nuovo personale, guidandoli passo dopo passo su come un macchina per stampaggio a iniezione funziona aiuta a capire perché ogni passaggio è importante.
Controllare e ottimizzare i parametri chiave del processo di stampaggio
Rivedo sempre i parametri del processo in una semplice sequenza, dall'alimentazione al raffreddamento:
- Velocità di iniezione
- Troppo lento → shot corti, linee di saldatura, flusso freddo.
- Troppo veloce → segni di bruciatura, sbavature, shear eccessivo.
- Suggerimento: inizio a metà intervallo, poi affina lo profilo di velocità a passi.
- pressione di iniezione
- Troppo basso → riempimento incompleto, linee di flusso, vuoti.
- Troppo alto → sbavature, danni allo stampo, stress nei pezzi.
- Usa solo la pressione necessaria per riempire alla tua velocità target.
- Pressione di riempimento / mantenimento e tempo
- Troppo basso/corto → segni di assestamento, vuoti, peso basso.
- Troppo alto/lungo → sbavature, sovrappressione, stress elevato.
- Obiettivo: peso stabile del pezzo e minimi fregamenti.
- Condizioni dello stampo e della fusione
- Fusione troppo bassa → cattivo flusso, linee di saldatura, shot corti.
- Fusione troppo alta → segni di bruciatura, scolorimento, degradazione.
- Stampo troppo freddo → warpage, stress elevato, superficie scadente.
- Stampo troppo caldo → ciclo lungo, possibile sbavatura, deformazione.
- Tempo di raffreddamento
- Troppo corto → warpage, deformazione durante l'espulsione.
- Troppo lungo → tempo di ciclo sprecato senza miglioramenti di qualità.
- Usa la rigidità del pezzo e la temperatura di demoldaggio come guida.
Mi concentro su riempimento → confezionamento → raffreddamento in quest'ordine invece di ruotare i pulsanti in modo casuale.
Ispezionando stampo, macchina e materiale prima di grandi cambiamenti
Prima di iniziare a riscrivere il processo, voglio essere sicuro che nulla di “meccanico” sia sbagliato:
- Condizioni dello stampo
- Controllare boccole, canali di ventilazione, cancelli, linea di separazione, estrattori, canali di raffreddamento.
- Controlla accumuli, usura, danni o ventole bloccate.
- Ventilazione povera, cattiva progettazione della valvola o errato costruzione della stampaggio a iniezione non verrà mai risolto solo con le impostazioni.
- Condizione della macchina
- Verifica l'usura delle viti e del cilindro, il funzionamento della valvola di non ritorno, le bande riscaldanti, i termocoppie.
- Conferma che la dimensione dell'unità di iniezione corrisponda alla capacità dello stampo (nessuna sovra- o sotto-utilizzazione).
- Condizione del materiale
- Essiccazione: controlla la temperatura reale dell'essicatore, tempo e punto di rugiada.
- Manipolazione: evitare regrind misti, contaminazioni, materiale degradato o vecchio.
- Conferma grado e fornitore rispetto al foglio di processo.
Se uno di questi è fuori posto, li sistemo prima di toccare la finestra di processo in modo pesante.
Utilizzo del monitoraggio della pressione, studi di corto spegnimento e ispezione
Per una risoluzione dei problemi grave nell'iniezione-sformatura, overall mi affido ai dati, non alle ipotesi:
- Monitoraggio della cavità / pressione di iniezione
- Monitora tendenze di pressione di picco e di mantenimento.
- Cambiamenti improvvisi spesso indicano ostruzione al cancellino, problemi di ventilazione o deriva della macchina.
- Utilizza curve di pressione per verificare se il pezzo è sotto- o sovra-imbottito.
- Studi di corto spegnimento
- Interrompi intenzionalmente la riempitura prima che il pezzo sia pieno.
- Confronta l'avanzamento del fronte di fusione congelato con la posizione del difetto.
- Questo mostra esattamente dove il flusso si sta rallentando, esitando o dove è intrappolata aria.
- Ispezione sistematica delle parti
- Usa liste di controllo: dimensioni, peso, superficie, deformazioni, area dello spruzzo, linee di saldatura.
- Misura il peso della parte tra i colpi per vedere se il processo è stabile.
- Ispeziona le più cavità separatamente per individuare problemi specifici di ciascuna cavità.
Questo approccio strutturato di risoluzione dei problemi mantiene allineato il team, trasforma la conoscenza tribale in pratica standard e riduce scarti e tempi di fermo sulle linee di produzione globali.
Migliori pratiche preventive per uno stampaggio a iniezione senza difetti
Selezione del materiale, movimentazione e pre-essiccazione
Se il materiale è sbagliato o umido, combatterai difetti tutto il giorno. Per ridurre gli scarti e stabilizzare la qualità:
- Abbinare la resina alla parte: la resistenza, la resistenza al calore, la resistenza chimica, il colore e la finitura devono adattarsi all'uso finale.
- Controllare l’umidità: segui sempre le specifiche di essiccazione del fornitore (tempo, temperatura, punto di rugiada). Usa essiccatori a tramoggia con un flusso d'aria adeguato.
- Standardizzare la movimentazione: sacchetti sigillati, contenitori etichettati, utilizzo FIFO (prima entrata, prima uscita) e zone separate per il regrind per evitare contaminazioni.
Materiale asciutto, pulito e correttamente specificato è il modo più rapido per evitare segni di spennatura, bolle e scolorimenti nella stampaggio plastico.
Manutenzione, pulizia e ventilazione dello stampo
La maggior parte dei difetti cronici nell'iniezione proviene da stampi trascurati, non dalla macchina:
- Manutenzione di routine: pulire cavità, scorrevoli e gate secondo un programma; controllare l’allineamento e l’usura.
- Controlli di sfiato: mantenere ventole aperte e dimensionate correttamente per prevenire segni di bruciatura, colpi brevi e gas intrappolato.
- Cura della superficie: evitare pulizie abrasive che modificano la texture della cavità e influenzano lucentezza o linee di flusso.
Una forma stabile e ben manutenuta facilita notevolmente la risoluzione dei problemi nell’iniezione della plastica rispetto alla continua ricerca di parametri.
Coerenza del ciclo, controllo del raffreddamento e ottimizzazione del processo
Casi cicli consistenti producono pezzi consistenti:
- Fissa una finestra stabile: definire e mantenere i parametri chiave del processo di stampaggio (temperatura di fusione, pressione di iniezione, velocità, pressione di riempimento e mantenimento, tempo di raffreddamento, temperatura della stampo).
- Bilanciare il raffreddamento: utilizzare un corretto layout dei canali, flusso e controllo della temperatura per limitare deformazioni, variazioni di restringimento e marcature di cedimento.
- Monitorare la ripetibilità: monitorare tempo di ciclo, cuscinetto, pressione di picco e peso del pezzo; reagire precocemente quando le tendenze cambiano.
Una buona ottimizzazione del processo non solo riduce i comuni problemi di stampaggio, ma supporta anche l’ottimizzazione del tempo di ciclo senza compromettere la qualità.
Lavorare con partner esperti di stampaggio a iniezione
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- Ottenere feedback sul tooling in anticipo: coinvolgere il vostro stampatore nella progettazione del pezzo, nella selezione della gate e nel layout di sfiato per prevenire difetti prima del taglio dell’acciaio.
- Utilizzare attrezzature collaudate: stable, well‑specified macchine per stampaggio ad iniezione con controllo accurato, le finestre di processo diventano più ampie e la risoluzione dei problemi più semplice.
- Leverage their know‑how: un partner abituato all'analisi della causa di fondo nello stampaggio ad iniezione ti aiuterà a ridurre gli scarti, migliorare il controllo qualità dei pezzi in plastica e accelerare la scalabilità.



 Italian
 English
 French
 German
 Spanish
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian