

Qu'est-ce qu'une porte de moulage par injection et pourquoi est-elle importante
Qu'est-ce qu'une porte de moulage par injection ?
An goulotte de moulage par injection est la petite ouverture délibérément restreinte qui relie le système de canaux au moule. C’est le dernier “ point de contrôle ” par lequel passe la matière avant de devenir votre pièce.
En pratique, la porte est l'endroit où vous :
- Contrôlez à quelle vitesse et de manière aussi uniforme le remplissage du moule
- Contrôlez emballage et rétrécissement par la pression et le refroidissement
- Laissez une ouverture visible ou cachée vestige de la porte qui affecte la qualité esthétique et la finition
Si la porte est mal conçue, tout ce qui suit – résistance, apparence, temps de cycle et coût – est compromis.
Comment la porte contrôle le flux, la pression et le refroidissement
La porte est la restriction clé dans le trajet du flux, elle détermine directement :
- Motif d'écoulement de fusion – Trop petit et vous obtenez un cisaillement élevé, un jetage et des marques de brûlure ; trop grand et vous perdez le contrôle des fronts d'écoulement et du remplissage.
- Chute de pression – La porte est l'endroit où la plupart des pertes de pression se produisent ; un mauvais dimensionnement oblige à une pression d'injection plus élevée, des machines plus grosses, ou crée des coulées incomplètes.
- Temps de gel – La porte est généralement la première section à geler. Une fois qu'elle gèle, le remplissage s'arrête :
- La porte gèle trop tôt → affaissements, vides, mauvais contrôle dimensionnel
- La porte reste ouverte trop longtemps → sur-remplissage, déformation, cycle plus long
Vous faites toujours un équilibre zone d'écoulement, taux de cisaillement, et temps de gel autour de la porte.
Impact sur le temps de cycle et la productivité
La conception de la porte influence votre temps plus que ce que la plupart des gens admettent :
- Portes petites: Gel rapide → temps de maintien plus court mais risque accru d'affaissements et de coulées incomplètes
- Portes surdimensionnées: Gel prolongé → maintien et refroidissement prolongés → cycles plus lents
- Portes bien conçues: Taille minimale de la porte qui permet toujours de :
- Remplissage complet
- Pas de sinks dans les zones critiques
- Dimensions stables
Cela affecte directement :
- Requis pression de serrage et taille de la machine
- Taux de rebuts et retouches
- OEE global (disponibilité de la machine, performance, qualité)
Effet sur la résistance des pièces et la performance structurelle
La position et la forme de la porte façonnent la orientation moléculaire et motif de ligne de soudure dans la pièce :
- Une mauvaise gestion des portes peut créer :
- Faible lignes de soudure/assemblage faibles dans des zones à haute tension
- Orientation élevée conduisant à rétrécissement anisotrope et déformation
- Bonnes supports de coulée :
- Flux équilibré dans les nervures, bossages et chemins de charge
- Robuste résistance à l'impact et performance à la fatigue
- Cohérent stabilité dimensionnelle à travers les cavités et les outils
Pour les pièces structurelles, la conception de la porte est une décision de conception principale, et non une réflexion après coup sur l'outillage.
Influence de la porte sur l'esthétique et la qualité de surface
D'un point de vue esthétique, la porte est généralement votre source de défaut la plus visible:
- Vestige de porte: La hauteur, la forme et l'emplacement déterminent la visibilité de la marque de porte
- Schémas d'écoulement: Une mauvaise gestion de la porte peut causer :
- Rougeur de la porte, halos et marques de flux
- Écart, marques de brûlure, traces de jet près de la porte
- Apparence de la surface:
- Un type ou une taille de porte incorrect peut ruiner des surfaces à haute brillance, texturées ou de qualité optique
- Les encliquetages de gestion intelligente dissimulent les marques visibles dans des zones non esthétiques ou faces cachées
Pour les pièces destinées au consommateur, la porte est une caractéristique esthétique qui doit être conçue, pas simplement tolérée.
Après moulage, découpe et automatisation
La conception de la porte détermine également comment facile ou difficile sont vos opérations en aval :
- Découpe manuelle: Les portes d’arête ou de coulee de grande taille nécessitent des opérateurs, des fixations et du temps
- Dégarnissage automatique: Les portes sous-marine/tunnel, les portes à point précis, les portes banane sont conçues pour se détacher proprement lors de l’éjection
- Manipulation robotisée: La localisation de la porte détermine :
- Où les pinces peuvent saisir
- Comment les pièces peuvent être orientées pour l’inspection visuelle ou les opérations secondaires
Une conception intelligente de la porte réduit :
- Main-d'œuvre par pièce
- Variabilité des vestiges de seuil et des défauts esthétiques
- Risque de dommages pendant la désolidarisation du seuil
Coût caché d'une mauvaise conception du seuil
Une décision de seuil “ bon marché ” au stade de la conception de l'outillage devient souvent un coût permanent en production :
- Plus élevé rebuts et retouches dus aux retassures, brûlures et ruptures de lignes de soudure
- Cycles plus longs en raison de sur-compression ou d'un refroidissement prolongé pour des raisons esthétiques
- Personnel opérateurs, postes d'ébavurage ou robots supplémentaires juste pour gérer le seuil
- Plus grande tonnage de la machine en raison des exigences inutiles de pression et de serrage
- Modifications de l'outillage et modifications techniques une fois que des problèmes apparaissent dans le PPAP ou la montée en puissance
Ma règle est simple : considérer la conception de la porte comme un sujet d'ingénierie principal, et non comme un détail de outillage de dernière minute. Une bonne porte permet d'économiser de l'argent à chaque cycle pour la durée de vie du moule.
Points clés rapides
- Les contrôles de la porte gèrent le flux, la pression, le gel et le maintien – et donc la qualité.
- Elle influence directement le temps de cycle, la résistance, la déformation et l'aspect esthétique.
- Une bonne conception de la porte réduit la main-d'œuvre, les rebuts et l'énergie; une mauvaise conception de la porte consomme silencieusement de l'argent pendant des années.
Principaux types de portes d'injection
Choisir le bon type de porte d'injection est l'un des moyens les plus rapides d'améliorer la qualité des pièces, le temps de cycle et le coût. Voici un guide clair des principaux styles de portes et de leur utilisation en production.
Porte d'angle / latérale
- Ce que c'est : Porte rectangulaire simple alimentant depuis la ligne de séparation vers le bord de la pièce.
- Idéal pour : Pièces générales, murs moyens à épais, outillages à cavité unique, de nombreux matériaux de consommation.
- Avantages : Facile à usiner, facile à ajuster, bon débit ; idéal pour un outillage rapide.
- Inconvénients : Vestige visible sur le bord, finition manuelle ou semi-automatique.
- Cosmétiques : Modéré – visible mais généralement acceptable sur les faces non apparentes.
- Matériaux typiques : PP, PE, ABS, PS, PC/ABS, POM.
Gorge à pointe (incluant 3-plateaux et canal chaud)
- Ce que c'est : Gorge circulaire petite, généralement dans des moules à 3-plateaux ou à canal chaud.
- Idéal pour : Outillages multi-cavités, petites pièces, exigences cosmétiques strictes.
- Avantages : Marque de gorge très petite, bon dé-gain automatique, adapté pour les volumes élevés.
- Inconvénients : Sensible au cisaillement et au gel ; outillages plus complexes.
- Cosmétiques : Très bon – vestige de gorge minuscule et soigné.
- Matériaux typiques : ABS, PC, PMMA, PS, PA, nombreuses résines techniques.
Gorge sous-marine / Tunnel
- Ce que c'est : Coupe en tunnel inclinée sous la ligne de séparation ; la gorge se détache automatiquement.
- Idéal pour : Pièces en grande série nécessitant dégain automatique, composants à gorge latérale.
- Avantages : Pas de finition manuelle, canaux compacts, idéal pour
Paramètres critiques de conception de la gorge d'injection
Obtenez la conception de la porte correcte, et la plupart de vos problèmes de moulage par injection disparaissent. Ci-dessous, les règles fondamentales de conception de la porte auxquelles je m'en tiens pour chaque nouvel outil.
Règles de base pour la taille de la porte
Pour la plupart des types de portes de moulage par injection (bord, point de broche, sous-marin, etc.), je commence par des règles simples de surface d'écoulement, puis je affine via simulation et essais.
Points de départ typiques (theroplastiques) :
| Épaisseur de paroi (mm) | Type de porte | Épaisseur de la porte (t₉) | Largeur de la porte (w₉) (bord/fan/onglet) |
|---|---|---|---|
| 0,5 – 0,8 | Bord / Film | 0,6–0,8 × épaisseur de la paroi | 2–4 × t₉ |
| 0,8 – 1,5 | Bord / Fan | 0,6–0,8 × épaisseur de la paroi | 2–5 × t₉ |
| 1,5 – 3,0 | Bord / Sous-marin | 0,7–0,9 × épaisseur de la paroi | 2–5 × t₉ |
| > 3,0 | Fan / Onglet | 0,6–0,8 × épaisseur de la paroi | 3–8 × t₉ |
| Point de broche (froid) | Point précis | Ø 0,8–1,2 mm (la plupart des pièces) | – |
Points clés :
- Maintenir la zone d'écoulement de la porte ≥ 50–70% de la zone d'écoulement du canal pour un remplissage facile.
- Pour les matériaux visqueux (PC, PVC, grades remplis), surdimensionner la porte au début.
Si vous êtes novice en conception de moules, il est utile de comprendre le processus complet de conception de moules pour que la taille de la porte s'intègre dans une vision d'ensemble.
Limite de taux de cisaillement et la règle des 50 000 s⁻¹
Trop de cisaillement à la porte entraîne des marques de brûlure, une résine dégradée et une mauvaise finition.
- En règle générale, maintenez le taux de cisaillement de la porte ≤ 50 000 s⁻¹ pour la plupart des résines.
- Pour les résines sensibles au cisaillement (PVC, PC, POM, grades ignifuges) : visez 30 000–40 000 s⁻¹.
- Pour les résines résistantes et à fort débit (PP, PE) : 50 000–60 000 s⁻¹ est généralement acceptable.
Si vous êtes contraint d'utiliser de petites portes (micro pièces, point précis), réduisez la vitesse d'injection et utilisez un goulotte chaude ou valve à gate pour réduire le stress thermique/mécanique.
Longueur de la zone de la porte – Gardez-la courte
La zone de la porte est la section droite à la plus petite section transversale. Trop longue, vous risquez une perte de pression et un dégagement lent.
Lignes directrices :
| Type de porte | Longueur recommandée de la zone (L) |
|---|---|
| Bord / Ventilateur / Onglet | 0,5 – 1,0 mm |
| Sous-marin / Tunnel | 0,8 – 1,5 mm |
| Point précis | 0,8 – 1,2 mm |
| Goulotte à valve (chaude) | Aussi courte que possible à fabriquer |
- Zone courte = remplissage plus facile, rupture plus propre.
- Une zone longue n’est justifiée que lorsque vous avez besoin d’un vestige très contrôlé ou d’un chauffage par cisaillement spécial.
Profondeur de la porte vs Épaisseur de la paroi
La profondeur de la porte est le principal contrôle du volume. Plus vous la serrez, plus le remplissage sera difficile.
Règle simple :
- Épaisseur/profondeur du canal t₉ ≈ 0,6–0,8 × l'épaisseur de la paroi la plus proche pour les pièces générales.
- Pour l'emballage à parois fines : t₉ ≈ 0,8–1,0 × la paroi (pour éviter les pics de pression).
- Pour les pièces très esthétiques : légèrement plus petites t₉ et utiliser des canaux à ailettes ou à film pour répartir l'écoulement.
Dimensions du canal spécifiques au matériau
Différents plastiques se comportent très différemment au niveau du canal.
| Matériau | Tendance de taille du canal | Remarques |
|---|---|---|
| PP | Petites à moyennes | S'écoule facilement, idéal pour des canaux ponctuels ou sous-marins. |
| PE (HD/LD) | Petites à moyennes | Similaire au PP ; surveiller la formation de fils avec les canaux chauds. |
| ABS | Moyen | Éviter les canaux très petits pour réduire la brûlure et le blush. |
| PC | Plus grands | Haute viscosité ; nécessite porte plus grande et un cisaillement inférieur. |
| PA66 | Moyen | Semi-cristallin ; garder les portes plus grandes pour l'emballage. |
| POM | Moyen à grand | Sensible à la dégradation ; surveiller le taux de cisaillement. |
| TPE / TPU | Petite mais courte zone de contact | Prévenir la formation de filaments ; utiliser une porte tunnel ou à valve si possible. |
Diamètres typiques des points de fixation :
- PP / PE : 0,8–1,0 mm
- ABS / PS : 1,0–1,2 mm
- PC / POM / PA66 : 1,2–1,5 mm
Temps de gel de la porte, emballage et affaissement
Contrôles de gel‑décrochage de la porte déterminant la durée pendant laquelle vous pouvez emballer la cavité et lutter contre les marques de retrait.
- La porte doit rester en fusion suffisamment longtemps pour emballer la section la plus épaisse complètement.
- Pour les matériaux semi-cristallins (PP, PA, POM), il est souvent nécessaire de portes plus grandes pour les maintenir ouvertes plus longtemps.
- Une porte trop petite = gel‑décrochage prématuré → marques de retrait, voids, injections incomplètes.
- Une porte trop grande = temps de refroidissement long et cycle plus lent.
Je réalise toujours des études de gel‑décrochage de la porte:
- Courbe de temps de maintien en fonction du poids de la pièce.
- Choisissez un temps de maintien juste au-delà du “ plateau ” où un maintien supplémentaire ne modifie pas le poids.
Équilibrer la taille de la porte : temps de cycle vs qualité de la pièce
Vous faites toujours le compromis :
- Porte plus petite → cycle plus rapide, dégagement automatique plus facile, emballage/cosmétiques moins bons.
- Portail plus grand → meilleur emballage, moins de puits, cycle plus long et vestige plus grand.
Conseils pratiques :
- Commencez légèrement trop grand, puis réduisez par EDM ou polissage si le cycle est trop long.
- Utilisez portes à ventilateur, portes à film ou plusieurs petites portes au lieu d'une grande porte d'arête lorsque l'esthétique est importante.
Hauteur du vestige de la porte pour le dégarnissage automatique
Pour le dégarnissage automatique (sous-marin, tunnel, point précis), le vestige de la porte doit être petit mais suffisamment solide pour se casser proprement.
Objectifs du vestige :
| Exigence | Hauteur recommandée du vestige |
|---|---|
| Pièces standard | 0,05 – 0,20 mm |
| Face à haute esthétique | 0,02 – 0,10 mm, puis poncez/lissez légèrement si nécessaire |
| Non esthétique fonctionnelle | Jusqu'à 0,30 mm |
- Pour les portes cachées (banane, tunnel depuis l'arrière), vous pouvez accepter un peu plus de vestige mais gardez-le en dessous de 0,3 mm pour une manipulation sûre.
- Les portes de vanne peuvent donner presque flush vestige lorsqu'elles sont bien réglées.
Tolérance d'usinage et répétabilité
La performance de la porte dépend fortement de la précision de l'usinage et de l'entretien de la porte.
- Tolérance sur les dimensions de la porte : typiquement ±0,02–0,03 mm pour les outils normaux, ±0,01–0,02 mm pour les pièces de précision.
- Utilisez EDM + rectification de précision pour une géométrie de porte cohérente.
- Pour les outils à cavités multiples, maintenir toutes les dimensions de la porte identiques pour éviter déséquilibre et déversement dans la cavité la plus fluide.
- Prévoir re-polissage et re-EDM – les portes s'usent et grossissent lentement, modifiant le poids de la pièce et son aspect cosmétique.
Si vous vous familiarisez encore avec la construction des outils et l'emplacement des portes dans la pile, cette vue d'ensemble de ce qu'est une moule d'injection aide à relier la conception de la porte à la base du moule et aux inserts.
Concevoir une porte de moulage par injection n'est pas une question de devinette. Suivez ces paramètres, confirmez avec une simulation de flux et des essais courts du moule, et vous éviterez 90% des défauts classiques liés aux portes.
Stratégie d'emplacement des portes dans le moulage par injection
Réussir l'emplacement des portes est la moitié de la bataille dans la conception des portes de moulage par injection. Cela détermine comment la fusion se remplit, où la contrainte s'accumule, et à quoi ressemble la pièce finale.
Comment l'emplacement de la porte influence la longueur du flux et la chute de pression
- Plus la longueur du flux depuis la porte est grande, plus la pression nécessaire est élevée et plus le risque de pièce incomplète est grand.
- Placez les portes aussi centrales que possible pour les pièces épaisses et structurelles, ou utilisez plusieurs portes sur des pièces longues et plates.
- Pour les grands produits où le coût le permet, une porte à canal chaud près des zones critiques aide à maintenir la chute de pression sous contrôle et améliore l'emballage.
Gestion de l'effet de piste dans les pièces asymétriques
Sur des pièces asymétriques avec des épaisseurs de paroi variables, la fusion va “ faire la course ” à travers des nervures et sections plus épaisses, provoquant un remplissage déséquilibré.
- Maintenez l'épaisseur de paroi aussi uniforme que possible autour de la porte.
- Déplacez la porte ou ajoutez des leaders de flux / des caractéristiques d'hésitation pour que le front de fusion reste équilibré.
- Utilisez la simulation pour vérifier que vous ne surchargez pas un côté tout en affamant l'autre.
Minimiser les lignes de soudure et de tricot avec un emplacement intelligent de la porte
Les lignes de soudure et de tricot sont inévitables lorsque les fronts de flux se rencontrent, mais vous pouvez choisir où elles apparaissent.
- Placez les portes de manière à ce que les fronts de flux se rencontrent dans des zones à faible contrainte, non esthétiques (dos, faces cachées, sous les étiquettes).
- Évitez de placer les portes directement en face des bosses, nervures et trous qui forceront plusieurs fronts de flux à entrer en collision.
- Pour les pièces à haute clarté, envisagez des portes en éventail ou des portes en diaphragme pour obtenir un front de flux plus uniforme et moins de lignes de soudure critiques.
Maintenir les lignes de soudure éloignées des zones esthétiques et de résistance
- Pour les surfaces visibles de classe A, faites la porte du côté non visible et laissez les lignes de soudure tomber à l'intérieur des poches, sous les débordements ou sous les garnitures.
- Autour des clips, des charnières vivantes, des bosses de vis et des chemins de charge, gardez les lignes de soudure à au moins quelques millimètres des zones de contrainte maximale.
Éviter les pièges à air avec le placement des portes et des évents
Les pièges à air se produisent généralement à Zones de fin de remplissage, surtout lorsque le flux provient de plusieurs directions.
- Portez en sorte que la fusion s'écoule vers bons points de ventilation, et non loin d'eux.
- Associez chaque porte critique à une ventilation dans les zones de dernier remplissage.
- Si vous voyez des marques de brûlure près de la porte, celle-ci peut être trop restrictive ou la ventilation trop faible à l'extrémité éloignée.
L'emplacement de la porte et la stratégie de ventilation vont de pair
Vous ne pouvez pas corriger une mauvaise disposition des portes uniquement avec la ventilation.
- Décidez d'abord de l'emplacement de la porte, puis concevez une ventilation alignée avec le front de flux prévu.
- Sur des outils à cavités multiples, maintenez la cohérence des emplacements des portes afin que le comportement de ventilation et de remplissage soit reproductible d'une cavité à l'autre.
- Pour des pièces complexes ou de grande valeur (comme dans l'automobile et le médical), nous confirmons toujours cela avec une analyse de flux avant de couper l'acier.
Équilibrer les priorités structurelles et esthétiques
Vous devez souvent choisir entre une résistance parfaite et une apparence parfaite.
- Priorité à la structure pour les pièces portantes : porte plus proche des nervures, bossages et sections épaisses pour améliorer le moulage et réduire le retrait.
- Priorité à l'esthétique pour les couvercles et boîtiers visibles : porte à l'arrière, utilisez des portes en bord, en film ou en tunnel, et poussez les lignes de soudure dans des zones cachées.
- Si le budget le permet, un système de vanne à porte peut offrir à la fois : un emballage étanche solide et une vestige de porte beaucoup plus propre.
Placement de la porte pour l'emballage à parois minces
L'emballage à parois minces présente des ratios extrêmes de longueur / épaisseur du flux, donc la pression et la vitesse sont importantes.
- Utilisez portes d'arête, portes à évent ou portes à vanne à canal chaud directement dans des sections plus épaisses comme les jantes ou les flanges.
- Garder les chemins de flux courts et symétriques pour éviter la déformation et les tirs courts.
- Les pièces à parois minces sont très sensibles au temps de cycle ; un bon emplacement de la porte influence directement le coût de la pièce, tout comme les facteurs de coût globaux de la mise en forme par injection.
Stratégies de porte pour les lentilles automobiles et les pièces d’éclairage
Les pièces optiques sont impitoyables sur les lignes de soudure et les marques de porte.
- Porter à partir de surfaces non optiques (bords, face arrière ou zones de montage).
- Utilisez portes à évent, portes à diaphragme ou portes à vanne pour maintenir le front du flux uniforme et réduire les contraintes internes.
- Éviter les lignes de soudure dans les zones optiques et les chemins lumineux autant que possible.
Options de porte pour les boîtiers médicaux et les pièces à tolérances serrées
Les boîtiers médicaux et les pièces de précision nécessitent à la fois une esthétique propre et un contrôle dimensionnel.
- Utilisez portes de type sous-marin (tunnel) or portes à point précis pour cacher les vestiges de porte et supporter le dégarnissage automatique.
- Porte vers les zones nécessitant les tolérances les plus strictes pour améliorer la cohérence de l'emballage.
- Pour les pièces médicales critiques, nous combinons souvent une bonne stratégie de porte avec des approches d'outillage dédiées similaires à notre travail dans l'injection dans l'industrie médicale.
Exemples de styles de boîtiers : Bon vs Mauvais emplacement de porte
Exemple 1 – Boîtier de style téléphone
- Mauvais : Porte sur une paroi latérale, ligne de soudure traversant la face visible, affaissement près des bossages.
- Bon : Porte submersible sur la bride intérieure, lignes de soudure dissimulées autour des nervures internes, meilleure cohésion au niveau des vis, face avant propre.
Exemple 2 – Récipient à paroi fine
- Mauvais : Porte latérale unique, flux asymétrique long, déformation et injection insuffisante de l'autre côté.
- Bon : Porte centrale à canal chaud à la base ou plusieurs portes de bord réparties uniformément au bord, remplissage équilibré et tonnage de serrage réduit.
Une stratégie intelligente d'emplacement de porte permet d'économiser de l'argent, de réduire les défauts et de permettre des cycles plus rapides sans lutter contre votre outillage chaque jour.
Défauts liés à la porte et solutions pratiques dans l'injection
Même un moule de bonne qualité peut produire de mauvaises pièces si la porte d'injection est mal conçue. La plupart des problèmes esthétiques et dimensionnels que je vois en production sont liés au type, à la taille ou à l'emplacement de la porte. Voici comment j'aborde les principaux défauts liés à la porte et comment les corriger rapidement.
Jetting dans l'injection
Ce à quoi cela ressemble :
Lignes ressemblant à un serpent ou à un ver près de la porte, généralement sur des surfaces planes.
Causes liées à la porte :
- Porte trop petite et restrictive → jet à haute vitesse, instable.
- La porte alimente un espace ouvert au lieu d'un mur ou d'une caractéristique.
- Le terrain de la porte longue augmente la cisaillement et la pression.
Corrections de conception :
- Déplacez la porte pour que le flux frappe un mur ou une nervure, et non l'air libre.
- Augmentez la taille de la porte ou passez à porte à ventilateur or porte à film pour répartir l'écoulement.
- Raccourcissez la longueur du terrain de la porte (souvent 0,5 à 1,0 mm suffisent).
- Pour les canaux chauds, envisagez porte à vanne contrôle pour ralentir le remplissage initial.
Marques d'enfoncement et vides opposés à la porte
Ce à quoi cela ressemble :
Dépressions ou vides internes dans les zones épaisses, souvent éloignées de la porte.
Causes liées à la porte :
- La porte se fige trop tôt → aucun emballage efficace.
- Porte trop petite pour le matériau ou la section murale.
- Porte trop éloignée de la section épaisse.
Corrections de conception :
- Agrandissez la porte ou ajoutez une seconde porte pour réduire la longueur du flux.
- Passez à un style de porte qui emballe mieux (par exemple. porte à onglet, porte à ventilateur, ou porte à diaphragme pour les anneaux).
- Déplacer la porte plus près de la zone épaisse ou repenser le mur / nervure pour qu'il soit plus uniforme.
- Optimiser le profil d'emballage en utilisant des méthodes de moulage scientifiques.
Pour une vue plus large du comportement de ces défauts sur des pièces réelles, vous pouvez consulter ce guide sur les défauts courants de moulage par injection et leurs causes profondes.
Soudure et lignes de tricotage dues à une mauvaise alimentation
Ce à quoi cela ressemble :
Lignes visibles où deux fronts d'écoulement se rencontrent ; peuvent être faibles ou simplement esthétiques.
Causes liées à la porte :
- Buses placées de manière à ce que l'écoulement se divise autour de trous, bossages ou fenêtres et se rejoigne sur une face visible.
- Petites buses ou température de fusion faible réduisent la résistance de la soudure.
- Plusieurs petites buses en bordure au lieu d'une seule buse bien positionnée.
Corrections de conception :
- Repositionner les buses pour que les lignes de soudure se déplacent vers des zones non esthétiques et à faible contrainte.
- Utilisez buses en éventail or buses à onglet pour améliorer l'uniformité du front d'écoulement.
- Pour les pièces critiques (par exemple, lentilles transparentes), envisager un système de canaux chauds porte à vanne avec remplissage séquencé.
- Augmenter la température de fusion / du moule dans les limites du matériau pour améliorer l'adhérence.
Marques de brûlure et effet diesel au niveau de la porte
Ce à quoi cela ressemble :
Taches sombres brûlées ou stries argentées/noires près de la porte ou des évents.
Causes liées à la porte :
- Porte trop restrictive → cisaillement élevé, surchauffe locale.
- Mauvaise ventilation près de la zone de la porte → air emprisonné comprimé et brûlé.
- Vitesse d'injection excessive à travers une petite porte.
Corrections de conception :
- Augmenter la section transversale de la porte ou changer pour un type de porte à moindre cisaillement.
- Ajouter ou approfondir les évents proches de l'entrée de la porte.
- Réduire la rampe de vitesse d'injection au début du remplissage.
- Pour les résines à haute température, utiliser des chemins d'écoulement plus lisses et des zones de porte polies pour réduire la friction.
Coulées incomplètes provenant de portes restrictives
Ce à quoi cela ressemble :
Pièce non entièrement remplie ; coins manquants, zones fines ou nervures incomplètes.
Causes liées à la porte :
- Porte trop petite pour la longueur d'écoulement et l'épaisseur de la pièce.
- Type de porte incorrect pour les sections longues et à parois fines (par exemple, porte d'arête petite sur emballage).
- Garniture multi-cavités mal équilibrée.
Corrections de conception :
- Augmenter la hauteur/largeur de la porte ou passer à ventilateur, film, ou porte à diaphragme pour les pièces à parois fines.
- Pour les outils multi-cavités, rééquilibrer la taille des portes ou utiliser des systèmes à canal chaud avec un contrôle précis de l'écoulement.
- Améliorer la ventilation aux extrémités de l'écoulement pour éviter le verrouillage d'air.
Flash à la porte
Ce à quoi cela ressemble :
Ailettes fines ou excès de matière autour de la porte et de la ligne de séparation.
Causes liées à la porte :
- Zone de porte sur-remplie en raison d'une porte grande ou d'un emballage agressif.
- Insert de porte mal aligné ou zone de porte usée.
- Haute pression d'injection pour surmonter une porte restrictive.
Corrections de conception :
- Redimensionnez la porte afin de réduire la pression d'injection maximale et la pression de maintien.
- Vérifiez l'état de l'acier : réajustez ou recoupez l'insertion de la porte et la ligne de séparation.
- Optimisez le profil d'injection ; ne vous fiez pas à la pression pour faire passer une mauvaise conception de porte.
Défauts visuels : blush de porte, halo, splay, marques de flux
Ce à quoi ils ressemblent :
- Blush / halo de porte : anneau nuageux ou tache brillante autour de la porte.
- Splay : rayures argentées, généralement dues à l'humidité ou au gaz emprisonné.
- Marques de flux : lignes de flux visibles rayonnant depuis la porte.
Causes liées à la porte :
- Cisaillement élevé sur une petite porte → blush / halo.
- Porte trop proche de la face esthétique.
- Front de flux non uniforme provenant d'une petite porte sur un panneau large.
Corrections de conception :
- Déplacez la porte vers une zone non esthétique ou sur le bord de la pièce.
- Augmentez la surface de la porte ou passez à porte à ventilateur or porte à film pour les pièces larges et plates.
- Améliorez le séchage et la ventilation pour réduire le splay ; polissez les chemins de flux près de la porte.
- Pour les pièces transparentes et les lentilles, je préfère généralement une conception bien conçue porte à vanne or large porte à film pour minimiser les marques.
Dépannage étape par étape de la porte
Lorsque je débogue des problèmes de porte sur un moule en fonctionnement, je suis ce flux simple :
-
Identifier la zone de défaut
Cartographier précisément l'endroit où le défaut apparaît par rapport à la porte et à la direction du flux. -
Vérifier d'abord le traitement
- Réduire la vitesse de remplissage / cisaillement local.
- Ajuster les températures de fusion et de moule.
- Ajuster le temps de maintien et la pression.
-
Confirmer la ventilation et le serrage
S'assurer que les évents autour de la porte et des régions de dernière remplissage sont propres et suffisamment profonds ; vérifier la tonnage de serrage et l'alignement du moule. -
Revoir la conception de la porte
- Le type de porte est-il adapté à la géométrie de la pièce et au matériau ?
- La taille de la porte est-elle conforme aux recommandations du matériau (taux de cisaillement, temps de gel) ?
- L'emplacement de la porte pousse-t-il les défauts vers des zones esthétiques ou à haute contrainte ?
-
Planifier les modifications de l'acier
Prioriser les modifications minimales : ouvrir la porte existante, raccourcir la longueur, déplacer ou dupliquer les portes. Pour les projets complexes, je réaliserai une simulation pour confirmer avant de couper l'acier.
En traitant la porte d'injection comme une caractéristique de conception centrale, et non simplement un petit trou dans le coureur, vous réduisez les rebuts, stabilisez la qualité et évitez de nombreux défauts classiques qui ralentissent la production.
Recommandations spécifiques au matériau pour la porte d'injection
Réussir la bonne injection du portail de moulage par injection dépend fortement du matériau. Je conçois toujours le portail en fonction du comportement du polymère au niveau du portail : flux, cisaillement, gel, et retrait.
Comportement amorphe vs semi-cristallin au niveau du portail
Amorphe (ABS, PC, PS, PMMA, PSU, etc.)
- Fenêtre de traitement plus large, gel plus lent au niveau du portail
- Moindre retrait volumétrique → risque de déformation réduit
- Plus sensible à brûlure par cisaillement, blush du portail, marques de flux
- Préfère des portails plus grands et plus courts pour réduire les problèmes de cisaillement et esthétiques
Semi-cristallin (PP, PE, PA, POM, PBT, PEEK, etc.)
- Cristallisation rapide → le portail se fige plus vite
- Retrait plus élevé et anisotrope → plus de déformation
- Nécessite un bon emballage à travers le portail pour contrôler le retrait et les vides
- Utilise souvent des portails légèrement plus grands et à des emplacements stratégiques Pour le contrôle de rétrécissement
Conception de la porte pour les résines à haute température (PEEK, PSU, PPA, etc.)
Les résines à haute température sont coûteuses et exigeantes. Je conçois toujours leurs portes avec :
- Cisaillement équilibré: suffisamment petit pour un bon mélange, assez grand pour éviter la brûlure
- Portes à canal chaud ou chaud préféré pour maintenir la température de fusion
- Terrain de porte poli pour réduire l'accrochage et la dégradation
- Longueur de terrain courte (≈0,8–1,0 mm) pour garder la chute de pression sous contrôle
Choix typiques :
| Matériau | Types de portes courants | Remarques |
|---|---|---|
| PEEK | Porte à valve, à bord, à évent | Utiliser un canal chaud ; contrôle thermique précis |
| PSU/PEI | Bord, à évent, porte à valve | Éviter les portes sous-marines pour les pièces critiques |
| PPA | Bord, sous-porte, porte à valve | Contrôle de l'humidité et déconnexion rapide |
Stratégies de gating pour matériaux remplis de verre et renforcés
Avec des grades remplis de verre (GF‑PP, GF‑PA, GF‑PBT, etc.), la conception du point de passage influence l'orientation des fibres, la résistance et la surface.
Points clés :
- Évitez les micro-points de passage qui créent un cisaillement excessif et la rupture des fibres
- Placez les points de passage pour couler le long du trajet principal de charge (fibres alignées avec la direction de stress)
- Utilisez acier robuste et insertions résistantes à l'usure autour des points de passage
- Privilégiez :
- Points de passage en bordure / en éventail pour pièces structurelles
- Points de passage à soupape pour outils à cavités multiples ou de grande taille
Considérations particulières pour le gating en TPE souple et TPU
Les TPE souples et TPU se comportent davantage comme des liquides épais :
- Sensibles à marques de jet et de flux à partir de petites portes à haute cisaillement
- Profitez de portes à cisaillement plus larges et plus basses (ventilateur, film, grand sous-marin)
- Le vestige de la porte doit être lisse et faible pour éviter l'inconfort sur les surfaces de prise
- Souvent besoin de emballage plus long par une porte relativement généreuse pour éviter le affaissement et les lignes de flux
Styles de porte recommandés par famille de matériaux
Guide rapide que j'utilise généralement :
| Famille de matériaux | Types de porte recommandés | Éviter (dans la mesure du possible) |
|---|---|---|
| PP (non rempli) | Bord, ventilateur, sous-marin, film | Très petite broche pour pièces cosmétiques |
| ABS | Bord, broche, languette, valve | Portes de petits tunnels sur des faces brillantes |
| PC / PC‑ABS | Bord, ventilateur, onglet, vanne | Portes à goujons à haute cisaillement → fissures de tension |
| PA66 / PA6 | Bord, sous-marin, vanne | Petites portes à goujons → refroidissement rapide |
| POM | Bord, sous-marin, goujon | Longs lands → dégradation thermique |
| TPE / TPU | Ventilateur, film, grand sous-marin | Portes à goujons pointues près des zones de contact |
| PEEK / haute température | Vanne, bord, ventilateur | Portes froides et fines provoquant des brûlures |
Ajustement de la taille et de la position des portes pour le retrait et la déformation
Je relie toujours la taille et le placement des portes au comportement de retrait et de déformation :
-
Matériaux à haute contraction (PP, POM, PA, PBT)
- Portes plus grandes ou multiples pour un meilleur emballage
- Proche de la porte Sections épaisses et bossages réduire le retrait
- Placez les points de passage pour symétriser le flux et réduire la déformation
-
Matériaux à faible retrait (ABS, PC, PMMA)
- Plus de flexibilité sur l'emplacement ; se concentrer sur cosmétiques et lignes de soudure
- Goulotte hors de vue lorsque les surfaces sont brillantes ou optiques
-
Pièces sensibles à la déformation (couvercles plats, lentilles, longs cadres)
- Utilisez Goulottes centrales, Goulottes à ventilateur / film, ou Plusieurs goulottes équilibrées
- Valider avec simulation de flux et de déformation avant de couper l'acier
Si vous êtes novice, il est utile de d'abord comprendre le le processus de moulage par injection plastique pour que ces choix de goulottes aient plus de sens dans le contexte.
Goulottes d'injection à canal chaud vs canal froid
Lorsque je choisis entre un système de goulottes à canal chaud et froid, je choisis en réalité comment je souhaite gérer le flux de matériau, le coût et la cohérence à chaque injection.
Aperçu : Goulotte à canal chaud vs goulotte à canal froid
- Portes à coureur chaud maintenir la fusion chaude à l’intérieur des collecteurs chauffés et des buses, afin de réduire ou éliminer les restes de coureur. Les pièces sont directement gateées à partir d’une pointe chaude ou d’une porte à valve.
- Portes à coureur froid utilisent un coureur non chauffé qui refroidit et éjecte avec la pièce. Le coureur est soit recyclé, soit broyé et réutilisé.
Si vous débutez dans le moulage par injection, il est utile de comprendre d’abord le processus de base et le flux de fusion – vous pouvez voir une explication simple ici : comment fonctionne le moulage par injection plastique.
Quand les portes à valve valent l’investissement
les systèmes de portes à valve sont l’option premium pour les portes chaudes. Une broche en acier ouvre et ferme mécaniquement la porte.
Ils en valent généralement la peine lorsque vous avez besoin de :
- Qualité cosmétique supérieure: pas de filaments, vestiges de porte très petits et propres, blush minimal de la porte.
- Contrôle dimensionnel précis: emballage précis car la porte se ferme exactement quand vous le souhaitez.
- Pièces grandes ou complexes: meilleur contrôle de l’équilibre de pression et de la déformation.
- Outils à cavités multiples ou familiaux: plus facile d’équilibrer le remplissage en séquencant chaque valve.
Si vos pièces sont peu coûteuses, non cosmétiques, ou si les volumes de tirage sont faibles, un coureur froid simple ou une porte à pointe chaude est généralement plus économique.
Équilibre thermique et changement de couleur
Les portes à coureur chaud exigent bon équilibre thermique:
- Contrôle de température faible = marques de brûlure, filage, stries de couleur, ou dégradation du matériau.
- Les changements de couleur fréquents sont plus lents et plus coûteux dans les circuits chauds car l'ancienne couleur reste dans le collecteur.
- Les circuits froids purgent plus rapidement lors du changement de couleur mais génèrent plus regranulés.
Pour de petites séries avec de nombreuses couleurs, je privilégie le circuit froid. Pour une production longue et stable, le circuit chaud l'emporte en efficacité.
Technologie de séquençage à soupape‑porte
Moderne séquençage à soupape‑porte vous permet de :
- Ouvrir/fermer les portes dans un ordre programmé.
- Contrôler les fronts de flux pour éviter les lignes de soudure, réduire les pièges à air, et gérer le retrait et la déformation.
- Utilisez Contrôle basé sur la pression ou la position pour le moulage scientifique.
C'est un outil puissant dans l'automobile, l'éclairage, les grandes coques, et les outils à cavités multiples où une remplissage cohérent est crucial.
Énergie, Déchets & Temps de cycle
En production réelle, la comparaison ressemble à ceci :
- Canal chaud
- Moins de déchets de matière (pas de rebuts de canal froid)
- Habituellement temps de cycle plus court (pas de canal épais pour refroidir)
- Plus élevé consommation d'énergie par moule (chauffages), mais énergie moindre par pièce bonne en volume
- Canal froid
- Plus de rebuts ou de régrind
- Temps de refroidissement plus long si le canal est épais
- Coût de moule inférieur et installation plus simple
Aperçu simple du coût–bénéfice
| Facteur | Gates à canal chaud | Gates à canal froid |
|---|---|---|
| Coût de l'outil | Élevé | Faible |
| Déchets de matière | Très faible | Moyen–élevé (rebuts de canal) |
| Temps de cycle | Plus court (habituellement) | Plus long si le coureur est épais |
| Changement de couleur | Plus lent, plus de purge | Plus rapide, moins de purge |
| Qualité cosmétique | Excellent avec des portes à valve | Bon mais vestige de porte plus visible |
| Idéal pour | Volume élevé, spécifications strictes, pièces premium | Volume faible/moyen, outils à coût sensible |
Pour des programmes mondiaux à volume élevé où la résine est coûteuse, je justifie généralement rapidement les systèmes à canaux chauds. Pour des productions plus courtes ou des pièces de consommation courante, les canaux froids sont souvent une option plus intelligente.
Maintenance & Fiabilité
-
Systèmes à canaux chauds
- Nécessitent des vérifications régulières des résistances, thermocouples, joints et aiguilles de valve.
- Sensible à la contamination, aux charges et à un mauvais séchage.
- Lorsqu'ils sont entretenus, ils offrent une transformation très stable et un coût de pièce inférieur.
-
Systèmes à canal froid
- Mécaniquement simples et très robustes.
- Moins de risques d'arrêt, plus facile à entretenir pour les petites ateliers.
- Effort accru de manutention et de broyage si vous recyclez les coureurs.
Lorsque je conçois un moule, je always équilibre coût initial de l'outil, volume annuel prévu, prix du matériau et besoins cosmétiques avant de choisir une stratégie de porte à injection chaude ou froide.
Technologies avancées et émergentes de portes d'injection
Gating séquentiel à vanne pour moules complexes
Pour les outils familiaux et multi-cavités, j'utilise gating séquentiel à vanne pour contrôler le moment où chaque porte s'ouvre et se ferme. Cela nous permet de :
- Réduire les lignes de soudure et les marques de flux sur les zones visibles
- Équilibrer le remplissage entre les cavités de volumes différents
- Réduire la force de serrage en décalant le remplissage
Avec des systèmes modernes de portes à vanne et des contrôles précis, nous pouvons ajuster le timing de remplissage d'une injection à l'autre sans redessiner l'outil.
Insertions de porte conformes imprimées en 3D
La fabrication additive nous permet de construire des inserts de porte refroidis conformes et des blocs de coureur qui suivent la géométrie du melt et de la porte. Cela signifie :
- Une fermeture de porte plus rapide et plus uniforme
- Moins de déformation autour de la porte
- Des cycles plus courts et plus stables
Sur des outils complexes, j'associe souvent ces inserts à des systèmes de haute précision l'outillage de moule d'injection pour maintenir à la fois le refroidissement et les tolérances sous contrôle.
Portes de micro-injection
Pour micro‑injection et pièces pesant moins de quelques centaines de milligrammes, nous utilisons des portes en dessous de 0,3 mm:
- Micro‑gates à haute cisaillement ou micro‑tunnels
- Zone de porte ultra‑polie pour éviter la brûlure par cisaillement et les blocages
- Contrôle précis de la température autour de la porte pour maintenir un flux stable
Ceci est crucial pour les clients mondiaux dans les domaines médical, électronique et micro‑fluidique où chaque micron compte.
Optimisation des portes basée sur les données
Je ne suppose pas la conception des portes. Je combine simulation de flux de moule et données de production pour l'ajuster :
- Utilisez la simulation (par exemple Moldex3D, Moldflow) pour tester les emplacements des portes, le taux de cisaillement et le temps de gel
- Validez avec des capteurs de pression dans le moule et des essais de moulage scientifique
- Itérez la taille de la porte et le timing de la vanne en utilisant les données de cycle réelles
Cette approche basée sur la simulation réduit les changements d'outils et accélère le PPAP et la qualification.
Dégainage automatisé et robotique
La conception des portes doit désormais fonctionner avec l'automatisation dès le premier jour:
- Pièces conçues pour le dégainage automatique (portes sous-marine / tunnel, portes à vanne)
- Robots ou EOAT pour plier, ébavurer ou couper les portes de manière cohérente
- Séparation claire pour les pièces cosmétiques et les coureurs recyclables
Lié à notre gamme plus large capacité de moulage de précision (avancées dans le moulage de précision), cela nous permet de gérer des programmes mondiaux à volume élevé avec une qualité stable et un faible coût de main-d'œuvre.
Approche professionnelle de conception de porte de moulage par injection en pratique
Une conception solide de porte de moulage par injection n’est pas une supposition – c’est un processus structuré et basé sur les données. Voici comment je l’aborde dans de vrais projets.
Utiliser le moulage scientifique pour valider la taille et l’emplacement de la porte
Je considère toujours la porte comme une variable critique du processus, pas seulement un détail de l’outil.
Étapes clés :
- Établir une fenêtre de processus robuste (temps de remplissage, vitesse d’injection, pression de maintien, température de la matière/four, température du moule).
- Surveiller la pression au niveau de la buse et, idéalement, avec des capteurs en cavité pour voir à quel point la porte alimente la pièce.
- Corréler la performance de la porte avec la qualité de la pièce: dimensions, affaissement, déformation, résistance de la ligne de soudure et vestige cosmétique de la porte.
- Ajuster la taille et l’emplacement de la porte uniquement avec des données - pas simplement “ ça semble petit/grand ”.
Cela se relie directement à la stabilité globale du processus et au coût. Si vous êtes nouveau dans le traitement structuré, commencez par une compréhension de base de comment le moulage par injection est réalisé et construire à partir de là.
Simuler le flux de fusion et la déformation avant la coupe de l'acier
Je m'appuie sur des outils CAE (par exemple Moldex3D, Moldflow) pour rapprocher la conception de la porte avant toute usinage :
- Sélection de l'emplacement de la porte: simuler différents emplacements de porte pour comparer la chute de pression, l'équilibre de remplissage et la position des lignes de soudure.
- Prédiction de la déformation: voir comment le choix de la porte et le maintien influencent la distorsion, en particulier pour les grandes pièces plates et les matériaux remplis de verre.
- cisaillement et température à la porte: vérifier les limites de taux de cisaillement de la porte et les points chauds pouvant causer un blush de porte ou des marques de brûlure.
L'objectif est d'entrer dans la fabrication avec un concept de porte “ validé ”, et non une supposition.
Réaliser des études de gel de la porte et des expériences DOE
Une fois le moule en presse, je confirme la conception de la porte avec des expériences ciblées :
-
Étude de gel de la porte
- Réduire progressivement le temps de maintien.
- Tracer le poids de la pièce en fonction du temps de maintien.
- Le point où le poids cesse d'augmenter = temps réel de gel de la porte.
- Comparer cela aux objectifs de cycle et ajuster la taille de la porte si le maintien est insuffisant.
-
Expériences planifiées (DOE)
- Faire varier les facteurs liés à la porte (vitesse de remplissage, pression de maintien, température de fusion) dans une matrice structurée.
- Mesurer l'impact sur le retrait, la déformation, la résistance des lignes de soudure et les défauts esthétiques.
- Utilisez les résultats pour décider si une modification de la porte est réellement nécessaire ou si le traitement peut résoudre le problème.
Utiliser des revues DFM axées sur les portes pilotées par une liste de contrôle
Avant de s'engager dans une conception d'outil, je réalise une revue DFM avec une liste de contrôle spécifique aux portes :
- La type de porte convient-il au matériau et à la géométrie de la pièce ? (par exemple, porte tunnel vs porte sur le bord vs système de porte à valve).
- La l'emplacement de la porte optimisé pour la longueur du flux, les lignes de soudure et le déventage ?
- La taille de la porte respecte-t-elle les limites de cisaillement
- Is dégain automatique et la longueur de flux prévue ?
- possible ou réaliste ? La porte est-elle accessible pour?
l'entretien et le polissage.
Une simple liste de contrôle DFM axée sur la porte permet d'économiser des mois de retouches et de coûts cachés.
Collaborer étroitement avec les fabricants d'outils et les OEM
- Une bonne conception de porte pour le moulage par injection est un travail d'équipe :Fabricant d'outils.
- : apporte de l'expérience sur les limites d'usinage, les inserts de porte, les conceptions de porte refroidies conformes, et les options de dégagement automatique (souterrain / tunnel, portes à valve, etc.).: définit les zones cosmétiques, les dimensions critiques et les trajectoires de charge afin que nous puissions équilibrer résistance et apparence.
- Ingénieur moulage / processus: fournit un retour d'expérience réel de la presse, y compris l'usure du porte-gobelet, le vestige de porte-gobelet et les schémas de défauts typiques.
Je ne prends des décisions sur le porte-gobelet qu'après que tout le monde a validé :
- Type et emplacement du porte-gobelet
- Niveau cosmétique attendu et stratégie de marquage du porte-gobelet
- Options de secours (emplacements secondaires du porte-gobelet, changements faciles d'inserts ou séquençage des vannes de porte-gobelet)
Lorsque cette approche professionnelle et basée sur des preuves est suivie, le résultat est une production stable, moins de défauts et un coût total par pièce plus faible – pas seulement un moule “ moins cher ” au départ.
FAQ sur les portes de moulage par injection
Les types de portes de moulage par injection les plus courants en production
En production réelle, je vois ces types de portes utilisés le plus souvent :
- Portes d'arête / latérales – usage général, faciles à usiner, très courantes.
- Portes sous-marine (tunnel) – parfaites pour le dégagement automatique sur des pièces petites à moyennes.
- Portes à point précis / à coureur chaud direct – populaires sur les pièces multi-cavités et cosmétiques.
- Portes à onglet – souvent utilisées lorsque nous devons contrôler les lignes de soudure et la cisaillement.
Pour de nombreuses pièces standard et matériaux, ces quatre types couvrent 80–90 % des projets quotidiens, surtout lorsqu'ils sont associés au bon plastique pour moulage par injection.
Quel type de porte offre la meilleure apparence cosmétique ?
Si vous vous souciez principalement de la qualité de la surface visible :
- Canal chaud à valve – généralement l'aspect le plus propre, vestige de porte minimal, idéal pour les surfaces de classe‑A visibles.
- Porte à pointes (canal chaud) – marque très petite, peut être dissimulée dans les logos ou dans des zones non critiques.
- Porte sous-marine / tunnel depuis le côté arrière – efficace lorsque vous pouvez garder la porte hors de toute face visible.
Pour les lentilles, couvercles et boîtiers haut de gamme, je privilégie généralement les portes à valve lorsque le budget le permet.
Les marques de porte peuvent-elles être complètement supprimées ou dissimulées ?
Il y aura toujours un vestige de porte, mais vous pouvez le minimiser ou le cacher:
- Placer la porte dans des zones non visibles: dessous, base de boss, bride, zone du logo.
- Utilisez les portes à valve or portes à pointes fines pour de très petites marques.
- Appliquer finitions secondaires: ponçage léger, tumbling ou texture pour fondre la zone de la porte.
Totalement invisible est rare, mais nous pouvons rendre les marques de porte negligibles sur le plan fonctionnel et visuel.
Taille pratique la plus petite pour une porte à point
Les limites réalistes dépendent de la qualité de la résine et des outils, mais en règle générale :
- Thermoplastiques standard : 0,8–1,2 mm diamètre est courant.
- Travail à tolérances serrées : 0,6–0,8 mm est possible avec de l'acier de bonne qualité, un alignement précis et un contrôle du processus.
- Micro-injection : <0,3 mm est possible mais très spécialisé.
En dessous de ~0,8 mm, prévoir un risque accru de blocages, brûlure par cisaillement, et pression plus élevée.
Pourquoi les portes de sous-marin et de tunnel sont utilisées pour la détection automatique
Les portes de sous-marin (tunnel) sont conçues pour se détacher automatiquement lorsque la pièce est éjectée :
- La porte fonctionne en angle et se clipse sur le terrain de la porte lors de l'éjection.
- Aucun opérateur nécessaire pour couper les canaux – économies importantes sur la main-d'œuvre.
- Idéal pour les pièces en grande quantité comme les bouchons, petits boîtiers et clips.
Nous les utilisons lorsque nous voulons un système à canal chaud mais que nous avons toujours besoin de dégain automatique sans robots.
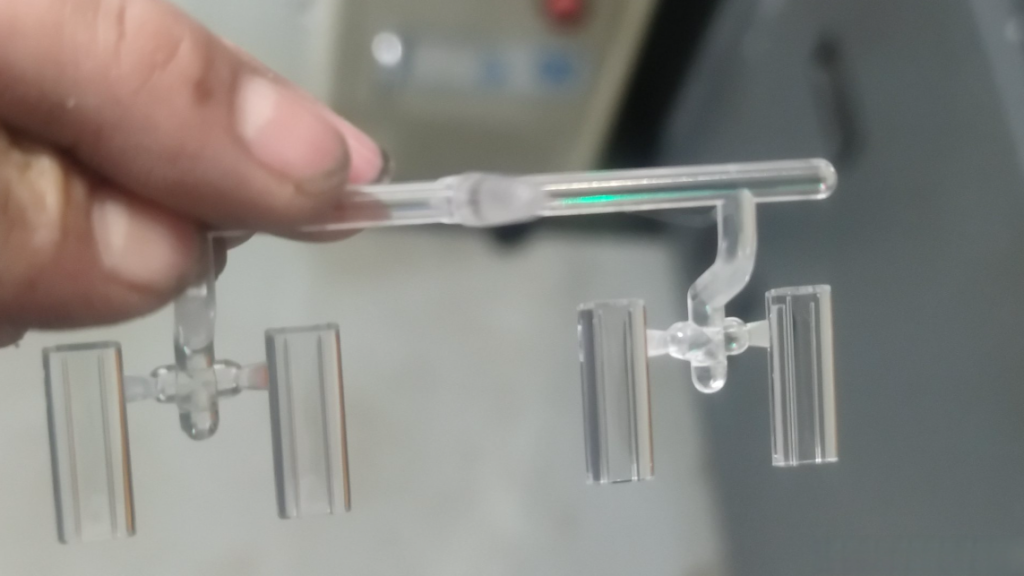
Règles rapides pour choisir une porte de moulage par injection
Lorsque je choisis une porte de moulage par injection, je garde ces bases à l'esprit :
- Volume élevé, bon aspect esthétique, budget plus élevé → porte à valve à canal chaud.
- Volume moyen‑élevé, porte cachée, canal froid → porte de sous-marin / tunnel.
- Pièces simples, découpe facile, volume faible à moyen → porte d'arête / porte latérale.
- Pièces grandes et épaisses → coulee / porte d'arête avec section transversale généreuse.
- Faces de flux fines et larges (emballage, plateaux) → porte à évent ou porte en film.
- Pièces rondes ou tubulaires → diaphragme / porte en disque.
Correspondance type de porte + matériau + volume + niveau cosmétique. Alignez ces quatre éléments, et vous éviterez la plupart des problèmes de porte dès le premier jour.



 French
 English
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian