
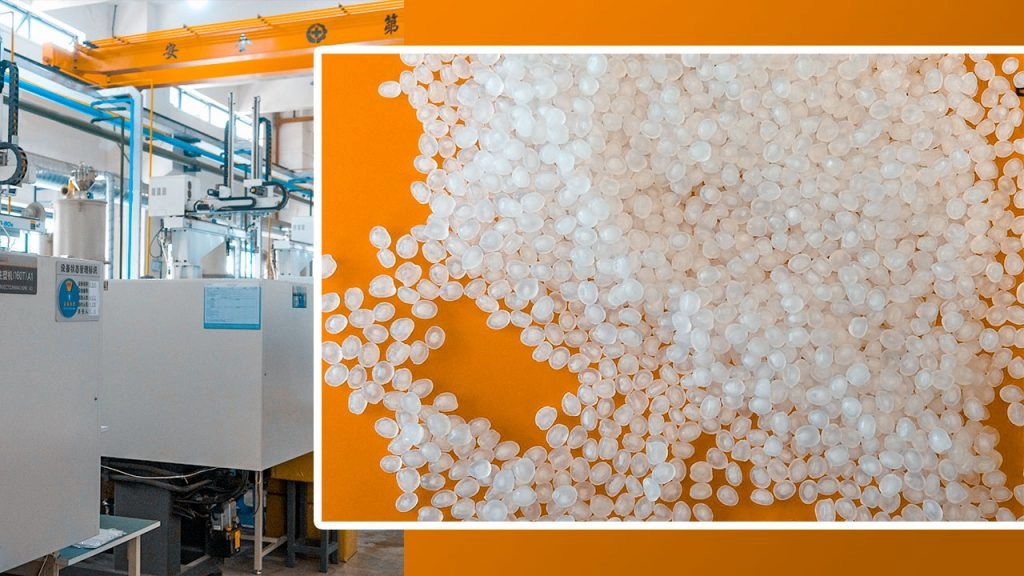
Was ist Polypropylen (PP) und warum es die Spritzgießtechnik dominiert
Polypropylen (PP) ist ein halzkristalliner Thermoplast, der häufig im Spritzgießen verwendet wird, weil es liefert niedrige Kosten pro Volumen, niedriger Dichte, und sehr gute chemische und Ermüdungsbeständigkeit. Für ein gegebenes Bauteilvolumen ist PP in der Regel die leichteste und wirtschaftlichste Option, weshalb es den Bereich der Lebensmittelverpackungen, Verschlüsse & Deckel, Konsumgüter und viele Automobil-Innenräume auf dem Markt in Deutschland dominiert.
PP wird aus Propylen-Monomeren hergestellt und kann zu Homo-Polymeren und Co-Polymeren (zufällig oder blockweise) verarbeitet werden, um unterschiedliche Steifigkeits-, Schlag- und Klarheitsgrade zu erreichen.
PP Homo-Polymer vs Co-Polymer (Zufällig vs Block)
Wichtige Unterschiede
| Eigenschaft / Typ | PP Homo-Polymer (PP-H) | PP Zufälliges Co-Polymer (PP-R) | PP Block Co-Polymer (PP-B / Impact PP) |
|---|---|---|---|
| Typischer Einsatz | Starre Teile, Scharniere, Verschlüsse | Transparente Lebensmittelbehälter, medizinisch | Automobil, Haushaltsgeräte, Stoßteile |
| Auswirkung bei Raumtemperatur | Mittel | Mittel–Hoch | Hoch |
| Auswirkung bei niedriger Temperatur (−20 °C) | Schlecht–Mittel | Mittel | Hoch (beste) |
| Steifigkeit (Modul) | Höchste | Mittel–Hoch | Mittel |
| Klarheit | Undurchsichtig | Gut–Sehr gut | Undurchsichtig |
| Hitzebeständigkeit (HDT) | Höchste der drei | Etwas niedriger | Niedriger |
| Kosten | Niedrigste | Leicht höher | Höher als homo, dennoch wirtschaftlich |
In der Praxis:
- Verwenden wir PP-H wenn wir wollen steife, wirtschaftliche Teile und Lebendgelenke.
- Wir spezifizieren PP-R für transparente oder transluzente lebensmittelechte und medizinische Teile.
- Wir wählen PP-B/Impact-PP für Automobil- und Außenbereichsteile, die Kältewiderstand erfordern.
Haupt-PP-Qualitäten für Spritzgießen (mit MFI-Bereichen)
MFI (Schmelzflussindex, g/10 min, 230 °C/2,16 kg) ist der wichtigste Verarbeitungsparameter, den wir betrachten. Höhere MFI = einfacherer Fluss = dünnere Wände, aber geringere Stoßfestigkeit.
| Qualitätstyp | Typischer MFI-Bereich (g/10 min) | Häufige Anwendungen |
|---|---|---|
| Allzweck-PP-H | 4–12 | Gehäuse, Verschlüsse, technische Teile |
| Hochfluss-PP (PP-H oder PP-R) | 20–60 | Dünnwandige Lebensmittelbehälter, IML-Verpackungen |
| Impact-PP (PP-B / heterophasisch) | 5–25 | Automobil-Innen- und Außenbereich, Haushaltsgeräte |
| Mineral- / Talkumgefülltes PP | 5–20 | Automobilverkleidungen, strukturelle Innenausstattung |
| Glasfaserverstärktes PP | 5–15 | Strukturhalter, Unterhauben-Teile |
| Medizin / Lebensmittelkontakt-PP | 8–25 | Spritzen, Laborausrüstung, Verschlüsse & Deckel |
Für dünnwandige Lebensmittelverpackungen in Deutschland, produzieren wir typischerweise MFI 25–40. Für allgemeine Verschlüsse und Deckel, MFI 8–20 ist ein optimaler Bereich.
PP vs Andere Gängige Spritzgießkunststoffe
Kurzer Vergleich: PP vs ABS, PC, HDPE, POM, PA6
Werte sind indikative Bereiche für typische, ungefüllte Handelsqualitäten.
| Eigenschaft | PP | ABS | PC | HDPE | POM (Acetal) | PA6 (Nylon 6) |
|---|---|---|---|---|---|---|
| Dichte (g/cm³) | 0,90–0,91 | 1,03–1,06 | 1,19–1,22 | 0.95 | 1,40–1,42 | 1,12–1,15 |
| Zugfestigkeit (MPa) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| Biegemodul (GPa) | 1,1–1,6 | 1,8–2,2 | 2,2–2,6 | 0,8–1,1 | 2,5–3,0 | 2,5–3,0 |
| Kerbnotch Izod @ 23 °C | 3–8 kJ/m² | 15–40 kJ/m² | 60–80 kJ/m² | 3–10 kJ/m² | 6–10 kJ/m² | 5–10 kJ/m² |
| Wärmeverformungstemperatur (°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 180–200 (trocken) |
| Temperatur bei Dauergebrauch (°C) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| Chemikalienbeständigkeit | Ausgezeichnet | Mäßig–Gut | Befriedigend | Ausgezeichnet | Gut | Mäßig–Gut |
| Feuchtigkeitsanfälligkeit | Sehr gering | Niedrig | Niedrig–Mittel | Sehr gering | Niedrig | Hoch (absorbiert) |
| Relative Materialkosten | Niedrigste | Mittel | Hoch | Niedrig–Mittel | Mittel–Hoch | Mittel–Hoch |
| Typische Anwendungen in Deutschland | Verpackung, Verschlüsse, Autozubehör | Gehäuse, Konsumgüter | Sicherheit, Linsen, hoher Stoßschutz | Flaschen, Tanks | Zahnräder, Präzision | Unterhaube, mechanisch |
Wo PP eindeutig gewinnt:
- Niedrigste Dichte → leichteste Teile bei gleichem Volumen.
- Sehr wettbewerbsfähiger Harzpreis und schnelle Zyklen.
- Ausgezeichnete chemische Beständigkeit gegenüber Reinigungsmitteln, Säuren und vielen Lösungsmitteln.
- Lebensmittelechte und medizinisch zugelassene Qualitäten leicht verfügbar für den deutschen Markt.
Diese Kombination ist der Grund, warum wir für viele Hochvolumen-Spritzgießprogramme standardmäßig PP verwenden, bevor wir teurere technische Harze in Betracht ziehen.
Wichtige Vorteile des PP-Spritzgießens
Lebensdichtungsfähigkeit
Polypropylen ist das bevorzugte Material für Lebensdichtungen—denken Sie an Klappverschlüsse, Deckel von Aufbewahrungsboxen und Verschlüsse medizinischer Geräte.
- PP kann Millionen Male flexibel sein, ohne zu reißen
- Scharniere können in einem Stück mit dem Teil gespritzt werden, was die Montagekosten senkt
- Ideal für Verschlüsse, Deckel und Verbraucherpackungen in der Hochvolumenproduktion in Deutschland
Chemische Beständigkeit & Lebensmittelechtheit
PP hält Öl, Fette, Reinigungsmittel und die meisten Haushaltschemikalien äußerst gut stand, weshalb es die Lebensmittel- und Verbraucherpackung dominiert.
- Allgemein für FDA- und EU-Lebensmittelkontaktanwendungen zugelassen
- Sichere Wahl für wiederverwendbare Lebensmittelbehälter, Trinkgefäße und Küchenprodukte
- Starke Leistung in Reinigungsmitteln, Reinigungsprodukten und Verpackungen für Körperpflegeprodukte
Niedrigste Dichte = leichteste Teile
Polypropylen hat eine der niedrigsten Dichten unter den gängigen Spritzgießharzen (etwa 0,90–0,91 g/cm³).
- Leichtere Teile bei gleichem Volumen im Vergleich zu ABS, PC oder PA6
- Geringere Versandkosten und bessere Ergonomie für Handheld-Produkte
- Mehr Teile pro Pfund Harz → direkte Kosteneinsparungen pro Teil
Ausgezeichnete Ermüdungsbeständigkeit
PP hält wiederholtes Biegen, Flexen und Snap-Fit-Benutzung besser stand als die meisten Commodity-Kunststoffe.
- Perfekt für Snap-Fits, Clips, Laschen und Scharnierdeckel
- Ideal für Innenraumteile im Automobil, Gerätekomponenten und Aufbewahrungsprodukte
- Verhindert das Reißen von Teilen bei alltäglicher Nutzung und Vibrationen
Recyclingfähigkeit & Kostenvorteil pro Volumen
Polypropylen wird in Deutschland und weltweit breit recycelt und bietet eines der besten Kosten-Leistungs-Verhältnisse im Spritzgießen.
- Akzeptiert in vielen kommunalen Recyclingströmen (typischerweise #5 PP)
- Einfache Mischung von Virgin- und recyceltem PP für Kosten- und Nachhaltigkeitsziele
- Geringerer Werkzeugverschleiß und effiziente Zykluszeiten im Vergleich zu vielen technischen Kunststoffen
Wenn Sie auf hochvolumige, kostengünstige und langlebige Teile abzielen, ist PP-Spritzgießen oft die wirtschaftlichste Option. Deshalb verwenden wir es intensiv in unseren Programmen und kombinieren es mit optimierten Werkzeugen und Zykluszeiten, ähnlich den Effizienzsteigerungen, die in diesen beschrieben werden Vorteilen des Spritzgießens.
Materialauswahl: Die richtige PP-Qualität für Ihr Projekt wählen
Die Auswahl der richtigen Polypropylen-Spritzgießqualität ist der entscheidende Punkt, an dem die meisten Projekte gewonnen oder verloren werden. Ich beginne immer mit: Was macht das Teil, wo lebt es, und was kann schiefgehen? Von dort wählt sich die PP-Qualität fast von selbst.
Dünnwandige Lebensmittelbehälter (hoch MFI PP)
Für Takeaway-Behälter, Deli-Becher und Snack-Packungen möchten Sie hochfließfähiges PP (hoher MFI, typischerweise 25–60 g/10 min) damit das Harz schnell und sauber in dünne Abschnitte füllt.
Wichtige Punkte:
- PP-Homopolymer or Random-Copolymer für Klarheit und Steifigkeit
- Typische Wand: 0,4–0,8 mm für Hochgeschwindigkeits-Verpackungsmaschinen
- Benötigt FDA-konform / EU 10/2011 lebensmittelecht Zertifizierung
- Ideal für: Joghurtbecher, mikrowellengeeignete Behälter, Einzelportionen
Automobil-Innenraum & Außenbereich (stoßdämpfend modifiziert, Talkumgefülltes PP)
Für Automobilprogramme ist das bevorzugte Material stoßdämpfend modifiziert und mineralgefülltes PP das die Härte, Steifigkeit und Dimensionsstabilität ausgleicht.
Gängige Optionen:
- Talkgefülltes PP (10–30%) für Türverkleidungen, Säulenverkleidungen, Armaturenbretter
- Impact-modifizierter PP-Copolymer für Stoßstangen, Außenteile, Radhausschalen
- Vorteile: bessere Kratzfestigkeit, geringere Verformung, stabile Spalt- / Flächenpassung
- MFI-Bereich: typischerweise 5–20 g/10 min abhängig von Teilgröße und Textur
Medizinische Teile & Verschlüsse/Kappen (Lebensmittel- & Medizinqualität PP)
Für medizinische Einwegartikel und Verschlüsse/Kappen verwenden wir zertifizierte, rückverfolgbare PP-Qualitäten mit enger Konsistenz.
Was wir verwenden:
- PP-Homopolymer für starre Verschlüsse, Spritzenkörper, Laborgeschirr
- Zufallcopolymer für klare Geräte, flexible Schnappverschlüsse
- Muss sein:
- FDA-konform
- EU 10/2011 lebensmittelecht genehmigt
- Oft mit ISO 10993 / USP Klasse VI Daten für medizinische Kontaktteile
- Ideal für: IV-Komponenten, Diagnostikteile, Wasserflaschenverschlüsse, Pharma-Deckel
Flammhemmendes PP (UL94 V0/V2)
Für elektrische Gehäuse und Bauprodukte in der
Kritische Designrichtlinien für PP-Spritzgussteile
Wenn wir Polypropylen-Spritzgussteile entwerfen, sichern wir die Qualität (und Kosten) von 80%, bevor das Werkzeug überhaupt gefertigt wird. So gehe ich bei der PP-Teileentwicklung vor, damit sie sauber und wiederholbar auf der Presse laufen.
Wandstärke gleichmäßig halten (1,2–3,5 mm)
PP ist verzeihend, aber es hasst große Dickenunterschiede.
- Typischer Wandbereich: 1,2–3,5 mm für die meisten PP-Spritzgussteile
- Innerhalb bleiben ±10–15% Dicke über das gesamte Teil
- Für dünnwandige Behälter: 0,6–1,2 mm ist mit Hochfluss-Grade machbar
- Verwenden Kernbohrung anstatt massiver Feststoffe, um Gewicht zu reduzieren und Sink/Verziehen zu minimieren
Einheitliche Wände füllen besser, kühlen gleichmäßig und halten die Zykluszeiten niedrig.
Entlüftungswinkel, Rippen und Nocken
PP zieht sich auf den Stahl zusammen, daher ist Entlüftung unverzichtbar.
- Entlüftungswinkel
- Außenwände: ≥ 1° (2°+ ist sicherer für strukturierte Oberflächen)
- Tiefe Kerne oder schwere Texturen: 2–3°
- Rippen
- Rippenstärke: 50–70% der Nennwand
- Höhe: bis zu 3× Wand ohne Stabilitätsprobleme
- Füge hinzu Fasen an den Rippenbasen, um Spannungsrisiken zu vermeiden
- Nocken
- Nocke Wand: 60–80% der Nennwand
- Unterstütze Bossen mit Rippen, anstatt sie fest zu machen
- Vermeide isolierte dicke Bossen – sie sind Magneten für Sink- und Verformungen
Guter Entwurf und ausgewogenes Rippen-/Bossendesign reduzieren direkt Ausschuss und Werkzeugnacharbeit.
Design von PP-Lebensscharniere
PP ist der König der Lebendscharniere, aber nur, wenn die Details stimmen.
- Verwenden PP-Homopolymer oder eine scharnieroptimierte Sorte
- Typische Scharnierdicke: 0,25–0,4 mm
- Der Fluss sollte über das Scharnier laufen, nicht entlang
- Scharnier in die Wand mit glatten Radien integrieren, keine scharfen Ecken
- Das Teil so spritzen, dass der Scharnierbereich sauber gefüllt wird, ohne Zögern oder Schweißnähte
Eingestellte Scharniergeometrie kann Tausende von Flexzyklen überleben ohne zu reißen.
PP Schrumpfungsraten und wie man sie ausgleicht
Polypropylen-Schrumpfung ist erheblich und sortenabhängig:
- Typischer Schrumpf: 1,2–2,5 % linear
- Gefülltes PP (Talkum, Glas): niedriger, kontrollierter (etwa 0,8–1,5%)
- Ungefüllter Homopolymer/Co-Polymer: höher (etwa 1,5–2,5%)
Wie wir kompensieren:
- Skalieren Sie das 3D-Modell entsprechend der empfohlenen Schrumpfung des Harzlieferanten
- Berücksichtigen Fluss vs Querschrumpfung für talkumgefülltes und glasgefülltes PP
- Fügen Sie Rippen und geeignete Gating-Methoden hinzu, um Verformungen flacher Platten zu verhindern
- Arbeiten Sie eng mit dem Formenbauer zusammen, um die Schrumpfung nach T1 im Stahl fein abzustimmen
Vermeidung von Schrumpfmarken, Verzug und Schweißnähten
Dies sind die drei häufigsten Probleme beim Design für die Spritzgießung von Polypropylen.
Um Schrumpfmarken zu vermeiden:
- Behalten Sie die lokale Dicke im Griff (keine massiven Nocken oder Pads)
- Folgen Sie der 50–70%-Regel für Rippen und Nocken im Vergleich zur Wandstärke
- Verlegen Sie die Einsätze näher an dickeren Merkmalen, damit sie richtig verpackt werden
Um Verzug zu reduzieren:
- Design mit ausgewogener Wandstärke und symmetrischer Geometrie
- Verwenden Talkumpolypropylen für flachere, steifere Platten (Automobil-Innenraum, Gerätegehäuse)
- Platzieren Sie Rippen, um breite, flache Flächen zu stützen
- Ausrichtung der Fließwege, um interne Spannungen nach Möglichkeit zu reduzieren
Um Schweißnähte zu minimieren:
- Vermeiden Sie Designmerkmale, die den Fluss unnötig aufteilen (Löcher, Laschen)
- Wenn Löcher notwendig sind, bewegen Sie sie näher an die Schmelzöffnung oder passen Sie die Positionen der Schmelzöffnungen an
- Erhöhen Sie die Schmelz- und Formen-Temperatur, um die Verbundfestigkeit zu verbessern
- Verwenden Impact-modifizierter PP wenn die Schweißnahtfestigkeit kritisch ist
Wenn Sie sehen möchten, wie diese Regeln in der Praxis umgesetzt werden, sehen Sie sich unsere Erklärung an wie eine Spritzgießmaschine funktioniert und wie sie den Hohlraum in Echtzeit füllt und packt auf unserer Seite unter [jinoplastics.com](https://jinoplast
PP-Spritzgießprozess Schritt für Schritt
Wenn wir Polypropylen-Spritzgießen in unserer Werkstatt durchführen, ist das Ziel einfach: schnelle Zyklen, stabile Qualität, null Probleme. So richten wir den PP-Prozess typischerweise ein und steuern ihn.
1. Trocknungsanforderungen für PP
Die meisten PP-Qualitäten benötigen keine Vor-Trocknung, was einen großen Vorteil gegenüber Materialien wie PC oder PA darstellt:
- PP absorbiert Feuchtigkeit nicht wie Nylons.
- Wir führen es normalerweise direkt aus dem Beutel oder Silo.
- Ausnahmen:
- Recyceltes PP mit Verunreinigungen
- Hochgefüllte oder spezielle Additiv-Grade
Wenn wir Spreizungen oder Blasen sehen und Feuchtigkeit vermuten, trocknen wir bei 80–90 °C (176–194 °F) für 1–2 Stunden als Vorsichtsmaßnahme.
2. Typisches PP-Fassprofil (190–240 °C)
Für Polypropylen-Spritzgießen, wir führen ein allmähliches Temperaturprofil im gesamten Zylinder durch:
- Förderzone: 170–190 °C (338–374 °F)
- Mittlere Zone: 190–220 °C (374–428 °F)
- Vorderseite/Düse: 210–240 °C (410–464 °F)
Wichtige Punkte:
- Niedrigere Temperaturen für hohe Fließfähigkeit (hoher MFI) PP und Dünnwandverpackungen.
- Höhere Temperaturen für Talkgefüllte or impact-modifiziertes Polypropylen Qualitäten.
- Düse sollte heiß genug sein, um Einfrieren zu vermeiden, aber nicht so heiß, dass sie Fäden zieht.
Wenn Sie neu bei Prozessfenstern sind, hilft es, die grundlegenden Arten von Spritzgießprozessen zu verstehen, damit die Temperaturstrategie zu Ihren Werkzeugen und Bauteildesigns passt.
3. Einspritzdruck, Geschwindigkeit & Packen
Wir passen Druck und Geschwindigkeit an die Geometrie des Bauteils und das Angussdesign an:
- Einspritzdruck:
- Typisch: 600–1.200 bar (8.700–17.400 psi)
- Dünnwandige PP-Behälter: oft im oberen Bereich
- Einspritzgeschwindigkeit:
- Schnell, besonders für dünnwandige PP-Behälter, um Kurzschüsse und Schweißnahtprobleme zu vermeiden
- Langsamer bei empfindlichen Merkmalen oder wenn Jetting ein Risiko darstellt
- Packen / Halten:
- Beginnen bei 50–70 % des Spitzen-Einspritzdrucks
- Anpassen, bis Gewicht und Maße stabil sind
- Warten bis zum Gate-Frost (oft 1–4 Sekunden für Standardteile)
Gute Faustregel: verwenden schnelles Füllen, moderaten Druck und ausreichend Packung um Schrumpfung und Verzug zu kontrollieren, ohne das Teil zu überpacken.
4. Abkühlzeit dominiert den Zyklus
Bei PP ist die Abkühlung der Hauptkostentreiber in der Zykluszeit:
- Die Abkühlung verbraucht typischerweise 50–70 % der gesamten Zykluszeit.
- Dünnere Wände und talkumgefülltes Polypropylen benötigen längere Abkühlzeiten, um Verzug zu vermeiden.
- Effizientes Werkzeugkühlungsdesign (Blenden, konforme Kühlung, gekühltes Wasser) ist der Punkt, an dem wir beim Stückpreis gewinnen oder verlieren.
Wir konzentrieren unser DOE (Versuchsplanung) auf:
- Reduzierung der Wandstärke, wo möglich
- Optimierung des Wasserkanal-Layouts
- Ausgleich der Kühlung zwischen den Kavitäten
So halten wir die PP-Zykluszeiten kurz, die Teile präzise und die Kosten niedrig im echten Produktionsbetrieb.
8 häufigste Fehler bei PP-Spritzgießen & wie man sie behebt
Wenn ich die Polypropylen-Spritzgießung durchführe, lege ich großen Wert auf Fehlervermeidung. Hier sind die 8 Probleme, die PP am meisten betreffen, und wie wir sie normalerweise auf der Fertigungsebene beheben.
1. Blitz
Was es ist: Dünner zusätzlicher Kunststoff entlang der Teilungslinien, Lüftungsschlitze oder Auswerferstifte.
Hauptursachen:
- Klemmkraft zu niedrig
- Abgenutzte oder beschädigte Teilungslinie der Form
- Übermäßiger Einspritzdruck oder Überfüllung
So behebe ich es:
- Klemmkraft erhöhen und Pressdruck reduzieren
- Teilungslinie, Lüftungsschlitze und Einsätze reparieren oder nacharbeiten
- Gatesgröße und Füllprofil optimieren, um Überfüllung zu vermeiden
2. Kurze Spritzgänge
Was es ist: Teil füllt sich nicht vollständig – fehlende Bereiche, insbesondere in dünnen Wänden oder Rippen.
Hauptursachen:
- PP-Schmelze zu kalt oder Geschwindigkeit zu niedrig
- Gate zu klein oder schlechte Belüftung
- Unzureichende Schussgröße oder Einspritzdruck
So behebe ich es:
- Schmelze- und Formtemperatur erhöhen; Einspritzgeschwindigkeit steigern
- Gate vergrößern oder Lüftungsschlitze hinzufügen/reinigen
- Schussgröße, Haltedruck und Füllzeit erhöhen
3. Sinkstellen
Was es ist: Lokale Vertiefungen, meist hinter Rippen, Nocken oder dicken Abschnitten.
Hauptursachen:
- Dicke Wandabschnitte oder oversized Rippen
- Niedriger Packdruck oder zu kurze Haltezeit
- Werkzeugtemperatur in dicken Bereichen zu hoch
So behebe ich es:
- Neugestaltung zu einheitliche Wandstärke und schlankere Rippen (40–60% der Wand)
- Erhöhen Sie den Packdruck und die Haltezeit
- Verwenden Sie eine geeignete Kühlanordnung unter dicken Zonen oder fügen Sie Kernstifte hinzu
4. Spritzn
Was es ist: Schlangenartige Fließlinien durch hochgeschmolzenes Material, das in eine kalte Kavität eintritt.
Hauptursachen:
- Einspritzgeschwindigkeit am Spritzgussportal zu hoch
- Spritzgussportal direkt in offenen Raum gerichtet
- Schmelztemperatur zu niedrig
So behebe ich es:
- Reduzieren Sie die Anfangseinspritzgeschwindigkeit, verwenden Sie Mehrstufenfüllung
- Richten Sie das Spritzgussportal auf eine Wand oder ein Merkmal aus, um den Fluss zu verteilen
- Erhöhen Sie die Schmelz- und Werkzeugtemperatur leicht für einen gleichmäßigeren Fluss
5. Verzug
Was es ist: Das Teil verdreht, biegt oder kräuselt sich nach dem Entformen.
Hauptursachen:
- Nicht-uniforme Wandstärke oder ungleichmäßiges Abkühlen
- Hohe Schrumpfungsunterschiede (z.B. talgelfüllte vs. unbefüllte Bereiche)
- Überfüllung auf einer Seite des Teils
So behebe ich es:
- Entwerfen Sie für konstante Wandstärke und ausgewogene Rippen
- Kühlkanäle und Packprofil neu ausbalancieren
- Für hochpräzise Teile, gefüllte PP-Grade mit geringerer Schrumpfung verwenden
6. Brandspuren / Silberstreifen
Was es ist: Dunkle Brandspuren am Ende des Füllvorgangs oder feine Silberstreifen auf der Oberfläche.
Hauptursachen:
- Eingeschlossene Luft und schlechte Entlüftung
- Übermäßige Einspritzgeschwindigkeit oder -druck
- Abgebautes PP durch zu hohe Schmelztemperatur oder lange Verweilzeit
So behebe ich es:
- Entlüftungen hinzufügen oder vertiefen; Entlüftungsbereiche regelmäßig reinigen
- Einspritzgeschwindigkeit und -druck nahe am Ende des Füllvorgangs reduzieren
- Schmelztemperatur senken, häufig spülen und lange Verweilzeiten im Zylinder vermeiden
Für detaillierte Informationen darüber, wie wir diese Probleme in der Produktion beheben, habe ich die Ursachen und Lösungen in unserem Leitfaden zu häufigen Spritzgießfehlern und deren Behebung.
7. Heißkanal-Fehler
Was es ist: Schwache, sichtbare Linien, wo zwei Schmelzfronten um Löcher oder Rippen aufeinandertreffen.
Hauptursachen:
- Niedrige Schmelz- oder Werkzeugtemperatur
- Schmelzfronten treffen sich bei niedrigem Druck oder niedriger Geschwindigkeit
- Schlechtes Tor-Design, das kalte Schmelzfronten kollidieren lässt
So behebe ich es:
- Schmelz- und Werkzeugtemperatur erhöhen
- Position des Torauslasses anpassen, um Schweißlinien von beanspruchten Bereichen wegzubewegen
- Injektionsgeschwindigkeit/-druck um Schweißzonen erhöhen
8. Spreizung (Feuchtigkeitsflecken)
Was es ist: Milchige, trübe Streifen, die wie Dampfflecken auf der Oberfläche aussehen.
Hauptursachen:
- Feuchtigkeit oder Verunreinigung im PP-Rohstoff
- Abgebautes Regranulat oder gemischte Materialien
- Zu viel Rückdruck oder Scherüberhitzung
So behebe ich es:
- Verwenden Sie trockenes, sauberes PP; kontrollieren Sie den Regranulatanteil und die Quelle
- Zylinder reinigen; Vermeiden Sie das Mischen inkompatibler Polymere
- Rückdruck und Schraubengeschwindigkeit reduzieren, um die Scherung zu verringern
Wenn wir das Spritzgießen von Polypropylen richtig einrichten—Material, Werkzeug und Maschine arbeiten als Einheit—können wir stabile, wiederholbare Teile mit minimalen Fehlern und sehr wettbewerbsfähigen Preisen für Kunden in Deutschland produzieren.
Kostenfaktoren für in Deutschland gespritzte PP-Teile im Jahr 2026
Wenn ich die Spritzgießkosten für Polypropylen im Jahr 2026 kalkuliere, betrachte ich wirklich vier große Hebel: Rohstoffpreis, Werkzeuglebensdauer, Zykluszeit und die Qualitäts-/Mengenanforderungen Ihrer Branche.
1. Preise für Virgin- vs. Recyceltes PP-Rohmaterial (2026 Snapshot)
Im deutschen Markt 2026 liegen die typischen Spannen bei:
| PP-Typ | Ungefährer Preisspanne* (USD / lb) | Hinweise |
|---|---|---|
| Virgin PP Homo-Polymer | $0,55 – $0,85 | Standard-Injektionsgrade |
| Virgin PP Schlagzäh / Talkum-gefüllt | $0.75 – $1.10 | Auto/Innenraum, robustere Teile |
| Lebensmittelqualität / medizinisches PP | $0.90 – $1.40 | Zertifizierte, rückverfolgbare Chargen |
| Recyceltes PP (PIR/PCR, Spritzguss) | $0.40 – $0.70 | Hängt stark von Farbe und Stabilität ab |
*Dies sind typische Spot-/Kontrakt-Bereiche für 2026, die aus wichtigen Harzindexdaten (z. B. PolymerUpdate, Plastics News Harzpreise, regionale Händler) stammen.
Wichtige Kostenpunkte:
- Farbe & Konsistenz kosten extra – natürliche oder helle Farben und stabile Fließgrade sind teurer als dunkles gemischtes PCR.
- Zertifizierung erhöht die Kosten – FDA-, EU 10/2011- oder Automobilzulassungen haben einen Aufpreis, sind aber für diese Märkte nicht verhandelbar.
2. Werkzeugkosten: PP vs ABS / PC
Für die Form selbst ist Polypropylen normalerweise günstiger im Betrieb über die Lebensdauer als ABS oder PC:
- Niedrigerer Einspritzdruck & Temperatur
- PP: ~190–240 °C Zylinder-Temperaturen
- PC: oft 260–300 °C
- Niedrigere Temperaturen und Druck = weniger Verschleiß der Form → längere Werkzeuglebensdauer.
- Stahlwahl
- Für PP können wir oft gehärteten P20 oder H13 mit weniger exotischen Beschichtungen verwenden.
- Für abrasive, glasgefüllte PC benötigen wir robustere Stähle und Beschichtungen, was die Kosten erhöht.
Endergebnis:
- Kosten für den Werkzeugaufbau: vergleichbarer Ausgangspunkt vs. ABS, niedriger als PC bei vergleichbarer Komplexität.
- Kosten pro Teil über die Jahre: PP gewinnt, weil das Werkzeug in der Regel weniger Reparaturen benötigt und eine längere Lebensdauer hat.
Wenn Sie eine detailliertere Aufschlüsselung der Formen- vs. Teilekosten wünschen, erkläre ich das in meinem Leitfaden darüber, was eine Spritzgussform tatsächlich kostet und warum.
3. Zykluszeit-Vorteil → Günstigerer Stückpreis
Polypropylen kühlt schnell und fließt leicht, was die Kosten direkt senkt:
- Kürzere Zykluszeiten
- Dünnwandige PP-Behälter: 5–12 Sekunden Zyklen.
- Ähnliche Geometrie bei PC: oft 20–30 % langsamer.
- Gewicht des unteren Teils
- PP hat eine der niedrigsten Dichten (~0,90 g/cm³).
- Gleiches Volumen, weniger Gewicht = geringere Harzkosten pro Teil.
Bei einem Hochkavitätswerkzeug, das nur schneidet 2–3 Sekunden pro Zyklus kann monatlich Tausende von Euro an Produktionskosten einsparen. Deshalb dominiert PP Deckel, Verschlüsse, Dünnwandverpackungen und Konsumgüter in hohem Volumen.
Zur Schätzung des Gesamtstückpreises einschließlich Zykluszeit beziehe ich mich normalerweise auf die gleiche Methodik, die ich in meinem Artikel über Gesamtkosten des Spritzgießens pro Teil.
4. Typische PP-Teilepreisspannen nach Branche (2026)
Dies sind realistische FOB-Fabrikpreis Spannen für Programme mit mittlerem bis hohem Volumen (Kunden in Deutschland, die aus Asien/Deutschland-Werken kaufen) unter Verwendung von PP-Spritzgießen:
| Branche / Teilart | Typisches Volumen | PP-Teilepreisspanne* (USD / Stück) |
|---|---|---|
| Dünnwandige Lebensmittelbehälter, Deckel | 200.000 – 10 Mio. + / Jahr | $0,02 – $0,18 |
| Deckel & Verschlüsse (Getränke, Körperpflege) | 1 Mio. – 50 Mio. + / Jahr | $0.005 – $0.06 |
| Verbraucherprodukte (Behälter, Organizer, Gehäuse) | 50k – 500k / Jahr | $0.20 – $1.20 |
| Automobil-Innen- und Außentrennleisten (Talkum/Impact) | 50k – 300k / Jahr | $0.40 – $4.00 |
| Medizinische Einwegartikel / Gerätegehäuse | 100k – 5M / Jahr | $0.05 – $2.50 |
*Preise basieren auf Standardfarben, normaler Qualitätskontrolle und ohne extreme kosmetische oder sekundäre Bearbeitungen. Enge kosmetische Anforderungen, Reinraum oder komplexe Montage können den oberen Bereich verschieben.
Wie ich deutschen Kunden normalerweise bei der Kosteneinsparung helfe
Wenn ich Angebote für Spritzgießprojekte in Deutschland für Marken mache, dann:
- Wähle das leichteste mögliche Design ohne die Leistung zu beeinträchtigen.
- MFI & Güteklasse abstimmen auf dein Teil und Volumen, damit wir die kürzeste sichere Zykluszeit erreichen.
- Kernzahl und Automatisierung planen basierend auf deinem Bedarf für 1–3 Jahre, nicht nur für die erste Bestellung.
- Recyceltes PP verwenden wo es Ihre Marke nicht beeinträchtigt (z.B. interne Komponenten, dunkle Farben).
Wenn Sie versuchen, einen Zielpreis für ein PP-Teil im Jahr 2026 zu erreichen, ist der schnellste Weg, Folgendes zu teilen:
- Jahresvolumen
- Zielstückpreis
- Teilegewicht (oder eine grobe 3D-Datei)
- Jegliche Zertifizierungs- / Branchenanforderungen
Von dort aus kann ich Ihnen in der Regel innerhalb von Minuten sagen, ob wir Ihr Budget einhalten können oder was geändert werden muss (Material, Kavitation oder Design), damit die Berechnung passt.
Nachhaltigkeit & Recyceltes PP im Spritzgießen
Polypropylen-Spritzgießen ist eine der einfachsten Möglichkeiten, die Teilekosten und den CO2-Fußabdruck gleichzeitig zu senken, insbesondere wenn recyceltes PP richtig verwendet wird.
PCR vs PIR Polypropylen
Wenn wir über recyceltes PP sprechen, verwenden wir hauptsächlich zwei Ströme:
- Post-Consumer-Recycling (PCR) PP
- Kommt von gebrauchten Produkten: Lebensmittelbehälter, Deckel, Verpackungen.
- Am besten für Marken, die auf ESG-Ziele, Nachhaltigkeitsansprüche im Einzelhandel und “Recyclinganteil”-Kennzeichnung abzielen.
- Farbabweichungen und Gerüche müssen durch Sortierung, Filtration und Additive kontrolliert werden.
- Post-Industrial-Recycling (PIR) PP
- Kommt von sauberem Fabrikschrott und Angüssen.
- Viel mehr konsistent und vorhersehbar als PCR.
- Ideal für Automobil, Industriekomponenten und nicht-visuelle Bauteile.
Mechanisches vs Chemisches Recycling für PP
Die meisten heute spritzgegossenen PP-Teile basieren auf mechanisches Recycling:
- Mechanisches Recycling
- Schritte: zerkleinern → waschen → wieder zu Pellets verarbeiten.
- Niedrigste Kosten und in Deutschland weit verbreitet.
- Ideal für Verschlüsse, Kisten, Paletten, Autoteile und nicht-lebensmittelverpackungen.
- Chemisches Recycling
- Zerlegt PP in Monomere oder Öle, die dann wieder polymerisiert werden.
- Kann nahezu-virgin-Qualität und Lebensmittelkontaktpotenzial erreichen.
- Noch höhere Kosten und weniger verfügbar, aber schnell wachsend, insbesondere für Nachhaltigkeitsprogramme von Markeninhabern.
Wie man 30–100% Recyclinganteil erreicht, ohne Eigenschaften zu beeinträchtigen
Sie können den Anteil an recyceltem PP sehr hoch treiben, wenn Sie es von Anfang an entsprechend gestalten:
- Beginnen Sie mit der richtigen Basissubstanz
- Verwenden wirkungsveränderte or talkumgefülltes Polypropylen um Steifigkeit/Impact-Verlust durch PCR auszugleichen.
- Für sichtbare Teile wählen Sie schmale Farbspezifikationen und fügen Sie hinzu Masterbatch um Variationen zu maskieren.
- Mischstrategie
- 30–50% recyceltes PP: Sicherer Bereich für die meisten Verbraucher- und Industrieteile mit minimalem Eigenschaftsverlust.
- 70–100% recyceltes PP: Verwendung für dickere, weniger kritische Teile (Paletten, Behälter, nicht-strukturelle Automobilteile) und hinzufügen:
- Impact-Modifier
- UV-Stabilisatoren
- Antioxidantien und Verarbeitungshilfsmittel
- Design für das Verhalten von recyceltem PP
- Füge hinzu leicht mehr Entwurf und großzügige Radien um niedrigeren Fluss zu bewältigen.
- Vermeiden Sie ultradünne Rippen und scharfe Ecken, die Schwächen verstärken.
- Für Teile mit engen Toleranzen, führen Sie Formflusssimulation durch und verfeinern Sie die Prozessfenster.
- Lieferanten qualifizieren und festlegen
- Bitten Sie um konstantes MFI, Farbe und Aschegehalt Stück für Stück.
- Durchlauf mechanische Tests (Izod, Zugfestigkeit) bei recycelten Mischungen während der Qualifikation.
- Für deutsche Marken, Dokumentation für Recyclinganteil-Ansprüche überprüfen und Lieferkettentransparenz.
Mit einer soliden Mischung aus PCR/PIR, abgestimmten Additiven und intelligenter Bauteilgestaltung führen wir routinemäßig PP-Spritzgießprogramme im 50–100% recycelten Bereich durch, wobei Leistung und Ästhetik innerhalb der Spezifikationen bleiben.
So wählen Sie einen zuverlässigen PP-Spritzgießpartner im Jahr 2026
Die Wahl des richtigen Polypropylenspritzgießpartners im Jahr 2026 hängt von Risikokontrolle, Zertifizierungen und dem Nachweis ab, dass sie tatsächlich in großem Maßstab liefern können.
Warnzeichen vs. Positive Zeichen
Rote Flaggen (schnell weggehen):
- Keine Materialrückverfolgbarkeit oder Chargenaufzeichnungen
- Vage Angebote ohne Werkzeugdetails, kein DFM, keine Toleranzangaben
- Kein internes Qualitätslabor (keine Zugfestigkeit, MFI oder Farbmessung)
- Nur E-Mail-Support, langsame Antworten, keine Prozessdaten geteilt
- “Wir können alles formen”, aber keine echten PP-Fallstudien oder Fotos
Grüne Flags (kurzliste diese):
- Detaillierter DFM-Bericht (Gating, Entwurf, Rippen, Schrumpfung, PP-Fluss) vor Werkzeugabnahme
- Klare Prozessfenster (Schmelztemperatur, Verpackungsdruck, Abkühlzeit) im Angebot
- Eigenes Formenwerkstatt- und Wartungsplan für eine lange Lebensdauer der PP-Werkzeuge
- Transparente PP-Beschaffung (Sortenbezeichnungen, MFI, Lebensmittelkontakt- oder Automobilzulassungen)
- Bereit, PP-Werkzeugversuche durchzuführen und vollständige Inspektionsberichte zu senden
Must-Have-Zertifizierungen (nach Anwendung)
| Anwendungstyp | Must-Have-Zertifizierungen |
|---|---|
| Allgemeine Industrie / Verbraucher | ISO 9001 (Qualitätsmanagement) |
| Automobil-PP-Teile | IATF 16949, PPAP-Fähigkeit |
| Medizinische / Pharma-Verpackung | ISO 13485, saubere Handhabungsverfahren |
| Lebensmittelkontaktverpackung | FDA- & EU 10/2011-konformes PP, Migrationsprüfungen |
| Elektrische / FR-PP | UL-Datei für UL94 V0/V2 Noten |
Wenn ein Lieferant keine aktuellen Zertifikate und Testberichte für die PP-Qualität vorweisen kann, die er verwenden möchte, tragen Sie die Haftung.
Warum chinesische PP-Spritzgießhersteller 2026 immer noch dominieren
Im Jahr 2026 halten chinesische PP-Spritzgießwerke immer noch einen großen Anteil am globalen Volumen, weil:
- Skalierung und Kostenstruktur – Hochleistungspressen, Mehrfachwerkzeuge, schnellere Amortisation
- Vorteil bei Werkzeugkosten – Mehrfachwerkzeuge aus PP zu 30–50 % weniger im Vergleich zu Preisen in Deutschland und der EU
- Reife des Prozesses – jahrzehntelange Erfahrung mit Talkum-gefülltem PP, schlagzäh modifiziertem PP, dünnwandigem PP-Verpackungen
- Vollketten-Service – vom Werkzeugdesign bis zur Montage, Druck und Verpackung
Für deutsche Einkäufer ist es entscheidend, einen chinesischen Partner zu wählen, der wirklich systemorientiert ist und nicht nur günstig. Ein guter Ausgangspunkt ist die Überprüfung, wie ihre Kunststoffspritzgießerei eingerichtet ist und wie sie die Qualität auf der Produktionslinie kontrollieren.
Warum Jino Injection Moulding meine bevorzugte Fabrik für PP-Projekte ist
Als Spritzgieß-Unternehmer setze ich auf Jino Spritzguss für PP-intensive Programme, weil sie die Punkte erfüllen, die auf dem deutschen Markt wichtig sind:
- über 20 Jahre fokussiert auf Kunststoffspritzguss
- 300+ erfolgreiche PP-Programme im Bereich Dünnwandverpackungen, Automobilverkleidungen und Verschlüsse/Deckel
- Eigenes Materiallabor – MFI-Prüfungen, Farbangleichung, mechanische Tests, PP-Schrumpfverifikation
- Kostenloses DFM – einschließlich PP-Fluss, Angussposition, Verformungsrisiko und kostenoptimiertes Formenlayout
- Umfangreiche Erfahrung mit:
- Lebensmittelechte PP-Behälter für Marken in Deutschland
- Impact-modifizierter und talcgefüllter Polypropylen für die Automobilindustrie
- PP-Lebensdrehgelenke und Schnappverschlüsse, die Millionen von Zyklen überleben



 German
 English
 French
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian