
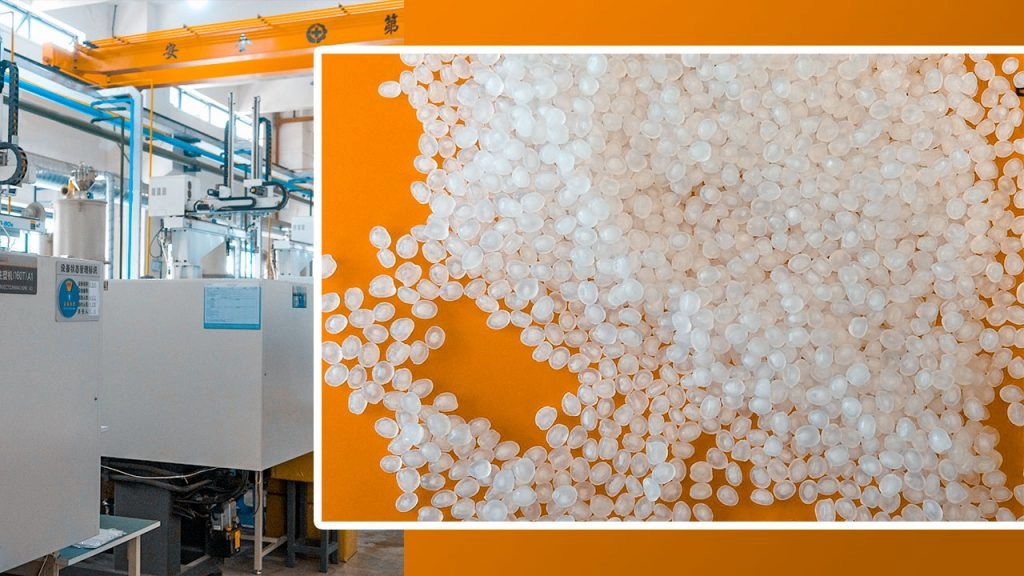
ما هو البولي بروبيلين (PP) ولماذا يهيمن على تشكيل الحقن
البولي بروبلين (PP) هو بلاستيكTherm semi-crystalline واسع الاستخدام في قولبة الحقن لأنه يوفر تكلفة منخفضة لكل حجم, كثافة منخفضة, و مقاومة كيميائية وتعب عالية جدًا. بالنسبة لحجم الجزء المعين، عادة ما يكون PP الأخف وزناً والأكثر اقتصاداً خيارًا، ولهذا يهيمن على تغليف الأغذية، الأغطية والاقفال، السلع الاستهلاكية، والكثير من ديكورات السيارات داخل السوق المصري.
يتم بناء PP من مونومرات البروبلين ويمكن تخصيصه إلى هومو-بوليمرات و كو-بوليمرات (عشوائية أو كتل) لتحقيق توازنات مختلفة في الصلابة–الصدم–الوضوح.
PP هومو-بوليمر مقابل كو-بوليمر (عشوائي مقابل كتلة)
الاختلافات الأساسية
| الخاصية / النوع | PP هومو-بوليمر (PP-H) | كو-بوليمر عشوائي لـPP (PP-R) | كو-بوليمر كتلة لـPP (PP-B / PP-PImpact) |
|---|---|---|---|
| الاستخدام النمطي | أجزاء صلبة، مفاصل، أغطية | حاويات غذائية أكثر وضوحاً، طبي | سيارات، الأجهزة، قطع التأثير |
| التأثير عند درجة حرارة الغرفة | متوسط | منخفض–عالي | عالي |
| التأثير عند درجة حرارة منخفضة (−20 °C) | ضعيف–متوسط | متوسط | عالي (أفضل) |
| الصلابة (المعامل) | الأعلى | منخفض–عالي | متوسط |
| الشفافية | غير شفاف | جيد–جيد جدًا | غير شفاف |
| مقاومة الحرارة (HDT) | الأعلى من الثلاثة | أقل قليلاً | أقل |
| التكلفة | الأقل | أعلى بقليل | أعلى من الهومو، لا يزال اقتصاديًا |
في الواقع:
- نستخدم PP-H عندما نريد قطع صلبة، اقتصادية وسرايات حية.
- نحدد PP-R لـ قطع شفافة أو شبه شفافة من نوع غذائي ودوائي.
- نختار PP-B/Impact PP لـ قطع السيارات والأن outdoors السيارات والمتعلقة بالهواء الطلق التي تتطلب قوة تحمّل في الطقس البارد.
الأنواع الرئيسية لـ PP للحقن (مع نطاقات MFI)
MFI (مؤشر تدفق الذوبان، غ/10 د، 230 °C/2.16 كغ) هو معامل المعالجة الأساسي الذي نُقيّمه. كلما ارتفع MFI = تدفق أسهل = جدران أرق، لكن قوة تأثير أقل.
| نوع الدرجة | نطاق MFI النمطي (غ/10 د) | الاستخدامات الشائعة |
|---|---|---|
| PP-H متعدد الاستخدامات | 4–12 | أعباء، أغطية، أجزاء تقنية |
| PP عالي التدفق (PP-H أو PP-R) | 20–60 | عبوات غذائية بجدران رقيقة، تغليف IML |
| PP عالي التأثير (PP-B / هتيروباسك) | 5–25 | داخلي/خارجي للسيارة، أجهزة |
| PP مُملَّق بمعدن/تالك | 5–20 | تشطيبات السيارات، هيكل داخلي |
| PP مُقوّى بالألياف الزجاجية | 5–15 | أُطر بنيوية، أجزاء تحت المحرك |
| المعجون / للاستخدام على سطح الطعام من PP | 8–25 | الحقنات، الأدوات المختبرية، الأغطية والالإغلاق |
بالنسبة لتغليف الطعام الرقيق الجدار في مصر، نعمل عادةً MFI 25–40. بالنسبة للأغطية والإغلاق العامة،, MFI 8–20 هو النطاق الأمثل.
PP مقابل بلاستيك الحقن الشائعة الأخرى
مقارنة سريعة: PP مقابل ABS وPC وHDPE وPOM وPA6
القيم نطاقات إرشادية للمنتجات التجارية العادية غير المُملأة.
| الخاصية | PP | ABS | PC | HDPE | POM (إكيتال) | PA6 (نايلون 6) |
|---|---|---|---|---|---|---|
| الكثافة (غ/سم³) | 0.90–0.91 | 1.03–1.06 | 1.19–1.22 | 0.95 | 1.40–1.42 | 1.12–1.15 |
| قوة الشد (MPa) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| Modulus المرون Flexural (GPa) | 1.1–1.6 | 1.8–2.2 | 2.2–2.6 | 0.8–1.1 | 2.5–3.0 | 2.5–3.0 |
| Izod Notched @ 23 °C | 3–8 كJ/م² | 15–40 كJ/م² | 60–80 كJ/م² | 3–10 كJ/م² | 6–10 كJ/م² | 5–10 كJ/م² |
| درجة انسياب الحرارة عند الانثناء (°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 200–180 (dry) |
| درجة الاستخدام المستمر (°س) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| المقاومة الكيميائية | ممتاز | متوسط–جيد | جيد | ممتاز | جيد | متوسط–جيد |
| حساسية الرطوبة | منخفض جدًا | منخفض | منخفض–متوسط | منخفض جدًا | منخفض | عالية (تمتص) |
| التكلفة النسبية للمادة | الأقل | متوسط | عالي | منخفض–متوسط | منخفض–عالي | منخفض–عالي |
| الاستخدامات النموذجية في مصر | التعبئة، الأغطية، الزينة التلقائية | الإسكانات، السلع الاستهلاكية | السلامة، العدسات، مقاومة عالية للصدمات | الزجاجات، الخزانات | التروس، الدقة | تحت المحرك، ميكانيكي |
أين يفوز PP بشكل حاسم:
- أدنى كثافة أجزاء أخف وزنًا لنفس الحجم.
- سعر الراتنج تنافسي للغاية وأدوار سريعة.
- مقاومة كيميائية ممتازة للمنظفات والأحماض والعديد من المذيبات.
- درجات مناسبة للاتصال بالطعام وموافقة طبية متوفرة بسهولة لسوق مصر.
هذا المزيج هو السبب في أننا نُفضّل الـ PP لعديد من برامج القولبة بالحقن ذات الحجم العالي قبل النظر في راتنجات الهندسة الأكثر تكلفة.
المزايا الأساسية لحقن PP
قدرة الوصل المرن
البول بروبلين هو المادة المفضلة للكابلات الحية—فكر في أغطية قابلة للفتح، أغطية صناديق التخزين، وإغلاق الأجهزة الطبية.
- يمكن لـ PP أن يثني ملايين المرات دون أن يتشقق
- يمكن قولبة المفصلات في قطعة واحدة مع القطعة، مما يقلل تكلفة التجميع
- مثالي للأغطية والإغلاق والتعبئة الاستهلاكية في إنتاج عالي الحجم في مصر
المقاومة الكيميائية وسلامة الاتصال بالغذاء
يحافظ PP بشكل ممتاز على الزيوت والدهون والمنظفات ومعظم المواد الكيميائية المنزلية، وهو ما يجعله يهيمن على تغليف الغذاء والاستهلاك.
- تُوافق عادة على تطبيقات اتصال الغذاء في FDA والاتحاد الأوروبي
- اختيار آمن لعلب الطعام القابلة لإعادة الاستخدام، وأواني الشرب، ومنتجات المطبخ
- أداء قوي في المنظفات ومنتجات التنظيف وتعبئة العناية الشخصية
أقل كثافة = أجزاء الأخف وزنًا
البولي بروبلين من أدنى الكثافات بين راتنجات الحقن الشائعة (حوالي 0.90–0.91 جرام/سم³).
- أجزاء أخف بنفس الحجم مقارنة بـ ABS، PC، أو PA6
- تكاليف شحن أقل وراحة استخدام أفضل للمنتجات المحمولة باليد
- المزيد من الأجزاء لكل رطل من الراتنج → توفير مباشر في تكلفة الجزء الواحد
مقاومة تعب ممتازة
PP يتعامل مع الثني والتشكيل المتكرر والاستخدام بالتركيب القابل للفك بشكل أفضل من معظم البلاستيكات ذات السلع المتداولة.
- مثالي للتركيبات القابلة للفك، المشابك، علامات التبويب، والأغطية المغلقة بالمفصل
- ممتاز لقطع داخلية للمركبات ومكونات الأجهزة ومنتجات التخزين
- يمنع تشقق الأجزاء تحت الاستخدام اليومي والاهتزاز
قابلية إعادة التدوير وتفوق تكلفة-الحجم
البولي بروبلين يعاد تدويره على نطاق واسع في الولايات المتحدة وعالميًا، وهو يوفر واحداً من أفضل النسب بين التكلفة والأداء في قولبة الحقن.
- مقبول في العديد من تيارات إعادة التدوير البلدية (عادةً #5 PP)
- سهولة المزج بين PP النقي والمعاد تدويره لأهداف التكلفة والاستدامة
- انخفاض تآكل الأدوات وفعالية أوقات الدورة مقارنةً بالعديد من البلاستيكات الهندسية
إذا كنت تستهدف أجزاء عالية الحجم ومنخفضة التكلفة وعالية المتانة، فإن قولبة الحقن لـ PP غالباً ما تكون الخيار الأكثر اقتصادية. لهذا السبب نستخدمه بكثرة في برامجنا ونقرنه بأدوات محسّنة وأوقات دورة، مشابهة للكفاءة المذكورة في هذه مزايا قولبة الحقن.
اختيار المادة: اختيار درجة PP المناسبة لمشروعك
انتقاء درجة قولبة الحقن البولي بروبلين الصحيحة هو المكان الذي تُكسب فيه أغلب المشروعات أو تُخسر. أنا دائماً أبدأ بـ: ما الذي تفعله القطعة، أين تعيش، وما الذي قد يخطئ؟ ومن ثم فإن درجة PP تكاد تختار نفسها.
عبوات غذائية رقيقة الجدار (PP ذو MFI عالي)
لأحواض takeaway وأكواب المحلات وعبوات الوجبات الخفيفة، تريد PP عالي التدفق (ارتفاع MFI، عادة 25–60 غ/10 دقائق) حتى تمتلئ الراتنج بسرعة وبشكل نظيف في مقاطع رقيقة.
نقاط رئيسية:
- بولي أوليفين مونو غير متغاير or بوليسترين عشوائي للوضوح والصلابة
- الجدار النموذجي: 0.4–0.8 مم لأدوات التغليف عالية السرعة
- احتياجات مطابقة لـ FDA / أغذية مصنفة وفق EU 10/2011 شهادة
- مثالي لـ: أكواب الزبادي، حاويات يمكن وضعها في الميكروويف، عبوات طعام فردية
الداخلية والخارجية للسيارة (PP معدل التأثير ومليء بالطفلة)
لبرامج السيارات في الولايات المتحدة، الخيار الأساسي هو PP معدل التأثير ومُملأ بالمعادن الذي يوازن المتانة والصلابة والاستقرار البعدي.
اختيارات شائعة:
- PP مملوء بالتلك (10–30%) للألواح الباب وشرائط العمود ولوحات العدادات
- بولي بروبلين مقطع متأثر بالآثار لصدمات السيارات، الزخارف الخارجية، غطاءات منصات العجلات
- الفوائد: مقاومة خدش أفضل، تقويم أقل، فجوة/إرتفاع متسق
- نطاق MFI: عادة 5–20 ج/10 دقائق اعتماداً على حجم الجزء وملمسه
قطع طبية وأغطية/سدادات (PP عالي الجودة للاستخدام الطبي والغذاء)
للأجهزة الطبية المعقمة والعبوات/سدادات، نلتزم بـ درجات PP معتمدة وقابلة للتتبع بثبات عالي.
ما نستخدمه:
- بولي أوليفين مونو غير متغاير للأغطية الصلبة، أجسام المحاقن، أواني المختبر
- كوپوليمر عشوائي لأجهزة شفافة، تثبيتات قابلة للفك والضبط مرنة
- يجب أن تكون:
- مطابقة لـ FDA
- معتمدة للاستخدام في تلامس الغذاء وفق EU 10/2011
- غالباً مع بيانات ISO 10993 / USP Class VI بيانات أجزاء للاستخدام الطبي
- مثالي للمكونات الوريدية، القطع التشخيصية، أغطية زجاجات الماء، إغلاق المنتجات الصيدلانية
PP مقاوم للحريق (UL94 V0/V2)
لأجهزة الإيواء الكهربائية ومنتجات البناء في
الإرشادات Design Critical لقطع تشكيل الحقن من PP
عندما نصمم أجزاء البلاستيك بولي بروبيلين بالحقن، نحدد جودة (وتكلفة) 80% قبل أن يتم قطع القالب. إليك كيف أقترب من تصميم جزء PP ليعمل بشكل نظيف وقابل للتكرار على المكبس.
قدِّم سماكة الجدار بشكل موحد (1.2–3.5 مم)
PP متسامح، لكنه لا يحب تقلبات السماكة الكبيرة.
- نطاق الجدار النموذجي: 1.2–3.5 مم لأغلب أجزاء تشكيل PP بالحقن
- ابق ضمن ±10–15% السماكة عبر الجزء
- لعبوات الجدار الرقيق: 0.6–1.2 مم يمكن العمل بها مع درجات تدفق عالية
- استخدم التجويف/التخطيط بدلاً من الكتل الصلبة لتقليل الوزن وتقليل الانخفاض/الالتواء
تمتلئ الجدران بشكل موحد، وتبرد بشكل متساوٍ، وتقلل من أوقات الدورة.
زوايا الانحدار، الأضلاع، والرؤوس
PP shrinks onto the steel, so draft is non‑negotiable.
- زوايا المسودة
- الجدران الخارجية: ≥ 1° (2°+ آمن أكثر للأسطح المحفورة)
- نوى عميقة أو نسيج ثقيل: 2–3°
- أضلاع
- سمك القشور/الوتد: 50–70% من الجدار الاسمي
- الارتفاع: حتى 3× الجدار دون مشاكل استقرارية
- إضافة المقاطع المنحنية عند قواعد العصب لتجنب الإجهاد
- الأرباع
- جدار الرؤوس: 60–80% من الجدار الاسمي
- دعم الرؤوس بالعناصر مع العصب بدلاً من جعلها صلبة
- تجنب الرؤوس السميكة المعزولة – فهي مغناطيسات للهبوط والتشوه
مسودة جيدة وتصميم عصب/رأس متوازن يخفّض النفايات وإعادة العمل في الأداة مباشرة.
تصميم مفاصل PP الحية
PP هو ملك المفاصل الحية، ولكن فقط إذا كانت التفاصيل صحيحة.
- استخدم بولي أوليفين مونو غير متغاير أو درجة مُحسّنة للمفصل
- سمك المفصل النموذجي: 0.25–0.4 مم
- يجب أن تتدفق عبر المفصل، لا على طوله
- ادمج المفصل في الجدار بانحناءات سلسة، بدون زوايا حادة
- افرِز الجزء بحيث يملأ منطقة المفصل بشكل نظيف، بدون ت hesitate أو خطوط لحام
الهندسة المفصلية المضبوطة يمكنها البقاء على قيد الحياة عشرات الآلاف من دورات الثني دون تعرّق.
معدلات انكماش PP وكيفية التعويض
انكماش البولي بروبيلين كبير ويعتمد على الدرجة:
- الانكماش النموذجي: 1.2–2.5% خطياً
- PP مملوء (تالك، زجاج): أقل، أكثر تحكّماً (حوالي 0.8–1.5%)
- غير مملوء بوليمر مونو/كو-بوليمر: أعلى (حوالي 1.5–2.5%)
كيف نعوض:
- قم بتكبير نموذج 3D وفق انكماش المورّد للراتينج الموصى به
- Consider التدفق مقابل الانكماش الطولي للـ PP المحشو بالتلك والمعبأ بالزجاج
- أضف الأضلاع والبوابات المناسبة للحفاظ على استواء اللوحات من التشوه
- اعمل closely مع المُقول لضبط الانكماش في الفولاذ بعد T1
تجنب علامات الانبساط، والتواء، وخطوط اللحام
هذه هي أكثر ثلاث مشاكل عامة في تصميم قولبة حقن بولي بروبيلين.
لتجنب علامات الانبساط:
- التزم بالسمك المحلي تحت السيطرة (لا وجود لبُؤُر ضخمة أو أسطح بادئة كبيرة)
- اتبع قاعدة 50–70% للعضاضات والبوابات مقابل سماكة الجدار
- قلل البوابات أقرب إلى الميزات الأكثر سمكًا حتى تتعبأ بشكل صحيح
لتقليل الالتواء:
- صمم بـ سمك جدار متوازن والهندسة المتناسقة
- استخدم PP المحشو بالتلك لألواح أكثر استواءً وصلابة (تشغيل داخلي تلقائي، أغطية أجهزة)
- ضع الأضلاع لدعم الأسطح العريضة المستوية
- مواءمة مسارات التدفق لتقليل الإجهادات الداخلية حينما أمكن
لتقليل خطوط اللحام:
- تجنب ميزات التصميم التي تقسم التدفق بلا داعٍ (ثقوب، علامات تثبيت)
- إذا كانت الثقوب ضرورية، حركها أقرب إلى البوابة أو عدّل مواقع البوابة
- زيادة حرارة الصهر والقالب لتحسين قوة الربط
- استخدم PP معدل التأثير عندما تكون قوة خط اللحام حرجة
إذا أردت أن ترى كيف تترجم هذه القواعد على الصحافة، راجع تحليلنا لــ كيف يعمل ماكينة القولبة بالحقن وكيف يملأ ويعبئ التجويف بشكل实时 على موقعنا في [jinoplastics.com](https://jinoplast
عملية صب PP بالقولبة بالحقن خطوة بخطوة
عندما نشغل قولبة PP بالحقن في ورشتنا، الهدف بسيط: دورات سريعة، جودة مستقرة، بدون drama. إليك كيف نُهيئ عادةً ونتحكّم بعملية PP.
1. متطلبات التجفيف لـ PP
معظم درجات PP لا تحتاج إلى تجفيف مسبق، وهو ميزة كبيرة مقارنة بمواد مثل PC أو PA:
- PP لا يمتص الرطوبة كما تفعل نايلونات.
- عادة ما نقوم بتشغيله مباشرة من الكيس أو المستودع المحبّب.
- استثناءات:
- PP المعاد تدويره مع تلوث
- درجات مضافة للغاية أو معدّات خاصة
إذا رأينا امتدادًا أو فقاعات ونشتبه في وجود رطوبة، سنجف عند 80–90 °C (176–194 °F) لفترة 1–2 ساعات كإجراء احترازي.
2. ملف تعريف درجة حرارة علبة PP التقليدي (190–240 °C)
لـ حقن بولي بروبيلين, نقوم بتشغيل ملف تعريف درجة حرارة تدريجي عبر قِطع البرميل:
- منطقة التغذية: 170–190 °C (338–374 °F)
- المنطقة الوسطى: 190–220 °C (374–428 °F)
- الجزء الأمامي/الفوهة: 210–240 °C (410–464 °F)
نقاط رئيسية:
- درجات حرارة منخفضة لـ التدفق العالي (MFI عالي) PP وتغليف الجدار الرقيق.
- درجات حرارة أعلى لـ المطّاط المضاف بالطَلق or أنواع بولي بروبيلين معدل التأثير المطحونة بطابع التلك.
- يجب أن تكون الفوهة ساخنة بما يكفي لتجنب التجمد ولكن ليس ساخنة جدًا حتى لا تتكون خيوط.
إذا كنت جديداً في عمليات النوافذ المعالجة، فسيكون من المفيد فهم الأنواع الأساسية لعمليات قولبة الحقن المختلفة حتى تتطابق استراتيجية الحرارة مع أدواتك وتصميم القطعة.
3. ضغط الحقن، السرعة والتعبئة
نضبط الضغط والسرعة حول هندسة القطعة وتصميم البوابة:
- ضغط الحقن:
- Typical: 600–1,200 بار (8,700–17,400 psi)
- حاويات PP بجدران رقيقة: غالباً باتجاه الطرف الأعلى
- سرعة الحقن:
- سريعة، خاصة لـ حاويات PP بجدران رقيقة, لتجنب اللقطات القصيرة ومشاكل خط اللحام
- أبطأ حول الميزات الرشيقة أو حيث المخاطر من التوجيه
- التعبئة / الثبات:
- ابدأ من 50–70% من أقصى ضغط حقن
- ضبط حتى تستقر الوزن والأبعاد
- الاحتفاظ حتى تجميد البوابة (غالباً 1–4 ثوانٍ للأجزاء القياسية)
قاعدية جيدة: استخدم امتلاء سريع، ضغط متوسط، وتعبئة كافية للسيطرة على الانكماش والتواء السطح دون الإفراط في تعبئة القطعة.
4. وقت التبريد يهيمن على الدورة
مع PP، التبريد هو محرك التكلفة الرئيس في زمن الدورة:
- التبريد عادة يستهلك 50–70% من إجمالي زمن الدورة.
- الجدران الأكثر سماكة و البولي بروبلين المملوء بالطَلك يحتاج إلى تبريد أطول لتجنب الالتواء. تصميم تبريد القالب الفعّال (الحواجز، التبريد المت conformal، الماء المبرد) هو المكان الذي نفوز فيه أو نخسر فيه على سعر القطعة.
- نركز تجربتنا المصممة على (DOE) في:.
تقليل سماكة الجدار حيثما أمكن
- تحسين تخطيط قناة الماء
- موازنـة التبريد عبر التجاويف
- هذه هي الطريقة التي نبقي بها أوقات دورة PP قصيرة، أبعاد القطع دقيقة، وتكاليف منخفضة في الإنتاج الفعلي.
8 عيوب شائعة في حقن PP وكيفية إصلاحها.
عندما أقوم بتصنيع حقن البولي بروبلين، أركز بشدة على منع العيوب. فيما يلي 8 مشاكل تصيب PP أكثر الأشياء، وكيف نصلحها عادة في موقع العمل.
1. الزائد/الخروج.
ما هو:
What it is: بلاستيك إضافي رقيق Along خطوط الفرق، وفتحات التهوية، أو أزرار الإطلاق.
الأسباب الرئيسية:
- قوة الكبس منخفضة جدًا
- جزء قالب متهتك أو تالف عند خط الفصل
- ضغط حقن مفرط أو تعبئة زائدة
كيف أصلحه:
- زيادة قوة الكبس وتقليل ضغط التعبئة
- إصلاح أو إعادة معالجة خط الفصل، والفتحات، والقطع الإدراج
- تحسين حجم البوابة وملف الملء لتجنب التعبئة الزائدة
2. الرشات القصيرة
What it is: الجزء لا يملأ تمامًا—أجزاء مفقودة، خاصة في الجدران الرقيقة أو الأضلاع.
الأسباب الرئيسية:
- انصهار PP بارد جدًا أو سرعة منخفضة جدًا
- البوابة صغيرة جدًا أو تهوية ضعيفة
- حجم الضربة غير كافٍ أو ضغط الحقن غير كافٍ
كيف أصلحه:
- رفع درجة حرارة المصهور والقالب؛ زيادة سرعة الحقن
- تكبير البوابة أو إضافة/تنظيف الفتحات
- زيادة حجم الضربة، الاحتفاظ بالضغط، ووقت الملء
3. علامات الانكماش العميق
What it is: هبوط محلي، غالبًا وراء الأضلاع أو الرؤوس أو الأجزاء السميكة.
الأسباب الرئيسية:
- أجزاء جدار سميك أو أضلاع كبيرة الحجم
- ضغط تعبئة منخفض أو وقت تثبيت قصير جدًا
- درجة حرارة القالب عالية جدًا في المناطق السميكة
كيف أصلحه:
- إعادة التصميم إلى سماكة الجدار الموحدة وأضيق الأضلاع (40–60% من جدار)
- زد ضغط الحزمة ووقت الاحتجاز
- استخدم تنظيم تبريد مناسب تحت المناطق السميكة أو أضف دبابيس مركزية
4. الحقن
What it is: خطوط تدفق تشبه الأفعى من الزيت المنصهر عالي السرعة يدخل القالب البارد.
الأسباب الرئيسية:
- سرعة الحقن عالية جدًا عند البوابة
- البوابة موجهة مباشرة نحو مساحة مفتوحة
- درجة حرارة الذوبان منخفضة للغاية
كيف أصلحه:
- خفض سرعة الحقن الأولية، استخدم تعبئة متعددة المراحل
- إعادة توجيه البوابة نحو جدار أو ميزة للمساعدة في انتشار التدفق
- زيادة طفيفة في درجة حرارة المصهور والوكالة لجريان أكثر سلاسة
5. تشوه
What it is: المكوّن يلتوي أو ينحني أو يتجعد بعد الإخراج.
الأسباب الرئيسية:
- سمك جداري غير موحّد أو تبريد غير متساوٍ
- فروق انكماش عالية (مثلاً، مناطق محشوة بالطين الطلقي مقابل غير المحشوة)
- تعبئة زائدة على جانب واحد من القطعة
كيف أصلحه:
- تصميم لـ سمك جدار ثابت وأضلاع متوازنة
- إعادة توازن قنوات التبريد وملف التعبئة
- لقطع عالية الدقة، استخدم درجات PP مملوءة ذات انكماش منخفض
6. آثار احتراق / خطوط فضية
What it is: الاحتراق الداكن في نهاية الملء، أو خطوط فضية دقيقة على السطح.
الأسباب الرئيسية:
- هواء محاصر وتنفّس تهويضي سيئ
- سرعة الحقن أو الضغط مفرطان
- تدهور PP بسبب درجة انصهار عالية جدًا أو زمن إقامة طويل
كيف أصلحه:
- أضف فتحات أو عمّقها؛ نظّف مناطق الفتحات بانتظام
- قلل سرعة الحقن والضغط قرب نهاية الملء
- خفض درجة حرارة الانصهار، تطهير متكرر، وتجنب إقامة طويلة للبرميل
لمزيد من التفصيل حول كيفية استكشاف هذه المشاكل في الإنتاج، قمت بتجزئة الأسباب الجذرية والحلول في دليلنا عن عيوب القوالب الشائعة للحاقن والحلول.
7. خطوط اللحام
What it is: خطوط ضعيفة ومرئية حيث تلتقي جبهتا الانصهار حول الفتحات أو الحواف.
الأسباب الرئيسية:
- درجة حرارة المصهور أو القالب منخفضة
- تلاقي جبهتا التدفق عند ضغط منخفض أو سرعة منخفضة
- وضع البوابة السيئ يسبب تصادم جبهات التدفق الباردة
كيف أصلحه:
- زيد من درجة حرارة الانصهار والقالب
- ضبط موقع البوابة لنقل خطوط اللحام بعيدًا عن المناطق المجهدة
- زيادة سرعة/ضغط الحقن حول مناطق اللحام
8. تشظّع (علامات الرطوبة)
What it is: خطوط حليبية، كدرة، تشبه علامات البخار على السطح.
الأسباب الرئيسية:
- الرطوبة أو التلوث في راتنج PP
- إعادة طحن منتهية أو مواد مختلطة ملوثة
- إجهاد أو عودة ضغط مرتفع جدًا أو سخونة قصّية
كيف أصلحه:
- استخدم بولي بروبلين جاف ونظيف؛ تحكّم في نسبة إعادة الطحن والمصدر
- تنظيف برميل الجهاز؛ تجنّب خلط البوليمرات غير المتوافقة
- خفض الضغط الخلفي وسرعة البرغي لتقليل القص
عندما نقوم بإعداد قولبة PP بالحق بشكل صحيح—المادة والآلة والقالب تعمل كوحدة واحدة—يمكننا تشغيل أجزاء ثابتة ومتكررة مع عيوب طفيفة وتسعير تنافسي للغاية لعملاء مصر.
عوامل تكلفة أجزاء قولبة PP في 2026
عند اقتباسي قولبة PP في 2026، أنا أنظر فعلياً إلى أربعة أذرع كبيرة: سعر الراتينج، عمر الأدوات، زمن الدورة، ومتطلبات جودة/حجم الصناعة لديك.
1. أسعار راتنج PP النظيف مقابل PP المعاد تدويره (لمحة 2026)
في سوق مصر وآسيا لعام 2026، النطاقات النموذجية هي:
| نوع PP | نطاق السعر التقريبي* (USD / رطل) | ملاحظات |
|---|---|---|
| بولي بروبلين PP النقي أحادي البلمرة | $0.55 – $0.85 | درجات حقن قياسية |
| PP النقي تأثير / مملوء بالتلك | $0.75 – $1.10 | سيارات/داخلية، أجزاء أقوى |
| PP صالح للأكل / طبي | $0.90 – $1.40 | وحدات معتمدة وقابلة للتمييز |
| PP المعاد تدويره (PIR/PCR، حقن) | $0.40 – $0.70 | يعتمد بشكل كبير على اللون والاستقرار |
*هذه نطاقاتSpot/عقود 2026 النموذجية مأخوذة من بيانات مؤشر الراتنج الرئيسة (مثل PolymerUpdate، تسعير Resin Plastics News، الموزعين الإقليميين).
نقاط التكلفة الرئيسية:
- اللون وتوحيد القوام يكلفان إضافياً – الألوان الطبيعية أو الفاتحة وتدفقات مستقرة أكثر تكلفة من PCR الملوَّك الداكن المختلط.
- الشهادة تضيف تكلفة – تمتلك موافقات FDA، EU 10/2011، أو الموافقات السيارات علاوة لكنها غير قابلة للتفاوض لتلك الأسواق.
2. تكلفة القوالب: PP مقابل ABS / PC
بالنسبة للقالب نفسه، عادةً ما تكون البولي بروبلين أرخص في الاستخدام مع مرور عمره الافتراضي من ABS أو PC:
- ضغط حقن ودرجة حرارة أقل
- PP: درجات حرارة أنبوبية ~190–240 °C
- PC: غالباً 260–300 °C
- درجات حرارة وضغط أقل → تقليل تآكل القالب → عمر أداة أطول.
- اختيار الفولاذ
- بالنسبة لـ PP، يمكننا غالباً استخدام P20 معالج أو H13 مع طلاءات أقل تعقيداً.
- بالنسبة لـ PC المملوءة بزجاجاً كاشطة، نحتاج إلى فولاذات وطلاءات أقوى، مما يزيد التكلفة.
النتيجة النهائية:
- تكلفة بناء الأداة: نقطة بداية مماثلة مقابل ABS،, أقل من PC للمرونة المعقولة.
- التكلفة لكل قطع على مدى السنوات: يفوز PP لأن الأداة عادة تحتاج إلى إصلاحات أقل وعمر أطول.
إذا كنت تريد تفصيلًا أعمقًا لتكاليف القالب مقابل القطعة، سأشرح ذلك في دليلي عن ما هي تكلفة قالب الحقن في الواقع ولماذا.
3. ميزة زمن الدورة → سعر قطعة أقل
البولي بروبيلين يبرد بسرعة ويتدفق بسهولة، مما يخفض التكلفة بشكل مباشر:
- أقصى دورة زمنية أقصر
- عبوات PP ذات الجدار الرقيق: دورات من 5–12 ثانية.
- تشابه الهندسة في PC: غالباً ما تكون أبطأ بمقدار 20–30%.
- وزن القطعة الأقل
- يملك PP أحد أقل الكثافات (~0.90 جرام/سم³).
- نفس الحجم، وزن أقل = تكلفة مصفوفة أقل لكل قطعة.
على أداة ذات تجويف عالي، اقتصار فقط 2–3 ثوانٍ لكل دورة يمكن أن يوفر آلاف الدولارات شهريًا في الإنتاج. لهذا السبب يهيمن PP على الأغطية، الغلقات، تعبئة جدار رقيق، والسلع الاستهلاكية ذات الحجم الكبير.
للاستدلال على إجمالي سعر القطعة بما في ذلك زمن الدورة، غالباً ما أ refer إلى المنهج نفسه الذي أوضحه في مقالتي حول إجمال تكلفة الحقن بالراتنج لكل قطعة.
4. نطاقات سعر قطعة PP القياسية حسب الصناعة (2026)
هذه واقعية FOB المصنع نطاقات لبرامج حجم وسط-عالٍ (عملاء الولايات المتحدة يشترون من آسيا/مصانع مصر) باستخدام قولبة الحقن PP:
| الصناعة / نوع القطعة | الحجم النموذجي | نطاق سعر قطعة PP* (USD / قطعة) |
|---|---|---|
| حاويات غذائية بر wall رقيقة، أغطية | 200 ألف – 10 ملايين+ / السنة | $0.02 – $0.18 |
| أغطية ووقايات (مشروبات، عناية شخصية) | 1 مليون – 50 مليون+ / السنة | $0.005 – $0.06 |
| منتجات استهلاكية (صناديق، منظمات، وحدات تغليف) | 50 ألف – 500 ألف / السنة | $0.20 – $1.20 |
| تشذيب داخلي/خارجي للسيارات (تالك/تصادم) | 50 ألف – 300 ألف / السنة | $0.40 – $4.00 |
| الاستهلاكات الطبية / أغطية الأجهزة | 100 ألف – 5 مليون / سنة | $0.05 – $2.50 |
*التسعير يفترض ألوان قياسية، فحص جودة عادي، ولا عمليات زخرفة أو عمليات ثانوية مَكثَّفة. يمكن أن تدفع الزخرفة الدقيقة، أو بيئة الغرفة النظيفة، أو التجميع المعقد الحد الأعلى للنطاق.
كيف أساعد عملاء الولايات المتحدة عادة في السيطرة على التكاليف
عندما أقتبس مشاريع قولبة الحقن PP للعلامات التجارية في مصر، عادةً ما:
- أختار التصميم الأخف وزنًا قدر الإمكان دون الإضرار بالأداء.
- مطابقة MFI ودرجة لجزئتك وحجمك حتى نحقق أقصر دورة أمان ممكنة.
- تخطيط عدد تجويف والأتمتة حول طلبك لعام 1–3 سنوات، وليس فقط أول أمر شراء.
- استخدام PP المعاد تدويره حيث لا يضر بعلامتك التجارية (مثلاً المكونات الداخلية، الألوان الداكنة).
إذا كنت تحاول الوصول إلى سعر هدف لجزء PP في 2026، أسرع طريقة هي أن تشارك:
- الحجم السنوي
- سعر القطعة المستهدف
- وزن القطعة (أو ملف ثلاثي الأبعاد تقريبي)
- أي متطلبات شهادة/صناعة
من هناك، أستطيع عادة أن أخبرك خلال دقائق whether يمكننا تحقيق ميزانيتك أم ما الذي يحتاج إلى تغييره (المادة، التجويف، أو التصميم) لجعل الحساب يعمل.
الاستدامة وPP المعاد تدويره في قولبة الحقن
حقن البولي پروبيلين بالقولبة هو واحد من أسهل الطرق لتخفيض تكلفة القطعة وبصمتها الكربونية في الوقت نفسه، خاصة عند استخدام PP المعاد تدويره بالطريقة الصحيحة.
PCR مقابل PIR بولي بروبلين
عند الحديث عن PP المُعاد تدويره، نستخدم في الغالب سيلين:
- PP المعاد تدويره بعد المستهلك (PCR)
- يأتي من المنتجات المستعملة: عبوات الغذاء، الأغطية، التعبئة.
- الأفضل للعلامات التجارية التي تستهدف أهداف ESG، ادعاءات الاستدامة في البيع بالتجزئة، وملصقات “المحتوى المعاد تدويره”.
- التفاوت اللوني والرائحة يجب إدارتها مع الفرز، الترشيح، والمواد المضافة.
- PP المعاد تدويره بعد الصناعة (PIR)
- يأتي من مخلفات المصنع النظيفة والـ runners.
- أكثر اتساقًا وتنبؤًا من PCR.
- مثالية لـ السيارات، قطع صناعية، ومكونات غير بصرية.
إعادة التدوير ميكانيكي مقابل كيميائي للـ PP
معظم القطع المصبوبة بالحقن من الـ PP اليوم تعتمد على إعادة التدوير ميكانيكي:
- إعادة التدوير الميكانيكية
- خطوات: طحن → غسيل → إعادة تحويل إلى حبوب.
- أقل تكلفة ومتاحة على نطاق واسع في مصر.
- ولienne الأغطية والصناديق والمنصات وقطع الغيار والعبوات غير الغذائية.
- إعادة التدوير الكيميائية
- يحلل الـ PP إلى مونومرات أو زيوت، ثم يعاد بلمرته.
- يمكن أن يصل إلى جودة قريبة من النقاء الفعلي وإمكانية الاتصال بالغذاء.
- ما زالت التكلفة أعلى وأقل توفر لكنها تنمو بسرعة، خاصة لـ برامج الاستدامة لمالك العلامة التجارية.
كيف تصل إلى 30–100% من المحتوى المعاد تدويره دون الإضرار بالخصائص
يمكنك دفع محتوى PP المعاد تدويره عاليًا جدًا إذا صممت له من اليوم الأول:
- ابدأ بالراتنج الأساسي المناسب
- استخدم متأثر بالتأثير or البولي بروبلين المملوء بالطَلك يحتاج إلى تبريد أطول لتجنب الالتواء. لتعويض عن صلابة/فقدان التأثير من PCR.
- للأجزاء القابلة للرؤية، اختر مواصفات لون ضيقة وأضف خلطة رئيسية لتخفيف التفاوت.
- استراتيجية المزج
- 30–50% من PP المعاد تدويره: النطاق الآمن لمعظم أجزاء المستهلك والصناعية مع مقايضة ملكية بسيطة.
- 70–100% بولي بروبيلين المعاد تدويره: استخدم للأجزاء الأكثر سماكة والأقل أهمية (المنصات، الصناديق، غير البنيوية في السيارات) واضف:
- معدلات التأثر
- مُثبتات الأشعة فوق البنفسجية
- مضادات الاسمودة ومساعدات المعالجة
- التصميم لسلوك PP المعاد تدويره
- إضافة انخفاض بسيط في الهجرة و أقطاب باسلة كريمة للتعامل مع تدفق أقل.
- تجنب التموجات الرقيقة جداً والحواف الحادة التي تعزز الضعف.
- للأجزاء ذات tolerances ضيقة، شغّل محاكاة تدفق القالب وشدّد نافذة العملية.
- اعتماد وتثبيت الموردين
- اطلب متأنّة بمحتوى MFI ولون ورقم الرماد لقمة بما دفعة.
- تشغيل اختبارات ميكانيكية (إيزود، الشد) على الخلطات المعاد تدويرها أثناء التأهيل.
- بالنسبة لعلامات المستهلك الأمريكية، تحقق من الوثائق الخاصة ب ادعاءات المحتوى المعاد تدويره و(chain-of-custody).
مع مزيج قوي من PCR/PIR، وإضافات مُحكمة، وتصميم أجزاء ذكي، ندير دورات قولبة PP من خلال النطاق المعاد تدويره 50–100% مع الحفاظ على الأداء والجمالية ضمن المواصفات.
كيفية اختيار شريك موثوق لقولبة PP في 2026
اختيار شريك قولبة PP المناسب في 2026 يعتمد على التحكم في المخاطر، والشهادات، والدليل على إمكانية التسليم على نطاق واسع.
علامات حمراء مقابل علامات خضراء
إشارات حمراء (ابتعد بسرعة):
- لا تتبّع المادة أو سجلات الدُفعات
- عروض أسعار غامضة مع تفاصيل الأدوات المفقودة، لا DFM، لا إشارة تحمل
- مختبر جودة داخلي صفر (لا شد، أو MFI، أو قياس اللون)
- دعم البريد الإلكتروني فقط، ردود بطيئة، لا مشاركة لبيانات العملية
- “يمكننا قولبة أي شيء” لكن لا وجود لدراسات حالة PP أو صور واقعية
إشارات خضراء (أدرجها في القائمة المختصرة):
- تقرير DFM مفصل (التخطيط، المسودة، الأضلاع، الانكماش، تدفق PP) قبل قطع القالب
- نافذة عملية واضحة (درجة حرارة الذوبان، ضغط التعبئة، زمن التبريد) في العرض
- ورشة قولبة داخلية وخطة صيانة لدورة حياة طويلة للقوالب PP
- مصادر PP شفافة (أسماء الدرجة، MFI، موافقات للاتصال الغذائي أو السيارات)
- الاستعداد لإجراء تجارب قالب PP وإرسال تقارير فحص كاملة
الشهادات الضرورية (حسب التطبيق)
| نوع التطبيق | شهادات مطلوبة بشكل أساسي |
|---|---|
| صناعي عام / مستهلك | ISO 9001 (إدارة الجودة) |
| قطع غيار السيارات PP | IATF 16949, قدرة PPAP |
| التغليف الطبي / الدوائي | ISO 13485, إجراءات المناولة النظيفة |
| التغليفات المعنية بالتلامس مع الغذاء | متوافقة مع FDA وEU 10/2011 لل PP، اختبارات الهجرة |
| كهربائي / FR PP | ملف UL لـ UL94 V0/V2 درجات |
إذا لم يستطع المورد عرض الشهادات والتقارير الاختبارية الحالية للدرجة PP التي يرغب في استخدامها، ستتحمل المسئولية.
لماذا يسيطر مصنعو قولبة PP الصينيون على السوق حتى 2026
في عام 2026، تظل مصانع حقن PP الصينية تمتلك حصة كبيرة من الحجم العالمي بسبب:
- الحجم وهيكل التكلفة – مكابس بقدرات عالية، أدوات متعددة التجاويف، امتصاص أسرع للتكلفة
- ميزة تكلفة القوالب – قوالب PP متعددة التجاويف بسعر أقرب إلى 30–50% مقارنة بأسعار الولايات المتحدة/الاتحاد الأوروبي
- نضج العملية – عقود من الخبرة مع PP المحشو التالك، PP المتأثر بالت impact، تغليف PP ذو الجدار الرقيق
- خدمة سلسلة كاملة – من تصميم القالب إلى التجميع والطباعة والتغليف
بالنسبة للمشترين في مصر، المفتاح هو اختيار شريك صيني فعلاً مدفوع بالنظام، وليس مجرد رخيص. نقطة انطلاق جيدة هي مراجعة كيفية مصنع قولبة الحقن البلاستيكية في الصين مُنظم وكيف يسيطرون على الجودة في الخط الإنتاجي.
لماذا Jino Injection Moulding هو مصنعى المفضل لمشروعات PP
كمنشئ قولبة الحقن، أعتمد على حقن جينو لبرامج PP الثقيلة لأنها تحقق النقاط التي تهم سوق مصر:
- أكثر من 20 سنة مرتكز على قولبة الحقن البلاستيكية
- أكثر من 300 برنامج ناجح لـ PP عبر تغليف الجدار الرقيق، وتقليمات السيارات، وأغطية/أغلفة
- مختبر المواد الداخلي – فحوص MFI، مطابقة الألوان، الاختبار الميكانيكي، التحقق من انكماش PP
- DFM مجاني – بما في ذلك تدفق PP، موقع البوابة، مخاطر الانكماش، وتخطيط القالب بتكلفة محسنة
- خبرة قوية مع:
- عبوات PP عالية الجودة الغذائية للعلامات التجارية الأمريكية
- PP مقوى ومُضاف له التالك لسيارات
- مفصلات PP الحية ومقاطع الإغلاق التي تتحمل ملايين الدورات



 Arabic
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian