
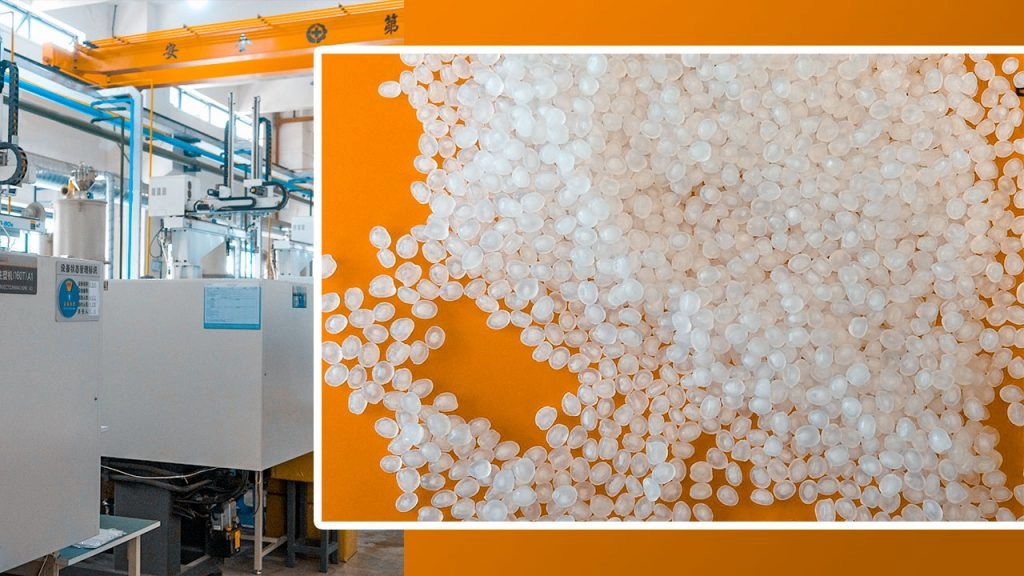
Czym jest polipropylen (PP) i dlaczego dominuje w formowaniu wtryskowym
Polipropylen (PP) jest półkrystalicznym termoplastem szeroko stosowanym w formowaniu wtryskowym, ponieważ zapewnia niski koszt za objętość, niską gęstość, oraz bardzo dobrą odporność chemiczną i zmęczeniową. Dla danej objętości elementu, PP jest zazwyczaj najlżejszym i najbardziej ekonomicznym wyborem, dlatego dominuje w opakowaniach spożywczych, nakrętkach i zamknięciach, produktach konsumenckich oraz w wielu wnętrzach samochodowych na rynku polskim.
PP jest zbudowany z monomerów propylenowych i może być dostosowany do homo-polimerów oraz kopolimery (losowe lub blokowe), aby uzyskać różne równowagi sztywności, odporności na uderzenia i przejrzystości.
Homo-polimer PP vs Kopolimer PP (Losowy vs Blokowy)
Kluczowe różnice
| Właściwość / Typ | Homo-polimer PP (PP-H) | Losowy kopolimer PP (PP-R) | Blokowy kopolimer PP (PP-B / Impact PP) |
|---|---|---|---|
| Typowe zastosowanie | Sztywne części, zawiasy, nakrętki | Wyraźniejsze pojemniki na żywność, medyczne | Motoryzacja, urządzenia, części odporne na uderzenia |
| Uderzenie w temperaturze pokojowej | Średni | Średnio-wysoka | Wysoki |
| Uderzenie w niskiej temperaturze (−20 °C) | Słaba–Średnia | Średni | Wysoka (najlepsza) |
| Sztywność (Moduł) | Najwyższa | Średnio-wysoka | Średni |
| Przejrzystość | Nieprzezroczysty | Dobra–Bardzo dobra | Nieprzezroczysty |
| Odporność na ciepło (HDT) | Najwyższa spośród trzech | Nieco niższa | Niższy |
| Koszt | Najniższa | Nieco wyższa | Wyższa niż homo, nadal ekonomiczna |
W praktyce:
- Używamy PP-H gdy chcemy sztywne, ekonomiczne części i zawiasy żywe.
- Określamy PP-R do przezroczystych lub półprzezroczystych części spożywczych i medycznych.
- Wybieramy PP-B/impact PP do części samochodowe i zewnętrzne wymagające odporności na zimno.
Główne gatunki PP do wtrysku (z zakresami MFI)
MFI (Wskaźnik Przepływu Stopionego, g/10 min, 230 °C/2.16 kg) jest kluczowym parametrem przetwórczym, na który zwracamy uwagę. Wyższe MFI = łatwiejszy przepływ = cieńsze ścianki, ale niższa odporność na uderzenia.
| Typ gatunku | Typowy zakres MFI (g/10 min) | Zastosowania |
|---|---|---|
| PP-H do użytku ogólnego | 4–12 | Obudowy, nakrętki, części techniczne |
| PP o wysokim przepływie (PP-H lub PP-R) | 20–60 | Pojemniki na żywność z cienkimi ściankami, opakowania IML |
| Impact PP (PP-B / heteropatyczny) | 5–25 | Wnętrza/zewnątrz samochodów, urządzenia |
| PP wypełniony minerałami/talkiem | 5–20 | Obróbka wykończeniowa samochodów, wnętrza strukturalne |
| PP wzmocniony włóknem szklanym | 5–15 | Uchwyty strukturalne, części pod maską |
| PP do kontaktu z żywnością / medyczny | 8–25 | Strzykawki, sprzęt laboratoryjny, nakrętki i zamknięcia |
Dla cienkościennych opakowań spożywczych w Polsce zwykle stosujemy MFI 25–40. Dla ogólnych nakrętek i zamknięć, MFI 8–20 jest optymalnym wyborem.
PP vs Inne popularne plastiki do wtrysku
Szybkie porównanie: PP vs ABS, PC, HDPE, POM, PA6
Wartości są orientacyjnymi zakresami dla typowych, nieuzupełnionych klas handlowych.
| Właściwość | PP | ABS | PC | HDPE | POM (Acetal) | PA6 (Nylon 6) |
|---|---|---|---|---|---|---|
| Gęstość (g/cm³) | 0,90–0,91 | 1,03–1,06 | 1,19–1,22 | 0.95 | 1,40–1,42 | 1,12–1,15 |
| Wytrzymałość na rozciąganie (MPa) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| Moduł zginania (GPa) | 1,1–1,6 | 1,8–2,2 | 2,2–2,6 | 0,8–1,1 | 2,5–3,0 | 2,5–3,0 |
| Notched Izod @ 23 °C | 3–8 kJ/m² | 15–40 kJ/m² | 60–80 kJ/m² | 3–10 kJ/m² | 6–10 kJ/m² | 5–10 kJ/m² |
| Temperatura odkształcenia pod wpływem ciepła (°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 180–200 (sucho) |
| Temperatura ciągłej eksploatacji (°C) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| Odporność chemiczna | Doskonałe | Dobrze–Znakomicie | Dostateczna | Doskonałe | Dobra | Dobrze–Znakomicie |
| Wrażliwość na wilgoć | Bardzo niska | Niskie | Niska–Średnia | Bardzo niska | Niskie | Wysoka (absorbuje) |
| Względny koszt materiału | Najniższa | Średni | Wysoki | Niska–Średnia | Średnio-wysoka | Średnio-wysoka |
| Typowe zastosowania w Polsce | Pakowanie, nakrętki, wykończenie samochodowe | Obudowy, produkty konsumenckie | Bezpieczeństwo, soczewki, wysokie uderzenie | Butelki, zbiorniki | Koła zębate, precyzyjne | Pod maską, mechaniczne |
Gdzie PP wygrywa zdecydowanie:
- Najniższa gęstość → najlżejsze części przy tej samej objętości.
- Bardzo konkurencyjna cena żywicy i szybkie cykle.
- Doskonała odporność chemiczna na detergenty, kwasy i wiele rozpuszczalników.
- Klasy zatwierdzone do kontaktu z żywnością i medyczne łatwo dostępne na rynku polskim.
Ta kombinacja jest powodem, dla którego domyślnie wybieramy PP dla wielu programów wtryskowych o dużej objętości, zanim rozważymy droższe żywice inżynieryjne.
Kluczowe zalety wtrysku z PP
Możliwość zastosowania zawiasów żywych
Polipropylen jest materiałem wybieranym do zawiasów żywych — myślimy o nakrętkach z klapką, pokrywach pojemników i zamknięciach urządzeń medycznych.
- PP może się zginać miliony razy bez pękania
- Zawiasy mogą być formowane w jednym kawałku z elementem, co obniża koszty montażu
- Idealny do nakrętek, zamknięć i opakowań konsumenckich w produkcji na dużą skalę
Odporność chemiczna i bezpieczeństwo kontaktu z żywnością
PP doskonale radzi sobie z olejami, tłuszczami, detergentami i większością chemikaliów domowych, dlatego dominuje w opakowaniach spożywczych i konsumenckich.
- Powszechnie zatwierdzony do kontaktu z żywnością zgodnie z normami FDA i UE
- Bezpieczny wybór dla wielokrotnego użytku pojemników na żywność, naczyń i produktów kuchennych
- Doskonała wydajność w detergentach, produktach czyszczących i opakowaniach do produktów higieny osobistej
Najniższa gęstość = najlżejsze elementy
Polipropylen ma jedną z najniższych gęstości spośród popularnych żywic do wtrysku (około 0,90–0,91 g/cm³).
- Lżejsze elementy przy tej samej objętości w porównaniu do ABS, PC lub PA6
- Niższy koszt wysyłki i lepsza ergonomia dla produktów ręcznych
- Więcej elementów na funt żywicy → bezpośrednie oszczędności na koszcie jednostkowym
Doskonała odporność na zmęczenie
PP lepiej radzi sobie z powtarzającym się zginaniem, wyginaniem i używaniem na zatrzask niż większość plastiku towarowego.
- Idealny do zatrzasków, klipsów, zakładek i pokryw z zawiasami
- Świetny do części wnętrz samochodowych, elementów urządzeń i produktów do przechowywania
- Zapobiega pękaniu części pod wpływem codziennego użytkowania i drgań
Przewaga w recyklingu i koszcie na jednostkę objętości
Polipropylen jest szeroko recyklingowany w Polsce i na świecie, oferując jeden z najlepszych stosunków koszt-do-wydajności w formowaniu wtryskowym.
- Akceptowany w wielu miejskich strumieniach recyklingu (zazwyczaj #5 PP)
- Łatwy do mieszania z virgin i recyklingowanym PP w celu osiągnięcia celów kosztowych i zrównoważonego rozwoju
- Mniejsze zużycie narzędzi i efektywne czasy cyklu w porównaniu z wieloma plastykami inżynieryjnymi
Jeśli celujesz w wysoką wydajność, niskie koszty i trwałe części, formowanie wtryskowe PP jest często najkorzystniejszą opcją. Dlatego intensywnie go wykorzystujemy w naszych programach i łączymy z optymalizowanym narzędziem i czasami cyklu, podobnie jak w opisanych tutaj zalety wtryskowego formowania.
Wybór materiału: Dobór odpowiedniej klasy PP do Twojego projektu
Wybór odpowiedniej klasy polipropylenu do formowania wtryskowego to miejsce, gdzie większość projektów jest wygrywana lub przegrywana. Zawsze zaczynam od: co część robi, gdzie się znajduje i co może pójść nie tak? Z tego powodu, klasa PP niemal sama się wybiera.
Pojemniki na żywność o cienkich ściankach (PP o wysokim MFI)
Do pojemników na wynos, kubków deli i paczek przekąsek, potrzebujesz PP o wysokim przepływie (wysoki MFI, zazwyczaj 25–60 g/10 min) tak, aby żywica wypełniała szybko i czysto cienkie sekcje.
Kluczowe punkty:
- Homopolimer PP or kopolimer losowy dla jasności i sztywności
- Typowa ściana: 0,4–0,8 mm do narzędzi do pakowania wysokiej prędkości
- Potrzeby zgodne z FDA / certyfikacja żywnościowa EU 10/2011 certyfikacja
- Idealne do: kubków jogurtowych, pojemników do podgrzewania w mikrofalówce, pojedynczych opakowań spożywczych
Wnętrze i zewnętrze pojazdów (modyfikowany wpływem, wypełniony talkiem PP)
Dla programów motoryzacyjnych w Polsce, podstawą jest modyfikowany wpływem i mineralnie wypełniony PP który równoważy wytrzymałość, sztywność i stabilność wymiarową.
Popularne wybory:
- PP wypełniony talkiem (10–30%) do paneli drzwiowych, osłon słupków, desek rozdzielczych
- kopolimer PP modyfikowany wpływem do zderzaków, osłon zewnętrznych, osłon nadkoli
- Korzyści: lepsza odporność na zarysowania, mniejsze odkształcenia, stabilny szczeliny/flush
- zakres MFI: zazwyczaj 5–20 g/10 min w zależności od wielkości i tekstury części
Części medyczne i nakrętki/zatyczki (tworzywo PP klasy spożywczej i medycznej)
Dla jednorazowych produktów medycznych i nakrętek/zatyczek, stosujemy certyfikowane, śledzone gatunki PP z precyzyjną jednolitością.
Co używamy:
- Homopolimer PP do sztywnych zatyczek, korpusów strzykawek, sprzętu laboratoryjnego
- Kopolimer losowy do przezroczystych urządzeń, elastycznych zatrzasków
- Musi być:
- zgodne z FDA
- zatwierdzone do kontaktu z żywnością zgodnie z EU 10/2011
- Często z ISO 10993 / USP Klasa VI dane dla części kontaktowych z medycyną
- Idealne do: elementów dożylnych, części diagnostycznych, nakrętek od butelek na wodę, zamknięć farmaceutycznych
PP ognioodporne (UL94 V0/V2)
Do obudów elektrycznych i produktów budowlanych w
Krytyczne wytyczne projektowe dla części wtryskowych z PP
Podczas projektowania elementów z tworzywa polipropylenowego do wtrysku, ustalamy 80% jakości (i kosztów) jeszcze przed rozpoczęciem obróbki narzędzia. Oto jak podchodzę do projektowania części z PP, aby działały czysto i powtarzalnie na prasie.
Utrzymuj jednolitą grubość ścianek (1,2–3,5 mm)
PP jest wyrozumiały, ale nadal nie lubi dużych wahań grubości.
- Typowy zakres ścianek: 1,2–3,5 mm dla większości elementów z tworzywa PP do wtrysku
- Pozostań w zakresie ±10–15% grubości na całej powierzchni elementu
- Dla cienkościennych pojemników: 0,6–1,2 mm jest możliwe do wykonania przy użyciu wysokoprzepływowych gatunków
- Zastosowanie rdzeniowanie zamiast masy pełnej, aby zmniejszyć wagę i ograniczyć osiadanie/odkształcenia
Jednolite ściany lepiej się wypełniają, równomiernie chłodzą i skracają cykle produkcyjne.
Kąty wstępne, żebra i kołki mocujące
PP kurczy się na stal, więc kąt wstępny jest nie do negocjacji.
- Kąty wstępne
- Zewnętrzne ściany: ≥ 1° (2°+ jest bezpieczniejszy dla teksturowanych powierzchni)
- Głębokie rdzenie lub ciężka tekstura: 2–3°
- Żebra
- Grubość żebra: 50–70% nominalnej ściany
- Wysokość: do 3× ściana bez problemów ze stabilnością
- Dodaj zaokrąglenia u podstaw żebra, aby uniknąć naprężeń skupiskowych
- Kołki
- Ściana kołka: 60–80% nominalnej ściany
- Wspieraj kołki za pomocą żeberek zamiast wykonywać je jako pełne
- Unikaj izolowanych grubych kołków – są magnesami do osiadania i odkształceń
Dobre odchylenie i zrównoważony projekt żeberek/kołków bezpośrednio redukuje odpadki i konieczność przeróbek narzędzi.
Projektowanie zawiasów żywych z PP
PP jest królem zawiasów żywych, ale tylko jeśli detale są odpowiednie.
- Zastosowanie Homopolimer PP lub stopę zoptymalizowaną pod zawias
- Typowa grubość zawiasu: 0,25–0,4 mm
- Przepływ powinien przebiegać przez zawias, a nie wzdłuż niego
- Połącz zawias z ścianą za pomocą gładkich promieni, bez ostrych kątów
- Zamknij część tak, aby obszar zawiasu wypełnił się czysto, bez opóźnień czy linii spawalniczych
Geometria zawiasu dostrojona może wytrzymać dziesiątki tysięcy cykli zginania bez pęknięcia.
Współczynniki kurczenia się polipropylenu i jak je kompensować
Kurczliwość polipropylenu jest znacząca i zależna od gatunku:
- Typowa kurczliwość: 1,2–2,5% liniowo
- Wypełniony PP (tlenek tytanu, szkło): niższa, bardziej kontrolowana (około 0,8–1,5%)
- Nie wypełniony homopolimer/kopolimer: wyższa (około 1,5–2,5%)
Jak rekompensujemy:
- Zwiększ skalę modelu 3D zgodnie z zaleceniami dostawcy żywicy dotyczącymi skurczu
- Rozważ przepływ a skurcz poprzeczny dla PP z wypełnieniem talkiem i szkłem
- Dodaj żebra i odpowiednie kanały wtryskowe, aby zapobiec odkształceniom płaskich paneli
- Ściśle współpracuj z formierzem, aby dopracować skurcz w stali po T1
Unikanie śladów osiadania, odkształceń i linii spawalniczych
To trzy najczęstsze problemy w projektowaniu formowania wtryskowego polipropylenu.
Aby uniknąć śladów osiadania:
- Kontroluj lokalną grubość (bez masywnych wsporników lub podkładek)
- Postępuj zgodnie z zasadą 50–70% dla żeberek i wsporników w porównaniu do grubości ściany
- Przesuwaj kanały wtryskowe bliżej grubszych elementów, aby dobrze się wypełniły
Aby zmniejszyć odkształcenia:
- Projektuj z zrównoważoną grubością ścian i symetryczną geometrią
- Zastosowanie PP z wypełnieniem talkiem dla płaskich, sztywniejszych paneli (wnętrza samochodów, obudowy urządzeń)
- Umieść żebra, aby wspierać szerokie, płaskie powierzchnie
- Wyrównaj ścieżki przepływu, aby zredukować wewnętrzne naprężenia tam, gdzie to możliwe
Aby zminimalizować linie spawalnicze:
- Unikaj cech konstrukcyjnych, które niepotrzebnie dzielą przepływ (otwory, zakładki)
- Jeśli otwory są konieczne, przesuwaj je bliżej do bramki lub dostosuj lokalizację bramki
- Zwiększ temperaturę topnienia i formy, aby poprawić wytrzymałość na zaciągnięcia
- Zastosowanie PP modyfikowany wpływem uderzenia gdy wytrzymałość linii spawalniczej jest krytyczna
Jeśli chcesz zobaczyć, jak te zasady przekładają się na prasę, sprawdź nasz opis jak działa maszyna do wtrysku i jak wypełnia i pakietuje formę w czasie rzeczywistym na naszej stronie pod adresem [jinoplastics.com](https://jinoplast
Proces wtrysku PP krok po kroku
Kiedy prowadzimy wtrysk polipropylenu w naszym zakładzie, cel jest prosty: szybkie cykle, stabilna jakość, zero problemów. Oto jak zazwyczaj ustawiamy i kontrolujemy proces PP.
1. Wymagania dotyczące suszenia PP
Większość gatunków PP nie wymaga wstępnego suszenia, co jest dużą zaletą w porównaniu z materiałami takimi jak PC czy PA:
- PP nie pochłania wilgoci tak jak nylony.
- Zazwyczaj używamy go prosto z worka lub silosu.
- Wyjątki:
- Recyklingowany PP z zanieczyszczeniami
- Gatunki z wysokim wypełnieniem lub z dodatkami specjalnymi
Jeśli widzimy rozpraszanie lub pęcherzyki i podejrzewamy wilgoć, suszymy w temperaturze 80–90 °C (176–194 °F) przez 1–2 godziny jako środek ostrożności.
2. Typowy profil temperatury cylindra do wtrysku polipropylenu (190–240 °C)
Dla wtrysku polipropylenu, stosujemy stopniowy profil temperaturowy na całej długości cylindra:
- Strefa podawania: 170–190 °C (338–374 °F)
- Strefa środkowa: 190–220 °C (374–428 °F)
- Przednia/studzienka: 210–240 °C (410–464 °F)
Kluczowe punkty:
- Niższe temperatury dla wysokiego przepływu (wysoki MFI) PP i cienkościennych opakowań.
- Wyższe temperatury dla tlenkowanego or wypełnionego talkiem modyfikowanego udarowo polipropylenu.
- Dysza powinna być na tyle gorąca, aby zapobiec zamarzaniu, ale nie tak gorąca, aby tworzyły się struny.
Jeśli jesteś nowy w oknach procesu, pomocne jest zrozumienie podstawowych rodzajów procesów wtrysku tak aby strategia temperaturowa odpowiadała Twojemu narzędziu i projektowi elementu.
3. Ciśnienie wtrysku, prędkość i pakowanie
Dopasowujemy ciśnienie i prędkość do geometrii elementu i projektu bramki:
- Ciśnienie wtrysku:
- Typowe: 600–1 200 barów (8 700–17 400 psi)
- Cienowarstwowe pojemniki z PP: często w wyższej części zakresu
- Prędkość wtrysku:
- Szybka, szczególnie dla cienowarstwowych pojemników z PP, aby uniknąć krótkich wtrysków i problemów z liniami zgrzewu
- Wolniejsza wokół delikatnych cech lub tam, gdzie istnieje ryzyko jettingu
- Pakowanie / utrzymanie:
- Rozpocznij od 50–70% szczytowego ciśnienia wtrysku
- Dostosuj, aż waga i wymiary się ustabilizują
- Utrzymuj do momentu zamarznięcia bramki (często 1–4 sekundy dla standardowych części)
Dobra zasada: używaj szybkiego napełniania, umiarkowanego ciśnienia i wystarczającego pakowania aby kontrolować osiadanie i odkształcenia bez nadmiernego pakowania części.
4. Czas chłodzenia dominuje w cyklu
W przypadku PP chłodzenie jest głównym czynnikiem kosztowym w czasie cyklu:
- Chłodzenie zazwyczaj pochłania 50–70% całkowitego czasu cyklu.
- Grubsze ściany i tłumiowany talkiem polipropylen wymagają dłuższego chłodzenia, aby uniknąć odkształceń.
- Efektywny projekt chłodzenia formy (bafle, chłodzenie konforemne, chłodzona woda) to miejsce, gdzie wygrywamy lub przegrywamy na cenie wyrobu.
Skupiamy nasze badania (projektowanie eksperymentów) na:
- Zmniejszaniu grubości ścian tam, gdzie to możliwe
- Optymalizacji układu kanałów wodnych
- Zrównoważeniu chłodzenia w różnych częściach formy
Tak utrzymujemy krótkie czasy cyklu PP, precyzyjne wymiary części i niskie koszty w rzeczywistej produkcji.
8 najczęstszych defektów w wtryskiwaniu PP i jak je naprawić
Podczas procesu wtryskiwania polipropylenu skupiam się mocno na zapobieganiu defektom. Oto 8 problemów, które najczęściej dotykają PP, oraz jak zwykle je naprawiamy na hali produkcyjnej.
1. Wypływki
Co to jest: Cienka dodatkowa warstwa plastiku wzdłuż linii podziału, wentylacji lub pinów wypychających.
Główne przyczyny:
- Zbyt niskie siły zacisku
- Zużyta lub uszkodzona linia podziału formy
- Zbyt wysokie ciśnienie wtrysku lub nadmierne wypełnienie
Jak to naprawić:
- Zwiększ siłę zacisku i zmniejsz ciśnienie pakowania
- Napraw lub przerób linię podziału, wentylację i wkładki
- Optymalizuj rozmiar bramki i profil wypełnienia, aby uniknąć nadmiernego wypełnienia
2. Krótkie wtryski
Co to jest: Część nie wypełnia się w pełni — brakujące sekcje, szczególnie w cienkich ścianach lub żebrach.
Główne przyczyny:
- Stopiwo PP zbyt zimne lub prędkość zbyt niska
- Bramka zbyt mała lub słabe wentylowanie
- Niewystarczający rozmiar wtrysku lub ciśnienie wtrysku
Jak to naprawić:
- Zwiększ temperaturę stopu i formy; zwiększ prędkość wtrysku
- Zwiększ rozmiar bramki lub dodaj/wyczyść wentylację
- Zwiększ rozmiar wtrysku, ciśnienie utrzymania i czas wypełniania
3. Ślady osiadania
Co to jest: Lokalne zagłębienia, zwykle za żebrami, głowicami lub grubymi sekcjami.
Główne przyczyny:
- Grube sekcje ścian lub nadmierne żebra
- Niskie ciśnienie pakowania lub zbyt krótki czas utrzymania
- Temperatura formy zbyt wysoka w grubych obszarach
Jak to naprawić:
- Przeprojektuj na jednolitką grubość ścian oraz smuklejsze żebra (40–60% ściany)
- Zwiększ ciśnienie pakowania i czas utrzymania
- Użyj odpowiedniego układu chłodzenia pod grubymi strefami lub dodaj wkładki rdzeniowe
4. Strzelanie
Co to jest: Linie przepływu przypominające węże od szybkiego topienia wchodzącego do zimnej formy.
Główne przyczyny:
- Prędkość wtrysku zbyt wysoka przy zaworze
- Zawór skierowany bezpośrednio w otwartą przestrzeń
- Temperatura topnienia zbyt niska
Jak to naprawić:
- Zredukuj początkową prędkość wtrysku, użyj wielostopniowego napełniania
- Przekieruj zawór w stronę ściany lub cechy, aby pomóc rozprzestrzenianiu się przepływu
- Nieznacznie zwiększ temperaturę topnienia i formy dla płynniejszego przepływu
5. Odkształcenia
Co to jest: Część się skręca, wygina lub zawija po wyjęciu z formy.
Główne przyczyny:
- Niejednorodna grubość ścian lub nierównomierne chłodzenie
- Duże różnice w kurczeniu się (np. wypełnione talkiem vs nie wypełnione obszary)
- Przeładowanie jednej strony części
Jak to naprawić:
- Projekt dla spójna grubość ścianek oraz zrównoważone żebra
- Ponowne wyważenie kanałów chłodzących i profilu wtrysku
- Dla elementów wysokiej precyzji używaj wypełnionych gatunków PP o niższym skurczu
6. Ślady wypalenia / Srebrne smugi
Co to jest: Ciemne ślady wypalenia na końcu napełniania lub drobne srebrne smugi na powierzchni.
Główne przyczyny:
- Uwięzione powietrze i słabe odpowietrzenie
- Zbyt szybkie wtryskiwanie lub zbyt wysokie ciśnienie
- Degradowany PP z powodu zbyt wysokiej temperatury topnienia lub długiego czasu przebywania w cylindrze
Jak to naprawić:
- Dodaj lub pogłęb odpowietrzniki; regularnie czyść obszary odpowietrzników
- Zmniejsz prędkość i ciśnienie wtrysku w pobliżu końca napełniania
- Obniż temperaturę topnienia, często przepłukuj i unikaj długiego przebywania w cylindrze
Aby uzyskać więcej szczegółów na temat rozwiązywania tych problemów w produkcji, rozłożyłem przyczyny źródłowe i rozwiązania w naszym przewodniku dotyczącym powszechnych defektów formowania wtryskowego i rozwiązań.
7. Linie spawalnicze
Co to jest: Słabe, widoczne linie tam, gdzie dwa fronty topnienia spotykają się wokół otworów lub żeberek.
Główne przyczyny:
- Niska temperatura topnienia lub formy
- Fronty przepływu spotykające się przy niskim ciśnieniu lub niskiej prędkości
- Zła pozycja bramki powodująca zderzanie się zimnych frontów przepływu
Jak to naprawić:
- Zwiększ temperaturę topnienia i formy
- Dostosuj pozycję bramki, aby przesunąć linie zgrzewu z obszarów obciążonych
- Zwiększ prędkość/nacisk wtrysku wokół stref zgrzewu
8. Rozszerzenie (śladów wilgoci)
Co to jest: Mleczne, mętne smugi przypominające ślady pary na powierzchni.
Główne przyczyny:
- Wilgoć lub zanieczyszczenia w żywicy PP
- Zdegradowany regranulat lub mieszane materiały
- Zbyt duży nacisk zwrotny lub przegrzewanie tarcia
Jak to naprawić:
- Używaj suchego, czystego PP; kontroluj procent regranulatu i źródło
- Przepłucz cylinder; unikaj mieszania niekompatybilnych polimerów
- Zredukuj nacisk zwrotny i prędkość śruby, aby ograniczyć tarcie
Kiedy poprawnie ustawimy wtryskanie polipropylenu — materiał, formę i maszynę jako jedną całość — możemy produkować stabilne, powtarzalne elementy z minimalną ilością defektów i bardzo konkurencyjnymi cenami dla klientów z Polski.
Czynniki wpływające na koszty części wtryskowych z PP w 2026 roku
Kiedy wyceniam wtrysk polipropylenu w 2026 roku, patrzę na cztery główne dźwignie: cenę żywicy, żywotność narzędzi, czas cyklu i wymagania jakościowe/ilościowe Twojej branży.
1. Ceny żywicy PP virgin vs. recykling (zrzut z 2026 roku)
Na rynku w Polsce i Azji w 2026 roku typowe zakresy to:
| Typ PP | Przybliżony zakres cen* (USD / lb) | Uwagi |
|---|---|---|
| Virgin PP homo-polimer | $0.55 – $0.85 | Standardowe gatunki wtryskowe |
| Virgin PP z dodatkiem udarowym / wypełniony talkiem | $0.75 – $1.10 | Auto/wewnętrzne, bardziej wytrzymałe części |
| PP spożywczy / medyczny | $0.90 – $1.40 | Certyfikowane, śledzone partie |
| Recyklingowany PP (PIR/PCR, wtrysk) | $0.40 – $0.70 | W dużej mierze zależy od koloru i stabilności |
*Są to typowe zakresy spot/kontraktów na rok 2026 wyciągnięte z głównych danych indeksów żywicy (np. PolymerUpdate, Plastics News, regionalni dystrybutorzy).
Kluczowe punkty kosztowe:
- Koszt koloru i jednolitości jest dodatkowy – naturalne lub jasne kolory i stabilne gatunki przepływu są droższe niż ciemne mieszanki PCR.
- Certyfikacja zwiększa koszt – zatwierdzenia FDA, UE 10/2011 lub motoryzacyjne wiążą się z premią, ale są nie do negocjacji dla tych rynków.
2. Koszt narzędzi: PP vs ABS / PC
Dla samego formowania, polipropylen jest zazwyczaj tańszy w eksploatacji przez cały okres użytkowania niż ABS lub PC:
- Niższe ciśnienie i temperatura wtrysku
- PP: około 190–240 °C temperatury cylindra
- PC: często 260–300 °C
- Niższe temperatury i ciśnienie = mniejsze zużycie formy → dłuższa żywotność narzędzia.
- Wybór stali
- Dla PP często możemy używać utwardzonych P20 lub H13 z mniejszą ilością egzotycznych powłok.
- Dla ściernych, wypełnionych szkłem PC, potrzebne byłyby twardsze stale i powłoki, co zwiększa koszty.
Ostateczny wynik:
- Koszt budowy narzędzia: podobny punkt wyjścia w porównaniu do ABS, niższy niż PC dla porównywalnej złożoności.
- Koszt na część w ciągu lat: PP wygrywa, ponieważ narzędzie zazwyczaj wymaga mniej napraw i ma dłuższą żywotność.
Jeśli chcesz głębszego rozbicia kosztów formy vs części, omówię to w moim przewodniku na temat czego tak naprawdę kosztuje formowanie wtryskowe i dlaczego.
3. Przewaga czasu cyklu → Niższa cena części
Polipropylen chłodzi się szybko i łatwo się przepływa, co bezpośrednio obniża koszty:
- Krótszy czas cyklu
- Pojemniki z cienką ścianą z PP: cykle 5–12 sekund.
- Podobna geometria w PC: często 20–30% wolniejsza.
- Niższa masa części
- PP ma jedną z najniższych gęstości (~0,90 g/cm³).
- Ten sam objętość, mniejsza masa = niższy koszt żywicy na część.
Na narzędziu z wysoką liczbą komór, cięcie tylko 2–3 sekundy na cykl może zaoszczędzić tysiące dolarów miesięcznie na produkcji. Dlatego PP dominuje w zakrętkach, zamknięciach, opakowaniach z cienką ścianą i produktach konsumenckich o dużej produkcji.
Aby oszacować całkowitą cenę jednostkową, w tym czas cyklu, zwykle odwołuję się do tej samej metodologii, którą opisuję w moim artykule o ogólnych kosztach formowania wtryskowego na część.
4. Typowe zakresy cen części z PP według branży (2026)
To są realistyczne FOB fabryka zakresy dla programów o średnim i wysokim wolumenie (klienci z Polski kupujący od producentów w Azji/Polsce) korzystające z formowania wtryskowego PP:
| Branża / Typ części | Typowy wolumen | Zakres cen części z PP* (USD / sztuka) |
|---|---|---|
| Cienkościenne pojemniki spożywcze, pokrywki | 200 tys. – 10 mln+ / rok | $0.02 – $0.18 |
| Nakładki i zamknięcia (napoje, produkty do pielęgnacji osobistej) | 1 mln – 50 mln+ / rok | $0.005 – $0.06 |
| Produkty konsumenckie (kosze, organizery, obudowy) | 50 tys. – 500 tys. / rok | $0.20 – $1.20 |
| Wykończenia wnętrz/zewnętrz samochodów (talc/uderzenie) | 50 tys. – 300 tys. / rok | $0.40 – $4.00 |
| Jednorazowe produkty medyczne / obudowy urządzeń | 100 tys. – 5 mln / rok | $0.05 – $2.50 |
*Ceny zakładają standardowe kolory, normalną kontrolę jakości oraz brak ekstremalnych operacji kosmetycznych lub wtórnych. Ścisłe operacje kosmetyczne, czyste pomieszczenia lub skomplikowany montaż mogą podnieść górną granicę.
Jak zazwyczaj pomagam klientom z Polski kontrolować koszty
Kiedy wyceniam projekty wtrysku PP dla marek z Polski, zwykle:
- Wybieram najlżejszy możliwy projekt bez uszczerbku dla wydajności.
- Dopasuj MFI i gatunek do Twojej części i objętości, abyśmy osiągnęli najkrótszy bezpieczny czas cyklu.
- Planowanie liczby form i automatyzacji wokół Twojego zapotrzebowania na 1–3 lata, nie tylko pierwszego zamówienia zakupu.
- Używaj recyklingowanego PP tam, gdzie nie narusza to Twojej marki (np. elementy wewnętrzne, ciemne kolory).
Jeśli próbujesz osiągnąć docelową cenę za część z PP w 2026 roku, najszybszym sposobem jest podzielenie się:
- Roczny wolumen
- Docelowa cena za sztukę
- Waga części (lub przybliżony plik 3D)
- Wszelkie certyfikaty/wymagania branżowe
Stamtąd zwykle mogę powiedzieć w kilka minut, czy możemy osiągnąć Twój budżet lub co musi się zmienić (materiał, formowanie, lub projekt), aby matematyka zadziałała.
Zrównoważony rozwój i recyklingowany PP w wtryskiwaniu
Wtrysk polipropylenu jest jednym z najłatwiejszych sposobów na obniżenie kosztów części i śladu węglowego jednocześnie, szczególnie gdy używasz recyklingowanego PP we właściwy sposób.
PCR vs PIR Polipropylen
Gdy mówimy o recyklingowanym PP, głównie korzystamy z dwóch strumieni:
- Recyklingowany PP pochodzący z odpadów konsumenckich (PCR)
- Pochodzi z używanych produktów: pojemników na żywność, nakrętek, opakowań.
- Najlepszy dla marek celujących w Cele ESG, deklaracje zrównoważonego rozwoju w handlu detalicznym oraz etykiety “zawartość recyklingowa”.
- Wariacja koloru i zapach muszą być zarządzane za pomocą sortowanie, filtracja i dodatki.
- PP po recyklingu przemysłowym (PIR)
- Pochodzi z czystych odpadów fabrycznych i odlewów.
- O wiele więcej spójne i przewidywalne niż PCR.
- Idealne do motoryzacji, części przemysłowych i komponentów niewizualnych.
Recykling mechaniczny vs chemiczny dla PP
Większość wtryskowanych części z PP opiera się na recyklingu mechanicznym:
- Recykling mechaniczny
- Kroki: rozdrabnianie → mycie → ponowne granulowanie.
- Najniższy koszt i szeroko dostępny w Polsce.
- Świetne do nakrętek, skrzyń, palet, części samochodowych i opakowań nieżywnościowych.
- Recykling chemiczny
- Rozkłada PP na monomery lub oleje, a następnie ponownie polimeryzuje.
- Może osiągnąć jakość zbliżoną do surowej i potencjał kontaktu z żywnością.
- Wciąż wyższy koszt i mniejsza dostępność, ale rośnie szybko, szczególnie dla programów zrównoważonego rozwoju właścicieli marek.
Jak osiągnąć 30–100% zawartości recyklingu PCR bez utraty właściwości
Możesz bardzo wysoko zwiększyć zawartość recyklowanego PP, jeśli zaprojektujesz to od początku:
- Zacznij od odpowiedniej podstawowej żywicy
- Zastosowanie z modyfikacją na impact or tłumiowany talkiem polipropylen aby zrekompensować utratę sztywności/odporności na uderzenia z PCR.
- Dla widocznych elementów wybierz wąskie specyfikacje kolorów i dodaj koncentraty barwiące w celu maskowania wariacji.
- Strategia mieszania
- 30–50% recyklowanego PP: Bezpieczny zakres dla większości elementów konsumenckich i przemysłowych z minimalną utratą właściwości.
- 70–100% recyklowanego PP: Używaj do grubszych, mniej krytycznych elementów (palety, pojemniki, elementy samochodowe niestrukturalne) i dodaj:
- Modyfikatory odporności na uderzenia
- Stabilizatory UV
- Antyoksydanty i środki pomocnicze do przetwarzania
- Projektowanie dla zachowania recyklowanego PP
- Dodaj nieco bardziej odlewny oraz hojne promienie do obsługi niższego przepływu.
- Unikać ultra-cienkich żeber i ostrych narożników, które wzmacniają słabości.
- Dla elementów o ścisłych tolerancjach, przeprowadź symulację przepływu formy i zawęź okna procesu.
- Zatwierdzaj i zabezpieczaj dostawców
- Poproś o spójne MFI, kolor i zawartość popiołu partia po partii.
- Przeprowadzaj testy mechaniczne (Izod, rozciąganie) na recyklingowanych mieszankach podczas kwalifikacji.
- Dla marek konsumenckich, weryfikuj dokumentację dotyczącą twierdzeń o zawartości recyklowanego materiału i łańcucha dostaw.
Z solidną mieszanką PCR/PIR, dostosowanymi dodatkami i inteligentnym projektem części, rutynowo realizujemy programy wtrysku PP w zakresie recyklingu 50–100% przy jednoczesnym zachowaniu wydajności i estetyki w ramach specyfikacji.
Jak wybrać niezawodnego partnera w formowaniu wtryskowym PP w 2026 roku
Wybór odpowiedniego partnera do formowania wtryskowego polipropylenu w 2026 roku sprowadza się do kontroli ryzyka, certyfikatów i dowodów, że potrafią dostarczyć na dużą skalę.
Czerwone flagi vs Zielone flagi
Czerwone flagi (szybko odchodź):
- Brak możliwości śledzenia materiału lub zapisów partii
- Niejasne wyceny z brakującymi szczegółami narzędzi, brak DFM, brak oznaczeń tolerancji
- Brak własnego laboratorium jakości (brak testów rozciągania, MFI czy pomiaru koloru)
- Tylko wsparcie e-mailowe, wolne odpowiedzi, brak udostępniania danych procesu
- “Możemy formować wszystko”, ale brak rzeczywistych studiów przypadków lub zdjęć PP
Zielone flagi (wypisz te):
- Szczegółowy raport DFM (bramki, szkic, żebra, kurczenie się, przepływ PP) przed cięciem narzędzia
- Jasne okno procesu (temperatura topnienia, ciśnienie pakowania, czas chłodzenia) w wycenie
- Własny zakład narzędziowy i plan konserwacji dla długiej żywotności narzędzi PP
- Przejrzyste źródło PP (nazwy gatunków, MFI, zatwierdzenia do kontaktu z żywnością lub motoryzacji)
- Chęć przeprowadzenia prób formowania PP i przesłania pełnych raportów inspekcyjnych
Certyfikaty konieczne (według zastosowania)
| Rodzaj zastosowania | Certyfikaty konieczne |
|---|---|
| Ogólne przemysłowe / konsumenckie | ISO 9001 (zarządzanie jakością) |
| Części samochodowe z PP | IATF 16949, możliwości PPAP |
| Opakowania medyczne / farmaceutyczne | ISO 13485, procedury czystej obsługi |
| Opakowania kontaktowe z żywnością | Zgodność z FDA i EU 10/2011, testy migracji PP |
| Elektroniczny / FR PP | Plik UL dla UL94 V0/V2 klasy |
Jeśli dostawca nie może pokazać aktualnych certyfikatów i raportów z testów na wybrany rodzaj PP, ponosisz odpowiedzialność.
Dlaczego chińscy producenci form wtryskowych PP nadal dominują w 2026 roku
W 2026 roku chińskie fabryki wtryskowe PP nadal mają duży udział w globalnym wolumenie, ponieważ:
- Skala i struktura kosztów – wysokotonażowe prasy, narzędzia wielokomorowe, szybsza amortyzacja
- Przewaga kosztowa narzędzi – wielokomorowe formy PP za 30–50% mniej w porównaniu do cen w Polsce
- Dojrzałość procesu – dekady doświadczenia z PP wypełnionym talkiem, PP modyfikowanym udarem, opakowaniami z cienkich ścianek PP
- Usługa na pełnym łańcuchu – od projektowania form po montaż, druk i pakowanie
Dla nabywców z Polski, kluczem jest wybór chińskiego partnera, który jest naprawdę oparty na systemie, a nie tylko tani. Dobrym punktem wyjścia jest przegląd tego, jak ich fabryka wtryskarek do tworzyw sztucznych jest zorganizowana i jak kontrolują jakość na hali produkcyjnej.
Dlaczego Jino Injection Moulding jest moją główną fabryką do projektów z PP
Jako przedsiębiorca zajmujący się wtryskiem, polegam na jino injection moulding do programów z dużą ilością PP, ponieważ spełniają one kryteria, które mają znaczenie na rynku polskim:
- ponad 20 lat skupiają się na wtrysku tworzyw sztucznych
- ponad 300 udanych programów z PP w zakresie cienkościennych opakowań, elementów samochodowych i nakrętek/zatyczek
- Laboratorium materiałowe w firmie – kontrole MFI, dopasowanie koloru, testy mechaniczne, weryfikacja kurczenia się PP
- Darmowe DFM – obejmujące przepływ PP, lokalizację bramki, ryzyko odkształceń, optymalizację kosztów układu formy
- Bogate doświadczenie w:
- opakowaniach z żywnościowym PP dla marek z Polski
- modyfikowanym wpływem i wypełnionym talkiem polipropylenem do zastosowań motoryzacyjnych
- żywych zawiasach PP i zatrzaskach, które wytrzymują miliony cykli



 Polish
 English
 French
 German
 Spanish
 Italian
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian