
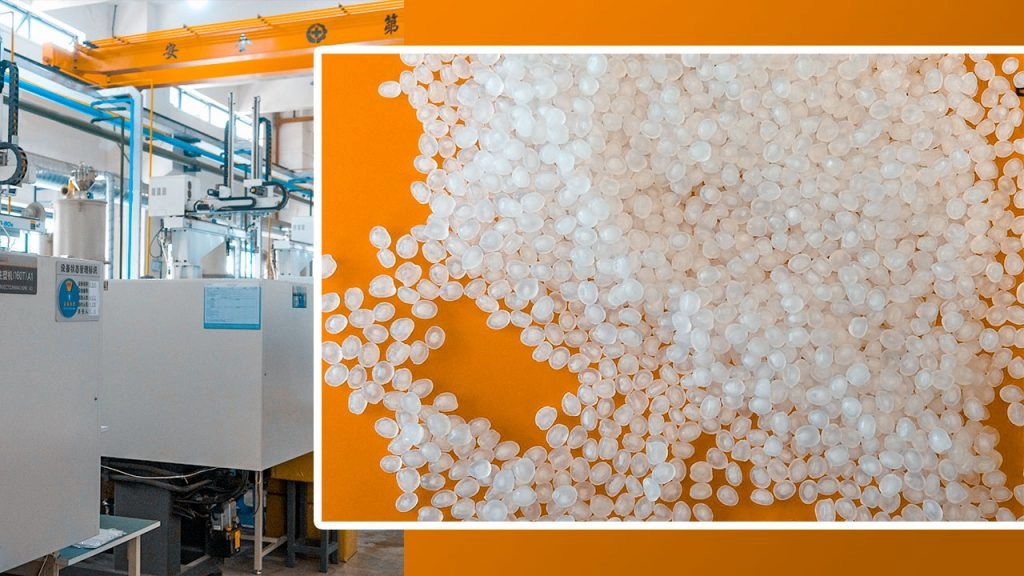
Hva er polypropylen (PP) og hvorfor det dominerer sprøytestøping
Polypropylen (PP) er et semi-kristallinsk termoplast som brukes mye i sprøytestøping fordi det gir lav kostnad per volum, lav tetthet, og veldig god kjemisk og fatigeresistens. For en gitt delvolum er PP vanligvis letteste og mest økonomiske alternativet, som er grunnen til at det dominerer matemballasje, lokk og tetninger, forbrukerprodukter og mange interiørdeler i kjøretøy i det norske markedet.
PP er bygd opp av propylenmonomerer og kan tilpasses til homo-polymerer og ko-polymere (random eller blokk) for å oppnå ulike seighet–slagkraft–klarhetsbalanser.
PP Homo-Polymer vs Co-Polymer (Random vs Block)
Viktige forskjeller
| Egenskap / type | PP Homo-Polymer (PP-H) | PP Random Co-Polymer (PP-R) | PP Block Co-Polymer (PP-B / Impact PP) |
|---|---|---|---|
| Typisk bruk | Stive deler, hengsler, lokk | Klarere matbeholdere, medisinsk | Automotive, hvitevarer, slagdeler |
| Påvirkning ved romtemperatur | Mellom | Medium–Høy | Høy |
| Påvirkning ved lav temperatur (−20 °C) | Dårlig–Medium | Mellom | Høyt (beste) |
| Stivhet (Modulus) | Høyeste | Medium–Høy | Mellom |
| Gjennomsiktighet | Opaque | Godt–Veldig godt | Opaque |
| varmemotstand (HDT) | Høyest av de tre | Litt lavere | Lavere |
| Kostnad | Lavest | Litt høyere | Høyere enn homo, fortsatt økonomisk |
I praksis:
- Vi bruker PP-H når vi ønsker stive, økonomiske deler og levende hengsler.
- Vi spesifiserer PP-R i gjennomsiktige eller translucent matvare- og medisinske deler.
- Vi velger PP-B/impact PP i bil- og utendørsdeler som trenger lavtemperatur-tøfthet.
Hoved PP-merking for sprøytestøping (med MFI-områder)
MFI (Melt Flow Index, g/10 min, 230 °C/2.16 kg) er den nøkkel behandlingsparameteren vi ser på. Høyere MFI = lettere flyt = tynnere vegger, men lavere slagstyrke.
| Grading Type | Typisk MFI-område (g/10 min) | Vanlige bruksområder |
|---|---|---|
| Generell PP-H | 4–12 | Hus, kapsler, tekniske deler |
| Høy flyt PP (PP-H eller PP-R) | 20–60 | Tynne-walls matbeholdere, IML-emballasje |
| Impact PP (PP-B / heteroophasisk) | 5–25 | Automobil interiør/eksteriør, apparater |
| Mineral/talc-belagt PP | 5–20 | Automotive trim, strukturell interiør |
| Glassfiberforsterket PP | 5–15 | Strukturelle braketter, under-hood-deler |
| Medisinsk / matkontakt PP | 8–25 | Syringer, laboratorieutstyr, kapsler og kapslinger |
For tynnvegget pakking i Norge, kjører vi vanligvis MFI 25–40. For generelle kapsler og korker, MFI 8–20 er et søtt sted.
PP vs Andre vanlige injeksjonssmøtematerialer
Rask sammenligning: PP vs ABS, PC, HDPE, POM, PA6
Verdier er indikative områder for typiske, ufylt kommersielle kvaliteter.
| Egenskap | PP | ABS | PC | HDPE | POM (acetal) | PA6 (Nylon 6) |
|---|---|---|---|---|---|---|
| Tetthet (g/cm³) | 0.90–0.91 | 1.03–1.06 | 1.19–1.22 | 0.95 | 1.40–1.42 | 1.12–1.15 |
| strekkfasthet (MPa) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| Bøyemodulus (GPa) | 1,1–1,6 | 1,8–2,2 | 2,2–2,6 | 0,8–1,1 | 2,5–3,0 | 2,5–3,0 |
| Notched Izod @ 23 °C | 3–8 kJ/m² | 15–40 kJ/m² | 60–80 kJ/m² | 3–10 kJ/m² | 6–10 kJ/m² | 5–10 kJ/m² |
| Varmestyrangstøp Temp (°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 180–200 (tørr) |
| Kontinuerlig bruks temp (°C) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| Kjemisk motstand | Fremragende | Rettferdig–God | Rimelig | Fremragende | God | Rettferdig–God |
| Fuktighetskänslighet | Svært lav | Lav | Lav–Medium | Svært lav | Lav | Høy ( absorberer ) |
| Relativ materialkostnad | Lavest | Mellom | Høy | Lav–Medium | Medium–Høy | Medium–Høy |
| Typiske applikasjoner i Norge | Emballasje, kapsler, automatisk dekkskifte | hus, forbrukerprodukter | Sikkerhet, linser, høy påvirkning | Flasker, tanker | gir, presisjon | Under-hood, mekanisk |
Hvor PP vinner avgjørende:
- Lavest tetthet → letteste deler for samme volum.
- Veldig konkurransedyktig pris på resiner og raske sykluser.
- Fremragende kjemisk motstand for vaskemidler, syrer og mange løsemidler.
- Kvaliteter som er trygge for matkontakt og medisinsk godkjente tilgjengelig for det norske markedet.
Den kombinasjonen er grunnen til at vi foretrekker PP for mange høyvolums sprøytestøypingsprogrammer før vi vurderer dyrere tekniske resiner.
Nøkkelfordeler med PP-sprøytestøping
Levende hengsel-mulighet
Polypropylen er det foretrukne materialet for levende hengsler—tenk på vendbare lokk, oppbevaringsboksluker og lukninger til medisinsk utstyr.
- PP kan bøyes millioner av ganger uten å sprekke
- Hengsler kan støpes som én del med delen, noe som kutter monteringskostnader
- Ideell for lokk, lukker og forbrukerapplikasjoner i høyvolums produksjon i Norge
Kjemisk motstand og sikkerhet for matkontakt
PP tåler olje, fett, vaskemidler og de fleste husholdningskemikalier ekstremt bra, noe som gjør at det dominerer mat- og forbrukerverktøy.
- Vanligvis godkjent for FDA- og EU-matkontaktapplikasjoner
- Trygt valg for gjenbrukbare matbeholdere, drikkeglass og kjøkkenprodukter
- Sterk ytelse i vaskemidler, rengjøringsprodukter og personlig pleie emballasje
Lavest tetthet = letteste deler
Polypropylen har en av de laveste tetthetene blant vanlige resiner for sprøytestøping (ca. 0,90–0,91 g/cm³).
- Lyse deler i samme volum vs ABS, PC eller PA6
- Lavere fraktkostnad og bedre ergonomi for håndholdte produkter
- Flere deler per pund harpiks → direkte kostnad per del-besparelser
Fremragende tretthetsmotstand
PP håndterer gjentatt bøying, bøyning og snap-fit bedre enn de fleste handelsplaster
- Perfekt for snap-fits, klips, fliker og hengslede lokk
- Flott for bilinnredning, hvitevarer og oppbevaringsprodukter
- Forhindrer at deler sprekker under daglig bruk og vibrasjon
Gjenbrukbarhet & kostnad-per-volum kant
Polypropylen blir mye resirkulert i Norge og globalt, og det leverer en av de beste kostnad-til-ytelse-forholdene i sprøytestøping
- Akseptert i mange kommunale resirkuleringsstrømmer (vanligvis #5 PP)
- Enkelt å blande ren PP og resirkulert PP for kostnads- og bærekraftmål
- Lavere verktøysverk og effektive syklustider sammenlignet med mange tekniske plasttyper
Hvis du sikter mot høy volum, lav kostnad og holdbare deler, er PP-sprøytestøping ofte det mest økonomiske alternativet. Derfor bruker vi det mye i programmene våre og kombinerer det med optimalisert verktøy og syklustider, tilsvarende effektiviseringsgevinster nevnt i disse fordelene med injeksjonsforming.
Materialutvalg: Å velge riktig PP-grad for prosjektet ditt
Å velge riktig injeksjon-støpt PP-grad er der de fleste prosjekter vinnes eller tapes. Jeg starter alltid med: hva gjør delen, hvor lever den, og hva kan gå galt? Derfra velger PP-graden nesten seg selv.
Tynnvegg matbeholdere (Høy MFI PP)
For take-away-beholdere, deli-kopper og snacks- pakninger, ønsker du høyflytende PP (høy MFI, vanligvis 25–60 g/10 min) slik fyller harpiks raskt og rent i tynne seksjoner.
Nøkkelpunkter:
- PP-homopolymer or tilfeldig kopolymer for klarhet og stivhet
- Typisk vegg: 0,4–0,8 mm for høyhastighets emballasjonsverktøy
- Behov FDA-kompatibel / EU 10/2011 matvaregrade sertifisering
- Ideell for: yoghurtbegre, mikrobølgeovnsbestandige beholdere, enkeltdelte matpakker
Bilinteriør og -eksteriør (Impact-modified, talk-filled PP)
For bilprogrammer i Norge, er valgmulighetene impact-modified og mineralfylt PP som balanserer seighet, stivhet og dimensjonal stabilitet.
Vanlige valg:
- Talc-fylt PP (10–30%) for dørpaneler, søylehjørner, instrumentbord
- Impact-modifisert PP-kopolymær for støtfangere, utvendige dekorlister, hjulbørster
- Fordeler: bedre ripesresistens, lavere skjevhet, stabilt mellomrom/innfelling
- MFI-område: vanligvis 5–20 g/10 min avhenger av delstørrelse og tekstur
Medisinske deler & hetter/lukkere (Mat & Medisinsk klasse PP)
For medisinske engangsprodukter og hetter/lukkere, holder vi oss til sertifiserte, sporbare PP-kvaliteter med stram konsistens.
Det vi bruker:
- PP-homopolymer for stive lukkinger, sprøytelegemer, laboratorieutstyr
- Tilfeldig kopolymer for klare enheter, fleksible snap-fit
- Må være:
- FDA-samsvarende
- EU 10/2011 matvarekontakt godkjent
- Ofte med ISO 10993 / USP Klasse VI data for medisinske kontaktdeler
- Ideell for: intravenøse komponenter, diagnostiske deler, vannflaskekapper, legemiddel-lukkere
Flammehemmende PP (UL94 V0/V2)
For elektriske hus og bygningsprodukter i
Critical Design Guidelines for PP Injection Moulding Parts
Når vi designer polypropylene injeksjonsstøpte deler, låser vi inn 80% av kvaliteten (og kostnaden) før verktøyet i det hele tatt blir kuttet. Slik nærmer jeg meg PP-deldesign slik at den går rent og gjenta bar på pressen.
Hold veggtykkelsen jevn (1,2–3,5 mm)
PP er lærerik, men det hater fortsatt store tykkelsesendringer.
- Typisk veggåpning: 1,2–3,5 mm for de fleste PP-injeksjonsstøpte deler
- Hold deg innenfor ±10–15% tykkelsen over hele delen
- For tynnvegg-beholdere: 0,6–1,2 mm er mulig med høystrøm-typer
- Bruk kjerne i stedet for masser for å kutte vekt og redusere synking/bølging
Jevne vegger fylles bedre, kjøler jevnt og holder syklustider nede.
Draft-vinkler, ribber og støttestykker
PP krymper inn mot stål, så trekk er ikke til å forhandle.
- Rennegrader
- Ytre vegger: ≥ 1° (2°+ er tryggere for teksturerte overflater)
- Dype kjerner eller tung tekstur: 2–3°
- Ribber
- Ribbetthet: 50–70% av nominell vegg
- Høyde: opp til 3× vegg uten stabilitetsproblemer
- Legg til fillets ved ribbaser for å unngå stressøkere
- Bosser
- Boss-vegg: 60–80% av nominell vegg
- Støtt bossene med ribber i stedet for å gjøre dem solide
- Unngå isolerte tykke boss – de er magnetiske for synking og forvregning
God uttrekk og balansert rib/boss-design som direkte kutter avfall og verktøysomkostninger
Utforming av PP-livslangehengsler
PP er kongen av livslange hengsler, men bare hvis detaljene er riktige.
- Bruk PP-homopolymer eller en hengsel-optimalisert grade
- Typisk hengetjukkelse: 0,25–0,4 mm
- Flyten skal strømme tvers over hengen, ikke langs den
- Bland hengeren inn i veggen med jevne radii, ingen skarpehjørner
- Gjør delen klar slik at hengeloområdet fylles rent, uten nøling eller sveiselinjer
Innstilt heng geometrien kan overleve tusener av bøye-sykluser uten å sprekke.
PP-rykkschrinkrates og hvordan man kompenserer
Polypropylen krymping er betydelig og avhengig av grade:
- Typisk krymping: 1,2–2,5% TPM3T lineært
- Fylte PP (talc, glas): lavere, mer kontrollert (rundt 0,8–1,5% TPM3T)
- Ufylt homo- / kopolymer: høyere (rundt 1,5–2,5% TPM3T)
Hvordan vi kompenserer:
- Skaler 3D-modellen i henhold til resinleverandørens anbefalte krymp
- Vurder flyt vs transversal krymp for talc-fylt og glassfylt PP
- Legg inn riller og riktig låsing for å holde flate paneler fra å bøye seg
- Arbeid tett med formfremstilleren for å finjustere krymp i stål etter T1
Unngå synkemerker, krumming og loddlinjer
Dette er de tre vanligste hodepinnene i design for injeksjon av polypropylen
For å unngå synkemerker:
- Hold lokal tykkelse under kontroll (ingen massive fester eller puter)
- Følg 50–70%-regelen for riller og fester vs veggtykkelse
- Flytt lås nærmere tykkere funksjoner slik at de pakker ordentlig
For å redusere krumming:
- Design med balansert veggtykkelse og symmetrisk geometri
- Bruk talc-fylt PP for flatere, stivere paneler (bilinteriør, apparatskap)
- Plasser riller for å støtte brede, flate overflater
- Juster flytbanene for å redusere interne spenninger der det er mulig
For å minimere sveiselinjer:
- Unngå designelementer som deler flyten unødvendig (hull, fester)
- Hvis hull er nødvendige, flytt dem nærmere gefen eller juster gefenplasseringene
- Øk smelte- og formtemperaturen for å forbedre fugenes styrke
- Bruk impact-modifisert PP når sveiselinjestyrken er kritisk
Hvis du vil se hvordan disse reglene oversettes på pressen, se vår gjennomgang av hvordan en injeksjonsformemaskin fungerer og hvordan den fyller og pakker hulrommet i sanntid på nettstedet vårt hos [jinoplastics.com](https://jinoplast
PP-innstøpningsprosessen trinn for trinn
Når vi kjører polypropylen-innstøping i vår verksted, er målet enkelt: korte sykluser, stabil kvalitet, null drama. Slik setter vi vanligvis opp og kontrollerer PP-prosessen.
1. Tørke krav for PP
De fleste PP-kvaliteter trenger ikke for-tørking, noe som er en stor fordel sammenlignet med materialer som PC eller PA:
- PP absorberer ikke fuktighet som nyloner gjør.
- Vi kjører det vanligvis rett fra sekken eller silo.
- Unntak:
- Resirkulert PP med forurensning
- Sterkt fylt eller spesielle tilsetningskvaliteter
Hvis vi ser splitt eller bobler og mistenker fuktighet, tørker vi ved 80–90 °C (176–194 °F) i 1–2 timer som en sikkerhetstiltak.
2. Typisk PP-barrel-temperaturprofil (190–240 °C)
For polypropylen injeksjonsforming, vi kjører en gradvis temperaturprofil gjennom hele volumet i barret:
- Tilførselssone: 170–190 °C (338–374 °F)
- Midtsonen: 190–220 °C (374–428 °F)
- Foran/ekselemine: 210–240 °C (410–464 °F)
Nøkkelpunkter:
- Lavere temperaturer for høyflyt (høy MFI) PP og tynnvegg-emballasje.
- Høyere temperaturer for talc-fylt or impact-modified polypropylene grader.
- Nosekoppelen bør være varm nok til å unngå frysing, men ikke så varm at den strings.
Hvis du er ny med prosessvinduer, hjelper det å forstå grunnleggende typer av sprøytestøpeerprosesser slik at temperaturstrategien passer til verktøy og detaljdesign.
3. Injeksjons trykk, hastighet og pakking
Vi justerer trykk og hastighet rundt delgeometri og indre formdesign:
- I dobbeltsprøyte-støping kan noen vanlige feil dukke opp under produksjonen som påvirker kvalitet og effektivitet. Disse inkluderer:
- Typisk: 600–1.200 bar (8.700–17.400 psi)
- Tynnvegg PP-emballasjer: ofte mot den høyere enden
- Innslagshastighet:
- Rask, spesielt for tyntvegg PP-emballasjer, for å unngå kortskudd og sveiselinjeproblemer
- Langsommere rundt delikate funksjoner eller hvor jetting er en risiko
- Pakking / holding:
- Start ved 50–70% av toppinnspenningstrykk
- Juster til vekt og dimensjoner stabiliseres
- Oppretthold til brandgudinne (ofte 1–4 sekunder for standarddeler)
God tommelfingerregel: bruk raskt fyll, moderat trykk, og nok pakking for å kontrollere sinks og warpage uten å overpakke delen.
4. Avkjølingstiden dominerer syklustiden
Med PP er avkjøling den viktigste kostnadsdriveren i syklustiden:
- Avkjøling matcher vanligvis opp 50–70% av den totale syklustiden.
- Tykere vegger og talc-fylt polypropylen trenger lengre kjøling for å unngå warp.
- Effektivt mold kjøledesign (baffles, konform kjøling, kjølt vann) er hvor vi vinner eller taper pr. delpris.
Vi fokuserer vår DOE (design of experiments) på:
- Redusere veggjennomgangstykkelse der det er mulig
- Optimalisere vannkanal-layout
- Balansering av kjøling på tvers av hulrom
Slik holder vi PP-syklustider korte, delmål nøyaktige og kostnader lave i virkelig produksjon.
8 mest vanlige feil i PP-sprøytestøping og hvordan man fikser dem
Når jeg kjører polypropylen-sprøytestøping, fokuserer jeg hardt på feilforebygging. Her er de 8 problemene som rammer PP mest, og hvordan vi normalt fikser dem på verkstedet.
1. Brenning (flash)
Hva det er: Tynn ekstra plast langs avstøpningslinjer, ventiler eller utskytingsstifter.
Hovedårsaker:
- Klemkraft for lav
- Slitt eller skadet avstøpningslinje
- For høy injeksjonstrykk eller overpakking
Slik jeg fikser det:
- Øk klampetrykk og reduser pakke-trykk
- Reparer eller omarbeid avstøpningslinje, ventiler og innsatser
- Optimaliser gjøtstørrelse og fylleprofil for å unngå overpakking
2. Korteringer
Hva det er: Delen fyller ikke helt ut—manglende seksjoner, spesielt i tynne vegger eller ribber.
Hovedårsaker:
- PP-smelten er for kald eller hastighet for lav
- Gaten er for liten eller venting dårlig
- Utilstrekkelig slagstørrelse eller injeksjonstrykk
Slik jeg fikser det:
- Øk smelte- og formtemperatur; øk injeksjonshastighet
- Forstørr gaten eller legg til/ren Ventiler
- Øk slagstørrelse, holdetrykk og fylltid
3. Synkemerker
Hva det er: Lokale fordypninger, vanligvis bak ribber, bossing eller tykke seksjoner.
Hovedårsaker:
- Tykke veggseksjoner eller overdimensjonerte ribber
- Lav pakke trykk eller for kort holdetid
- Formtemperatur for høy i tykke områder
Slik jeg fikser det:
- omdesign til ensartet veggtykkelse og smalere ribber (40–60% av vegg)
- Øk pakke trykk og holdetid
- Bruk riktig kjøleoppsett under tykke soner eller legg til kjernepinner
4. Jetting
Hva det er: Slange-lignende strøm linjer fra høyhastighets smelte som går inn i en kald hulrom.
Hovedårsaker:
- Injeksjonshastighet for høy ved gaten
- Gaten rettet mot åpent rom
- smeltetemperaturen for lav
Slik jeg fikser det:
- Reduser innledende sprøytestøpingshastighet, bruk flere trinn fylling
- Rebent sprøyteporten mot en vegg eller funksjon for å hjelpe flyten å spre seg
- Øk smelte- og formtemperaturen litt for en jevnere flyt
5. Warpage
Hva det er: Deler vrir seg, bøyer seg eller krøller seg etter utstøting.
Hovedårsaker:
- Ujevn veggtykkelse eller ujevn kjøling
- Høye krympingsforskjeller (f.eks. fylt med talkum vs. områder uten fyll)
- Over-pakk på den ene siden av delen
Slik jeg fikser det:
- Design for konsekvent veggtykkelse og balanserte støttetvær
- Gjenbalanser kjølekanaler og pakkprofil
- For deler med høy presisjon, bruk fylt PP-kvaliteter med lavere krymp
6. Brennemerker / Sølvstreker
Hva det er: Mørke brennmerker ved slutten av fyllingen, eller fine sølvstreker på overflaten.
Hovedårsaker:
- Innesperret luft og dårlig venting
- For høy sprøytestøpingshastighet eller trykk
- Nedbrutt PP fra for høy smelte-temperatur eller lang oppholdstid
Slik jeg fikser det:
- Legg til eller utdyp ventiler; rengjør ventområder regelmessig
- Reduser sprøytestøpingshastighet og trykk nær slutten av fyllingen
- Lavere smelte-temperatur, spyling ofte, og unngå lang bunn av rég
For mer detaljer om hvordan vi feilsøker disse problemene i produksjonen, har jeg brutt ned rotårsaker og løsninger i vår guide om vanlige defekter ved innstøpingsforming og løsninger.
7. Dreiemanken
Hva det er: Svake, synlige linjer der to smelteflater møtes rundt hull eller ribber.
Hovedårsaker:
- Lav smelte- eller formtemperatur
- Smelteflater som møtes ved lavt trykk eller lav hastighet
- Dårlig løpeposisjon som får kaldt flytflater til å kollidere
Slik jeg fikser det:
- Øk smelte- og formtemperatur
- Justér løpeplassering for å flytte sveiselinjer vekk fra belastede områder
- Øk sprøytestøt-/trykk rundt sveisområdene
8. Splay (Fuktighetsmerker)
Hva det er: Melkeaktige, uklare striper som ser ut som dampmerker på overflaten.
Hovedårsaker:
- Fuktighet eller forurensning i PP-resinen
- Nedbrutt resirkulert smelt eller blandede materialer
- For mye baktrykk eller skjærende overoppheting
Slik jeg fikser det:
- Bruk tørr, ren PP; kontroller andelen resirkulert materiale og kilde
- Rens barrellen; unngå å blande inkompatible polymerer
- Reduser baktrykk og skruhastighet for å kutte skjær
Når vi setter opp polypropylene innstøpingsforming riktig— materiale, form og maskin som én enhet—kan vi kjøre stabile, repeterbare deler med minimale defekter og svært konkurransedyktige priser for norske kunder.
Kostnadsdrivere for PP-sprøytestøpte deler i 2026
Når jeg gir tilbud på polypropylene innstøpingsforming i 2026, ser jeg egentlig på fire store løft: råvarepris, verktøylevetid, syklustid, og din industris kvalitets-/volumkrav.
1. Virgin vs Resirkulert PP-råvarepriser (2026-Øyeblikksbilde)
I det norske markedet i 2026 er typiske prisområder:
| PP-type | Omtrent prisområde* (USD / lb) | Notater |
|---|---|---|
| Virgin PP homo-polymer | $0.55 – $0.85 | Standard sprøyteelementer |
| Virgin PP påvirkning / talc-fylt | $0.75 – $1.10 | Auto/interiør, tøffere deler |
| Matvareklasse / medisinsk PP | $0.90 – $1.40 | sertifiserte, sporbare partier |
| Resirkulert PP (PIR/PCR, injeksjon) | $0.40 – $0.70 | Avhenger sterkt av farge og stabilitet |
*Dette er typiske 2026 spot-/kontraktområder hentet fra store resin-indeksdata (f.eks. PolymerUpdate, Plastics News resin-prising, regionale distributører).
Viktige kostnadspunkter:
- Farge- og konsistenskostnader legges til – naturlige eller lyse farger og stabile flytgrader er dyrere enn mørk blandet PCR.
- Sertifisering legger til kostnad – FDA, EU 10/2011, eller bilgodkjenninger medfører en premie, men er ikke til forhandling i de markedene.
2. Verktøykostnad: PP vs ABS / PC
For formen selv er polypropylen vanligvis billigere å kjøre over levetiden enn ABS eller PC:
- Lav injeksjonstrykk og temperatur
- PP: ~190–240 °C barrettemperaturer
- PC: ofte 260–300 °C
- Lavere temperaturer og trykk = mindre muggslitasje → lengre verktøylevetid.
- Stålvalg
- For PP kan vi ofte bruke herdede P20 eller H13 med færre eksotiske belegninger.
- For slipende glassfyllt PC trenger vi hardere stål og belegninger, noe som øker kostnadene.
Original text not provided. Please supply the English texts to be translated into Norwegian (Bokmål).
- Verktøybyggekostnad: lignende utgangspunkt vs ABS, lavere enn PC for sammenlignbar kompleksitet.
- Kostnad per del over år: PP vinner fordi verktøyet vanligvis trenger færre reparasjoner og har lengre levetid.
Hvis du vil ha en dypere oversikt over mold vs delkostnad, går jeg gjennom dette i veiledningen min om hva en sprøytestøpemaskin faktisk koster og hvorfor.
3. Responstid Fordel → Lavere enhetspris
Polypropylen kjøler seg raskt og flyter lett, noe som direkte senker kostnadene:
- Kortere syklustider
- Tyndvegg PP- beholdere: 5–12 sekunders sykluser.
- Lignende geometri i PC: ofte 20–30% tregere.
- Lavere delvekt
- PP har en av de laveste tetthetene (~0,90 g/cm³).
- Samme volum, mindre vekt = lavere harsvikostnad per del.
På et høy-kavitasjon verktøy, kutting bare 2–3 sekunder per syklus kan spare tusenvis av dollar per måned i produksjon. Derfor dominerer PP kapsler, lukninger, tynne vegger i emballasje, og høyvolums forbruksvarer.
For å estimere total enhetspris inkludert syklus tid, refererer jeg vanligvis til samme metode jeg skisserer i artikkelen min om totale innstøping moldingskostnader per del.
4. Typiske PP delprisspekter etter bransje (2026)
Disse er realistiske FOB fabrikk områder for mellom–høyt volumprogrammer (Norske kunder som kjøper fra Asia/Norske anlegg) ved bruk av PP-støping:
| Bransje / Deltype | Typisk volum | PP delprisområde* (USD / del) |
|---|---|---|
| Tynnvegg- matbeholdere, lokk | 200k – 10M+ / år | $0.02 – $0.18 |
| Kapper og lukninger (drikke, personlig pleie) | 1M – 50M+ / år | $0.005 – $0.06 |
| Forbrukerprodukter (søppelbøtter, organisering, husstander) | 50k – 500k / år | $0.20 – $1.20 |
| Automotiv interiør/eksteriør listverk (talc/impact) | 50k – 300k / år | $0.40 – $4.00 |
| Medisinske engangsartikler / enhetsinnkapslinger | 100k – 5M / år | $0.05 – $0.2.50 |
*Prising antas standardfarger, normal QC, og ingen ekstreme kosmetiske eller sekundære operasjoner. Stram kosmetikk, renrom, eller komplekst montering kan presse øvre rekke.
Hvordan jeg vanligvis hjelper norske kunder med kostnadsstyring
Når jeg kommer med tilbud på PP-sprøytestøping for merker i Norge, gjør jeg vanligvis:
- Velg den letteste mulige designen uten at ytelsen blir påvirket.
- Match MFI & score til din del og volum slik at vi treffer den korteste trygge syklustiden.
- Plan hulltelling og automatisering rundt ditt 1–3 års behov, ikke bare den første PO.
- Bruk resirkulert PP der det ikke går på bekostning av merkevaren din (f.eks. interne komponenter, mørke farger).
Hvis du prøver å nå en målpris for en PP-del i 2026, er den raskeste måten å dele:
- Årlig volum
- Målpris per stykke
- Delvekt (eller en grov 3D-fil)
- Eventuelle sertifiserings-/industrikrav
Fra og med der kan jeg vanligvis fortelle deg på minutter om vi kan treffe budsjettet ditt eller hva som må endres (materiale, kavitasjon eller design) for å få matematikk til å gå opp.
Bærekraft og resirkulert PP i sprøytestøping
Polypropylen-sprøytestøping er en av de enkleste måtene å redusere delkostnader og karbonavtrykk samtidig, spesielt når du bruker resirkulert PP på riktig måte.
PCR vs PIR Polypropylen
Når vi snakker om resirkulert PP, bruker vi hovedsakelig to strømmer:
- Post-consumer resirkulert (PCR) PP
- Kommer fra brukte produkter: matbeholdere, kapsler, emballasje.
- Beste for merkevarer som målsetter ESG-mål, påstander om bærekraft i detaljhandel, og merkelapper for “resirkulert innhold”.
- Fargevariasjon og lukt må håndteres med sortering, filtrering og tilsetningsstoffer.
- Post-industrielt resirkulert (PIR) PP
- Kommer fra rent fabrikkavfall og løpekanaler.
- mye mer konsistent og forutsigbart enn PCR.
- Ideell for bilindustri, industrielle deler og ikke-visuelle komponenter.
Maskin- vs kjemisk resirkulering for PP
De fleste PP-sprøytestøpte deler i dag er avhengige av mekanisk resirkulering:
- Maskinresirkulering
- Trinn: male → vaske → ny pellets.
- Lavest kostnad og bred tilgjengelighet i Norge.
- Store fordeler for hett, kasser, paller, bildeler og ikke-matemballasje.
- Kjemisk resirkulering
- Bryter ned PP til monomerer eller oljer, deretter remålt polymerisering.
- Kan oppnå nærevern-virgin kvalitet og potensiell kontakt med mat.
- Fortfarande høyere kostnad og mindre tilgjengelig, men vokser raskt, spesielt for merskapsprogrammer for bærekraft hos merkevareeiere.
Hvordan nå 30–100% resirkulert innhold uten å skade egenskapene
Du kan presse resirkulert PP-innhold veldig høyt hvis du designer for det fra første dag:
- Start med riktig baseharpiks
- Bruk innvirkningsmodifisert or talc-fylt polypropylen for å kompensere for stivhet/innvirkningstap fra PCR.
- For synlige deler, velg smale farge-spesifikasjoner og legg til masterbatch for å maskere variasjon.
- Blande-strategi
- 30–50% resirkulert PP: Trygt område for de fleste forbruks- og industrideler med minimal egenskapsoffer.
- 70–100% resirkulert PP: Bruk for tykkere, mindre kritiske deler (paller, bokser, ikke-strukturell bil) og legg til:
- – beskytter mot termisk nedbrytning
- – skaper fleksibel PVC og justerer durometer
- Antioksidanter og bearbeidingshjelpemidler
- Design for resirkulert PP-oppførsel
- Legg til litt mer trekk og gavmilde radier for å håndtere lavere flyt.
- Unngå ultratynne ribber og skarpe hjørner som forsterker svakhet.
- For deler med stramme toleranser, kjør mold flow-simulering og strøm vinduer for prosessen.
- Kvalifiser og lås inn leverandører
- Be om konsistent MFI, farge og askeinnhold lot for lot.
- Kjør mekaniske tester (Izod, strekk) på resirkulerte blandinger under kvalifiseringen.
- For merkevarer i Norge, verifiser dokumentasjon for påstander om resirkulert innhold og sporbarhetskjede.
Med en solid blanding av PCR/PIR, tilpassede tilsetningsstoffer og smart del-design, kjører vi rutinemessig PP-sprøytestøpeprogrammer i 50–100% resirkulert område mens vi holder ytelse og estetikk innenfor spesifikasjonene.
Hvordan velge en pålitelig PP-sprøytestøpepartner i 2026
Å velge riktig polypropylen sprøytestøppartner i 2026 handler om risikostyring, sertifiseringer og bevis på at de faktisk kan levere i stor skala.
Røde flagg vs grønne flagg
Advarsler (gå bort raskt):
- Ingen materialsporbarhet eller batchregistre
- Vage tilbud med manglende verktøydetaljer, ingen DFM, ingen toleransemerking
- Nul inne-bygg kvalitetslaboratorium (ingen strekk, MFI eller fargemåling)
- Bare e-poststøtte, langsomme svar, ingen prosessdata delt
- “Vi kan forme hva som helst” men ingen virkelige PP-case-studier eller bilder
Grønne tegn (førstehåndsvalg disse):
- Detaljert DFM-rapport (gating, støp, ribber, krymp, PP-strøm) før verktøykut
- Klart prosessvindu (smeltetemperatur, emballasjekraft, avkjølingstid) i tilbudet
- Internt støptverktøyverksted og vedlikeholdsplan for lang PP-verktøylevetid
- Transparent PP-innkjøp (kvalitetsnavn, MFI, matkontakt eller bilgodkjenninger)
- Villig til å kjøre PP-støp-prøver og sende fullstendige inspeksjonsrapporter
Må-ha sertifiseringer (etter søknad)
| Søknadstype | Må-ha sertifiseringer |
|---|---|
| Generell industri / forbruker | ISO 9001 (kvalitetsstyring) |
| Automotive PP-deler | IATF 16949, PPAP-evne |
| Medisinsk / farmasøytisk emballasje | ISO 13485, rene håndteringsprosedyrer |
| Matvarekontaktemballasje | FDA- og EU 10/2011-kompatibel PP, migrasjonstester |
| Elektrisk / FR PP | UL-arkiv for UL94 V0/V2 karakterer |
Hvis en leverandør ikke kan vise gjeldende sertifikater og testrapporter for PP-graden de ønsker å bruke, vil du bære ansvaret.
Hvorfor kinesiske PP-formfabrikker fortsatt dominerer i 2026
I 2026 har kinesiske PP-sprøytestøperier fortsatt en stor del av den globale volumet fordi:
- Skala og kostnadsstruktur – høy-tyngdekrafts-pressverk, flerhuleverktøy, raskere amortisering
- Verktøykostnadsfordel – flerhule PP-varer til 30–50% mindre mot priser i USA/EU
- Prosessmodenhet – tiår med erfaring med talkumfylt PP, slagstyrket PP, tynnvegg PP-emballasje
- Full-kjede service – fra molddesign til montering, trykking og emballering
For kjøpere i Norge er nøkkelen å velge en kinesisk partner som virkelig er systemdrevet, ikke bare billig. Et godt utgangspunkt er å gjennomgå hvordan deres plastinjeksjon støpefabrikk er satt opp og hvordan de kontrollerer kvaliteten på produksjonsgulvet.
Hvorfor Jino Injection Moulding er min foretrukne fabrikk for PP-prosjekter
Som en sprøytestøper-entreprenør stoler jeg på jino sprøytestøping for PP-tunge programmer fordi de oppfyller kriteriene som betyr noe i det norske markedet:
- 20+ år fokusert på plastinjeksjonstøping
- 300+ vellykkede PP-programmer på tynneveggspakninger, bilinnredninger og kapsler/lokk
- Internt materiale laboratorium – MFI-sjekker, fargematching, mekanisk testing, PP- krympverifisering
- Gratis DFM – inkludert PP-strømning, tappested, skjevhetsrisiko og kostnadsoptimal støpeverktøyoppsett
- Sterk erfaring med:
- Fødevaresikkert PP-beholdere for Norge-sommer
- Impact-modifiert og talkummelert polypropylen for bilindustrien
- PP-levende hengsler og snap-fitter som tåler millioner av sykluser



 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian